
Sprøytestøping av gjennomsiktig plast kan virke utfordrende i starten, men med presisjon og omhu er det fullt mulig. Selv den minste feil kan påvirke klarheten, så det er avgjørende å fokusere på detaljer. Denne veiledningen tar deg steg for steg og hjelper deg med å mestre prosessen fra materialvalg til de viktigste etterbehandlingsteknikkene.
Hvorfor gjennomsiktig plast Injeksjon Støping er utfordrende
Gjennomsiktig plast som PMMA, PC og PET er kjent for sine utmerkede optiske egenskaper, men disse materialene kan være ubarmhjertige når det oppstår defekter. Viktige hensyn inkluderer:
1. Krav til overflatekvalitet
Defekter som bør unngås: Striper, bobler, uklarhet, svarte flekker, misfarging og utilstrekkelig glans.
Konsekvens: Selv de minste ufullkommenhetene kan gjøre sluttproduktet ubrukelig, ettersom disse feilene er svært synlige og undergraver produktkvaliteten.
2. Materielle egenskaper
Høyt smeltepunkt: Disse materialene krever forhøyede prosesseringstemperaturer, som ofte overstiger standard sprøytestøpetemperaturer.
Dårlig flyteevne: På grunn av deres lave flytegenskaper er det avgjørende å kontrollere injeksjonstrykk og hastighet for å oppnå konsistente resultater.
3. Indre stress
Årsaker: Ujevne kjølehastigheter, for høyt injeksjonstrykk eller feil utformede former.
Effekter: Indre belastninger kan føre til vridning, sprekker eller redusert optisk klarhet, noe som påvirker produktets utseende og funksjonalitet alvorlig.
Beste praksis for sprøytestøping av gjennomsiktig plast
1. Materialforberedelse og tørking
- renhold: Sørg for at råmaterialene er fri for forurensninger ved å bruke lukkede beholdere for både lagring og transport.
- Tørking: Fuktighet må fjernes for å forhindre materialforringelse. Det anbefales å bruke et tørrbeholdersystem med filtrert og avfuktet luft.
Tips:
- Tørk materialer som PMMA ved 80–90 °C i 3–4 timer.
- Overtørking må unngås, da det kan føre til sprøhet.
2. Maskin- og skruerengjøring
- Forebygging av kontaminering: Før og etter bruk må sylinderen, skruen og dysen rengjøres for å forhindre krysskontaminering av materialer.
- Rengjøringsmidler: Bruk spesialiserte skruerengjøringsmidler eller harpikser som PE/PS for å sikre grundig rengjøring.
- Midlertidig nedstengning: Ved midlertidig nedstengning, reduser temperaturen på fat og tørker for å minimere materialforringelse.
3. Formdesign og produktdesign
- Ensartet veggtykkelse: Sikrer jevn kjøling, noe som reduserer stressutvikling.
- Utkastvinkler: Tilstrekkelige trekkvinkler må innarbeides for å legge til rette for jevn avforming.
- Myke overganger: Minimer skarpe hjørner – avrundede kanter bør brukes for å unngå spenningskonsentrasjoner.
- Port- og løperdesign: Brede, korte porter og løpere er optimale, med kalde sneglebrønner om nødvendig.
- Overflatebehandling: Formoverflateruheten bør holdes under 0.8 µm for optimal finish.
- Ventilering: Tilstrekkelig ventilasjon er nødvendig for å utvise luft og gasser under støpeprosessen.
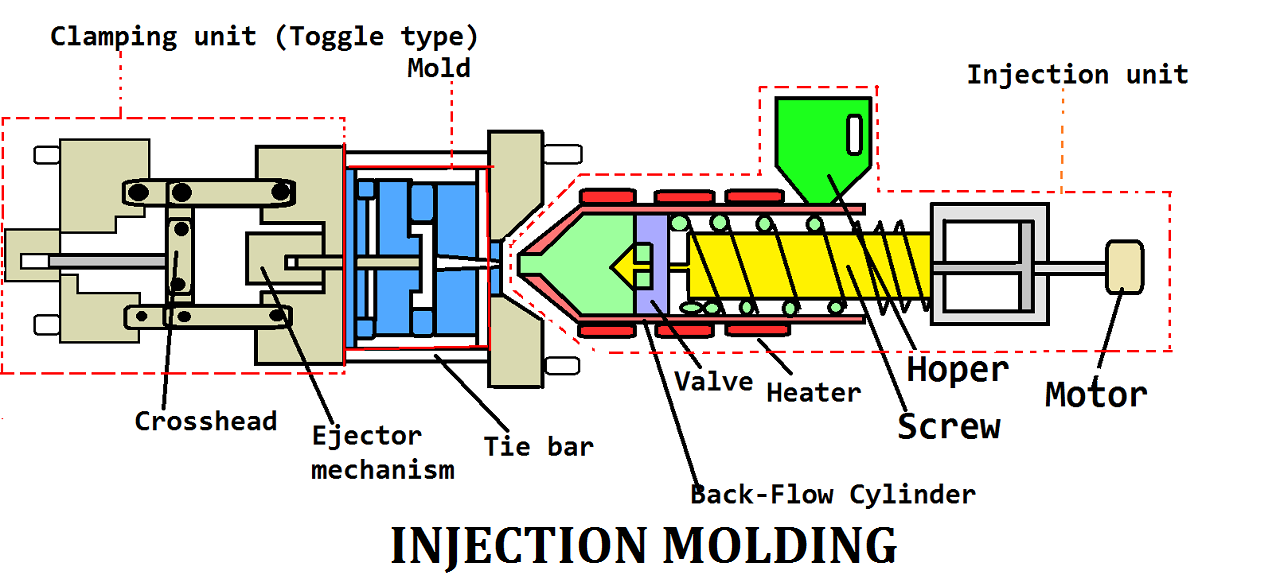
4. Sprøytestøpeprosess og maskininnstillinger
- Maskinvalg: Maskiner utstyrt med dedikerte skruer og temperaturkontrollerte dyser er å foretrekke.
- Temperatur C-regulering: Sørg for at tønnetemperaturene er satt høyt nok til å unngå materialforringelse, men innenfor trygge grenser for materialet.
- Pressure: Høyt injeksjonstrykk er nødvendig for å overvinne viskositeten; for høyt trykk bør imidlertid unngås for å forhindre spenninger i materialet.
- Hastighet: Oppretthold lave til moderate injeksjonshastigheter. Flertrinnsinjeksjon kan være nødvendig for visse materialer.
- Syklus tid: Minimer holde- og syklustider for å redusere materialforringelse.
- Skruehastighet og mottrykk: Hold både skruehastigheten og mottrykket lavt for å forhindre at materialet brytes ned.
- Muggtemperatur: Oppretthold presis temperaturkontroll; høyere formtemperaturer forbedrer flyten og minimerer intern belastning.
5. Ekstra Betraktninger
- Muggslippmidler: Påfør i minimale mengder for å unngå overflatefeil.
- Bruk av omsliping: Begrens bruken av omslipt materiale til mindre enn 20 % av den totale materialblandingen.
- Etterbehandling: Gløding av deler (unntatt PET) anbefales for å lindre indre spenninger.
Materialvalgveiledning
1. Polymetylmetakrylat (PMMA)
Fordeler: PMMA tilbyr utmerket optisk klarhet og bemerkelsesverdig værbestandighet, noe som gjør den ideell for utendørs og transparente applikasjoner.
Ulemper: Materialet er iboende sprøtt og viser dårlig slagfasthet, noe som begrenser bruken i applikasjoner som involverer høy mekanisk belastning.
Bruksområder: PMMA brukes vanligvis i lampedeksler, optiske linser og andre gjenstander som krever klare, værbestandige materialer.
2. Polykarbonat (PC)
Fordeler: Polykarbonats bemerkelsesverdige egenskaper inkluderer høy slagfasthet og varmebestandighet, noe som gjør det egnet for krevende bruksområder.
Ulemper: PC er utsatt for spenningssprekker, spesielt i nærvær av miljøfaktorer som UV-eksponering og fuktighet.
Bruksområder: Det er mye brukt i produksjon av skuddsikkert glass, brilleglass og medisinsk utstyr, der styrke og varmebestandighet er avgjørende.
3. Polyetylentereftalat (PET)
Fordeler: PET kjennetegnes av høy strekkfasthet og utmerket kjemisk motstand, noe som gjør det ideelt for emballasjeløsninger.
Ulemper: En begrensning med PET er dens betydelige fuktighetsabsorpsjon, noe som kan svekke dens integritet under visse forhold.
Bruksområder: PET brukes oftest i drikkeflasker, matemballasje og andre bruksområder der styrke og kjemisk motstand er nødvendig.
4. Syklisk olefinkopolymer (COC)
Fordeler: COC er svært gjennomsiktig og har lav fuktighetsabsorpsjon, noe som gjør det til et utmerket materiale for optiske og medisinske applikasjoner.
Ulemper: Den høyere kostnaden ved COC kan være uoverkommelig for noen bruksområder, spesielt når kostnadseffektivitet er et primært hensyn.
Bruksområder: COC brukes vanligvis i medisinsk emballasje, optiske filmer og andre applikasjoner med høy klarhet der fuktighetsbestandighet er kritisk.
Ofte stilte spørsmål (FAQ)
Q1: Hva er noen av de vanlige feilene i sprøytestøping av gjennomsiktig plast?
- A: Du vil ofte støte på problemer som bobler, flytemerker, interne spenningssprekker og misfarging. Alt dette kan påvirke klarheten og det generelle utseendet til plasten.
Q2: Hvordan velger jeg riktig materiale for gjennomsiktig sprøytestøping?
- A: Det kommer an på hva du lager! For optiske komponenter, velg PMMA. Hvis du trenger noe tøft og slagfast, er PC veien å gå.
Q3: Hvordan kan jeg unngå indre belastninger i sprøytestøping av gjennomsiktig plast?
- A: Prøv å optimalisere formdesignet ditt, administrer kjøleprosessen nøye, og ikke glem etterbehandling, som gløding, for å avlaste stress.
Q4: Hva er de kommende trendene innen sprøytestøping av gjennomsiktig plast?
- A: Vi ser noen spennende trender som smart støpeteknologi, miljøvennlige produksjonspraksiser og mikrostøping som tar sentrum.
The End
Selv om sprøytestøping av gjennomsiktig plast er komplekst, kan det å følge de riktige trinnene i forberedelse, design og prosesskontroll føre til fantastiske, defektfrie deler. Å samarbeide med en ekspert vil gi deg den ekstra fordelen for førsteklasses resultater.
Ta grep nå: Ta kontakt med oss, så hjelper våre eksperter deg med å lage den perfekte løsningen for dine behov for sprøytestøping av gjennomsiktig plast. Vi har det du trenger.






