
I metallstøpingens verden er lavtrykks- og høytrykksstøping to populære teknikker, som hver har sine styrker og formål. Ved å lese denne veiledningen vil du være bedre rustet til å forstå disse metodene og bestemme hvilken som passer best til dine produksjonsbehov.
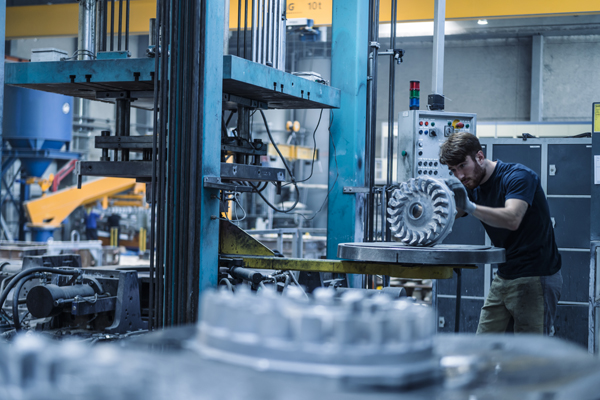
Introduksjon til lavtrykks- og høytrykksstøping
I moderne produksjon er støpeprosesser uunnværlige, spesielt når man produserer metallkomponenter. Lavtrykksstøping og høytrykksstøping er to vanlige teknikker, som hver tilbyr spesialiserte fordeler som imøtekommer ulike materialegenskaper og produksjonskrav.
Lavtrykksstøping
- Definisjon: Lavtrykksstøping innebærer påføring av smeltet metall i en form ved trykk som vanligvis varierer fra 0.5 til 1 bar, noe som sikrer en presis og kontrollert fylling.
- Viktige funksjoner:
Skånsom fylling av formen.
Egnet for komplekse geometrier.
Vanligvis brukt til aluminium- og magnesiumlegeringer.
Høytrykksstøping
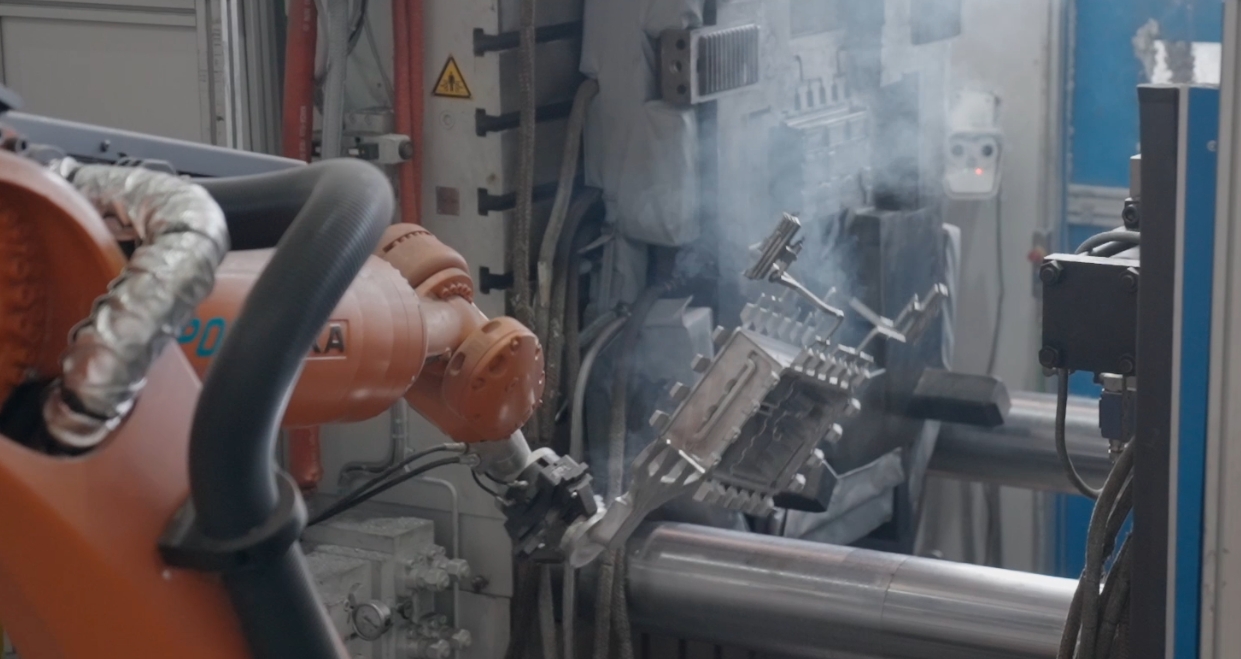
- Definisjon: En høytrykksstøpemetode, der smeltet metall sprøytes inn i en form under trykk som vanligvis varierer fra 100 til 1000 bar, sikrer høy presisjon i sluttproduktet.
- Viktige funksjoner:
Rask fylling av formen.
Ideell for produksjon i store mengder.
Vanligvis brukt til sink-, aluminium- og magnesiumlegeringer.
Viktige forskjeller mellom lavtrykks- og høytrykksstøping
1. Trykknivåer
Lavtrykksstøping: Ved lavtrykksstøping fyller smeltet metall formen med lavt trykk, vanligvis rundt 0.5 til 1 bar.
Høytrykksstøping: Ved høytrykksstøping fylles formen raskt takket være det høye trykket, vanligvis alt fra 100 til 1000 bar.
2. Formfyllingshastighet
Lavtrykksstøping: Lavtrykksstøping fyller formen sakte, noe som bidrar til å redusere turbulens og forhindrer at gass blir fanget inni.
Høytrykksstøping: Høytrykksstøping bruker en raskere fyllingsteknikk, som er spesielt effektiv for å lage tynnveggede deler som krever presisjon.
3. Formmateriale
Lavtrykkstøping: Ved lavtrykkstøping er sand- eller permanente metallformer det foretrukne valget for å forme materialet.
Høytrykksstøping: For høytrykksstøping brukes stålformer fordi de er tøffe nok til å håndtere høyt trykk.
4. Delkompleksitet
Lavtrykksstøping: Hvis du jobber med komplekse former eller større deler, er lavtrykksstøping veien å gå.
Høytrykksstøping: Høytrykksstøping fungerer best for små til mellomstore deler som trenger tynne vegger.
5. Overflatebehandling
Lavtrykksstøping: Med lavtrykksstøping får du glattere overflater og færre defekter takket være den langsomme fyllingen.
Høytrykksstøping: Med høytrykksstøping må du kanskje gjøre litt ekstra etterbehandling for å glatte ut ujevnheter i overflaten.
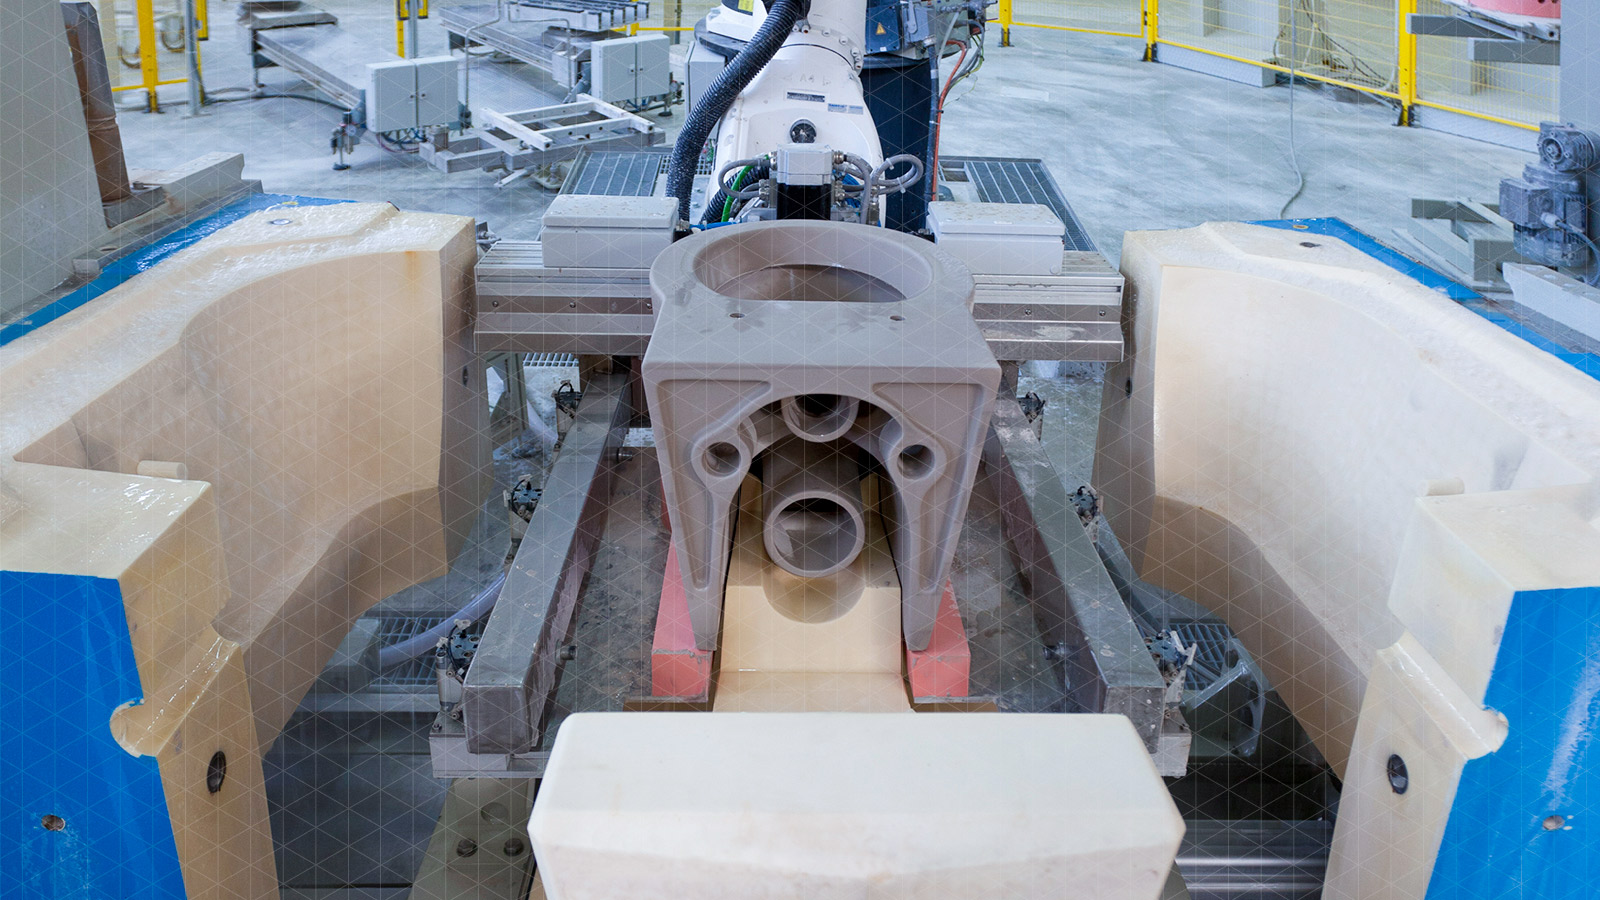
Lavtrykksstøping vs. høytrykksstøping
Lavtrykks- og høytrykksstøping har hver sine fordeler, noe som gjør dem egnet for ulike produksjonsformål. I denne sammenligningen skal vi se på hvordan hver metode bidrar til ting som kvalitet og kostnadseffektivitet.
Fordeler med lavtrykksstøping
Overlegen overflatekvalitet
Glatt overflate: Reduksjonen i turbulens resulterer i en glattere overflate, noe som minimerer vanlige defekter som ujevnheter.
Færre ufullkommenheter: Lavere trykk bidrar til å unngå gassinneslutning og porøsitet, noe som sikrer en renere og defektfri støpeform.
Bedre mekaniske egenskaper
Forbedret styrke: Ved å kontrollere fyllingsprosessen opprettholder delene bedre styrke og strukturell integritet.
Redusert stress: Støping med lavere trykk minimerer de indre stressene som ellers kunne svekke delen.
Kostnadseffektivitet for lave til middels volum
Lavere verktøykostnader: Denne prosessen er kompatibel med sand eller permanente former, noe som reduserer verktøykostnadene.
Redusert avfall: Effektiv bruk av materiale under støping reduserer avfall, noe som gir ytterligere kostnadsbesparelser.
Fordeler med høytrykksstøping
Høy produksjonshastighet
Raske syklustider: Evnen til å oppnå raske syklustider gjør høytrykksstøping svært egnet for produksjonsapplikasjoner i store volum.
Tynnveggede deler: Høystøping er i stand til å produsere tynnveggede deler med tykkelser så lave som 1 mm, noe som muliggjør effektiv produksjon av delikate komponenter.
Presisjon og konsistens
Snære toleranser: Høytrykksinjeksjonsprosessen i støping sikrer at formene fylles presist, og oppnår dermed små toleranser.
Repeterbarhet: Høytrykksstøping tilbyr utmerket repeterbarhet, noe som sikrer de samme høykvalitetsresultatene på tvers av store partier.
Kostnadseffektivitet for store volumer
Stordriftsfordeler: Ved å optimalisere produksjonen for store volumer oppnår høytrykksstøping stordriftsfordeler, noe som senker kostnaden per enhet.
Holdbare former: Bruken av stålformer, kjent for sin holdbarhet, reduserer kostnadene for verktøyutskifting betydelig, noe som gjør prosessen mer kostnadseffektiv.
Oppsummer egenskapene til lavtrykksstøping og høytrykksstøping
| Trekk | Lavtrykksstøping | Høytrykksstøping (støping) |
|---|---|---|
| trykk~~POS=TRUNC Range | Lav (0.2–1.5 bar) | Høy (100–1500 bar) |
| Mould Type | Gjenbrukbare metallformer (permanent form) | Ståldyser (komplekse, høypresisjons) |
| Fyllingsmetode | Smeltet metall stiger opp i formen under lavt trykk | Smeltet metall sprøytes kraftig inn i formen |
| Del kompleksitet | Moderat til høy kompleksitet | Høy kompleksitet og fine detaljer er mulig |
| Overflatebehandling | Bra, men trenger kanskje etterbehandling | Utmerket overflatefinish |
| porøsitet | Lavere porøsitet på grunn av gradvis fylling | Høyere porøsitetsrisiko på grunn av innestengt luft |
| Veggtykkelse | Egnet for mellomtykke til tykke deler | Egnet for tynnveggede komponenter |
| Kjølingstid | Saktere, naturlig avkjøling | Rask, med aktive kjølesystemer |
| Verktøykostnad | Moderat | Høy (på grunn av komplekse dyser og utstyr) |
| Produksjonsvolum | Middels til høy | Svært høy (masseproduksjon) |
| Materialbruk | Aluminium, magnesiumlegeringer | Aluminium, sink, magnesium, kobberlegeringer |
| Mekanisk styrke | Høyere (på grunn av lav porøsitet) | Lavere med mindre vakuumstøping brukes |
| Vanlige bruksområder | Bilhjul, topplokk, bremsedeler | Motorblokker, girhus og elektronikkhus |
Hvordan velge lavtrykksstøping og høytrykksstøpeprosess
| Hvis du trenger… | Velge… |
|---|---|
| Høyvolumsproduksjon med fine detaljer | Høytrykksstøping |
| Strukturelt solide deler med lav porøsitet | Lavtrykksstøping |
| Tynnveggede komponenter og raske sykluser | Høytrykksstøping |
| Bedre mekanisk styrke og tetthet | Lavtrykksstøping |
| Kostnadseffektive små til mellomstore serier | Lavtrykksstøping |
Anvendelser av lavtrykks- og høytrykksstøping
Vi skal nå se på hvordan disse to støpemetodene brukes i ulike bransjer, og vise deres fleksibilitet og effektivitet i å møte spesifikke behov.
Lavtrykksstøping
Bilindustrien: Lavtrykksstøping brukes i bilindustrien for å produsere kritiske deler som motorblokker, sylinderhoder og hjul.
Luftfart: Prosessen er mye brukt i luftfart for å lage slitesterke strukturelle komponenter og turbinblader.
Industrielt: I industrielle applikasjoner utmerker lavtrykksstøping seg i å lage pumpehus og ventilhus.
Høytrykksstøping
Bilindustrien: Høytrykksstøping brukes ofte til girkasser og motorbraketter i bilindustrien.
Forbrukerelektronikk: I forbrukerelektronikk brukes den til å lage hus og kontakter.
Hvitevarer: I hvitevaresektoren brukes høytrykksstøping til å lage rammer og håndtak.
Velge riktig støpemetode
Å velge riktig støpemetode er viktig for å få best mulig resultat både når det gjelder produksjonseffektivitet og produktkvalitet. Valget mellom lavtrykks- og høytrykksstøping vil avhenge av faktorer som hvor kompleks delen er, hvor mange enheter du trenger, materialene som brukes og budsjettet ditt.
Del kompleksitet
Lavtrykksstøping: Lavtrykksstøping er ideell for å produsere deler med komplekse former og større størrelser, der presisjon og fine detaljer er avgjørende.
Høytrykksstøping: Høytrykksstøping er derimot bedre egnet for små eller mellomstore deler som krever tynne vegger og høy presisjon.
Produksjonsvolum
Lavtrykkstøping: Lavtrykkstøping er mer egnet for lave til middels produksjonsvolumer, der fleksibilitet og et lavere tempo er nødvendig.
Høytrykksstøping: Høytrykksstøping, med sine raske syklustider, er perfekt for storvolumsproduksjon der hastighet og konsistens er nøkkelen.
Materielle hensyn
Lavtrykksstøping: Lavtrykksstøping er ideell for håndtering av aluminium- og magnesiumlegeringer, og gir bedre kontroll over metallflyten og reduserer defekter.
Høytrykksstøping: Høytrykksstøping er mer allsidig, håndterer et bredere spekter av materialer, inkludert sink-, aluminium- og magnesiumlegeringer, og sikrer presisjon i sluttproduktet.
Budsjett og verktøykostnader
Lavtrykksstøping: Lavtrykksstøping er mer kostnadseffektivt for mindre produksjonsserier på grunn av den lavere initiale verktøyinvesteringen.
Høytrykksstøping: Selv om høytrykksstøping har høyere verktøykostnader på forhånd, blir det mer økonomisk i store produksjonsserier på grunn av reduserte enhetskostnader.
Konklusjon
Hver støpemetode – lavtrykk og høytrykk – gir spesifikke fordeler, avhengig av faktorer som bruksområde, delkompleksitet og produksjonsvolum. Å forstå disse forskjellene lar deg ta informerte beslutninger som optimaliserer produksjonseffektiviteten og delkvaliteten.






