
Introductie
Er wordt een wasmodel gemaakt. Dit wordt bedekt met een keramische suspensie. De was smelt weg. Gesmolten metaal wordt erin gegoten. Het keramiek breekt af. Er blijft een afgewerkt onderdeel over. Dit is het proces van precisiegieten, ook wel bekend als verlorenwasgieten.
Precisiegieten kent een lange geschiedenis. Juweliers gebruikten het al duizenden jaren geleden. Tegenwoordig is het een precisieproductiemethode waarmee onderdelen met nauwe toleranties en gladde oppervlakken worden vervaardigd. Bij de meeste onderdelen is geen nabewerking nodig.
Waarom wordt precisiegieten zo veel gebruikt? Dit proces kan complexe geometrieën verwerken die niet met machinale bewerking te realiseren zijn, is geschikt voor materialen die moeilijk te smeden of te lassen zijn, en de oppervlakteafwerking vermindert de behoefte aan nabewerkingen.
Een breed scala aan industrieën maakt gebruik van precisiegieten. De lucht- en ruimtevaartindustrie gebruikt het voor turbinebladen en structurele componenten; de medische sector voor implantaten en chirurgische instrumenten. De auto-industrie gebruikt het voor turbocompressorwaaiers en onderdelen van brandstofsystemen. In de industriële sector wordt het gebruikt voor kleppen, pompen en mallen.
Wat is investeringscasting?
Definitie van investeringsgieten
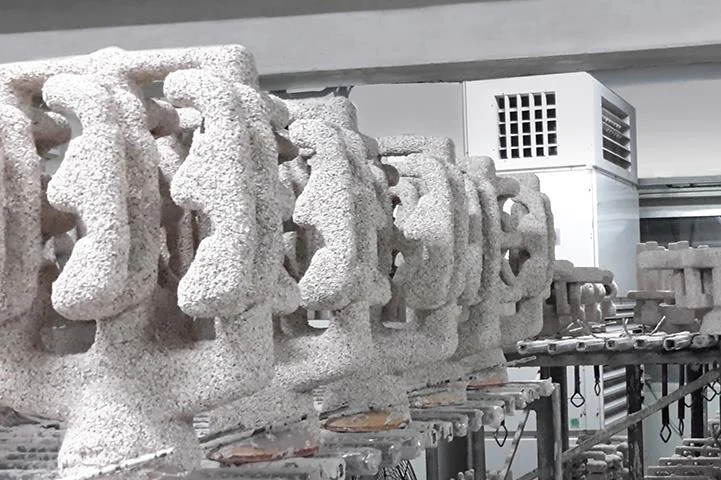
Precisiegieten is het verlorenwasproces. Er wordt een wasmodel gemaakt. Daar omheen wordt een keramische mal gebouwd. De was smelt weg. Metaal wordt erin gegoten. Het keramiek breekt af. Het onderdeel blijft over.
De geschiedenis gaat terug tot het oude Egypte en China. Juweliers gebruikten het voor gouden en bronzen sieraden. De industriële productie begon in de 20e eeuw. De naam "investment" betekent niet geld. Het komt van het Oudfranse woord investir – bedekken of omringen. De keramische schaal omsluit het wasmodel. De term is blijven hangen.
Hoe werkt het investeringsgietproces?
-
Maak een wasmodel.
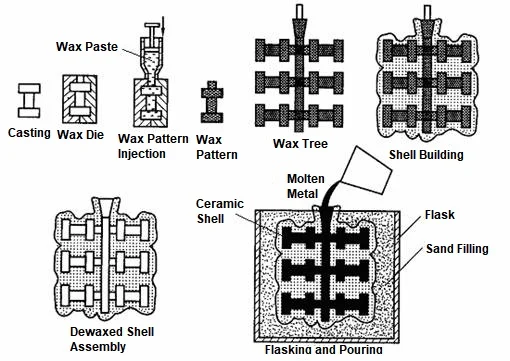
Nadat de metalen mal is bewerkt, wordt er was in gegoten. Hierdoor ontstaat het wasmodel. Meerdere wasmodellen worden met elkaar verbonden door een centrale wasgoot. Het geheel lijkt op een boom. Deze "boom" bepaalt hoeveel onderdelen er per gieting geproduceerd kunnen worden.
-
Bouw een keramische schaal.
Dompel de wasvorm in de keramische pasta. Breng een laag fijn zand aan, oftewel gips. Herhaal dit proces nadat elke laag is opgedroogd. Na zes tot acht lagen vormt zich een stevige keramische schaal rond de wasvorm.
-
Verwijder de was
De mal wordt in de oven geplaatst. De was smelt en verdampt, waardoor een holle ruimte ontstaat. Deze holte heeft precies de vorm van het onderdeel.
-
Giet gesmolten metaal
Gesmolten metaal wordt in een verhitte keramische mal gegoten. Er is een breed scala aan materialen beschikbaar, waaronder roestvrij staal, koolstofstaal, aluminiumlegeringen, titaniumlegeringen, nikkelgebaseerde superlegeringen, kobaltlegeringen, brons en messing. Elk materiaal heeft zijn eigen specifieke gietparameters.
-
Laat afkoelen en breek de schaal.
Het metaal stolt. De keramische schaal breekt af. Pneumatische hamers of trilapparatuur doen het werk. De boom wordt omgezaagd. De afzonderlijke gietstukken komen los.
-
Maak het onderdeel af
Verwijder de aanspuitopening en de gietkanaal. Een warmtebehandeling kan volgen. Bewerk het onderdeel om details te creëren die niet alleen door gieten mogelijk zijn. Polijsten verbetert de oppervlakteafwerking. Inspecteer het onderdeel om de afmetingen en de integriteit te controleren. Op dit punt is het precisiegieten voltooid en kan het doorgaan naar de volgende fase.
Belangrijkste voordelen van investeringsgieten
Precisiegieten wordt gekozen voor hoogwaardige componenten omdat het een precisieniveau biedt dat andere processen niet kunnen evenaren. De voordelen zijn talrijk en hebben elk invloed op de kosten, de kwaliteit of de levertijd.
1. Uitstekende maatnauwkeurigheid
Bij near-net-shape productie worden onderdelen geproduceerd met afmetingen die dicht bij hun uiteindelijke afmetingen liggen. Dit vermindert de behoefte aan nabewerking, verbetert de productconsistentie en resulteert in nauwere assemblages. Dit biedt directe voordelen voor onderdelen die strikte toleranties vereisen, zoals turbinebladen en chirurgische instrumenten.
2. Superieur Oppervlaktebehandeling
Keramische en wassen mallen hebben gladde oppervlakken, wat resulteert in een glad oppervlak op het uiteindelijke metalen onderdeel. Slijpen en polijsten worden tot een minimum beperkt, wat een beter uiterlijk oplevert. Bovendien wordt de vermoeiingsweerstand verbeterd doordat oppervlaktedefecten worden geminimaliseerd.
3. Vermogen om complexe geometrieën te produceren
Met precisiegieten kunnen vormen worden geproduceerd die met machinale bewerking niet mogelijk zijn. Wanddiktes kunnen zo dun zijn als 1 millimeter. Interne koelkanalen kunnen worden gevormd. Complexe krommingen die anders vijfassige bewerking zouden vereisen, kunnen worden gerealiseerd. Ondersnijdingen die anders gespecialiseerde snijgereedschappen zouden vereisen, kunnen worden aangebracht.
Complexe ontwerpen kunnen de productiekosten verlagen doordat meerdere processen worden samengevoegd tot één enkele stap. Onderdelen die voorheen lassen, bewerken en assembleren vereisten, kunnen nu als één geheel worden gegoten.
4. Breed scala aan gietbare metalen
| Ferrometalen | koolstofstaal, roestvrij staal, gereedschapsstaal |
| Non-ferro | aluminium, messing, brons |
| Hoogwaardige legeringen | titanium, nikkelsuperlegeringen, kobaltlegeringen |
Het proces werkt met vrijwel elke gietbare legering. Die flexibiliteit is zeldzaam in de precisieproductie.
5. Uitstekende herhaalbaarheid
De wasmodellen zijn consistent. Het productieproces van de keramische behuizing is gecontroleerd. De kwaliteitscontrole is streng. Productieseries van duizenden of miljoenen onderdelen behouden dezelfde afmetingen. Massaproductie met nauwe toleranties is haalbaar.
6. Minder bewerkingsvereisten
Doordat gietstukken al bijna de uiteindelijke vorm hebben, worden de bewerkingskosten verlaagd. De productiesnelheid wordt verhoogd omdat er minder materiaal hoeft te worden verwijderd. Gereedschapslijtage wordt verminderd. De arbeidskosten dalen. Vaak hoeven onderdelen alleen nog maar nabewerkingen te ondergaan, zoals tandwielblanken, klephuizen en constructieonderdelen.
7. Betere materiaalbenutting
Productie met een vorm die dicht bij de uiteindelijke vorm ligt, betekent minder afval. Bij het bewerken van staafmateriaal wordt 80% van het materiaal verwijderd, terwijl bij precisiegieten alleen de aanspuitopening en de gietkanaal verwijderd hoeven te worden. Voor dure legeringen – zoals titanium en nikkelgebaseerde superlegeringen – zijn de kostenbesparingen aanzienlijk. Minder metaalafval draagt ook bij aan een duurzamere bedrijfsvoering.
8. Grotere ontwerpflexibiliteit
Complexe technische ontwerpen zijn succesvol gerealiseerd. Gewichtsvermindering werd bereikt door alleen materiaal te gebruiken waar nodig. De integratie van onderdelen maakte gelaste verbindingen overbodig. Doordat de onderdelen als één geheel worden gegoten in plaats van samengesteld uit meerdere componenten, zijn de productprestaties verbeterd. De ontwerpvrijheid die precisiegieten biedt, is het grootste voordeel.
Beperkingen van beleggingsgieten
Elk productieproces brengt compromissen met zich mee. Precisiegieten is daarop geen uitzondering. De voordelen zijn reëel, maar de beperkingen ook. Het negeren van deze beperkingen kan leiden tot een slecht ontwerp van het onderdeel en onverwachte kosten.
1. Hogere gereedschapskosten
De matrijzen voor wasinjectie zijn duur om te bewerken. De productie van de matrijzen vereist precisie en tijd. De initiële investering is aanzienlijk. Om de kosten terug te verdienen, is een voldoende productievolume nodig. Voor onderdelen met een lage oplage kunnen de matrijskosten per onderdeel onbetaalbaar zijn.
2. Langere productiecyclus
Elke fase voegt tijd toe aan het proces. Het maken van de mal duurt meerdere dagen; de lagen moeten tussen de applicaties drogen; het ontwassen duurt meerdere uren; en het bakken van de mal vereist een nauwkeurige verwarmingscurve. Dit wordt gevolgd door het gieten en afwerken. Bij verlorenwasgieten kunnen onderdelen in enkele seconden worden geproduceerd. Bij verlorenwasgieten daarentegen duurt het dagen of weken. De doorlooptijd is veel langer.
3. Beperkingen qua grootte
Wasmodellen zijn kwetsbaar. Grote modellen vervormen onder hun eigen gewicht. Keramische mallen worden zwaar en moeilijk te hanteren. Grote gietstukken zijn onpraktisch. De praktische maximale afmeting ligt rond de 300 mm in diameter. Grotere onderdelen vereisen zandgieten of andere processen.
4. De kwetsbaarheid van wasmodellen
Was buigt. Was breekt. Was vervormt door temperatuurschommelingen. Opslag vereist gecontroleerde omstandigheden. Transport vereist zorgvuldige verpakking. Voorzorgsmaatregelen bij het hanteren zijn verplicht. Een beschadigd wasmodel leidt tot een defecte gietvorm.
5. Gevoeligheid van de keramische schaal
Scheuren in de schaal ontstaan tijdens verhitting of afkoeling. Vocht beïnvloedt de keramische hechting. Thermische schokken veroorzaken delaminatie. De kwaliteit van de mal hangt af van de vaardigheid van de operator en de beheersing van de omgevingsomstandigheden. Defecten in de schaal worden direct overgedragen op het metalen onderdeel.
6. Hogere kosten voor eenvoudige onderdelen
Voor eenvoudige geometrieën is precisiegieten overbodig. Zandgieten is goedkoper. Verspanen vanuit stafmateriaal gaat sneller. Smeden levert sterkere onderdelen op. Stempelen is economischer bij grote volumes. Precisiegieten is niet economisch voor onderdelen die met eenvoudigere methoden geproduceerd kunnen worden.
7. Lager productietempo
Er zijn meerdere productiestappen nodig. Er komen handmatige handelingen bij kijken. De behuizing van de behuizing is niet volledig geautomatiseerd. De productieplanning is complex. Spuitgieten produceert duizenden onderdelen per dag. Precisiegieten produceert er hooguit honderden. De volumebehoeften moeten realistisch zijn.
8. Mogelijke gietfouten
Gasporositeit ontstaat wanneer opgeloste gassen vrijkomen tijdens de stolling. Krimping veroorzaakt holtes in dikke secties. Koude lassen ontstaan wanneer metaalstromen niet goed samensmelten. Onregelmatige metaalvloei ontstaat door onvoldoende metaalaanvoer. Keramische insluitingen zijn afkomstig van schelpfragmenten. Hete scheuren ontstaan tijdens krimping tijdens de stolling.
Elk defect heeft een oorzaak. Elke oorzaak kan worden voorkomen. Goede procesbeheersing vermindert defecten. Maar precisiegieten is niet volledig defectvrij. Het proces vereist vaardigheid, discipline en kwaliteitscontrole in elke fase.
Investeringsgieten versus andere gietprocessen
Precisiegieten versus Zandgieten
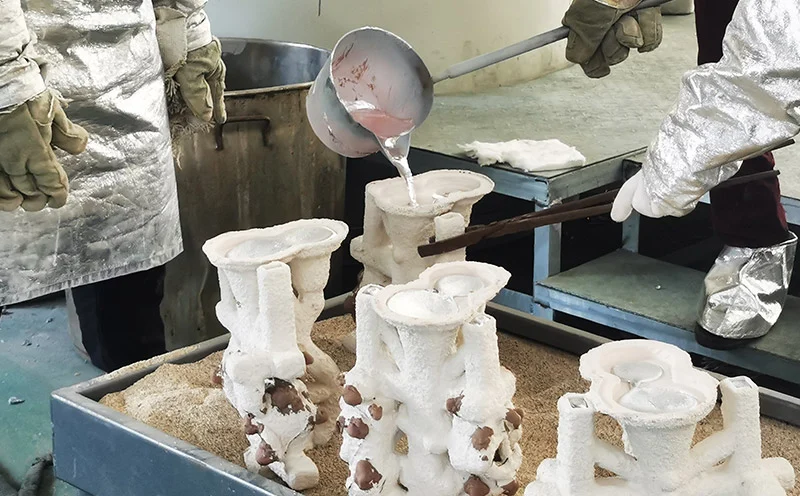
| Factor | Investeringsgieten | Zandgieten |
| Nauwkeurigheid | Nauwkeurig (±0.1 mm typisch) | Los (±1.0 mm typisch) |
| Oppervlak | Glad (3.2 µm Ra) | Ruw (12.5 µm Ra) |
| Kosten | Hoger per stuk bij lage volumes; lager bij hoge volumes. | Lagere prijs per onderdeel; beter geschikt voor grote onderdelen. |
| Deelgrootte | Beperkt (max. ~300 mm) | Onbeperkt (onderdelen op meterschaal) |
| Ingewikkeldheid | Hoog (dunne muren, interne gangen) | Laag tot matig |
Precisiegieten wint het op het gebied van nauwkeurigheid en afwerking. Zandgieten wint het op het gebied van formaat en initiële kosten. De keuze hangt af van de eisen aan het onderdeel.
Precisiegieten versus Die Casting
| Factor | Investeringsgieten | Die Casting |
| Productiesnelheid | Langzaam (dagen per batch) | Snel (seconden per schot) |
| Tooling | Wasmatrijzen, keramische schalen | Matrijzen van hard staal |
| Materialen | Breed scala (ferro, non-ferro, hittebestendige legeringen) | Beperkt tot non-ferrometalen (aluminium, zink, magnesium). |
| precisie | Zeer hoog | Hoge |
| Toepassingen | Kritische componenten, laag tot gemiddeld volume | Onderdelen voor consumenten met een hoge productievolume |
Spuitgieten is sneller. Precisiegieten kan meer materialen verwerken en complexere vormen aannemen. Het omslagpunt hangt af van het productievolume en de materiaaleisen.
Verwerkingsgieten versus machinaal bewerken
| Factor | Investeringsgieten | Machining |
| Materieel afval | Laag (bijna-netto vorm) | Hoog (chipgeneratie) |
| Ingewikkeldheid | Hoog (interne kenmerken ingegoten) | Beperkt (toegangsbeperkingen voor gereedschap) |
| Kosten | Lager bij hoog volume | Lager bij laag volume |
| precisie | Goed, maar mogelijk is nabewerking nog nodig. | Uitstekend |
| Productie volume | Geschikt voor productieseries | Geschikt voor prototypes en kleine series. |
Bij precisiegieten wordt materiaal efficiënt gebruikt. Bij verspanen wordt materiaal verwijderd waar al voor betaald is. Voor dure legeringen is gieten een aanzienlijke kostenbesparing. Voor eenvoudige onderdelen met nauwe toleranties blijft verspanen de betere keuze. De twee processen vullen elkaar aan, ze concurreren niet met elkaar. Veel precisiegietstukken worden nabewerkt om de kritische afmetingen te bereiken. De combinatie biedt het beste van beide benaderingen.
Industrieën die profiteren van precisiegieten
Precisiegieten is geschikt voor industrieën met strenge eisen op het gebied van nauwkeurigheid, materiaalkwaliteit en complexe geometrieën. Elke industrie heeft zo zijn eigen redenen om voor dit proces te kiezen.
LUCHT- EN RUIMTEVAART
Turbocompressorbladen, structurele onderdelen van de vliegtuigromp en componenten van het brandstofsysteem. Deze componenten moeten bestand zijn tegen extreme temperaturen en cyclische belastingen. Dankzij precisiegieten kunnen interne koelkanalen en dunwandige structuren worden geproduceerd die met machinale bewerking niet mogelijk zijn. Nikkelgebaseerde superlegeringen en titanium zijn de standaardmaterialen. Falen is absoluut onacceptabel.
Automobielsector
Turbocompressorwielen. Uitlaatspruitstukken. Brandstofinjectiecomponenten. Gewichtsbesparing en hittebestendigheid zijn doorslaggevend bij de keuze. Precisiegieten levert bijna-eindvormen op die minimale nabewerking vereisen. De productievolumes zijn gemiddeld tot hoog. Het proces concurreert met smeden en spuitgieten voor specifieke toepassingen.
MEDISCHE
Chirurgische instrumenten. Orthopedische implantaten. Tandprotheses. Biocompatibiliteit en corrosiebestendigheid zijn essentieel. Roestvrij staal, kobalt-chroomlegeringen en titanium worden met zeer nauwe toleranties gegoten. De oppervlakteafwerking moet glad zijn om hechting van bacteriën te voorkomen. Precisiegieten voldoet aan deze eisen zonder overmatige nabewerking.
OLIE & GAS
Kleppenhuizen. Pomphuizen. Onderdelen van boorgereedschap. Deze onderdelen worden blootgesteld aan hoge druk, corrosieve vloeistoffen en schurende omgevingen. Materiaalkeuze is cruciaal. Duplex roestvrij staal en nikkellegeringen worden veel gebruikt. Precisiegieten produceert de complexe interne stromingskanalen die deze onderdelen vereisen.

industriële apparatuur
Tandwielonderdelen. Hefboomarmen. Beugelconstructies. Landbouwmachines. Bouwmachines. Onderdelenconsolidatie is een groot voordeel. Meerdere componenten worden als één geheel gegoten. De montage wordt vereenvoudigd. Het gewicht wordt verminderd. De betrouwbaarheid verbetert.
Marine
Schroeven. Pompwaaiers. Componenten voor zeewatersystemen. Corrosiebestendigheid in zout water is essentieel. Brons, aluminiumbrons en duplex roestvrij staal worden in de juiste vorm gegoten. Precisiegieten zorgt voor een glad oppervlak dat de weerstand vermindert en de efficiëntie verbetert.
Voedselverwerking
Kleppen. Koppelingen. Pomponderdelen. Hygiënisch ontwerp vereist gladde oppervlakken en corrosiebestendigheid. Roestvrij staal is het materiaal bij uitstek. Precisiegieten produceert onderdelen zonder spleten of scherpe hoeken waar bacteriën zich kunnen nestelen. De oppervlakteafwerking voldoet aan de FDA-eisen zonder verdere polijsting.
Verdediging
Onderdelen voor vuurwapens. Onderdelen voor de lucht- en ruimtevaart. Voertuigonderdelen. Militaire specificaties vereisen een hoge betrouwbaarheid. Materiaalintegriteit is cruciaal. Precisiegieten biedt de herhaalbaarheid en kwaliteitscontrole die defensieprogramma's vereisen.
Energie opwekking
Turbinebladen. Onderdelen voor gasturbines. Onderdelen voor stoomturbines. Hittebestendige legeringen zijn vereist. Precisiegieten produceert de schoepenprofielen en interne koelgeometrieën die efficiëntiewinsten mogelijk maken. Het proces is onmisbaar voor moderne energieopwekking.
De belangrijkste redenen om voor precisiegieten te kiezen, verschillen per industrie. De lucht- en ruimtevaartsector vereist complexe koelkanalen; de medische sector biocompatibiliteit en een perfecte oppervlakteafwerking; de automobielindustrie gewichtsvermindering; en de olie- en gassector corrosiebestendigheid. Wat deze industrieën gemeen hebben, is dat de prestaties van dit proces ongeëvenaard zijn door andere processen.
Wanneer is investeringsgieten het juiste moment om te kiezen?
Of je voor precisiegieten kiest, hangt grotendeels af van een aantal praktische overwegingen. Als het antwoord op de meeste van deze vragen ja is, dan is dit proces waarschijnlijk een zeer goede keuze.
Complexe geometrieën
Is de vorm van het onderdeel moeilijk of onmogelijk te realiseren door middel van machinale bewerking? Bevat het interne kanalen, dunne wanden of complexe krommingen? Vergeleken met andere gietmethoden is precisiegieten beter geschikt voor het verwerken van dergelijke kenmerken.
Precisie vereisten
Vereist het onderdeel strikte maatnauwkeurigheid? Is de oppervlakteafwerking cruciaal voor de functionaliteit of het uiterlijk? Dit proces produceert gietstukken die vrijwel de uiteindelijke vorm hebben, waardoor nabewerking wordt verminderd of zelfs overbodig wordt.
Dure materialen
Is het onderdeel gemaakt van titanium, nikkelgebaseerde superlegeringen of andere dure legeringen? Precisiegieten minimaliseert materiaalverspilling. Er ontstaan geen spanen en de hoeveelheid afval wordt daardoor verminderd. De resulterende kostenbesparingen zijn voldoende om de kosten van de matrijs te compenseren.
Middelgrote tot hoge productievolumes
Produceert u jaarlijks honderden of duizenden onderdelen? De kosten voor matrijzen worden verdeeld over de gehele productiecyclus. Naarmate de kosten per onderdeel dalen, wordt dit proces kosteneffectief.
Minder montagestappen
Kunnen meerdere componenten in één gietstuk worden geïntegreerd? Precisiegieten elimineert lasverbindingen en de behoefte aan bevestigingsmiddelen, waardoor de montagetijd wordt verkort en de betrouwbaarheid wordt verbeterd.
Hoogwaardige oppervlakteafwerking
Vereist het onderdeel een glad oppervlak voor een goede werking of om aan de wettelijke normen te voldoen? Keramische behuizingen kunnen fijne details en een schoon oppervlak hebben, waardoor polijsten en slijpen tot een minimum worden beperkt.
Wanneer is precisiegieten niet de beste keuze?
Deze methode is niet geschikt voor alle situaties. In sommige gevallen is een andere aanpak vereist.
Extra grote onderdelen
Onderdelen met een diameter of lengte van meer dan 300 millimeter zijn niet geschikt voor dit proces. Het wasmodel zal vervormen en de keramische mal zal dik en broos worden. Zandgieten kan grotere onderdelen tegen lagere kosten verwerken.
Kleine series en eenvoudige onderdelen
Eenvoudige beugels of vlakke platen vereisen geen precisiegieten. Verspanen vanuit stafmateriaal gaat sneller en zandgieten is goedkoper. Smeden kan betere mechanische eigenschappen opleveren. Bij kleine series zijn de matrijskosten van precisiegieten niet terug te verdienen.
Zeer grootschalige productie
Spuitgieten kan onderdelen in seconden produceren, terwijl precisiegieten minuten of uren duurt. Bij jaarlijkse productievolumes van meer dan 100,000 stuks is spuitgieten of stempelen economischer. Het verschil in cyclustijd is de doorslaggevende factor.
Onderdelen die beter geschikt zijn voor smeden of bewerken.
Sterke constructieonderdelen worden doorgaans door smeden geproduceerd. Ze bieden een superieure korrelstructuur en een langere levensduur bij vermoeiing. Eenvoudige cilindrische of prismatische onderdelen zijn kosteneffectiever te produceren door middel van verspaning. Verlorenwasgieten is niet voor alle toepassingen het ideale proces.
Dit proces is gespecialiseerd en blinkt uit in specifieke toepassingsgebieden. Voor toepassingen die buiten dit bereik vallen, zijn andere methoden geschikter. Het proces moet worden gekozen op basis van de kenmerken van het onderdeel, en niet andersom.
Waarom kiezen voor NOBLE voor precisiegieten? Precisie-fabricage?
Het juiste proces is essentieel. De juiste partner is net zo belangrijk. NOBLE biedt meer dan alleen productie. Wij leveren engineering- en productieoplossingen, van concept tot eindproduct.
Uitgebreide productiediensten
NOBLE is gespecialiseerd in de bewerking van metaal en kunststof. Breed scala aan mogelijkheden. Diverse industrieën. Van prototype tot massaproductie: de engineering- en productieteams werken nauw samen met klanten in elke fase van het project.
Van ontwerp tot assemblage
Productie is slechts een deel van het verhaal. NOBLE levert totaaloplossingen. We werken al vanaf de vroegste ontwerpfase met u samen. Technische aanbevelingen verbeteren de maakbaarheid, verlagen de productiekosten en verhogen de productprestaties.
Onze geïntegreerde workflow omvat:
- Ondersteuning bij productontwerp
- Technische beoordeling
- Materiaalkeuze
- Prototype productie
- Massaproductie
- Oppervlakte behandeling
- Montage
- Laatste inspectie
- Verpakken en bezorgen
Deze alles-in-één-aanpak stroomlijnt de ontwikkeling. De kwaliteit blijft gedurende het hele proces constant. Geen overdrachtsproblemen. Geen vingerwijzen.
Kwaliteit waarop u kunt vertrouwen
Kwaliteit vormt de basis van elk project. NOBLE werkt volgens internationaal erkende kwaliteitsmanagementsystemen.
Onze certificeringen omvatten:
- ISO 9001:2015 – Kwaliteitsmanagementsysteem
- ISO 13485:2016 – Kwaliteitsmanagementsysteem voor medische hulpmiddelen
Deze certificeringen tonen onze toewijding aan kwaliteit, procesbeheersing, traceerbaarheid en klanttevredenheid in een breed scala aan sectoren aan.
FAQ
Wat zijn de belangrijkste voordelen van precisiegieten?
Hoge maatnauwkeurigheid, uitstekende oppervlakteafwerking, mogelijkheid om complexe geometrieën te produceren, ruime materiaalkeuze en minimale materiaalverspilling.
Wat zijn de nadelen van precisiegieten?
Hoge gereedschapskosten, langere levertijden, beperkingen qua afmetingen en lagere productiesnelheden in vergelijking met spuitgieten.
Waarom is investeringsgieten duurder?
Het vervaardigen van wasmodellen en het bouwen van keramische mallen zijn arbeidsintensief en tijdrovend. Het proces bestaat uit meerdere stappen en vereist geschoolde operators, wat de kosten per stuk bij lage volumes opdrijft.
Welke metalen kunnen worden gebruikt bij precisiegieten?
Koolstofstaal, roestvrij staal, gereedschapsstaal, aluminiumlegeringen, messing, brons, titaniumlegeringen, nikkelgebaseerde superlegeringen en kobaltgebaseerde legeringen.
Is precisiegieten geschikt voor massaproductie?
Ja, voor middelgrote tot grote volumes waarbij de matrijskosten over grote productieruns worden afgeschreven. Voor extreem grote volumes kan spuitgieten sneller en goedkoper zijn.
Hoe nauwkeurig is investment casting?
De gebruikelijke toleranties liggen tussen ±0.1 mm en ±0.2 mm, afhankelijk van de grootte en geometrie van het onderdeel. Sommige onderdelen kunnen met procesbeheersing nauwere toleranties behouden.
In welke industrieën wordt precisiegieten vaak toegepast?
Lucht- en ruimtevaart, automobielindustrie, medische sector, olie- en gassector, industriële apparatuur, scheepvaart, voedselverwerking, defensie en energieopwekking.
Wat is het verschil tussen precisiegieten en zandgieten?
Precisiegieten biedt nauwere toleranties, een gladdere oppervlakteafwerking en de mogelijkheid om complexe interne structuren te produceren. Zandgieten is geschikt voor grotere onderdelen en heeft lagere gereedschapskosten, maar produceert ruwere oppervlakken en ruimere toleranties.
Kan precisiegieten dunwandige onderdelen produceren?
Ja. Wanddiktes tot 1 mm zijn haalbaar. Het keramische omhulsel en het wasmodelproces maken dunne secties mogelijk zonder vervorming.







