
Introductie
Welke productieprocessen komen in je op als het gaat om snelle prototyping en productie in kleine series? In werkelijkheid kan elk proces worden gebruikt — het komt allemaal neer op kosten en tijd: welke optie biedt de beste prijs-kwaliteitverhouding en is het snelst?
In dit artikel ga ik dieper in op de twee processen – vacuümgieten en 3D-printen – die het meest geschikt zijn voor snelle prototyping en productie in kleine series.
Deze analyse leert ontwerpteams het volgende: de kostenstructuren voor elke methode; de daadwerkelijke snelheid in de praktijk in plaats van theoretische beweringen; materiaalmogelijkheden en hun beperkingen. Ze leren ook over geometrische vrijheid versus reproductienauwkeurigheid. Het allerbelangrijkste is dat ze de volumegrens leren kennen waarbij het ene proces duidelijk beter presteert dan het andere. Geen marketingpraatjes. Gewoon praktische richtlijnen voor mensen die producten moeten leveren.
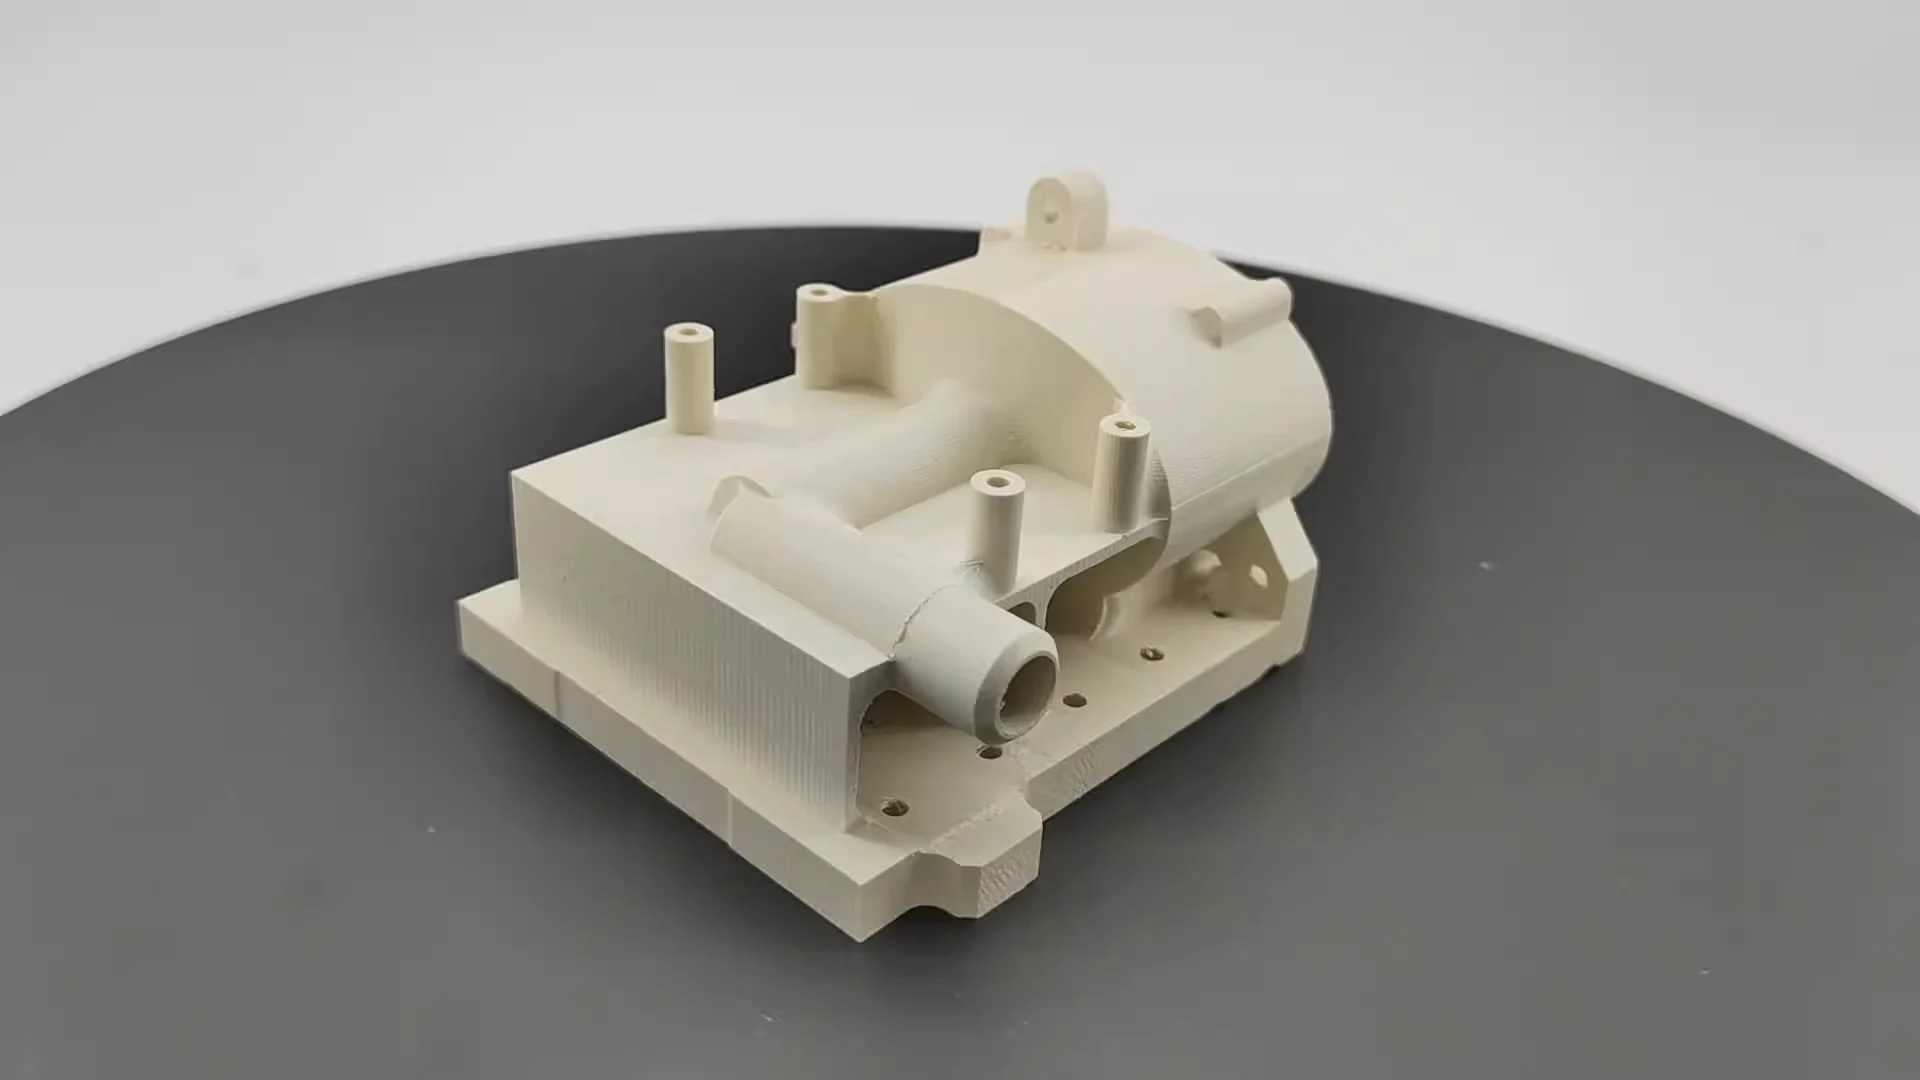
Wat is vacuümgieten?
Een korte blik op vacuümgieten. Het proces bestaat uit drie hoofd stappen.
Eerst maakt de ingenieur een mal, meestal met behulp van 3D-printen of metaalbewerking (ik zal dit proces in een apart artikel behandelen). Deze mal wordt vervolgens in een container geplaatst en er wordt vloeibare siliconenrubber omheen gegoten. Daarna wordt een vacuümkamer gebruikt om alle luchtbellen te verwijderen.
Nadat de siliconen zijn uitgehard, wordt het siliconenblok opengesneden en de mal verwijderd. Wat overblijft is een flexibele holte met verfijnde details die perfect aansluit op de vorm van het onderdeel.
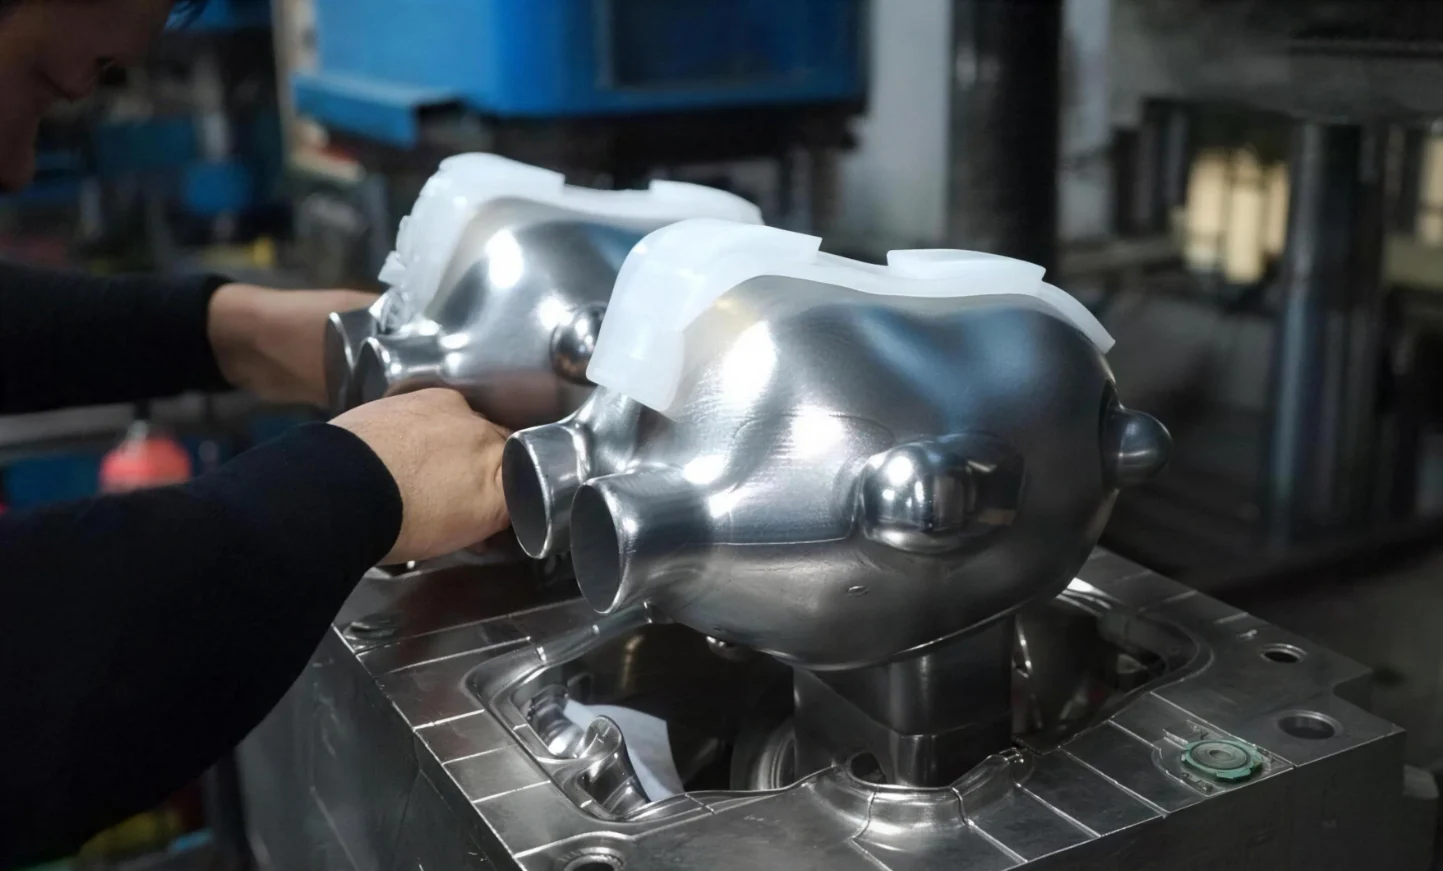
Vervolgens begint het eigenlijke gieten. De operator mengt de polyurethaanhars en giet deze in de siliconenmal. Het vacuümsysteem wordt dan weer geactiveerd. Doordat er geen restlucht meer aanwezig is, ontstaan er geen holtes of gaatjes in het oppervlak. De hars hardt uit bij een lage temperatuur. Na 30 minuten tot 2 uur wordt de mal verwijderd. Een stevig plastic onderdeel is nu klaar.
Verschillende harsen kunnen de eigenschappen van diverse materialen nabootsen:
- ABS-achtige harsen worden gebruikt om een hoge stijfheid en slagvastheid te bereiken.
- Polypropyleenachtige harsen bieden chemische bestendigheid en flexibiliteit.
- Nylonachtige harsen combineren slijtvastheid met taaiheid.
- Rubberachtige harsen zijn daarentegen geschikt voor het maken van zachte handgrepen of afdichtingspakkingen.
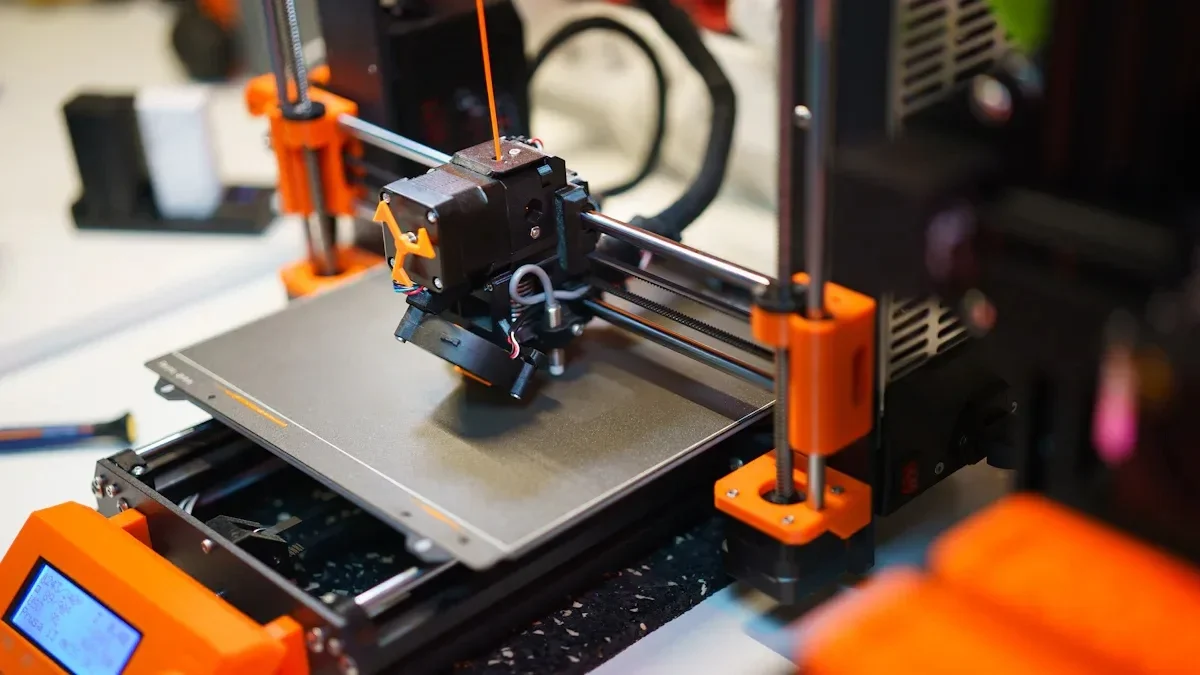
Wat is 3d printen?
Laten we nu eens kijken naar 3D-printen. De officiële term hiervoor is 'additieve productie'. Materiaal wordt laagje voor laagje toegevoegd totdat het onderdeel compleet is. Er is geen mal nodig. Geen gereedschap. Je hebt alleen een digitaal bestand en een machine nodig.
Verschillende problemen vereisen verschillende printers. Drie gangbare technologieën domineren de drukkerij.
- SLA staat voor stereolithografie. Een laser hardt vloeibare hars uit tot massief plastic. Het oppervlak is glad en de details zijn scherp. Het wordt gebruikt voor visuele prototypes en pasvormcontroles. Hoewel de materiaalkeuze beperkter is dan bij andere methoden, is de kwaliteit hoog.
- SLS maakt gebruik van nylonpoeder. Een lasersinterproces zorgt ervoor dat de deeltjes samensmelten zonder ze volledig te smelten. Er zijn geen ondersteunende structuren nodig. De resulterende onderdelen zijn sterk en duurzaam. Ingenieurs gebruiken SLS voor functionele tests en voor het maken van assemblages. Hoewel het oppervlak een licht korrelige textuur heeft, zijn de mechanische eigenschappen uitstekend.
- FDM is de meest gangbare methode. Thermoplastisch filament smelt en wordt door een spuitmond geperst. De machine print vervolgens elke plastic laag. Simpel. Het is ook goedkoop. Het is echter wel traag voor complexe onderdelen. Mensen gebruiken FDM voor vroege conceptmodellen en grote, eenvoudige vormen. De laaglijnen zijn zichtbaar. De sterkte is anisotroop – zwakker in de printrichting.
Directe vergelijking: vacuümgieten versus 3D-printen
Laten we deze twee methoden nu eens vergelijken. De verschillen zijn groot. Het zijn de mensen die het proces moeten afstemmen op de taak, niet andersom.
| Factor | Vacuümgieten | 3D afdrukken |
| Beste volume | 10–100 identieke onderdelen | 1–20 unieke onderdelen |
| Kosten per stuk (lage volumes) | Laag (na schimmelvorming) | Hoog (geen schaalvoordelen) |
| Doorlooptijd | 1-2 weken | 1 – 3 dagen |
| Oppervlak | Uitstekend (beide zijden glad) | Variabel (SLA goed, FDM minder goed) |
| Materiële opties | Simuleert ABS, PP, PC, nylon en rubber (echte Shore A-hardheid). | Gepatenteerde harsen of thermoplasten |
| kleuropties | Onbeperkt (Pantone-match) | Beperkt tot de kleuren van de spoel/hars. |
| Interne geometrie | Beperkt (onderbieding moet vermeden worden) | Uitstekend (roosters, kanalen) |
| Tolerantie | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Gereedschapskosten | $500–$2,000 (siliconen mal) | $0 |
De tabel laat een duidelijke tweedeling zien. Vacuümgieten is de duidelijke winnaar als het gaat om kosten per onderdeel, oppervlakteafwerking , materiaalrealisme en kleuropties bij gemiddelde volumes. 3D-printen heeft daarentegen voordelen als het gaat om doorlooptijd voor losse onderdelen, geometrische vrijheid en het ontbreken van initiële gereedschapskosten. Wie beide methoden beheerst, kan een weloverwogen keuze maken. Wie slechts één methode kent, loopt het risico geld te verspillen.
Gedetailleerde vergelijking op basis van selectiecriteria
1. Volume en kosten
Voor één tot tien unieke onderdelen is 3D-printen de voor de hand liggende keuze. De opstartkosten zijn nul. Mensen ontvangen hun onderdelen binnen enkele dagen, niet weken.
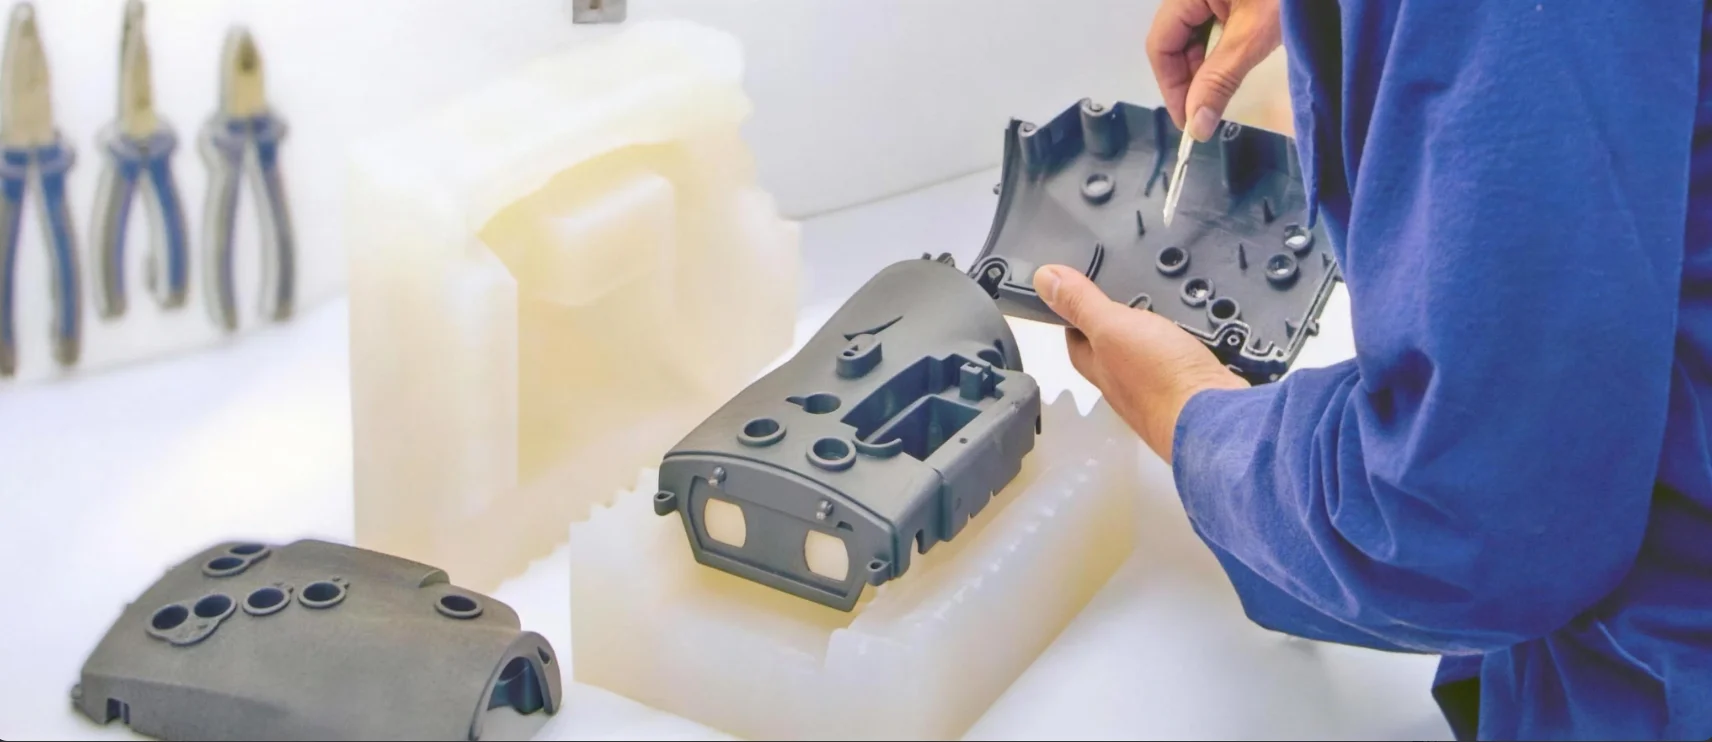
Voor twintig tot honderd identieke onderdelen is vacuümgieten de betere optie. De kosten van de matrijs worden over veel onderdelen afgeschreven. De kosten per onderdeel liggen lager dan bij 3D-printen. Het break-evenpunt varieert afhankelijk van de grootte en complexiteit van het onderdeel, maar het patroon blijft hetzelfde. Bij kleine series is printen voordeliger, bij grotere series is gieten voordeliger.
2. Snelheid (Levertijd versus productietijd)
Mensen verwarren de twee verschillende snelheden. De doorlooptijd is het eerste onderdeel, terwijl de totale tijd die nodig is om een batch af te werken, de tijd is die nodig is om de productie af te ronden.
3D-printen wint de eerste race. Een enkel onderdeel kan binnen vierentwintig tot tweeënzeventig uur klaar zijn. Er is geen gereedschap nodig. Geen voorbereiding. Gewoon printen!
Vacuümgieten wint de tweede race. Het maken van de siliconenmal duurt drie dagen. Daarna duurt het gieten van elk onderdeel ongeveer een uur. Voor vijftig onderdelen is de totale tijd ongeveer drie dagen voor de mal, plus vijftig uur gieten. Dat is ongeveer vijf dagen. Het 3D-printen van vijftig onderdelen duurt vijftig keer zo lang. Een print van twee uur zou honderd uur duren. Dit betekent meer dan vier dagen continu printen.
3. Materiaaleigenschappen en simulatie
Dit verschil is aanzienlijk.
Bij vacuümgieten worden polyurethaanharsen gebruikt die echte technische kunststoffen nabootsen. ABS-achtige harsen worden gebruikt voor stijfheid en slagvastheid. Er zijn ook polypropyleen-achtige harsen voor soepele scharnieren en chemische bestendigheid. Daarnaast zijn er rubberachtige harsen met een echte Shore A-hardheid voor grepen en afdichtingen. De onderdelen gedragen zich als productieonderdelen.
3D-printen schiet hier tekort. SLA-fotopolymeren zijn broos. Ze verkleuren onder UV-licht na weken of maanden. Ze zijn niet geschikt voor functionele tests van duurzame producten. SLS-nylonpoeders zijn sterk, maar hebben een ruw oppervlak. Dit beïnvloedt wrijving en slijtage. FDM-thermoplasten zijn gemaakt van echte materialen zoals ABS, PLA en PETG, maar de hechting tussen de lagen creëert zwakke plekken. Onderdelen hebben de neiging om te breken langs de printlijnen in plaats van door het materiaal zelf.
Wanneer materiaalsimulatie belangrijk is, kiezen ingenieurs voor vacuümgieten. Scharnieren met een soepele werking vereisen een realistische buiglevensduur. Klikverbindingen vereisen een consistente doorbuiging. Valproeven vereisen slagvastheid. 3D-geprinte onderdelen kunnen misleidende resultaten opleveren.
4. Oppervlakteafwerking en esthetiek
Vacuümgieten zorgt voor een glad resultaat aan beide zijden. De siliconenmal reproduceert het mastermodel perfect. Er zijn geen laaglijnen. Er zijn geen steunpunten. De onderdelen kunnen worden geverfd, van een textuur worden voorzien of onbewerkt blijven. Transparante gietstukken zijn doorzichtig, niet troebel.
De resultaten van 3D-printen variëren. SLA-harsprints hebben gladde oppervlakken op de ondersteunde vlakken. De onderkant vertoont ondersteuningssporen. FDM-prints hebben aan alle kanten zichtbare laaglijnen. Nabewerking kan sommige van deze problemen verhelpen. Schuren, vullen, gronden, schilderen. Elke stap kost extra werk en tijd.
Voor demonstraties aan investeerders en prototypes die klaar zijn voor de verkoop, is vacuümgieten de standaardprocedure. Je kunt een potentiële koper niet zomaar een ruw, gelaagd onderdeel overhandigen en om financiering vragen. Het onderdeel moet op een afgewerkt product lijken.
5. Geometrische complexiteit en ondersnijdingen
3D-printen wint deze categorie met afstand. Het creëren van interne kanalen is eenvoudig. Roosterstructuren zijn standaard. Met poedergebaseerde systemen kunnen bewegende onderdelen direct op hun plaats worden geprint – bijvoorbeeld een tandwiel in een behuizing. Doordat er geen mal nodig is, zijn er geen beperkingen qua lossing.
Vacuümgieten kent zijn beperkingen. Het onderdeel moet uit een tweedelige siliconenmal worden verwijderd. Ondersnijdingen zijn lastig. Diepe gaten vereisen zijwaartse trekbewegingen of oplosbare kernen.
Dit is een vuistregel uit de praktijk. Als een ontwerp complexe interne structuren heeft die een inklapbare kern of meerdere zijwaartse bewegingen in een stalen mal vereisen, is 3D-printen de betere keuze. Is het ontwerp echter wel vormbaar, dan is vacuümgieten sneller en goedkoper bij grotere oplages.
6. Flexibiliteit (Meerdere materialen in één onderdeel)
Vacuümgieten maakt overmolding mogelijk. Eén mal kan twee verschillende harsen bevatten. Eerst wordt een harde kunststof kern gegoten. Vervolgens wordt een zachte rubberen handgreep om deze kern heen gegoten. Het hele proces vindt plaats in dezelfde siliconen mal. De verbinding is zowel chemisch als mechanisch. Montage is niet nodig.
3D-printen loopt hier vast. Onderdelen van meerdere materialen vereisen gespecialiseerde machines met meerdere printkoppen. Anders moet de printer pauzeren om het filament te verwisselen. De hechting tussen de verschillende materiaallagen is zwak. Daarom wordt 3D-printen met meerdere materialen zelden gebruikt voor functionele onderdelen.
De hybride workflow: het beste van twee werelden
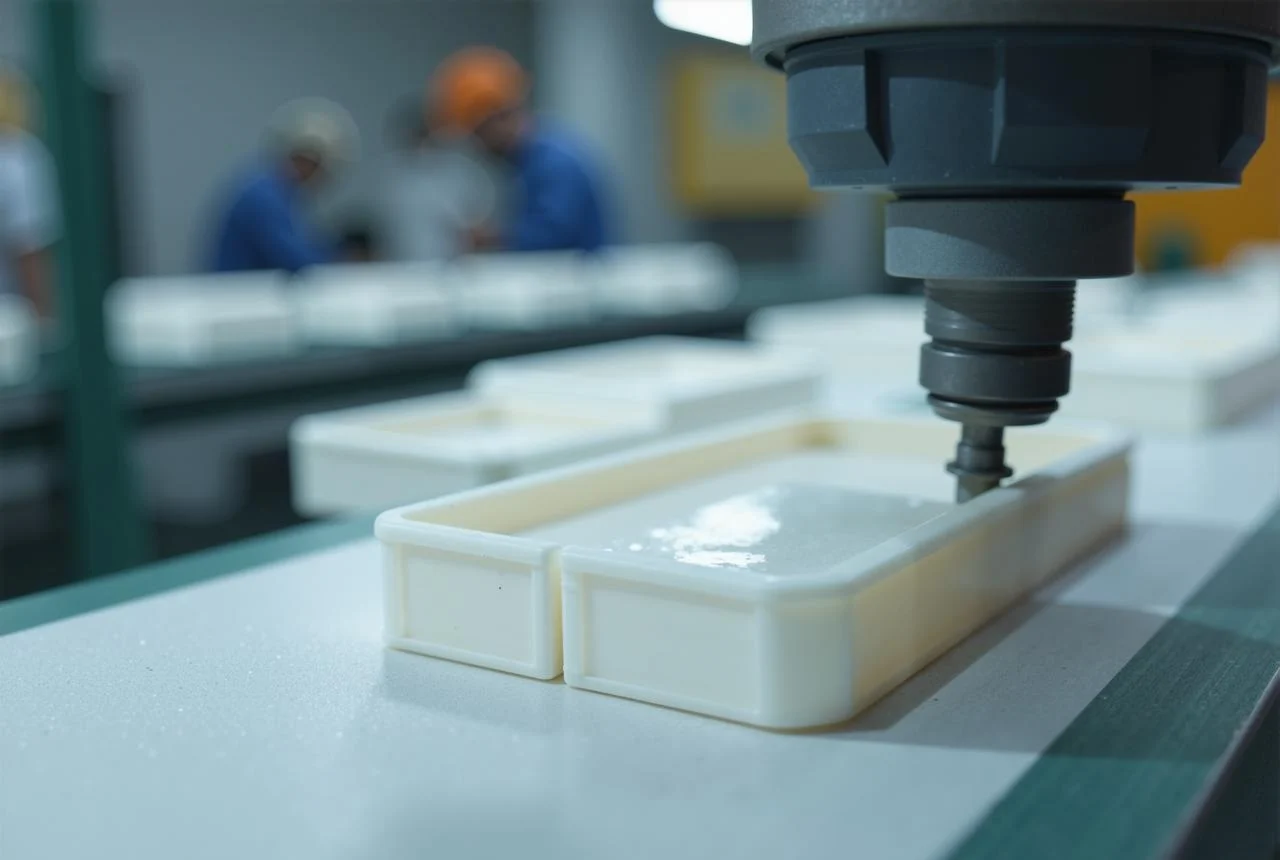
Er is geen regel die zegt dat iemand één methode moet kiezen en zich daaraan moet houden. Slimme professionals gebruiken beide. Ze combineren de sterke punten en vermijden de zwakke punten. Het resultaat is beter dan wanneer je elk proces afzonderlijk gebruikt.
Er is geen regel die zegt dat iemand één methode moet kiezen en zich daaraan moet houden. Slimme professionals gebruiken beide. Ze combineren hun sterke punten. Ze vermijden de zwakke punten. Het resultaat is beter dan wanneer ze elk van beide methoden afzonderlijk toepassen.
Hieronder leggen we uit hoe de hybride workflow in de praktijk werkt op de werkvloer.
- Print een mastermodel in 3D. SLA is hiervoor de meest gebruikte methode. Hoge resolutie. Het oppervlak is direct na het printen glad. Het mastermodel moet foutloos zijn, want eventuele defecten worden overgedragen op de mal en vervolgens op elk gegoten onderdeel.
- Maak het mastermodel af. Alleen printen is niet genoeg. Men schuurt het oppervlak. Brengt een primer aan. En verft het. Het doel is een oppervlak van klasse A te bereiken, oftewel de kwaliteit die gebruikt wordt voor autolakken. Er mogen geen zichtbare laaglijnen zijn. Geen gaatjes. Geen krassen. Dit afgewerkte mastermodel dient als sjabloon voor de mal.
- Maak een siliconenmal van het origineel. Het afgewerkte origineel wordt in een bak geplaatst. Vloeibare siliconen worden eromheen gegoten. Door middel van een vacuüm worden luchtbellen verwijderd. Na uitharding wordt de mal opengesneden en het origineel eruit gehaald. Wat overblijft is een perfecte negatieve holte.
- Giet vijftig of meer identieke onderdelen. Polyurethaanhars wordt onder vacuüm in de siliconenmal gegoten. Het onderdeel hardt uit. Ontvormen duurt slechts enkele seconden. De mal produceert het ene onderdeel na het andere, elk identiek aan het vorige. Nabewerking is niet nodig, omdat het origineel al perfect was.
Ingenieurs profiteren van de geometrische vrijheid van 3D-printen voor het mastermodel. Complexe vormen. Ondersnijdingen. Organische rondingen. Er zijn geen matrijsbeperkingen tijdens de ontwerpfase. Vervolgens profiteren ze van de materiaalkwaliteit en productiesnelheid van vacuümgieten voor de uiteindelijke onderdelen. Realistische technische kunststoffen.

Kies NOBLE: Precisie CNC-bewerking voor productie
Bij NOBLE zijn we een full-service productiebedrijf dat gespecialiseerd is in CNC-bewerking en -fabricage. We begeleiden u bij het kiezen van het proces dat het beste bij uw project past, of dat nu 3D-printen is voor snelle prototyping, vacuümgieten voor kleine series of uiterst nauwkeurige CNC-bewerking voor het vervaardigen van metalen en kunststof onderdelen met nauwe toleranties.
Onze kerncapaciteiten
We combineren traditionele subtractieve productie met geavanceerde kunststofverwerking om een werkelijk totaaloplossing te bieden:
| Bekwaamheid | Materialen | Typisch volume | beste voor |
| CNC Machining | Metalen (aluminium, staal, titanium, messing) en technische kunststoffen (ABS, POM, PEEK, nylon) | 1–1,000+ onderdelen | Hoogtolerante functionele onderdelen, eindproducten, mallen en opspaninrichtingen. |
| Vacuümgieten | Polyurethaanharsen (ABS-achtig, PP-achtig, rubberachtig, transparant) | 10–100 onderdelen | Brugproductie, marktklare prototypes, soft-touch overmolding |
| 3D afdrukken | SLA-harsen, SLS-nylon, FDM-thermoplasten | 1–20 onderdelen | Complexe geometrie, ontwerpvalidatie, unieke, op maat gemaakte onderdelen |
Kwaliteitscertificeringen waarop u kunt vertrouwen
In de maakindustrie zijn certificeringen meer dan alleen maar badges — ze vertegenwoordigen een commitment aan herhaalbare, gecontroleerde processen. We zijn er trots op de volgende certificeringen te bezitten:
ISO 9001:2015 (Kwaliteitsmanagementsystemen)
Gecertificeerd voor ons volledige productieproces, inclusief CNC-bewerking, vacuümgieten en 3D-printen. Dit garandeert een consistente productkwaliteit, aantoonbare traceerbaarheid en continue verbetering bij elke bestelling.
ISO 13485:2016 (Medische hulpmiddelen – Kwaliteitsmanagement)
Deze certificering is essentieel voor medische, tandheelkundige en chirurgische toepassingen. Het toont aan dat wij componenten kunnen produceren die voldoen aan de strengste wettelijke eisen op het gebied van veiligheid, risicobeheer en hygiëne. Wij bieden volledige documentatieondersteuning aan bedrijven in de medische hulpmiddelenindustrie, fabrikanten van diagnostische apparatuur en ontwikkelaars van chirurgische instrumenten.
FAQ
Is vacuümgieten goedkoper dan 3D-printen?
De kosten hangen volledig af van de hoeveelheid. Voor één tot vijf onderdelen is 3D-printen de goedkoopste optie. Er zijn geen matrijskosten. Er zijn geen opstartkosten. Gewoon printen! Voor twintig of meer identieke onderdelen is vacuümgieten per stuk goedkoper. Hoewel de siliconenmal wel een initiële investering vereist, worden deze kosten verdeeld over veel onderdelen. Het break-evenpunt ligt meestal tussen de tien en twintig stuks. Daaronder is 3D-printen de beste optie. Daarboven is vacuümgieten de beste keuze.
Kan vacuümgieten 3D-printen vervangen?
Nee, mensen die deze vraag stellen, hebben beide processen verkeerd begrepen. Het zijn complementaire tools, geen concurrerende alternatieven. 3D-printen is ideaal voor iteratie en complexe interne geometrie die met mallen niet mogelijk is. Vacuümgieten wordt gebruikt voor productie in kleine volumes met hoogwaardige materialen. Het ene proces draagt bij aan het andere. Geen van beide processen vervangt het andere.
Wat is beter voor? prototypingVacuümgieten of 3D-printen?
Voor prototypes die de vorm en pasvorm controleren, waarbij afmetingen, montage en ergonomie worden nagekeken, is 3D-printen sneller en goedkoper. Een geprint onderdeel kan uren in plaats van dagen worden bewaard.
Voor functionele, marktklare prototypes die realistische materiaaleigenschappen vereisen, is vacuümgieten de voorkeurmethode.
Hoeveel onderdelen kun je maken met vacuümgieten?
Met één siliconenmal kunnen doorgaans tussen de twintig en vijftig goede onderdelen worden geproduceerd. De oppervlaktekwaliteit verslechtert echter. Na vijftig onderdelen neemt het risico op defecten aanzienlijk toe. Wie grotere aantallen nodig heeft, maakt daarom meerdere mallen.
Welke materialen kunnen bij vacuümgieten worden gebruikt die bij 3D-printen niet mogelijk zijn?
De lijst is aanzienlijk. Hij omvat True Shore A-rubbers met een hardheid van 20A (zeer zacht) tot 90A (zo hard als een autoband). Er zijn ook ABS-achtige harsen die zich qua slagvastheid en stijfheid gedragen als spuitgegoten ABS. Daarnaast zijn er polypropyleen-achtige harsen voor flexibele scharnieren en chemische bestendigheid. Ook zijn er polycarbonaat-achtige harsen voor transparantie en hittebestendigheid. Verder zijn er vlamvertragende varianten die voldoen aan UL94 V-0. Geen van deze materialen is beschikbaar in standaard 3D-printsystemen. SLA-fotopolymeren zijn bros. SLS-nylon heeft een ruwe textuur. FDM-thermoplasten hebben een zwakke hechting tussen de lagen. Als het gaat om materiaaleigenschappen die geschikt zijn voor productie, is vacuümgieten onverslaanbaar voor kleine volumes.






