
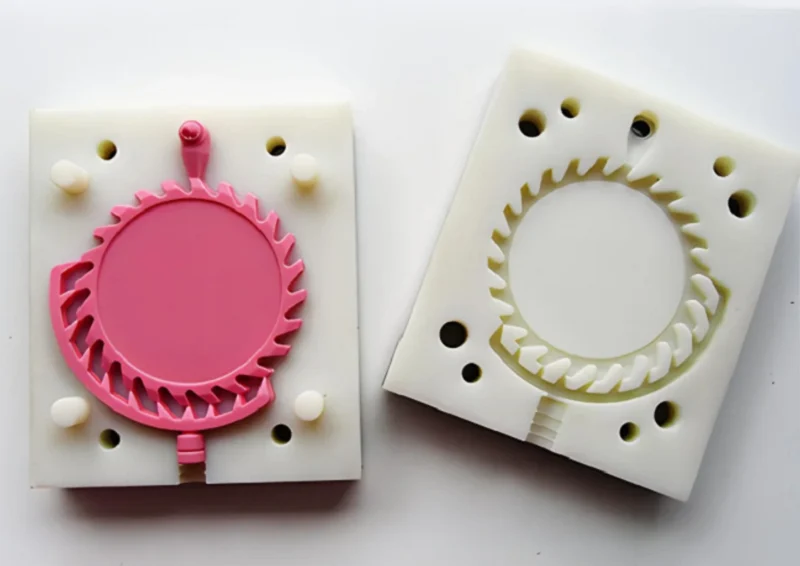
Siliconenvacuümgieten is een methode voor het maken van kleine series kunststofonderdelen. Een mal wordt in een doos geplaatst. Vloeibare siliconen worden eroverheen gegoten. De siliconen harden uit tot een flexibele mal. De mal wordt eruit gehaald. De hars wordt erin gegoten. Door middel van vacuüm wordt de lucht eruit gezogen. Het onderdeel hardt uit. Je krijgt een kopie.
Dit proces wordt veel gebruikt voor prototyping en productie in kleine series. Waarom? Het is snel: mallen kunnen in slechts enkele dagen worden geproduceerd. Het is goedkoop: deze mallen kosten minder dan stalen mallen. En de kwaliteit is hoog: het uiterlijk en de textuur van het eindproduct zijn niet te onderscheiden van massaal geproduceerde spuitgietonderdelen.
Deze handleiding beschrijft het volledige proces. Je leert wanneer je siliconen vacuümgieten moet gebruiken en wanneer je voor andere methoden kunt kiezen.
Definitie van siliconen vacuümgieten
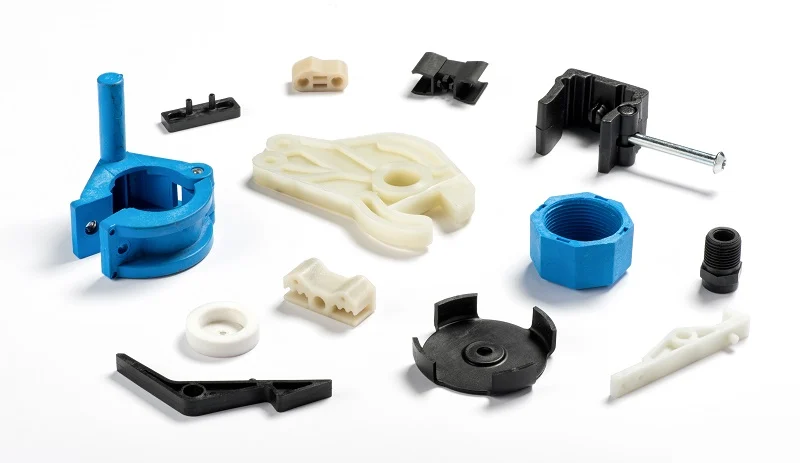
Bij siliconenvacuümgieten wordt een flexibele siliconenmal gebruikt om plastic onderdelen te produceren. Een mastermodel – meestal 3D-geprint of machinaal vervaardigd – wordt in een container geplaatst. Vloeibare siliconen worden eromheen gegoten. De siliconen harden uit. Het mastermodel wordt verwijderd. De resulterende mal is een perfecte kopie van het origineel.
Het gietmateriaal is anders. Hars – polyurethaan, epoxy of iets dergelijks – wordt in de siliconenmal gegoten. Door middel van vacuüm wordt de lucht eruit gezogen. De hars hardt uit. Het onderdeel komt eruit. De siliconen zijn flexibel. Ondersnijdingen laten los zonder beschadiging.
Het onderscheid is cruciaal. De mal is van siliconen. Flexibel. Zacht. Het maakt het gieten mogelijk. Het gietmateriaal is van hard plastic. Hard. Duurzaam. Twee verschillende materialen. Twee verschillende functies. Eén proces verbindt ze.
Dit is de kern van siliconen vacuümgieten. Een flexibele mal voor stijve onderdelen. Beperkte oplage. Hoge nauwkeurigheid. Snelle levertijd.
Stapsgewijs proces voor het vacuümgieten van siliconen
Stap 1: Het hoofdmodel maken
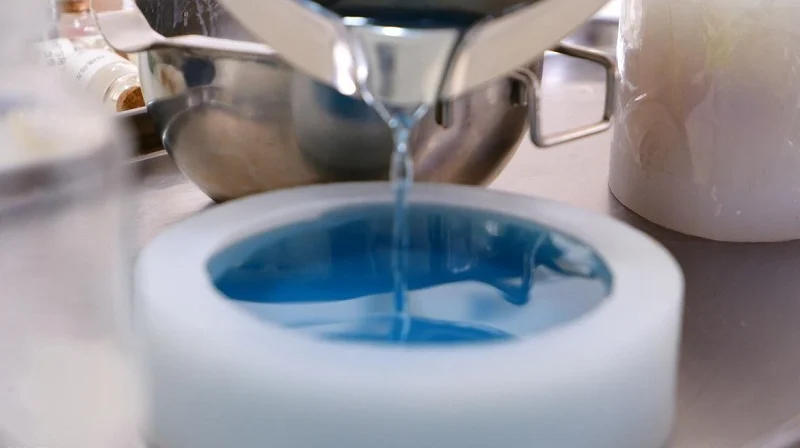
Het origineel is het uitgangspunt. Elk gegoten onderdeel is een kopie ervan. Onvolkomenheden op het origineel zijn zichtbaar op elke kopie. Krassen, ruwe oppervlakken, maatafwijkingen – alles wordt direct overgenomen.
Het matrijs wordt doorgaans 3D-geprint of CNC-gefreesd. SLA-printen zorgt voor een glad oppervlak. CNC-frezen zorgt voor nauwe toleranties. De keuze hangt af van de eisen aan het onderdeel. Het matrijs moet bestand zijn tegen het gieten van de siliconen. Het bevindt zich in de vloeistof. Het wordt verwijderd. Het mag niet vervormen.
Stap 2: Het maken van de siliconenmal
Vloeibare siliconen worden rondom het afgietsel gegoten. Het vult elke oneffenheid op. Het reproduceert elk detail van het oppervlak. Zodra het is uitgehard, wordt het afgietsel verwijderd. De holte is een negatief van het origineel.
Het materiaal van de mal is belangrijk. De Shore-hardheid bepaalt de flexibiliteit. Een zachtere mal laat complexe ondersnijdingen gemakkelijker los. Een hardere mal houdt nauwere toleranties vast. De siliconen moeten bestand zijn tegen de giethars. Ze mogen niet opzwellen of degraderen na herhaaldelijk gieten.
Stap 3: Vacuümontgassing en harsgieten
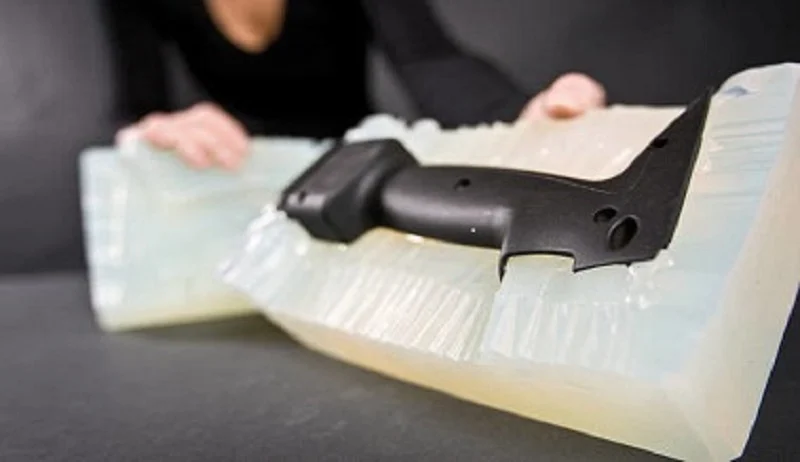
De hars wordt gemengd. Luchtbellen raken in de vloeistof gevangen. De vacuümkamer zuigt ze eruit. De hars wordt dik en helder.
Vervolgens wordt de hars in de siliconenmal gegoten. De mal sluit zich. Er wordt opnieuw vacuüm gezogen. De hars vloeit in elke holte. Geen ingesloten lucht. Geen holtes. Siliconen vacuümgieten is afhankelijk van deze stap voor consistente resultaten.
Stap 4: Uitharden en ontvormen
De hars hardt uit bij kamertemperatuur of in een oven met lage temperatuur. De uithardingstijd is afhankelijk van het harssysteem. Snellere uitharding genereert warmte. Langzamere uitharding vermindert krimp.
Ontvormen is een nauwkeurig klusje. De siliconen buigen mee. Het onderdeel komt los. Geen kracht gebruiken. Niet wrikken. De mal blijft intact. Hij kan opnieuw gebruikt worden. Goed ontvormen verlengt de levensduur van de mal. Een gescheurde mal kan niet gerepareerd worden.
Stap 5: Nabewerking en Oppervlakte die eindigen
Het gegoten onderdeel is niet het uiteindelijke product. Overtollig materiaal bij de gietopening moet worden verwijderd. Oneffenheden in het oppervlak moeten worden geschuurd of gepolijst. Vervolgens worden verf en texturen aangebracht.
Sommige onderdelen vereisen nabewerkingen. Gaten tappen. Inzetstukken lijmen. Oppervlaktebehandeling. De nabewerking verfijnt het onderdeel tot zijn uiteindelijke vorm en functie.
Deze vijf stappen definiëren het productieproces van siliconen vacuümgieten. Elke stap beïnvloedt de volgende. De mal bepaalt het onderdeel. De gietvorm bepaalt de details. Het vacuüm bepaalt de dichtheid. De nabewerking bepaalt de afwerking. Alle vijf stappen moeten correct worden uitgevoerd.
Materialen gebruikt bij siliconen vacuümgieten
Siliconenrubber voor Matrijzen maken
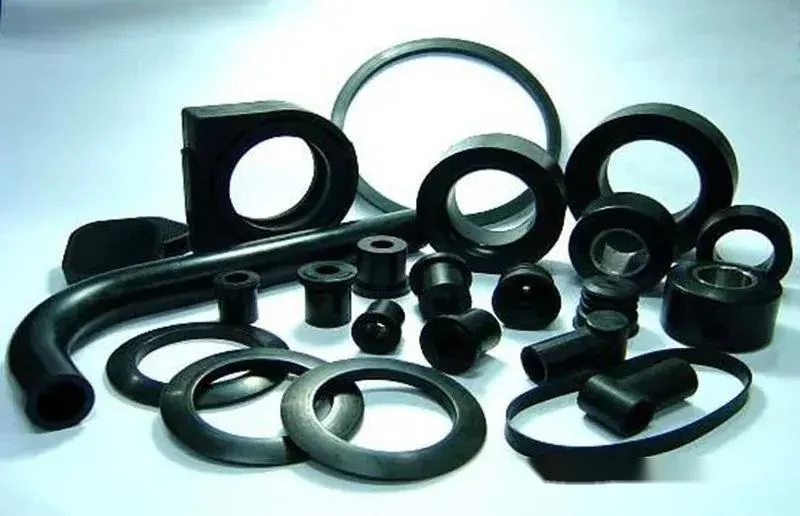
Het malmateriaal is siliconen. Het is flexibel. Het is duurzaam. Het legt fijne oppervlaktedetails vast. Het laat ondersnijdingen los zonder schade aan te richten.
Niet alle siliconenrubbers zijn hetzelfde. De Shore-hardheid varieert van zacht (A20) tot hard (A60). Een zachtere mal is geschikt voor complexe ondersnijdingen. Een hardere mal houdt kleinere afmetingen vast. De keuze hangt af van de geometrie van het onderdeel. De siliconen moeten ook bestand zijn tegen de giethars. Sommige harsen tasten de mal aan. De verkeerde siliconen degraderen na een paar gietingen.
Polyurethaan gietharsen
De giethars is polyurethaan. Het is een tweecomponentensysteem. Meng het, giet het en het hardt uit. De mechanische eigenschappen zijn afhankelijk van de samenstelling.
ABS-achtige harsen bootsen spuitgegoten ABS na. Stijf. Sterk. Goede slagvastheid.
PP-achtige harsen simuleren polypropyleen. Semi-flexibel. Chemisch bestendig. Goed geschikt voor scharnieren.
PC-achtige harsen bootsen polycarbonaat na. Ze hebben een hoge sterkte en een hoge hittebestendigheid. Daardoor zijn ze zeer geschikt voor constructieonderdelen.
Rubberachtige harsen zijn zacht en flexibel. Ze bootsen TPE of siliconen na. Pakkingen, handgrepen en afdichtingen.
Transparante harsen zijn helder. De optische helderheid varieert. Sommige zijn kristalhelder, andere hebben een lichte gele tint. Ze worden gebruikt voor lenzen en lichtgeleiders.
Vlamvertragende materialen voldoen aan de UL 94 V-0-norm. Gebruikt in elektrische en automobieltoepassingen.
De hars bepaalt de prestaties van het onderdeel. Kies de juiste hars voor uw siliconen vacuümgietproject.
Kleur- en oppervlaktestructuuropties
Voeg de kleurstof toe aan de hars vóór het gieten. De kleur is overal in het onderdeel uniform, waardoor schilderen overbodig is.
De oppervlaktestructuur is afgeleid van het prototype. Siliconen kunnen deze textuur nauwkeurig repliceren. Matte afwerkingen, glanzende oppervlakken en hoogwaardige textuurpatronen kunnen allemaal volledig worden overgebracht op het gegoten onderdeel. Het onderdeel ziet er precies hetzelfde uit als een in massa geproduceerd component. Dit is de ware waarde van vacuümgieten met siliconen. Het is niet zomaar een prototype, maar een pre-productiemonster. Het uiterlijk en de textuur zijn niet te onderscheiden van het uiteindelijke product.
Voordelen van siliconen vacuümgieten
Lage gereedschapskosten
De mallen zijn gemaakt van siliconen. In tegenstelling tot stalen en aluminium mallen is dit materiaal goedkoop en snel te produceren, en de kosten van de mal zijn slechts een fractie van die van spuitgieten. Voor prototyping en kleine series is deze methode kosteneffectief en vereist geen grote kapitaalinvestering.
Snelle doorlooptijd
Siliconen mallen kunnen binnen enkele dagen worden voltooid. Zodra de hoofdmal klaar is en de siliconen erin gegoten zijn, kan de productie na een nacht uitharden de volgende dag al beginnen. Dit verkort de time-to-market en versnelt het tempo van ontwerpiteraties.
Uitstekende oppervlakteafwerking
Het siliconenmateriaal is een exacte replica van het origineel. Elke kras. Elke textuur. Elk polijstvlak. Het gegoten onderdeel sluit perfect aan op het oppervlak van het origineel. Gladde, esthetisch aantrekkelijke oppervlakken zijn standaard.
Zeer gedetailleerde reproductie
Fijne details worden betrouwbaar gereproduceerd. Ribben, tekst, microgroeven... siliconen vullen elke inkeping op. Hars vult elk detail op, wat resulteert in een eindproduct dat nauw aansluit bij het origineel.
Flexibel matrijsontwerp voor complexe geometrieën
Silicone is flexibel, waardoor onderdelen zonder beschadiging van de afschuiningen uit de mal kunnen worden verwijderd. Wanneer de mal opent, worden de onderdelen uitgeworpen zonder dat er hulpmiddelen zoals schuifmechanismen of uitwerppennen nodig zijn. In vergelijking met stijve mallen maakt vacuümgieten met silicone het gemakkelijker om onderdelen met complexe vormen te produceren.
Ideaal voor Laagvolume productie
Bij 3D-printen kunnen bestellingen met extreem hoge productievolumes weken in beslag nemen en zijn de kosten per stuk te hoog; bij spuitgieten zijn de productievolumes te laag om de kosten van de matrijs terug te verdienen. Siliconen vacuümgieten zit daar precies tussenin en vult dit gat op. Dat is het voordeel: het biedt een redelijke prijs en een redelijke snelheid, waardoor het perfect geschikt is voor de juiste productievolumes.
Beperkingen van siliconen vacuümgieten
Beperkte levensduur van de mal
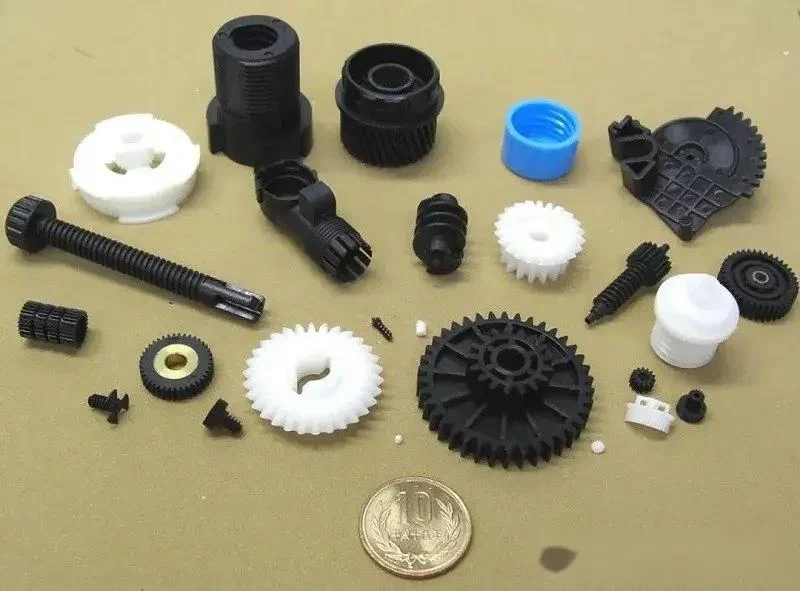
Siliconen mallen kunnen doorgaans slechts 20 tot 30 onderdelen produceren. Bij een eenvoudige geometrie en milde harseigenschappen kan dit aantal soms oplopen tot 50. Daarna begint de mal te verouderen. Het oppervlak wordt ruw, details vervagen en de afmetingen wijken af. Siliconen mallen zijn verbruiksartikelen die worden gebruikt bij vacuümgieten met siliconen; het zijn geen productiegereedschappen.
Lagere dimensionale stabiliteit dan metalen gereedschappen
Siliconen zijn flexibel. Ze buigen onder druk. Deze buiging veroorzaakt dimensionale veranderingen. Daardoor zullen onderdelen die uit de mal worden gehaald, enigszins afwijken van het prototype. Naarmate de mal ouder wordt, neemt dit verschil geleidelijk toe. Metalen mallen buigen niet en behouden hun dimensionale stabiliteit. Vacuümgieten met siliconen is een proces dat stabiliteit op lange termijn opoffert in ruil voor snelheid en kostenvoordelen.
Materiaalprestaties vergeleken met spuitgegoten kunststoffen
Deze harsen bootsen de eigenschappen van productiekwaliteit kunststoffen na, maar kunnen deze niet volledig evenaren. Ze hebben een lagere slagvastheid, een lagere hittebestendigheid en een kortere levensduur. Hoewel de prestaties van bepaalde harssystemen die van ABS of polypropyleen benaderen, kunnen ze deze materialen niet volledig vervangen. Deze onderdelen zijn bedoeld voor prototyping, niet voor massaproductie.
Beperkingen van het productievolume
Het productievolume is een doorslaggevende factor. Siliconen vacuümgieten is geschikt voor series van 10 tot 50 onderdelen. Zodra de productie de 100 stuks overschrijdt, wordt het proces economisch niet meer haalbaar. Matrijzen slijten en het vervangen ervan verhoogt de kosten, wat leidt tot hogere eenheidskosten. Voor aantallen boven een bepaalde drempel is spuitgieten kosteneffectiever; voor aantallen onder die drempel is 3D-printen sneller.
Siliconen vacuümgieten heeft een duidelijk gedefinieerd werkingsbereik. Gebruik het binnen dit bereik. Als u dit bereik overschrijdt, kies dan een alternatieve methode. Dit is geen defect, maar een beperking van het proces.
Siliconen vacuümgieten versus Injection Molding
Kostenvergelijking
Siliconen mallen zijn goedkoop en kosten slechts een paar duizend dollar. Spuitgietmallen daarentegen zijn duur en kosten tienduizenden dollars, soms zelfs honderdduizenden. De kostprijs per eenheid laat een ander beeld zien: de kostprijs per eenheid van spuitgieten is lager, terwijl die van vacuümgieten met siliconen hoger ligt. Het break-evenpunt voor de totale kosten hangt af van het productievolume. Bij een productie van 50 eenheden is vacuümgieten goedkoper; bij een productie van 10,000 eenheden biedt spuitgieten een groter kostenvoordeel.
Productie Snelheid
Siliconen mallen kunnen in slechts enkele dagen worden geproduceerd. De eerste serie onderdelen kan binnen een week klaar zijn. Spuitgieten daarentegen duurt meerdere maanden – doorgaans acht tot zestien weken. Daarna volgen prototypes, aanpassingen en uiteindelijk massaproductie. Precies hierin schuilt het verschil in doorlooptijd. Siliconen vacuümgieten versnelt het ontwikkelingsproces, terwijl spuitgieten het vertraagt.
Onderdeelkwaliteit
Zowel siliconenvacuümgieten als spuitgieten kunnen hoogwaardige onderdelen produceren. De kwaliteitskenmerken verschillen echter. Siliconenvacuümgieten zorgt voor een uitstekende oppervlakteafwerking en kan fijne details reproduceren, terwijl spuitgieten een betere dimensionale stabiliteit biedt en nauwe toleranties behoudt, zelfs na miljoenen cycli. Ook de materiaaleigenschappen van de twee processen verschillen: bij spuitgieten worden industriële thermoplastische kunststoffen gebruikt, terwijl bij vacuümgieten polyurethaanhars wordt gebruikt. Hoewel deze twee harsen op elkaar lijken, zijn ze niet hetzelfde.
Beste productievolumes
De productieomvang bepaalt de keuze van het productieproces. Siliconen vacuümgieten: 10 tot 100 stuks. Spuitgieten: 1,000 stuks of meer. De situatie daartussenin is minder eenduidig. De specifieke keuze hangt af van de complexiteit van het onderdeel, de materiaaleisen en het budget.
Welke procedure moet u kiezen?
De keuze hangt af van de ontwikkelingsfase. Bevindt u zich in de vroege ontwikkelingsfase? Siliconen vacuümgieten biedt snelheid en flexibiliteit. Heeft u functionele onderdelen nodig voor de validatiefase? Vacuümgieten kan aan die behoeften voldoen. Massaproductie? Spuitgieten is het uiteindelijke doel.
Het evaluatieproces is eenvoudig. Bepaal het productievolume. Stel de planning op. Identificeer de materiaaleisen. De keuze van het proces volgt dan vanzelf. Vacuümgieten is een tussenstap. Spuitgieten is het eindresultaat.
Over NOBLE: Uw vertrouwde productiepartner
NOBLE is een productiebedrijf. Precisiebewerking van metaal en kunststof vormt de kern van de activiteiten. Het klantenbestand omvat diverse sectoren, waaronder medische apparatuur, industriële machines en consumentengoederen. De diensten variëren van snelle prototyping tot grootschalige productie. Ons doel is om betrouwbare productieoplossingen te bieden die ideeën omzetten in hoogwaardige producten.
Uitgebreide productiemogelijkheden
Onze diensten bestrijken het volledige spectrum. Siliconenvacuümgieten wordt gebruikt voor prototyping en proefproductie; CNC-bewerking voldoet aan strenge tolerantie-eisen; kunststofspuitgieten is geschikt voor grote volumes; plaatbewerking wordt gebruikt voor behuizingen en frames; precisiemetaalbewerking wordt gebruikt voor structurele componenten; rapid prototyping wordt gebruikt voor ontwerpvalidatie; en de productie van maatwerkonderdelen voldoet aan specifieke behoeften.
Integratie is onze kracht. Meerdere productieprocessen worden onder één dak samengebracht. Geen outsourcing, geen overdrachten. Wij bieden efficiënte en kosteneffectieve oplossingen op maat voor elk project.
Gecertificeerd kwaliteitsmanagement
Kwaliteit is aantoonbaar. ISO 9001:2015 heeft betrekking op algemeen kwaliteitsmanagement, terwijl ISO 13485:2016 specifiek is voor de productie van medische hulpmiddelen. Deze systemen voldoen aan de strenge eisen van de sectoren medische hulpmiddelen, industriële apparatuur en consumentengoederen.
FAQ
Wat is vacuümgieten van siliconen?
Van een mastermal wordt een flexibele siliconenmal gemaakt, waarin vervolgens onder vacuüm hars wordt gegoten. Nadat het onderdeel is uitgehard, wordt het uit de mal verwijderd. Dit proces kan worden gebruikt voor de productie van kleine series zeer nauwkeurige kunststofonderdelen.
Welke materialen kunnen worden gebruikt bij vacuümgieten van siliconen?
Polyurethaanharsen zijn standaardmaterialen. Ze kunnen ABS, polypropyleen, polycarbonaat en rubberachtige materialen nabootsen. Daarnaast zijn er transparante en vlamvertragende varianten beschikbaar. De keuze van de hars bepaalt de mechanische eigenschappen van het onderdeel.
Hoeveel onderdelen kan één siliconen mal produceren?
Doorgaans zijn er 20 tot 30 onderdelen. Bij een eenvoudige geometrie en milde harseigenschappen kan dit aantal oplopen tot 50. Complexe ondersnijdingen of harsen met agressieve eigenschappen verkorten de levensduur van de mal.
Is vacuümgieten met siliconen geschikt voor productie?
Dit geldt voor kleine series van 10 tot 100 stuks. Voor grootschalige productie is dit echter niet het geval. Matrijzen slijten en de kosten per eenheid stijgen. Zodra de productie een bepaalde hoeveelheid overschrijdt, worden de kosten van spuitgieten juist lager.
Wat is het verschil tussen vacuümgieten van siliconen en spuitgieten?
Siliconenvacuümgieten maakt gebruik van goedkope siliconenmallen en heeft korte levertijden, waardoor het geschikt is voor kleine series. Spuitgieten daarentegen maakt gebruik van dure stalen mallen en heeft lange levertijden, waardoor het geschikt is voor grote volumes.
Hoe nauwkeurig is vacuümgieten met siliconen?
De nauwkeurigheid hangt af van het prototype. Siliconen kunnen het prototype nauwkeurig namaken. Maattoleranties kunnen oplopen tot ±0.1 millimeter. De flexibiliteit van de mal kan enige afwijking veroorzaken. De stabiliteit op lange termijn is lager dan die van metalen mallen. Dit nauwkeurigheidsniveau is voldoende voor prototypes en kleine series. Voor zeer nauwkeurige productie kunt u het beste kiezen voor spuitgieten of verspanen.







