
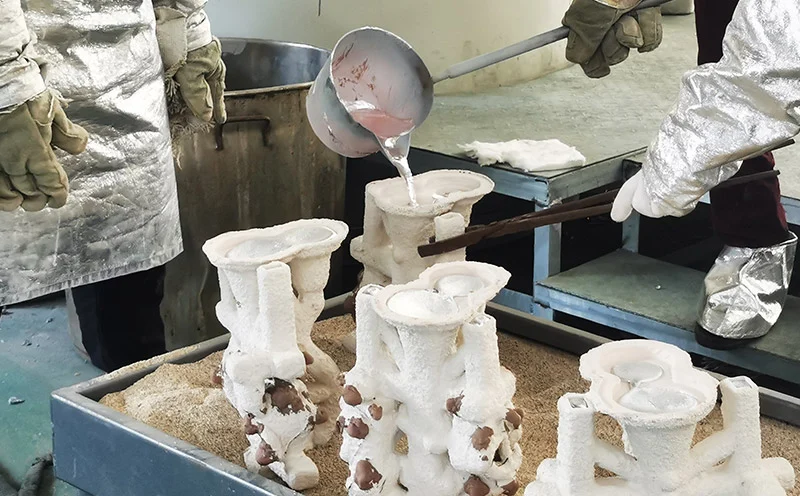
Vacuümgieten met de verlorenwasmethode is niet nieuw. Het verlorenwasproces bestaat al duizenden jaren. Maar het vacuümgedeelte is modern. Er treedt oxidatie op, er ontstaan poriën en uiteindelijk begeven de onderdelen het tijdens gebruik.
Door de vacuümtechnologie wordt lucht verwijderd, waardoor het gesmolten materiaal zuiver blijft. De keramische mal laat bovendien geen gassen vrij. De resulterende onderdelen zijn dicht en vrij van defecten. Om deze reden vertrouwen de lucht- en ruimtevaart-, medische en energiesector op vacuümgieten met de verlorenwasmethode voor de productie van cruciale componenten.
Wat is vacuüm verlorenwasgieten?
Definitie
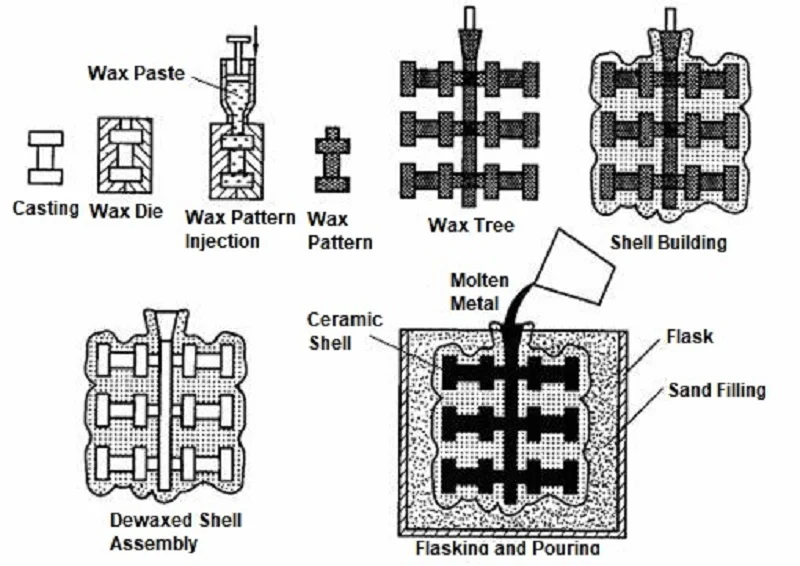
Onderdelen beginnen met een wasmodel. Dat model wordt bedekt met keramiek. De was wordt weggesmolten. Je hebt dan een mal. Daar giet je metaal in. Dat heet precisiegieten.
Vacuümverlorenwasgieten volgt dezelfde volgorde. Het gieten gebeurt echter in een vacuümkamer. De mal wordt geëvacueerd. Het metaal wordt onder vacuüm gesmolten. Het gieten vindt plaats zonder contact met lucht. Dat simpele verschil maakt alles.
Waarom wordt er gestofzuigd?
Er zijn vier redenen waarom mensen een stofzuiger gebruiken.
Verminder oxidatie. Reactieve metalen vormen direct oxiden wanneer ze aan lucht worden blootgesteld. Titanium, zirkonium en superlegeringen zijn bijzonder gevoelig voor oxidatie. Een vacuümomgeving elimineert de bron van zuurstof, waardoor het metaal schoon blijft.
Voorkom gasabsorptie. Waterstof en stikstof kunnen oplossen in gesmolten metaal en ontsnappen tijdens het stollen, waardoor porositeit ontstaat. Het vacuümproces verwijdert deze gassen voordat ze problemen kunnen veroorzaken.
Verbeter de metaalzuiverheid. Tijdens het smelten in de open lucht ontstaan oxiden en insluitsels; deze stoffen raken ingesloten in het gietstuk en dienen als aangrijpingspunten voor scheuren. Vacuümsmelten elimineert deze bronnen van verontreiniging.
Produceer dichte gietstukken. Zonder porositeit zijn de gietstukken volledig dicht. De mechanische eigenschappen worden verbeterd, de levensduur bij vermoeiing wordt verlengd en componenten kunnen de zware omstandigheden van kritische toepassingen weerstaan.
Verbeter de mechanische eigenschappen. Een hogere dichtheid betekent een grotere sterkte. Een schoner metaal betekent een betere vervormbaarheid. De combinatie van deze twee factoren levert prestaties op die onderdelen die door middel van luchtgieten zijn vervaardigd, niet kunnen evenaren.
Vacuümverlorenwasgieten biedt al deze vijf voordelen. Daarom is het de standaardprocedure geworden voor turbinebladen, medische implantaten en structurele componenten voor de lucht- en ruimtevaart. Vacuüm is geen optionele functie, maar vormt de kern van het proces.
Stapsgewijs vacuüm-verlorenwasgietproces
Stap 1 – Het wasmodel maken
Gesmolten was wordt in een metalen mal gegoten. Deze mal is nauwkeurig vervaardigd. De gesmolten was vult elk detail, waardoor het resulterende wasmodel perfect in de mal past. De precisie die in deze fase wordt bereikt, bepaalt de precisie van het uiteindelijke gietstuk.
Meerdere modellen worden op een centrale gietboom gemonteerd. Deze boomachtige structuur ondersteunt alle onderdelen. De oriëntatie en de onderlinge afstand van de onderdelen zijn cruciaal. Het ontwerp van de gietboom bepaalt hoe het metaal in elke holte stroomt. Een onjuist ontwerp van de gietboom kan turbulentie in de vloeistof veroorzaken. Turbulentie houdt gas vast, wat resulteert in afgekeurde onderdelen.
Stap 2 – Het keramische omhulsel opbouwen
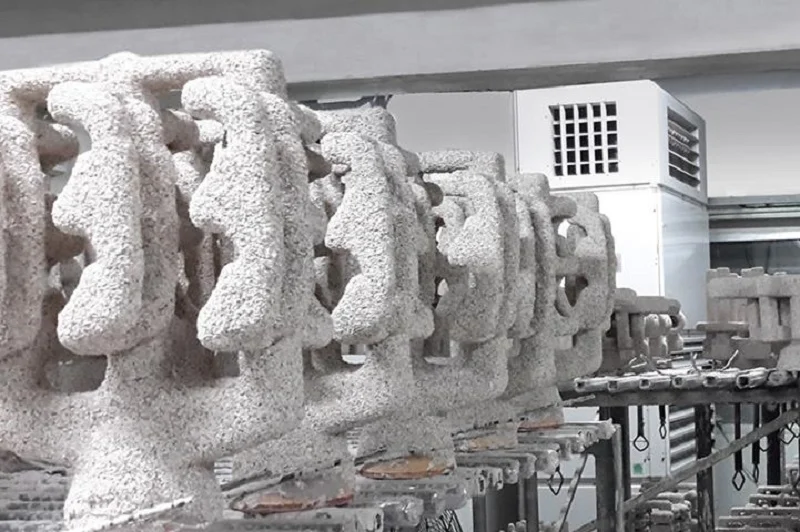
Dompel het wasmodel onder in de keramische slurry. Breng vervolgens gipspoeder aan op het natte oppervlak. Herhaal de cyclus van onderdompelen en gips aanbrengen. Breng de volgende laag pas aan nadat de vorige is opgedroogd. Het standaardproces omvat zes tot acht lagen. Dikkere mallen zijn beter bestand tegen zwaardere gietomstandigheden.
Keramische materialen worden gekozen op basis van de legering.
Siliciumdioxide is het belangrijkste materiaal. Het is goedkoop en geschikt voor een breed scala aan legeringen.
Zirkoon kan hogere temperaturen verdragen en is bestand tegen thermische schokken.
Aluminiumoxide is chemisch stabiel en reageert niet met de meeste metalen.
Mulliet biedt een goede balans tussen sterkte en thermische stabiliteit.
Yttriumoxide is geschikt voor titanium. Het reageert niet met gesmolten titanium. Dit is cruciaal, omdat titanium de meeste andere keramische materialen oplost.
Stap 3 – Ontwassen en afvuren van de huls
Voordat het gietproces begint, moet de was uit de mal komen. Een autoclaaf voert deze eerste stap uit. Stoom onder hoge druk smelt de was. Deze stroomt vervolgens via de gietopening naar buiten. De mal blijft intact.
Vervolgens gaat de mal in een oven. De uitbrandcyclus vindt plaats bij 800 tot 1000 °C. Resterende was verbrandt volledig. Het keramiek sintert en wordt sterker. De mal wordt stijf genoeg om het gieten te weerstaan.
De laatste stap is het voorverwarmen van de mal. De mal wordt verwarmd tot de giettemperatuur voordat deze de vacuümkamer ingaat. Heet metaal dat een koude mal raakt, veroorzaakt een thermische schok. De mal barst. Het metaal lekt eruit. Voorverwarmen voorkomt dit.
Deze drie stappen vormen de basis voor het vacuümgieten volgens de verlorenwasmethode. De volgende fase – smelten en gieten – vindt plaats in de vacuümkamer. Dat is waar het proces echt verschilt van conventioneel precisiegieten.
Stap 4 – Vacuümsmelten en gieten
De voorverwarmde huls wordt in de vacuümkamer geplaatst. De kamer wordt afgesloten en de lucht wordt eruit geperst. De druk wordt verlaagd tot 10⁻² tot 10⁻⁴ millibar – een toestand die bijna vacuüm is.
Inductiesmelten onder vacuüm vindt plaats in dezelfde vacuümkamer. Een inductiespoel omringt de smeltkroes en smelt het metaal. Doordat het gesmolten metaal niet in contact komt met zuurstof of stikstof, blijft het zuiver.
Bij vacuümgieten worden de vacuümkamer en de smeltkroes gekanteld, zodat het gesmolten metaal in de mal stroomt. Het hele proces vindt plaats onder vacuüm, waardoor oxidatie en gasabsorptie worden voorkomen en het metaal de mal volledig vult.
Deze stap is essentieel voor vacuümgieten volgens de verlorenwasmethode. Vacuüm speelt twee cruciale rollen: het verwijdert opgeloste gassen uit het gesmolten metaal en voorkomt dat er nieuwe gassen binnendringen. Het resultaat is een dicht, defectvrij gietstuk.
Stap 5 – Koelen en stollen
Het afkoelen begint na het inschenken. De snelheid waarmee dit gebeurt, is belangrijk.
Snelle afkoeling resulteert in fijne korrels, wat een hogere sterkte betekent. Thermische spanning kan echter scheurvorming veroorzaken in dunwandige secties.
Langzame afkoeling resulteert in grovere korrels – grovere korrels betekenen een betere kruipweerstand bij hoge temperaturen. Turbinebladen vereisen deze eigenschap.
Gerichte stolling bepaalt de korreloriëntatie. Wanneer de mal uit de oven wordt getrokken, wordt er aan één uiteinde warmte afgevoerd. De korrels groeien parallel aan de richting waarin de mal wordt getrokken. Hierdoor wordt de kruipsterkte verbeterd.
Gietstukken van eenkristallen vertegenwoordigen in dit opzicht het summum. Doordat ze slechts uit één korrel bestaan en geen korrelgrenzen hebben, treedt er bij hoge temperaturen geen verschuiving tussen de korrelgrenzen op. Dit proces wordt gebruikt voor de productie van turbinebladen die aan de meest veeleisende eisen voldoen. Vacuümverlorenwasgieten is de enige methode om dergelijke bladen te produceren.
Stap 6 – Verwijderen en afwerken van de schaal
De keramische schaal wordt verwijderd. Het hoofdgedeelte wordt door mechanische impact in stukken gebroken. Een waterstraal verwijdert de resterende lagen. Op dit punt is het onderdeel zichtbaar.
Het onderdeel wordt van de aanspuitopening afgesneden; operators gebruiken hiervoor doorgaans een slijpschijf of een bandzaag. In dit stadium is het oppervlak van de aanspuitopening ruw, dus verwijdert de operator het overtollige materiaal door middel van machinale bewerking.
Hierna volgt een warmtebehandeling. Door verhitting en afkoeling worden de juiste mechanische eigenschappen aan het onderdeel gegeven: sterkte, ductiliteit en hardheid. De specifieke parameters zijn afhankelijk van het type legering.
Door middel van verspanen worden kritische oppervlakken op hun uiteindelijke afmetingen gebracht. Toleranties waaraan het gietstuk niet kan voldoen, worden bereikt door te frezen. Gebieden die een glad oppervlak vereisen, worden geslepen.
Inspectie is de laatste stap. Deze omvat maatcontroles, röntgenonderzoek naar interne defecten, penetrantonderzoek naar scheuren in het oppervlak en ultrasoon onderzoek naar porositeit onder het oppervlak. Alleen onderdelen die alle inspecties doorstaan, worden verzonden.
Deze zes stappen beschrijven het volledige vacuüm-verlorenwasgietproces van begin tot eind. Elke stap is onmisbaar en beïnvloedt de daaropvolgende processen. Vacuümtechnologie is absoluut geen onbelangrijk detail; het is juist deze technologie die het mogelijk maakt dit proces succesvol toe te passen op kritische legeringen.
Veelgebruikte metaallegeringen bij vacuümverlorenwasgieten
Roestvast staal
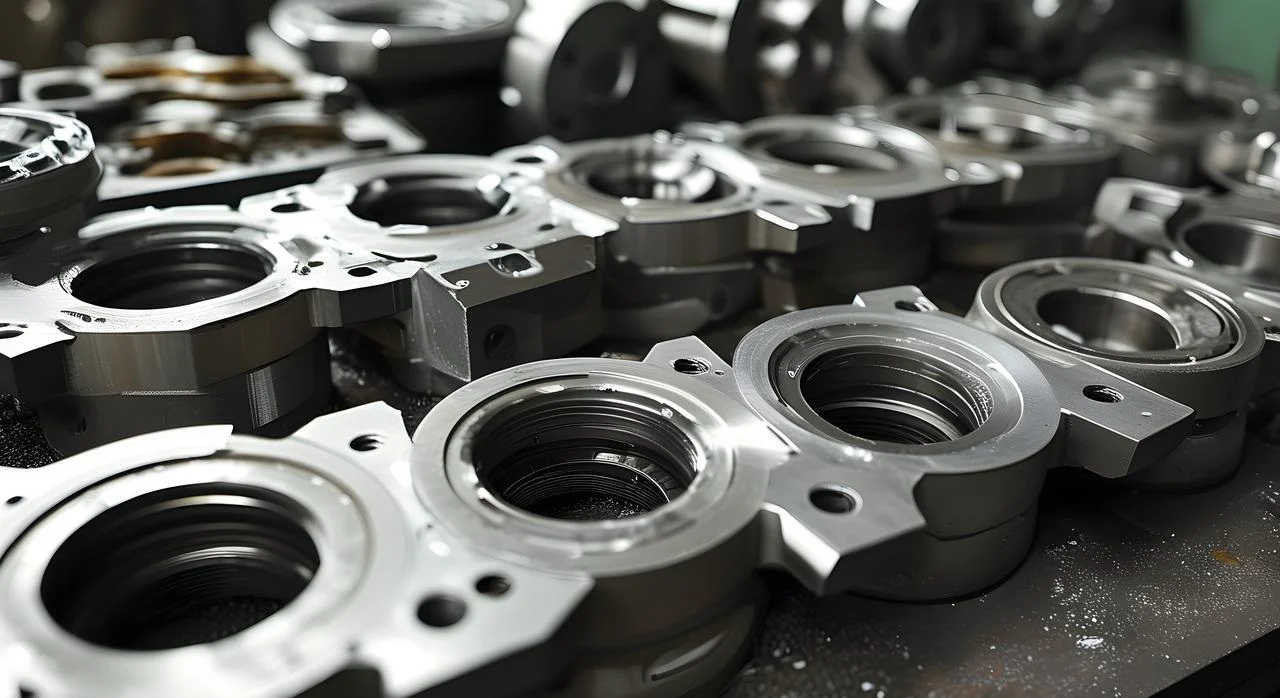
Roestvrij staal is het belangrijkste materiaal. Voor onderdelen die corrosiebestendigheid en een gemiddelde sterkte vereisen, wordt doorgaans het vacuümgietproces gebruikt. Pomphuizen, klephuizen en scheepsonderdelen zijn typische voorbeelden.
Het voordeel ligt in de constante kwaliteit. De vacuümomgeving verwijdert waterstof. In roestvrij staal dat onder atmosferische druk wordt gegoten, kan waterstof gaatjes en porositeit veroorzaken. Onderdelen die door vacuümgieten worden geproduceerd, zijn van betrouwbare kwaliteit.
De nadelen? Roestvrij staal stelt minder strenge eisen aan vacuümprocessen dan titanium. Voor onderdelen met eenvoudige geometrieën is vacuümgieten mogelijk niet kosteneffectief.
Gereedschapsstaal
Gereedschapsstaal wordt gebruikt in snijgereedschappen, matrijzen en slijtageonderdelen. Het hoge koolstof- en legeringsgehalte zorgt voor hardheid. Warmtebehandeling wordt toegepast om de uiteindelijke eigenschappen te bereiken. Het vacuümgietproces produceert een zuivere microstructuur die vrij is van oxiden en insluitingen en een consistente reactie vertoont bij warmtebehandeling.
De belangrijkste eigenschap is de slijtvastheid. De zuivere microstructuur zorgt voor een uniforme verdeling van de carbiden, waardoor de levensduur van de onderdelen wordt verlengd. De noodzaak van vacuümgieten komt voort uit de gevoeligheid van deze legering voor zuurstof.
Op nikkel gebaseerde superlegeringen
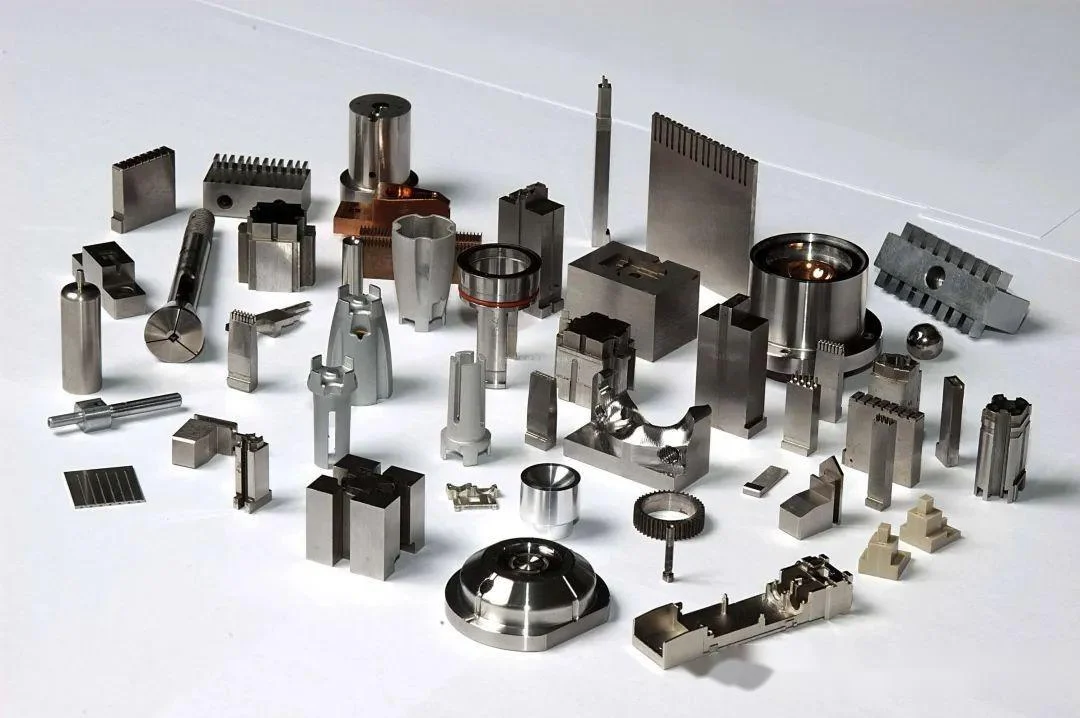
Inconel 718, Waspaloy en René-legeringen. Dit zijn materialen die bestand zijn tegen hoge temperaturen en hun sterkte behouden bij temperaturen tussen 700 °C en 1000 °C. Ze worden gebruikt in turbinebladen, verbrandingskamers en uitlaatmondstukken.
Hun prestaties zijn uitzonderlijk: kruipweerstand, oxidatieweerstand en vermoeiingssterkte. Wat zijn de beperkingen? Ze zijn duur, moeilijk te bewerken en vereisen vacuümgieten.
Vacuümgieten met de verlorenwasmethode is de standaard gietmethode voor deze legeringen. Conventioneel gieten zou deze legeringen beschadigen, waardoor vacuümprocessen essentieel zijn.
Op kobalt gebaseerde legeringen
Kobaltlegeringen bieden slijtvastheid en hoge temperatuurbestendigheid. Stellite is de meest voorkomende. Toepassingen zijn onder andere klepzittingen, bussen en chirurgische instrumenten.
De eigenschappen zijn te danken aan de vorming van carbiden. Chroomcarbiden zorgen voor hardheid. De legeringen zijn bestand tegen vreten en corrosie. Industriële toepassingen zijn onder andere pompwielen, extrusiematrijzen en turbinebladen.
Titanium legeringen
Titanium is de meest hoogwaardige optie. Ti-6Al-4V is de standaard. De sterkte-gewichtsverhouding is uitstekend. De biocompatibiliteit maakt het ideaal voor implantaten.
De noodzaak voor vacuümverlorenwasgieten is absoluut. Titanium absorbeert zuurstof en stikstof uit de lucht. De daaruit voortvloeiende brosheid tast de ductiliteit aan. Het vacuüm beschermt het smeltbad. Het onderdeel behoudt zijn eigenschappen.
Aluminiumlegeringen
Aluminium wordt minder vaak gebruikt bij vacuümgieten. De oxidefilm biedt bescherming. Maar waterstofporositeit is een probleem. A356 en AlSi10Mg profiteren van vacuümontgassing.
De toepassingen zijn gewichtsgevoelig. Luchtvaartbeugels en auto-onderdelen voor wielophanging. Het vacuümproces verbetert de eigenschappen. Maar de kosten zijn vaak moeilijk te rechtvaardigen. Luchtgieten is meestal voldoende voor aluminium.
Waarom kiezen voor NOBLE voor vacuümverlorenwasgieten en precisieproductie?
NOBLE is gespecialiseerd in de precisieproductie van metaal en kunststof. De producten worden geleverd aan klanten in diverse sectoren, waaronder de medische sector, de lucht- en ruimtevaart, de automobielindustrie en de industriële sector. Hoogwaardige, op maat gemaakte componenten zijn de standaard.
End-to-end productiediensten
Het proces begint vóór de productie. Productontwerpondersteuning signaleert problemen in een vroeg stadium. Design for Manufacturing (DFM)-evaluaties optimaliseren het onderdeel voor het proces. Richtlijnen voor materiaalselectie zorgen ervoor dat de juiste legering voor de toepassing wordt gebruikt.
Snelle prototyping valideert het ontwerp vóór de matrijsontwikkeling. Daarna begint de productie. Vacuümverlorenwasgieten creëert complexe, foutloze metalen onderdelen. CNC-bewerking brengt kritische oppervlakken tot de uiteindelijke toleranties. Kunststofspuitgieten verwerkt grote volumes polymere componenten. Oppervlaktebehandeling zorgt voor corrosiebestendigheid en een fraai uiterlijk.
Kwaliteitscontrole vindt gedurende het hele proces plaats. Bij de assemblage worden de subsystemen gebouwd. De verpakking en logistiek zorgen voor de verzending van het eindproduct.
Eén leverancier regelt dit allemaal. Van concept tot eindproduct. Geen overdrachten. Geen hiaten. Eén aanspreekpunt.
Kwaliteit waarop u kunt vertrouwen
Het kwaliteitssysteem is gecertificeerd en gedocumenteerd.
ISO 9001:2015 omvat algemeen kwaliteitsmanagement. Consistente processen. Gedocumenteerde inspectie. Traceerbare gegevens.
ISO 13485:2016 voegt de vereiste strengheid toe voor de productie van medische hulpmiddelen. Strengere traceerbaarheid. Striktere procesvalidatie. Geen afwijkingen.
Werk samen met NOBLE
Het engineeringteam staat klaar om u te helpen. Materiaalselectie. Optimalisatie van de maakbaarheid. Prototypering. Volledige productie. Neem contact op met NOBLE met uw specifieke wensen. Het team zal de juiste oplossing voor uw toepassing leveren.
FAQ
Wat is vacuüm verlorenwasgieten?
Een proces waarbij gesmolten metaal onder vacuüm in een keramische mal wordt gegoten. Het wasmodel smelt als eerste weg. Het vacuüm voorkomt oxidatie en gasporositeit.
Waarom wordt vacuüm gebruikt bij precisiegieten?
Om oxidatie en gasabsorptie in reactieve metalen en superlegeringen te voorkomen. Het vacuüm verwijdert tevens opgeloste gassen uit het smeltbad vóór de stolling.
Welke materialen kunnen worden gegoten met behulp van vacuümverlorenwasgieten?
Roestvrij staal, gereedschapsstaal, nikkelgebaseerde superlegeringen, kobaltgebaseerde legeringen, titaniumlegeringen en sommige aluminiumsoorten. Het proces is cruciaal voor materialen die reageren met lucht.
Wat is het beste materiaal voor een keramische schaal?
Het hangt af van de legering. Siliciumdioxide en zirkoon werken voor de meeste staalsoorten. Yttriumoxide wordt gebruikt voor titanium omdat het niet reageert met het gesmolten metaal.
Kan titanium door middel van vacuümgieten worden vervaardigd?
Ja. Titanium moet onder vacuüm of inert gas worden gegoten. Elke vorm van zuurstofopname maakt het materiaal broos en vermindert de buigzaamheid.
Wat is het verschil tussen precisiegieten en vacuümgieten? investering gieten?
Precisiegieten is het algemene proces. Vacuümverlorenwasgieten is een specifieke variant waarbij het smelten en gieten onder vacuüm plaatsvindt, met name voor reactieve en hoogwaardige legeringen.
Is vacuümgieten met de verlorenwasmethode duur?
Ja. De apparatuur, gereedschappen en procesbeheersing zijn kostbaar. Voor hoogwaardige, kritische onderdelen worden de kosten gerechtvaardigd door het foutloze resultaat.
Welke industrieën maken gebruik van vacuümprecisiegieten?
Lucht- en ruimtevaart, medische apparatuur, energieopwekking, automobielindustrie en defensie. Elke industrie waar defecte onderdelen onaanvaardbaar zijn.







