
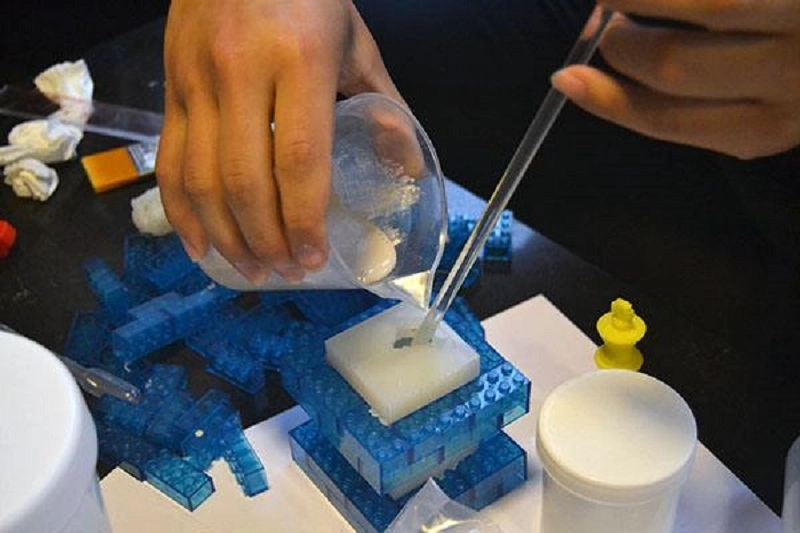
Siliconen vacuümgieten is een veelgebruikt modern proces dat geschikt is voor snelle prototyping en productie in kleine series. Onderdelen worden snel ontvormd, hebben een uitstekende oppervlakteafwerking en de materiaaleigenschappen zijn vergelijkbaar met die van siliconen van massaproductiekwaliteit.
Defecten zijn echter onvermijdelijk, zoals luchtbellen, onvolledige vulling, oneffenheden in het oppervlak en kromtrekking. Dit proces is relatief gevoelig; zelfs kleine veranderingen in materialen, mallen of vacuümniveaus kunnen ernstige problemen veroorzaken.
Veel voorkomende defecten bij Siliconen vacuümgieten
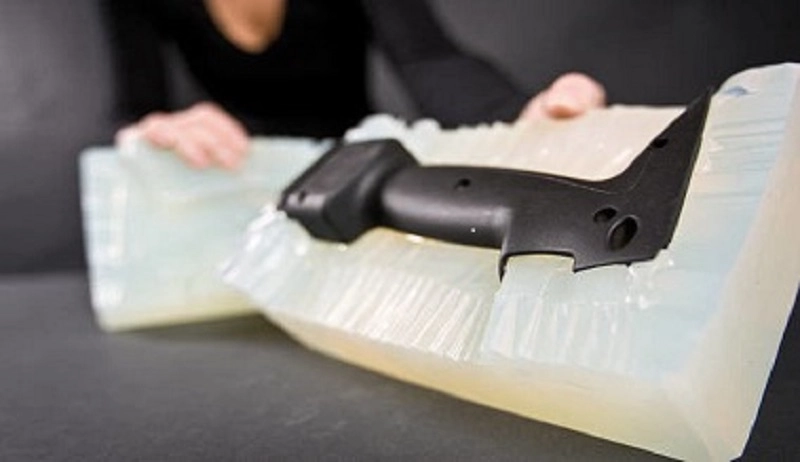
Heeft u wel eens defecten ondervonden bij het vacuümgieten van siliconen? Voorbeelden hiervan zijn luchtbellen, oppervlakteruwheid en braamvorming. Elk van deze defecten kan het uiterlijk, de afmetingen, de mechanische eigenschappen of de productie-efficiëntie beïnvloeden. Inzicht in deze defecten is de eerste stap naar het elimineren ervan.
Luchtbellen (holtes)
Ingesloten lucht vormt holtes. Interne poriën verzwakken de sterkte van het onderdeel, terwijl gaatjes aan de oppervlakte de afwerking aantasten. Er zijn verschillende oorzaken: onvoldoende ontgassing, onvoldoende vacuümhoudtijd en een onjuist ontwerp van de ontluchtingskanalen van de matrijs.
Preventieve maatregelen omvatten een goede ontgassing. De hars moet gedurende een voldoende lange periode onder vacuüm rusten. De mal moet voorzien zijn van ontluchtingskanalen om lucht te laten ontsnappen tijdens het vullen met hars. Het vacuümniveau moet voldoen aan de eisen van het materiaal.
Korte shots
Wanneer je de mal opent, merk je dat deze niet volledig gevuld is, het onderdeel onvolledig is en de details slecht gereproduceerd zijn. De oorzaak is eenvoudig. Het kan te wijten zijn aan een te hoge viscositeit van de hars of onvoldoende materiaalinjectie. Een andere mogelijkheid is dat het mengsel al begon uit te harden voordat de holte volledig gevuld was.
Het oplossen van onvolledige vulling vereist procesaanpassingen. Verhoog het materiaalvolume. Verlaag de viscositeit van de hars door voorverwarming. Verkort het tijdsinterval tussen mengen en injecteren.
flash
Er sijpelt een dunne laag hars langs de scheidingslijn naar buiten. De randen van het onderdeel zijn ongelijk, met overtollig braammateriaal. Slijtage van de matrijs kan lekkage veroorzaken. Een verkeerde uitlijning kan leiden tot overlopen van de hars. Een te hoge injectiedruk kan ervoor zorgen dat de hars overloopt.
Overtollige braam is een symptoom: uw matrijs heeft onderhoud nodig. De uitlijning moet worden gecontroleerd. De injectiedruk moet worden afgestemd op het materiaal en de geometrie.
kromtrekken
Onderdelen vervormen na het ontvormen. Grote, dunne secties zijn het meest kwetsbaar. Platte onderdelen krullen op. Lange onderdelen buigen door. De oorzaak is een verschil in uithardingstijd of afkoelingsspanning. Het ene gedeelte hardt sneller uit dan het andere. Interne spanning trekt het onderdeel uit zijn vorm.
Preventie richt zich op een gelijkmatige uitharding. Stel de oventemperatuur in. Zorg voor een gelijkmatige warmteverdeling. Wijzig de geometrie van het onderdeel om overgangen van dik naar dun te verminderen.
Oppervlaktedefecten
Krassen. Putjes. Ruwe plekken. Het oppervlak is niet glad. Het mastermodel kan imperfecties vertonen. Het oppervlak van de mal kan beschadigd zijn. De hars zelf kan een ruw oppervlak vormen.
De oplossing is kwaliteitscontrole in elke fase. Inspecteer het mastermodel. Bescherm het oppervlak van de mal. Controleer de harscondities.
Dimensionale onnauwkeurigheid
Onderdelen voldoen niet aan de toleranties. Gaten sluiten niet op elkaar aan. Interfaces passen niet. Drie factoren veroorzaken het probleem: krimp van de siliconenmal, krimp van de hars en temperatuurschommelingen tijdens het uitharden.
Compensatie vereist empirische gegevens. Meet de krimp in de mal en de hars. Pas de afmetingen van het mastermodel hierop aan. Controleer de uithardingstemperatuur.
Onvolledige genezing
De onderdelen blijven zacht. Ze zijn plakkerig. Ze missen mechanische sterkte. De oorzaak is simpel: de hars is niet volledig uitgehard. Verkeerde mengverhouding. Onvoldoende mengen. Slechte uithardingsomstandigheden. Verontreiniging door lossingsmiddelen.
De oplossing zit hem in de procesdiscipline. Controleer de harsverhouding. Verleng de mengtijd. Houd de oventemperatuur constant. Reinig de mal tussen de cycli.
Kleurvariatie
Onderdelen uit dezelfde batch zien er verschillend uit. De ene is licht, de andere donker. De pigmentmenging is inconsistent. Harsbatches variëren. De uithardingsomstandigheden beïnvloeden de kleur.
Standaardisatie werkt. Gebruik voorgewogen pigmentverpakkingen. Kalibreer de mengapparatuur. Controleer de uithardingscyclus.
Deze acht defecten dekken de meeste problemen bij het vacuümgieten van siliconen. Elk defect heeft een oorzaak en een oplossing. In het volgende gedeelte wordt uitgelegd hoe deze oplossingen geïmplementeerd kunnen worden.
Oorzaken van defecten bij vacuümgieten
Defecten zijn slechts symptomen; de werkelijke oorzaken liggen dieper. Als alleen de oppervlakkige problemen worden aangepakt, zal het probleem terugkeren; alleen door de grondoorzaak te identificeren kan het probleem volledig worden opgelost. De volgende vijf categorieën omvatten de meeste oorzaken van mislukking bij vacuümgieten van siliconen.
Materiële problemen
Hars is de sleutel tot het hele proces. Slechte kwaliteit hars leidt tot ondermaatse onderdelen.
Verlopen hars heeft zijn reactiviteit verloren, wat leidt tot onvolledige uitharding en zachte onderdelen.
Onjuiste mengverhoudingen kunnen een stoichiometrisch onevenwicht veroorzaken. Te veel basisstof maakt de onderdelen plakkerig; te veel uithardingsmiddel maakt ze broos.
Vochtverontreiniging ontstaat door een vochtige opslagomgeving. Water reageert met de hars, waardoor er luchtbellen ontstaan die de mechanische eigenschappen aantasten.
Slechte opslagomstandigheden – hoge temperaturen, blootstelling aan licht en lucht – kunnen de eigenschappen van het materiaal aantasten nog voordat het in de mal terechtkomt.
Materiaalonverenigbaarheid kan leiden tot delaminatie of hechtingsproblemen tussen lagen of tussenstukken.
De eerste stap is het materiaal te inspecteren. Als de hars van slechte kwaliteit is, zal niets anders helpen.
Problemen met matrijsontwerp
De mal bepaalt de vorm van het onderdeel. Een onjuist ontwerp zal onvermijdelijk leiden tot een slechte kwaliteit van het onderdeel.
De positie van de spuitopening bepaalt de stroom van het gesmolten materiaal. Een onjuiste plaatsing van de spuitopening kan turbulentie veroorzaken. Turbulentie houdt lucht vast, wat leidt tot de vorming van luchtbellen.
Onvoldoende ventilatie voorkomt dat lucht kan ontsnappen. Perslucht die niet kan ontsnappen, veroorzaakt luchtbellen in het onderdeel.
Een onjuist ontwerp van de scheidingslijn kan leiden tot braamvorming of scheuren in het onderdeel tijdens het ontvormen.
Een slecht matrijsontwerp kan ervoor zorgen dat de hars niet gelijkmatig vloeit, wat leidt tot onvoldoende vulling en bijgevolg vervorming van het onderdeel.
Een matrijs is een productiemiddel en het ontwerp ervan moet voldoen aan de eisen van het productieproces.
Procesparameterfouten
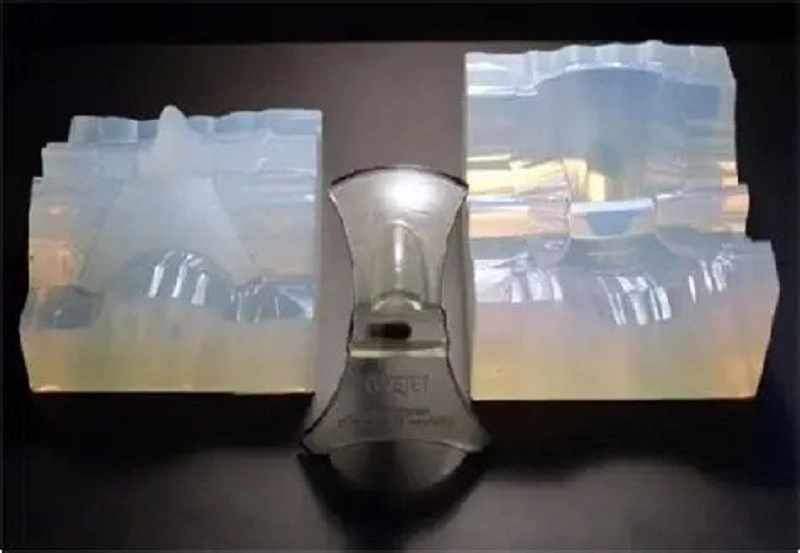
De machine werkt strikt volgens de instructies; onjuiste instellingen leiden tot onjuiste resultaten.
Is het vacuüm te laag? Lucht die in de hars vastzit, zal bubbels vormen.
Is de gietsnelheid te hoog? Turbulentie houdt lucht vast. Is de gietsnelheid te laag? De hars hardt uit voordat de mal gevuld is.
Als de uithardingstemperatuur te laag is, zal de reactie onvolledig zijn; als deze te hoog is, zal het onderdeel verbranden.
Als de uithardingstijd te kort is, zal het onderdeel onvoldoende uitharden; als deze te lang is, zal de mal degraderen.
Als het onderdeel te vroeg uit de mal wordt gehaald, scheurt het; als het te laat wordt gehaald, blijft het aan de mal kleven.
Elke parameter heeft een optimaal bereik. Zolang de parameter binnen dit bereik blijft, is de kwaliteit van het onderdeel bevredigend; zodra de parameter dit bereik overschrijdt, zullen er defecten optreden.
Operatorfouten
Het vacuümgietproces voor siliconen kan worden geautomatiseerd, maar de operator blijft erg belangrijk.
Als handmatige handelingen niet consistent zijn, begint de machine elke keer vanuit een andere toestand. Daardoor zullen de eindproducten niet consistent zijn.
Als de hars niet nauwkeurig wordt afgemeten, zal de mengverhouding onjuist zijn en zal het uithardingsresultaat niet aan de verwachtingen voldoen.
Als de hars niet goed gemengd is, blijft er ongemengde hars op de bodem van de container achter. Deze ongemengde hars vloeit vervolgens in de mal, waardoor het onderdeel niet goed uithardt.
Veelvoorkomende fouten bij het hanteren zijn onder andere besmetting door huidoliën, het gebruik van te veel lossingsmiddel en het per ongeluk laten vallen van gereedschap.
De beste manier om deze problemen te voorkomen is door middel van gedegen training, standaardwerkprocedures en zorgvuldig toezicht.
Schimmelslijtage
Siliconen mallen zijn verbruiksartikelen. Elke gietcyclus veroorzaakt enige slijtage.
Het eerste teken is een flits. De scheidingslijn begint te slijten en er lekt hars uit de mal. Vervolgens treden er dimensionale veranderingen op. De mal wordt zachter en begint uit te rekken. Kritische afmetingen beginnen te veranderen.
Naarmate het oppervlak van de mal slijt, wordt het oppervlak van het onderdeel ruwer en gaan fijne details geleidelijk verloren. Ook de consistentie van de onderdelen neemt af. De eerste paar onderdelen zijn meestal goed, maar de laatste paar kunnen afgekeurd worden.
Om deze problemen te voorkomen, dient u de levensduur van de mal in de gaten te houden en deze tijdig te vervangen. Gebruik de mal niet langer dan de verwachte levensduur.
Deze vijf categorieën omvatten de belangrijkste oorzaken van defecten bij vacuümgieten van siliconen. Door deze problemen systematisch op te sporen en op te lossen, kunnen defectpercentages worden verlaagd, de opbrengst worden verbeterd en de productie soepeler verlopen.
Hoe voorkom je defecten bij vacuümgieten van siliconen?
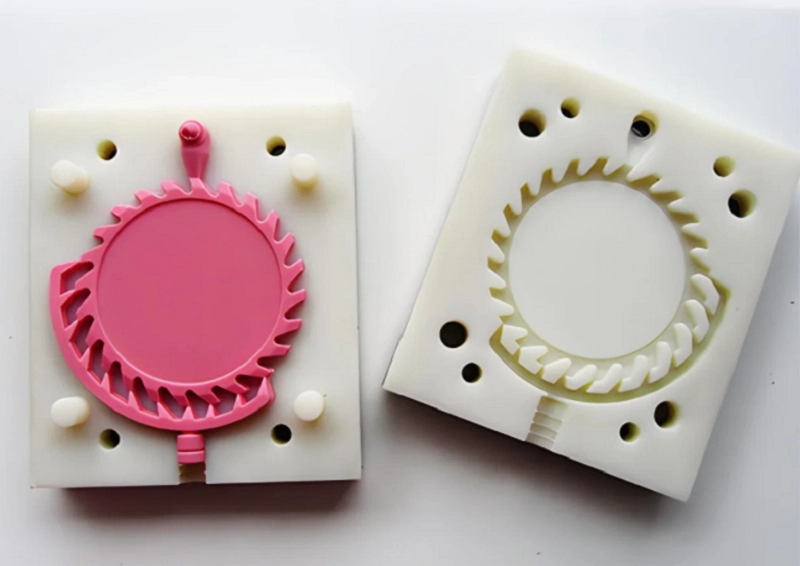
Preventie is veel goedkoper dan herstelwerkzaamheden. Door de oorzaken van defecten systematisch aan te pakken, kan de opbrengst worden verbeterd. De volgende negen onderwerpen behandelen praktische methoden die effectief zijn gebleken bij het vacuümgieten van siliconen.
Verbeter de kwaliteit van het hoofdpatroon
Het mastermodel is bepalend voor alles. De oppervlakteafwerking ervan wordt de oppervlakteafwerking van het uiteindelijke onderdeel, en de maatnauwkeurigheid bepaalt de uiteindelijke toleranties. Een slecht mastermodel leidt altijd tot slechte onderdelen.
Werk het sjabloon zorgvuldig af. Schuur en polijst het oppervlak om alle krassen te verwijderen.
Reinig het mastermodel grondig. Stof en vingerafdrukken kunnen op de siliconenmal terechtkomen, en deze imperfecties worden vervolgens doorgegeven aan elk gegoten onderdeel.
Controleer de maatnauwkeurigheid. Meet de kritische kenmerken en bevestig dat het mastermodel overeenkomt met de ontwerpvereisten. Dit is het eerste kwaliteitscontrolepunt in het productieproces. Negeer dit niet.
Optimaliseer Vormontwerp
De matrijs vormt de basis van het hele proces. Een goed ontworpen matrijs zorgt voor een soepeler productieproces, terwijl een slecht ontwerp tot herhaalde defecten leidt.
Plaats de poorten op de juiste plekken zodat de hars soepel stroomt en turbulentie, die luchtbellen kan veroorzaken, wordt voorkomen.
Zorg voor voldoende ventilatieopeningen. De lucht moet soepel kunnen ontsnappen terwijl de hars de mal vult. Slechte of geblokkeerde ventilatieopeningen zorgen ervoor dat er lucht in de mal blijft zitten, wat holtes en luchtbellen veroorzaakt.
Ontwerp de scheidingslijn zorgvuldig. Een onjuiste plaatsing van de scheidingslijn kan leiden tot braamvorming en het ontvormen bemoeilijken.
Een goed malontwerp volgt de natuurlijke stroming van de hars in plaats van deze tegen de stroom in te dwingen.
Bereid de hars op de juiste manier voor.
De voorbereiding van de hars is de cruciale stap om consistente productieresultaten te garanderen.
Gebruik een weegschaal voor nauwkeurige metingen. Houd u strikt aan de juiste mengverhouding.
Goed mengen. Schraap de zijkanten en de bodem van de container om ervoor te zorgen dat alle materialen gelijkmatig gemengd zijn. Slecht mengen kan ertoe leiden dat sommige delen niet uitharden.
Voer vacuümontgassing uit. Houd de hars lang genoeg onder vacuüm om opgeloste lucht te verwijderen. Het verwijderen van luchtbellen aan het oppervlak is niet voldoende. Ook luchtbellen in de hars zelf moeten worden verwijderd.
Behandel de materialen voorzichtig. Verontreiniging door olie, vocht of oude hars kan de hele partij beschadigen.
Controle van de vacuümomstandigheden
Vacuüm wordt niet alleen gebruikt voor ontgassing, maar ook om de hars te helpen de mal te vullen.
Stel het juiste vacuümniveau in. Als het vacuüm te laag is, blijft er lucht ingesloten. Als het te hoog is, kan de hars gaan koken, waardoor nieuwe defecten ontstaan.
Beheers de vacuümtijd. De hars moet zowel tijdens het ontgassen als het gieten onder vacuüm blijven. De mal moet volledig vacuüm zijn voordat de hars erin gaat.
Zorg voor de juiste uithardingsomstandigheden.
Het uithardingsproces zet vloeibare hars om in vaste deeltjes. Als de omstandigheden niet goed gecontroleerd worden, kunnen de deeltjes mogelijk niet volledig uitharden of vervormen.
Regel de oventemperatuur. Een temperatuurverschil van slechts enkele graden kan de uithardingssnelheid beïnvloeden. Een ongelijkmatige temperatuur in de oven kan leiden tot inconsistente prestaties van het product.
Stel de juiste uithardingstijd in. Te kort uitgeharde onderdelen zullen zacht en zwak zijn, terwijl te lang uitgeharde onderdelen broos kunnen worden.
Houd de omgevingsomstandigheden in de gaten. Vochtigheid en luchtstroom kunnen het uithardingsresultaat beïnvloeden.
Ga voorzichtig om met siliconen mallen.
Siliconen mallen zijn relatief kwetsbaar. Onjuist gebruik versnelt de slijtage van de mal.
Ontvorm het onderdeel voorzichtig. Forceer het er niet uit. Gebruik luchtdruk of pel het onderdeel voorzichtig van de mal af.
Vermijd het gebruik van schurende gereedschappen om de mal schoon te maken. Agressieve reinigingsmethoden kunnen het oppervlak van de mal beschadigen.
Bewaar mallen plat en schoon. Bescherm ze tegen licht, hoge temperaturen en druk.
Controleer matrijzen regelmatig. Let op scheuren, slijtage aan de scheidingslijnen en veroudering van het oppervlak. Vervang de matrijs voordat deze defecte onderdelen gaat produceren.
Ontwerp onderdelen met het oog op produceerbaarheid.
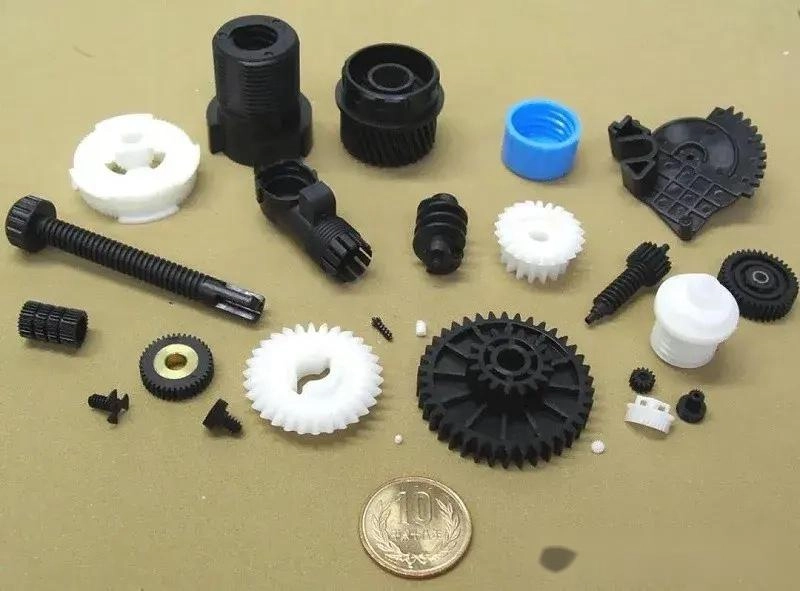
Zorg voor een uniforme wanddikte. Dikke secties kunnen ongelijkmatig krimpen, terwijl dunne secties mogelijk niet goed vullen.
Verminder ondersnijdingen. Diepe ondersnijdingen verhogen de spanning op de mal tijdens het ontvormen en kunnen schade veroorzaken.
Voeg afgeronde hoeken toe. Scherpe hoeken creëren spanningspunten en kunnen lucht vasthouden.
Verbeter de stroompaden. De hars moet elk detail van de holte kunnen bereiken. Het ontwerp mag de harsstroom niet belemmeren.
Standaardiseer operationele procedures
Documenteer elke stap, inclusief harsvoorbereiding, ontgassen, gieten, uitharden, ontvormen en inspectie.
Train de operators. Iedereen moet dezelfde bedieningsprocedures volgen. Verschillen in bedieningsmethoden kunnen leiden tot variaties in de kwaliteit van de onderdelen.
Gebruik procesbesturing. Stel procesparameters in, bewaak ze continu en pas ze aan wanneer ze afwijken.
Voer routinematige kwaliteitscontroles uit.
Inspectie helpt om problemen vroegtijdig op te sporen. Hoe eerder een probleem wordt gevonden, hoe gemakkelijker het te verhelpen is.
| Visuele inspectie | Oppervlakkige defecten zijn meestal direct zichtbaar, zoals scheuren, putjes, braamvorming en kleurverschillen. |
| Dimensionale meting | Kritische afmetingen moeten binnen de tolerantie blijven. |
| Gewichtsvergelijking: | Onderdelen met interne holtes wegen minder dan massieve onderdelen. |
| Assemblage testen: | De onderdelen moeten correct in elkaar passen. Als dat niet het geval is, kan dat duiden op een wijziging in het proces. |
| Functioneel testen | Onderdelen moeten voldoen aan de eisen van het daadwerkelijke gebruik en worden getest onder de verwachte omstandigheden. |
Deze negen preventiemethoden bestrijken het gehele vacuümgietproces van siliconen. Pas ze systematisch toe om het aantal defecten te verminderen, de opbrengst te verbeteren en de productie stabieler en voorspelbaarder te maken.
Werk samen met NOBLE voor oplossingen voor vacuümgieten van siliconen.
NOBLE is gespecialiseerd in de bewerking van metaal en kunststof. Ons werk bestaat niet alleen uit het maken van onderdelen, maar uit het leveren van totaaloplossingen. Klanten die betrouwbare, hoogwaardige componenten en assemblages nodig hebben, kiezen voor ons.
Wij ondersteunen projecten vanaf de allereerste fase, inclusief ontwerpbegeleiding, prototyping, productie, afwerking en assemblage. Alle processen kunnen onder één dak worden uitgevoerd.
Onze technische expertise, geavanceerde verwerkingsmogelijkheden en strikte kwaliteitsbewaking zorgen er samen voor dat het hele proces naadloos verloopt. NOBLE helpt klanten om ideeën efficiënt om te zetten in productiegereedde producten.
Uitgebreide productiemogelijkheden, van ontwerp tot assemblage.
Eén enkele leverancier kan de complete productieketen verzorgen, waardoor de noodzaak om met meerdere productiepartners samen te werken vervalt.
Ontwerpondersteuning en technische assistentie helpen bij het optimaliseren van productontwerpen, het verbeteren van de maakbaarheid en het bieden van begeleiding bij materiaalkeuze, waardoor de productie-efficiëntie toeneemt.
De ontwikkeling van prototypes maakt snelle validatie mogelijk. Voordat met de grootschalige productie wordt begonnen, kunnen kleinschalige productieoplossingen worden gebruikt om het ontwerp te testen en te verbeteren.
Metaalbewerking omvat CNC-frezen , plaatbewerking en oppervlakteafwerking. Deze mogelijkheden maken complexe constructies en nauwe toleranties mogelijk.
De kunststofverwerking omvat diverse productietechnologieën, waaronder vacuümgieten van siliconen en spuitgieten . De juiste productiemethode voor kunststof wordt gekozen op basis van de producttoepassing.
Oppervlaktebehandeling en secundaire verwerking verbeteren het uiterlijk en de prestaties van het product verder, inclusief coatings, texturen en aanvullende nabewerkingen.
De assemblage en de uiteindelijke productintegratie zorgen voor een complete levering. Niet alleen losse onderdelen, maar complete assemblages die direct gebruiksklaar zijn.
Kwaliteitsmanagement gecertificeerd volgens internationale normen
ISO 9001:2015 toont een consistent kwaliteitsmanagementsysteem aan, inclusief procesbeheersing, continue verbetering en klanttevredenheidsmanagement.
ISO 13485:2016 ondersteunt de productie van medische hulpmiddelen met gecontroleerde processen, documentatie, traceerbaarheid en strenge kwaliteitseisen.
Deze certificeringen definiëren de dagelijkse operationele normen van NOBLE. Klanten in veeleisende sectoren vertrouwen op deze systemen voor betrouwbare kwaliteitsborging.
FAQ
Hoeveel onderdelen kan een siliconen mal doorgaans produceren?
Met een siliconenmal kunnen doorgaans 20 tot 30 onderdelen worden gemaakt. Bij eenvoudige onderdelen kunnen dat er wel 40 zijn. Complexere ontwerpen of onderdelen die meer slijtage veroorzaken tijdens het ontvormen, zorgen ervoor dat de levensduur van de mal sneller afneemt.
De levensduur van de matrijs hangt ook af van de harstemperatuur, de uithardingsomstandigheden en de hanteringsmethoden. Houd de prestaties van de matrijs in de gaten en vervang de matrijs voordat defecten te vaak voorkomen.
Wat veroorzaakt luchtbellen bij vacuümgieten?
Bellen ontstaan meestal door onvoldoende ontgassing. De hars moet lang genoeg onder vacuüm blijven om de opgeloste lucht te laten ontsnappen.
Lucht die in de mal vastzit, is een andere veelvoorkomende oorzaak. Slechte ventilatie verhindert dat lucht kan ontsnappen. Ook onjuiste gietmethoden kunnen lucht in de mal brengen tijdens het overbrengen van de hars.
Kunnen vervormde vacuümgegoten onderdelen gerepareerd worden?
Sommige vervormde onderdelen kunnen gerepareerd worden. Lichte vervormingen kunnen gecorrigeerd worden door gecontroleerde verwarming en de juiste hulpmiddelen.
Onderdelen met complexe krommingen of ernstige vervormingen kunnen echter meestal niet gerepareerd worden. Voorkomen is beter dan genezen. Beheers de uithardingstemperatuur en vermijd abrupte overgangen tussen dikke en dunne secties.
Hoe nauwkeurig is vacuümgieten met siliconen?
De gebruikelijke maattoleranties liggen tussen ±0.10 mm en ±0.30 mm. De kwaliteit van het mastermodel bepaalt de maximaal haalbare nauwkeurigheid. Krimp van de hars veroorzaakt maatafwijkingen en slijtage van de mal verhoogt de toleranties in de loop der tijd.
Waarom slijten siliconen mallen?
Siliconen mallen degraderen geleidelijk door diverse factoren.
Herhaalde gietcycli veroorzaken mechanische vermoeidheid. Spanning tijdens het ontvormen kan het oppervlak van de matrijs beschadigen. Chemische stoffen in de hars kunnen de prestaties van de siliconen geleidelijk beïnvloeden en hoge temperaturen kunnen de veroudering van de matrijs versnellen.







