
Introductie
Het kiezen van het verkeerde kunststofspuitgietproces kan de kosten van een project verdubbelen en de productie met maanden vertragen. Een onderdeel dat in het ene proces prima werkt, wordt een nachtmerrie in een ander. De mal scheurt. Het materiaal vloeit slecht. De cyclustijd sleept zich voort.
Er bestaan drie gangbare methoden voor het vervaardigen van kunststof onderdelen: spuitgieten , compressiegieten en rotatiegieten . Elke methode werkt anders en is geschikt voor verschillende vormen, volumes en materialen.
Wat is spuitgieten?
Dit is het proces dat de meeste mensen voor zich zien als ze "kunststof spuitgieten" horen. Een machine neemt plastic korrels, smelt ze en spuit het gesmolten materiaal vervolgens in een gesloten metalen mal. Het plastic vult alle holtes, koelt af en stolt. Daarna opent de mal en wordt het onderdeel eruit geworpen. De cyclustijden zijn kort. Dertig seconden is gebruikelijk voor kleine onderdelen.
Hoe werkt het?
Een schroef in een verwarmde cilinder draait rond. Hierdoor smelten de plastic korrels. Vervolgens beweegt de schroef als een zuiger naar voren. Hierdoor wordt het gesmolten plastic door een spuitmond in de matrijs geperst. De matrijs blijft gesloten onder klemdruk terwijl het onderdeel afkoelt. Zodra het plastic is gestold, opent de matrijs. Uitwerppennen duwen het onderdeel eruit. De hele cyclus herhaalt zich automatisch. Er is geen menselijke tussenkomst nodig tussen de cycli.
Beste toepassingen
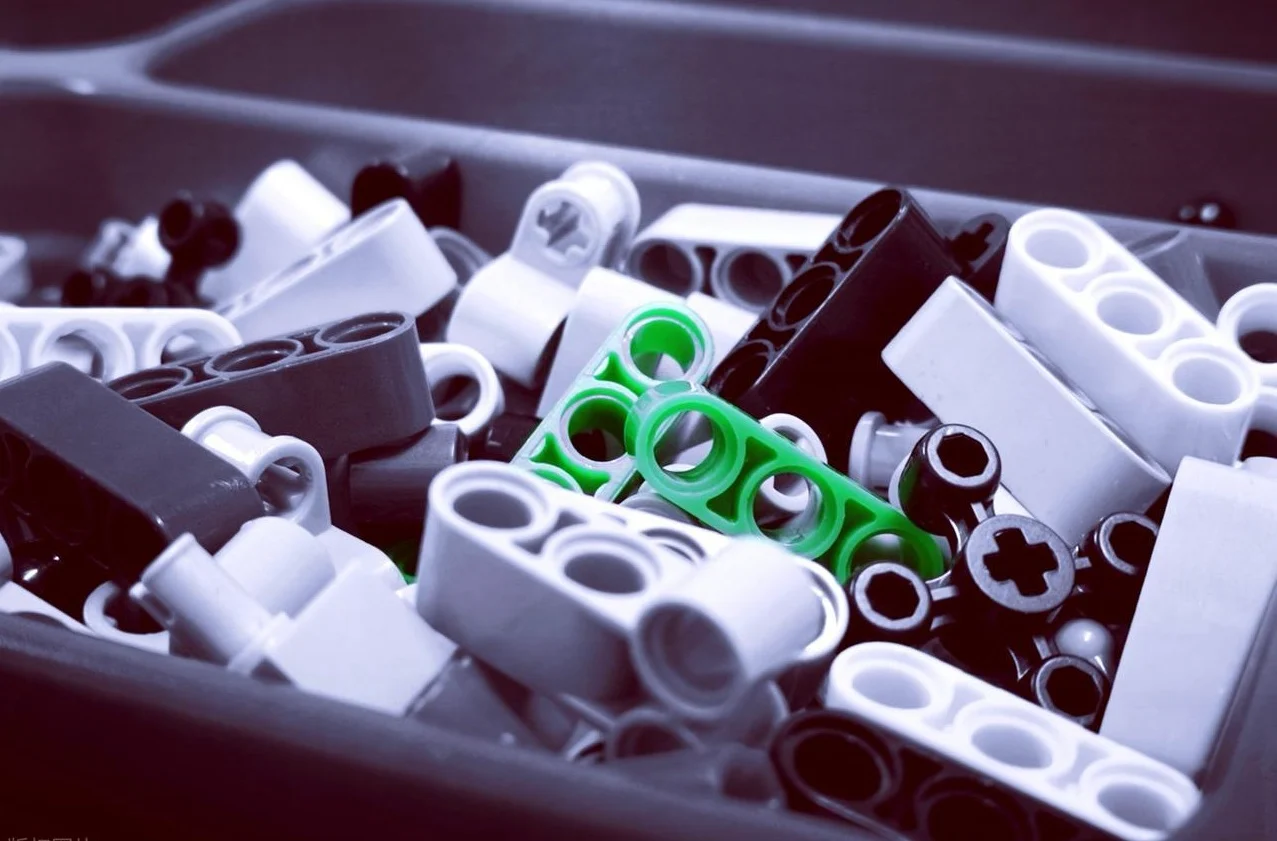
Spuitgieten is de ideale productiemethode voor massaproductie. Complexe geometrieën. Nauwe toleranties. Consistente resultaten over miljoenen onderdelen. Denk aan LEGO-blokjes. Flessendoppen. Behuizingen voor medische apparaten. Autoconnectoren. Elektrische schakelaars. Elk product dat precisie en grote aantallen vereist, leent zich voor dit proces.
Kleine, complexe onderdelen lenen zich er goed voor. Dunne wanden zijn mogelijk. Kenmerken zoals ribben, nokken en klikverbindingen kunnen eenvoudig worden toegevoegd. Klanten kiezen voor spuitgieten wanneer ze honderdduizenden identieke onderdelen nodig hebben.
Belangrijkste voordelen
- De cyclustijden zijn kort zodra de matrijs draait. Vijftien tot zestig seconden per onderdeel is gebruikelijk. De nauwkeurigheid is uitstekend. Toleranties van ±0.05 mm zijn routine met de juiste gereedschappen en materialen. De oppervlakteafwerking komt direct uit de matrijs. Voor veel toepassingen is geen nabewerking nodig. Automatisering is eenvoudig. Robots kunnen onderdelen verwijderen en componenten plaatsen.
- De materiaalverspilling is laag. Aanvoerkanalen en gietresten kunnen worden vermalen en hergebruikt als regranulaat. De arbeidskosten per onderdeel zijn minimaal zodra de machine draait.
Belangrijkste nadelen
- De gereedschapskosten zijn erg hoog. Een stalen matrijs van productiekwaliteit kost vaak twintigduizend tot honderdduizend dollar of meer. De levertijden zijn lang. Acht tot zestien weken voor een complexe matrijs is normaal. Ontwerpwijzigingen nadat de matrijs is gesneden, zijn duur en tijdrovend.
- Spuitgieten is alleen economisch rendabel bij hogere volumes. Bij aantallen onder de vijfhonderd of duizend stuks worden de matrijskosten per stuk onbetaalbaar. Mensen die kleine series nodig hebben, zouden eerst andere processen moeten overwegen. De initiële investering is aanzienlijk en wordt niet terugverdiend als het product niet aanslaat op de markt.
Wat is compressiegieten?
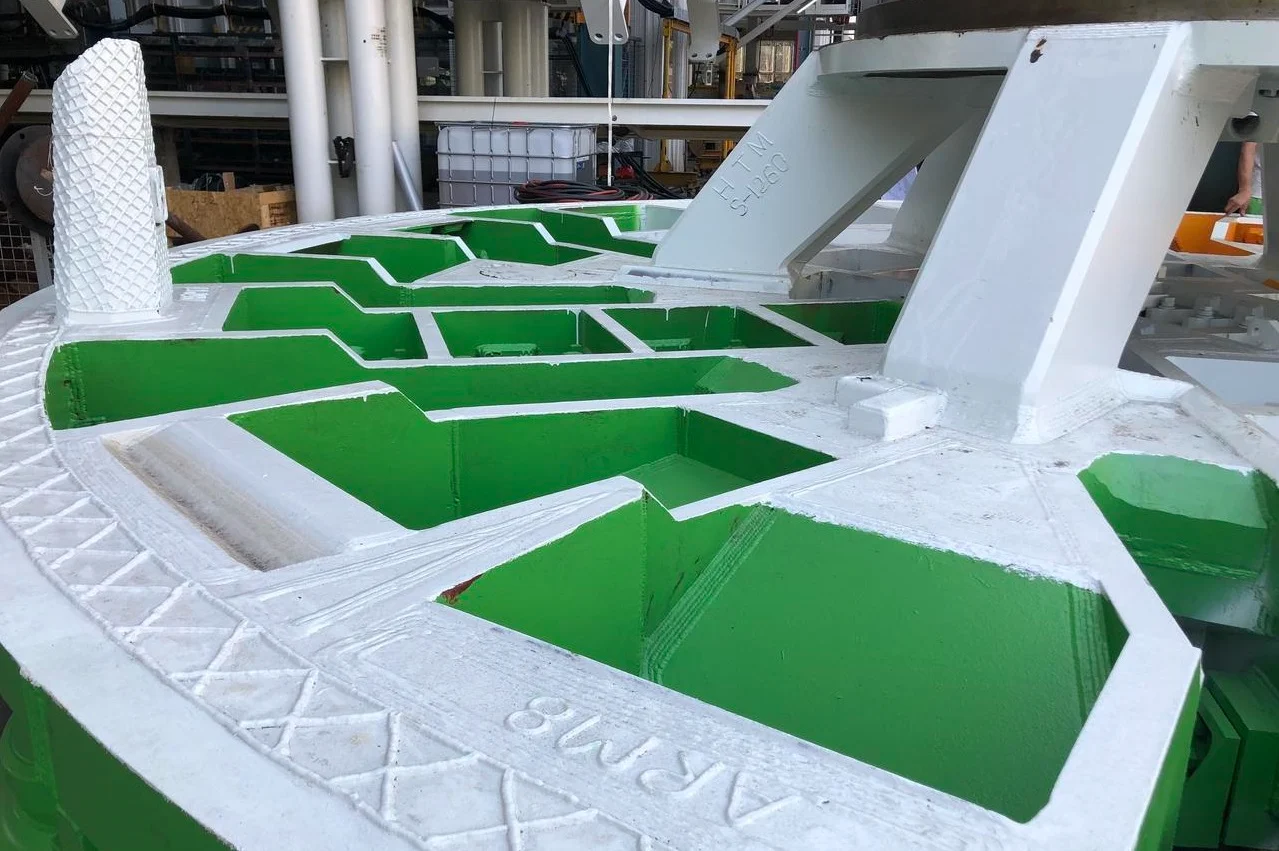
Dit proces werkt anders dan spuitgieten. Er komt geen schroef aan te pas. Geen hogedrukinjectie. In plaats daarvan plaatst iemand een vooraf afgemeten hoeveelheid materiaal in een open matrijs. De matrijs sluit langzaam. Door hitte en druk wordt het materiaal in de vorm van de matrijs geperst. Vervolgens hardt het onderdeel uit. De matrijs opent zich. Iemand haalt het afgewerkte product eruit. Eenvoudige apparatuur. Lagere druk. Een compleet andere aanpak.
Hoe het werkt
Een operator plaatst een hoeveelheid materiaal – meestal een voorvorm of een afgemeten klomp – in de matrijs. De pers drukt de bovenste helft naar beneden. Door de hitte wordt het materiaal zacht. Door de druk wordt het in elke hoek van de matrijs geperst. Bij thermohardende kunststoffen vindt een chemische reactie plaats. Het materiaal vormt dwarsverbindingen en hardt permanent uit. Bij rubber of siliconen is het proces vergelijkbaar, maar het materiaal blijft flexibel. Na het uitharden wordt de matrijs geopend. Iemand haalt het onderdeel eruit en snijdt de overtollige braam weg.
De cyclustijden zijn langer dan bij spuitgieten. Twee tot vijf minuten is gebruikelijk. De uithardingsstap mag niet worden overhaast.
Beste toepassingen
Persvormen is uitermate geschikt voor materialen die met spuitgieten minder goed te verwerken zijn. Denk hierbij aan thermohardende kunststoffen zoals fenolhars, epoxy en melamine, onderdelen van natuurlijk en synthetisch rubber, siliconen toetsenpanelen voor elektronica en grote, platte of licht gebogen voorwerpen zoals behuizingen voor elektrische apparaten, deksels van containers en onderdelen voor huishoudelijke apparaten.
Autobanden zijn een klassiek voorbeeld. De rubbercompound wordt koud in de mal gegoten. Door hitte en druk wordt de compound uitgehard tot de uiteindelijke bandvorm met profiel en markeringen op de zijwand.
Belangrijkste voordelen
- De gereedschapskosten liggen lager dan bij spuitgieten. De matrijzen zijn eenvoudiger. Geen complexe aanvoersystemen of poortontwerpen. Geen behoefte aan hogedruk-klemmechanismen. Aluminium of zelfs composietmatrijzen zijn geschikt voor kleinere series.
- Het proces is zeer geschikt voor vezelversterkte materialen. Lange glas- of koolstofvezels blijven intact. Bij spuitgieten kan de schroefwerking vezels breken en de sterkte verminderen. Persgieten behoudt de versterking. Ook grote onderdelen zijn mogelijk.
- Materiaalverspilling is minimaal. Het gewicht van de matrijs wordt berekend op basis van het uiteindelijke gewicht van het onderdeel. Er blijft minimaal materiaal achter in de matrijs.
Belangrijkste nadelen
- De cyclustijden zijn lang. Twee tot vijf minuten per onderdeel is normaal. Spuitgieten produceert onderdelen elke dertig seconden. Het verschil loopt snel op bij grote volumes.
- Flash is een probleem. Overtollig materiaal wordt tussen de twee helften van de mal geperst. Iemand moet dit na het ontvormen verwijderen. Dit is vaak een handmatige handeling. De arbeidskosten lopen op.
- De complexiteit van onderdelen is beperkt. Ondersnijdingen zijn moeilijk te realiseren. Diepe ribben en ingewikkelde details zijn lastig te vormen omdat het materiaal niet vloeibaar is, maar meer de consistentie van dik deeg heeft. Mensen die complexe geometrieën nodig hebben, kunnen beter kiezen voor spuitgieten.
- De consistentie kan variëren. De vaardigheid van de operator is belangrijk. Het gewicht en de plaatsing van de lading beïnvloeden het uiteindelijke product. Er bestaan geautomatiseerde systemen, maar veel fabrieken vertrouwen nog steeds op handmatig laden. De variatie tussen producten is groter dan bij spuitgieten. Voor niet-kritische toepassingen is dit geen probleem. Voor precisieonderdelen voor de medische sector of de automobielindustrie is dit echter wel een aandachtspunt.
Wat is rotatiegieten?
Dit proces is vrijwel het tegenovergestelde van spuitgieten. Geen hoge druk. Geen complex aanvoersysteem. In plaats daarvan vult de operator een holle mal met plastic poeder. De mal draait langzaam rond in een oven. Twee assen. Soms meer. Het poeder smelt en bedekt het binnenoppervlak gelijkmatig. Vervolgens verplaatst de mal zich naar een koelstation. Het plastic stolt. De operator opent de mal en haalt er een hol, naadloos onderdeel uit.
Hoe het werkt
Een operator opent de mal, voegt een afgemeten hoeveelheid plasticpoeder toe en sluit de mal. De mal gaat een oven in. Daar roteert hij biaxiaal – rond twee loodrechte assen tegelijk. De zwaartekracht doet het werk. Het poeder valt op het hete binnenoppervlak, smelt en versmelt tot een uniforme laag. Zodra al het poeder gesmolten is en de holte bedekt, wordt de mal naar een koelkamer verplaatst. Koele lucht of een waternevel verlaagt de temperatuur. Het plastic stolt. De mal opent. De operator verwijdert het afgewerkte onderdeel.
De cyclustijden zijn lang. Twintig tot zestig minuten is normaal. De verwarmings- en koelstappen kunnen niet worden versneld zonder de kwaliteit aan te tasten.
Beste toepassingen
Rotatiegieten is uitermate geschikt voor grote, holle, naadloze onderdelen. Denk aan producten die bij andere processen assemblage of complexe kernen vereisen. Kajaks en kleine vaartuigen. Watertanks van 50 tot 5000 gallon. Verkeerskegels. Bulkcontainers. Behuizingen voor medische apparatuur met gladde binnenoppervlakken zonder lasnaden. Landbouwtanks. Vloeistofreservoirs voor auto's.
De constructie uit één stuk is het belangrijkste voordeel. Er zijn geen naden die kunnen lekken. Geen lasnaden die kunnen bezwijken. Het onderdeel komt als één doorlopende schaal uit de mal. Mensen die componenten voor vloeistofverwerking of buitenapparatuur maken, kiezen vaak voor deze methode.
Belangrijkste voordelen
- De gereedschapskosten zijn laag in vergelijking met spuitgieten of compressievormen. Matrijzen worden gemaakt van plaatmetaal of gegoten aluminium. Er is geen hoogwaardig staal nodig omdat het proces gebruikmaakt van lage druk – doorgaans minder dan 10 psi. Een rotatiematrijs kost tussen de 500 en 3000 dollar. Een spuitgietmatrijs voor een vergelijkbaar onderdeel kan wel tien keer zoveel kosten.
- De onderdelen zijn spanningsvrij. Geen hoge druk betekent geen interne restspanningen. Dit is belangrijk voor buitentoepassingen waar temperatuurschommelingen en blootstelling aan UV-straling spanningsscheuren in spuitgegoten onderdelen kunnen veroorzaken. De wanddikte is uniform. De rotatie zorgt voor een gelijkmatige materiaalverdeling.
- Ontwerpwijzigingen zijn eenvoudiger. Het aanpassen van een rotatievormmatrijs is eenvoudiger dan het aanpassen van een spuitgietmatrijs van gehard staal. Composietmatrijzen kunnen worden gerepareerd of aangepast met standaard fabricagegereedschap.
Belangrijkste nadelen
- De cyclustijden zijn erg lang: twintig tot zestig minuten per onderdeel. Bij spuitgieten wordt elke dertig seconden een onderdeel geproduceerd. Bij grote volumes is dat verschil enorm. Rotatiegieten is alleen zinvol voor lagere jaarlijkse aantallen of zeer grote onderdelen waarbij meerdere spuitgietmatrijzen te duur zouden zijn.
- De binnenzijde van het oppervlak is ruw afgewerkt. De buitenkant van het onderdeel neemt de afwerking van de mal aan – meestal glad als het gepolijst is. De binnenkant is echter onbewerkt, zoals gegoten. Ongesmolten deeltjes en vloeisporen komen vaak voor. Voor toepassingen waarbij zichtbaarheid vereist is of voor reinigingsvoorschriften (CIP) kan de binnenkant een nabewerking nodig hebben. Dat brengt extra kosten en tijd met zich mee.
- De materiaalkeuze is beperkt. Bij de meeste rotatiegietprocessen wordt polyethyleen gebruikt, zoals LLDPE, MDPE en HDPE. Andere materialen zoals nylon of polypropyleen zijn mogelijk, maar minder gebruikelijk. Mensen die technische kunststoffen zoals ABS, PC of versterkte composieten nodig hebben, zullen problemen ondervinden met dit proces.
- De wanddiktecontrole is minder nauwkeurig dan bij spuitgieten. Een streefwaarde van drie millimeter kan een afwijking van plus of minus een halve millimeter hebben. Voor constructieonderdelen is dit geen probleem. Voor precisieonderdelen met nauwe toleranties is dit echter onacceptabel.
- De afmetingen van onderdelen hebben praktische beperkingen. Zeer grote mallen vereisen enorme ovens en koelkamers. Een diameter van drie meter is mogelijk. Een diameter van zes meter is zeldzaam en duur. De meeste fabrieken richten zich op onderdelen die in meters worden gemeten. Alles wat groter is, wordt een maatwerkproject met bijbehorende kosten.
Overeenkomsten tussen de drie processen
Op het eerste gezicht lijken spuitgieten, compressiegieten en rotatiegieten totaal verschillend. Verschillende machines. Verschillende cyclustijden. Verschillende productvormen. Maar als je wat dieper graaft, blijken ze vier fundamentele eigenschappen gemeen te hebben.
- Bij alle drie de processen wordt een mal gebruikt. Elk kunststofonderdeel begint met een holte. Spuitgieten maakt gebruik van een gesloten, tweedelige matrijs. Persgieten maakt gebruik van een open matrijs die onder druk sluit. Rotatiegieten maakt gebruik van een holle, meerdelige matrijs die roteert. Het materiaal van de matrijs varieert: staal, aluminium of plaatmetaal. Het doel blijft hetzelfde: de matrijs bepaalt de uiteindelijke vorm. Zonder de matrijs werken geen van deze processen.
- Alle drie vereisen warmtetoepassing. Koud plastic vloeit niet. Het kan geen vorm aannemen die geschikt is voor een holte. Bij spuitgieten wordt het materiaal in een cilinder gesmolten voordat het wordt geïnjecteerd. Bij compressiegieten wordt warmte toegevoerd via de matrijsplaten terwijl het materiaal wordt samengedrukt. Bij rotatiegieten wordt de gehele matrijs in een oven verwarmd terwijl deze draait. De methode verschilt, maar de noodzaak blijft hetzelfde. Warmte is bij alle drie de methoden onmisbaar.
- Alle drie omvatten een afkoelingsfase. Gesmolten plastic moet stollen voordat het onderdeel eruit gehaald kan worden. Bij spuitgieten koelt het onderdeel onder druk af in de gesloten mal. Bij compressiegieten kan het materiaal afkoelen en uitharden terwijl de pers gesloten blijft. Bij rotatiegieten wordt de hete mal naar een speciale koelkamer verplaatst. Het koelmedium varieert: lucht, waternevel of soms olie. De natuurkundige principes blijven hetzelfde. Plastic hardt uit naarmate het warmte-energie verliest. Elk proces respecteert die realiteit.
- Alle drie zijn verwerkingsmethoden voor polymeren. Deze processen geven vorm aan synthetische of natuurlijke polymeren. Thermoplasten zoals polypropyleen en ABS. Thermoharders zoals fenolhars en epoxy. Elastomeren zoals rubber en siliconen. Elk proces is beter geschikt voor specifieke polymeerfamilies dan andere. Maar alle drie hebben als doel om ruwe polymere materialen om te zetten in afgewerkte, bruikbare producten. Ze concurreren met elkaar en vullen elkaar aan binnen dezelfde bredere categorie van productietechnologie.
Deze overeenkomsten zijn belangrijk omdat ze de grenzen aangeven van wat er met kunststofspuitgieten bereikt kan worden. De verschillen zitten in de manier waarop elke methode warmte en druk toepast, niet in de fundamentele stappen zelf.
Hoe kies je het juiste vormproces?
De keuze komt neer op drie vragen: onderdeelgeometrie, materiaalsoort en jaarlijks volume. Beantwoord deze vragen eerlijk, en de juiste procedure wordt vanzelf duidelijk.
Hier volgt een eenvoudig besluitvormingskader gebaseerd op de bovenstaande samenvatting.
- Miljoenen kleine, nauwkeurige onderdelen→ Spuitgieten. Denk aan flesdoppen, medische connectoren, LEGO-blokjes. Hoge matrijskosten. Zeer lage kosten per onderdeel. Lange levertijd voor de matrijs. Alleen rendabel bij grote productievolumes.
- Grote, platte onderdelen van rubber of thermohardend materiaal→ Persvormen. Siliconen toetsenpanelen, elektrische behuizingen, pakkingen. Lagere gereedschapskosten dan spuitgieten. Langere cyclustijden. Afsnijden van overtollig materiaal vereist. Werkt goed voor vezelversterkte composieten.
- Grote, holle, uit één stuk bestaande voorwerpen→ Rotatiegieten. Kajaks, watertanks, verkeerskegels. Een lagedrukproces betekent goedkope mallen. Zeer lange cyclustijden. Ruw binnenoppervlak. Geen naden of lasnaden.
Een praktische noot
Sommige onderdelen lenen zich voor meerdere processen. Een eenvoudige ronde afdekking kan bijvoorbeeld door middel van compressiegieten, spuitgieten of zelfs rotatiegieten worden vervaardigd, afhankelijk van het volume en het materiaal. Men moet er niet van uitgaan dat slechts één proces werkt. Vraag offertes aan. Bereken de kosten. De goedkoopste matrijs betekent niet altijd de laagste totale projectkosten. Omgekeerd kan de duurste matrijs zichzelf binnen een jaar terugverdienen als de volumes hoog genoeg zijn.
Het bovenstaande besluitvormingskader biedt een uitgangspunt. Het is geen universele regel. Maar voor de meeste kunststofonderdelen die in de meeste fabrieken worden geproduceerd, wijst het wel in de juiste richting.

Over NOBLE – Uw vertrouwde partner in de kunststofproductie
NOBLE is een gespecialiseerde fabriek voor de productie van kunststofonderdelen. Wij zijn gespecialiseerd in uiterst nauwkeurige spuitgietoplossingen. Niet slechts één proces, maar meerdere. Klanten komen naar ons toe wanneer ze behoefte hebben aan technische expertise, niet alleen aan een machinefabriek. Wij bedienen diverse industrieën, van consumentengoederen tot medische apparatuur. De rode draad is kwaliteit. Consistente, meetbare en gedocumenteerde kwaliteit.
Onze kernverwerkingsmogelijkheden
Injection Molding
Wij produceren grote volumes complexe onderdelen met nauwe toleranties. Matrijzen met meerdere caviteiten verlagen de kosten per onderdeel. Klanten ontvangen meer onderdelen per cyclus. Dankzij intern gereedschapsonderhoud blijven de matrijzen operationeel. Secundaire bewerkingen zoals insert molding en overmolding vinden op dezelfde verdieping plaats.
Persvormen
Dit is onze expertise op het gebied van thermohardende materialen. Fenolhars, epoxy, melamine. Rubberen afdichtingen en pakkingen. Grote elektrische componenten die hittebestendig moeten zijn. We hebben ook expertise in vezelversterkte composieten. Lange glas- of koolstofvezels blijven intact tijdens compressiepersen.
Rotatiegieten
Grote, holle, naadloze onderdelen zijn hier onze specialiteit. Watertanks. Industriële containers. Landbouwcontainers. De investering in gereedschap is laag in vergelijking met spuitgieten. De wanddikte blijft uniform. Geen lasnaden. Geen assemblage van meerdere helften.
Extra mogelijkheden
Prototypen voor ontwerpvalidatie. CNC-bewerking voor secundaire onderdelen. Afwerking en assemblage . Verpakking en logistiek. Klanten hoeven niet met vijf verschillende leveranciers te werken. Wij verzorgen de volledige keten, van grondstof tot verzendklaar product.
Certificeringen – Kwaliteit waarop u kunt vertrouwen
ISO 9001:2015 ISO 9001:2015
Ons kwaliteitsmanagementsysteem voldoet consequent aan de eisen van klanten en de wettelijke voorschriften. Continue verbetering is geen slogan, maar is verankerd in elk proces. Er zijn auditsporen. Corrigerende maatregelen worden gedocumenteerd. Niets glipt erdoorheen zonder controle.
ISO 13485:2016 ISO 13485:2016
Dit is de wereldwijde standaard voor de productie van medische hulpmiddelen. Streng risicomanagement. Naleving van wet- en regelgeving. Productveiligheid van ontwerp tot productie. Niet elke fabriek beschikt over deze certificering. Wij wel.
Waarom samenwerken met NOBLE?
- Complete ondersteuning van begin tot eind. Wij helpen bij de materiaalkeuze. Wij ondersteunen bij het matrijsontwerp. Wij verzorgen de productie en logistiek. Eén aanspreekpunt. Geen heen en weer wijzen tussen leveranciers.
- Kwaliteitsverzekering. Inspectie tijdens het productieproces spoort problemen vroegtijdig op. Maatvoeringrapportage levert bewijs. Volledige materiaaltraceerbaarheid betekent dat elk onderdeel kan worden herleid tot het certificaat van de grondstof.
- Proefseries in kleine oplages voor klinische proeven of marktonderzoek. Massaproductie in grote oplages voor gevestigde producten. We schakelen tussen spuitgieten, compressiegieten en rotatiegieten, afhankelijk van het product. Klanten hebben geen drie verschillende leveranciers nodig.
- Vertrouwen van de regelgeving. Onze ISO-certificeringen verlagen de risico's voor de toeleveringsketen. Auditors zien de certificeringen en gaan verder met andere vragen. Mensen die verantwoordelijk zijn voor kwaliteit en regelgeving kunnen gerust slapen, wetende dat NOBLE op de leverancierslijst staat.
FAQ
Welk vormproces is het goedkoopst voor productie in kleine volumes?
Rotatiegieten. De mallen zijn goedkoop. Plaatmetaal of gegoten aluminium. Geen hoogwaardig staal nodig. Lage druk betekent een eenvoudigere constructie.
Kun je holle onderdelen maken met spuitgieten?
Ja, maar met een paar kanttekeningen. Gasgestuurd spuitgieten gebruikt stikstof om holle kanalen te creëren. Bij de uitholtechniek worden intrekbare pinnen gebruikt om materiaal uit dikke secties te verwijderen. Beide methoden verhogen de complexiteit en de kosten van de matrijs. Voor echt holle, naadloze onderdelen – denk aan een watertank of een kajak – is rotatiegieten de betere keuze.
Is compressievormen alleen geschikt voor thermohardende kunststoffen?
Voornamelijk, maar niet uitsluitend. Thermohardende kunststoffen zoals fenolhars, epoxy en melamine zijn de meest voorkomende materialen. Ze harden uit onder hitte en druk. De reactie is onomkeerbaar. Sommige thermoplasten zijn echter ook geschikt voor compressievormen. Polyethyleen met ultrahoge moleculaire massa (UHMWPE) is een goed voorbeeld. UHMWPE vloeit niet goed in een spuitgietmachine. Door compressievormen kan het worden gevormd tot platen, staven en eenvoudige onderdelen.
Welk proces levert de sterkste onderdelen op?
Spuitgieten levert over het algemeen de hoogste sterkte en precisie op voor ongevulde thermoplasten. Het biedt constante smelttemperaturen, een hoge persdruk en dichte, holtevrije onderdelen. Persgieten is echter beter geschikt voor vezelversterkte composieten. Lange glas- of koolstofvezels blijven intact omdat er geen schroefwerking is die ze kan breken. Het resulterende onderdeel heeft een superieure stijfheid en slagvastheid. Voor structurele toepassingen met continue vezelversterking presteert persgieten altijd beter dan spuitgieten.







