
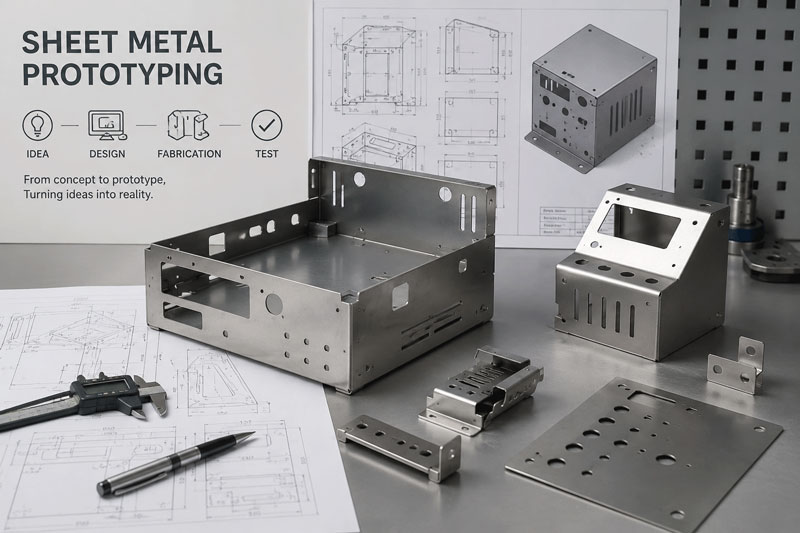
Inleiding: De toegangspoort tot hardware-innovatie
Stel je voor dat je je baanbrekende productconcept voor het eerst in handen hebt – het gewicht voelt, de mechanismen test, het presenteert aan investeerders of het in de praktijk test. Dit transformerende moment, waarop digitale ontwerpen fysieke realiteit worden, wordt mogelijk gemaakt door het fabriceren van prototypes van plaatmetaal. In het huidige, snel veranderende hardware-ontwikkelingslandschap is de mogelijkheid om snel en nauwkeurig functionele prototypes te produceren niet alleen een voordeel, maar een noodzaak voor overleven en succes.
Plaatmetaalprototypes vormen de cruciale brug tussen conceptueel ontwerp en massaproductie. Ze stellen innovators in diverse sectoren – van startups in de lucht- en ruimtevaart tot ontwikkelaars van medische apparatuur – in staat hun ontwerpen te valideren, verfijnen en perfectioneren voordat ze investeren in dure productiegereedschappen. Deze uitgebreide gids behandelt elk aspect van de fabricage van plaatmetaalprototypes en biedt u de kennis die u nodig hebt om deze essentiële fase van productontwikkeling succesvol te doorlopen.
Hoofdstuk 1: Prototypen in plaatmetaal begrijpen
Wat is het fabriceren van plaatmetalen prototypes?
Het fabriceren van prototypes van plaatmetaal verwijst naar het gespecialiseerde proces van het maken van functionele, dimensionaal nauwkeurige plaatmetalen onderdelen en assemblages in kleine series voor ontwerpvalidatie, testen en marktevaluatie. In tegenstelling tot massaproductiemethoden die afhankelijk zijn van specifieke gereedschappen en optimalisatie voor grote volumes, geeft prototypefabricage prioriteit aan snelheid, flexibiliteit en precisie voor productie in kleine series.
Kernkenmerken van prototypefabricage:
- Focus op laag volumeDoorgaans 1 tot 100 stuks
- Snelle ommekeerDagen of weken in plaats van maanden
- Ontwerpflexibiliteit: Gemakkelijke aanpassing van ontwerpwijzigingen
- Kosteneffectieve gereedschappenMinimale of geen investering in gereedschap.
- Hoge precisieVoldoen aan strenge toleranties voor validatiedoeleinden.
De cruciale rol van prototyping in productontwikkeling
Risicobeperking door middel van fysieke validatie
Onderzoek wijst uit dat producten die gevalideerd zijn met functionele prototypes 67% minder ontwerpgerelateerde problemen ondervinden tijdens de productie en een 82% hogere acceptatiegraad op de markt hebben. Prototyping maakt het volgende mogelijk:
- Identificatie en oplossing van ontwerpfouten vóór investeringen in gereedschap.
- Verificatie van de haalbaarheid van de productie en de assemblageprocessen
- Validatie van materiaalkeuze en prestatiekenmerken
- Demonstratie van de productfunctionaliteit aan belanghebbenden en investeerders
De noodzaak om kosten te besparen
Hoewel de fabricage van een prototype een investering is, vallen deze in het niet bij de potentiële kosten van:
- Aanpassingen aan de productiemallen (doorgaans 5-15 keer duurder dan aanpassingen aan het prototype)
- Productievertragingen en gemiste marktkansen
- Productterugroepacties vanwege niet-opgemerkte ontwerpfouten.
- Verlies van concurrentievoordeel door vertraagde markttoetreding
Hoofdstuk 2: Methoden en technologieën voor de fabricage van prototypes
Lasersnijden voor prototypes
Technologie Overzicht:
Lasersnijden maakt gebruik van gerichte laserstralen om materiaal met uitzonderlijke precisie te smelten, te verbranden of te verdampen. Moderne fiberlasersystemen bieden superieure snelheid en kwaliteit voor prototype-toepassingen.
Prototypespecifieke voordelen:
- Geen gereedschapskostenGeen fysiek gereedschap nodig
- Extreme flexibiliteitSnelle ontwerpwijzigingen zonder aanpassingen aan het gereedschap.
- Uitstekende precisieToleranties tot wel ±0.004″ (0.1 mm)
- Complexe geometrieënIngewikkelde vormen en fijne details zijn gemakkelijk te realiseren.
- Materiële veelzijdigheid: Snijdt diverse metalen, waaronder roestvrij staal, aluminium en koper
Typische toepassingen:
- Complexe vlakke patronen en profielen
- Ventilatieroosters en decoratieve elementen
- Structurele componenten met ingewikkelde uitsparingen
- Beugels en montageplaten
- Behuizingspanelen en -afdekkingen
Technische specificaties:
- Maximale dikteTot 25 mm (1 inch) voor sommige materialen.
- Positioning Nauwkeurigheid: ±0.001″ (0.025 mm)
- Minimale functiegrootteSnijbreedte: 0.004 inch (0.1 mm)
- RandkwaliteitUitstekend, met minimale door hitte beïnvloede zone.
CNC-ponsen voor prototypeproductie
Technologie Overzicht:
CNC-ponsen maakt gebruik van programmeerbare revolverpersen om met mechanische kracht gaten, vormen en figuren in plaatmetaal te creëren.
Wanneer is ponsen de beste optie voor prototypes?
- StandaardkenmerkenWanneer onderdelen gemeenschappelijke gatmaten en -vormen hebben.
- VormbewerkingenVoor lamellen, verzonken oppervlakken en reliëfversieringen.
- Behoefte aan gemiddeld volumeBij 10-50 stuks worden de insteltijden van de laser inefficiënt.
- Kostenefficiënt toezicht Wanneer standaardgereedschap effectief kan worden gebruikt.
Voordelen voor prototyping:
- Geïntegreerde vorming: Creëert gevormde kenmerken in dezelfde bewerking
- Toegang tot de gereedschapsbibliotheekRuime beschikbaarheid van standaardgereedschap
- Goede randkwaliteit: Strakke randen met minimale braamvorming
- Redelijke snelheidSneller dan laser voor bepaalde patronen
Beperkingen:
- Beperkingen van de gereedschappenBeperkt door de beschikbare maten en vormen van de gereedschappen.
- Installatievereisten: De benodigde gereedschapsinstellingen voor elke klus
- Geometrische beperkingenMinder flexibel voor complexe contouren dan laser
CNC-kantpersvormen
Technologie Overzicht:
Moderne CNC-kantbanken maken gebruik van computergestuurde achteraanslagen en stempelpositionering om nauwkeurige buigingen in plaatmetalen onderdelen te realiseren.
Prototypespecifieke mogelijkheden:
- Quick SetupDigitale gereedschapsinstellingen en programma-invoer
- Hoge nauwkeurigheidHoektoleranties van ±0.5° zijn haalbaar.
- Flexibele gereedschappen: Instelbaar voor diverse materialen en diktes
- Complexe buigingMeerdere bochten in één enkele opstelling
Kritische aandachtspunten bij het buigen van prototypes:
- MateriaalveerkrachtCompensatieberekeningen voor verschillende materialen
- Optimalisatie van de buigvolgorde: Planning voor toegankelijkheid en nauwkeurigheid
- GereedschapsselectieGereedschap afstemmen op materiaal- en radiusvereisten
- Prototypespecifieke uitdagingenBij kleine batches is speciale aandacht voor consistentie vereist.
Geavanceerde functies voor prototypes:
- 3D VerbuigingComplexe meerlaagse buigingen
- Automatische gereedschapswisseling: Voor uiteenlopende prototypevereisten
- Laserhoekmeting: Realtime hoekverificatie
- Het uit de weg gaan van botsingenSoftwarebeveiliging voor complexe onderdelen
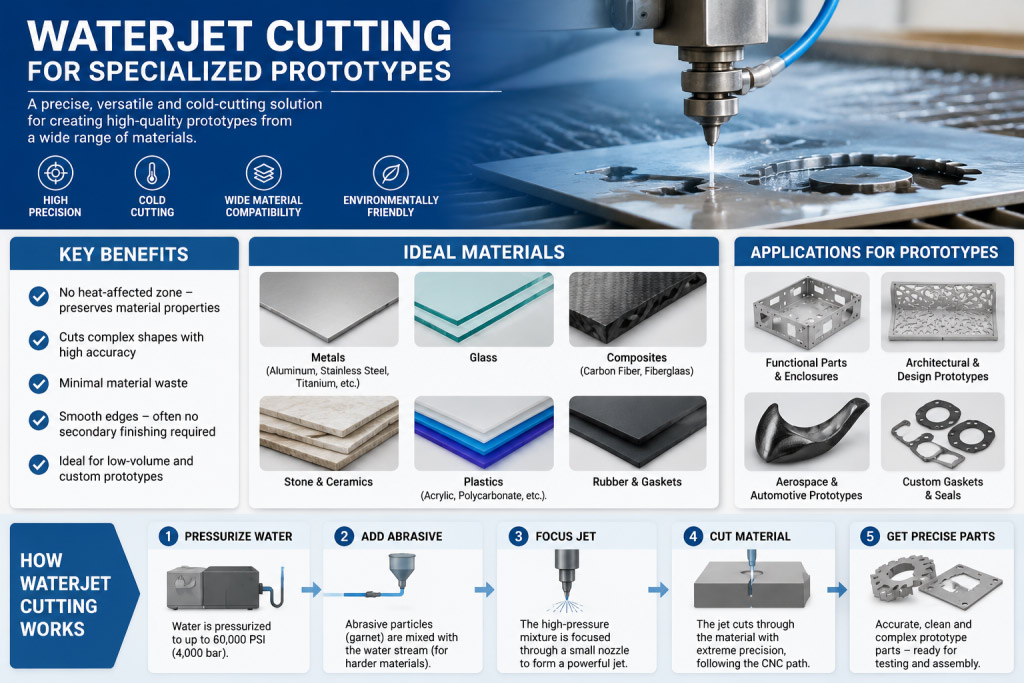
Waterstraalsnijden voor gespecialiseerde prototypes
Technologie Overzicht:
Waterstraalsnijden maakt gebruik van een mengsel van hogedrukwater en schurende deeltjes om materialen te snijden zonder warmte toe te voegen.
Prototype-toepassingen:
- Warmtegevoelige materialen: Waar thermische vervorming moet worden vermeden
- Dikke materialenTot een dikte van 150 mm (6 inch) mogelijk.
- Composietmaterialen: Snijden van gemengde materialen
- Delicate componenten: Waar de klemkracht een aandachtspunt is
Voordelen:
- Geen door hitte beïnvloede zone: Cruciaal voor bepaalde materialen en toepassingen
- Materiële veelzijdigheid: Snijdt metalen, composieten, glas en steen
- Voordelen voor het milieuGeen giftige dampen of thermische vervorming
- PrecisievermogenGoede nauwkeurigheid voor de meeste prototypebehoeften.
Additieve productie-integratie
Hybride benaderingen:
Bij het prototypen van plaatmetaal wordt steeds vaker gebruikgemaakt van 3D-printing voor:
- Complexe beugels en bevestigingenWaar plaatmetaal onpraktisch is
- Montagemallen en -armaturen: Op maat gemaakte gereedschappen voor de assemblage van prototypes
- Niet-structurele componentenDecoratieve of stressarme elementen
- Snelle iteratieSnelle ontwerpwijzigingen zonder metaalbewerking.
Hoofdstuk 3: Materialen voor plaatmetalen prototypes
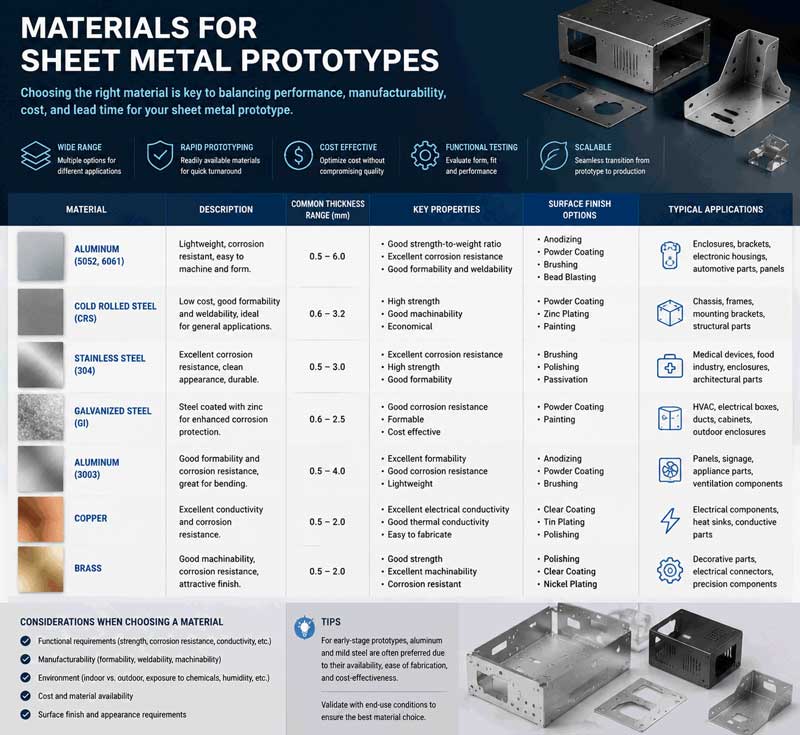
Veelgebruikte materialen
Aluminiumlegeringen:
- 5052-H32Uitstekende corrosiebestendigheid, goede vervormbaarheid
- 6061-T6Hoge sterkte-gewichtsverhouding, goede bewerkbaarheid
- 3003Uitstekende vervormbaarheid, goede lasbaarheid
- Overwegingen bij het prototypeLagere snijkrachten, gemakkelijker te vormen dan staal
Roestvrij staal:
- 304Meest voorkomend, goede corrosiebestendigheid en vervormbaarheid.
- 316Superieure corrosiebestendigheid, geschikt voor maritieme en chemische toepassingen.
- 430Magnetisch, goede vervormbaarheid, lagere kosten
- 17-4PHNeerslagharding, hoge sterkte na warmtebehandeling
Koudgewalst staal:
- 1018: Algemeen toepasbaar, goede lasbaarheid en bewerkbaarheid
- CRS-cijfersDiverse hardheden en oppervlakteafwerkingen beschikbaar.
- Voordelen van het prototype: Lage kosten, direct beschikbaar, makkelijk in gebruik
Koper en messing:
- Koper C110Uitstekende elektrische en thermische geleidbaarheid.
- Messing 260Goede corrosiebestendigheid, decoratief uiterlijk
- Speciale toepassingenElektrische componenten, decoratieve elementen, warmtewisselaars
Speciale materialen:
- VeerstaalVoor clips en bevestigingselementen
- Vooraf geplateerde materialen: Gegalvaniseerde, gegalvaniseerde opties
- Legeringen met hoge sterkteVoor veeleisende toepassingen
- exotische legeringen: Titanium, Inconel voor gespecialiseerde prototypes
Richtlijnen voor materiaalselectie bij prototypes
Prestatiegerichte selectie:
- SterktevereistenVloeigrens en treksterkte zijn vereist.
- CorrosiebestendigheidOverwegingen met betrekking tot blootstelling aan het milieu
- GewichtsbeperkingenDichtheid en sterkte-gewichtsverhouding
- Thermische eigenschappen: Geleidbaarheid en uitzettingscoëfficiënten
Productieoverwegingen:
- Vormbaarheid: Minimale buigradii en rekkarakteristieken
- lasbaarheid: Compatibiliteit met geplande verbindingsmethoden
- OppervlaktebehandelingUiterlijke en nabewerkingsvereisten
- BeschikbaarheidLevertijden en minimale bestelhoeveelheden
Strategieën voor kostenoptimalisatie:
- Standaardmeters: Gebruikmaken van gemakkelijk verkrijgbare diktes
- Gemeenschappelijke legeringenHet vermijden van exotische materialen waar mogelijk.
- Maatoptimalisatie: Afval minimaliseren door middel van nesting
- Alternatieve materialen: Het overwegen van alternatieven met vergelijkbare eigenschappen
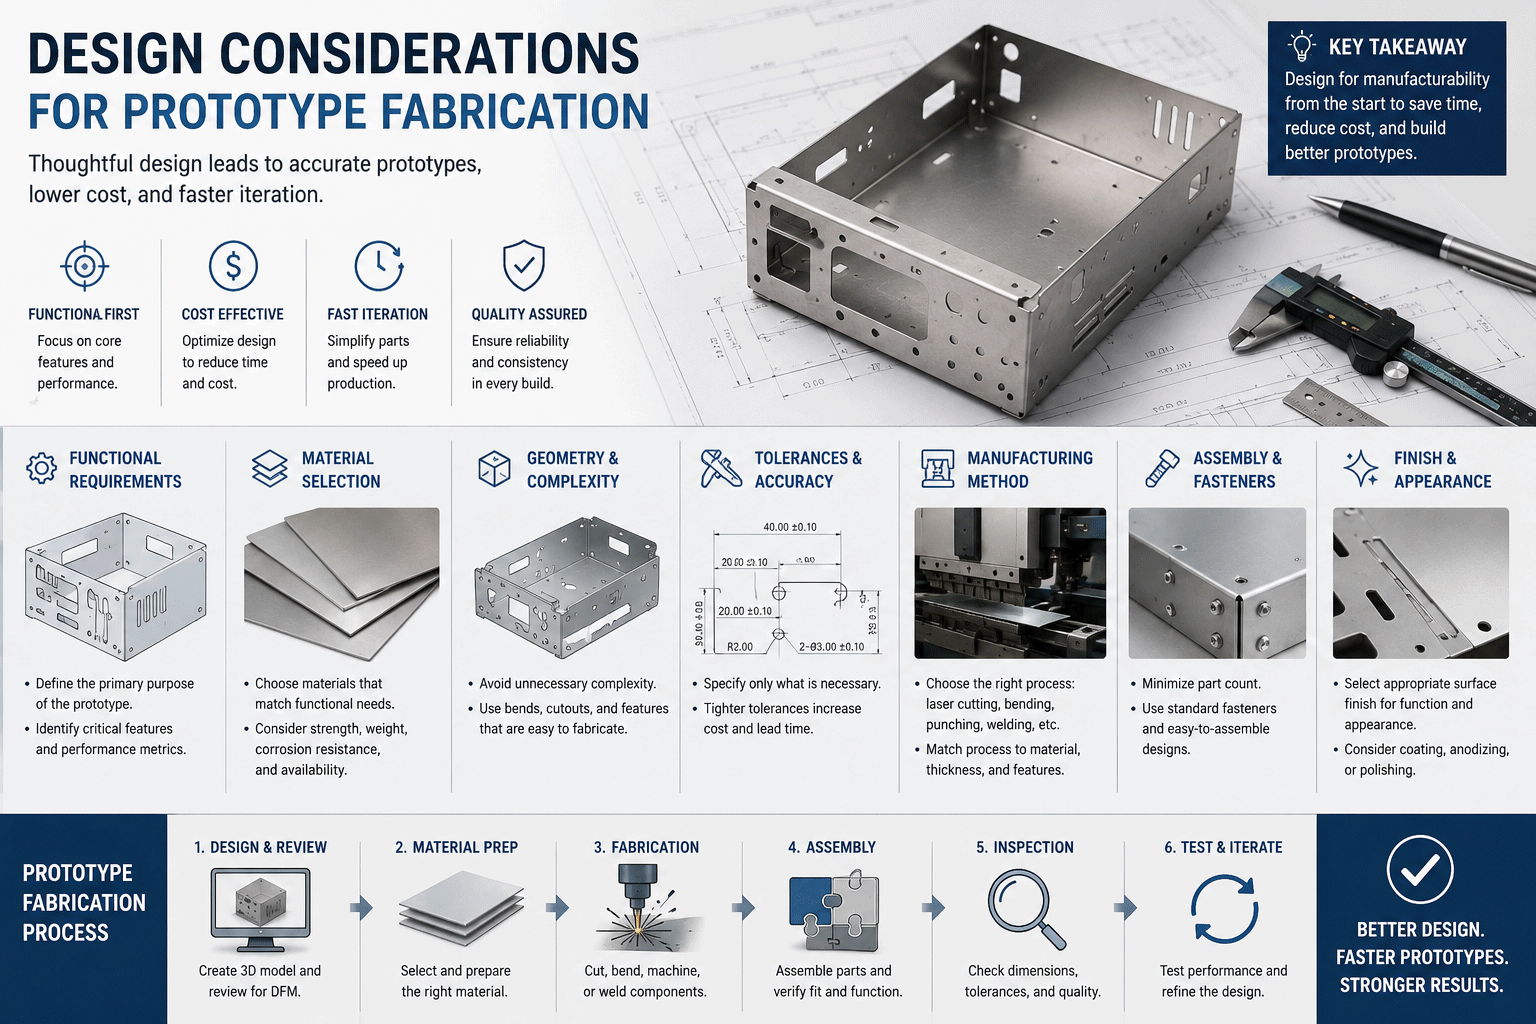
Hoofdstuk 4: Ontwerpoverwegingen voor de fabricage van prototypes
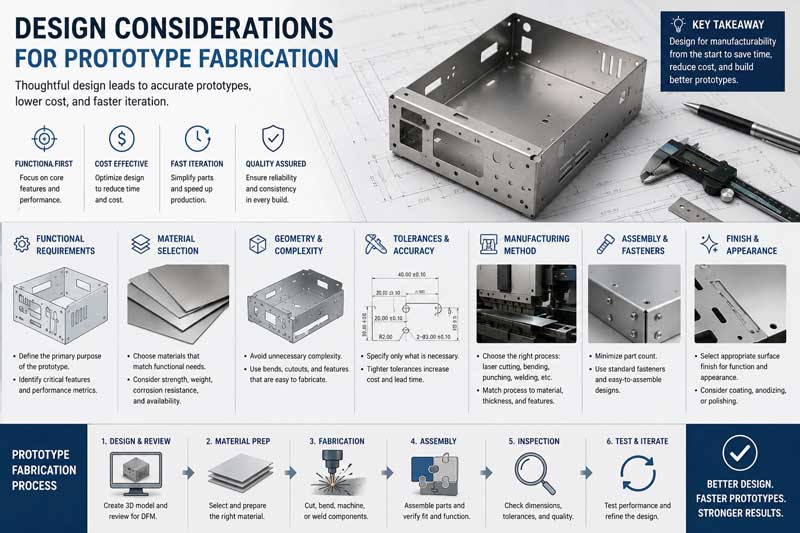
Principes van Design for Manufacturability (DFM)
Belangrijkste DFM-richtlijnen:
- Standaardiseer functies
- Gebruik gangbare gatmaten en buigradii.
- Standaardiseer waar mogelijk de materiaaldiktes.
- Ontwerp rekening houdend met de beschikbare gereedschappen en mogelijkheden.
2. Optimaliseer voor prototypeprocessen
- Ontwerpen voor lasersnijden waarbij snelle veranderingen verwacht worden
- Overweeg het ponsen van standaardfuncties in gematigde volumes.
- Plan de toegankelijkheid en volgorde van de kantbank.
- Minimaliseer complexiteit
- Verminder het aantal unieke onderdelen.
- Vereenvoudig de montagevereisten
- Standaardiseer bevestigingsmiddelen en hardware.
Kritische ontwerpelementen:
Ontwerpoverwegingen bij bochten
- Minimale buigradiusDoorgaans 1x de materiaaldikte voor staal, 1.5x voor aluminium.
- Buighulp: De juiste ontlastingssneden om scheuren te voorkomen
- Flens Lengte: Minimaal 4x materiaaldikte plus buigradius
- GraanrichtingOverwegingen met betrekking tot anisotrope materialen
Gat- en uitsparingontwerp
- Minimale gatgrootteDiameter gelijk aan de materiaaldikte (praktisch minimum 0.040″)
- RandafstandMinimale afstand van het gat tot de rand: tweemaal de materiaaldikte.
- Afmetingen van de sleufBreedte gelijk aan materiaaldikte
- Nest-efficiëntieOntwerpen voor optimaal materiaalgebruik
Vormgeving van kenmerken
- Lamellen en ribbenVoldoende ruimte voor gereedschap
- Verzinkingen en reliëfStandaardmaten en -diepten
- Zoom- en naadontwerp: Passende vergoedingen en goedkeuringen
- Speciale functiesHoud al vroeg rekening met de maakbaarheid.
Richtlijnen voor toleranties en specificaties
Standaard toleranties voor prototypes:
- Lineaire afmetingen: ±0.010″ (0.25 mm) voor de meeste kenmerken
- Locaties van gaten: ±0.005″ (0.13 mm) voor precisietoepassingen
- Buig hoeken: ±1° voor standaard bochten
- Vlakheid: 0.010″ per inch (0.25 mm per 25 mm)
Specificaties van essentiële kenmerken:
- Vereisten voor oppervlakteafwerking: Geef aan of het om een kritieke situatie gaat
- BraamcontroleRichting en maximaal toelaatbare braam
- Randvoorwaarden: Vereisten en methoden voor het ontbramen
- Cosmetische oppervlakkenGebieden die speciale behandeling vereisen.
Hoofdstuk 5: Het prototypefabricageproces
Stapsgewijze workflow
Fase 1: Ontwerpbeoordeling en -voorbereiding
- Initiële ontwerpbeoordeling
- Beoordeling van CAD-modellen en -tekeningen
- DFM-analyse en aanbevelingen
- Richtlijnen voor materiaalkeuze
- Processelectieoptimalisatie
2. Technische documentatie
- Het maken van fabricagetekeningen
- Ontwikkeling van productie-instructies
- Kwaliteitseisendocumentatie
- Speciale processpecificaties
Fase 2: Programmeren en instellen
- CAD/CAM-programmering
- Optimalisatie van nesting voor materiaalefficiëntie
- Genereren en optimaliseren van gereedschapspaden
- Genereren en verifiëren van machinecode
- Simulatie en botsingscontrole
- Machine instellen
- Materiaalkeuze en voorbereiding
- Installatie en kalibratie van het gereedschap
- Programma laden en verificatie
- Procedures voor het opzetten van het eerste artikel
Fase 3: Fabricagewerkzaamheden
- Snijbewerkingen
- Lasersnijden of -ponsen
- Kwaliteitscontrole tijdens het snijden
- Materiaalbehandeling en -beheer
- Controle en beheer van afval
2. Vormingswerkzaamheden
- Instellen en programmeren van de kantbank
- Buigsequentie-uitvoering
- Inspectie en aanpassing tijdens het proces
- Secundaire vormingsprocessen
Fase 4: Secundaire operaties
- Ontbramen en randbehandeling
- Handmatig of geautomatiseerd ontbramen
- Randen breken en gladmaken
- Oppervlaktevoorbereiding voor afwerking
- Kwaliteitscontrole
2. Verbinden en monteren
- Voorbereiding en uitvoering van laswerkzaamheden
- Bevestiging installatie
- Lijmverbinding indien nodig
- Subassemblage creëren
3. Oppervlakteafwerking
- Reiniging en voorbereiding
- Schilderen of poedercoaten
- Galvaniseren of anodiseren
- Speciale coatings en behandelingen
Fase 5: Kwaliteitsborging en levering
- Inspectie en testen
- Dimensionale verificatie
- Functioneel testen
- Materiaalcertificering
- Documentatie voltooiing
- Verpakking en verzending
- Ontwerp van beschermende verpakking
- Inclusie van documentatie
- Verzendingsvoorbereiding
- Tracking en leveringscoördinatie
Hoofdstuk 6: Kwaliteitscontrole voor de fabricage van prototypes
Inspectiemethodologieën
Eerste artikelinspectie (FAI)
- Volledige dimensionale verificatieAlle kenmerken zijn gemeten en gedocumenteerd.
- Materiële verificatieBevestiging van materiaalspecificaties
- Proces validatie: Verificatie van productieprocessen
- DocumentatieUitgebreide inspectierapporten
Kwaliteitscontrole tijdens het proces
- Verificatie instellen: Bevestiging van de machine-instellingen
- Process MonitoringRealtime monitoring van kwaliteitsparameters
- MonsterinspectiePeriodieke controle van onderdelen tijdens de productie
- Statistische procesbeheersing: Voor grotere prototypebatches
Eindinspectieprotocollen
- Visuele inspectie: Oppervlaktekwaliteit en cosmetische beoordeling
- Functioneel testenMontage- en werkingscontrole
- Documentatie beoordelingVolledige verificatie van gegevens
- Goedkeuring van de klantVoorbeeld beoordelings- en goedkeuringsproces
Meetapparatuur en -technieken
Standaard meetinstrumenten:
- Schuifmaten en micrometers: Voor lineaire afmetingen
- Hoogte meters: Voor verticale metingen
- Oppervlakteplaten: Voor vlakheid en parallellisme
- Meetblokken en pinnen: Voor verificatie van gaten
Geavanceerde meetsystemen:
- Coördinaten meetmachines (CMM): Voor complexe geometrieën
- Optische vergelijkersVoor profielverificatie
- Laserscanners: Voor oppervlakken met een vrije vorm
- Draagbare CMM'sVoor grote of onhandige lichaamsdelen
Gespecialiseerde prototype-meting:
- 3D ScanningVoor reverse engineering en verificatie
- Digitale gradenbogen: Voor hoekmeting
- Oppervlakteruwheidstesters: Voor voltooiingsverificatie
- Hardheidstesters: Voor verificatie van materiaaleigenschappen
Hoofdstuk 7: Toepassingen in verschillende sectoren
Ruimtevaart en Defensie
Prototypevereisten:
- Extreme precisie: Strikte toleranties en strenge normen
- Materiële expertiseSpeciale legeringen en composieten
- DocumentatieVolledige traceerbaarheid en certificering
- Testen: Grondige prestatievalidatie
Typische toepassingen:
- Structurele beugels en bevestigingen
- Avionica-behuizingen en -rekken
- Warmteschilden en componenten voor thermisch beheer
- Testopstellingen en grondsteunapparatuur
Ontwikkeling van medische hulpmiddelen
Speciale overwegingen:
- Biocompatibele materialen: FDA-goedgekeurde materialen en afwerkingen
- Vereisten voor netheidSpeciale behandeling en verwerking
- Regulatory ComplianceDocumentatie voor FDA-aanvragen
- Compatibiliteit met sterilisatieOntwerp voor sterilisatiemethoden
Veelvoorkomende prototypen:
- Onderdelen van chirurgische instrumenten
- Behuizingen en frames voor apparatuur
- Implantaatproefcomponenten
- Onderdelen van diagnostische apparatuur
Consumer Electronics
Behoeften van het prototype:
- Esthetische kwaliteitUitstekende oppervlakteafwerkingen
- Pasvorm en afwerking: Nauwkeurige montage-eisen
- Thermisch beheer: Overwegingen met betrekking tot warmteafvoer
- EMI/RFI-afschermingElektrische prestatie-eisen
toepassingen:
- Apparaatbehuizingen en chassis
- Koelplaten en thermische oplossingen
- Beugels en interne bevestigingen
- Connectorpanelen en interfaces
Automotive Training
Vereisten voor prototyping:
- Duurzaamheidstesten: Componenten voor testen en validatie
- Vorm en pasvorm: Carrosseriepanelen en structurele elementen
- MateriaalvalidatieHet testen van nieuwe materialen en processen.
- Assemblageverificatie: Ontwikkeling van het productieproces
Typische toepassingen:
- Beugels en bevestigingsmateriaal
- Testopstellingen en prototypes
- Onderdelen van een conceptvoertuig
- Accessoires en aanpassingen op maat
industriële apparatuur
Overwegingen bij het prototype:
- Functionaliteit boven vorm: Nadruk op prestaties
- DuurzaamheidseisenTesten onder reële omstandigheden
- KostenoptimalisatieHet vinden van de juiste balans tussen prestatie en kosten.
- VervaardigbaarheidOntwerp gericht op uiteindelijke productie.
toepassingen:
- Machinebeveiligingen en veiligheidsuitrusting
- Op maat gemaakte beugels en steunen
- Testapparatuurcomponenten
- Prototype machineonderdelen
Hoofdstuk 8: Kostenbeheer en -optimalisatie
Kostenstructuuranalyse
Directe kosten:
- MateriaalkostenInkoop en verwerking van grondstoffen
- ArbeidskostProgrammeer-, instel- en bedieningstijd
- Machine TijdApparatuurgebruik en afschrijving
- GereedschapskostenSpeciaal gereedschap of hulpstukken vereist
Indirecte kosten:
- Engineering tijdOntwerpbeoordeling en -voorbereiding
- Kwaliteitsborging: Inspectie en testen
- Administratieve overheadProjectmanagement en coördinatie
- Facilitaire kostenRuimte, nutsvoorzieningen en onderhoud
Verborgen kosten:
- Herwerking en correcties: Ontwerpwijzigingen en -aanpassingen
- Levering en logistiekVerzend- en afhandelingskosten
- Communicatie-overhead: Klantbijeenkomsten en coördinatie
- RISICO BEHEER: Noodplan voor onverwachte problemen
Strategieën voor kostenoptimalisatie
Ontwerp optimalisatie:
- Materiaalkeuze Het kiezen van kosteneffectieve en geschikte materialen.
- Ontwerpvereenvoudiging: Complexiteit verminderen zonder de functionaliteit in gevaar te brengen
- normaliseringGebruikmakend van gemeenschappelijke kenmerken en afmetingen
- Nest-efficiëntie: Het maximaliseren van het materiaalgebruik
Proces optimalisatie:
- Technologie Selectie: De meest efficiënte fabricagemethoden kiezen
- Batch-optimalisatie: Groeperen van vergelijkbare bewerkingen
- Installatieminimalisatie: Het verkorten van de omsteltijden
- Automatisering: Het implementeren van geautomatiseerde processen waar dat voordelig is
Projectmanagementstrategieën:
- Duidelijke specificaties: Het verminderen van onduidelijkheden en herwerk
- Efficiënte communicatieStroomlijning van de informatiestroom
- Goede planningVoldoende tijd voor elke fase
- Beheer van onvoorziene gebeurtenissenPlannen maken voor verwachte uitdagingen
Hoofdstuk 9: Tijdlijn en projectmanagement
Typische projecttijdlijnen
Standaard tijdschema's voor de fabricage van prototypes:
- Eenvoudige onderdelen: 3-5 werkdagen
- Matige complexiteit: 5-10 werkdagen
- Complexe assemblages: 10-20 werkdagen
- Zeer complexe projecten: 3-4 weken
Versnelde services:
- SpoedprototyperingLevertijd: 24-48 uur beschikbaar
- Prioriteitsplanning: Versnelde plaatsing in de wachtrij
- OverurenLangere werktijden en weekendwerk
- Parallelle verwerkingGelijktijdige bewerkingen waar mogelijk
Activiteiten op het kritieke pad
Ontwerpfase (1-3 dagen):
- Ontwerpbeoordeling en DFM-analyse
- CAD-voorbereiding en -optimalisatie
- Materiaalselectie en inkoopplanning
- Processelectie en -planning
Fabricagefase (2-10 dagen):
- Programmeren en instellen
- Snijbewerkingen
- Vormingsoperaties
- Secundaire operaties
Afwerking en montage (1-5 dagen):
- oppervlaktebewerking
- Component montage
- Kwaliteitsinspectie
- Verpakking en voorbereiding
Versnellingsstrategieën
Versnelling van de ontwerpfase:
- Complete en nauwkeurige eerste ontwerpen
- Snelle reactie op DFM-aanbevelingen
- Digitale goedkeuringsprocessen
- Duidelijke communicatiekanalen
Versnelling van de fabricage:
- Geavanceerde planning en scheduling
- Parallelle coördinatie van de operatie
- Efficiënte materiaalverwerking
- Proactief kwaliteitsmanagement
Administratieve versnelling:
- Gestroomlijnde goedkeuringsprocessen
- Elektronische documentatie
- Proactieve communicatie
- Efficiënte logistieke planning
Hoofdstuk 10: Oppervlakteafwerkingen en -behandelingen
Mechanische afwerkingen
Standaard afwerkingen:
- Molen afwerking: Oppervlakteconditie zoals deze is vervaardigd
- Geborstelde afwerkingUniform richtingsgebonden nerfpatroon
- Bead gestraaldUniforme matte textuur
- gepolijstVerschillende niveaus van glans en gladheid
Prototypespecifieke overwegingen:
- Kosten versus uiterlijkHet vinden van een balans tussen esthetische eisen en budget.
- ProcesselectieHet kiezen van geschikte afwerkingsmethoden
- Impact op doorlooptijdRekening houdend met de duur van het afwerkingsproces
- Functionele vereistenVoldoen aan de prestatiebehoeften
Chemische behandelingen
Conversiecoatings:
- FosfaatcoatingsVoor een goede hechting van de verf en corrosiebestendigheid.
- Chromaatconversie: Voor corrosiebescherming van aluminium
- AnodiserenDecoratieve en beschermende aluminium afwerkingen
- Chemische filmsTijdelijke corrosiebescherming
Overwegingen bij het prototype:
- Minimale afnamehoeveelheidVeel processen hebben minimale batchgroottes.
- Levertijden : Duur van chemische processen
- KleurvergelijkingConsistentie tussen batches
- Milieu Reglement: Nalevingseisen
Verf en poedercoating
Prototype schilderij:
- SpuitverfFlexibel voor kleine volumes.
- KleurvergelijkingAangepaste kleurontwikkeling
- Meertraps afwerkingen: Primer- en aflaksystemen
- MaskeringsvereistenVoor selectieve coatingtoepassing
Poedercoaten voor prototypes:
- Duurzame afwerkingenUitstekende slijtage- en chemische bestendigheid
- Kleur selectieEen breed scala aan standaardkleuren
- Milieuvoordelen:Lage VOC-uitstoot
- Minimale hoeveelheid flexibiliteitBeter geschikt voor prototypes dan sommige natte verfsoorten.
Gespecialiseerde coatings
Functionele coatings:
- Teflon/Antiaanbaklaag: Voor releasekenmerken
- Geleidende coatings: Voor EMI/RFI-afscherming
- Slijtvaste coatings: Voor toepassingen met hoge slijtage.
- Thermische coatingsVoor warmtebeheer
Decoratieve afwerkingen:
- Getextureerde afwerkingenAangepaste oppervlaktepatronen
- Metaaleffecten: Gesimuleerde metaalachtige uitstraling
- Persoonlijk ontworpen graphicsLogo's en identificatiemarkeringen
- Speciale effectenUnieke visuele kenmerken
Hoofdstuk 11: Assemblage en integratie
Verbindingsmethoden voor prototypes
Mechanische bevestiging:
- SchroefbevestigingMeestal gebruikt voor prototypes
- Installatie van klinknagels: Voor permanente verbindingen
- Speciale bevestigingsmiddelen: Aangepaste of eigen systemen
- PerspassingenVoor precisieassemblages
Lasprocessen:
- TIG-lassen: Hoogste kwaliteit, meest beheersbaar
- MIG-lassenSneller, geschikt voor dikkere materialen
- Puntlassen: Voor het verbinden van platen met elkaar
- Laser lassenNauwkeurige verbindingen met minimale vervorming
lijmbinding:
- Structurele lijmen: Voor zeer sterke verbindingen
- Sealants: Voor milieubescherming
- Geleidende lijmen: Voor elektrische aansluitingen
- Tijdelijke obligatiesVoor montage en testen.
Overwegingen bij de assemblage van het prototype
Ontwerp voor montage:
- Toegankelijkheid: Toegang voor gereedschap en bediening
- Volgordeplanning: Logische assemblagevolgorde
- Tolerantie-stack-ups: Het beheren van cumulatieve variaties
- FoutpreventieOntwerpkenmerken om onjuiste montage te voorkomen.
Kwaliteit in assemblage:
- Pasvormverificatie: Controleren van de compatibiliteit van componenten
- Koppelregeling: Correct vastdraaien van de bevestigingsmiddelen
- Uitlijning verificatie: Zorgen voor een correcte positionering van de componenten
- Functioneel testen: Controleren van de montageprocedure
Speciale montagevereisten
Cleanroom-assemblage:
- Voor medische of elektronische toepassingen
- Vereisten voor een gecontroleerde omgeving
- Speciale behandelingsprocedures
- Documentatie en verificatie
Test- en validatie-assemblages:
- Instrumentatie-integratie
- Toegankelijkheid van het testpunt
- Modulair ontwerp voor configuratiewijzigingen
- Documentatie van testconfiguraties
Hoofdstuk 12: Toekomstige trends en innovaties
Technologische vooruitgang
Digitale fabricagetechnologieën:
- AI-gestuurde ontwerpoptimalisatie: Geautomatiseerde DFM-analyse
- Digital Twin-integratieVirtueel prototypen en valideren
- Cloudgebaseerde samenwerkingOntwerpen delen en feedback in realtime
- Geavanceerde simulatie: Nauwkeurigere procesmodellering
Geavanceerde productietechnologieën:
- Hybride productieHet combineren van additieve en subtractieve processen
- Slimme toolingAdaptieve opspan- en gereedschapssystemen
- Robotachtige automatisering: Verhoogde automatisering in prototypewerkplaatsen
- IoT-integratie: Aangesloten apparatuur en processen
Materiaalinnovaties:
- Geavanceerde legeringenNieuwe materialen met verbeterde eigenschappen.
- Slimme materialenMaterialen met responsieve eigenschappen
- Duurzame materialen : Milieuvriendelijke opties
- Samengestelde integratie: Fabricage van gemengde materialen
Industry Trends
Versnelde ontwikkelingscycli:
- Toenemende vraag naar snellere prototyping
- Just-in-time ontwikkelingsmethodologieën
- Agile hardware-ontwikkelingsmethoden
- Snelle iteratiemogelijkheden
Duurzaamheidsfocus:
- Materiaalefficiëntie en afvalvermindering
- Energiezuinige processen
- Recyclebare en duurzame materialen
- Overweging van de milieu-impact
Democratisering van prototyping:
- Lagere instapkosten
- Verbeterde toegankelijkheid voor startups
- Impact van het onderwijs en de makerbeweging
- Ontwikkeling mogelijk gemaakt door crowdfunding
Strategische implicaties
Concurrerend Voordeel:
- Snelheid van marktintroductie als belangrijkste onderscheidende factor
- De eisen aan kwaliteit en precisie nemen toe.
- Kostenbesparingen stimuleren efficiëntieverhogende innovaties.
- Trends op het gebied van maatwerk en personalisatie
Partnerschapsmodellen:
- Nauwere samenwerking tussen ontwerpers en fabrikanten
- Geïntegreerde ontwerp- en productieteams
- Langetermijnpartnerschapsbenaderingen
- Modellen voor gezamenlijke ontwikkeling en risicodeling
Hoofdstuk 13: Een partner voor prototypefabricage selecteren
Evaluatiecriteria
Technische mogelijkheden:
- Diverse fabricagetechnologieën beschikbaar
- Materiaalkennis en verwerkingskennis
- Kwaliteitscontrolesystemen en -capaciteiten
- Technische ondersteuning en ontwerpassistentie
Bedrijfsfactoren:
- Ervaring met vergelijkbare projecten en sectoren.
- Track record van tijdige levering
- Transparante prijzen en communicatie
- Schaalbaarheid en capaciteit voor toekomstige behoeften
Strategische afstemming:
- Inzicht in uw ontwikkelingsdoelen
- Bereidheid om samen te werken in plaats van alleen maar te leveren.
- Flexibiliteit om veranderingen op te vangen
- Potentieel voor een langdurige relatie
Partnerschap ontwikkeling
Initiële betrokkenheid:
- Beoordeling van de technische capaciteit
- Projectevaluatie en haalbaarheidsanalyse
- Referentiechecks en portfoliobeoordeling
- Overweging van het proefproject
Relatiebouwen:
- Duidelijke communicatieprotocollen
- vaststelling van prestatiemaatstaven
- Samenwerking voor continue verbetering
- Strategische planningsafstemming
Conclusie: Ideeën omzetten in realiteit
Het fabriceren van prototypes van plaatmetaal is een van de meest cruciale fasen in de productontwikkeling van hardware. Het is het moment waarop abstracte concepten tastbare producten worden, waarop ontwerpen worden gevalideerd aan de hand van de eisen uit de praktijk en waarop innovaties hun eerste stappen zetten richting marktsucces. In het huidige competitieve landschap kan het vermogen om snel en effectief functionele prototypes te produceren bepalen welke producten succesvol zijn en welke de markt nooit bereiken.
De evolutie van prototypefabricagetechnologieën blijft de mogelijkheden verruimen. Van lasersnijsystemen die complexe onderdelen in enkele uren produceren tot geavanceerde vormtechnologieën die precieze componenten creëren zonder vast gereedschap: prototypefabrikanten beschikken tegenwoordig over ongekende mogelijkheden om productontwikkeling te ondersteunen. Deze vooruitgang, in combinatie met digitale ontwerp- en samenwerkingstools, heeft de tijd en kosten die nodig zijn om van concept naar fysiek prototype te komen, drastisch verlaagd.
Succesvolle prototypeontwikkeling vereist meer dan alleen technische bekwaamheid; het vraagt om samenwerking, heldere communicatie en strategisch denken. De meest effectieve relaties combineren de productvisie en marktkennis van de klant met de productie-expertise en proceskennis van de fabrikant. Samen kunnen ze de uitdagingen van prototypeontwikkeling het hoofd bieden en een balans vinden tussen snelheid, kosten, kwaliteit en functionaliteit om optimale oplossingen te creëren.
Met het oog op de toekomst zullen een aantal belangrijke principes leidend zijn voor succesvolle strategieën bij de fabricage van prototypes:
Vroege samenwerking
Door productiepartners al vroeg in het ontwerpproces te betrekken, ontstaan aanzienlijke voordelen. Hun expertise op het gebied van productie kan ontwerpbeslissingen sturen, kostbare fouten voorkomen en ontwerpen optimaliseren voor zowel prototyping als uiteindelijke productie.
Iteratieve aanpak
Beschouw prototyping als een iteratief leerproces. Elke prototypeversie biedt waardevolle inzichten die leiden tot verbeteringen in de volgende iteratie, wat uiteindelijk resulteert in betere eindproducten.
Holistisch denken
Beschouw de fabricage van prototypes als onderdeel van een geïntegreerde productontwikkelingsstrategie die ontwerp, validatie, testen en voorbereiding op productie omvat. Elke fase vult de andere aan en optimaliseert ze.
Strategische investering
Beschouw de fabricage van prototypes niet als een kostenpost, maar als een strategische investering in productsucces. De relatief bescheiden kosten van een grondig prototype kunnen veel duurdere problemen in de productie of, erger nog, op de markt voorkomen.
Voor bedrijven die hun hardwareontwikkeling willen versnellen, biedt de fabricage van plaatmetalen prototypes een beproefde route van concept naar realiteit. Door snelheid, precisie en flexibiliteit te combineren, maakt het innovatie mogelijk met beheersbare risico's – een combinatie die essentieel is in de snel veranderende, concurrerende markten van vandaag.
De weg van idee naar product is nog nooit zo spannend en toegankelijk geweest. Met de juiste partner voor prototypebouw en de juiste aanpak kunnen bedrijven van elke omvang hun innovaties tot leven brengen, ze in de praktijk testen, ze verfijnen op basis van concrete feedback en vol vertrouwen op weg gaan naar succesvolle productie en marktintroductie.
Ben je klaar om je productideeën om te zetten in fysieke realiteit?
De juiste oplossing voor de fabricage van prototypes wacht op u – een oplossing die uw specifieke behoeften op het gebied van snelheid, kwaliteit, kwantiteit en budget in balans brengt en tegelijkertijd de weg vrijmaakt voor succesvolle productie en marktsucces. Uw volgende innovatie verdient niets minder dan een deskundige samenwerking op weg van concept tot realiteit.
NOBLE is een Chinees-Britse joint venture die in staat is tot onafhankelijke R&D, productie en verkoop.
We hebben twee belangrijke bedrijfsactiviteiten: "Verzorgingsproducten" en "Slimme productie".
De divisie "Verzorgingsproducten" streeft ernaar een toonaangevende leverancier te worden van intelligente verzorgingsproducten en -diensten, met een focus op schoonheidsverzorging, gezondheidszorg en ouderenzorg. Momenteel verkopen we voornamelijk IPL-ontharingsproducten.
Wij hebben ruime ervaring in de bewerking van plaatmetaal. We bieden een complete service, inclusief ontwerp, fabricage, assemblage, inspectie, testen en verpakking, ter ondersteuning van uw nieuwe projecten. Neem gerust contact met ons op als u vragen of wensen heeft. Wij staan altijd voor u klaar. Stuur ons de tekening, zowel 3D- als 2D-tekeningen.







