
Introductie
Magnesiumlegeringen zijn 33% lichter dan aluminium. Dit is een groot voordeel voor de lucht- en ruimtevaartindustrie en de medische sector. Maar er is een probleem. Als je niet voorzichtig bent, kan hetzelfde materiaal vlam vatten tijdens CNC-bewerking . Factoren zoals vonken van een bot gereedschap of een te hoge aanvoersnelheid kunnen de spanen doen ontbranden. De resulterende brand is intens en moeilijk te blussen.
Dit levert een echt probleem op voor machinefabrieken. Men wil gewichtsbesparing. Ze zoeken iets dat sterk maar licht is. Maar ze maken zich zorgen over hoe het materiaal zal reageren tijdens de bewerking. Het is geen paranoïde waanidee, hoor. Even ter waarschuwing: magnesiumbranden kunnen gevaarlijk zijn.
Hieronder volgt een praktische blik op het CNC-bewerken van magnesiumlegeringen. We bespreken waarom dit materiaal lastig veilig te bewerken is.
Waarom is magnesiumlegering moeilijk te bewerken met een CNC-machine?
Veel mensen vragen zich af waarom magnesium zo moeilijk te bewerken is met een CNC-machine. Het materiaal lijkt zacht en laat zich makkelijk snijden. Maar de risico's zijn groot. Wie ze negeert, komt daar duur voor te staan.
Extreem hoge ontvlambaarheid en brandrisico
Magnesium vat vlam bij ongeveer 650 graden Celsius. Een bot gereedschap bereikt die temperatuur snel. Wrijving tijdens het snijden genereert voldoende warmte. Het echte gevaar is dat magnesium, zodra het brandt, zijn eigen zuurstof produceert. Water verergert het. Koolstofdioxide verergert het. Standaard brandblussers hebben geen effect. Fabrieken hebben brandblussers van klasse D nodig, specifiek voor metaalbranden. Veel fabrieken beschikken daar niet over.
Chipontsteking door wrijvingsroer
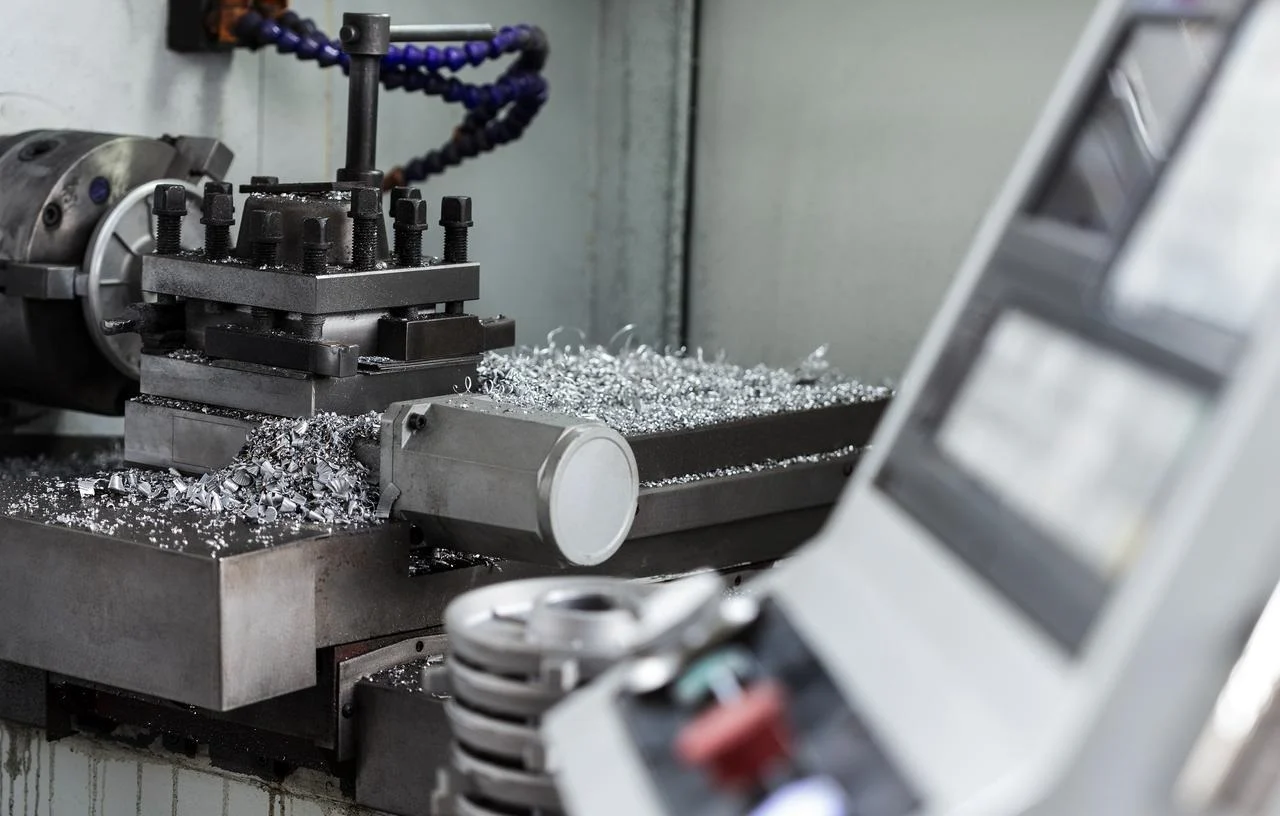
Magnesiumspanen zijn dun en vezelig. Ze hebben een zeer groot oppervlak in verhouding tot hun volume. Dat betekent dat ze gemakkelijk ontbranden. Eén hete spaander die op een stapel andere spaanders terechtkomt, veroorzaakt een kettingreactie. Aluminiumspanen smeulen. Magnesiumspanen branden. Dit verschil is cruciaal voor de veiligheid in de fabriek.
Gevaarlijke reacties met koelvloeistoffen op waterbasis
Mensen gebruiken vaak standaard koelvloeistof voor magnesium. Dat is een fout. Koelvloeistoffen op waterbasis reageren met fijne magnesiumdeeltjes. Bij die reactie ontstaat waterstofgas. Waterstof kan exploderen. De koelvloeistof breekt ook af tot een dikke drab die leidingen verstopt en opvangbakken beschadigt. Fabrieken die hun standaardinstallatie voor magnesium proberen te gebruiken, krijgen daar vaak spijt van.
Slijtage en ongebruikelijke gereedschapslijtage
Magnesium is zacht. Maar het bevat onzuiverheden zoals ijzer, silicium en aluminium. Deze harde deeltjes maken het materiaal schurend. Gereedschap slijt anders dan verwacht. Er vormt zich een ophoping van materiaal op de snijkant. Door vreten wordt materiaal overgebracht op het gereedschapsoppervlak. Men gaat er vaak vanuit dat zacht metaal makkelijk te bewerken is. Magnesium bewijst het tegendeel.
Explosief stof afkomstig van fijn gesneden hout
Bij fijnbewerkingen ontstaat stof, geen spanen. Slijpen. Honen. Hogesnelheidsafwerking. Magnesiumstof in de lucht is explosief. Een statische vonk van een transportband of een stofafzuiger kan het doen ontploffen. De ontploffing verspreidt zich snel. Hele ruimtes zijn op deze manier in vlammen opgegaan. Fabrieken die magnesium bewerken zonder adequate stofbeheersing nemen een groot risico.
Hoe werkt het? CNC-machine magnesium Legeringen veilig
CNC-bewerking van magnesiumlegeringen vereist een andere denkwijze dan het bewerken van aluminium of staal. Het materiaal laat zich gemakkelijk bewerken. Maar de risico's zijn niet direct duidelijk voor nieuwe operators. Mensen die het op de harde manier leren, krijgen vaak te maken met brandgevaar.
Gereedschapsgeometrie en scherpte
Botte gereedschappen genereren warmte. Warmte ontsteekt magnesium. De regel is dus simpel: scherpe wisselplaatjes, een positieve spaanhoek en gepolijste snijkanten. Operators controleren de gereedschappen vóór elke bewerking bij CNC-bewerking van magnesiumlegeringen. Een gereedschap dat er prima uitziet voor aluminium, is hier gevaarlijk.
Spaanvorming en -afvoer
Dit is de hoogste prioriteit bij elk veilig CNC-bewerkingsproces van magnesiumlegeringen. Dikke, gebroken spanen zijn veilig. Dunne, vezelige spanen branden. Gereedschapspaden worden specifiek ontworpen om spanen in kleine, compacte stukjes te breken. Hogedruklucht blaast spanen uit de snijzone. Sommige fabrieken gebruiken vacuümsystemen. Laat nooit spanen ophopen op het machinebed. Een hoop magnesiumspanen is een brandgevaarlijke situatie.

Snijvloeistoffen – Wat werkt wel en wat niet?
Standaard wateroplosbare olie is een valkuil. Het reageert met magnesiumstof, waardoor waterstofgas en slib ontstaan. Mensen die het gebruiken bij CNC-bewerking van magnesiumlegeringen ondervinden dit aan den lijve.
Droog bewerken met perslucht is de veiligste methode. Geen vloeistof. Geen risico op reacties. Als vloeistof nodig is, zijn er speciaal goedgekeurde synthetische koelvloeistoffen beschikbaar. Minimale smering werkt ook. Een fijne nevel zorgt voor voldoende smering zonder dat er plasjes koelvloeistof ontstaan.
Voorbereiding van machines en werkruimte
Verwijder alle ontstekingsbronnen voordat u begint met CNC-bewerkingen van magnesiumlegeringen. Geen open vuur. Niet roken. Geen statische ontladingspunten. Elektrische kasten moeten stofdicht zijn. Magnesiumstof in een bedieningspaneel vormt een kortsluitingsgevaar. De hele machine wordt na elke ploegendienst gereinigd. Spanen blijven niet 's nachts achter. Stof hoopt zich niet op. Schone machines werken veilig. Vuile machines branden.
Aanbevolen snijparameters
De cijfers lijken omgekeerd. Hoge voedingssnelheden zijn veiliger dan lage voedingssnelheden. Matige snelheden zijn veiliger dan hoge snelheden. Lage voeding in combinatie met hoge snelheid produceert fijn stof. Stof kan exploderen. Men vermijdt die combinatie bij CNC-bewerking van magnesiumlegeringen.
Het volgende voorbeeld maakt gebruik van magnesiumlegering uit de 6061-serie.
| Werking | Scherpe Snelheid (m/min) | Voedingssnelheid (mm/omw of mm/tand) | Snijdiepte (mm) |
| Voorfrezen | 500-800 | 0.10–0.20 per tand | 2-5 |
| Nabewerking door middel van frezen | 300-600 | 0.05–0.10 per tand | 0.5-1 |
| Ruw draaien | 400-700 | 0.15-0.30 | 1-3 |
| Draai- en afwerkingstechniek | 300-500 | 0.08-0.15 | 0.2-0.5 |
| Boren | 300-600 | 0.10–0.25 per omwenteling | Peck 0.5–1×D |
Boren, tappen en nabewerking
Parabolische spiraalboren verbeteren de spaanafvoer. Door agressief te hakken breken de spanen af voordat ze lange slierten vormen. Taps breken soms. De juiste reactie is niet verhitten. Ook niet geweld gebruiken. Mensen lossen gebroken taps op met speciale reinigingsmiddelen voor magnesium. Er bestaan ook reinigingsmiddelen op basis van zuur. Mechanische extractie met een hardmetalen boor werkt in sommige gevallen. Krachtige extractie veroorzaakt vonken en brand.
De opslag van de spanen is net zo belangrijk als de productie ervan. Operators slaan magnesiumspanen, afkomstig van CNC-bewerking van magnesiumlegeringen, op in afgesloten, gelabelde metalen containers. Geen plastic zakken. Geen open bakken. De afvoer vindt plaats volgens de lokale voorschriften voor gevaarlijk afval.

Noodhulp bij brand – Wat te doen (en niet te doen)
Zelfs met de juiste voorzorgsmaatregelen kunnen er tijdens het CNC-bewerken van magnesiumlegeringen nog steeds branden ontstaan. Het is daarom cruciaal om te weten hoe je hierop moet reageren. Als je het niet goed aanpakt, kan een kleine brand snel uitgroeien tot een groot probleem.
Gebruik nooit water, CO2 of standaard ABC-droog chemisch blusmiddel.
Mensen grijpen naar de vertrouwde brandblussers. Dat instinct is dodelijk. Water op een magnesiumbrand produceert waterstof en stoom. De brand wordt alleen maar erger. Koolstofdioxide (CO2) heeft geen effect. Magnesium produceert zijn eigen zuurstof. Standaard ABC-poederblussers bevatten niet het blusmiddel dat nodig is om een metaalbrand te blussen. Die blussers blijven tijdens CNC-bewerkingen van magnesiumlegeringen aan de muur hangen. Ze zijn niet geschikt voor deze klus.
Alleen brandblussers van klasse D
De juiste blusmiddelen zijn brandblussers van klasse D. Zoek naar Lith-X of Met-LX. Purple-K is voor andere branden, niet voor primaire magnesiumbranden. Deze speciale blusmiddelen smoren het vuur door een korst te vormen over het brandende metaal. Er komt geen zuurstof bij de brandstof. Het vuur dooft. Fabrieken die CNC-bewerkingen uitvoeren op magnesiumlegeringen hebben brandblussers van klasse D binnen handbereik van elke machine gemonteerd.
Als er rook verschijnt, open dan niet direct de machinedeur.
Rook in de behuizing betekent dat er iets brandt. De natuurlijke reactie is om de deur open te doen en te kijken. Dat is verkeerd. Door de deur te openen, stroomt er verse lucht de behuizing in. Lucht voedt het vuur. Mensen hebben op deze manier kleine chipbrandjes zien uitgroeien tot grote machinebranden. Wacht. Laat het vuur, indien mogelijk, vanzelf uitdoven in de zuurstofarme behuizing. Als ingrijpen noodzakelijk is, gebruik dan de ingebouwde brandblusser van de machine of spuit een blusmiddel van klasse D via een poort.
Doof de vloeistof, spuit niet rechtstreeks in het brandende zwembad.
Bij het gebruik van een brandblusser van klasse D tijdens CNC-bewerking van magnesiumlegeringen is de juiste techniek cruciaal. Vaak wordt er rechtstreeks op de vlammen gespoten. Dit verspreidt de brandende spanen en breidt het vuur uit. De juiste methode is om te smoren. Breng het blusmiddel voorzichtig aan vanaf een veilige afstand. Richt op de basis. Laat het poeder op het vuur vallen. Vorm een korst. Zodra de korst is gevormd, mag deze niet worden doorbroken. Het verstoren van de korst stelt het brandende metaal opnieuw bloot aan de lucht. Het vuur kan dan opnieuw oplaaien. Laat het materiaal volledig afkoelen voordat u iets verplaatst.
Waarom zou je de moeite nemen? De unieke voordelen van magnesiumlegeringen
Sommigen vragen zich misschien af: als CNC-bewerking van magnesiumlegeringen zo gevaarlijk is, waarom is het dan nog steeds nodig? Het antwoord is: prestaties. Magnesium biedt eigenschappen die andere materialen niet kunnen evenaren. Daarom blijft CNC-bewerking van magnesiumlegeringen een cruciaal proces, ondanks de risico's.
Ongeëvenaarde verhouding tussen gewicht en sterkte
Magnesium heeft een dichtheid van 1.74 gram per kubieke centimeter. Daarmee is het het lichtste constructiemetaal op de markt. Geen enkel ander metaal komt qua gewichtsbesparing in de buurt.
Laten we vergelijken:
| Materiaal | Dichtheid (g / cm³) | Treksterkte (MPa, typisch) |
Sterkte-gewichtsverhouding |
| magnesium legering | 1.74 | 230 | Hoge |
| aluminiumlegering | 2.70 | 310 | Medium |
| Staal (zacht) | 7.85 | 400 | Laag |
| Technische kunststof (ABS) | 1.05 | 40 | Heel laag |
Magnesium biedt mensen de sterkte van metaal bij een gewicht dat bijna gelijk is aan dat van plastic. Deze combinatie zorgt voor een grote vraag naar CNC-bewerking van magnesiumlegeringen in de lucht- en ruimtevaart en de automobielindustrie.
Hoge specifieke stijfheid
Stijfheid per gewichtseenheid is belangrijk. Magnesium blinkt hierin uit. De verhouding tussen de elasticiteitsmodulus en de dichtheid van magnesium is vergelijkbaar met die van aluminium en staal. Mensen krijgen de gewenste stijfheid zonder het extra gewicht. Een magnesium onderdeel dat met de juiste geometrie is bewerkt, presteert als een veel zwaarder stalen onderdeel.
Superieure trillingsdemping
Het absorbeert trillingen beter dan elk ander constructiemetaal. Aluminium ringen. Staal geleidt harmonische trillingen. Magnesium dempt ze. Voor handgereedschap, auto-onderdelen en interieurcomponenten van vliegtuigen vermindert deze demping het geluid en de vermoeidheid van de gebruiker. Onderdelen die met CNC-bewerking van magnesiumlegeringen worden vervaardigd, hebben vaak een langere levensduur omdat trillingen de verbindingen en schroefdraad niet losmaken.
Natuurlijke EMI-afscherming
Kunststoffen en koolstofvezelcomposieten hebben speciale coatings nodig om elektromagnetische interferentie te blokkeren. Magnesium heeft deze eigenschap van nature. Het metaal zelf fungeert als een afscherming. Medische apparaten, behuizingen voor elektronica en communicatieapparatuur profiteren van deze eigenschap. Geen secundaire coating nodig. Geen extra kosten. Het materiaal doet gewoon zijn werk.
Goede thermische geleidbaarheid
Magnesium geleidt warmte met een vermogen van ongeveer 150 watt per meter-kelvin. Dat is niet zo hoog als aluminium, maar wel veel beter dan kunststoffen of composieten. Voor LED-behuizingen, motoronderdelen en elektronische omhulsels voert magnesium warmte af van gevoelige gebieden. CNC-bewerking van magnesiumlegeringen produceert onderdelen die de warmtebelasting goed aankunnen en tegelijkertijd een laag gewicht behouden.
Recyclebaarheid en duurzaamheid
Magnesium is een veelvoorkomend materiaal. Recycling vereist veel minder energie dan de primaire productie. Het materiaal draagt bij aan het lichter maken van voertuigen, wat het brandstofverbruik en de uitstoot vermindert. Mensen die zich zorgen maken over de impact op het milieu vinden magnesium aantrekkelijk. Het metaal kan herhaaldelijk worden gerecycled zonder noemenswaardig kwaliteitsverlies. Dat past bij de doelstellingen van de circulaire economie die veel fabrikanten tegenwoordig nastreven.

Magnesium, aluminium of plastic: welke moet je kiezen?
Ontwerpers staan voor een keuze: magnesium, aluminium of kunststof. Elk materiaal heeft sterke punten, maar ook nadelen. De juiste keuze hangt af van de toepassing.
| Eigendom | Magnesium legering | aluminium | Technische kunststoffen (ABS/PC) |
| Gewicht (dichtheid g/cm³) | 1.74 – lichtste constructiemetaal | 2.70 – gemiddeld | 1.05 – lichtste overall |
| Specifieke stijfheid (stijfheid/gewicht) | Heel goed. Vergelijkbaar met aluminium. | Zeer goed. Referentiewaarde voor metalen. | Slecht. Vereist dikkere secties. |
| Trillingsdemping | Het beste onder de constructiemetalen. | Slecht. Klinkt helder en galmend. | Uitstekend. Natuurlijke energieabsorbeerder. |
| EMI afscherming | Uitstekend. Geen coating nodig. | Uitstekend. Geen coating nodig. | Geen. Vereist geleidende coatings. |
| Thermische geleidbaarheid (W/m·K) | ~150. Goed voor warmtebeheer. | ~205–235. Heel goed. | ~0.2. Erg slecht. |
| Corrosieweerstand | Slechte staat zonder behandeling. Vereist een coating. | Geschikt met anodiseren of onbewerkt in sommige omgevingen. | Uitstekend. Roest niet. |
| Bewerkbaarheid (CNC) | Goed, mits de juiste veiligheidsprotocollen worden gevolgd. Vezelige chips. Brandgevaar. | Uitstekend. Schone chips. Geen brandgevaar. | Goed. Zacht. Vereist scherp gereedschap. Spanen moeten worden opgevangen. |
| Grondstof kosten | Matig tot hoog. | Matig. Ruim verkrijgbaar. | Laag tot matig. |
| Secundaire afwerking | Vaak vereist (conversiecoating, verf). | Vaak nodig ter bescherming tegen corrosie of voor een fraaier uiterlijk. | Vaak optioneel. Kleur kan worden aangebracht door middel van vormgeving. |
Over NOBLE – Uw partner in Precisie CNC-bewerking
NOBLE is een gespecialiseerde CNC-bewerkingsfabriek die zich toelegt op de uiterst nauwkeurige productie van complexe metalen en legeringscomponenten.

Onze kernverwerkingsmogelijkheden
Presenteer dit duidelijk, bijvoorbeeld in de vorm van een opsomming of een tabel met twee kolommen.
CNC-bewerkingstypen
- 3-assig, 4-assig en 5-assig CNC frezen voor complexe geometrieën
- CNC draaien met live tooling voor ronde onderdelen die secundaire kenmerken vereisen.
- Frees-draaicentra die het aantal instelbeurten verminderen. Minder instelbeurten betekenen een hogere nauwkeurigheid en een snellere levering.
Secundaire diensten
- oppervlaktebewerkingAnodiseren, passiveren, chemische film.
- Warmtebehandeling voor versterking en stressvermindering.
- Ontbramen en reinigen. Onderdelen worden gereed voor montage geleverd.
- Montage van producten met meerdere componenten.
Onze certificeringen (kwaliteit en medische classificatie)
Ingenieurs en inkopers selecteren leveranciers op basis van certificeringen. Wij beschikken over de certificeringen die er echt toe doen.
| Certificering | strekking | Relevantie |
| ISO 9001:2015 | Quality Management System | Garandeert consistente procesbeheersing, traceerbaarheid en continue verbetering in alle productieprocessen. Mensen vertrouwen op deze standaard. |
| ISO 13485:2016 | Medische hulpmiddelen – Kwaliteitsmanagement | Hiermee kunnen we onderdelen bewerken voor chirurgische instrumenten, implantaten, diagnostische apparatuur en behuizingen voor medische apparaten. |
FAQ
Kan ik magnesium bewerken op een standaard CNC-freesmachine?
Ja, maar wel voorzichtig. Een standaard CNC-freesmachine werkt prima voor het CNC-bewerken van magnesiumlegeringen, zolang fabrieken scherpe gereedschappen, droge lucht of goedgekeurde koelvloeistoffen en een agressieve spaanafvoer gebruiken.
Is magnesium duurder dan aluminium?
Over het algemeen wel. De grondstofkosten voor magnesiumlegeringen liggen hoger dan die van gangbare aluminiumsoorten zoals 6061, vanwege de kleinere productievolumes en de complexere raffinage. Mensen betalen een meerprijs voor de gewichtsbesparing.
Corrodeert magnesium gemakkelijk?
Ja, in onbehandelde vorm. Magnesium is reactiever dan aluminium en corrodeert sneller in vochtige of zoute omgevingen zonder conversiecoating of anodisering. Ingenieurs houden rekening met de oppervlakteafwerking bij het specificeren van magnesium voor buiten- of medische toepassingen.
Kan ik magnesium lassen?
Ja, maar met een speciale techniek. Men gebruikt gaswolfraambooglassen met argon als beschermgas en lasstaven die zijn afgestemd op de basislegering. Fabrieken zonder ervaring met magnesiumlassen zouden het werk aan specialisten moeten uitbesteden.
Is magnesium veilig te gebruiken in consumentenproducten?
Ja. Moderne magnesiumlegeringen zijn vlamvertragend in massieve vorm en voldoen aan de UL-veiligheidsnormen voor elektronica en auto-onderdelen. Het brandrisico schuilt in de CNC-bewerking van magnesiumlegeringen, niet in het uiteindelijke, massieve onderdeel.







