
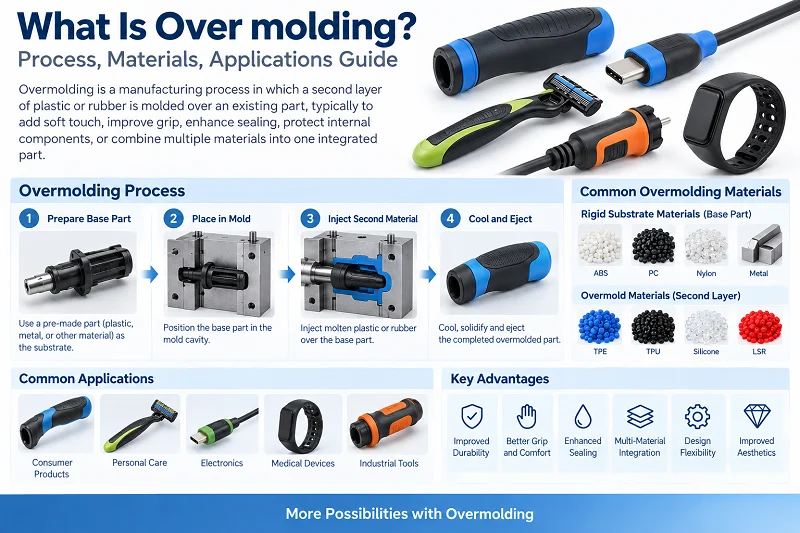
Overmolding is een type spuitgietproces. Het verbindt twee materialen goed met elkaar, waarbij elk materiaal zijn eigen functie vervult. Dit proces wordt veelvuldig gebruikt in diverse nieuwe industrieën, zoals de lucht- en ruimtevaart, slimme robots en de productie van medische onderdelen. Deze gids geeft een volledig overzicht van overmolding. Het behandelt het procesprincipe, toepassingen, veelgebruikte materialen en specifieke bewerkingen. Het beantwoordt al uw vragen.

1. Wat is overmolding?
Overmolding is een spuitgietproces in twee stappen. Eerst wordt een basisdeel gemaakt van één soort kunststof. Dit basisdeel wordt het substraat genoemd. Vervolgens wordt het substraat in een andere mal geplaatst. Daarop wordt een dunne buitenlaag aangebracht. Deze buitenlaag is meestal gemaakt van een zachte kunststof of rubber. Het eindresultaat is een onderdeel dat vanbinnen hard en vanbuiten zacht is. De twee materialen hebben doorgaans verschillende functies in het gecombineerde onderdeel. Overmolding wordt in veel industrieën voor uiteenlopende doeleinden gebruikt.
2. Hoe werkt overmolding??
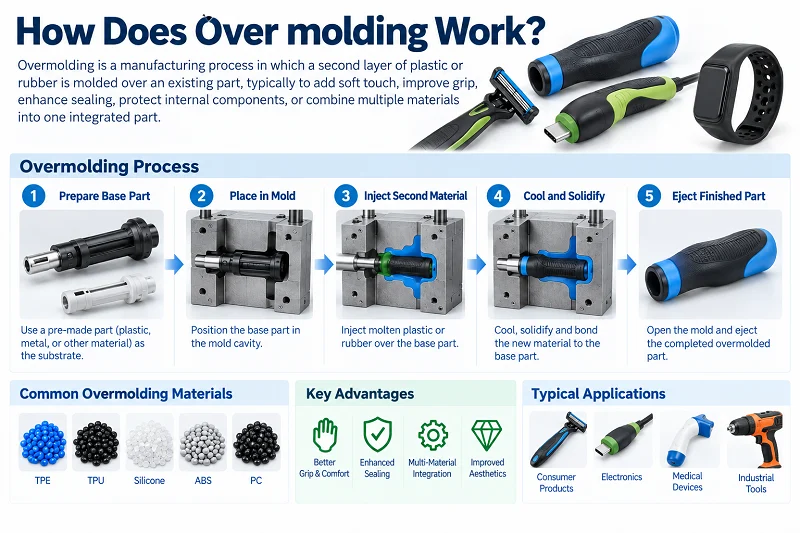
Het overspuitproces bestaat uit twee stappen.
Stap één: Er wordt een basisdeel gemaakt van één soort plastic. Dit deel wordt het substraat genoemd. Het substraat kan van hard plastic of van metaal zijn.
Stap twee: Het substraat wordt in een andere mal geplaatst. Vervolgens wordt een tweede materiaal geïnjecteerd. Dit materiaal is meestal zacht plastic of rubber. Het wikkelt zich om het oppervlak van het substraat en vormt een dunne buitenlaag.
Belangrijk punt: De twee materialen moeten chemisch of mechanisch met elkaar verbonden zijn. Anders kan de buitenste laag gemakkelijk loslaten.
Veelvoorkomende combinaties: hard plastic + zacht plastic, metaal + rubber.
Eindresultaat: één onderdeel combineert de voordelen van beide materialen. Het is bijvoorbeeld hard vanbinnen en zacht vanbuiten. Het is sterk en tevens antislip.
3. Overmolding-ontwerp
Door de volgende beste werkwijzen te volgen, kunt u een succesvol overmoldingproces garanderen. Dit levert hoogwaardige producten op met een goede functionaliteit en een fraai uiterlijk.
- Materiaalcompatibiliteit. Kies materialen die goed hechten en vergelijkbare smeltpunten hebben. Dit zorgt voor een sterke en betrouwbare hechting tussen de lagen.
- Ontwerp voor verlijming. Creëer de juiste oppervlaktekenmerken, ondersnijdingen en in elkaar grijpende structuren. Dit bevordert de mechanische hechting tussen het gegoten onderdeel en het overgietmateriaal.
- De juiste wanddikte. Zorg voor een constante en juiste wanddikte. Dit garandeert een gelijkmatige materiaalstroom en voorkomt defecten zoals krimp of holtes.
- Trekhoek. Een lossingshoek zorgt ervoor dat het onderdeel gemakkelijk uit de mal komt. Het vermindert het risico op beschadiging van het onderdeel tijdens het uitwerpen.
- Vermijd scherpe hoeken. Afgeronde hoeken helpen spanningsconcentraties te voorkomen. Ze bevorderen ook de materiaalvloei tijdens het overspuiten.
- Voeg ontluchtingsvoorzieningen toe aan het ontwerp. Hierdoor kunnen lucht en gas ontsnappen tijdens het injecteren. Dit voorkomt holtes en ingesloten luchtbellen.
- Plaatsing van het overmoldingmateriaal. Zorg ervoor dat het injectiepunt van het overmoldingmateriaal uit de buurt blijft van kritieke onderdelen en randen. Dit voorkomt dat materiaal vast komt te zitten of beschadigd raakt.
- Vormontwerp. Ontwerp de matrijs met de juiste aanspuit-, kanaal- en koelsystemen. Dit zorgt voor een gelijkmatige materiaalstroom en een hoge productie-efficiëntie.
- Houd rekening met krimp. Houd rekening met het verschil in materiaalkrimp tussen het gegoten onderdeel en het overspuitmateriaal. Dit voorkomt vervorming of inconsistente afmetingen.

4. Overmoldingmaterialen
4.1 Substraat (Basismateriaal)
De ondergrond is meestal een hard materiaal met een hoge sterkte. Het biedt structurele ondersteuning.
Veel voorkomende substraten zijn:
- Harde kunststoffen: Zoals ABS, PC, PA (nylon), PBT en PP. Deze materialen hebben een goede stijfheid en stabiele afmetingen. Het zijn de meest gebruikte substraten bij overmolding.
- metalen: Zoals roestvrij staal en aluminiumlegeringen. Metalen substraten worden gebruikt waar een hogere sterkte of geleidbaarheid nodig is, zoals bij handgreepframes of connectoren.
- Elastomeren: zoals TPE en TPU. Gebruikt voor ondergronden die enige flexibiliteit vereisen.
4.2 Overmoldingsmateriaal (Buitenlaagmateriaal)
De overmoldinglaag is meestal zachter. Deze zorgt voor grip, afdichting, demping of een comfortabel gevoel. Veelgebruikte materialen zijn onder andere:
- TPE (thermoplastisch elastomeer): Het meest gebruikte overmoldingmateriaal. Voelt zacht aan. Instelbare hardheid. Hecht goed met veel harde kunststoffen.
- TPU (thermoplastisch polyurethaan): Uitstekende slijtvastheid. Geschikt voor toepassingen met hoge slijtage.
- Siliconen (LSR): Hoge temperatuurbestendigheid. Goede biocompatibiliteit. Vaak gebruikt in medische en babyproducten.
- Zacht PVC: Lage kosten. Maar slechte milieuprestaties. Wordt geleidelijk vervangen door TPE.
- Rubber: zoals EPDM en NBR. Gebruikt waar weer- of oliebestendigheid vereist is.
4.3 Kernprincipes van materiaalcombinaties
De twee materialen moeten met elkaar kunnen verbinden. Er zijn twee verbindingsmethoden:
- Chemische binding: De twee materialen zijn compatibel op moleculair niveau. De hechtsterkte is hoog. Voorbeelden: TPE op ABS, TPU op PC.
- Mechanische verbinding: Het buitenste materiaal wordt fysiek vastgezet door oneffenheden en groeven in het oppervlak, of door ondersnijdingen in het substraat.
4.4 Veelvoorkomende voorbeelden van combinaties
| • Substraat | • Overmould | · Sollicitatie |
| · ABS | · TPE | • Handvatten voor elektrisch gereedschap |
| · PC | · TPU | • Telefoonhoesjes |
| · PA | · Siliconen | • Handgrepen voor medische apparaten |
| · Metaal | · Rubber | • Trillingsdempende steunen |

5. Specifieke overmolding-bewerkingen
5.1 Handmatig overspuiten
Handmatig overspuiten is de meest eenvoudige methode. Het proces verloopt als volgt:
- Vorm het substraat: Eerst wordt een hard substraatdeel met één mal gevormd.
- Verwijder het substraat: Het substraat wordt uit de mal gehaald en afgekoeld.
- Handmatige plaatsing: Een operator plaatst het substraat handmatig in de holte van een tweede mal.
- Tweede injectie: De mal sluit en injecteert het overmoldingmateriaal. Dit wikkelt zich om het substraatoppervlak.
- Verwijder het afgewerkte onderdeel: Na afkoeling gaat de mal open en wordt het uiteindelijke onderdeel verwijderd.
Kenmerken:
- Vereist twee matrijzen en twee spuitgietmachines (of één machine met matrijswisselingen).
- Het substraat moet afkoelen voordat het geplaatst kan worden, dus er is een wachttijd.
- Afhankelijk van handmatige bediening, dus de consistentie varieert per gebruiker.
- Geschikt voor kleine series, veel verschillende producttypen of complexe structuren.
Voordelen:
Eenvoudige matrijsstructuur, lage investeringskosten, hoge flexibiliteit.
Nadelen:
Lange productiecyclus, hoge arbeidskosten, substraat is gevoelig voor verontreiniging.
5.2 Tweestaps spuitgieten
Tweestapsspuitgieten is een meer geautomatiseerde methode. Hierbij wordt gebruikgemaakt van één tweestapsspuitgietmachine en één roterende matrijs.
De werkwijze is als volgt:
- Eerste schot: Het basismateriaal wordt op één plek in de mal geïnjecteerd.
- Draai de mal om: De mal draait 180 graden. Het substraat beweegt naar het tweede station.
- Tweede opname: Het overmoldingmateriaal wordt in het tweede station geïnjecteerd. Het wikkelt zich direct om het substraat.
- Koel en uitstoot: Het afgewerkte onderdeel koelt af en wordt uitgeworpen. Daarna begint de volgende cyclus.
Kenmerken:
- Het substraat en de overmolding worden in dezelfde mal gemaakt. Handmatige handelingen zijn niet nodig.
- Overmolding vindt plaats voordat het substraat volledig is afgekoeld. De hechtsterkte is hoger.
- Korte productiecyclus. Geschikt voor massaproductie.
- Complexe matrijsstructuur. Hoge investeringskosten.
Voordelen: Hoge efficiëntie, goede consistentie, hoge hechtsterkte, geschikt voor geautomatiseerde productielijnen.
Nadelen:
Hoge matrijskosten, lastig om modellen te wijzigen, niet geschikt voor kleine series.
5.3 Vergelijking van de twee methoden
| Vergelijkingsitem | Handmatig overspuiten | Twee-shot spuitgieten |
| Aantal mallen | 2 sets | 1 set (draaiende mal) |
| Handmatige betrokkenheid | Hoge | Laag |
| Productie cyclus | Lang | Kort |
| Bindingssterkte | Gemiddeld | Hoge |
| Geschikte batchgrootte | Kleine partij | Grote partij |
| Schimmelinvestering | Laag | Hoge |

6. Wat zijn de voordelen van overmolding?
6.1 Betere grip, meer comfort en minder slipweerstand
Door een zacht materiaal (zoals TPE, TPU of siliconen) over de buitenlaag aan te brengen, voelt het oppervlak van het product zachter aan en heeft het meer grip. Gebruikers kunnen het daardoor vasthouden zonder dat het gemakkelijk uit hun handen glijdt. Het vermindert ook vermoeidheid bij langdurig gebruik. Daarom wordt dit proces vaak gebruikt bij elektrisch gereedschap, tandenborstels en handgrepen van medische apparaten.
6.2 Betere afdichting en waterdichting
De zachte buitenlaag sluit nauw aan op de ondergrond en vormt een effectieve afdichting. Het houdt vocht, stof en chemicaliën buiten. Dit is handig voor producten die waterdicht of stofbestendig moeten zijn, zoals behuizingen voor elektronica en medische instrumenten die buiten worden gebruikt.
6.3 Sterke binding, moeilijk los te krijgen
De overmoldinglaag vormt tijdens het spuitgieten een chemische of mechanische verbinding met het substraat. De hechtsterkte is veel hoger dan bij zachte materialen die later worden gelijmd of aangebracht. De laag laat niet gemakkelijk los, valt niet af en scheidt niet, zelfs niet bij langdurig gebruik.
6.4 Minder onderdelen, eenvoudigere montage
Traditionele methoden vereisen een aparte, zachte hoes die vervolgens gemonteerd moet worden. Overmolding combineert deze twee stappen in één. Dit vermindert het aantal onderdelen en montagestappen. Het verlaagt de arbeidskosten en vereenvoudigt het voorraadbeheer.
6.5 Flexibel ontwerp, betere uitstraling
Verschillende kleuren en hardheidsniveaus kunnen op het substraat worden aangebracht door middel van overmolding. Dit creëert tweekleurige looks of plaatselijke zachte grip-effecten. De ontwerpvrijheid is groter. Het product ziet er beter uit en voelt beter aan.
6.6 Betere duurzaamheid
De zachte buitenlaag absorbeert schokken en trillingen. Het beschermt de harde binnenstructuur. Het fungeert als een kussen bij vallen of botsingen. Dit verlengt de levensduur van het product.

7. Wat zijn de nadelen van overmolding?
Overmolding vereist twee matrijzen of een tweestaps spuitgietmachine. De investering in apparatuur is hoog. Het substraat en de overmolding moeten chemisch of mechanisch compatibel zijn. De materiaalkeuze is beperkt. De twee materialen hebben verschillende thermische uitzettingscoëfficiënten. Ze kunnen na afkoeling vervormen of loslaten. De productiecyclus is lang. Handmatige methoden zijn arbeidsintensief. De consistentie is slecht. Defecte onderdelen zijn moeilijk te herstellen. Het substraat en de overmolding kunnen niet van elkaar worden gescheiden. De productiekosten voor kleine series zijn hoog. Het wijzigen van modellen is lastig.

8. Overmolding versus insert molding
8.1 Kernverschil
Inzetstukspuitgieten is een proces in één stap. Hierbij wordt een voorgevormd inzetstuk (meestal van metaal) in de mal geplaatst. Vervolgens wordt er plastic geïnjecteerd dat zich om het inzetstuk wikkelt. Het eindresultaat is een enkel onderdeel dat metaal en plastic combineert. Het inzetstuk zorgt voor stevigheid, schroefdraad of geleidbaarheid.
Overmolding is een proces in twee stappen. Eerst wordt een kunststof substraat gevormd. Vervolgens wordt dit substraat in een andere mal geplaatst. Een tweede materiaal wordt geïnjecteerd om het oppervlak te omhullen. Het eindresultaat is een onderdeel dat vanbinnen hard en vanbuiten zacht is, met een structuur van twee lagen. De overmoldinglaag zorgt voor grip, afdichting of een prettiger gevoel.
8.2 Procesvergelijking
| Vergelijkingsitem | Invoegen Molding | Over gieten |
| Processtappen | Een stap | Twee stappen |
| Supporto | Metalen of niet-plastic inzetstuk | Kunststof substraat |
| Buitenste materiaal | Kunststof | Zacht plastic of rubber |
8.3 Hoe te kiezen?
Als u metaalsterkte of geleidbaarheid nodig hebt, kies dan voor insert molding. Als u een zachte buitenlaag nodig hebt voor betere grip of afdichting, kies dan voor overmolding.
De twee technieken kunnen ook gecombineerd worden. Begin met insert molding om een basismateriaal met metalen inzetstukken te verkrijgen. Vervolgens kun je overmolding toepassen om een eindproduct te maken dat zowel sterk als comfortabel aanvoelt.

9. Welke industrieën gebruiken overmolding?
9.1 Medische apparaten
Handvatten van chirurgische instrumenten, endoscoopgrepen, tandheelkundige instrumenten en meer maken gebruik van overmolding om het gripcomfort en de slipweerstand te verbeteren. Siliconen overmoldinglagen zijn bovendien biocompatibel en bestand tegen sterilisatie bij hoge temperaturen.
9.2 Elektrisch gereedschap
Boormachines, haakse slijpers, hamers en andere behuizingen gebruiken doorgaans een harde kunststof basis met een zachte TPE-omhulling. Dit zorgt voor slipweerstand, schokabsorptie en isolatie. Het verbetert de veiligheid tijdens het gebruik.
9.3 consumentenelektronica
Telefoonhoesjes, oordopjesbehuizingen, smartwatchbandjes en meer maken gebruik van overmolding voor een tweekleurige look en een zachte aanraking. Het verbetert ook de water- en stofbestendigheid.
9.4 Auto-industrie
Stuurwielen, versnellingspoken, deurgrepen en afdichtingen zijn voorzien van een overmolding-afwerking. Dit verbetert het gevoel, vermindert geluidsoverlast en versterkt de afdichting.
9.5 Dagelijkse consumptiegoederen
Handvatten van tandenborstels, scheermesjes, grepen van kookgerei, sportflessen en meer maken gebruik van een zachte overmolding om het draagcomfort en de antislipwerking te verbeteren.
9.6 Industriële apparatuur
Bedieningspanelen, instrumentgrepen, industriële handgrepen en meer maken gebruik van overmolding om de duurzaamheid en de bedrijfsveiligheid te verbeteren.

10. Waarom kiezen voor NOBLE als uw fabrikant van overmolding?
NOBLE biedt volledige ondersteuning voor overmoldingprojecten. We helpen bij de ontwerpbeoordeling en materiaalselectie. We geven DFM-feedback om het onderdeelontwerp te verbeteren. We bouwen precisiematrijzen voor zowel het substraat als de overmolding. We bieden handmatige en tweestaps overmolding aan. We verzorgen ook inline-inspectie om de hechtkwaliteit te controleren. Ons team verwerkt zowel kleine series als massaproductie. We houden volledige procesregistraties bij voor traceerbaarheid. Dit voldoet aan de ISO 13485-vereisten voor medische projecten. Van prototype tot productie, wij ondersteunen het hele proces.
Veelgestelde vragen van Overmolding:
1. Wat is het verschil tussen overmolding en invoegen lijstwerk?
Bij insert molding wordt een metalen inzetstuk in de mal geplaatst, waarna er plastic omheen wordt geïnjecteerd. Bij overmolding wordt eerst een plastic basis gemaakt, waarna er een zachte laag overheen wordt gegoten. Insert molding bestaat uit één stap, overmolding uit twee stappen.
2. Wat is overmolding?
Overmolding is een spuitgietproces in twee stappen. Hierbij wordt een zachte buitenlaag op een hard basisonderdeel aangebracht.
3. Is overmolding duur?
Overmolding is duurder dan standaard spuitgieten. Het vereist twee matrijzen of een tweespuitmachine. Maar het bespaart assemblagekosten bij grote volumes.
4. Vereist uw onderdeel overmolding of inzetstukken?
Kies voor overmolding voor zachte handgrepen, een goede afdichting of een prettiger gevoel. Kies voor inzetstukken voor metalen schroefdraad, extra stevigheid of elektrische contacten.
5. Wat zijn de vijf soorten profielen?
Spuitgieten, blaasvormen, compressievormen, rotatievormen en transfervormen.






