Wat is 3+2 As Bewerken?
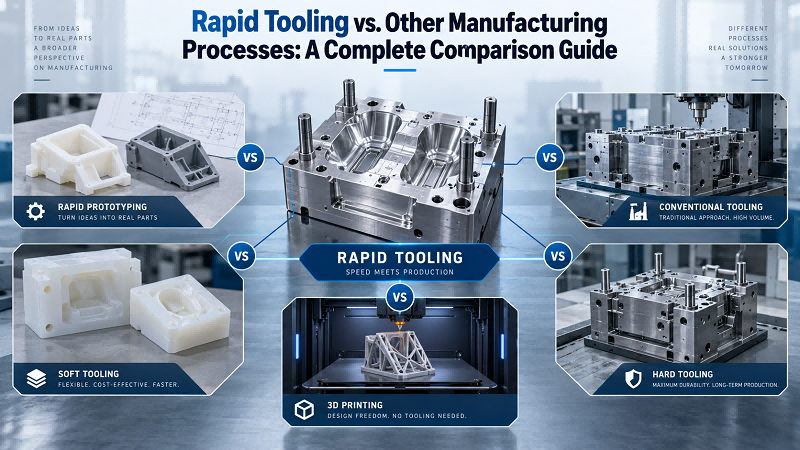
3+2-assige bewerking is een type CNC-freesbewerking , ook wel bekend als 5-assige directionele bewerking of positioneringsvijfassige bewerking. Het kernprincipe is: de drie lineaire assen (X, Y, Z) van een 5-assige machine worden gebruikt voor de beweging, terwijl twee rotatieassen (meestal de A-as en de B-as, of de A-as en de C-as) worden gebruikt om het gereedschap en het werkstuk onder een hoek te fixeren. Nadat deze twee rotatieassen zijn vergrendeld, voert de machine de bewerking uit onder die specifieke hoekrichting, net als een krachtige 3-assige machine.
Bij 3+2-assig bewerken worden niet alle 5 assen continu en synchroon bewogen tijdens het bewerkingsproces. In plaats daarvan wordt eerst de meest gunstige hoek bepaald en vastgelegd, waarna de 3-assige bewerking wordt uitgevoerd. Het voordeel hiervan is dat meerdere zijden van het werkstuk in één opspanning bewerkt kunnen worden, waardoor herhaaldelijk opspannen wordt vermeden en de efficiëntie en nauwkeurigheid verbeteren. Deze methode is met name geschikt voor het bewerken van complexe doosvormige onderdelen of mallen met schuine vlakken.
Hoe Does 3+2 Acomfortabel Mpijnlijke Werk?
Programmeren en hoekberekening
CAM-softwareontwikkelaars programmeren 3D-modellen op computers. De software analyseert de geometrische vorm van de onderdelen, bepaalt automatisch of handmatig de te bewerken gebieden en berekent de ideale gereedschapshoek voor elk gebied. De keuze van deze hoek is van cruciaal belang om interferentie tussen het gereedschap en het werkstuk of de opspaninrichting te voorkomen en tegelijkertijd te garanderen dat het gereedschap het werkstuk onder de beste snijomstandigheden raakt.
Positionering van de rotatieas
Het bewerkingsprogramma wordt in de CNC-machine geladen. De machine voert eerst de bewegingsopdracht van de roterende as uit, waarbij het gereedschap (of de werktafel, afhankelijk van de structuur van de machine) nauwkeurig naar de door het programma ingestelde hoek zwenkt.
Vergrendelen en snijden
De roterende as stopt met bewegen en blijft in deze positie staan. Vanaf dat moment beschouwt het besturingssysteem dit als een nieuw "3-assig" bewerkingscoördinatensysteem.
3-assige bewerking
De werktuigmachine start op en gebruikt alleen de X-, Y- en Z-assen om snelle en stabiele snijbewegingen uit te voeren totdat alle bewerkingstaken bij de huidige hoek zijn voltooid.
Herhalingsproces
Nadat de 3-assige bewerking is voltooid, stuurt de machine de roterende as naar de volgende vooraf bepaalde hoek en vergrendelt deze, waarmee een nieuwe ronde van 3-assige bewerking begint. Deze cyclus wordt herhaald totdat alle kenmerken van het onderdeel zijn bewerkt.
Materialen gebruikt bij 3+2-assige bewerking
Veel voorkomende metalen:
- Aluminium (6061, 7075, enz.)
- Roestvast staal
- Titanium
- Messing en koper
Aluminium
Aluminiumlegeringen behoren tot de meest gebruikte materialen bij 3+2-assige bewerkingen en zijn zeer geliefd vanwege hun uitstekende bewerkbaarheid, hoge sterkte en lichte gewicht.
Bij 3+ 2-assige bewerking worden kortere snijgereedschappen gebruikt om onder een schuine hoek te snijden. Dit voorkomt effectief de vervorming die vaak optreedt bij aluminiumlegeringen tijdens de bewerking, resulteert in een extreem hoge maatnauwkeurigheid en een glad oppervlak, en vermindert de behoefte aan nabewerking.
Roestvast staal
Roestvrij staal wordt veel gebruikt in de medische en voedingsmiddelenindustrie vanwege de corrosiebestendigheid en goede mechanische eigenschappen. 3+2-assige bewerking is uitermate geschikt voor de productie van complexe klephuizen, pomphuizen en chirurgische instrumenten in deze sectoren.
Titanium
Titaniumlegeringen worden voornamelijk gebruikt in de lucht- en ruimtevaart en voor medische implantaten. Ze zijn zeer sterk, licht van gewicht en goed biocompatibel, maar het zijn ook materialen die doorgaans moeilijk te bewerken zijn.
3+ 2-assige bewerking verbetert de stijfheid van het processysteem aanzienlijk door gebruik te maken van korte gereedschappen voor het snijden onder vaste hoeken. Dit is cruciaal om gereedschapstrillingen en slijtage te voorkomen die vaak voorkomen bij het bewerken van titaniumlegeringen.
De belangrijkste voordelen van 3+2-assige bewerking
Hogere nauwkeurigheid
De kern van het bereiken van een hogere precisie bij 3+2-assige bewerkingen ligt in het "voltooien van meerzijdige bewerkingen met één opspanning".
De 3+2-assige technologie positioneert het werkstuk onder de gewenste hoek door middel van een roterende as en vergrendelt het vervolgens. In slechts één opspanning worden alle schuine vlakken en verschillende hoeken bewerkt met behulp van drie lineaire assen, waardoor de cumulatieve fouten die door meerdere opspanningen ontstaan, worden geëlimineerd en de algehele geometrische nauwkeurigheid en positioneringstolerantie van het onderdeel worden gewaarborgd.
Verkorte instel- en cyclustijd
Bij 3+2-assige bewerking zijn de complexe berekeningen van de asbeweging en de vertraging die nodig zijn om het verticale oppervlak van het snijgereedschap te behouden bij continue 5-assige bewerking overbodig. Het snijpad is directer en efficiënter, waardoor de totale productietijd van grondstoffen tot eindproducten aanzienlijk wordt verkort.
Verbeterde oppervlakteafwerking
Bij het bewerken van diepe holtes of steile zijwanden moeten 3-assige bewerkingsmachines gereedschappen met een lange uitsteeklengte gebruiken. Dit kan gemakkelijk trillingen en fladderen veroorzaken, waardoor trillingssporen op het werkstukoppervlak achterblijven.
3+ 2-assige bewerking maakt het mogelijk om met korte en stijve gereedschappen deze gebieden te bereiken door het werkstuk te kantelen, waardoor trillingen effectief worden onderdrukt.
Toegang tot moeilijk bereikbare gebieden
Bij 3+2-assige bewerking krijgt het snijgereedschap als het ware een "optimaal perspectief". Door de ruimtelijke positie van het werkstuk flexibel aan te passen, ontstaat een onbelemmerd pad voor het snijgereedschap, waardoor het gemakkelijk de voorheen moeilijk bereikbare gebieden kan bereiken.
Lagere kosten in vergelijking met een volledig 5-assig systeem.
Qua hardware zijn 5-assige bewerkingsmachines met 3+2-assige functies doorgaans goedkoper dan hoogwaardige 5-assige bewerkingsmachines, omdat ze iets lagere eisen stellen aan de dynamische respons en de synchronisatieprestaties van de roterende assen.
Wat betreft snijgereedschap en dagelijks onderhoud maken 3+2-assige machines meer gebruik van standaard snijgereedschap, en de slijtage en onderhoudskosten van de machine zijn ook relatief lager. Daarom biedt 3+2-assige bewerking een oplossing die een perfecte balans biedt tussen kosten en mogelijkheden voor toepassingen waarbij geen complexe, vrije-vormoppervlakken bewerkt hoeven te worden.
Wat is 5-assige bewerking?
5-assige CNC-bewerking is een computergestuurd productieproces dat gebruikmaakt van vijf verschillende bewegingsassen voor meer flexibiliteit en precisie tijdens de bewerking. Naast de conventionele lineaire X-, Y- en Z-assen werkt een 5-assige CNC-machine ook met twee extra rotatieassen, die gewoonlijk de A-as en de B-as worden genoemd.
Door de integratie van deze rotatieassen kan het snijgereedschap het werkstuk vanuit een breed scala aan hoeken en oriëntaties benaderen. Dit uitgebreide bewegingsbereik maakt nauwkeurige bewerking van zeer complexe vormen mogelijk, waaronder diepe holtes, ondersnijdingen, contourvlakken en ingewikkelde krommingen. De mogelijkheid om het gereedschap te kantelen en te roteren minimaliseert de noodzaak voor meerdere instellingen en herpositioneringen aanzienlijk, wat zowel de bewerkingsefficiëntie als de algehele nauwkeurigheid verbetert.
3+2-assige bewerking en continue 5-assige bewerking: belangrijkste verschillen
3+2-assige bewerking
Tijdens het snijden blijft de roterende as stationair. Het doel ervan is om de juiste positie te bepalen en vervolgens efficiënt te snijden in een vaste richting.
Continue 5-assige bewerking
Tijdens het gehele snijproces bewegen alle vijf assen (drie lineaire assen en twee rotatieassen) gelijktijdig, continu en gecoördineerd. Het doel hiervan is "dynamisch vormen", een techniek die wordt gebruikt voor het bewerken van extreem complexe, vrije-vormoppervlakken, zoals waaiers, propellers, turbinebladen, enz.
3+2-assige bewerking vs Volledige 5-assige bewerking
| Kenmerk | 3+2-assige bewerking | Volledige 5-assige bewerking |
| Bijlen in gebruik | X, Y, Z + twee positioneringsassen | X, Y, Z + twee gelijktijdige rotatieassen |
| Bewegingstype | Lineair met positionele rotatie | Volledig gelijktijdige beweging |
| Kosten | Medium | Hoge |
| Cyclustijd | Gemiddeld | Snelste |
| beste voor | Onderdelen van gemiddelde complexiteit | Zeer complexe, organische vormen |
De 3+2-assige machine blinkt uit in het bewerken van onderdelen die bestaan uit meerdere afzonderlijke hoekvlakken, terwijl de continue 5-assige machine zich richt op complexe gebogen oppervlakken waarbij de gereedschapsrichting tijdens de beweging constant moet veranderen.
Ontwerptips voor 3+2 As Machining
Optimaliseer de oriëntatie van het onderdeel
Tijdens de ontwerpfase is het belangrijk te overwegen hoe zoveel mogelijk functionaliteiten kunnen worden gerealiseerd met zo min mogelijk rotatiehoeken van de as. Het ideale doel is om zoveel mogelijk gaten, holtes en profielen op het onderdeel in dezelfde richting of in slechts enkele richtingen te plaatsen.
Zorg voor toegang tot gereedschap.
Bij het kantelen van het werkstuk onder een hoek moet een grondige controle op mogelijke botsingen worden uitgevoerd. Niet alleen de punt van het gereedschap moet worden gecontroleerd, maar ook of de gereedschapshouder, de kleminrichting en zelfs de spindelkop in botsing komen met andere onderdelen van het werkstuk, de opspaninrichting of de werktafel van de werktuigmachine.
Bij het ontwerpen van diepe holtes of concave vormen is het noodzakelijk ervoor te zorgen dat er bij de geplande hellingshoek voldoende gereedschapslengte is om het te bewerken bodemoppervlak veilig te bereiken, en dat de gereedschapshouder de zijwand niet beschadigt.
Ontwerp veilige bevestigingssystemen
Omdat 3+2-assige bewerkingen onder verschillende hoeken en soms zelfs met het werkstuk ondersteboven worden uitgevoerd, moet de opspaninrichting een betrouwbare klemming in alle richtingen bieden. Het ontwerp van de opspaninrichting zelf moet zo compact en laag mogelijk zijn om interferentie met machineonderdelen tijdens rotatie te voorkomen.
Ontwerp voor vlakbewerking
Bij elke positioneringshoek is de 3+2-as in feite een 3-assige bewerking. De ideale bewerkingsvorm is daarom die "vlakke" vormen die efficiënt bewerkt kunnen worden met een 3-assige strategie. Hoewel het ook geschikt is voor sommige ondiepe oppervlakken, blijven complexe driedimensionale, vrije-vormoppervlakken het specialisme van continue 5-assige bewerking.
Waarom kiezen voor 3+2? As Verspaning voor productie
Voor bedrijven die flexibiliteit, precisie en efficiëntie nodig hebben zonder te investeren in complete 5-assige systemen, biedt 3+2-bewerking de perfecte oplossing.
Hieronder volgen enkele concrete voordelen die fabrikanten hebben gemeld:
- 40–60% kortere cyclustijden in vergelijking met traditionele 3-assige bewerking
- Verbeterde nauwkeurigheid bij onderdelen met meerdere oppervlakken
- Lagere installatiekosten doordat er minder opstellingen nodig zijn.
- Hogere productiviteit voor kleine tot middelgrote serieproductie
- Hogere machinebenutting, omdat de roterende assen automatisch kunnen worden herpositioneerd.
Kortom, 3+2-bewerking maximaliseert de mogelijkheden van standaard 5-assige machines zonder de complexiteit van continue bewegingsprogrammering.
De toepassingsgebieden van 3+2-assige bewerking
Luchtvaartindustrie
De lucht- en ruimtevaart is een van de meest representatieve toepassingsgebieden van 3+2-assige bewerking. Structurele vliegtuigonderdelen, zoals vleugelribben, frames en ophangingen, worden meestal gefreesd uit één stuk aluminium- of titaniumlegering. Ze hebben complexe structuren, dunne wanden en bevatten een groot aantal gaten, holtes en nokken die onder verschillende hoeken bewerkt moeten worden. Met 3+2-assige bewerking kan het grootste deel van de bewerking op de vijf vlakken van een onderdeel in één enkele opspanning worden voltooid.

Productie van matrijzen
Of het nu gaat om een spuitgietmatrijs, een spuitgietmatrijs of een stempelmatrijs, de kernen en schuifmechanismen hebben doorgaans complexe geometrieën, waaronder diepe holtes, steile zijwanden en complexe koelwaterkanalen. Met 3+ 2-assige bewerking kan het gereedschap eenvoudig in de optimale hoek worden gekanteld, kunnen deze moeilijk bereikbare gebieden nauwkeurig worden gefreesd en kunnen precies gehoekte penopeningen en schuifmechanismen worden geproduceerd.
Medische hulpmiddelenindustrie
De medische sector stelt extreem hoge eisen aan de precisie, oppervlakteafwerking en bewerking van biocompatibele materialen voor onderdelen. 3+2-assige bewerking is uitermate geschikt voor de productie van onderdelen zoals kunstgewrichten, chirurgische instrumenten en botplaten. Het voorkomt de risico's op contaminatie en fouten die gepaard gaan met secundaire klemming, terwijl het tegelijkertijd een perfecte aansluiting tussen het implantaat en het menselijk bot garandeert, wat cruciaal is voor het succes van de operatie.
Energie en zware industrie
In de energiesector, zoals bij de bladen van stoomturbines en gasturbines, worden deze onderdelen meestal gemaakt van moeilijk te bewerken materialen zoals hittebestendige legeringen en hebben ze complexe geometrieën.
3+ 2-assige bewerking maakt het gebruik van korte en stijve gereedschappen mogelijk die onder de meest geschikte hoek in het werkstuk doordringen. Dit is cruciaal voor het verlengen van de levensduur van het gereedschap, het beheersen van de snijwarmte en het waarborgen van de integriteit van het oppervlak van het onderdeel.
Werk samen met een ervaren 3+2-partner. As Fabrikant van machinale bewerking EDELE
Bij NOBLE zijn we gespecialiseerd in 3+2-assige CNC-bewerkingen voor zowel prototypes als serieproductie. Onze geavanceerde meerassige bewerkingscentra stellen ons in staat om precisieonderdelen te produceren van aluminium, roestvrij staal, titanium en technische kunststoffen met nauwe toleranties en een uitzonderlijke oppervlakteafwerking.
Of u nu een kleine serie prototypeonderdelen nodig heeft of grootschalige productie, ons ervaren engineeringteam biedt u het volgende:
- Professionele DFM-ondersteuning (Design for Manufacturability)
- Snelle en betrouwbare offertes
- Consistente kwaliteitscontrole met behulp van CMM-inspectie.
- Flexibele productieplanning
Door ons als uw productiepartner te kiezen, profiteert u van de efficiëntie van 3+2-assige bewerking en de betrouwbaarheid van een vertrouwde leverancier van precisiebewerkingen.
Veelgestelde vragen van 3+2-assige bewerking
Wat is 3+2-assige bewerking en hoe werkt het?
3+2-assige bewerking, ook wel vijfassige positioneringsbewerking genoemd, is een CNC-proces waarbij het werkstuk wordt gekanteld en gedraaid met behulp van twee roterende assen voordat het wordt bewerkt. Zodra het werkstuk in de gewenste hoek is gefixeerd, voert de machine 3-assige bewerkingen uit. Dit maakt het mogelijk om complexe onderdelen vanuit meerdere oriëntaties te bewerken zonder meerdere instellingen.
Wat is het verschil tussen 3+2-assige bewerking en volledige 5-assige bewerking?
Bij 3+2-assige bewerking positioneren de twee roterende assen het werkstuk, maar blijven ze stationair tijdens het bewerken. Bij volledige 5-assige bewerking bewegen alle vijf assen gelijktijdig tijdens het bewerken. 3+2 biedt de meeste voordelen van 5-assige bewerking tegen lagere kosten en met een eenvoudigere programmering, waardoor het ideaal is voor veel precisieonderdelen.
Wat zijn de belangrijkste voordelen van 3+2-assige CNC-bewerking?
3+2-assige bewerking biedt uitstekende precisie, een verbeterde oppervlakteafwerking en een snellere productie door kortere insteltijden. Het maakt ook de bewerking mogelijk van moeilijk bereikbare onderdelen zoals schuine gaten, ondersnijdingen en diepe uitsparingen, met behoud van hoge consistentie en nauwkeurigheid.
In welke industrieën wordt doorgaans gebruikgemaakt van 3+2-assige bewerking?
Deze technologie wordt veelvuldig gebruikt in de lucht- en ruimtevaart, de medische sector, de automobielindustrie, de matrijzenbouw en de elektronica-industrie. Het is ideaal voor de productie van complexe componenten zoals beugels, turbinebehuizingen, medische implantaten en uiterst nauwkeurige matrijzen.
Is 3+2-bewerking kosteneffectiever dan 5-assige bewerking?
Ja. 3+2-assige bewerking biedt veel van de flexibiliteit van 5-assige bewerking, maar met lagere kosten voor apparatuur en programmering. Het is met name kostenefficiënt voor onderdelen die schuine vormen vereisen, maar geen continue contourbewerking in meerdere assen.