
Wat is 5-assige bewerking?
Vijf-assig bewerken is een geavanceerde CNC-bewerkingstechnologie die twee roterende assen (meestal de A-, B- of C-as) toevoegt aan de traditionele drie lineaire assen (X, Y en Z) om een gesynchroniseerde bewegingscontrole van het werkstuk in vijf vrijheidsgraden te realiseren. Deze meerassige interpolatiemogelijkheid stelt de machine in staat om complexe onderdelen vanuit elke hoek te bewerken zonder opnieuw te hoeven klemmen. Vijf-assig bewerken is bijzonder geschikt voor de productie van onderdelen met complexe gebogen oppervlakken, schuine gaten of onregelmatige structuren, waardoor bewerking van meerdere oppervlakken in één bewerking mogelijk is, wat de precisie en efficiëntie aanzienlijk verbetert. In vergelijking met traditioneel drie-assig bewerken maakt vijf-assig bewerken het gebruik van kortere gereedschappen mogelijk, vermindert het trillingen, verbetert het de snijparameters en bereikt het een betere oppervlaktekwaliteit. Deze technologie wordt veelvuldig toegepast in industrieën met hoge precisie-eisen, zoals de lucht- en ruimtevaart, medische apparatuur en automobielindustrie, en is een van de kerntechnologieën van de moderne precisieproductie.
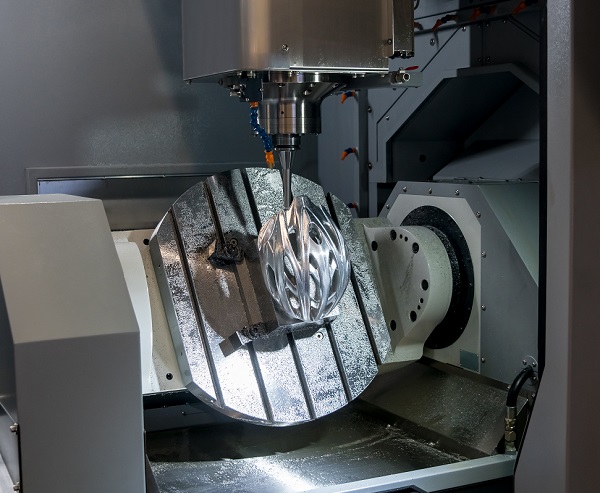
Voordelen van 5-assige CNC-bewerking
1. Eenmalige vorming van complexe onderdelen
In de hedendaagse precisieproductie hervormen 5-assige CNC-bewerkingsdiensten de industrienormen voor de bewerking van complexe onderdelen dankzij hun unieke technische voordelen. Het meest revolutionaire voordeel is de mogelijkheid om "complexe onderdelen in één keer te vormen", een baanbrekende technologie die traditionele bewerkingsmodellen volledig heeft veranderd.
Traditionele drie-assige bewerkingsmethoden vereisen vaak omslachtige, meervoudige klemmingsprocessen bij het bewerken van onderdelen met complexe geometrische vormen. Neem bijvoorbeeld de bewerking van vliegtuigmotorbladen: met een drie-assige machine zijn mogelijk 4 tot 6 herpositionerings- en klemmingshandelingen nodig om alle bewerkingsvlakken te voltooien. Elke herpositionering kost niet alleen aanzienlijk veel tijd (statistisch gezien gemiddeld 15-30 minuten per klemming), maar introduceert vooral ook nieuwe positioneringsfouten (doorgaans 0.02-0.05 mm). Deze cumulatieve fout brengt de relatieve positioneringsnauwkeurigheid tussen de verschillende bewerkte oppervlakken direct in gevaar, wat de kwaliteit en prestaties van de assemblage ernstig beïnvloedt.
5-assige bewerkingstechnologie maakt een nauwkeurige positionering van het werkstuk in vijf vrijheidsgraden in de ruimte mogelijk door de gecoördineerde beweging van de unieke A/B/C-rotatieassen en de X/Y/Z-lineaire assen. Dit betekent dat zelfs onderdelen met complexe gebogen oppervlakken, schuine gaten of onregelmatige structuren volledig in één enkele opspanning kunnen worden bewerkt. Neem bijvoorbeeld de bewerking van turbinebehuizingen: 5-assige technologie kan een proces dat oorspronkelijk vijf opspanningen vereiste, vereenvoudigen tot één enkele opspanning, waardoor de bewerkingstijd met meer dan 40% wordt verkort en de kritische positioneringstoleranties worden verbeterd van ±0.05 mm tot binnen ±0.01 mm.
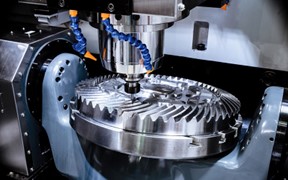
De kwaliteitsverbeteringen die deze bewerkingstechnologie in één stap met zich meebrengt, zijn op meerdere vlakken merkbaar: ten eerste worden referentieconversiefouten als gevolg van meerdere instellingen geëlimineerd, waardoor alle bewerkingskenmerken op dezelfde originele referentie gebaseerd zijn; ten tweede wordt het risico op oppervlaktekrassen door herhaalde instellingen verminderd; en het allerbelangrijkste: door het optimaliseren van de gereedschapspaden kunnen meer rationele snijparameters worden bereikt, wat resulteert in een betere oppervlaktekwaliteit. De bewerking van kunstgewrichten in de medische industrie is een typisch voorbeeld. Vijfassige bewerking verkort niet alleen de productiecyclus met 60%, maar bereikt ook een oppervlakteruwheid van Ra0.2 μm, een spiegelglad oppervlak dat volledig voldoet aan de biocompatibiliteitseisen voor implantaten.
Met de ontwikkeling van slimme productie hebben moderne vijfassige bewerkingscentra online meetcompensatiesystemen geïntegreerd. Deze systemen maken realtime monitoring van kritische afmetingen tijdens de bewerking mogelijk en zorgen voor automatische correctie van gereedschapspaden, waardoor de nauwkeurigheid van de vormgeving in één keer naar een nieuw niveau wordt getild. Deze technologie is bijzonder geschikt voor onderdelen met strenge eisen aan maat- en geometrische toleranties, zoals behuizingen voor accu's voor nieuwe energiebronnen en beugels voor optische componenten.

2. Verbetering van de bewerkingsefficiëntie
Ten eerste, wat betreft de optimalisatie van het gereedschapsgebruik, maakt vijf-assig bewerken gebruik van zijn unieke ruimtelijke positioneringsmogelijkheden om de werkstukhoek intelligent aan te passen, waardoor het gereedschap te allen tijde in de optimale snijpositie blijft. Deze technologische eigenschap zorgt voor een revolutionaire verandering: er kunnen kortere, stijvere gereedschappen worden gebruikt tijdens het bewerken. Vergeleken met traditioneel drie-assig bewerken kan de gereedschapslengte bij vijf-assig bewerken gemiddeld met 30-50% worden verkort. Dit korte gereedschapssysteem biedt aanzienlijke technische voordelen. – De trillingsamplitude wordt met meer dan 60% verminderd en de gereedschapsafbuiging met 45%, waardoor de snijparameters met 20-30% kunnen worden verhoogd, wat direct leidt tot een aanzienlijke verbetering van de metaalafvoersnelheid. Bijvoorbeeld, bij het bewerken van onderdelen van aluminiumlegeringen voor de lucht- en ruimtevaart kan de metaalafvoersnelheid bij vijf-assig bewerken 300-500 cm³/min bereiken, wat 1.5-2 keer zo hoog is als bij drie-assig bewerken.
Ten tweede biedt vijfassige bewerking diverse efficiëntieverbeteringen op het gebied van procestijdbesparing. Door het aantal herklemmingshandelingen van het werkstuk te verminderen, kan de bewerkingstijd per stuk met 40-60% worden verkort. Neem bijvoorbeeld de bewerking van een typische automatrijzen: traditionele drieassige bewerking vereist 5-7 klemmingshandelingen, wat ongeveer 8 uur duurt; terwijl vijfassige bewerking slechts 1-2 klemmingshandelingen vereist, waardoor de tijd wordt teruggebracht tot 3-4 uur. Bovendien verminderen geoptimaliseerde gereedschapspaden de stilstandtijd met meer dan 50%, waardoor het aandeel effectieve snijtijd toeneemt van de conventionele 60% tot 85%.
Belangrijker nog is dat vijfassig bewerken een geïntegreerde optimalisatie van productieprocessen mogelijk maakt. Traditionele, verspreide bewerkingen met meerdere processen worden samengevoegd tot een continu geautomatiseerd proces, waardoor de wachttijd tussen processen en de logistieke doorlooptijd worden verkort. Moderne vijfassige bewerkingscentra zijn uitgerust met gereedschapsmagazijnen met een grote capaciteit voor meer dan 60 gereedschappen en snelle gereedschapswisselaars (wisseltijd van 1-2 seconden), gecombineerd met hogedrukkoelsystemen (druk tot 70-100 bar) en intelligente spaanafvoersystemen, waardoor continu onbemand bewerken gedurende meer dan 72 uur mogelijk is. Dit zeer efficiënte productiemodel is bijzonder geschikt voor de bewerking van uiterst nauwkeurige onderdelen in grote volumes, zoals medische implantaten en precisietandwielen.
In een praktijkvoorbeeld werd bij de productie van een bepaald constructieonderdeel voor de lucht- en ruimtevaart de bewerkingstijd per stuk teruggebracht van 18 uur naar 7 uur na de toepassing van vijfassige bewerking. De gereedschapskosten daalden met 40%, terwijl de productiesnelheid steeg van 92% naar 99.5%. Deze cijfers tonen de uitstekende prestaties van vijfassige bewerking aan in het verbeteren van de productie-efficiëntie. Met de vooruitgang in intelligente besturingstechnologie beschikt de volgende generatie vijfassige bewerkingscentra ook over adaptieve snijoptimalisatie, waardoor dynamische parameteraanpassingen mogelijk zijn op basis van de werkelijke snijomstandigheden om het potentieel voor productie-efficiëntie verder te benutten.
3. Uitzonderlijke oppervlaktekwaliteit
De 5-assige bewerkingstechnologie heeft dankzij haar unieke bewegingsbesturing nieuwe industrienormen gesteld voor de oppervlaktekwaliteit van werkstukken. De kern van dit technologische voordeel ligt in het vermogen om gereedschapspaden intelligent te optimaliseren, waardoor het snijproces altijd in optimale conditie is.
Wat betreft de procescontrole van het snijproces, maakt het vijfassige bewerkingssysteem gebruik van nauwkeurige bewegingsalgoritmen om een constante optimale contacthoek tussen het gereedschap en het werkstuk te handhaven. Deze dynamische aanpassingsmogelijkheid levert revolutionaire bewerkingsresultaten op: de fluctuaties in de snijkracht worden met meer dan 50% verminderd en de variaties in spaandikte worden binnen ±5% gehouden. Neem bijvoorbeeld de bewerking van titaniumlegeringen voor ruimtevaartcomponenten: de stabiliteit van de snijkracht bij vijfassige bewerking is drie keer hoger dan bij drieassige bewerking, wat direct twee belangrijke voordelen oplevert: de levensduur van het gereedschap wordt met 40-60% verlengd en de oppervlakteruwheid wordt met 30-50% verbeterd.
Wat betreft oppervlakteafwerking biedt vijfassige bewerking ongeëvenaarde voordelen. Door constante snijomstandigheden en geoptimaliseerde gereedschapstrajecten te handhaven, kan een spiegelglad oppervlak met een oppervlakteruwheid van Ra 0.4 μm of lager worden bereikt. Een dergelijke oppervlaktekwaliteit is met name cruciaal in hoogwaardige sectoren zoals medische hulpmiddelen en optische componenten. Uit testgegevens blijkt dat de oppervlakteruwheid van kogelkoppen van kunstgewrichten, geproduceerd met vijfassige bewerking, Ra 0.1–0.2 μm kan bereiken, waarmee volledig aan de eisen voor implantaten wordt voldaan, terwijl de daaropvolgende polijsttijd wordt verkort van 4 uur tot 30 minuten.
Toepassingen van 5- CNC-bewerking met assen
1. Lucht- en ruimtevaartindustrie
In de lucht- en ruimtevaartindustrie is 5-assige CNC-bewerking uitgegroeid tot een onmisbare kerntechnologie. Deze technologie voldoet perfect aan de eisen van de lucht- en ruimtevaartindustrie voor de bewerking van complexe structuren, ultrahoge precisie en speciale materialen. Grote monolithische structurele componenten van moderne vliegtuigen, zoals vleugelspanten en rompconstructies, vereisen precisiefrezen met behulp van 5-assige bewerkingscentra. Kritische componenten van vliegtuigmotoren zijn uitstekende voorbeelden van 5-assige bewerkingstoepassingen: turbinebladen moeten worden bewerkt om nauwkeurige aerodynamische oppervlakken te produceren, compressorschijven moeten strikte dynamische balanseigenschappen garanderen en verbrandingskamerconstructies vereisen complexe koelkanaalstructuren. Deze componenten worden doorgaans gemaakt van moeilijk te bewerken materialen zoals titaniumlegeringen en nikkelgebaseerde hittebestendige legeringen. 5-assige bewerkingsmachines, met hun superieure stijfheid en intelligente snijbesturing, kunnen deze materialen stabiel en efficiënt bewerken. Met name precisiecomponenten in ruimtevaartuigen, zoals satellietbevestigingen en raketmotoruitlaatmondstukken, vereisen bewerkingsnauwkeurigheid op micronniveau – een domein waarin 5-assige bewerking echt uitblinkt.
2. Productie van medische hulpmiddelen
De medische industrie is sterk afhankelijk van 5-assige CNC-bewerking , voornamelijk vanwege de strenge eisen aan biocompatibiliteit en oppervlaktekwaliteit voor medische hulpmiddelen. Kunstgewrichten (zoals heupkomprothesen en knieprothesen) vereisen complexe anatomische oppervlakken die perfect moeten aansluiten op menselijke botten, en 5-assige bewerking kan deze op maat gemaakte ontwerpen nauwkeurig repliceren. Tandheelkundige implantaten met microdraad en interne verbindingsstructuren vereisen een oppervlakteprecisie van minder dan een micron, en juist daarin blinken 5-assige machines uit. Moderne chirurgische instrumenten, met name minimaal invasieve chirurgische instrumenten, vereisen 5-assige technologie om hun ingewikkelde gebogen structuren en scherpe randen te realiseren. Het is belangrijk om te vermelden dat de medische industrie ook specifieke eisen stelt, zoals: het bewerkingsproces moet kruisbesmetting voorkomen en het oppervlak mag geen bewerkingssporen of microscheurtjes vertonen. Dit vereist dat 5-assige bewerkingscentra zijn uitgerust met gespecialiseerde reinigingssystemen en procesbesturingsprogramma's. Met de ontwikkeling van gepersonaliseerde geneeskunde biedt 5-assige bewerking steeds grotere voordelen bij de productie van kleine series op maat gemaakte medische producten.
3. Automobielindustrie
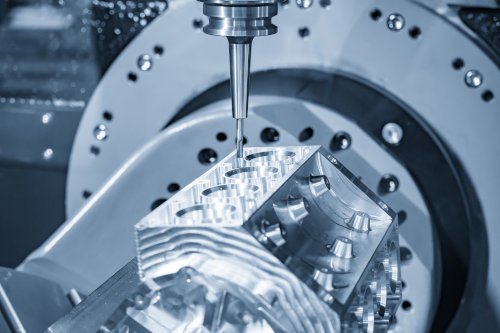
De automobielindustrie ondergaat een technologische revolutie, waarbij 5-assige CNC-bewerking een steeds belangrijkere rol speelt. In de traditionele sector van verbrandingsmotoren wordt 5-assige technologie gebruikt voor het bewerken van complexe componenten van krachtige motoren: de krukasgaten en nokkenasgaten in het cilinderblok vereisen een extreem hoge coaxialiteit, terwijl de turbinebladen van turbocompressoren precieze vloeistofdynamische oppervlakken vereisen. Bij de productie van raceauto's en conceptauto's maakt 5-assige bewerking de productie mogelijk van precisievormen voor koolstofvezelcomponenten en de geïntegreerde bewerking van lichtgewicht metalen constructies. Met de snelle ontwikkeling van elektrische voertuigen ontstaan er continu nieuwe toepassingsgebieden: de bewerking van grote, dunwandige structuren voor accubehuizingen vereist de stabiliteit van 5-assige machines, koelkanalen in motorbehuizingen vereisen de flexibiliteit van 5-assige technologie en precisietandwielen in elektrische aandrijfsystemen vereisen de ultraprecisiebewerkingsmogelijkheden van 5-assige systemen. Nieuwe componenten zoals sensorbeugels voor intelligente rijsystemen en laserradarbehuizingen stellen ook hogere eisen aan 5-assige bewerking. De massaproductiekarakteristieken van de automobielindustrie stimuleren bovendien continue innovatie op het gebied van automatisering en intelligentie voor 5-assige bewerking.
Factoren waarmee u rekening moet houden bij het selecteren van een 5- CNC-bewerkingscentrum met assen
1. Analyse van de bewerkingsvereisten
Bij de aanschaf van een vijfassig bewerkingscentrum is de eerste stap een gedetailleerde analyse van de bewerkingsvereisten. Hierbij moet vanuit meerdere perspectieven worden gekeken: ten eerste de materiaaleigenschappen van de te bewerken onderdelen, zoals het metaaltype (bijvoorbeeld aluminiumlegering, titaniumlegering of hittebestendige legering), de hardheidsgraad en eventuele speciale bewerkingseisen (zoals het bewerken van dunwandige onderdelen). Ten tweede de fysieke afmetingen van de onderdelen, waaronder de maximale buitenafmetingen, het gewicht en de kleinste afmetingen van de te bewerken kenmerken. Nog belangrijker is het duidelijk definiëren van de nauwkeurigheidseisen voor de bewerking, inclusief kritische parameters zoals maattoleranties, geometrische toleranties en oppervlakteruwheid. Zo vereisen structurele componenten in de lucht- en ruimtevaart doorgaans een positioneringsnauwkeurigheid van 0.01 mm, terwijl in de matrijzenindustrie mogelijk meer nadruk wordt gelegd op de oppervlaktekwaliteit. Daarnaast is de structurele complexiteit van het onderdeel een cruciale factor, zoals de aanwezigheid van diepe holtes, smalle sleuven of complexe gebogen oppervlakken. De keuze van de juiste bewerkingsmachines moet nauwkeurig aansluiten op deze eisen, om zowel verspilling van middelen door overcapaciteit als een verminderde bewerkingskwaliteit door ondermaatse apparatuur te voorkomen.

2. Nauwkeurigheidsklasse van de werktuigmachine
De nauwkeurigheidsklasse van een vijfassige werktuigmachine is een cruciale factor bij de keuze van een machine. De nauwkeurigheid van een werktuigmachine wordt voornamelijk gemeten aan de hand van de volgende belangrijke parameters: positioneringsnauwkeurigheid (doorgaans 0.005–0.015 mm), herhaalpositioneringsnauwkeurigheid (doorgaans 0.003–0.008 mm) en contourbewerkingsnauwkeurigheid. Verschillende industrieën hebben aanzienlijk uiteenlopende precisie-eisen: de lucht- en ruimtevaart en de precisie-medische industrie vereisen vaak ultranauwkeurige modellen (positioneringsnauwkeurigheid ≤ 0.005 mm), terwijl de algemene machinebouw slechts een precisie van 0.01–0.02 mm vereist. Het is belangrijk om te weten dat de precisie van een werktuigmachine niet alleen afhangt van de nominale parameters, maar ook van de stabiliteit op lange termijn, inclusief temperatuurcompensatie, trillingsbestendigheid en de levensduur van de precisie. Voor de bewerking van hoogwaardige onderdelen wordt aanbevolen een werktuigmachine te kiezen met een precisieklasse die één niveau hoger ligt dan de huidige eisen, om ruimte te laten voor toekomstige ontwikkelingen. Tegelijkertijd moet rekening worden gehouden met de dynamische precisieprestaties van de werktuigmachine, dat wil zeggen de trajectnauwkeurigheid tijdens bewerkingen met hoge snelheid, wat met name belangrijk is bij de bewerking van complexe oppervlakken.
3. Specificaties van de draaitafel
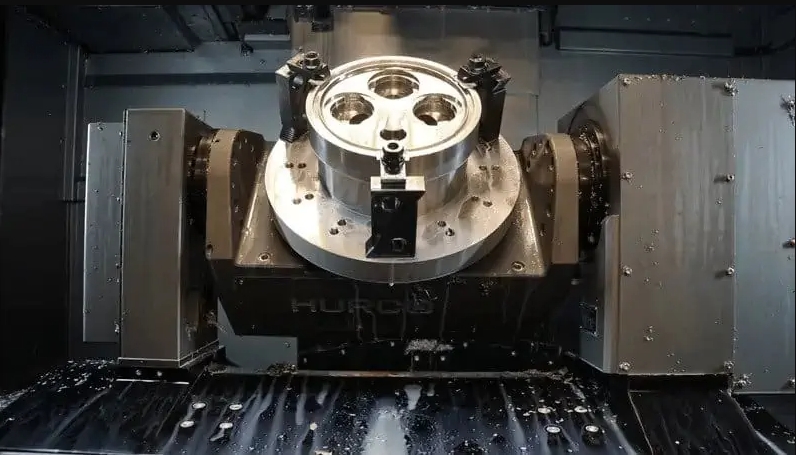
Als essentieel onderdeel van een vijfassige werktuigmachine hebben de prestatieparameters van de draaitafel een directe invloed op de bewerkingsmogelijkheden. Bij de beoordeling van de tafel zijn de afmetingen en het draagvermogen de eerste aandachtspunten: standaardmodellen hebben doorgaans een tafeldiameter van 400 tot 800 mm en een draagvermogen van 500 tot 3,000 kg. Voor de bewerking van grote onderdelen kan een tafel op maat nodig zijn. Ook de rotatiesnelheid is cruciaal: voor gewone bewerkingen volstaat 200-500 tpm, terwijl voor hogesnelheidsfrezen een tafel met een snelheid van 1000 tpm of hoger vereist kan zijn. Precisieparameters van de tafel zijn onder andere de rotatienauwkeurigheid (doorgaans 0.005-0.01 mm) en de kantelnauwkeurigheid, die direct van invloed zijn op de bewerkingskwaliteit tijdens vijfassige interpolatie. Voor zware snijtoepassingen moeten ook de stijfheid en het koppelvermogen van de tafel worden beoordeeld. Moderne, hoogwaardige werkbanken zijn doorgaans voorzien van directe aandrijving en hydraulische klemsystemen, waardoor ze tegelijkertijd aan hoge snelheids- en hoge stijfheidseisen kunnen voldoen. Bij de keuze van een werkbank is het raadzaam om een prestatiemarge van 20-30% aan te houden, gebaseerd op de typische eisen voor de bewerking van onderdelen, om betrouwbaarheid op lange termijn te garanderen.
Of u nu prototypes op maat of massaproductie nodig heeft, de 5-assige CNC-bewerkingscentra van NOBLE kunnen het leveren. Door samen te werken met NOBLE, een professionele fabrikant van CNC-onderdelen in China, krijgt u toegang tot technische expertise en kosteneffectiviteit.
5-assige bewerking van veelgestelde vragen
Hoe kies ik een betrouwbare fabrikant van onderdelen voor 5-assige bewerking?
Zoek naar fabrikanten met geavanceerde apparatuur, ervaren ingenieurs, strenge kwaliteitscontroles en de mogelijkheid om met verschillende materialen te werken.
Welke sectoren profiteren het meest van 5-assige CNC-bewerking?
Industrieën zoals de lucht- en ruimtevaart, de automobielindustrie, de productie van medische apparatuur en de matrijzenbouw profiteren van de precisie en veelzijdigheid van 5-assige CNC-bewerking.







