
Bevezetés
Alapvető alkatrészek esetében a standard öntési módszerek tökéletesen megvalósíthatók: fémet öntünk egy öntőformába, hagyjuk kihűlni, majd kivesszük az alkatrészt. Ez a módszer számos követelménynek megfelel.
Azonban, ha az anyag határait túllépik, a vákuumos fémöntés kudarcot vall. Oxidáció történik, gázok csapdába esnek, és porozitás alakul ki. Az alkatrészek már azelőtt elsérülnek, hogy bármilyen terhelésnek kitennék őket. A probléma nem magában a fémben rejlik, hanem az öntési környezetben.
A vákuumos fémöntés kiküszöböli ezeket a környezeti hatásokat – nincs levegő, nincs nedvesség és nincs oxidáció. Az olvadt fém tiszta marad, és a kapott alkatrészek tömörek. Azoknál az alkatrészeknél, amelyek nem tolerálják a belső hibákat, ez az előnyben részesített megoldás.
Ez az útmutató három dolgot tárgyal. Azokat a konkrét ötvözeteket, amelyek a leginkább profitálnak az eljárásból. Az előnyöket és a kompromisszumokat. A valós alkalmazásokat, ahol a vákuumos fémöntés nem opcionális, hanem kötelező.
Milyen ötvözetek használhatók vákuumos fémöntéshez?
Egyes fémek levegővel reagálva oxidációt és gázabszorpciót okoznak, ami végső soron rideg vagy porózus öntvényekhez vezet. A vákuumos fémöntés ezt a problémát a reaktív atmoszféra eltávolításával oldja meg. A következők azok a kategóriák, amelyek a leginkább profitálnak belőle.
Reaktív fémek
A titánötvözetek – standardként a Ti-6Al-4V ötvözetet alkalmazzák – erős affinitással rendelkeznek az oxigénhez. Felületükön vékony oxidréteg alakul ki. Ez önmagában nem probléma. Az oxigén azonban feloldódik az anyagban, ami a kristályszerkezet rideggé válását okozza, és ezáltal lerövidíti a kifáradási élettartamát. A cirkónium hasonlóan viselkedik. Mindkét anyagot kivétel nélkül vákuumban vagy inert atmoszférában kell megolvasztani és önteni.
Ezeket a vákuumöntésű ötvözeteket széles körben használják olyan területeken, ahol rendkívül magasak a súly- és szilárdsági követelmények, mint például a repülőgépipar, az orvosi implantátumok és a nagy teljesítményű autóipari alkatrészek. Mivel ezek az alkatrészek nem tolerálják az oxigén beszivárgását, magas költségük teljesen indokolt.
Magas hőmérsékletű szuperötvözetek
A nikkelalapú ötvözetek, mint például az Inconel 625, 713C és 718, extrém hőhatásra lettek tervezve. 700°C-on és afelett megtartják szilárdságukat. Az olvadás során azonban érzékenyek a gázfelvételre. Az oxigén és a nitrogén karbidokat és nitrideket képez a szemcsehatárokon. Az ötvözet rideggé válik. A kúszási ellenállás csökken.
A kobaltalapú ötvözeteket (például a sztellitet) kopásálló alkalmazásokban, például szelepekben, szelepülésekben és vágóélekben használják. Keménységük és korrózióállóságuk megőrzése érdekében ezek az ötvözetek nagy tisztaságú olvasztási eljárást igényelnek.
A vákuumos fémöntés elengedhetetlen a turbinalapátokhoz, motoralkatrészekhez és kipufogórendszerekhez. Vákuumvédelem nélkül ezek az ötvözetek nem tudják teljesíteni a szükséges mechanikai tulajdonságokat.
Kiváló minőségű acélok
A rozsdamentes acél és az alacsony ötvözetű acél nem annyira reakcióképes, mint a titán. Levegőn megolvasztva azonban hidrogént nyelnek el. Ez a hidrogén feloldódik az olvadt fémben, és megszilárdulása során távozik, porozitást eredményezve. Ami még rosszabb, a hidrogén rideggé teszi a fémszerkezetet, ami a kifáradási élettartam jelentős csökkenéséhez vezet.
A vákuumos fémöntés még azelőtt eltávolítja a hidrogént, mielőtt az problémát okozna. Az olvadékot vákuumkörnyezetben gáztalanítják, így az acél tiszta marad, és javul a kifáradási élettartama. Ez kritikus fontosságú a fogaskerekek, tengelyek és futóműalkatrészek esetében.
Alumínium ötvözetek
Az alumínium nem a legkézenfekvőbb jelölt a vákuumolvasztás számára. Gyorsan oxidálódik, de az oxidfilm védő hatású. Az igazi probléma a gáz porozitása. A hidrogén könnyen oldódik az olvadt alumíniumban. Szilárdulás során tűszúrásszerű lyukakat képez. A mechanikai tulajdonságok romlanak.
Az olyan ötvözetek, mint az AlSi10Mg és az alumínium-lítium minőségek, vákuumfeldolgozással javítják a folyamatot. Az olvadék teljesen gáztalanodik. Az öntvény tömörödik. Az autóipari fröccsöntött alkatrészeknél a porozitás nyomásszivárgást és megmunkálási problémákat okoz. A vákuumos fémöntés kiküszöböli ezeket a problémákat.
Mi a leggyakrabban használt fém a fém vákuumöntésben?
Nikkel alapú szuperötvözetek, kobalt alapú szuperötvözetek és titánötvözetek. Ezek a vákuumos fémöntés leggyakrabban feldolgozott anyagai. Nem azért, mert olcsók. Mert igénylik a folyamatot.
A kritikus tényező
A reakcióképesség a meghatározó tényező. Ezek a fémek nagyon erős affinitással rendelkeznek az oxigénhez. A titán aktívan elnyeli az oxigént. A nikkelötvözetek magas hőmérsékleten reagálnak. A kobaltalapú ötvözetek oxidokat képeznek, amelyek gyengítik a szerkezeti szilárdságot.
A reakcióképesség a meghatározó tényező. Ezek a fémek nagyon erős affinitással rendelkeznek az oxigénhez. A titán aktívan elnyeli az oxigént. A nikkelötvözetek magas hőmérsékleten reagálnak. A kobaltalapú ötvözetek oxidokat képeznek, amelyek gyengítik a szerkezeti szilárdságot.
A vákuumos fémöntés kiküszöböli a légköri környezet hatásait. Az olvadék tiszta marad, és a szilárd fázisú szerkezet ép marad, ezáltal biztosítva a kohászati integritást. Ez az egyetlen oka annak, hogy ezek az ötvözetek kritikus alkalmazásokban – például turbinalapátokban, sugárhajtómű-alkatrészekben, orvosi implantátumokban és nagy teljesítményű autóalkatrészekben – is képesek teljesíteni.
Költségindoklás
Ezek a fémek drágák. A vákuumos eljárás növeli a költségeket. Más módszerek azonban még kevésbé kívánatosak. Levegőöntés esetén a selejtarány akár 50-80% is lehet. Ez nem gyártás, hanem anyagpazarlás. A vákuumos eljárás minimalizálja a selejtarányt, javítja a hozamot, és az egy jó alkatrészre jutó költséget elfogadható szintre csökkenti.
Ezért a nikkel, a kobalt és a titán a leggyakoribb választások a vákuumöntéshez. A vákuumos fémöntés nem lehetséges; ez az egyetlen módja ezen ötvözetek megbízható teljesítményének biztosítására.
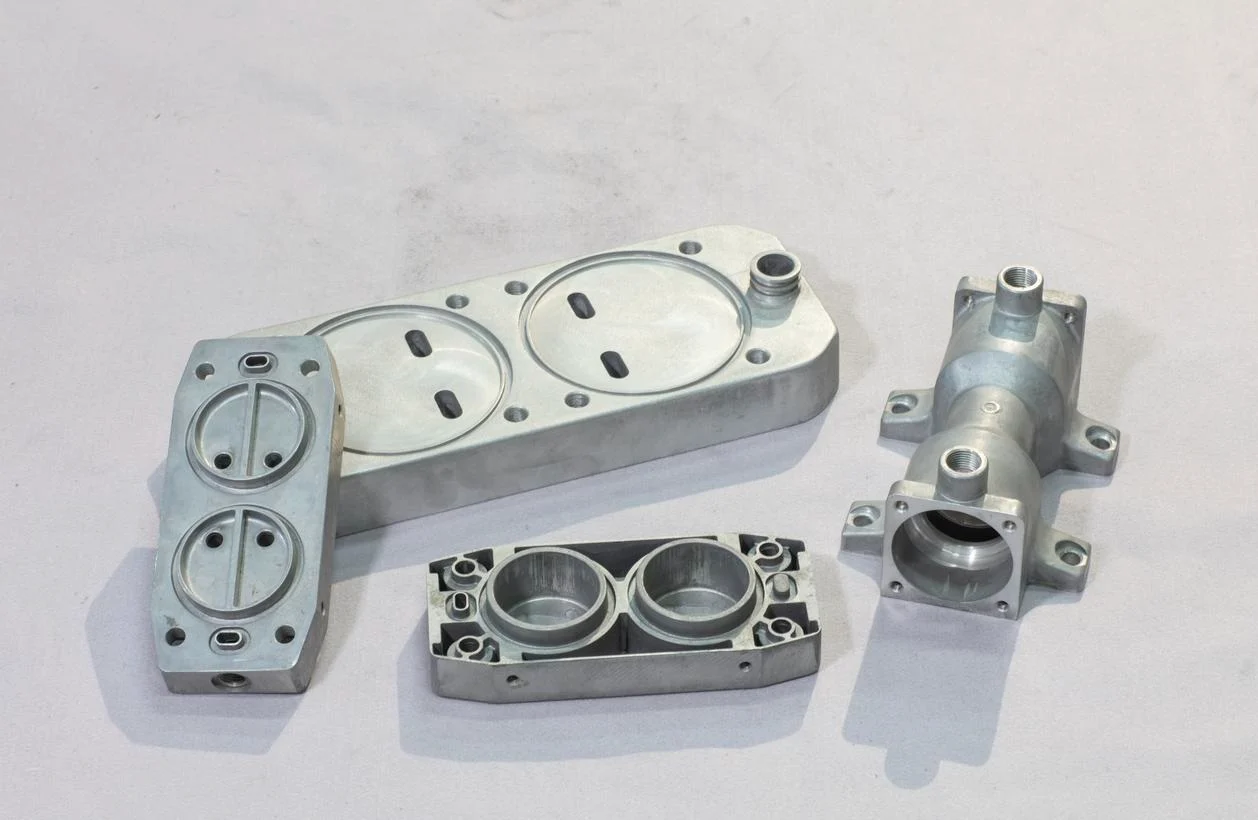
Előnyök és hátrányok más eljárásokkal összehasonlítva
Minden folyamat kompromisszumokkal jár. A vákuumos fémöntés sem kivétel. Előnyei kézzelfoghatóak, akárcsak a költségei. A következőkben a kettő közötti kompromisszumokat vázoljuk fel.
A vákuumos fémöntés előnyei
-
Kiváló tisztaság
Nincs oxigén. Nincs nedvesség. Nincsenek gázzárványok. Az olvadék tiszta marad. A szilárd fázis sűrű marad. Az adatok ezt megerősítik. Az alumíniumötvözetekben a vákuumöntés több mint 6%-kal növelheti a szakítószilárdságot és 25%-kal a képlékenységet.
-
Kiváló felületkezelés és pontosság
A forma tisztán kitöltődik. Nem képződnek oxidfilmek a felületen. Nem okoznak felületi hibákat a gázbuborékok. Az alkatrész simábban jön ki. A tűrések szigorúbbak. A másodlagos megmunkálás csökken, sőt néha el is hagyható.
-
Összetett geometriák
Vékony falú szakaszokat töltenek ki. Komplex keresztmetszeteket reprodukálnak. A vákuum beszívja a fémet a formába. Nincs maradék levegő, amely akadályozná az áramlást. Azok az alkatrészek, amelyeket korábban gravitációs öntéssel nem lehetett előállítani, ma már mindennaposak.
-
Környezeti előnyök
A homoköntésnél a V-eljárás vákuumot használ a homokszemcsék összekötésére. Nincs szükség kémiai kötőanyagokra vagy szerves oldószerekre, így kevesebb hulladék keletkezik, és tisztább műhelykörnyezetet biztosít.
Ezek a fő előnyök és hátrányok, amelyeket a NOBLE mérnökei mérlegelnek, amikor vákuumos fémöntést fontolgatnak. Az előnyök meggyőzőek. De a hátrányok is ugyanolyan fontosak. Ezek határozzák meg, hogy az eljárás indokolt-e egy adott alkatrész esetében.
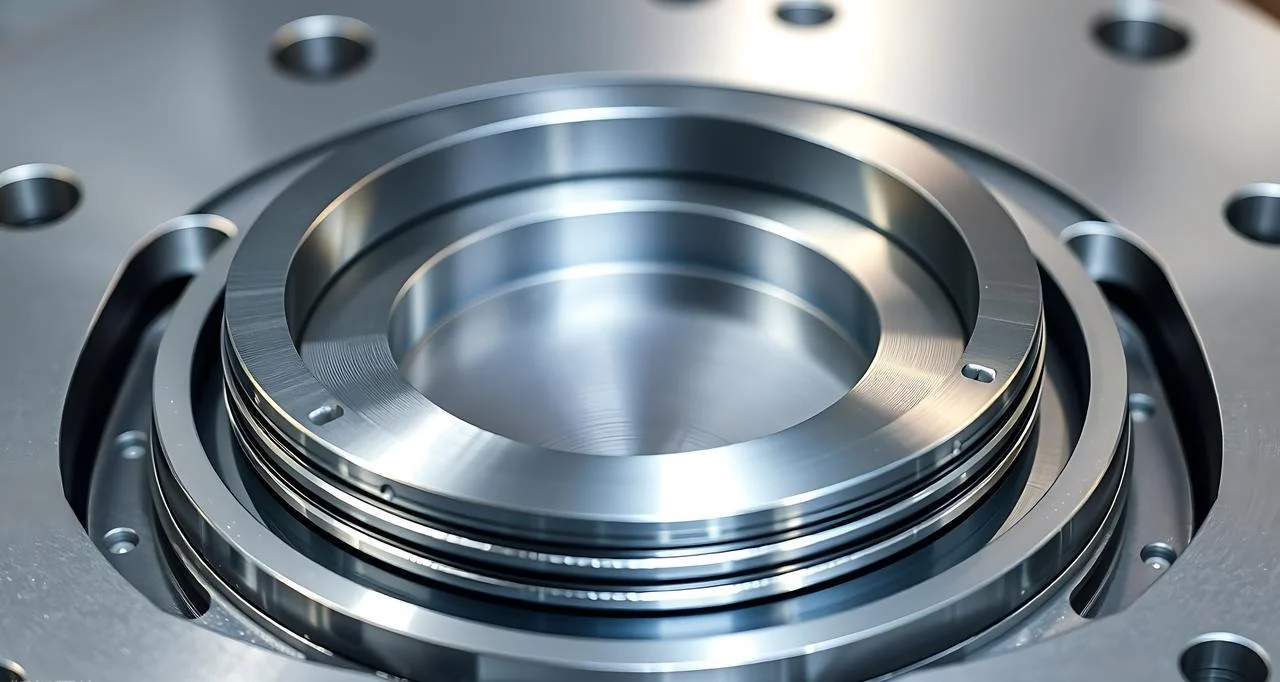
A vákuumos fémöntés hátrányai
-
Magas ár
A vákuumos fémöntő berendezések drágák. A vákuumkamra, a szivattyúk és a tömítőrendszerek mind költségesek. A karbantartási költségek is növelik az üzemeltetési költségvetést. A szivattyúk felújítást igényelnek, a tömítéseket pedig cserélni kell. A tőkekiadás meglehetősen jelentős.
-
Lassabb termelés
A ciklusidő hosszabb, mint a gravitációs vagy a nyomásos öntésnél. A kamrát vákuumozni kell. Az olvadékot vákuum alatt kell tartani. A hűtési sebesség szabályozott. A vákuumos fémöntés nem nagy volumenű gyártásra szolgál; inkább kis és közepes volumenű gyártáshoz a legalkalmasabb.
- A folyamat korlátai
Néhány variáció geometriai korlátozásokat ír elő. A V-eljárás nehezen boldogul nagy, lemezszerű alakzatokkal. A nagy acélöntvények „korona” hibákat okoznak – a vákuum alatti egyenetlen megszilárdulás miatt kiemelkedő középső részt. Ezek nem kizáró okok. De olyan korlátok, amelyeket a tervezőmérnököknek tiszteletben kell tartaniuk.
Döntési mátrix:
Miután az alkalmazási forgatókönyv világossá vált, a választás nyilvánvalóvá válik.
Vákuumfémöntés választása: Alkalmas kritikus alkatrészekhez a repülőgépiparban vagy az orvostudományban, ahol a meghibásodás teljesen elfogadhatatlan. Turbinalapátok. Implantátumok. Repülőgéptörzs szerkezeti elemei. Mivel ezek az alkatrészek soha nem meghibásodhatnak, a költség indokolt.
Válassza a hagyományos öntést: Alkalmas nagy volumenű, alacsony költségű fogyasztói alkatrészekhez, ahol egy bizonyos szintű porozitás elfogadható. Konzolok. Házak. Dekoratív alkatrészek. Ha a pórusok kis száma nem befolyásolja a funkcionalitást, akkor érdemes költségeket megtakarítani.
A fentiek a vákuumöntés gyakorlati előnyeit és hátrányait vázolják fel a gyártás szempontjából. A vákuumos fémöntés nem minden esetben jobb, de a megfelelő alkalmazásokban egyértelmű előnyöket kínál. Egy döntési mátrix segíthet a folyamatnak az adott alkatrészhez való illesztésében.
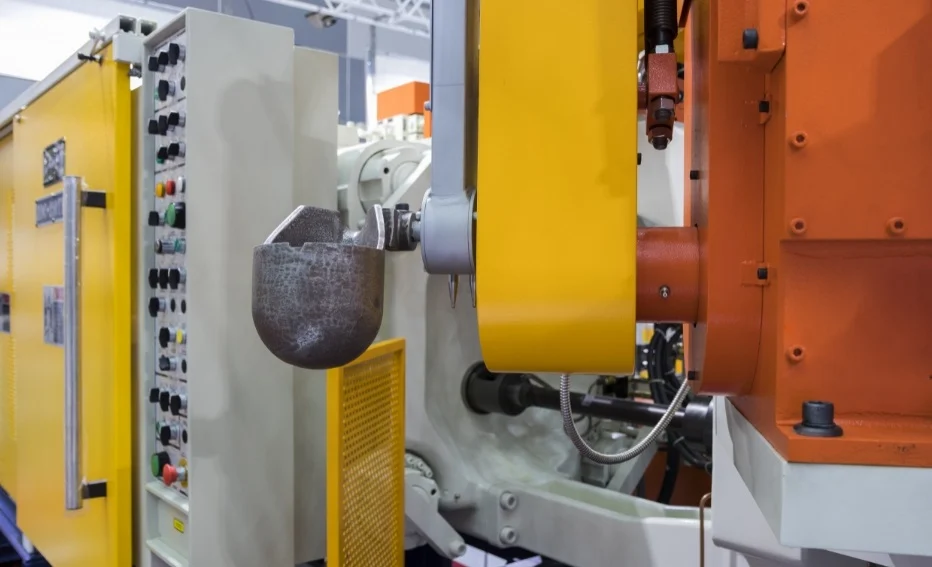
A vákuumos fémöntés gyakorlati alkalmazásai
A vákuumöntés minden alkalmazásának közös elve van: az alkatrészek soha nem hibásodhatnak meg. Akár feszültség alatt, akár hosszú távú használat során, akár a tényleges működés során, soha nem hibásodhatnak meg. A meghibásodás költsége egyszerűen túl magas. Pontosan ezért fejlesztették ki a vákuumos fémöntést.
Repülés és védelem
A turbóventilátor-lapátok nagy sebességgel forognak. A hajtóműalkatrészek szélsőséges hőmérsékleteknek vannak kitéve. Eközben a szerkezeti elemek viselik a teljes repülőgép terhelését. A nikkel alapú szuperötvözetek – mint például az Inconel és a Waspaloy – a választott anyagok. Ezek még 700 °C-on is megőrzik szilárdságukat. Ahhoz azonban, hogy teljes mértékben kiaknázhassák teljesítménypotenciáljukat, vákuumkezelésen kell átesniük. A porozitás meghibásodáshoz vezethet, míg az oxidáció lerövidíti élettartamukat. A vákuumos fémöntés hozza létre az ezekhez az alkatrészekhez szükséges tiszta mikroszerkezetet.
orvosi
Az implantátumokat az emberi testbe helyezik, míg a sebészeti eszközöket vágáshoz és megfogáshoz használják. Mindkettőnek biokompatibilisnek kell lennie, és abszolút tisztaságot igényel. A titánötvözetek dominálnak ezen a területen. A kis tételben történő testreszabás nagyon gyakori. A vákuumöntés használata az orvostechnikai eszközök iparában egyre növekszik, mivel hibamentes alkatrészeket eredményez kiszámítható mechanikai tulajdonságokkal. A porozitás hiánya azt jelenti, hogy nincsenek korróziós helyek; a zárványok hiánya azt jelenti, hogy nincsenek kifáradási kezdeti pontok.
Autóipari
A könnyű szerkezeti elemek csökkenthetik az üzemanyag-fogyasztást. A turbófeltöltő járókereke akár 150 000 fordulat/perc sebességgel is forog. Mindkét tényező magas követelményeket támaszt a szilárdsággal és a sűrűséggel szemben. Az alumínium-lítium ötvözetek és a titán használata egyre elterjedtebb. A vákuumos fémöntés vékony falú kialakítást tesz lehetővé, míg a hagyományos öntési eljárások nem tudják megbízhatóan kitölteni az ilyen szerkezeteket.
Általános Ipari
A nehézgépek alkatrészei – szivattyúházak, szeleptestek, nagynyomású szerelvények – ciklikus terheléseknek és korrozív folyadékoknak vannak kitéve. A rozsdamentes acélok és a nikkelötvözetek szabványosak. A vákuumos fémöntés biztosítja, hogy ezek az alkatrészek mentesek legyenek a porozitástól, ami szivárgást vagy repedést okozhatna.
Miért válassza a NOBLE-t vákuumos fémöntéshez?
Alapvető képességeink
A fémmegmunkálás a precíziós megmunkálást, az öntést és a kikészítést foglalja magában. A műanyagmegmunkálás a fröccsöntést, a CNC megmunkálást és az egyedi gyártást foglalja magában. Ezek nem különálló részlegek. Integrált képességek. Az egyik alkatrész önthető és megmunkálható. A másik fröccsönthető és összeszerelhető. Az átmenet zökkenőmentes.
Teljes körű szolgáltatás
A gyártás nem a teljes történet. A teljes folyamat sokkal korábban kezdődik: a tervek felülvizsgálata, a gyárthatósági tervezés (DFM) és a prototípus-készítés. A megmunkálás után a folyamat az összeszereléssel, a befejezéssel és a csomagolással folytatódik. A NOBLE teljes körű megoldásokat kínál. Ez teljes körű szolgáltatást nyújtó gyártási partnerré tesz minket – nem csak gyártóvá.
Minőség, amiben megbízhat
Az ISO 9001:2015 szabvány az általános gyártás minőségirányítási rendszereit fedi le. A folyamatok következetesek. Az ellenőrzések dokumentáltak. Az ellenőrzések nyomon követhetők.
Az ISO 13485:2016 szabvány szigorú követelményeket támaszt az orvostechnikai eszközökkel szemben. Szigorúbb nyomon követhetőség. Szigorúbb folyamatvalidálás. A dokumentáció teljes és alapos. Ez a tanúsítvány a NOBLE-t ISO 13485 tanúsítvánnyal rendelkező gyártóvá teszi, feljogosítva a szigorúan szabályozott orvostechnikai eszközipar kiszolgálására.
Partnerség a NOBLE-lal
Akár egy vákuumöntésű, ultraprecíz 5-tengelyes megmunkálást igénylő turbina alkatrészről, akár egy hibátlan felületkezelést igénylő orvosi implantátumházról, akár egy összetett szerelvényről van szó, amely fémlemezt és megmunkált alkatrészeket kombinál, a NOBLE az Ön egyetlen forrásból származó megoldása.
FAQ
Lehet-e vákuumöntéssel alumíniumot önteni?
Igen. Az olyan ötvözeteket, mint az AlSi10Mg, általában így dolgozzák fel. A vákuum eltávolítja az oldott hidrogént, megszünteti a porozitást és javítja a mechanikai tulajdonságokat.
Miért öntik vákuumban a titánt?
A titán magas hőmérsékleten agresszíven reagál az oxigénnel és a nitrogénnel. A vákuum eltávolítja ezeket a gázokat, megakadályozva a ridegedést és megőrzi a képlékenységet.
Drága a vákuumöntés?
A berendezések és a karbantartás költségei magasak. A nagy értékű, kritikus alkatrészek esetében azonban a hozamnövekedés és a hibacsökkentés indokolja a befektetést.
Mi a különbség a vákuumöntés és a nyomásos öntés között?
A présöntés nagy volumenű és gyors. A vákuumos fémöntés a minőséget helyezi előtérbe a sebességgel szemben, kiküszöbölve azokat a gázhibákat, amelyeket a présöntés nem tud elkerülni.
Mely iparágak profitálnak a leginkább a vákuumos fémöntésből?
Repülőgépipar, orvostudomány, autóipar és védelmi ipar. Ezek az iparágak olyan kritikus alkatrészeket használnak, ahol a porozitás elfogadhatatlan.
A NOBLE nyújt tervezési szolgáltatásokat?
Igen. Teljes körű tervezéstől az összeszerelésig terjedő megoldásokat kínálunk, nem csak gyártást. A DFM-elemzés, a prototípus-készítés és az összeszerelés mind a szolgáltatás részét képezi.







