
Bevezetés (bekezdés)
Melyik eljárás jobb több tucat műanyag alkatrész előállítására? A 3D nyomtatás ? Nem, túl lassú, hacsak nincs elég gép. A fröccsöntés jobban megfelel több száz alkatrészből álló megrendelésekhez . A megoldás a vákuumöntés . Kitölti ezt az űrt. Elég gyors. Elég olcsó is. Elég jó a valós használatra.
Sokan kérdezik, hogy hol működik ez a folyamat valójában. A vákuumöntési alkalmazások a koncepcióautóktól a sebészeti eszközökig terjednek. Itt működik a legjobban prototípusgyártás és kis tételű gyártás esetén.
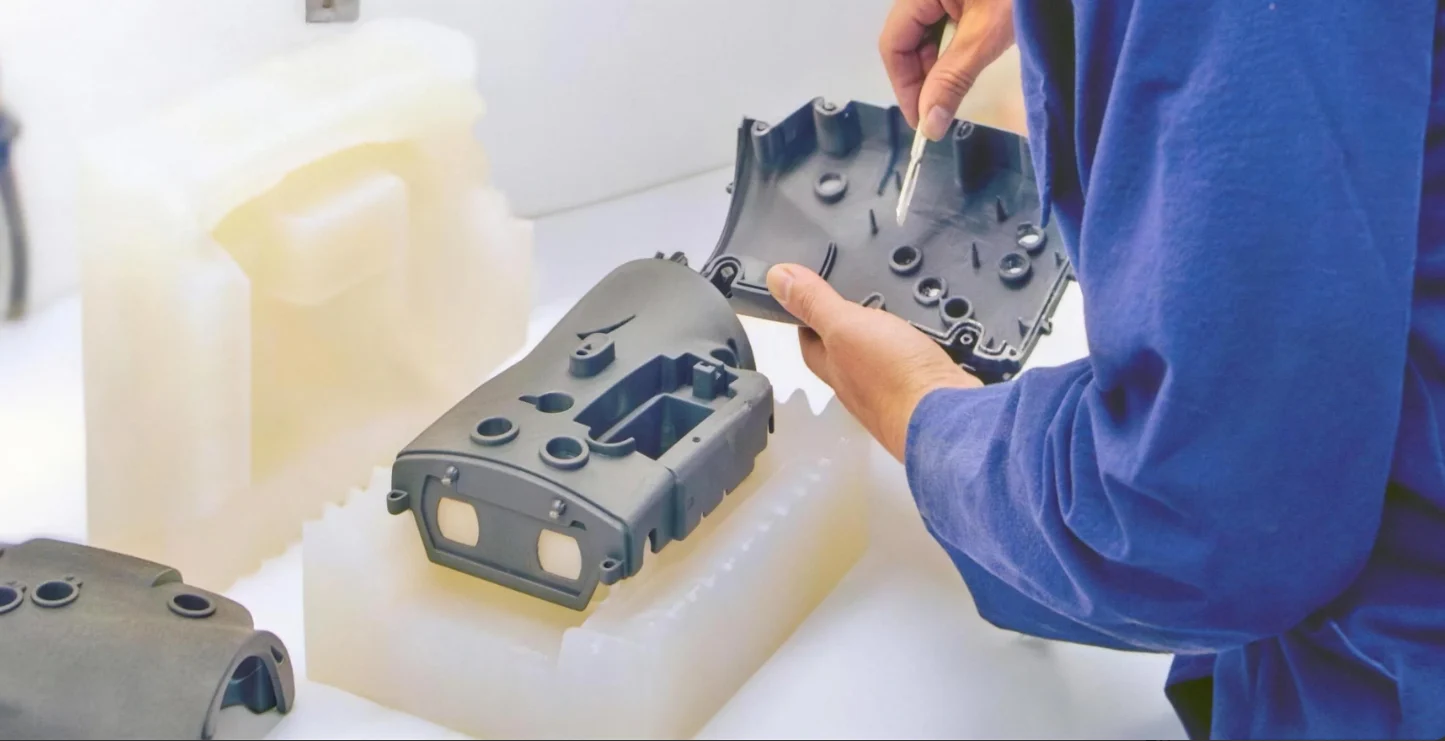
Autóipar
Az autógyártóknak vákuumöntést kell alkalmazniuk a terveikben. Funkcionális alkatrészként is használják a motortér tesztelésére. Koncepció- vagy versenyautók esetében a teljesítmény túl alacsony, és a kemény formákkal történő feldolgozási költségek sokkal magasabbak lennének.
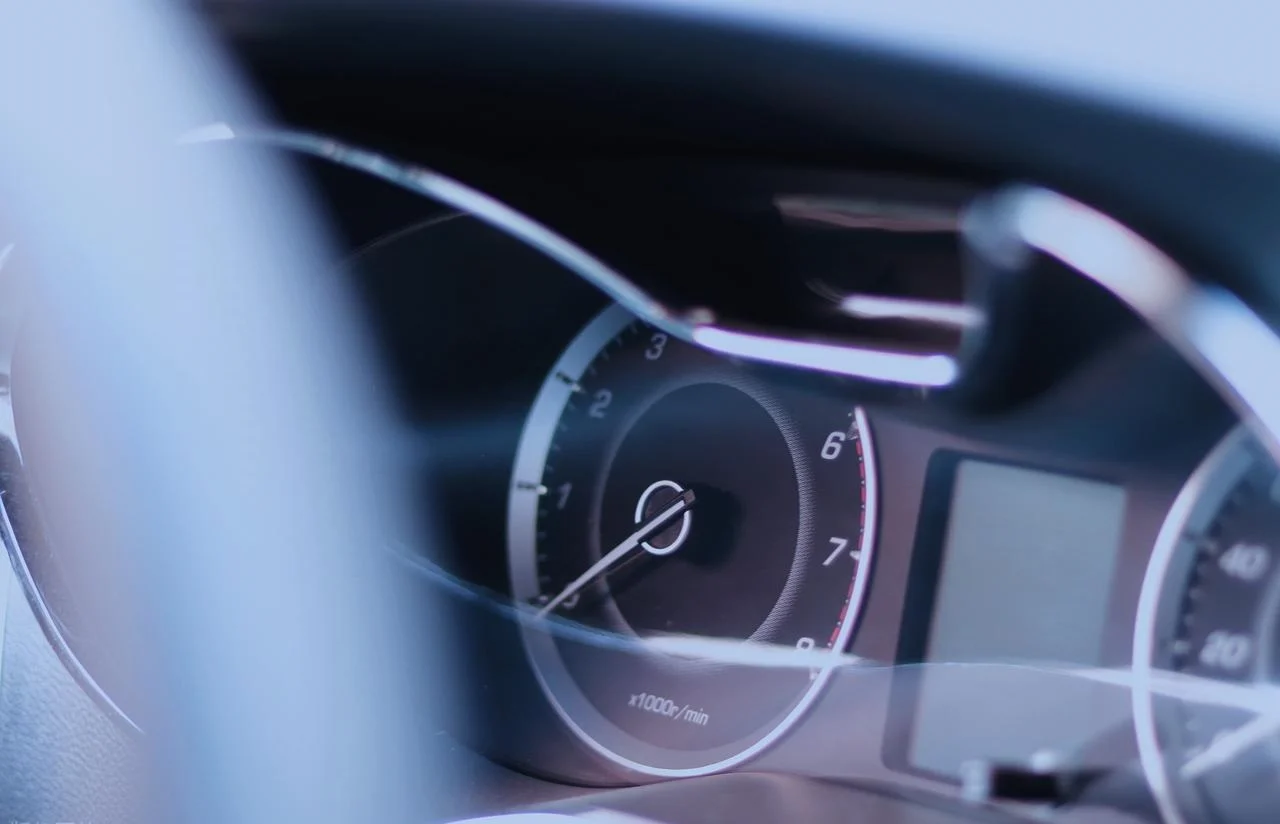
Belső és külső prototípusok
Az emberek már a motor beindítása előtt a belső tere alapján ítélnek meg egy autót. Ez azt jelenti, hogy a műszerfal paneleknek megfelelő textúrájúnak és erezetűnek kell lenniük. A szellőzőrácsoknak is simán kell mozogniuk. A vezérlőgomboknak kellemes érzetet kell kelteniük a rögzítés során. A vákuumöntésben készült ABS-szerű gyanták ezt biztosítják. Az alkatrészek úgy néznek ki és úgy is érződnek, mint a sorozatgyártású fröccsöntött műanyagok.
A fényszóróüvegek és a hátsó lámpaburkolatok optikai tisztaságot igényelnek. Az UV-stabil átlátszó gyanták ideálisak erre a célra. A tervezők most öt vagy tíz lencseprototípust önthetnek fotometriai vizsgálatokhoz anélkül, hogy hónapokat kellene várniuk a formára.
Funkcionális motorháztető alatti tesztelés
A motortér zord környezet. Hőciklusok, rezgések és vegyi anyagoknak való kitettségnek vannak kitéve. A prototípusoknak valós körülményeknek kell ellenállniuk. A vákuumöntéshez használt magas hőmérsékletű gyanták ellenállnak ezeknek a körülményeknek. A konzolok, folyadéktartályok és a levegőbeömlő alkatrészek olyan anyagokból készülnek, amelyek ellenállnak a motorháztető alatti hőmérsékletnek. Ezen tesztek adatai alapján készülnek a végső gyártási szerszámok.
Egyedi és kis szériás járművek
A koncepcióautók egyedi megnyilvánulások. Ezzel szemben a versenycsapatok húsz azonos autót építenek egy szezonra. A klasszikus autók restaurátorainak olyan alkatrészekre van szükségük, amelyeket az eredeti gyártók évtizedekkel ezelőtt leállítottak. Ezen forgatókönyvek egyike sem indokolja az acél fröccsöntő formák használatát. A mennyiség túl alacsony.
A vákuumöntés megoldja ezt a problémát. Az emberek tíz-ötven egységet készíthetnek közvetlenül szilikon öntőformákból. Az alkatrészek illeszkednek. Jól teljesítenek. A szerszámköltség pedig töredéke annak, amit a gyártóöntőformák igényelnének. Az autóiparban a prototípusgyártás és a kis tételű gyártás esetében ez gyakran az egyetlen praktikus lehetőség.
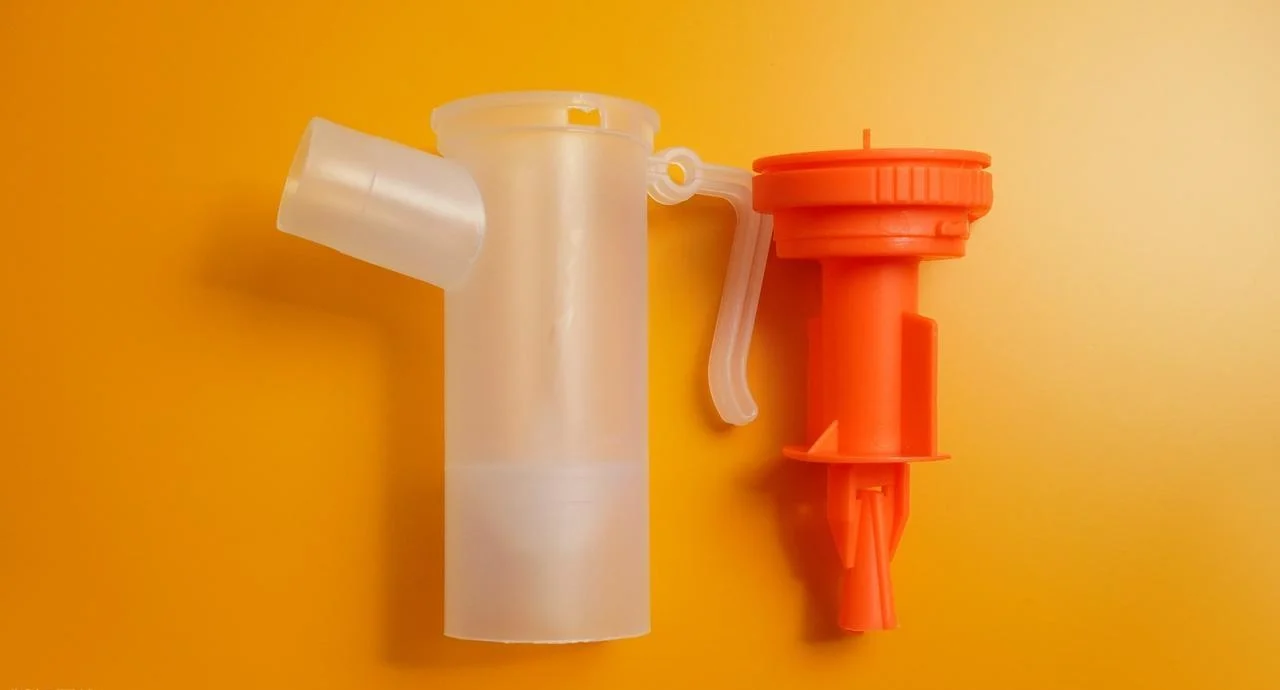
Orvosi és egészségügyi ellátás
Az orvostechnikai eszközök fejlesztésének szabályai mások. A betegbiztonság nem képezheti vita tárgyát – a szabályozási útvonalak dokumentációt igényelnek. A fejlesztési ciklusok funkcionális alkatrészek tesztelését is megkövetelik, mielőtt a gyártószerszámokat elköteleznék. A vákuumöntés jól alkalmazható ebben az iparágban a nem beültethető alkalmazásokhoz.
Egyedi, betegspecifikus eszközök
Minden páciens más. Az ortéziseknek illeszkedniük kell az egyén lábának formájához. A protéziseknek pontos kontúrozásra van szükségük ahhoz, hogy biztosítsák a megfelelő illeszkedést a maradék végtaghoz. A fogászati modelleknek pontos foggeometriára van szükségük a fogszabályozó tervezéséhez.
A tömeggyártáshoz szükséges szerszámok itt nem alkalmasak. Minden alkatrész egyedi. A vákuumöntés a páciens-specifikus 3D nyomtatású mintákkal kombinálva megoldja ezt a problémát. Először a klinika beolvassa a páciens anatómiáját. Egy technikus ezután kinyomtat egy mintarajzot. Egy szilikon forma rögzíti ezt a geometriát. Az eredmény egy egyedi eszköz, amelyet a lehető leghatékonyabban gyártanak. Egy-öt pácienshez illesztett eszköz gyártási sorozatai esetén ez gyakran az egyetlen gazdaságosan megvalósítható gyártási módszer.
Lágy orvosi alkatrészek
Nem minden orvosi alkatrész merev. Például a folyadékkezeléshez használt tömítéseknek rugalmasnak kell lenniük. A műszerházak tömítéseinek ellenállónak kell lenniük a kompressziós alakváltozással szemben. A sebészeti eszközök puha tapintású markolatainak kényelmes, csúszásmentes felülettel kell rendelkezniük.
A Shore A gumiösszetétel ideális az ilyen vákuumöntési alkalmazásokhoz. A lágy alkatrészek közvetlenül szilikon öntőformákba önthetők. A keménység a nagyon puha, gélszerű anyagoktól a keményebb gumi textúrákig terjed. Nincs szükség másodlagos ráöntési beállításra. Nincs szükség bonyolult, kétlépéses szerszámozásra. Csak egyetlen öntött alkatrészt kap a megfelelő anyagtulajdonságokkal.
A figyelmeztetés ismét érvényes. Az így öntött lágy orvosi alkatrészek nem automatikusan alkalmasak beültetésre vagy a testtel való hosszú távú érintkezésre. Minden beültethető vagy kritikus felhasználáshoz teljes körű tanúsítás, anyagvizsgálat és hatósági jóváhagyás szükséges. A prototípusgyártáshoz és a nem kritikus orvosi alkatrészek kis tételben történő gyártásához azonban a vákuumöntés bevált és megbízható módszer.
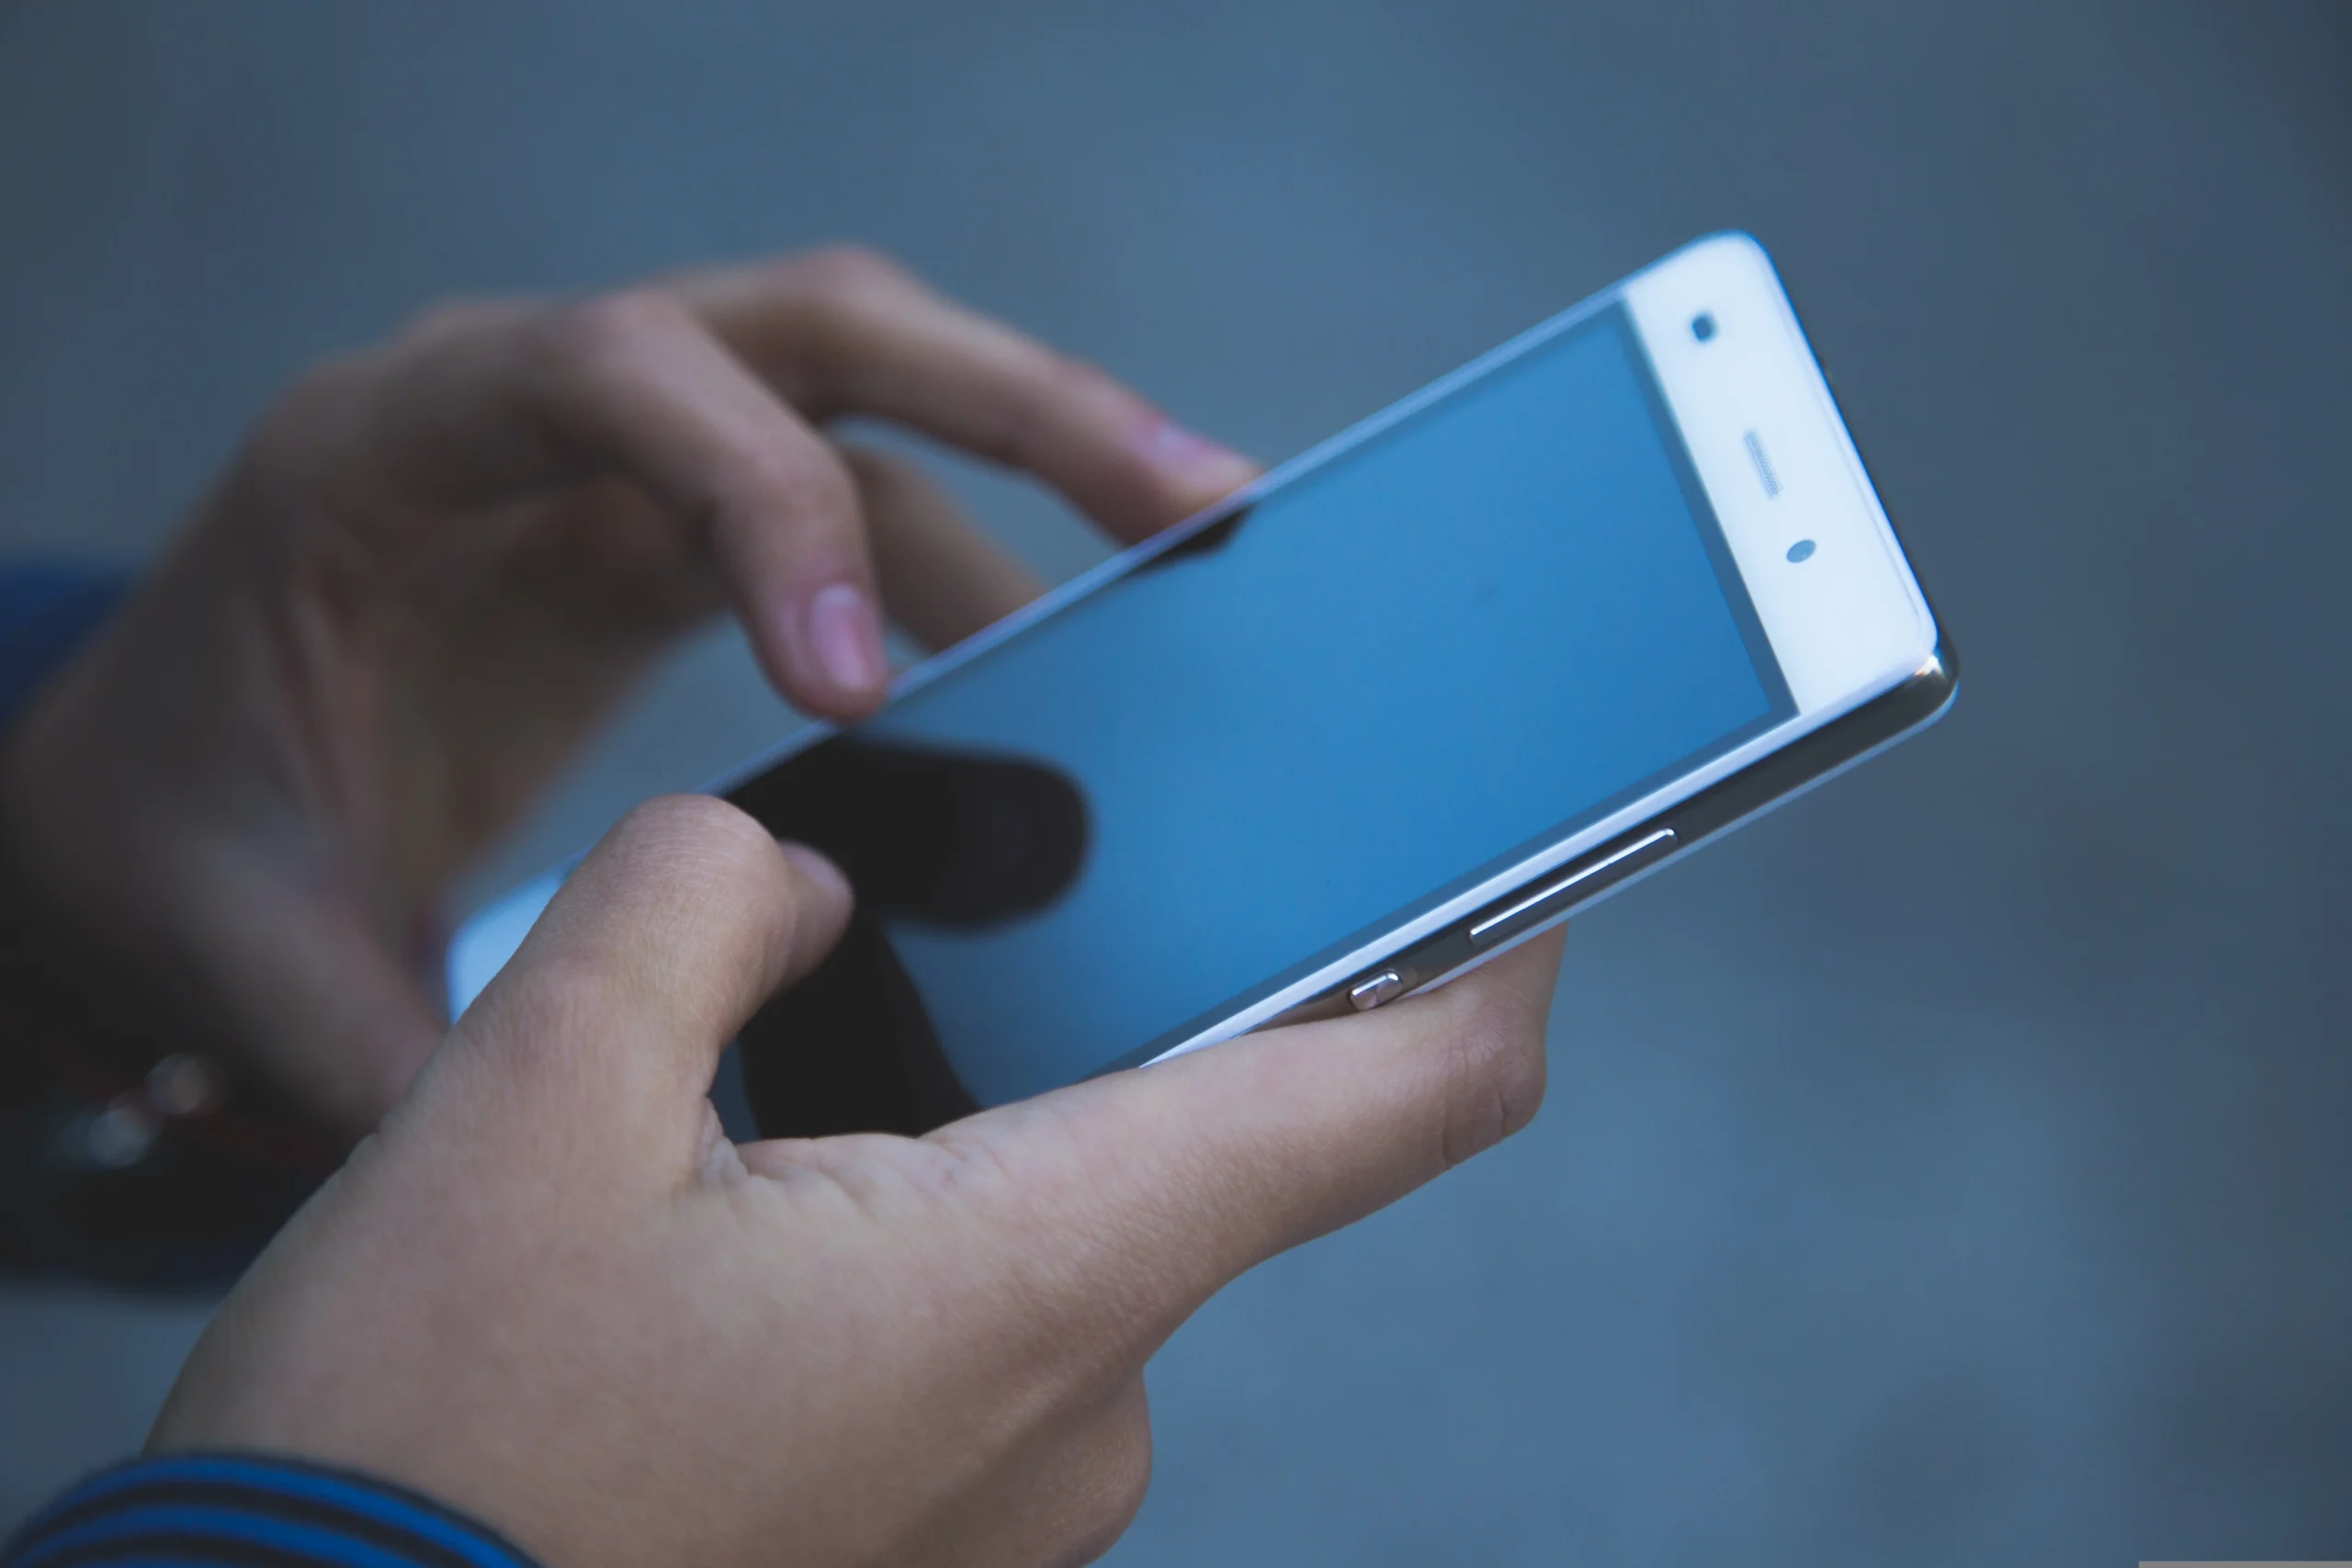
Consumer Electronics
A szórakoztatóelektronikai ipar gyorsan fejlődik. A termék életciklusát hónapokban, nem években mérik. A tervezőknek fizikai alkatrészekre van szükségük a felhasználói teszteléshez, az ejtéstesztekhez és a marketingminták elkészítéséhez. Az acél szerszámok elkészítése túl sokáig tart. Az egyes alkatrészek külön-külön történő 3D nyomtatása túl drága. A vákuumöntés megfelelő egyensúlyt teremt a prototípusgyártás és a kis tételű gyártás között ebben az iparágban.
Hordható és kézi eszközök
Az emberek elvárják, hogy a viselhető eszközök kényelmesen illeszkedjenek a bőrhöz. Egy óratoknak sima szélekre van szüksége. Egy fülhallgató házának illeszkednie kell a hallójárat kontúrjához. Egy telefontoknak precíz kivágásokra van szüksége a gomboknak és a kameráknak.
Vákuumöntéssel tíz-ötven darabból állítják elő ezeket a burkolatokat. Az ABS-szerű gyanták biztosítják a megfelelő merevséget és ütésállóságot. A felületkezelés illeszkedik a fröccsöntött alkatrészekhez. A tervezők felhasználói tanulmányokba vonják be az öntött prototípusokat. A tesztelők egy hétig viselik őket. Visszajelzés érkezik. A változtatások bekerülnek a következő terviterációba.
A puha tapintású felületek ráöntése egy másik alkalmazási lehetőség. Az emberek egyetlen művelettel öntik a merev házakat integrált gumírozott markolatokkal. A szilikon forma tartja a merev betétet, míg a puha anyag önti köré. Nincs szükség kétlépéses fröccsöntőgépre. Prémium kiegészítők kis volumenű gyártásához ez a megközelítés jól működik.
Drónok és robotika
Az emberek öt vagy tíz komplett drónvázat gyártanak egyetlen tételben. Ezután összeszerelik az elektronikát. Majd a prototípust szándékosan egy falnak repítik, hogy megnézzék, mi törik el. Ezen roncsolásos tesztek adatai alapján készül a végső gyártási terv.
Egy gyakori vizuális összehasonlítás egy öntött drónvázat mutat egy fröccsöntött kész alkatrész mellett. A két alkatrész szinte azonosnak tűnik. Az öntött alkatrésznek azonban kissé alacsonyabb lehet az ütésállósága. A fröccsöntött alkatrész azonban költséghatékonyabb nagy volumenű gyártás esetén. A drónalkatrészek prototípus-készítéséhez és kis tételű gyártásához az öntési folyamat hetekkel vagy hónapokkal a kemény szerszámok elkészülte előtt funkcionális tesztadatokat szolgáltat.
Perifériák és töltők
A billentyűzetek induló kiadásaihoz egyedi készülékházak szükségesek. Ezeket a készülékházakat kis tételekben vákuumöntéssel állítják elő. Húsz darabot öntöttek egy közösségi finanszírozási kampányhoz. További száz darab készült a korai tesztelők mintáihoz. Ezek az alkatrészek ugyanúgy működnek, mint a végső gyártási darabok. A különbség a szerszámköltségben rejlik: a szilikon öntőformák néhány ezer dollárba kerülnek, míg az acél fröccsöntő formák tízezrekbe.
A szórakoztatóelektronikai startupok és a limitált kiadású termékeket piacra dobó, már befutott márkák számára ez a folyamat praktikus utat kínál a CAD-től a fizikai termékig. Nincs szükség hatalmas előzetes beruházásra. Csak funkcionális alkatrészeket kapsz készen a tesztelésre és a korai gyártásra.
légtér
A repülőgépipar egy más világ. Szigorúak a szabályozások. Alacsonyak a gyártási mennyiségek. Ebben az iparágban olyan gyártási módszerekre van szükség, amelyek kis tételek esetén is működnek, és megfelelnek a szigorú biztonsági előírásoknak.
Belső kabin alkatrészek
Az ülések kartámaszait sokat használják. A zárakat ezerszer nyitják és zárják. Ezeknek az alkatrészeknek kopásállónak kell lenniük. Ami még ennél is fontosabb, hogy tűz esetén nem éghetnek el és nem bocsáthatnak ki mérgező füstöt.
Léteznek olyan égésgátló gyanták, amelyek megfelelnek az FAA vákuumöntésre vonatkozó szabványainak. Az anyag megfelel a függőleges égési teszteknek. Megfelel az előírt füstsűrűségnek. Kis mennyiségű, nem szerkezeti kabinszerelvény gyártása esetén ez az eljárás azt jelenti, hogy nem kell fizetni a repülőgépiparban használt szerszámokért.
Pilótafülke makettek és tesztelés
Mielőtt bárki fémforgácsolásba kezdene egy új pilótafülke-elrendezéshez, a tervezőknek ergonómiai teszteket kell végezniük. A kijelzők kereteinek különböző szögekből könnyen leolvashatónak kell lenniük. A kezelőpaneleknek ujjakkal is elérhetőnek kell lenniük, még kesztyűben is.
A vákuumöntés nagyszerű módja ezeknek a makett alkatrészeknek a gyors elkészítésének. A kapcsolópanelek fekete, ABS-szerű gyantából készülnek. A kijelzőkeretek matt vagy texturált felülettel is kaphatók. Az alkatrészek egyszerűen a szerkezeti keretekre illeszkednek. A pilóták interakcióba lépnek velük. A mérnökök figyelik és mérik.
UAV és drón alkatrészek
A katonaság által és felmérésekhez használt drónok általában nem kerülnek több ezerbe. Elég átlagos, hogy ötvenet vagy százat gyártanak belőlük. Minden repülőgép törzséhez szükség van tartókra az érzékelőkhöz, az akkumulátorházakhoz és az avionikai burkolatokhoz.
Az ütésálló és könnyű vákuumöntésű gyanták tökéletesek ehhez a feladathoz. A komplett repülőgép-alkatrészeket tételenként tíz-húsz egységben öntik. Az alkatrészek elég erősek a repülési tesztekhez. Elég könnyűek ahhoz, hogy a teherbírási korlátokon belül maradjanak. Amikor kis számú pilóta nélküli légi járművet gyárt, ez a megközelítés gyakran gyorsabb és olcsóbb, mint minden alkatrészt tuskóból megmunkálni, vagy hónapokat várni a gyártószerszámokra.
Régi repülőgépek alkatrészei
Ez egy fájdalmas probléma. A repülőgépek általában harminc-negyven évig repülnek. Az eredeti gyártó tizenöt évvel ezelőtt leállította a pótalkatrészek gyártását. Egy retesz eltörik. Egy panel megreped. A kezelőnek egyetlen cserealkatrészre van szüksége. Nem ezerre. Még ötvenre sem. Csak egyre.
A vákuumöntés megoldja ezt a problémát. Nincs minimális rendelési mennyiség. Nincsenek NRE-k a gyártóformákhoz. A gyártáson kívüli alkatrészek igény szerinti cseréjéhez ez egy praktikus megoldás. Lehetővé teszi az üzemeltetők számára, hogy repülőgépeiket költséges visszatervezés vagy egyedi megmunkálás nélkül állítsák üzembe.
Ipari berendezések & Robotika
A gyártósor leállt. Valakinek holnapra alkatrészre van szüksége. Egy új robotcellát terveztek. A csapatnak egy héten belül működőképes megfogókra van szüksége. Az ipari szektorban dolgozók ismerik ezt a fajta nyomást. A vákuumöntés ideális a prototípusgyártáshoz és a nem szerkezeti alkatrészek kis tételben történő gyártásához.
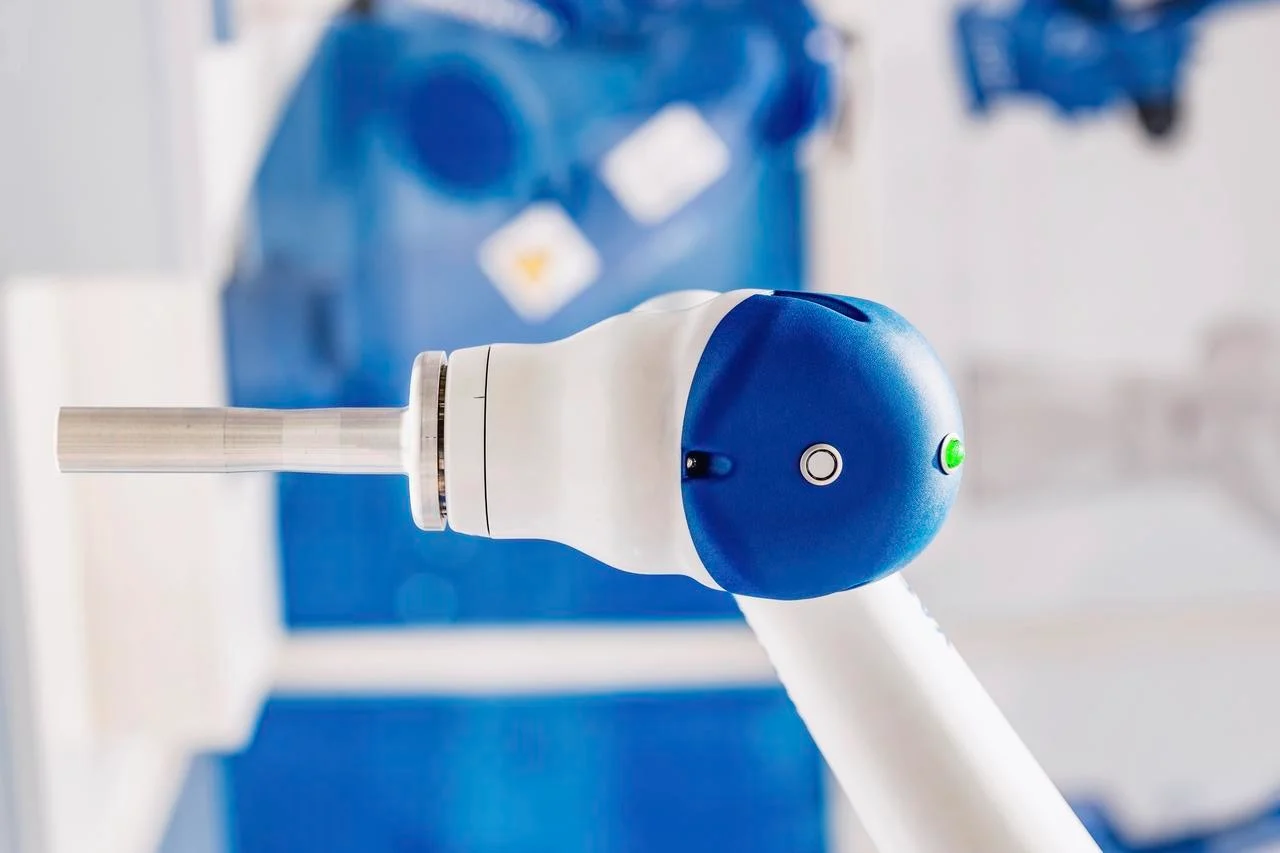
Robot-végeffektorok
Az együttműködő robotok, vagy kobotok, emberek mellett dolgoznak. Megfogóiknak elég szilárdnak kell lenniük ahhoz, hogy megtartsák az alkatrészt, ugyanakkor elég puhának ahhoz, hogy elkerüljék az összetörését vagy az emberi kéz sérülését. A merev fémpofák erre a célra nem alkalmasak.
A vákuumöntéshez használt gumiszerű poliuretánok megoldják ezt a problémát. Az emberek egyedi durométerekkel önthetnek rugalmas megfogókat. Ez az anyag nagy szakítószilárdsággal és jó kopásállósággal rendelkezik. Ezeket a megfogókat ezután egy kobothoz rögzítik, és hetekig tartó gyári tesztelésen esnek át. A tervezési változtatásokat visszavezetik a következő formaátdolgozásba. Nincs szükség a fröccsöntő szerszámokra. Nincs szükség drága ráöntési beállításra.
Szenzor- és kameraházak
A gyárautomatizálás különféle érzékelőkre és kamerákra támaszkodik. Ezeket védeni kell a portól, a hűtőfolyadék-permettől és a véletlen ütésektől. Az egyes érzékelők méretei és csatlakozóinak helye eltérő. Ezért a kész házak ritkán illenek bele.
A vákuumöntést ezért alkalmazzák egyedi védőházak előállítására kis volumenű automatizálási projektekhez. Ezek a házak integrált rögzítőperemekkel, kábelhúzás-mentesítő funkciókkal és átlátszó ablakokkal önthetők az optikai érzékelők számára. Öt és húsz közötti érzékelőház-tételek esetén ez a megközelítés funkcionális hardvert biztosít anélkül, hogy mindegyiket tömör alapanyagból CNC-megmunkálni kellene.
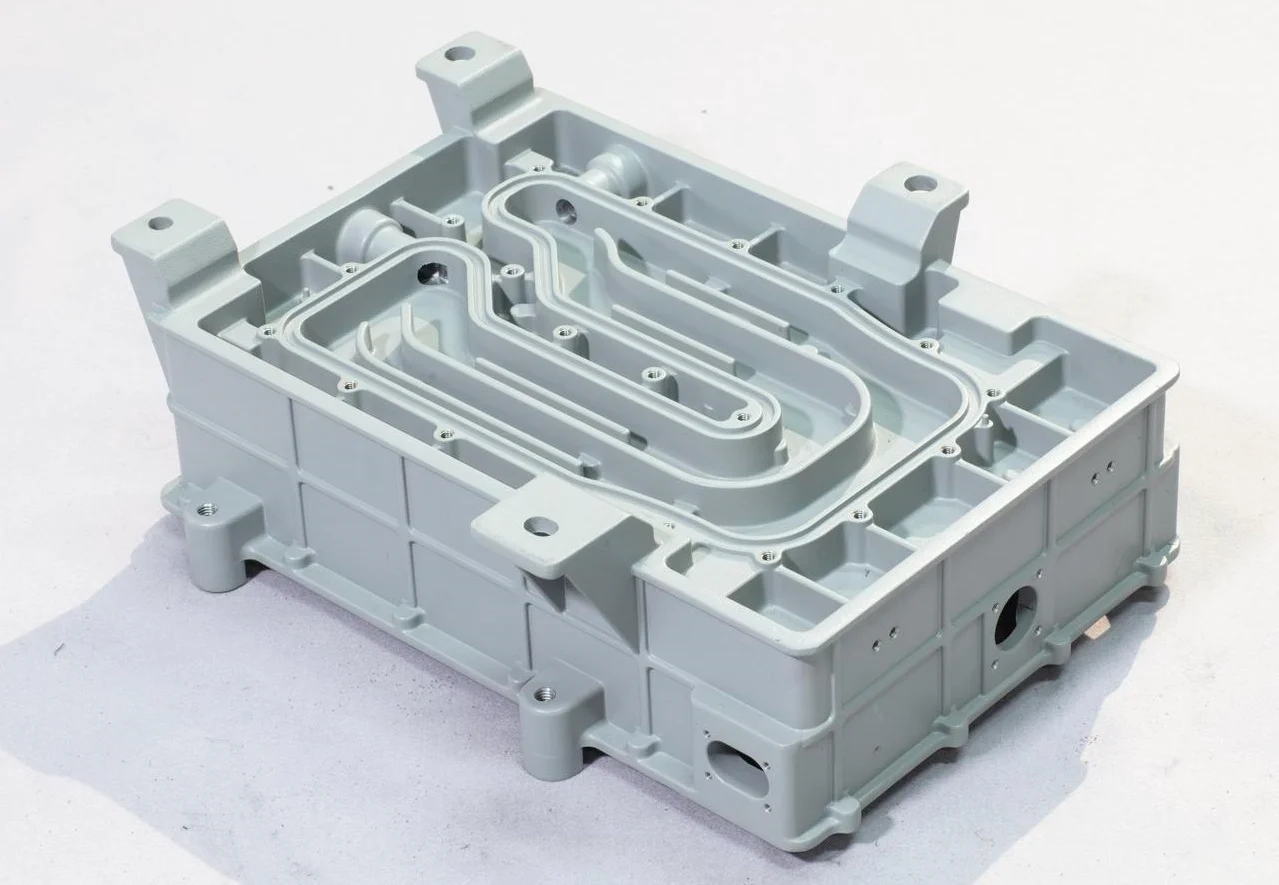
Fogyasztási cikkek, háztartási gépek és design
A mérnökök nem hozhatnak döntéseket pusztán a képernyőképek alapján. Érezniük kell a felület textúráját, és tesztelniük kell, hogyan illeszkednek egymáshoz a klipek. A vákuumöntés ideális prototípus-készítéshez és kis tételű gyártáshoz.
Kisgépházak
A turmixgép házának szorosan kell illeszkednie a motorra. A gombpanelnek egy vonalban kell lennie az alatta található kapcsolókkal. A fedél zárjának megfelelően a helyére kell kattannia.
A tervezők CAD modelleket készítenek, és prototípuskészítésre küldik őket. Vákuumöntéssel komplett készülékházakat hoznak létre ABS- vagy polikarbonátszerű gyantából. A csapat ezután összeszereli a működő prototípust, amely magában foglalja a tényleges motort, az áramköri lapot és a vezetékeket. Ezután tesztelik az összeszerelési sorrendet.
A kávéfőző előlapok esetében a felületkezelés fontos. A fényes előlap minden ujjlenyomatot megmutat. A texturált panel elrejti azokat. A vákuumöntés hűen reprodukálja mindkét felületet a mesterminta alapján. A megjelenést és a textúrát egy teljesen összeszerelt maketten értékelik ki. Minden változtatást ezután visszatáplálnak a CAD rendszerbe. Egy újabb öntvénytétel napokon belül elkészül.
Sportfelszerelések és játékok
A sisakvédőknek optikai tisztaságra és ütésállóságra van szükségük. A szemüvegkereteknek elég rugalmasnak kell lenniük ahhoz, hogy illeszkedjenek a különböző arcformákhoz, miközben a lencséket biztonságosan a helyükön tartják. Az akciófigurák arcának és kiegészítőinek precíz részletezésére van szükség.
A vákuumöntés képes kezelni ezeket a sokféle követelményt. A napellenzőkhöz használt átlátszó poliuretánok torzítás nélkül engedik át a fényt. A rugalmas készítmények biztosítják a megfelelő feszességet a szemüvegkeretekhez. A merev, részletgazdag gyanták a gyűjthető akciófigurák finom tulajdonságait ragadják meg.
Építészeti és művészeti modellek
Az építészeknek képesnek kell lenniük az épületelemek méretezésére az ügyfélprezentációkhoz. Egy egyedi lámpaernyő-tervből akár ötven darab is elkelhet. Egy szobrász esetleg limitált példányszámban szeretne gyártani egy alkotást.
A vákuumöntés ideális mindezen projektekhez. Egy CAD-ből kinyomtatnak egy mestermintát, vagy beszkennelnek egy eredeti szobrot. Egy szilikonforma rögzíti az összes felületi részletet. Az öntött alkatrészek megegyeznek a mestermintával. Több példány ezután elküldhető ügyfeleknek, galériáknak vagy kiskereskedőknek.
Mikor NEM szabad vákuumöntést használni
A vákuumöntés hasznos technika. Azonban nem minden munkához alkalmas. Korlátainak megértése megelőzheti a költséges hibákat és a határidők elmulasztását. Itt vall kudarcot a folyamat.
Autóipar: Több mint 10 000 alkatrész
Az autókilincsekből milliószámra kelnek el a különböző járműplatformok. Egy műszerfal panelből évente több százezer darab fogy. A vákuumöntés nem képes ilyen mennyiséget előállítani. Egy szilikonforma tíz-ötven alkatrészt képes előállítani, mielőtt lebomlik. Az alkatrészenkénti folyamat lassú. Az anyagköltség fontonként is magasabb, mint a hagyományos hőre lágyuló műanyagoké.
A helyes megközelítés a fröccsöntés. Azonban a kezdeti szerszámköltség magas. Az alkatrészenkénti ár nagy mennyiségben csak néhány fillér. Azok, akik nagy volumenű autóipari alkatrészek vákuumöntésével próbálkoznak, azt tapasztalják, hogy tucatnyi szilikonformát égetnek el, és végül többet fizetnek darabonként, mint az acél szerszámokért. A matematika egyszerűen nem áll össze.
Orvosi: Állandó implantátums
A csípőprotézis évtizedekig tart. A gerincfúziós ketrecnek meg kell őriznie szerkezeti integritását ismételt terhelés esetén is. A betegbiztonságot soha nem szabad veszélyeztetni öntött poliuretán alkatrész használatával. Az anyagtulajdonságok jól dokumentáltak. A hosszú távú kúszási és kifáradási viselkedés azonban nem ugyanaz, mint az implantátum minőségű PEEK vagy titán esetében.
A szabvány itt az orvosi minőségű fémek vagy jóváhagyott hőre lágyuló műanyagok CNC megmunkálása. A vákuumöntés nem alkalmas állandó, teherhordó vagy hosszú távú beültethető eszközökhöz. Azok, akik öntött implantátumokat kérnek, félreértik mind az anyagtudományt, mind a szabályozási utat. A szabályozó testületek nem fogják jóváhagyni ezeket. A mérnököknek nem szabadna javasolniuk.
Repülőgépipar: Elsődleges szerkezeti gerendák
A repülőgép súlyát repülés közben a szárnytartója tartja. A futómű alkatrészei minden felszállás és leszállás során extrém terhelésnek vannak kitéve. Az öntött poliuretánok nem szerkezeti anyagok. Tartós terhelés alatt deformálódnak. Mérsékelt hőmérsékleten meglágyulnak. Emellett hiányzik belőlük a repülőgépipari minőségű alumínium, titán és szén kompozitok fáradási ellenállása.
A futómű-alkatrészek esetében a megfelelő választás a fémmegmunkálás, a kompozit rétegelt lemez vagy a kovácsolt alkatrészek. A vákuumöntésnek nincs helye az elsődleges repülőgépszerkezetekben. Ezt a repülőgépiparban dolgozók is megértik.
Szórakoztató elektronika: Millió darab
Az okostelefon-tokok több tízmilliós darabszámban fogynak. Egy népszerű töltő házának ára a hatszámjegyű határt is eléri. Az ilyen mennyiségek vákuumöntése nem praktikus.
A fröccsöntés az egyetlen gazdaságos, nagy mennyiségben előállított megoldás. Az acélszerszám akár ötvenezer dollárba is kerülhet. Azonban egymillió darab felett az amortizált költség mindössze öt cent lenne alkatrészenként. A nagy volumenű vákuumöntés alkatrészenként dollárba kerül. A különbség óriási.
Válassza a NOBLE-t a legjobb vákuumöntvény-gyártáshoz
A NOBLE egy teljesen integrált fém- és műanyag-feldolgozó üzem, amely kis- és közepes volumenű gyártásra specializálódott. Saját CNC megmunkálási és fröccsöntési képességeinkkel, szigorú minőségirányítási rendszereinkkel hidaljuk át a prototípusok és a tömegtermelés közötti szakadékot.
Alapvető feldolgozási képességeink
Nem csak prototípusokat öntünk, hanem befejezzük a munkát. Üzemünk a teljes gyártási láncot kezeli:
| folyamat | Anyagok | Tipikus alkalmazások |
| Fröccsöntés | ABS, PC, Nejlon, PEEK, Acetál | Nagy mennyiségű gyártás fut |
| CNC megmunkálás | Alumínium, sárgaréz, rozsdamentes acél, titán | Precíziós konzolok, házak és funkcionális fém alkatrészek |
| Vákuumöntés | Poliuretánok, szilikonok, ABS-szerű gyanták | 10–100 darabos prototípusok, hídszerszámok |
| felületi kezelés | Festés, galvanizálás, eloxálás, textúrázás | Kozmetikai minőségű fogyasztói és autóipari alkatrészek |
| Assembly | Hőstaking, ultrahangos hegesztés és kézi összeszerelés | Szállításra kész alkatrészek |
Tanúsítványaink
Nemzetközileg elismert minőségi szabványok szerint működünk, hogy olyan igényes iparágakat szolgáljunk ki, mint az orvostechnikai eszközök, az autóipar és a repülőgépipar.
- ISO 9001:2015 (Minőségirányítás)Tanúsított fém- és műanyag alkatrészek következetes tervezésére, gyártására és szállítására minden iparágban.
- ISO 13485:2016 (Orvostechnikai eszközök)Sebészeti eszközökben, diagnosztikai berendezésekben és I/II. osztályú orvostechnikai eszközökben használt alkatrészek gyártására tanúsítva (kivéve a beültethető eszközöket, hacsak nincs másképp feltüntetve).
FAQ
Helyettesítheti-e a vákuumöntés a fröccsöntést?
Nem, a vákuumöntés más célt szolgál. Tíz és ötven közötti alkatrészt állít elő egy szilikonformából. Ezzel szemben a fröccsöntés több ezer vagy akár több millió alkatrészt is képes előállítani egy acélszerszámból. A fröccsöntés kezdeti költsége és átfutási ideje sokkal magasabb. Azonban az alkatrészenkénti költség nagymértékű gyártásnál sokkal alacsonyabb. A vákuumöntés kitölti az alacsony volumenű gyártás hiányát. Nem nagy volumenű gyártásra szánták.
Hány alkatrészt lehet készíteni egy szilikon formából?
Körülbelül húsz-harminc alkatrész. Ez az alkatrészek geometriájától és a felhasznált gyantától függ. Az alámetszés nélküli egyszerű formák akár negyven alkatrészt is eredményezhetnek. Az éles sarkokkal vagy vékony falakkal rendelkező összetett formák tizenöt lövés után megrepedhetik a formát. A forma fokozatosan romlik. Először a felületkezelés romlik. A méretpontosság ezt követi.
Alkalmas-e a vákuumöntés átlátszó alkatrészekhez?
Igen, de korlátokkal. A késztermék átlátszósága a mesterminta felületkezelésétől függ. Egy polírozott mesterminta átlátszó alkatrészt eredményez. Egy durva mesterminta azonban homályos alkatrészt eredményez. Ezenkívül a gyantában lévő buborékok jól láthatóak az átlátszó alkatrészeken. Ezért a megfelelő gáztalanítás kritikus fontosságú. Az eredmények kiválóak átlátszó kozmetikai alkatrészek, például bemutatótermi modellek esetében. Az olyan optikai lencsék esetében azonban, amelyek pontos törésmutatót igényelnek, a fröccsöntött optikai műanyagok vagy a megmunkált üveg az előnyösebb.







