
Bevezetés
Milyen gyártási folyamatok jutnak eszünkbe a gyors prototípusgyártás és a kis volumenű gyártás kapcsán ? Valójában bármilyen folyamat alkalmazható – minden a költségeken és az időn múlik: melyik opció kínál jobb ár-érték arányt és gyorsabb?
Ebben a cikkben megvizsgálom veletek a két eljárást – a vákuumöntést és a 3D nyomtatást –, amelyek a legalkalmasabbak a gyors prototípusgyártáshoz és a kis volumenű gyártáshoz.
Ez a lebontás a következőket tanítja meg a tervezőcsapatoknak: Az egyes módszerek költségszerkezete. Valós sebesség, nem pedig elméleti állítások. – Anyagválasztási lehetőségek és azok korlátai. Megtanulják a geometriai szabadságot és a replikációs hűséget is. Legfőképpen pedig azt a mennyiségi küszöbértéket, amelynél az egyik folyamat egyértelműen felülmúlja a másikat. Semmi marketingzagyvaság. Csak gyakorlati útmutatás azoknak, akiknek termékeket kell szállítaniuk.
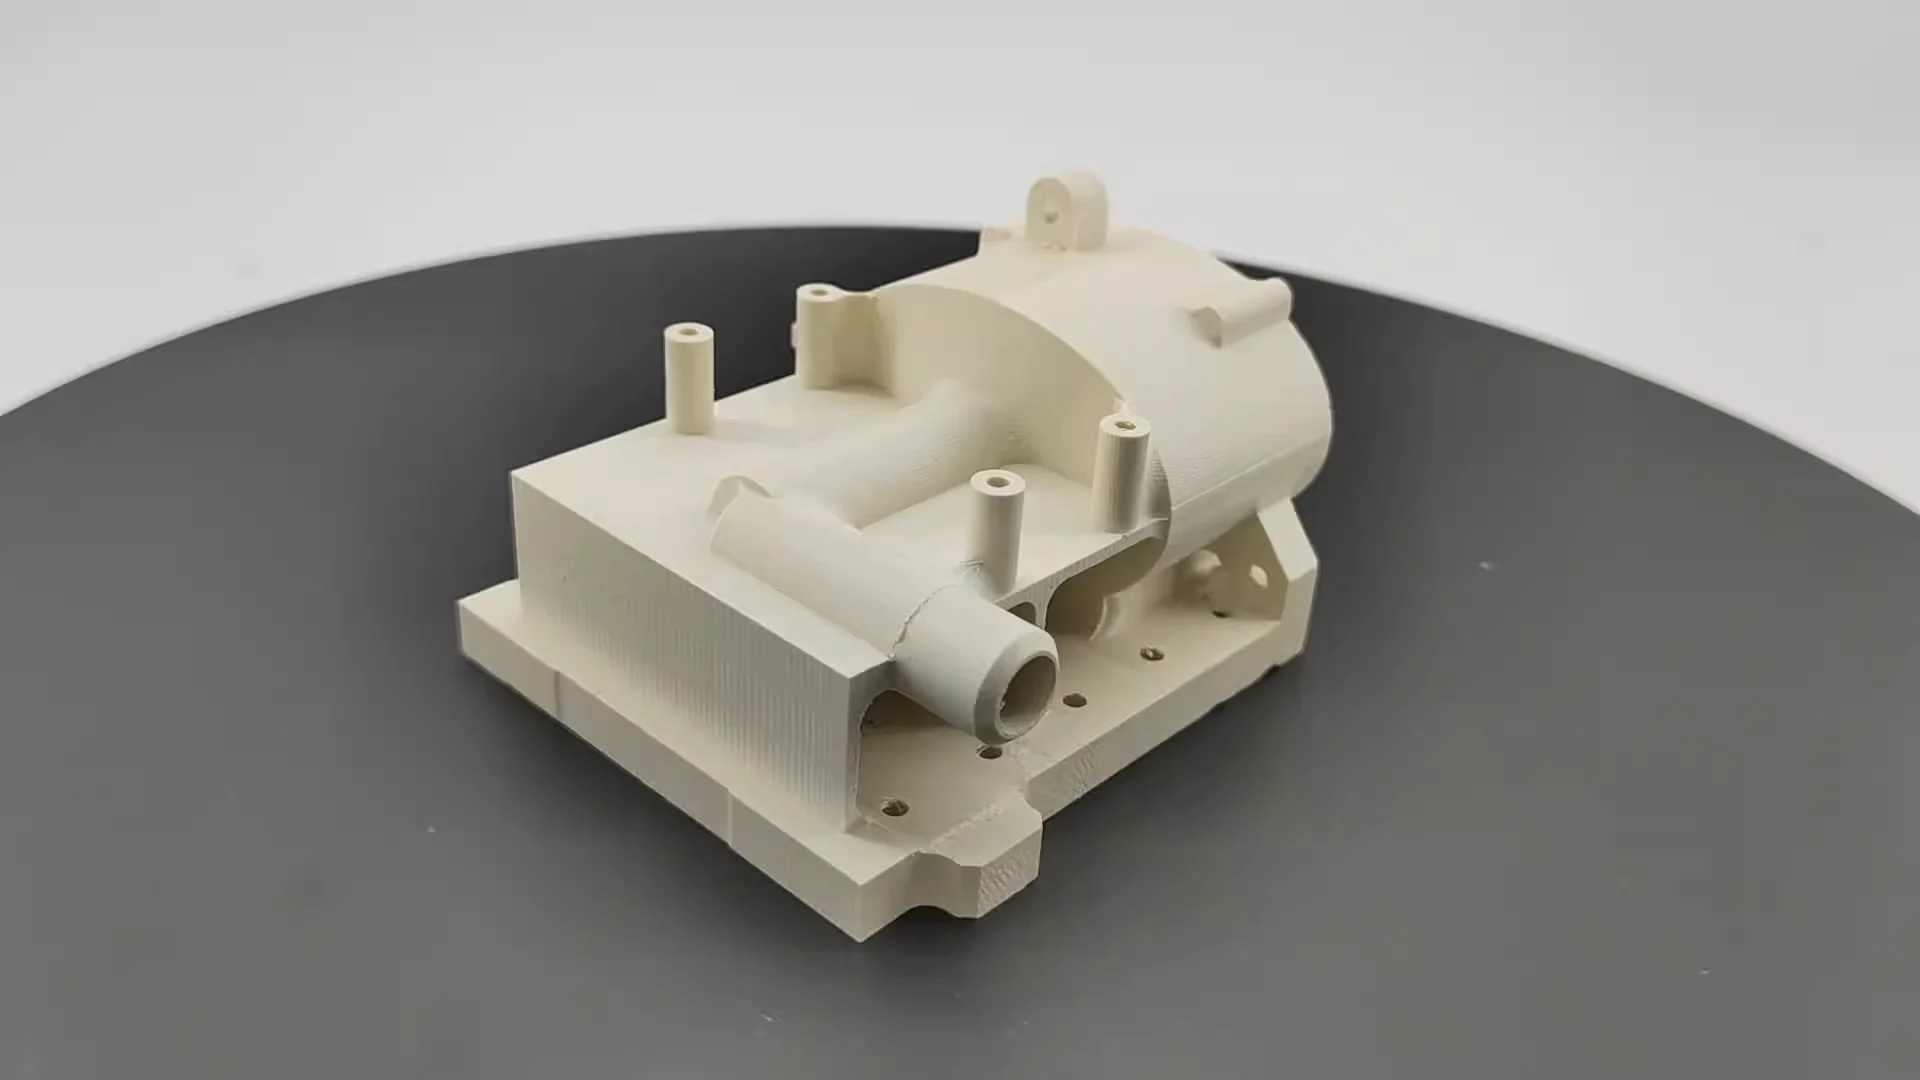
Mi az a vákuumöntés?
Gyors áttekintés a vákuumöntésről. A folyamat három fő lépésből áll.
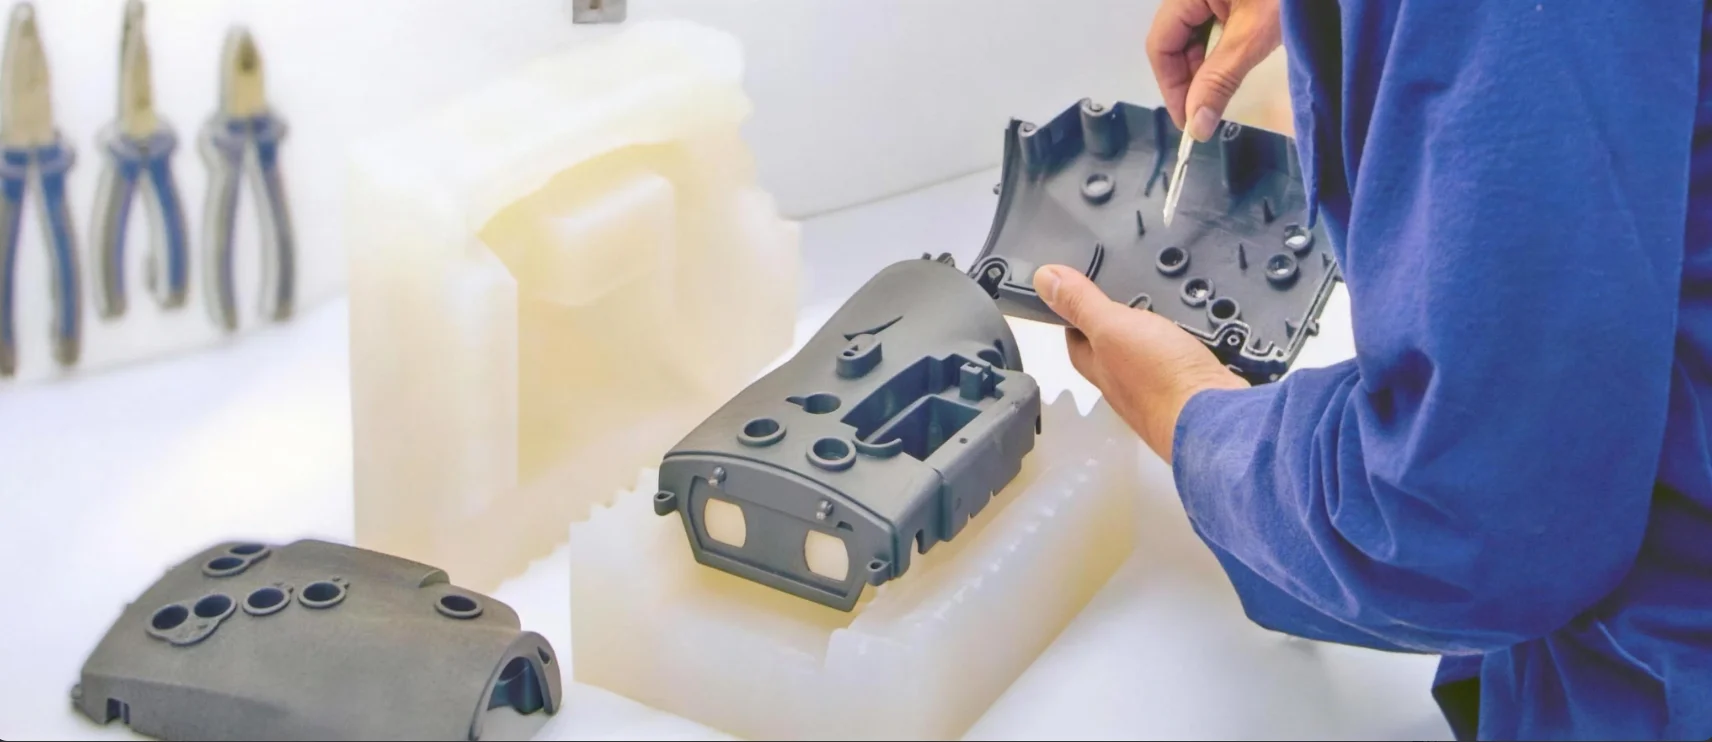
Először is, a mérnök elkészíti a mesterformát, jellemzően 3D nyomtatással vagy fémmegmunkálással (erről a folyamatról egy külön cikkben fogok írni). Ezt ezután egy tartályba függesztik, és folyékony szilikon gumit öntenek köré. Ezután egy vákuumkamrában eltávolítják az összes légbuborékot.
Miután a szilikon megkötött, a szilikontömböt felvágják, és a főformát eltávolítják. Ami marad, az egy rugalmas üreg, amelynek kidolgozottsága tökéletesen illeszkedik az alkatrész formájához.
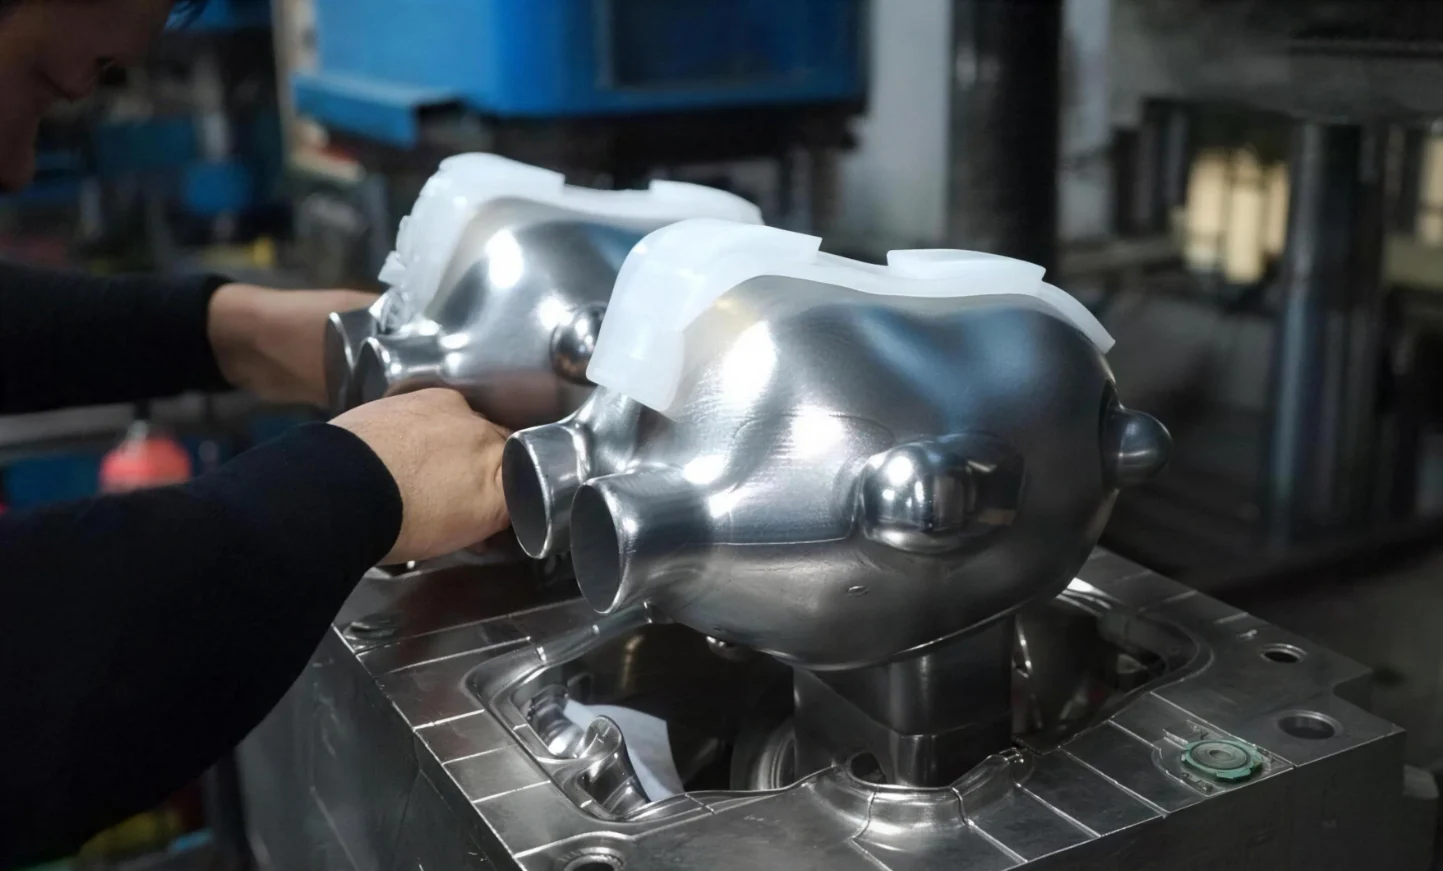
Ezután kezdődik a tényleges öntés. A kezelő összekeveri a poliuretán gyantát, és a szilikon öntőformába önti. Ezután ismét aktiválja a vákuumrendszert. Mivel nincs maradék levegő, nem képződnek üregek vagy felületi lyukak. A gyanta alacsony hőmérsékleten köt meg. 30 perc és 2 óra közötti idő elteltével a formát eltávolítják. Ezzel elkészült a masszív műanyag alkatrész.
A különböző gyanták képesek szimulálni a különféle anyagok tulajdonságait:
- Az ABS-szerű gyantákat a nagy merevség és ütésállóság eléréséhez használják.
- A polipropilénszerű gyanták kémiai ellenállást és rugalmasságot biztosítanak.
- A nejlonszerű gyanták ötvözik a kopásállóságot és a szívósságot.
- A gumiszerű gyanták eközben alkalmasak puha tapintású markolatok vagy tömítő tömítések gyártására.
Mi a 3D nyomtatás?
Most pedig nézzük meg a 3D nyomtatást. Ennek hivatalos elnevezése „additív gyártás”. Az anyagot rétegről rétegre adagolják, amíg az alkatrész el nem készül. Nincs szükség öntőformára. Nincs szükség szerszámra. Csak egy digitális fájlra és egy gépre van szükség.
Különböző problémák különböző nyomtatókat igényelnek. Három elterjedt technológia uralja a gyártócsarnokokat.
- Az SLA a sztereolitográfia rövidítése. A lézer kikeményíti a folyékony gyantát szilárd műanyaggá. A felület sima. A részletek élesek. Vizuális prototípusokhoz és alakillesztési ellenőrzésekhez használják. Bár az anyagválaszték szűkebb, mint más módszereknél, a minőség magas.
- Az SLS nejlonport használ. A lézeres szinterezési eljárás a részecskéket teljesen megolvasztja. Nincs szükség tartószerkezetekre. Az így kapott alkatrészek erősek és tartósak. A mérnökök az SLS-t funkcionális tesztelésre és összeállítások létrehozására használják. Bár a felület enyhén szemcsés textúrájú, a mechanikai tulajdonságok szilárdak.
- Az FDM a leggyakoribb módszer. A hőre lágyuló szálat megolvasztják, majd egy fúvókán keresztül extrudálják. A gép ezután kihúzza az egyes műanyag rétegeket. Egyszerű. Olcsó is. Azonban lassú az összetett alkatrészeknél. Az FDM-et korai koncepciómodellekhez és nagy, egyszerű formákhoz használják. A rétegvonalak láthatók. Az erősség anizotrop – gyengébb a nyomtatási irány mentén.
Összehasonlítás: Vákuumöntés vs. 3D nyomtatás
Most hasonlítsuk össze ezt a két módszert. A különbségek szembetűnőek. Az embereknek kell összehangolniuk a folyamatot a munkával, nem pedig fordítva.
| Tényező | Vákuumöntés | 3D nyomtatás |
| Legjobb hangerő | 10–100 azonos alkatrész | 1–20 egyedi alkatrész |
| Alkatrészenkénti költség (kis mennyiség) | Alacsony (formázás után) | Magas (nincs méretgazdaságosság) |
| Átfutási idő | 1 – 2 hét | 1–3 nap |
| Felületi kezelés | Kiváló (mindkét oldal sima) | Változó (SLA jó, FDM nem megfelelő) |
| Anyagi lehetőségek | ABS, PP, PC, nejlon és gumi szimulációja (valódi Shore A keménység) | Saját fejlesztésű gyanták vagy hőre lágyuló műanyagok |
| Választható színek | Korlátlan (Pantone egyezés) | Orsó/gyanta színekre korlátozva |
| Belső geometria | Korlátozott (kerülje az alávágásokat) | Kiváló (rácsok, csatornák) |
| Tolerancia | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Szerszámkészítés költsége | 500–2,000 dollár (szilikon forma) | $0 |
A táblázat egyértelmű megosztottságot mutat. A vákuumöntés egyértelmű győztes az alkatrészenkénti költség, a felületkezelés , az anyagmegjelenítés és a színválaszték tekintetében mérsékelt volumen mellett. A 3D nyomtatásnak ezzel szemben előnye van az egyes alkatrészek átfutási ideje, a geometriai szabadság és az előzetes szerszámköltségek hiánya tekintetében. Azok, akik mindkettőt ismerik, megalapozott döntést hozhatnak. Azok, akik csak az egyik módszert ismerik, végül pénzt pazarolhatnak.
Részletes összehasonlítás kiválasztási kritériumok szerint
1. Mennyiség és költség
Egy-tíz egyedi alkatrész esetében a 3D nyomtatás a kézenfekvő választás. A beállítási költségek nullák. Az emberek napok, nem pedig hetek alatt megkapják az alkatrészeket.
Húsz-száz azonos alkatrész esetén a vákuumöntés a jobb megoldás. A forma költségét sok darab között amortizálják. Az alkatrészenkénti költség a 3D nyomtatás költsége alá esik. A megtérülési pont az alkatrész méretétől és összetettségétől függően változik, de a minta megmarad. A kis tételek a nyomtatást, a nagyobb tételek az öntést részesítik előnyben.
2. Sebesség (átfutási idő vs. gyártási idő)
Az emberek összekeverik a két különböző sebességet. Az első rész átfutási ideje. A második az a teljes idő, amely egy tétel befejezéséhez szükséges.
A 3D nyomtatás nyeri az első versenyt. Egyetlen alkatrész huszonnégy-hetvenkét óra alatt elkészülhet. Nincs szükség szerszámokra. Nincs szükség előkészületekre. Csak nyomd meg a nyomtatást!
A vákuumöntés nyeri a második versenyt. A szilikon forma elkészítése három napot vesz igénybe. Ezután minden öntés körülbelül egy órát vesz igénybe. Ötven alkatrész esetében a teljes idő körülbelül három nap a forma elkészítéséhez, plusz ötven óra öntéshez. Ez körülbelül öt nap. Ötven alkatrész 3D nyomtatása ötvenszer annyi időt vesz igénybe, mint a nyomtatás. Egy kétórás nyomtatás száz órát venne igénybe. Ez több mint négy nap folyamatos működést igényel.
3. Anyagtulajdonságok és szimuláció
Ez a különbség jelentős.
A vákuumöntés poliuretán gyantákat használ, amelyek a valódi műszaki műanyagokat utánozzák. Az ABS-szerű gyantákat merevség és ütésállóság miatt használják. Léteznek polipropilénszerű gyanták is élő zsanérokhoz és vegyi ellenálláshoz. Léteznek gumiszerű gyanták is valódi Shore A keménységgel a markolatok és tömítések számára. Az alkatrészek úgy viselkednek, mint a gyártási alkatrészek.
A 3D nyomtatás itt alulmarad. Az SLA fotopolimerek törékenyek. UV fény alatt hetek vagy hónapok alatt sárgulnak. Nem alkalmasak tartós áruk funkcionális tesztelésére. Az SLS nejlonporok erősek, de érdes felületűek. Ez befolyásolja a súrlódást és a kopást. Az FDM hőre lágyuló műanyagok valódi anyagokból, például ABS-ből, PLA-ból és PETG-ből készülnek, de a rétegek tapadása gyenge pontokat hoz létre. Az alkatrészek hajlamosabbak a nyomtatási vonalak mentén, mintsem a tömbanyagon keresztül meghibásodni.
Amikor az anyagszimuláció fontos, a mérnökök a vákuumöntést választják. Az élő zsanéroknak valódi rugalmassági élettartamra van szükségük. A bepattintható illesztésekhez állandó alakváltozás szükséges. Az ejtési tesztekhez ütésállóság szükséges. A 3D nyomtatott alkatrészek félrevezető eredményeket adhatnak.
4. Felületkezelés és esztétika
A vákuumöntés mindkét oldalon sima eredményt eredményez. A szilikon forma tökéletesen lemásolja a mestermintát. Nincsenek rétegvonalak. Nincsenek támasztónyomok. Az alkatrészek festhetők, texturálhatók vagy átlátszóak maradhatnak. Az átlátszó öntvények átlátszóak, nem zavarosak.
A 3D nyomtatási eredmények változóak. Az SLA gyantából készült nyomatok sima felületűek a megtámasztott felületeken. Az alsó oldalon megtámasztási jelek láthatók. Az FDM nyomatok minden oldalon látható rétegvonalak vannak. Az utófeldolgozás megoldhatja ezen problémák némelyikét. Csiszolás: Töltés. Alapozás. Festés. Minden lépés plusz munkát és időt igényel.
Befektetői bemutatók és kereskedelmi forgalomba hozatalra kész prototípusok esetében a vákuumöntés bevett gyakorlat. Nem lehet csak úgy egy nyers, rétegekkel bélelt alkatrészt átadni egy potenciális vevőnek, és finanszírozást kérni. Az alkatrésznek egy késztermékre kell hasonlítania.
5. Geometriai komplexitás és alámetszések
A 3D nyomtatás kétségtelenül nyeri ezt a kategóriát. A belső csatornák létrehozása egyszerű. A rácsos szerkezetek szabványosak. A por alapú rendszerekkel a mozgó alkatrészek a helyszínen nyomtathatók – például egy fogaskerék egy házban. A forma hiánya azt jelenti, hogy nincsenek kiadási korlátozások.
A vákuumöntésnek megvannak a maga korlátai. Az alkatrészt ki kell venni a kétrészes szilikonformából. Az alámetszések nehézkesek. A mély furatokhoz oldalirányú húzásra vagy oldható magokra van szükség.
Ez egy ökölszabály a gyártósorról. Ha egy terv összetett belső jellemzőkkel rendelkezik, amelyek összecsukható magot vagy több oldalsó működést igényelnének egy acélformában, akkor a 3D nyomtatás a jobb választás. Ha azonban a terv önthető, a vákuumöntés gyorsabb és olcsóbb nagy léptékben.
6. Rugalmasság (több anyag egy alkatrészben)
A vákuumöntés lehetővé teszi a ráöntést. Egyetlen forma két különböző gyantát képes befogadni. Először egy kemény műanyag magot öntenek. Ezután egy puha gumi markolatot öntenek a mag köré. A teljes folyamat ugyanazon szilikon szerszámban zajlik. A kötés kémiai és mechanikai is lehet. Nincs szükség összeszerelésre.
A 3D nyomtatás itt nehézségekbe ütközik. A többféle anyagból készült alkatrészekhez speciális, több nyomtatófejjel rendelkező gépekre van szükség. Ellenkező esetben a nyomtatónak szünetet kell tartania a filament cseréjéhez. Az anyag különböző rétegei közötti tapadás gyenge. Következésképpen a többféle anyagból készült 3D nyomtatást ritkán alkalmazzák funkcionális alkatrészekhez.
A hibrid munkafolyamat: Mindkét világ legjava
Nincs olyan szabály, amely előírná, hogy ki kell választani egy módszert, és ahhoz kell ragaszkodni. Az okos szakemberek mindkettőt alkalmazzák. Egyesítik az erősségeket. Kerülik a gyengeségeket. Az eredmény jobb, mint bármelyik folyamat önmagában.
Nincs olyan szabály, amely előírná, hogy valakinek ki kell választania egy módszert, és ahhoz kell ragaszkodnia. Az okos szakemberek mindkettőt alkalmazzák. Egyesítik erősségeiket. Kerülik a gyengeségeket. Az eredmény jobb, mint bármelyik folyamat önmagában.
Így működik a hibrid munkafolyamat a gyártócsarnokban.
- 3D-s mesterminta nyomtatása. Az SLA a leggyakoribb választás ehhez a lépéshez. Nagy felbontás. A felület sima közvetlenül a gép után. A mestermintának hibátlannak kell lennie, mivel minden hiba átkerül a formára, majd az összes öntött alkatrészre.
- Elkészítjük a mestermintát. A nyomtatás önmagában nem elég. Lecsiszoljuk a felületet. Alapozzuk. Fessük. A cél egy „A” osztályú felület elérése, ami az autóipari festékminőség. Nem lehetnek látható rétegvonalak. Nem lehetnek tűszúrásnyi lyukak. Nem lehetnek karcolások. Ez a kész mesterminta lesz a forma sablonja.
- Készíts szilikonformát a sablonból. A kész sablont egy edénybe függeszted. Folyékony szilikont öntesz köré. Vákuum segítségével eltávolítod a légbuborékokat. A kikeményedés után a formát felvágod, és a sablont kiveszed. Egy tökéletes negatív üreg marad vissza.
- Ötven vagy több azonos alkatrész öntése. Poliuretán gyantát öntenek a szilikon öntőformába vákuum alatt. Az alkatrész megköt. A forma kibontása másodpercek alatt megtörténik. A forma alkatrészről alkatrészre gyártja le, mindegyik azonos az előzővel. Nincs szükség további megmunkálásra, mert a mester már tökéletes volt.
A mérnökök a 3D nyomtatás geometriai szabadságát élvezhetik a mestermodell elkészítésekor. Komplex formák. Alsómetszések. Organikus görbék. A tervezési fázisban nincsenek formakorlátozások. Ezután a végső alkatrészek esetében kihasználhatják a vákuumöntés anyagminőségét és gyártási sebességét. Valósághű műszaki gyanták.

Válassza a NEMESET: Precíziós CNC megmunkálás gyártáshoz
A NOBLE-nál teljes körű szolgáltatást nyújtó gyártóműhelyként CNC megmunkálásra és gyártásra specializálódtunk. Segítünk kiválasztani a projektjéhez legmegfelelőbb folyamatot, legyen szó akár 3D nyomtatásról a gyors prototípuskészítéshez, vákuumöntésről a kis volumenű gyártáshoz, vagy nagy pontosságú CNC megmunkálásról fém és műanyag alkatrészek szűk tűréshatárokkal történő gyártásához.
Alapvető képességeink
A hagyományos szubtraktív gyártást a fejlett műanyag-feldolgozással ötvözzük, hogy valóban átfogó megoldást kínáljunk:
| Képesség | Anyagok | Tipikus kötet | Legmegfelelőbb |
| CNC megmunkálás | Fémek (alumínium, acél, titán, sárgaréz) és műszaki műanyagok (ABS, POM, PEEK, nejlon) | 1–1,000 XNUMX+ alkatrész | Nagy tűrésű funkcionális alkatrészek, végfelhasználói gyártás, készülékek és szerelvények |
| Vákuumöntés | Poliuretán gyanták (ABS-szerű, PP-szerű, gumiszerű, átlátszó) | 10-100 rész | Hídgyártás, piacra kész prototípusok, puha tapintású ráfröccsöntés |
| 3D nyomtatás | SLA gyanták, SLS nejlon, FDM hőre lágyuló műanyagok | 1-20 rész | Komplex geometria, tervvalidáció, egyedi alkatrészek |
Megbízható minőségi tanúsítványok
A gyártásban a tanúsítványok többet jelentenek puszta jelvénynél – elkötelezettséget jelentenek az ismételhető, auditált folyamatok iránt. Büszkék vagyunk arra, hogy a következő tanúsítványokkal rendelkezünk:
ISO 9001:2015 (Minőségirányítási rendszerek)
Tanúsítvánnyal rendelkezünk a teljes gyártási munkafolyamatunkra, beleértve a CNC megmunkálást, a vákuumöntést és a 3D nyomtatást. Ez biztosítja az alkatrész állandó minőségét, a dokumentált nyomon követhetőséget és a folyamatos fejlesztést minden megrendelésnél.
ISO 13485:2016 (Orvostechnikai eszközök – Minőségirányítás)
Ez a tanúsítvány elengedhetetlen az orvosi, fogászati és sebészeti alkalmazásokhoz. Bizonyítja képességünket olyan alkatrészek gyártására, amelyek megfelelnek a legszigorúbb biztonsági, kockázatkezelési és tisztasági előírásoknak. Teljes körű dokumentációs támogatást nyújtunk orvostechnikai eszközöket gyártó vállalatoknak, diagnosztikai berendezések gyártóinak és sebészeti eszközök fejlesztőinek.
FAQ
Olcsóbb a vákuumöntés, mint a 3D nyomtatás?
A költség teljes mértékben a mennyiségtől függ. Egy-öt alkatrész esetén a 3D nyomtatás az olcsóbb megoldás. Nincs formaköltség. Nincs beállítási díj. Csak nyomj a nyomtatásra! Húsz vagy több azonos alkatrész esetén a vákuumöntés alacsonyabb egységköltséggel jár. Bár a szilikon forma előzetes költséget jelent, ez több darabra oszlik el. A megtérülési pont általában tíz és húsz egység között van. Ez alatt 3D nyomtatás. E felett vákuumöntés.
Kiválthatja-e a vákuumöntés a 3D nyomtatást?
Nem, az ezt kérdező emberek félreértették mindkét folyamatot. Kiegészítő eszközökről van szó, nem pedig egymással versengő alternatívákról. A 3D nyomtatás ideális az iteráció és az olyan összetett belső geometria kezelésére, amelyeket a formák nem tudnak előállítani. A vákuumöntést kis volumenű gyártáshoz használják mérnöki minőségű anyagokból. Az egyik folyamat táplálkozik a másikba. Egyik folyamat sem helyettesíti a másikat.
Melyik a jobb prototípusVákuumöntés vagy 3D nyomtatás?
Az alak- és illeszkedési prototípusok esetében, amelyek a méretek, az összeszerelés és az ergonómia ellenőrzését foglalják magukban, a 3D nyomtatás gyorsabb és olcsóbb. Egy kinyomtatott alkatrész órákig, nem pedig napokig tárolható.
A valós anyagtulajdonságokat igénylő, funkcionális, piacra dobható prototípusok esetében a vákuumöntés az előnyösebb.
Hány alkatrészt lehet vákuumöntéssel előállítani?
Egyetlen szilikonforma jellemzően húsz és ötven jó minőségű alkatrész előállítására alkalmas. A felület minősége romlik. Ötven alkatrész legyártása után jelentősen megnő a hibák kockázata. Akinek nagyobb mennyiségre van szüksége, az több öntőformát is készít.
Milyen anyagok használhatók vákuumöntéssel, amelyeket a 3D nyomtatás nem képes?
A lista tekintélyes. Tartalmaz True Shore A gumikat 20A-tól (nagyon puha) 90A-ig (abroncskeménységig). Léteznek ABS-szerű gyanták is, amelyek ütésállóság és merevség tekintetében a fröccsöntött ABS-hez hasonlóan viselkednek. Léteznek polipropilénszerű gyanták élő zsanérokhoz és vegyszerállósághoz. Léteznek polikarbonátszerű gyanták is az átlátszóság és a hőállóság érdekében. Léteznek lángálló minőségűek is, amelyek megfelelnek az UL94 V-0 szabványnak. Ezen anyagok egyike sem érhető el szabványos 3D nyomtatási rendszerekben. Az SLA fotopolimerek törékenyek. Az SLS nejlon durva textúrájú. Az FDM hőre lágyuló műanyagok gyenge rétegtapadással rendelkeznek. A gyártási célú anyagtulajdonságok tekintetében a vákuumöntés verhetetlen kis volumenű gyártás esetén.






