
Mi a Vákuumöntés
Az öntési folyamat során a folyékony anyagot egy öntőformába öntik, és hagyják megkeményedni. A vákuumöntés a levegő öntőformából történő vákuumos kiszívásával biztosítja, hogy a végtermék a megfelelő formát vegye fel. A gumi és műanyag alkatrészeket gyakran vákuumöntéssel öntik. Mivel gyorsabb és olcsóbb, mint más technikák, például a fröccsöntés, gyakran alkalmazzák prototípus projektekhez vagy kisméretű gyártáshoz. A nagy pontosság és az ismételhetőség további előnyök, amelyek tökéletessé teszik a pontos méreteket igénylő alkalmazásokhoz. Ezenkívül a fröccsöntéshez képest lehetővé teszi bonyolultabb minták öntését. Mindazonáltal a hő- vagy nyomásérzékeny anyagok nem önthetők vele.
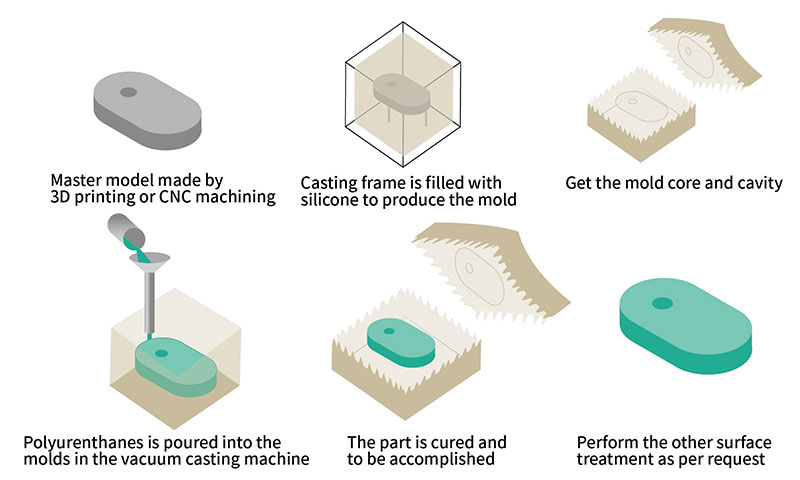
A vákuumöntés elve
A vákuumöntés egy fizikai modellezési technika, amely a vákuumtechnológiát ötvözi a homoköntőformával. Ebben az eljárásban a homoköntőforma üregének felületét és hátulját műanyag fóliával lezárják. Vákuumszivattyú segítségével negatív nyomást hoznak létre, amely a homoköntőforma belseje és külseje közötti nyomáskülönbség miatt összenyomja a formázóhomokot. A homokmag elhelyezése után a formázóhomokot összenyomják, hogy megkapják az öntvényt. A következő lépés a forma lezárása, öntés, az öntvény megszilárdulásának megvárása, majd a negatív nyomás kioldása vagy a levegő elszívásának leállítása. Vákuumöntés alkalmazása formákban.
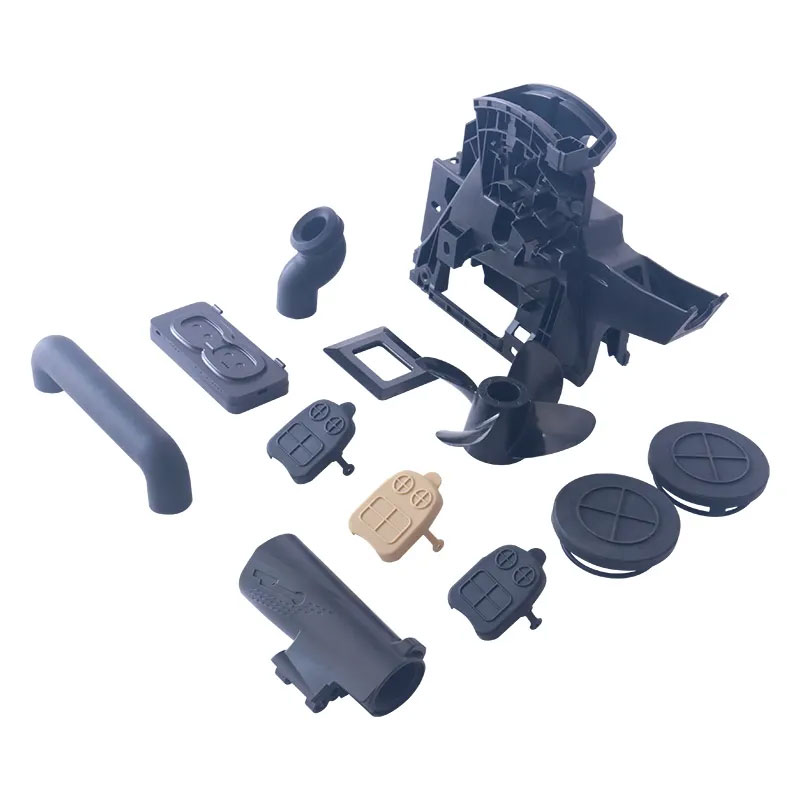
Hogyan működik a vákuumöntés
A vákuumöntés egy gyártási eljárás, amelyet kiváló minőségű, részletes műanyag vagy elasztomer alkatrészek előállítására használnak. Gyakran alkalmazzák gyors prototípusgyártásban és kisméretű gyártási alkalmazásokban. Hasonló a hagyományos fröccsöntéshez. Íme egy áttekintés a vákuumöntés működéséről:
3D modell létrehozása
A legtöbb modern gyártási eljárás első lépése a kívánt forma 3D-s modelljének létrehozása. A vákuumöntésre szánt tárgyakat fröccsöntési technikákkal kell létrehozni a legjobb eredmény elérése érdekében. Ez bármilyen tervezőszoftverrel elvégezhető, például AutoCAD, Solidworks vagy CATIA programmal.
Mesterminta
Létrejön a 3D modell, majd egy kiváló minőségű mestermodellé alakul át. Ez a mestermodell jellemzően egy prototípus, amelyet vagy 3D nyomtatással, vagy megmunkálással készítenek, és egy adott anyagból, például viaszból vagy gyantából készítenek. A mesterminta a reprodukálandó végső alkatrészt képviseli.
Készítsd el a szilikon formát
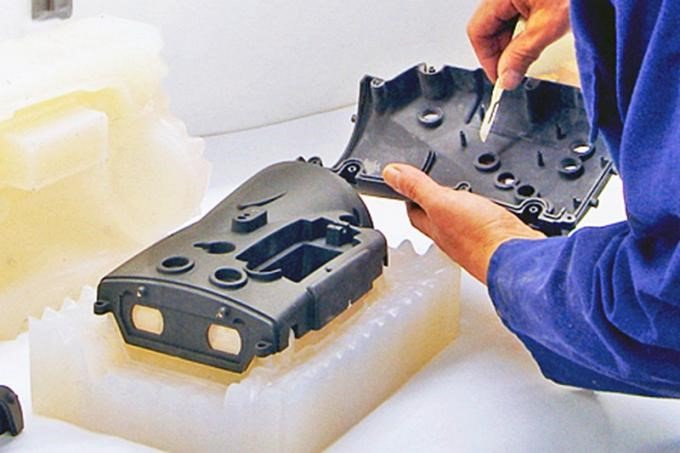
Miután a mestermodell elkészült, egy szilikon öntőformát öntenek. A mestermodellt a maggal, a betétekkel és az öntőformákkal együtt felfüggesztik az öntődobozban. Ezután folyékony szilikont öntenek köré, kitöltve az összes részletet. A kialakított alkatrészt vákuumöntődobozba helyezik, és 8-16 órán át 40°C-ra előmelegített sütőben érlelik, a szilikon forma méretétől függően. Miután a szilikon megszáradt és megszilárdult, a dobozt és a felvonót eltávolítják. Végül a formát óvatosan felvágják egy késsel, hogy szabaddá váljon az alkatrész anyaürege.
Keverés
Az öntés során használt poliuretán gyantákat összekeverés előtt általában 40°C körüli hőmérsékletre melegítik. A gép úgy működik, hogy a kétkomponensű öntőgyantát precízen összekeverik a kiválasztott színezőanyaggal, majd a keveréket egy tálba öntik. Ezt követően az öntőkapukat rögzítik a keverő- és öntőedényhez, és a formát visszahelyezik a helyére. A vákuumöntő gyantákat és a színpigmenteket jól összekeverik, és 50-60 másodpercig vákuumban légtelenítik az automatikus öntési folyamat során. Ezt követően vákuum keletkezik a formában, és bevezetik a gyantát. A vákuumtechnika lehetővé teszi, hogy a gravitáció elvégezze a forma feltöltésének minden munkáját azáltal, hogy eltávolítja a szerszám belsejében lévő légbuborékokat, amelyek egyébként az áramlás akadályát képeznék.
Bontás
A formát kinyitják, és az újonnan létrehozott műanyag alkatrészt kiveszik, miután a gyanta teljesen megkötött. A forma általában több öntési cikluson keresztül újra felhasználható.
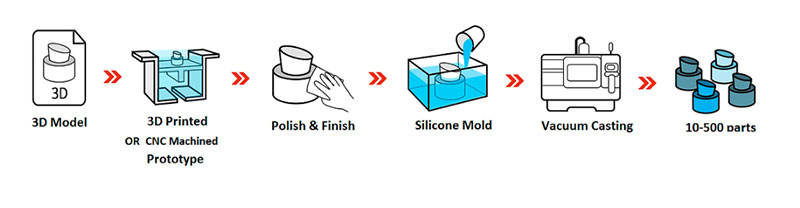
Hogyan készítsünk öntőformát vákuumöntéshez?
Az öntési folyamat során a folyékony anyagot egy öntőformába öntik, és hagyják megkeményedni. A vákuumöntés a levegő öntőformából történő vákuumos kiszívásával biztosítja, hogy a végtermék a megfelelő formát vegye fel. A gumi és műanyag alkatrészeket gyakran vákuumöntéssel öntik. Mivel gyorsabb és olcsóbb, mint más technikák, például a fröccsöntés, gyakran alkalmazzák prototípus projektekhez vagy kisméretű gyártáshoz. A nagy pontosság és az ismételhetőség további előnyök, amelyek tökéletessé teszik a pontos méreteket igénylő alkalmazásokhoz. Ezenkívül a fröccsöntéshez képest lehetővé teszi bonyolultabb minták öntését. Mindazonáltal a hő- vagy nyomásérzékeny anyagok nem önthetők vele.
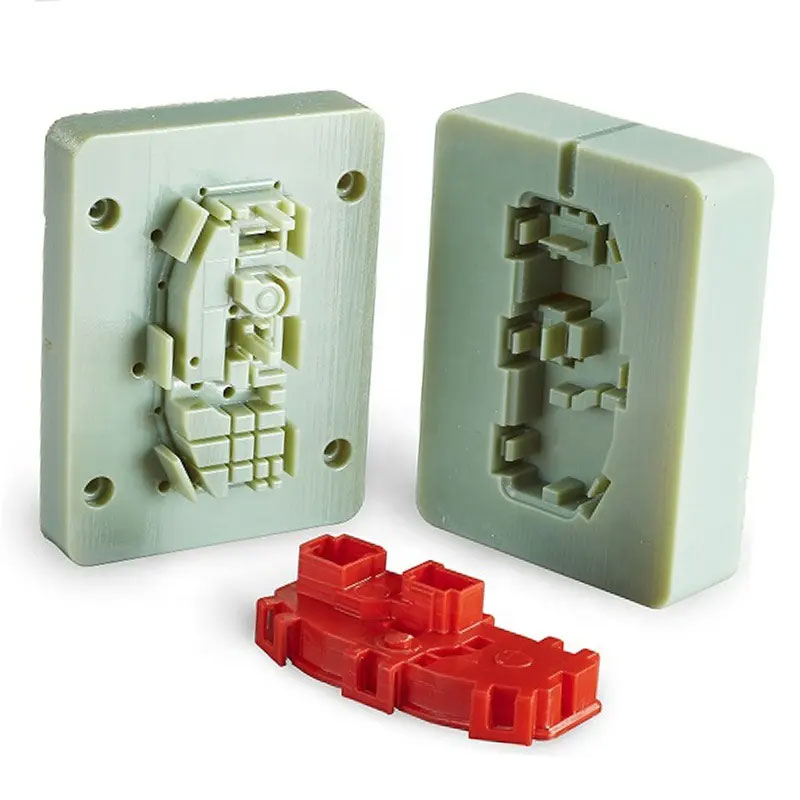
A vákuumöntés főbb összetevői
Szilikon formák: A rugalmasságukról és tartósságukról ismert szilikon formák a finom részletek rögzítésére szolgálnak, így ideálisak a precíz öntési alkalmazásokhoz.
Poliuretán gyanták: Ezek a gyanták különféle készítményekben kaphatók, lehetővé téve a gyártók számára, hogy különböző anyagok, például műanyagok, gumik vagy fémek tulajdonságait reprodukálják.
Vákuumkamra: A vákuumkamra eltávolítja a levegőt a formából, ami segít megszüntetni a tökéletlenségeket és a légbuborékokat, így kiváló minőségű, hibamentes alkatrészeket eredményez.
A vákuumöntés előnyei
Olcsóbb kezdeti beállítási költség
A CNC megmunkáláshoz és más gyors prototípus-készítési technikákhoz képest a vákuumöntés sokkal olcsóbb. Ez azért van, mert egy forma elkészítése csak néhány órát vesz igénybe, és ismételten felhasználható. A CNC megmunkáláshoz költséges berendezésekre és kellékekre van szükség.
nagy pontosságú
Bonyolult alakú és rendkívül precíz alkatrészek hozhatók létre. Az SLA technikával a szerszámmodell létrehozható, kihasználva az additív gyártás rugalmasságát és kiváló felületi minőségét.
Rövidebb átfutási idő
Ez egyben egy olyan iparág is, amely öntőformákat gyárt. Vákuumöntéshez nincs szükség próbaöntő fázisra. Új öntőformáknál a vákuumformázás átfutási ideje rövidebb – jellemzően 10-12 nap. Csökkentett öntőforma-indítási költségek. Ezzel a technológiával nagyobb műanyag alkatrészek is előállíthatók.
Rugalmas
A 3D nyomtatás nagyfokú tervezési rugalmasságot kínál, mivel szinte bármilyen geometriát létrehozhat. A vákuumöntés olyan alkatrészek előállítására használható, amelyeket más módszerekkel lehetetlen előállítani.
Vékonyfalú öntés
A vékonyfalú öntvények műszaki követelményei magasabbak, de könnyebbek és kevesebb anyagot használnak fel. Erre bizonyos egyedi körülmények között van szükség. Az optimális ütésállóság érdekében a funkcionális házat is tartalmazó termékeknek vékony falvastagsággal kell rendelkezniük. A vékonyfalú alkatrészek közötti vezetés elengedhetetlen a bonyolult belső rendszerekkel rendelkező termékekhez. A hagyományos gyártás során a magas meghibásodási arány egyik fő oka a vékonyfalú öntvények öntésének nehézsége. A gyártott alkatrész szerkezete vastag lehet, és vékony falú lehet, ha folyamatos vákuumnyomásnak van kitéve.
Összehasonlítás más gyártási folyamatokkal
A vákuumöntés kis és közepes mennyiségű gyártáshoz alkalmas. Ez egy olyan módszer, amely a műanyag fröccsöntés (nagy sorozat) és a 3D nyomtatás (egyedi darabos gyártás és kis sorozat) között helyezkedik el. A 3D nyomtatáshoz képest az eljárás kevésbé rugalmas és gyorsabb, mivel öntőformát igényel. Az alkatrész gyárthatósági komplexitása kisebb, mint az additív gyártásnál, mivel kevesebb alámetszésre van szükség ahhoz, hogy a formából eltávolítható legyen (ezt a folyamatot formabontásnak nevezik). Ezzel szemben az additív gyártás ebben a tekintetben korlátozott, míg a vákuumöntés kiváló felületi minőséggel rendelkezik, ami a nagyobb anyagválasztékkal és a nagy szilárdsági értékekkel párosulva valóban figyelemre méltó.
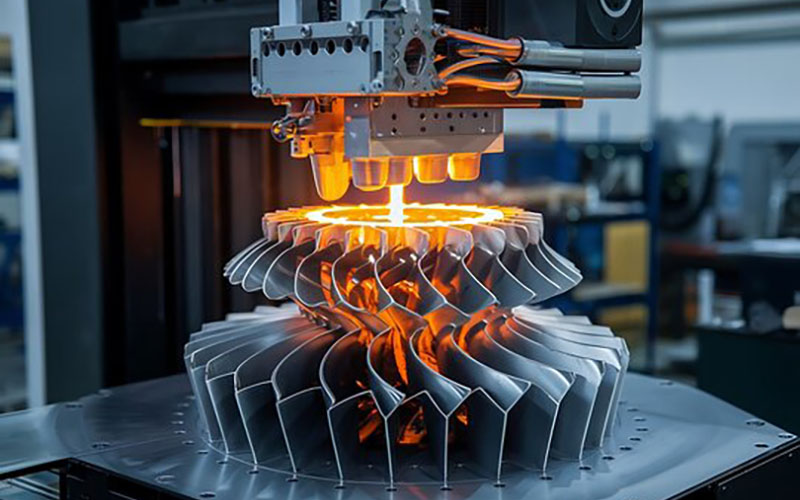
1. Olcsóbb a vákuumöntés, mint a 3D nyomtatás?
A két módszer számos tényezőtől függ. A költségek fő meghatározói a művelet mérete és a terv összetettsége.
Mennyiség és skála
Az eredeti terv és öntés költsége megnő, ha fröccsöntést alkalmaznak. Másrészt a 3D nyomtatás kevesebb tőkét igényel. A sorozatgyártás azonban könnyen ellensúlyozhatja a kezdeti beruházási költségeket, ha a projekt valóban nagy, és több mint 2,000 darabot igényel. Ha nagy mennyiségre van szükség, a fröccsöntés költséghatékonyabb és gyorsabb. Még a kezdeti formaköltség levonása után is sokkal drágább a 3D nyomtatás egységenként, ha nagyszámú alkatrészt vagy terméket gyártanak. A vákuumöntés vagy a 3D nyomtatás gazdaságosabb lehet, ha kis vagy közepes méretű termékeket szeretne gyártani, vagy hídgyártási szolgáltatásokra van szüksége. Bár az egységár magasabbnak tűnhet, mint a fröccsöntés, a végső költség alacsonyabb lesz kis gyártási sorozatok esetén, mivel nincs nagy előzetes beruházás a formába. Ha csak egy vagy két elemre van szüksége, akkor jobb, ha a 3D nyomtatásnál marad.
A tervezés összetettsége
A 3D nyomtatás a legjobb megoldás, ha a terv bonyolult, vagy ha a gyártás során frissíteni és módosítani szeretné. A fröccsöntéshez használt formák nem könnyen cserélhetők. Bármilyen módosítás friss formával történő újrakezdést igényel. Amikor újra kell kezdeni a projektet, a költségek megnőnek. Ennek eredményeként a 3D nyomtatás költséghatékonyabb a termékfejlesztés vagy a prototípus-készítés szakaszában, amikor több módosítást kell végezni a tervben, vagy ha a projekt bonyolult.
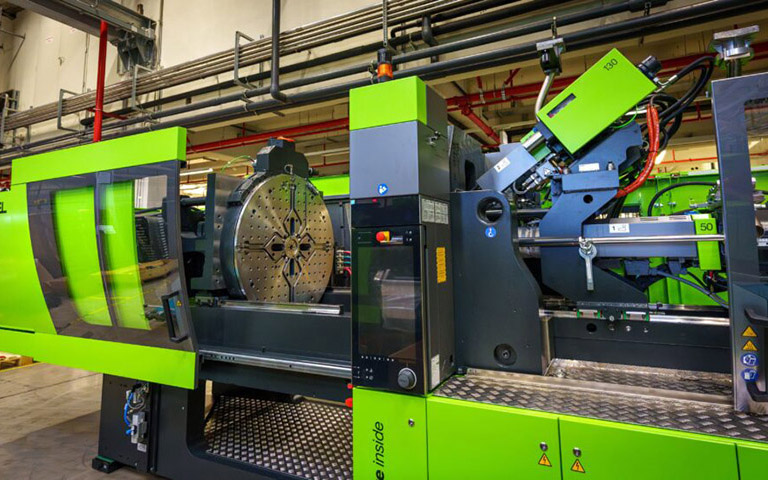
2. Olcsóbb a vákuumöntés, mint a fröccsöntés?
A vákuumöntés és a fröccsöntés két különböző gyártási eljárás, és a vákuumöntés és a fröccsöntés költségeinek összehasonlítása nagymértékben függ az adott projekt követelményeitől. Általánosságban elmondható, hogy a fröccsöntés költséghatékonyabb nagy volumenű gyártás esetén, míg a vákuumöntés előnyöket kínálhat kis és közepes méretű gyártási sorozatok esetén, vagy ha a rugalmasság és a testreszabhatóság fontos.
Szerszámkészítés költsége
A fröccsöntés költséges formák gyártását jelenti, amelyek jellemzően acélból vagy alumíniumból készülnek. Ez magasabb kezdeti formaköltséghez vezet. A formákat magas hőmérséklet és nyomás elviselésére tervezték. Ezzel szemben a vákuumöntés olcsóbb, szilikonkaucsukból vagy poliuretánból készült formákat használ. Ez az eljárás megfizethetőbb, különösen kisebb termelési volumen esetén.
Gyártási mennyiség
A termelési mennyiségek növekedésével a fröccsöntés költséghatékonyabbá válik. A magasabb kezdeti szerszámköltség több alkatrészre osztható el, ami alacsonyabb egységköltségeket eredményez. A vákuumöntés jobban megfelel kisebb termelési volumenekhez vagy az alkatrészigény változásához.
Tervezési komplexitás
A fröccsöntés rendkívül bonyolult, apró részletekkel és precíz méretekkel rendelkező darabok előállítására képes. Jó megoldás nagy mennyiségű, megbízható minőségű alkatrészek előállítására. Bár lehet, hogy nem olyan pontos vagy bonyolult, mint más öntési eljárások, a vákuumöntés mégis részletgazdag alkatrészeket eredményezhet.
Mi a vákuumöntés alternatívája?
A vákuumformázáshoz hasonlóan a nyomásformázás is széles körben elterjedt módszer a műanyag hőformázás gyártásában. Mindkét eljárásban sütőt használnak a hőre lágyuló műanyag lemez rögzítésére és melegítésére. A nyomás vagy vákuum alkalmazásának technikája a melegített műanyag lemezre a kívánt tárgy formázásához azonban eltérő.
Vákuumöntési toleranciáink
A NOBLE vákuumöntési tűréshatárok széles skáláját kínálja, hogy megfeleljen az Ön összetett, egyedi igényeinek. A mestermodelltől és az alkatrész geometriájától függően 0.2–0.4 mm közötti mérettűréseket tudunk elérni. Az alábbiakban az egyedi vákuumöntési szolgáltatásaink műszaki adatait találja.
| típus | Információ |
| Pontosság | Legnagyobb pontosság, +0.05 mm elérése |
| Max alkatrészméret | +/- 0.025 mm
+/-0.001 hüvelyk |
| Minimális falvastagság | 1.5mm ~ 2.5mm |
| mennyiségek | 20-25 példány formánként |
| Szín és felületkezelés | A szín és a textúra testreszabható |
| Tipikus átfutási idő | Akár 20 alkatrész 15 nap alatt vagy kevesebb idő alatt |
Vákuumöntéshez szükséges anyagok
 |
ABS | Az ABS egy hőre lágyuló polimer, amelyet széles körben használnak kivételes ütés-, hőmérséklet- és vegyszerállósága miatt. Emellett sima felületet biztosít, és könnyen előállítható és kezelhető. |
 |
POM | A POM, más néven acetál vagy Delrin, egyfajta hőre lágyuló műanyag, amely kivételes méretstabilitással, merevséggel, hőmérséklet-állósággal és ütésállósággal büszkélkedhet. |
 |
PP (polipropilén) | A polipropilén (PP) egy jellemzően fehér és áttetsző anyag, amely ellenáll a korróziónak, miközben jó szívóssággal is rendelkezik. Legfontosabb jellemzője a sokoldalúsága, mivel számos feldolgozási módszerben és alkalmazásban alkalmas. |
 |
PE (polietilén) | A polietilén szagtalan, nem mérgező, viaszos tapintású, kiválóan ellenáll az alacsony hőmérsékletnek (a minimális üzemi hőmérséklet elérheti a -100~-70°C-ot), jó kémiai stabilitással rendelkezik, és ellenáll a legtöbb savas és lúgos eróziónak (nem ellenáll az oxidációnak) (természetes savak). |
 |
PC (polikarbonát) | A polikarbonát (PC) egy amorf hőre lágyuló műanyag, amely kivételes átlátszóságáról és ütésállóságáról ismert. Emellett erős elektromos szigetelő tulajdonságokkal és mérsékelt vegyi ellenállással rendelkezik. |
 |
PMMA (polimetilmetakrilát) | Polimetilmetakrilát, más néven akril. Az akril egy rendkívül sokoldalú anyag, amely kivételes átlátszóságáról, kémiai stabilitásáról, valamint hő-, hideg- és korrózióállóságáról ismert. |
 |
KANDIKÁL | A PEEK kivételes mechanikai szilárdsággal, önkenő képességgel, ütésállósággal és lángállósággal büszkélkedhet. Emellett rendkívül ellenálló a savas, lúgos és egyéb kémiai korrózióval, hidrolízissel, kopással, kifáradással, leválással és sugárzással szemben. |
 |
Nejlon | A nejlon lenyűgöző mechanikai tulajdonságokkal rendelkezik, mint például a hő- és kopásállóság, a vegyi ellenállás és az önkenőképesség. A poliamid szál lángállósággal, alacsony súrlódási együtthatóval és könnyen gyártható. |
 |
PS (polisztirol) | A polisztirol (PS) egy sztirol monomerből, egy kőolajból kereskedelmi forgalomban előállított folyékony szénhidrogénből készült polimer. Szobahőmérsékleten a PS általában szilárd hőre lágyuló műanyag, de magasabb hőmérsékleten megolvasztható öntéshez vagy extrudáláshoz, majd újra megszilárdítható. Nagy ütésállóságú, alacsony költségű gyanta széles választékkal. |
 |
elasztomer | Az elasztomerek viszkozitással és rugalmassággal rendelkező polimerek, ezért viszkoelaszticitásnak nevezzük őket. A gyenge intermolekuláris erők által összetartott elasztomer molekulák általában alacsony Young-modulust és magas folyáshatárt vagy magas szakadási nyúlást mutatnak. Ilyenek például a természetes kaucsuk, a szilikon, a poliuretánok és a polibutadién, a poliuretán műanyag gyanta. |
Felületkezelés vákuumöntéshez
A NOBLE egyedi felületi rétegeket tud létrehozni vákuumöntvényből készült alkatrészeihez, széles felületkezelési választékkal. Ezek a felületkezelések segítenek kielégíteni termékei esztétikai, szívóssági és vegyi ellenállási igényeit. Az anyagválasztás és az alkatrész alkalmazása alapján a következő felületkezeléseket tudjuk biztosítani:
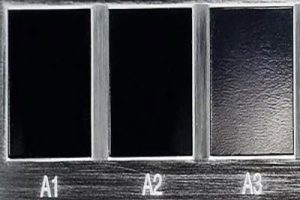 |
Fényes | Az A minőségű felületeket gyémántcsiszolási eljárással készítik, és fényes és fényes felületeket eredményeznek a fröccsöntött alkatrészeken. |
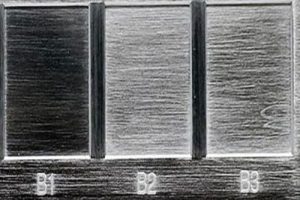 |
Félig fényes | A B minőségű felületkezeléseknél szemcsés csiszolópapírt használnak, hogy az alkatrészek kissé durvább felületkezelésűek legyenek, mint az A minőségű alkatrészeknél. A B minőségű felületkezelésen átesett, egyedi öntött műanyag alkatrészek matt felületűek. |
 |
Matte | A C-minőségű felületkezeléseknél szemcsés csiszolóköveket használnak az érdes, egyenetlen felület létrehozásához. A C-minőségű felületkezelésnek alávetett fröccsöntött műanyag alkatrészek matt felületi textúrájúak. |
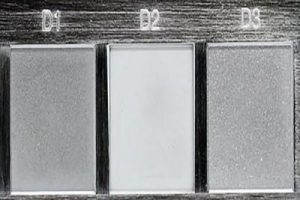 |
Texturált | A D minőségű bevonatok szemcséket és száraz üveggyöngyöket vagy oxidot használnak a nagyon durva textúrájú felület létrehozásához. Az alkalmazott anyag típusától függően a termékek selyemfényű vagy matt felületűek lehetnek. |
Teljes vákuumöntési folyamatunk
Vákuumöntés a rugalmas és gazdaságos használatért
A vákuumöntés, más néven uretánöntés, egy korszerű eljárás, amely szilikon öntőformákat és 3D nyomtatott mestersablont használ merev, kiváló minőségű, kis szériás alkatrészek előállítására. A hőre lágyuló poliuretánt szilikon vagy epoxi öntőformákban keményítik meg, így a végtermékek ugyanolyan formájúak, mint az eredeti mestermodellek; az alkatrészek méretei végső soron a mestermodelltől, az alkatrész geometriájától és az anyagválasztástól függenek. Vákuumöntési szolgáltatásaink átfogó megoldást kínálnak kiváló minőségű prototípusok és kis szériás gyártási alkatrészek előállítására.
Vákuumöntés a prototípusgyártástól a gyártásig
A vákuumöntés egy sokoldalú eljárás, amely zökkenőmentesen átvihető a prototípusgyártástól a kis volumenű gyártásig, számos előnnyel járva minden egyes szakaszban.
- Prototípus-
A vákuumöntés egy alacsony költségű gyártási eljárás, amely könnyebben hozzáférhető és költséghatékonyabb, mint a prototípusok készítésének más módszerei. Különböző anyagok és tervezési variációk felhasználásával kiváló minőségű prototípusokat hozhat létre. Ezután egyszerűen tesztelje a terveit, és készítse elő azokat a funkcionális tesztelésre. - Piaci tesztelés
A vákuumöntésű alkatrészek felhasználhatók piaci tesztelésre és a kezdeti piaci penetrációra. Ez lehetővé teszi az ügyfelek reakcióinak felmérését, terepi tesztek elvégzését és a piaci igények validálását, mielőtt nagyszabású gyártásba fektetne be. - Igény szerinti gyártás
A vákuumöntés lehetővé teszi az egyedi igények és a kis tételű gyártás kielégítését. Mivel a formák könnyen módosíthatók, lehetővé teszi az egyedi vevői igényeknek vagy a piaci réseknek megfelelő, egyedi alkatrészek igény szerinti gyártását. - Gyors szállítás
Nemcsak gyorsabb mérnöki technikai támogatást tudunk nyújtani, hanem erős ellátási lánc rendszerrel és fejlett vákuumöntő berendezésekkel is fel vagyunk szerelve, így páratlan vákuumöntő alkatrészeket szerezhet stabil teljesítménnyel, és lerövidítheti termékfejlesztési ciklusát.
Vákuumos öntés alkalmazása
A vákuumformázáshoz hasonlóan a nyomásformázás is széles körben elterjedt módszer a műanyag hőformázás gyártásában. Mindkét eljárásban sütőt használnak a hőre lágyuló műanyag lemez rögzítésére és melegítésére. A nyomás vagy vákuum alkalmazásának technikája a melegített műanyag lemezre a kívánt tárgy formázásához azonban eltérő.

Vákuumöntés az autóiparban
- Légbeömlő rendszerek: A vákuumöntés egy olyan gyártási módszer, amelyet a gépjárművek légbeömlő rendszereinek gyártásánál alkalmaznak. Ezekhez a rendszerekhez precíz alakú alkatrészekre van szükség a légáramlás és a teljesítmény fokozása érdekében. A vákuumöntés lehetővé teszi összetett szívócsövek, légcsatornák és fojtószelepházak gyártását sima belső felületekkel, biztosítva a hatékony légáramlást.
- Belső alkatrészek: Ajtókilincsek, gombok, műszerfalak és egyéb belső alkatrészek vákuumöntéssel készülhetnek.
- Világítástechnikai alkatrészek: A fényszórók, hátsó lámpák és egyéb világítóberendezések lencséi nagy pontossággal előállíthatók vákuumöntéssel.
- Külső alkatrészek: Az autógyártók vákuumöntéssel olyan külső alkatrészeket hozhatnak létre, mint a hűtőrácsok, jelvények és emblémák.
Vákuumöntés a repülőgépiparban
A repülőgépiparban a vákuumöntés alapvető eljárás, mivel lehetővé teszi finom, könnyű és robusztus alkatrészek létrehozását. Kompozit szerkezetek, motoralkatrészek, belsőépítészeti elemek, drónok, pilóta nélküli légi járművek és műhold alkatrészek gyártásában használják, a prototípusok készítése mellett. A repülőgépipari alkalmazásokban a vákuumöntés segít javítani az általános biztonságot, az üzemanyag-hatékonyságot és a repülőgépek teljesítményét.
- Prototípusgyártás: A repülőgépipari alkatrészek gyors prototípusgyártásának egyik gyakori technikája a vákuumöntés. Ez lehetővé teszi működő prototípusok létrehozását, amelyek felületi minősége és anyagjellemzői nagyon hasonlítanak a késztermékekhez. Ez lehetővé teszi a mérnökök számára, hogy teszteljék és teljes mértékben felmérjék az alkatrészek működését, illeszkedését és teljesítményét, mielőtt a teljes körű gyártás megkezdődne.
- Kompozit szerkezetek: A vákuumöntés egy gyakran alkalmazott módszer a kompozit szerkezetek létrehozására. Kompozit anyagokat, például szénszálerősítésű polimereket (CFRP) használnak ezeknek a szerkezeteknek az építéséhez, kivételes fáradási ellenállásuk és magas szilárdság-tömeg arányuk miatt. A szálak ideális illesztését és megszilárdulását a vákuumöntés által lehetővé tett erősítőelemek pontos elhelyezése biztosítja. Ennek az eljárásnak a könnyű, robusztus és tartós alkatrészeit gyakran használják törzsekben, repülőgépszárnyakban és más létfontosságú szerkezetekben.
- Belső alkatrészek: Néhány példa ezekre az alkatrészekre: a belső panelek, az ülésszerkezetek és a felső rekeszek. A vákuumöntés egyik legnagyobb előnye, hogy könnyű, méretezhető alkatrészeket lehet létrehozni kiváló felületi polírozással és méretpontossággal. Ezenkívül ez a módszer lehetővé teszi a darabokhoz olyan funkciók hozzáadását, mint a hangszigetelés vagy az integrált elektronika.
- UVA és drón alkatrészek: Ezen repülőgépek alkatrészeinek gyakran aerodinamikusnak és könnyűnek kell lenniük. A repülési teljesítmény és a raktérkapacitás optimalizálását az teszi lehetővé, hogy a vákuumöntéssel könnyedén előállíthatók bonyolult formák és vékony falú szerkezetek.
Vákuumöntés orvostechnikai eszközökben
Vákuumöntéssel személyre szabott, jól elkészített és funkcionális sebészeti eszközök, implantátumok, orvosi eszközök, diagnosztikai eszközök és rehabilitációs segédeszközök egyaránt előállíthatók. A vákuumöntési technikák alkalmazása javította a sebészeti módszereket, a betegellátást és az orvosi oktatást.
- Protézisek és ortopédiai eszközök: Vákuumöntéssel olyan egyedi alkatrészek készíthetők, amelyek szorosan hasonlítanak a páciens anatómiájára. A vákuumöntés lehetővé teszi komplexen megtervezett protézisek és ortopédiai eszközök, például foglalatok, fogszabályozók és támasztékok előállítását, amelyek könnyűek, erősek és kényelmesek.
- Sebészeti eszközök és eszközök: Vákuumöntéssel bonyolult formájú, ergonomikus kialakítású és nagy pontosságú sebészeti eszközök állíthatók elő, amelyek komplex fogantyúkat, markolatokat és egyéb, kiváló felületkezeléssel, méretpontossággal és funkcionalitással rendelkező eszközöket eredményeznek.
- Implantátumok és orvosi alkatrészek: Az implantátumok, például ízületi protézisek (pl. csípő- vagy térdimplantátumok) vagy fogpótlások vákuumöntési technikával gyárthatók. Az eljárás lehetővé teszi az egyedi mechanikai tulajdonságokkal, biokompatibilitással és felületkezeléssel rendelkező implantátumok előállítását.
- Diagnosztikai berendezések: A vákuumöntés precízen formázott és tartós alkatrészeket állít elő orvosi vizsgálóberendezésekhez, például burkolatokat, zárt tereket és speciális kamrákat képalkotó eszközökhöz és diagnosztikai analizátorokhoz.
- Rehabilitációs és segédeszközök: Ilyenek például az egyedi illeszkedésű sínek, fogszabályozók és támasztékok. A vákuumöntés lehetővé teszi olyan eszközök létrehozását, amelyek kényelmesek, könnyűek, és biztosítják a szükséges támasztást és funkcionalitást a rehabilitáción áteső betegek számára.

Vákuumöntés a robotikai iparban
Célszerű egy vákuumöntött uretánból készült prototípus robot piacra dobása a kockázatok csökkentése és a vállalati költségek stabilizálása érdekében. Ez lehetővé teszi vállalata számára, hogy feltárja egy új generációs robot létrehozásának lehetőségeit, amely a monoton és ismétlődő feladatokon túl szélesebb körű ellátásra képes.
- Robotgripperek és effektorok: A vákuumöntést robotgripperek és effektorok gyártásánál alkalmazzák. A grippereket tárgyak manipulálására és robotikai feladatok elvégzésére használják. A vákuumöntés lehetővé teszi precíz formájú, összetett belső csatornákkal és testreszabható jellemzőkkel, például puha vagy rugalmas felületekkel rendelkező gripper alkatrészek létrehozását a kényes tárgyak kezeléséhez.
- Burkolatok és burkolatok: A vákuumöntés egy olyan eljárás, amelyet gyakran használnak robotok burkolatainak és házainak gyártására. Ezek a burkolatok védik a robot belső elektronikáját, érzékelőit és működtetőit. A vákuumöntési eljárással egyedi tervezésű burkolatok hozhatók létre, amelyek olyan speciális jellemzőket is tartalmazhatnak, mint az integrált kábelvezetés, a rögzítési pontok és a hozzáférési panelek.
- Robotszerkezetek és vázak: A robotok és más szerkezeti alkatrészek vázait vákuumöntéssel készítik. Ezek az alkatrészek adják a robotrendszer szerkezetét és támogatását. A vákuumöntés lehetővé teszi bonyolult geometriájú szerkezetek létrehozását, amelyek erősek, könnyűek és képesek elviselni a robotok működése során felmerülő terheléseket és feszültségeket.
Jövőbeli trendek a vákuumöntésben
Nagy teljesítményű gyanták: A nagy teljesítményű gyanták folyamatos fejlesztése kulcsfontosságú a gyártott alkatrészek általános tulajdonságainak javításában, ami jobb szilárdságot, tartósságot és funkcionalitást eredményez.
Környezetbarát lehetőségek: A fenntartható és biológiailag lebomló anyagok felé való elmozdulás a gyártási folyamatokban összhangban van a környezeti hatások csökkentésére irányuló globális erőfeszítésekkel, miközben továbbra is magas termékminőséget biztosít.
Automatizált öntés: A robotika integrálása az öntési folyamatba jelentősen javítja a hatékonyságot, csökkenti a kézi beavatkozást, és fokozza az össztermelékenységet.
MI és gépi tanulás: A MI és a gépi tanulás használata lehetővé teszi a prediktív elemzést, amely lehetővé teszi a gyártók számára a folyamatok optimalizálását, a hibák csökkentését és a végtermék minőségének javítását.
Technikák kombinálása: A vákuumöntés, a 3D nyomtatás és a CNC megmunkálás kombinálásával a gyártók összetettebb és geometriailag kihívást jelentő alkatrészeket tudnak előállítani, amelyeket gyakran nehéz elérni más eszközökkel.
Gyors prototípusgyártás: Ezen fejlett technikák integrációja lehetővé teszi a gyorsabb prototípusgyártást nagy pontossággal, ami gyorsabb iterációkat és finomított termékterveket tesz lehetővé.
Miért válassza a NOBLE-t? Vákuumos öntés szolgáltatás?
A NOBLE egy kínai-brit közös vállalat, amelyet a kormány „nemzeti csúcstechnológiai vállalkozásként” ítélt oda. Egy átfogó vállalkozás vagyunk, amely képes független K+F, gyártás és értékesítés végzésére.
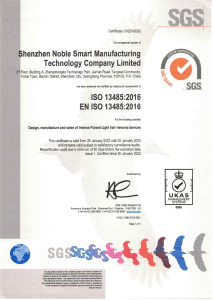
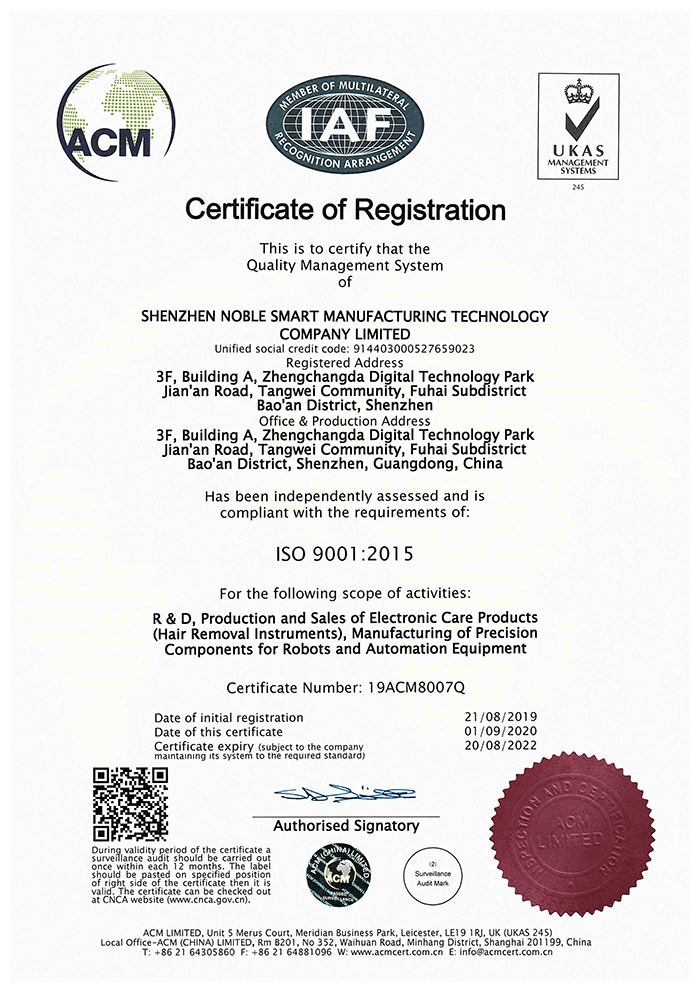
Rendelkezünk ISO9001-2015 és ISO13485-2016 tanúsítványokkal, valamint II. osztályú orvostechnikai eszköz gyártási engedéllyel. Termékeink számos fontos tanúsítványt szereztek, például II. osztályú orvostechnikai eszköz regisztrációs tanúsítványt és FDA510K tanúsítványt.
A vákuumöntés kiváló módszer prototípusok, gyártás előtti alkatrészek és kis mennyiségben gyártott kész alkatrészek előállítására. Szükségtelenné teszi az acélszerszámokba való befektetést, és az első alkatrészek átfutási ideje viszonylag rövid, általában körülbelül 10 nap, az alkatrész méretétől és alakjától függően. A legmodernebb technológia és a képzett személyzetünk tudásának integrálásával a NOBLE az ügyfelek elégedettségét helyezi előtérbe. Vákuumöntési eljárásunk precíz, hatékony és költséghatékony, kivételes eredményeket hozva. Vákuumöntésünk kiválasztása segít vállalkozásának új sikereket elérni.
- Versenyképes árképzés:
Tudjuk, mennyire fontos a projekt költségvetésén belül maradni. Árképzési rendszerünk versenyképes és minden méretű vállalkozás igényeihez igazodik, függetlenül az erőforrások korlátozottságától. Csapatunk rendelkezésre áll, hogy felülvizsgálja költségvetését, és hozzáadott értékű megoldásokat kínáljon, amelyek az Ön vállalata javát szolgálják. - Professzionális vákuumöntési szakértő:
Vegyen igénybe megbízható, egyedi vákuumöntési szolgáltatásokat képzett és tapasztalt mérnököktől. Több mint tíz éves vákuumöntési tapasztalattal segítjük ügyfeleinket a tervek optimalizálásában, a megfelelő folyamatok kiválasztásában, a költségek csökkentésében és a gyors tömegtermelés elérésében. - Komplex geometria támogatás
Kiváló minőségű elasztomer anyagokat használunk, hogy versenyképes áron biztosítsuk a vákuumöntött műanyag alkatrészek komplex szerkezettel történő gyártását. Tapasztalt mérnökeink 7-24 órás projekttámogatást nyújtanak annak érdekében, hogy prototípusai és kis szériás alkatrészei a lehető legjobban hasonlítsanak a kívánt végtermékre. - Időbeni gyártás:
Nagy termelési kapacitással és képzett mérnökökből és értékesítőkből álló csapattal rendelkezünk, akik a nyílt kommunikációt és a megrendelések just-in-time gyártását helyezik előtérbe. Ez biztosítja, hogy a lehető leggyorsabb szállítási időt tudjuk biztosítani, hogy kielégíthessük az esetleges sürgős igényeket. - Páratlan átfutási idők:
Gazdag vákuumöntési projekttapasztalatunkat és korszerű berendezéseinket ötvözzük, hogy kiváló minőségű vákuumöntési szolgáltatásokat nyújtsunk gyorsabb szállítási időkkel. - Rugalmas színválaszték:
A kívánt hatás elérése érdekében gondosan keverünk különféle pigmenteket a készterméken. Választhat széles színválasztékunkból.
Vákuumöntés GYIK
1. Drága a vákuumöntés?
Az ár az alkatrész összetettségétől, a forma anyagaitól, a mennyiségtől stb. függ. Fontos megjegyezni, hogy bár a vákuumöntés drágább lehet, mint más módszerek kis gyártási sorozatok esetén, olyan előnyöket kínál, mint a kiváló minőségű felületkezelés, a finom részletek és a gyors prototípus-készítési lehetőségek. Ezért a költségeket a projekt konkrét követelményeinek és előnyeinek fényében kell értékelni.
2. Pontos a vákuumöntés?
A vákuumöntés pontosságát továbbra is befolyásolhatják olyan tényezők, mint a forma kialakítása, az anyagválasztás és a folyamatszabályozás. Ezen tényezők megfelelő figyelembevétele segíthet a lehető legnagyobb pontosság elérésében a végső öntött alkatrészek esetében.
3. A vákuumöntés állandó?
A vákuumöntés egy olyan folyamat, amely magában foglalja a formák létrehozását és az alkatrészek öntését ezekből a formákból. A vákuumöntéshez használt formák általában szilikonkaucsukból készülnek, ami lehetővé teszi a több öntési ciklust. Fontos azonban megjegyezni, hogy a vákuumöntés egy átmeneti folyamat, mivel a formák idővel elhasználódnak.
4. Mi a minimális vastagság vákuumöntéshez?
Bár nehéz pontosan meghatározni a minimális vastagságot anélkül, hogy figyelembe vennénk az adott anyagokat és tervezési elemeket, ésszerű ökölszabályként a körülbelül 0.5–1 mm-es minimális falvastagságot érdemes megcélozni. Az egyedi projektre vonatkozó pontos korlátozások és javaslatok megismeréséhez elengedhetetlen, hogy konzultáljon a vákuumöntési szolgáltatóval vagy az anyaggyártóval.
5. Mekkora vákuum szükséges a vákuumformázáshoz?
Vákuumformázás során a szükséges vákuumszint olyan tényezőktől függően változhat, mint a formázandó anyag, az alkatrész összetettsége és a kívánt részletesség. A vákuumformázási folyamatokban jellemzően 10-25 higanyhüvelyk (inHg) vagy 340-850 mbar (millibar) vákuumnyomást használnak.






