

A gyorsformák olyan technológiák integrálásával, mint a CNC megmunkálás , az additív gyártás, az öntés és a gyors fröccsöntés , lehetővé teszik a gyártók számára, hogy rövidebb szállítási időn belül gyártsanak öntőformákat, matricákat, szerelvényeket és egyéb szerszámokat.
Ennek a technológiának a sebessége és rugalmassága különösen értékes a prototípus-tervezés, a termékellenőrzés, a hídgyártás és a kis tételű gyártás folyamataiban.
Ez az útmutató elmagyarázza, mi a gyorsöntőforma, hogyan működik a gyorsöntőgép, valamint a főbb formatípusokat, anyagokat, tervezési követelményeket, költségeket és egyéb, a modern gyorsöntőforma-gyártással kapcsolatos információkat.
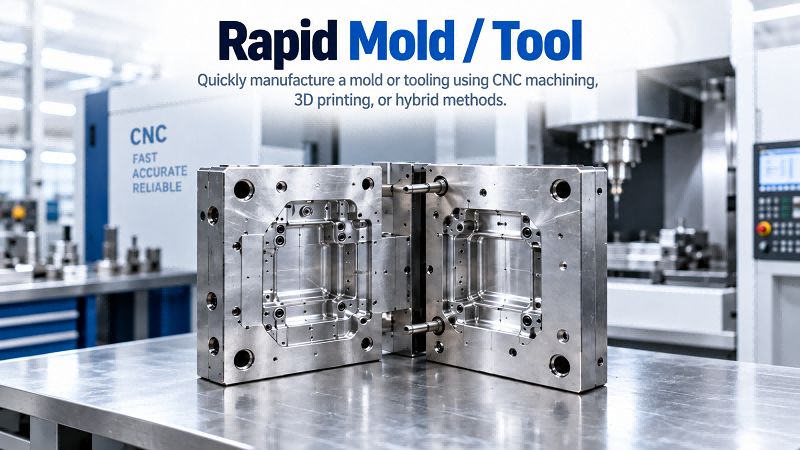
Mi az a Rapid Tooling?
A gyors prototípusgyártás egy olyan gyártási módszer, amely gyorsabban képes öntőformákat, mintákat, szerelvényeket és gyártószerszámokat létrehozni, általában CNC megmunkálással, 3D nyomtatással , öntéssel vagy más gyors gyártási technológiákkal kombinálva.
Prototípus öntőformák és kis tételű öntőformák gyártására használják olyan folyamatokhoz, mint a fröccsöntés, hőformázás, nyomásos öntés, szilikonöntés és kompozit anyagok gyártása.
A gyorsformák a rövidebb szállítási időre, az alacsonyabb kezdeti beruházásra és a tartósságra összpontosítanak a megfelelő prototípus- vagy hídgyártási mennyiségek érdekében.
Ezért a gyorsformák kitöltik a gyártási rést a gyors prototípusgyártás és a teljes körű gyártás között, lehetővé téve a vállalatok számára, hogy ellenőrizzék a terveket, az anyagokat, az összeszerelési teljesítményt, a felületi minőséget és a gyártási megvalósíthatóságot, mielőtt drága gyártóformákba fektetnének be.
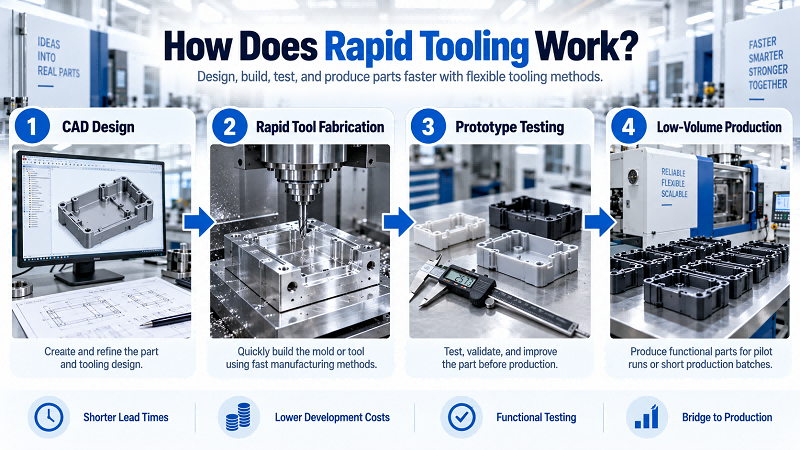
Hogyan működik a gyors szerszámozás?
A gyors gyártás az alkatrész kész 3D CAD modelljével kezdődik. A mérnökök ezután gyárthatósági ellenőrzést végeznek. Meghatározzák az elválasztó vonalakat, a szelvényszögeket, a falvastagságokat, az alámetszéseket, a nyílások pozícióit, a hűtési igényeket és a megfelelő formaanyagokat.
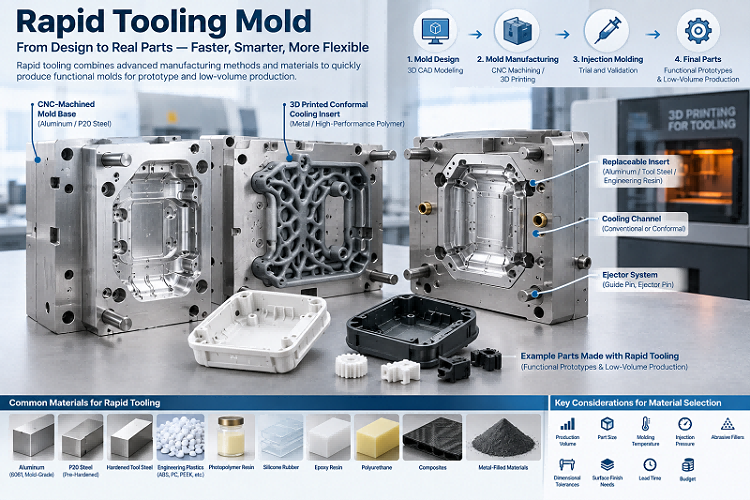
Ezután a mérnökök megtervezik a formát és kiválasztják a gyártási módszereket. A gyakori választási lehetőségek közé tartozik az alumínium betétek CNC megmunkálása, az alacsony széntartalmú acél megmunkálása, a 3D nyomtatott öntőforma alkatrészek, a kokillaöntés, vagy az additív és szubtraktív eljárások kombinációja.
Megmunkálás vagy 3D nyomtatás után a munkások polírozzák, hőkezelik és bevonják a formát. Összeszerelik a formát, ellenőrzik a méreteit, és tesztmintákat készítenek. A forma csak az összes ellenőrzés átesése után tud valódi alkatrészeket gyártani.
A digitális gyártás számos hagyományos szerszámozási lépést kiküszöböl. Lehetővé teszi a felhasználók számára a tervek gyors módosítását is. Emiatt a gyors szerszámozás jól működik a mérnöki validációhoz még fejlesztés alatt álló termékek esetében.
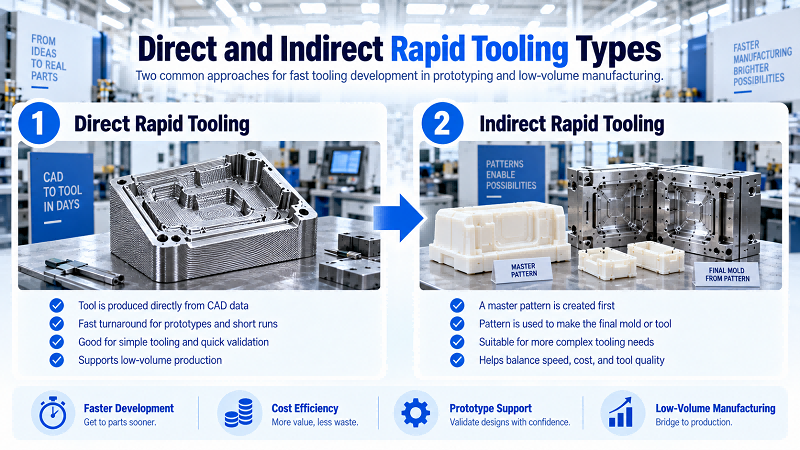
Mik a Gyors szerszámozási típusok?
A gyors megmunkálás két fő típusba sorolható: közvetlen és közvetett. A közvetlen gyors megmunkálás CNC megmunkálást, fém additív gyártást vagy polimer 3D nyomtatást alkalmaz. Ezek a módszerek közvetlenül CAD fájlokból készítenek öntőformákat, betéteket és szerszámalkatrészeket. Eltávolítják az extra gyártási lépéseket.
A közvetett gyors szerszámozás másképp működik. A mérnökök először egy mestermodellt vagy mintát építenek. Ezután replikációs módszerekkel elkészítik a végső formát. A gyakori lehetőségek közé tartozik a szilikonöntés, az epoxigyanta öntés, a finomöntés és a fémszóró öntés.
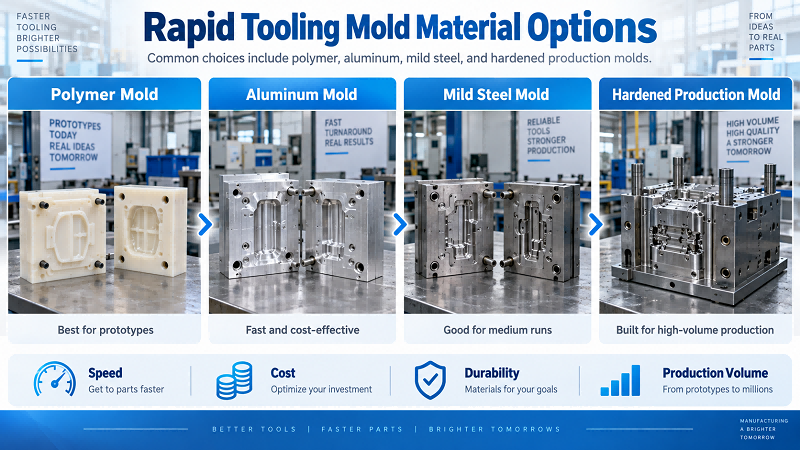
Az alumínium és lágyacél fröccsöntőformák a leggyakoribb választások. A csapatok prototípusok és kis tételek gyártásához használják őket. Ezek a formák jobb tartóssággal, méretpontossággal és anyagkompatibilitással rendelkeznek, mint a legtöbb ideiglenes műanyag szerszám. Emellett kevesebb időt vesznek igénybe az elkészítésük, mint a hagyományos edzett acél gyártóformáké.
Prototípus-formák készítésének szempontjai
Amikor prototípus öntőformákat épít, először derítse ki, hogy hány alkatrészre van szüksége. A várható gyártási mennyiség nagyban befolyásolja a formaválasztást: polimer, alumínium, lágyacél vagy edzett gyártóformák.
A mérnökök más kulcsfontosságú tényezőket is ellenőrzik. Ilyen tényezők például a formázóanyag, a forma hőmérséklete, a fröccsöntési nyomás, az alkatrész összetettsége, a mérettűrések, a felületkezelés, az alámetszések, a lapkák és a szükséges szerszáméltartam. A mérnökök azt is megerősítik, hogy a prototípusnak meg kell-e felelnie a valós gyártási körülményeknek.
A formaterveknek egyszerűnek kell lenniük. A formának továbbra is újra kell teremtenie az összes kritikus termékjellemzőt.
A csapatoknak azt is ki kell választaniuk, hogy mely jellemzők számítanak a leginkább a validáció szempontjából. Ez a gyakorlat lehetővé teszi a mérnökök számára, hogy a funkcionális méretekre, az összeszerelési illesztésekre, a tömítőfelületekre, a kozmetikai felületekre és más olyan jellemzőkre összpontosítsanak, amelyek közvetlenül befolyásolják a termék teljesítményét.
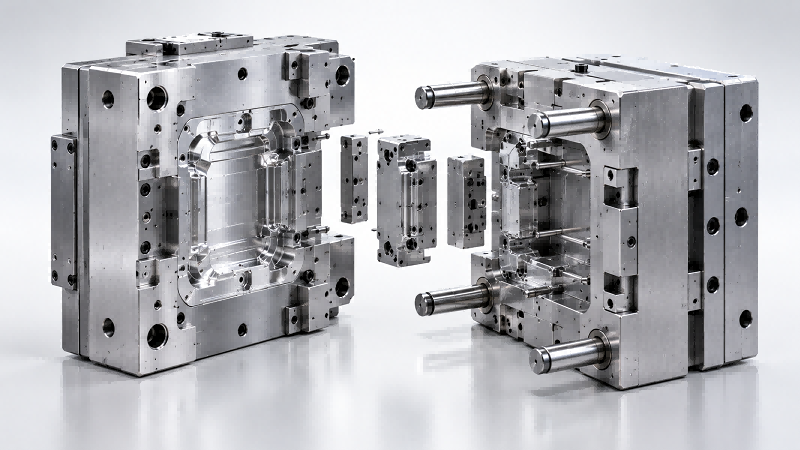
A gyors szerszámozás előnyei a gyártásban
A gyors szerszámozás lerövidíti a termékfejlesztési időt. A csapatok napok vagy hetek alatt elkészíthetik a formákat és a szerelvényeket.
A gyors szerszámozás a kezdeti költségeket is csökkenti. A vállalatok több tucat, több száz vagy akár több ezer olyan alkatrészt is gyárthatnak, amelyek megfelelnek a gyártási minőségnek a tömeggyártás előtt. Ezek az alkatrészek támogatják a tervezési ellenőrzéseket, a tanúsítást, a piaci teszteket, a kísérleti gyártást és a korai ügyfélszállításokat.
A tervezési rugalmasság egy másik kulcsfontosságú előny. Ha a mérnökök a tesztelés során problémákat találnak a méretekkel, a funkcióval vagy az összeszereléssel kapcsolatban, módosíthatják a CAD-fájlokat és a formabetéteket. Nem kell egy teljes drága gyártóformát kicserélniük.
A legfontosabb, hogy a gyors fröccsöntés valódi műszaki műanyagokat használ a prototípusok előállításához. A gyakori anyagok közé tartozik az ABS, PC, POM, PA, PP, PEEK és az üvegszálas polimerek. Ezek a prototípusok megbízható teljesítményadatokat adnak a mérnököknek. Az adatok sokkal jobban tükrözik a végterméket, mint a kizárólag 3D nyomtatással készült alkatrészek.
A gyors szerszámozás alkalmazásai
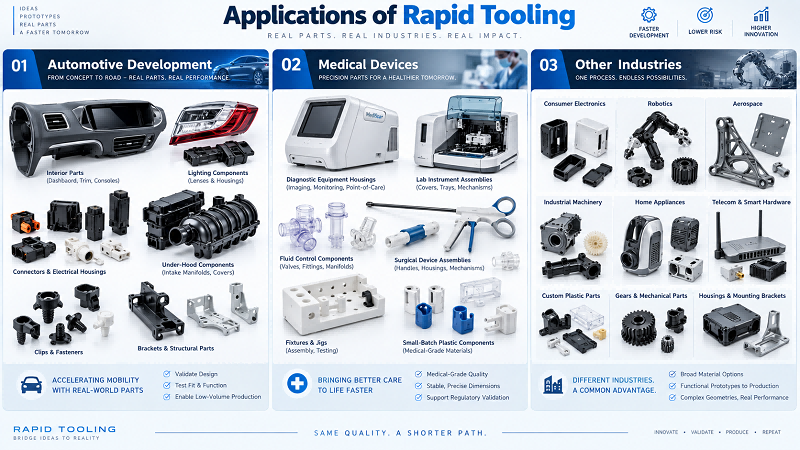
A gyorsszerszámozás széles körben elterjedt az autóipari fejlesztésben. A mérnökök prototípus belső alkatrészeket, csatlakozókat, házakat, kapcsokat, konzolokat, világítótesteket és motorháztető alatti alkatrészeket készítenek. Ezeket az alkatrészeket valódi gyártási anyagokkal tesztelik a jármű validálása előtt.
Az orvostechnikai eszközök gyártói gyorsszerszámokat is használnak. Diagnosztikai berendezések házait, laboratóriumi műszeregységeket, folyadékszabályozó alkatrészeket, sebészeti eszközök egységeit, szerelvényeket és kis tételben gyártott műanyag alkatrészeket építenek. Ezeknek az alkatrészeknek stabil méretekre, kompatibilis anyagokra és ellenőrzött gyártási folyamatokra van szükségük.
Sok más iparág is alkalmazza a gyors szerszámozást. Ezek közé az iparágak közé tartozik a szórakoztató elektronika, a robotika, a repülőgépipar, az ipari gépek, a háztartási gépek, a telekommunikáció és az intelligens hardverek. A gyártók házakat, szerkezeti elemeket, funkcionális prototípusokat, fogaskerekeket, csatlakozókat, rögzítőkonzolokat és egyedi műanyag alkatrészeket gyártanak.
Mik vannak Speciális technikák Gyors megmunkálásban használják?
A fejlett gyorsszerszámozás gyakran ötvözi az additív és a szubtraktív gyártást. A csapatok 3D-s nyomtatással készítik a komplex öntőforma-betéteket, amelyek közel állnak a végső formájukhoz. Ezután CNC megmunkálást alkalmaznak a kritikus tömítőfelületeken, elválasztóvonalakon, furatokon és precíziós jellemzőkön. Ez a gép szigorúbb tűréshatárokat biztosít.
A fémadditív módszerek, mint például a szelektív lézeres olvasztás és a közvetlen fémlézeres szinterezés, konform hűtőcsatornákat hoznak létre. Ezek a csatornák követik a fröccsöntött alkatrészek alakját. Jobban kiegyensúlyozzák a hőmérsékletet, és bizonyos alkalmazásoknál lerövidítik a ciklusidőket.
Egyéb elérhető technológiák közé tartozik a nagysebességű megmunkálás, az 5-tengelyes CNC megmunkálás , a lézeres textúrázás, a vákuumöntő mesterek, a fémmel töltött epoxi öntőformák, a hibrid öntőforma-betétek, a cserélhető betétek és a moduláris öntőforma-alapok. A gyártók fejlett felületi bevonatokat is alkalmaznak. Ezek a bevonatok javítják a kopásállóságot vagy az alkatrészek levehetőségét.
A mérnökök digitális szimulációt is alkalmaznak a formafejlesztés során. Tanulmányozzák a forma feltöltődését, hűtését, vetemedését, zsugorodását, a zárónyílások helyzetét és az esetleges hibákat. Mindezeket az ellenőrzéseket a fizikai forma megépítése előtt lefuttatják.
Milyen gépek és berendezések szükségesek a gyors forgácsoláshoz?
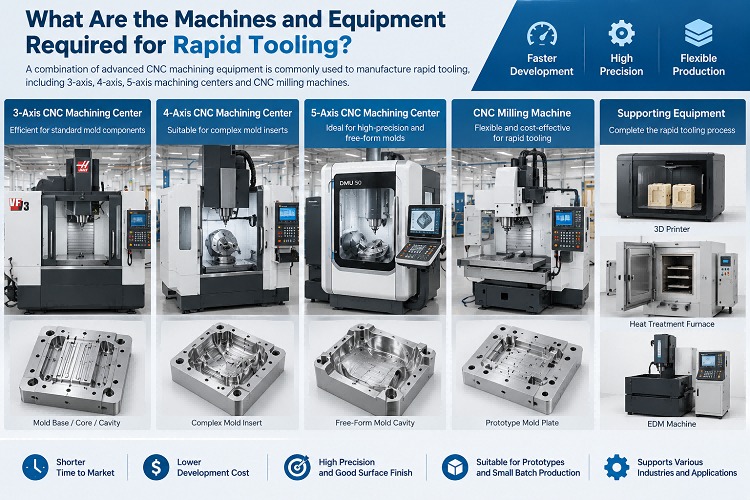
A CNC marógépek kulcsfontosságú berendezések a gyors gyártáshoz. Olyan anyagokat vágnak, mint az alumínium, szerszámacél, réz, grafit, műszaki műanyagok és formabetétek. Pontos méreteket és jó felületi minőséget biztosítanak.
A gyártók más gépeket is használhatnak különböző projektekhez. Ilyenek például a CNC esztergák, szikraforgácsolók, huzalszikraforgácsolók, síkcsiszolók, lézervágók, koordináta-mérőgépek (CMM), fröccsöntőgépek, vákuumöntő rendszerek, ipari 3D nyomtatók, polírozó szerszámok és hőkezelő berendezések.
A 3 tengelyes megmunkálás jól működik a legtöbb egyszerű formalemez és üreg esetében. A 4 és 5 tengelyes CNC gépek leegyszerűsítik az összetett alakzatokat, a mély üregeket, a ferde elemeket és a többoldalas formaalkatrészeket. Kevesebb beállítást igényelnek.
Az ellenőrző eszközök is fontosak. A koordináta-mérőgépek, optikai mérőrendszerek, magasságmérők, mikrométerek és felületi érdességmérők ellenőrzik a szerszámméreteket a próbaüzem előtt. Ez a lépés csökkenti a későbbi költséges szerszámcseréket.
Melyek a fő gyors szerszámozási paraméterek?
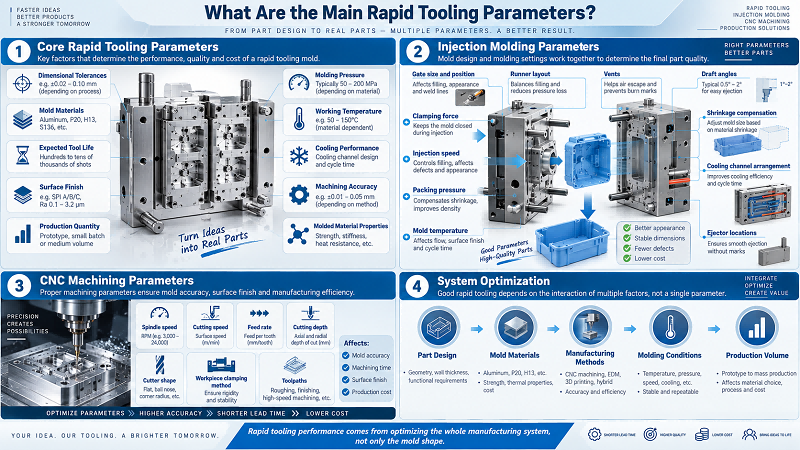
A csapatok számos alapvető paramétert követnek nyomon a gyors szerszámozás érdekében. Ezek közé tartoznak a mérettűrések, a formaanyagok, a várható szerszáméltartam, a felületkezelés, a gyártási mennyiség, a fröccsöntési nyomás, az üzemi hőmérséklet, a hűtési teljesítmény, a megmunkálási pontosság és a fröccsöntött anyag tulajdonságai.
Fröccsöntési munkák során a mérnökök további beállításokat is ellenőriznek. Áttekintik a fúvóka méretét és helyzetét, a futószalag elrendezését, a szellőzőnyílásokat, a huzatszögeket, a zsugorodáskompenzációt, a hűtőcsatornák elrendezését, a kidobók helyét, a szorítóerőt, a fröccsöntési sebességet, a csomagolási nyomást és a forma hőmérsékletét. Minden beállítás hatással van a végső alkatrész minőségére.
A CNC megmunkálási beállítások is számítanak. Az orsósebesség, a forgácsolási sebesség, az előtolási sebesség, a forgácsolási mélység, a marószerszám alakja, a munkadarab befogási módja és a szerszámpályák mind befolyásolják a forma pontosságát, a megmunkálási időt, a felületminőséget és a gyártási költségeket.
Tehát a jó gyors szerszámozáshoz optimalizálni kell a teljes gyártási rendszert. A csapatok nem koncentrálhatnak csak a forma alakjára. A forma teljesítménye az alkatrésztervezés, a formaanyag, a gyártási módszerek, a fröccsöntési körülmények és a termelési mennyiség kölcsönhatásából fakad.
Milyen anyagok használhatók gyors forgácsoláshoz?
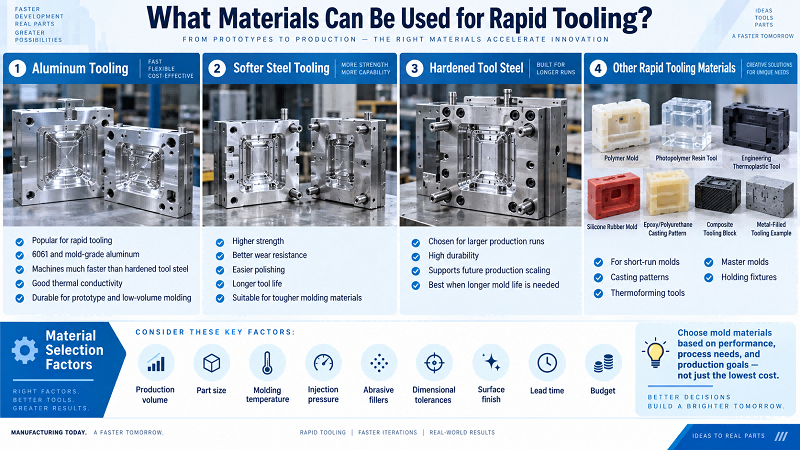
Az alumínium népszerű anyag a gyors megmunkáláshoz. Az olyan ötvözetek, mint a 6061 és a speciális, fröccsöntéshez alkalmas alumínium, sokkal gyorsabban megmunkálhatók, mint az edzett szerszámacél. Jó hővezető képességet és kellő tartósságot biztosítanak a legtöbb prototípus és kis volumenű fröccsöntési munkához.
A csapatok akkor választanak puhább acélokat, mint például a P20, ha nagyobb szilárdságra, jobb kopásállóságra, könnyebb polírozásra, hosszabb szerszámélettartamra vagy a szívósabb formázóanyagokkal való kompatibilitásra van szükségük. A mérnökök akkor választanak edzett szerszámacélokat, ha a gyors szerszámozás később nagyobb gyártási sorozatokat tesz lehetővé.
A gyártók polimereket, fotopolimer gyantákat, műszaki hőre lágyuló műanyagokat, szilikonkaucsukot, epoxigyantákat, poliuretánokat, kompozitokat és fémmel töltött szerszámanyagokat is használnak. Ezekből az anyagokból kis szériás öntőformákat, öntősablonokat, hőformázó szerszámokat, mesterformákat és tartószerkezeteket készítenek.
Az anyagválasztásnak figyelembe kell vennie a gyártási mennyiséget, az alkatrész méretét, a fröccsöntési hőmérsékletet, a fröccsöntési nyomást, az abrazív töltőanyagokat, a mérettűréseket, a felületkezelési igényeket, a szállítási időt és a költségvetést. A csapatoknak nem szabad csak a legolcsóbb formaanyagot választaniuk.
Drága a gyors szerszámozás?
A vállalatok gyakran választják a gyorsszerszámozást prototípusokhoz, hídmegmunkáláshoz vagy kis és közepes gyártási sorozatokhoz. A gyorsszerszámozás általában kevesebbe kerül, mint a hagyományos gyártószerszámozás. Könnyebben megmunkálható anyagokat és egyszerűbb formatervezést használ.
Számos tényező befolyásolja a végső költséget. Ezek a tényezők közé tartozik a forma mérete, az üregek száma, az alkatrész bonyolultsága, a tűrések, a felületkezelés, a forma anyaga, a szánok, az emelők, a betétek, a hűtőrendszerek, a formázóanyag, a szerszám élettartama és a gyártási mennyiség.
Egy egyszerű, egyfészkes alumínium prototípus forma továbbra is megfizethető. Egy összetett, többfészkes formához azonban több szánra, precíziós betétekre, szűk tűréshatárokra és polírozott felületekre van szükség. Ez a fajta forma továbbra is sokba kerül.
Tehát a csapatoknak nem csak a gyors és az alacsony költségű szerszámokat kell összehasonlítaniuk. Értékelniük kell a teljes fejlesztési költséget és az üzleti kockázatokat. Mérlegelniük kell a gyors termékvalidációt a nagy volumenű gyártási formákhoz szükséges magasabb beruházással szemben.
Hogyan kezdjünk hozzá a gyors szerszámozáshoz?
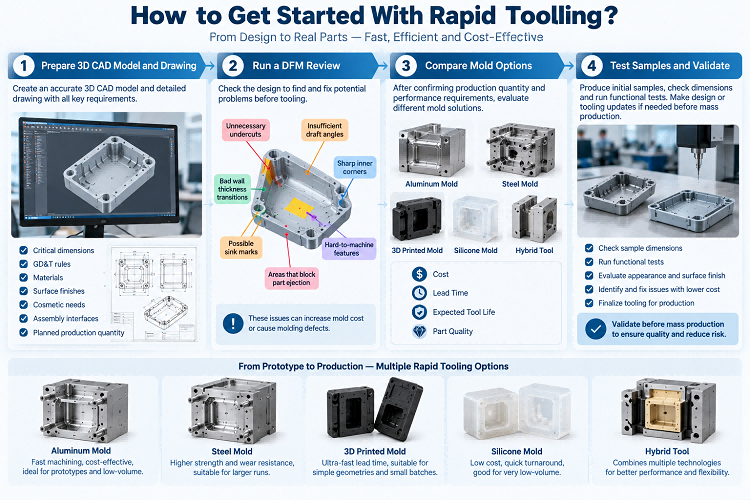
A csapatok először egy pontos 3D CAD modellt és rajzot készítenek. A dokumentum felsorolja a kritikus méreteket, a GD&T szabályokat, az anyagokat, a felületkezeléseket, a kozmetikai igényeket, az összeszerelési csatlakozásokat és a tervezett gyártási mennyiséget.
Ezután a gyártó lefuttat egy DFM (Differenciál-Felületi Méret) felülvizsgálatot. Ez az ellenőrzés tervezési problémákat talál. Gyakori problémák közé tartoznak a felesleges alámetszések, a nem megfelelő dőlésszögek, a rossz falvastagság-átmenetek, a nehezen megmunkálható jellemzők, az éles belső sarkok, az esetleges süllyedési nyomok és az alkatrészek kilökését akadályozó területek. Ezek a problémák növelik a forma költségét, vagy fröccsöntési hibákat okoznak.
Miután a csapatok megerősítették a gyártási mennyiséget és a teljesítménykövetelményeket, a mérnökök összehasonlítják a különböző formaválasztási lehetőségeket. A lehetőségek közé tartoznak az alumínium öntőformák, acél öntőformák, 3D nyomtatott öntőformák, szilikon öntőformák és hibrid szerszámok. Minden egyes lehetőséget költség, átfutási idő, várható szerszámélettartam és alkatrészminőség alapján ítélnek meg.
A tömeggyártás előtt a dolgozók tesztelik az első mintákat. Ellenőrzik a minták méreteit és funkcionális teszteket futtatnak. A csapatok alacsonyabb költséggel frissíthetik a gyorsszerszámokat, ha ebben a szakaszban problémákat találnak.
Milyen tervezési szempontokat kell figyelembe venni a gyors szerszámozásnál?
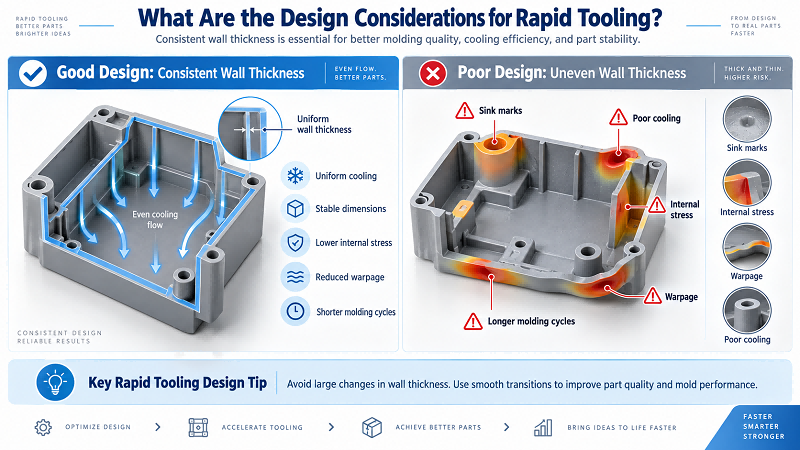
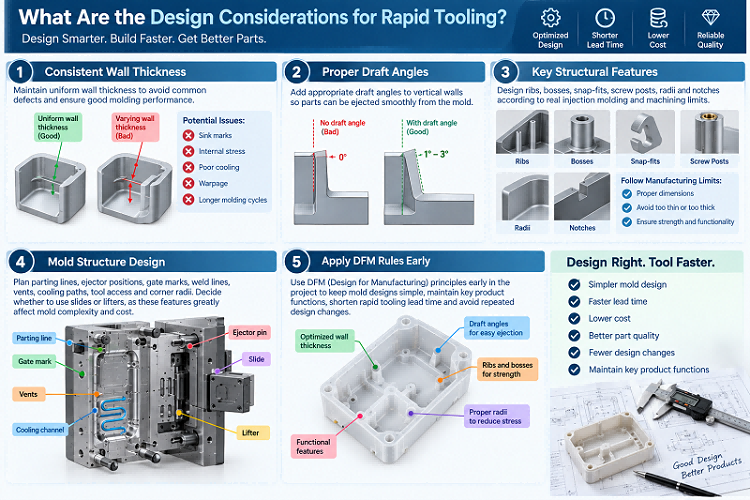
A jó, gyors formatervezés az állandó falvastagsággal kezdődik. A falvastagság nagy változásai süllyedési nyomokat, belső feszültséget, rossz hűtést, vetemedést és hosszabb formázási ciklusokat okoznak.
A tervezők megfelelő szögeket adnak a függőleges falakhoz. Ezek a szögek lehetővé teszik, hogy az alkatrészek simán elváljanak a formától. A mérnökök bordákat, kiemelkedéseket, bepattintásokat, csavaros oszlopokat, sugarakat és bevágásokat is terveznek. Valós fröccsöntési és megmunkálási korlátokat követnek.
A mérnökök gondosan megtervezik az elválasztó vonalakat, a kidobók pozícióit, a zárójeleket, a hegesztési vonalakat, a szellőzőnyílásokat, a hűtési útvonalakat, a szerszámokhoz való hozzáférést és a sarokrádiuszokat. Azt is ők döntik el, hogy szánokat vagy emelőket használnak-e. Ezek a jellemzők nagymértékben befolyásolják a forma bonyolultságát és költségeit.
A csapatok a DFM szabályokat már a projekt elején alkalmazzák. Ez a gyakorlat egyszerűvé teszi a szerszámterveket, és megőrzi a kulcsfontosságú termékfunkciókat. Csökkenti a gyors szerszámozási átfutási időt, és megakadályozza az ismételt tervmódosításokat.
Mi a gyors szerszámozás környezeti hatása?
A jó, gyors formatervezés az állandó falvastagsággal kezdődik. A falvastagság nagy változásai süllyedési nyomokat, belső feszültséget, rossz hűtést, vetemedést és hosszabb formázási ciklusokat okoznak.
A tervezők megfelelő szögeket adnak a függőleges falakhoz. Ezek a szögek lehetővé teszik, hogy az alkatrészek simán elváljanak a formától. A mérnökök bordákat, kiemelkedéseket, bepattintásokat, csavaros oszlopokat, sugarakat és bevágásokat is terveznek. Valós fröccsöntési és megmunkálási korlátokat követnek.
A mérnökök gondosan megtervezik az elválasztó vonalakat, a kidobók pozícióit, a zárójeleket, a hegesztési vonalakat, a szellőzőnyílásokat, a hűtési útvonalakat, a szerszámokhoz való hozzáférést és a sarokrádiuszokat. Azt is ők döntik el, hogy szánokat vagy emelőket használnak-e. Ezek a jellemzők nagymértékben befolyásolják a forma bonyolultságát és költségeit.
A csapatok a DFM szabályokat már a projekt elején alkalmazzák. Ez a gyakorlat egyszerűvé teszi a szerszámterveket, és megőrzi a kulcsfontosságú termékfunkciókat. Csökkenti a gyors szerszámozási átfutási időt, és megakadályozza az ismételt tervmódosításokat.
Milyen gyakori problémák és hibák vannak a gyors szerszámozással kapcsolatban?
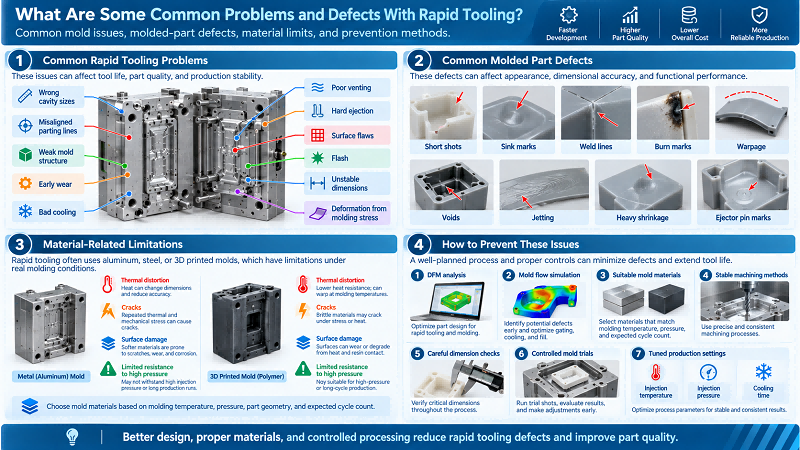
A gyors szerszámozásnak számos gyakori problémája van. Ilyenek például a rossz üregméretek, a rosszul illeszkedő elválasztóvonalak, a gyenge formaszerkezet, a korai kopás, a rossz hűtés, a gyenge szellőzés, a kemény kilökődés, a felületi hibák, a sorja, az instabil méretek és a formázási feszültségből eredő deformáció.
A rosszul optimalizált formatervezés és folyamatbeállítások hibákat okoznak a fröccsöntött alkatrészeken. Ezek a hibák magukban foglalják a rövidre lövéseket, süllyedési nyomokat, hegesztési vonalakat, égési nyomokat, vetemedést, üregeket, szóródást, erős zsugorodást és a kidobócsap nyomait.
A polimer és a 3D nyomtatott formák hő hatására torzulhatnak, repedhetnek és felületi károsodást okozhatnak. Emellett nem bírják a nagy nyomást. A mérnököknek a formázási hőmérséklet, a nyomás, az alkatrész alakja és a várható ciklusszám alapján kell kiválasztaniuk az öntőforma anyagát.
A csapatok a legtöbb ilyen problémát megelőzhetik. DFM-analízist, szerszámáramlás-szimulációt, megfelelő szerszámanyagokat, stabil megmunkálási módszereket, gondos méretellenőrzéseket, ellenőrzött szerszámpróbákat és hangolt gyártási beállításokat, például a befecskendezési hőmérsékletet, nyomást és hűtési időt alkalmaznak.
Hogyan viszonyul a gyors szerszámozás a hagyományos szerszámozáshoz?
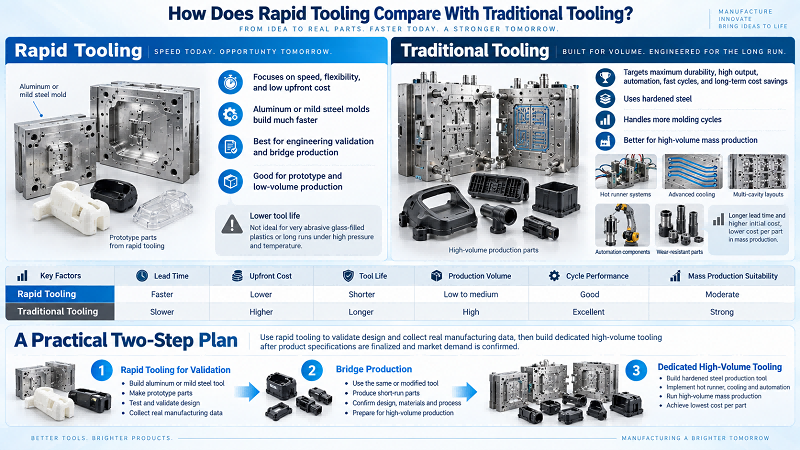
A gyors szerszámozás a sebességre, a rugalmasságra és az alacsony kezdeti költségekre összpontosít. A hagyományos szerszámozás a maximális tartósságot, a nagy teljesítményt, az automatizálást, a gyors ciklusidőket és a hosszú távú költségmegtakarítást célozza meg.
Az alumínium vagy lágyacél gyorsöntőformák sokkal gyorsabban épülnek, mint az edzett gyártóformák. De nem bírnak annyi öntési ciklust. Ez a korlátozás nyilvánvaló, amikor a csapatok abrazív üvegszállal töltött műanyagokat öntenek, vagy nagy nyomás és hőmérséklet alatt dolgoznak.
A hagyományos gyártóformák edzett acélt használnak. Tartalmazhatnak forrócsatornás rendszereket, fejlett hűtést, többfészkes elrendezést, automatizálási alkatrészeket és kopásálló komponenseket. Ezek a jellemzők meghosszabbítják a gyártási időt és növelik a kezdeti költségeket, de csökkentik az egyes alkatrészek költségét a tömeggyártásban.
Sok új termékfejlesztő csapat kétlépéses tervet alkalmaz. Gyors szerszámokat használnak a mérnöki validációhoz és a hídgyártáshoz. A valós gyártási adatok segítenek nekik a terv kijavításában. Ezután, miután véglegesítették a termékspecifikációkat és megerősítették a piaci igényeket, dedikált, nagy volumenű szerszámokat építenek.
Miért válassza az N-t?OBLE mint te Gyors szerszámok Gyártó
A NOBLE egy kínai-brit közös vállalat, amelyet a kormány „Nemzeti Csúcstechnológiai Vállalatként” ítélt oda. Két fő üzleti irányunk van: az „Intelligens Gyártás” és az „Ápolási Termékek”. Az „Intelligens Gyártás” üzletág projekttámogatási szolgáltatások nyújtására specializálódott, beleértve az alkatrész-megmunkálást és -gyártást.
Több mint 10 éves professzionális gyártási és gyors prototípus-készítési tapasztalattal rendelkezünk. Hatékony csapatunk erős támogatást nyújt új projektjeihez, hogy 100%-ban megvalósítsuk az Ön igényeit; A szabványosított menedzsment szigorú minőségellenőrzést biztosít az alkatrészek és termékek felett; az ésszerű munkafolyamat alacsonyabb költségeket eredményez ugyanazon minőség mellett.
Évekig tartó kemény munka és fejlesztés után a NOBLE fokozatosan átalakult a precíziós alkatrész-megmunkáló és gyártó vállalkozásból, amely teljes ipari láncot támogató szolgáltatási képességekkel rendelkezik, egy szolgáltatásorientált vállalkozássá, amely teljes körű támogatást nyújt az ügyfelek teljes projektjéhez.
A NOBLE az Ön megbízható, egyablakos, egyedi gyártási megoldása, a prototípus tervezésétől a gyártásig, hatalmas gyártási erőforrásokon, megfelelő technológián, egyszerűsített folyamatokon, szakértői útmutatáson és tökéletes minőségellenőrzési folyamaton keresztül, hogy ötletei valósággá váljanak.
A NOBLE a következő képesítési tanúsítványokkal rendelkezik:
ISO 9001: 2015 – Robusztus minőségirányítás az általános gyártáshoz. Konzisztens folyamatok. Dokumentált ellenőrzés. Nyomon követhető ellenőrzés.
ISO 13485: 2016 – Szigorúbb minőségi szabványok az orvostechnikai eszközök alkatrészeire vonatkozóan. Szigorú folyamatvalidálás. Teljes nyomon követhetőség. Beültethető és sebészeti alkatrészekhez szükséges.
Összegzés
A gyors szerszámozás gyakorlati kapcsolatot teremt a korai prototípusgyártás és a tömeggyártás között. A vállalatok valós anyagokból és szabványos gyártási folyamatokkal készíthetnek funkcionális alkatrészeket. Nem kell azonnal drága, hosszú élettartamú öntőformákat vásárolniuk.
Az olyan technológiák, mint a CNC megmunkálás, a gyors fröccsöntés, az additív gyártás, az EDM és az öntés, különböző szerszámválasztási lehetőségeket tesznek lehetővé. A mérnökök a legjobb megoldást az alkatrész mennyisége, összetettsége, tűrései, anyagtulajdonságai, átfutási ideje és költségvetése alapján választják ki.
A csapatok akkor profitálnak a legtöbbet, ha a gyors szerszámkészítést megbízható DFM-ellenőrzésekkel, megfelelő anyagválasztással, precíz formagyártással, méretellenőrzéssel és ellenőrzött gyártástesztekkel párosítják. Akkor is megtalálják az esetleges hibákat, amikor a tervmódosítások még kevésbe kerülnek.
Az autóipar, az orvostechnika, a robotika, az elektronika, a repülőgépipar, a fogyasztási cikkek és az ipari berendezések gyártói profitálnak egy jól megtervezett gyors szerszámozási stratégiából. Ez a stratégia lerövidíti a termékfejlesztési időkeretet, csökkenti a pénzügyi kockázatot, erősíti a tervvalidációt, és zökkenőmentesebb átmenetet biztosít a prototípus-készítésről a tömegtermelésre.
GYIK
1. Lehetséges a gyors megmunkálás kozmetikai minőségű látható alkatrészeket előállítani fogyasztási cikkekhez?
V: Igen. A megfelelő polírozás és felületbevonatok segítenek a gyors formázásban, elfogadható esztétikai felületeket biztosítva a látható, fogyasztói minőségű alkatrészekhez.
2. Mi a tipikus fordulati különbség a gyors és a hagyományos szerszámozás között?
A gyors szerszámkészítés általában napoktól hetekig tart, míg a hagyományos edzett acél szerszámozás gyakran több hetet vagy hónapot vesz igénybe.
3. Gyors szerszámozási támogatás túlformázás or betétes öntés alkalmazások?
Lehetséges, de egyedi betéteket és gondos DFM-ellenőrzéseket igényel a gyártás során a szerszámkárosodás elkerülése érdekében.
4. A gyorsszerszámozású öntőformákat közvetlenül a próbaüzem során talált alkatrészhibák után módosítják?
A csapatok előnyben részesítik a formabetéteket. Kerülik a teljes forma újramegmunkálását, hogy időt és pénzt takarítsanak meg.
5. Milyen főbb kockázatok merülnek fel a 3D nyomtatott polimer gyorsformák használatakor?
Hővel kapcsolatos deformációt szenvednek. A felhasználóknak korlátozniuk kell a ciklusok számát, és kerülniük kell a magas hőmérsékletű, abrazív műanyagokat.






