
Bevezetés
Egy viaszminta készül. Kerámiaszuszpenzió bevonja. A viasz megolvad. Olvadt fém ömlik be. A kerámia letörik. A kész alkatrész marad vissza. Ez a befektetéses öntés folyamata, más néven viaszvesztéses öntés.
A befektetési öntésnek hosszú története van. Az ékszerkészítők évezredekkel ezelőtt használták. Ma már egy precíziós gyártási módszer, amely szűk tűréshatárokkal és sima felületekkel rendelkező alkatrészeket hoz létre. A legtöbb alkatrészhez nincs szükség utólagos megmunkálásra.
Miért olyan széles körben alkalmazzák a precíziós öntést? Ez az eljárás olyan összetett geometriákat is képes kezelni, amelyeket megmunkálással nem lehet elérni, alkalmas nehezen kovácsolható vagy hegeszthető anyagokhoz, és felületkezelése csökkenti a későbbi megmunkálási műveletek szükségességét.
Számos iparág támaszkodik a precíziós öntvényekre. A repülőgépipar turbinalapátokhoz és szerkezeti alkatrészekhez használja; az orvostudomány implantátumokhoz és sebészeti eszközökhöz. Az autóipar turbófeltöltő járókerekekhez és üzemanyagrendszer-alkatrészekhez. Az iparban szelepekhez, szivattyúkhoz és öntőformákhoz használják.
Mi az a befektetési öntés?
A befektetési öntés meghatározása
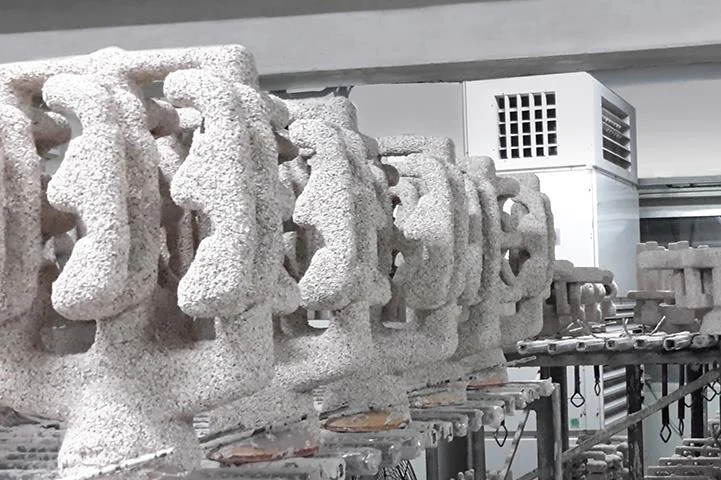
A befektetéses öntés a viaszvesztéses eljárás. Elkészül egy viaszminta. Kerámiaformát építenek köré. A viasz megolvad. Fém ömlik bele. A kerámia letörik. Az alkatrész megmarad.
A történelem az ókori Egyiptomig és Kínáig nyúlik vissza. Az ékszerészek arany- és bronzdíszekhez használták. Az ipari termelés a 20. században kezdődött. A „befektetés” név nem pénzt jelent. A régi francia investir – befedni vagy körülvenni – szóból származik. A kerámiahéj viaszmintát ágyaz be. A kifejezés bennragadt.
Hogyan működik a befektetési öntési folyamat
-
Viaszminta létrehozása
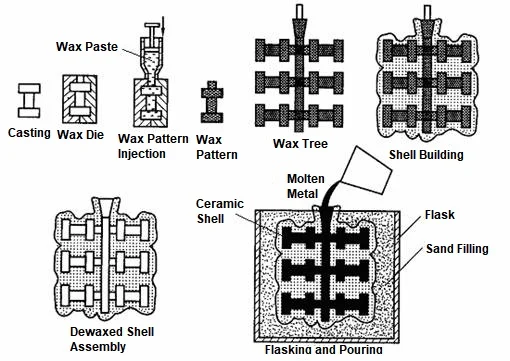
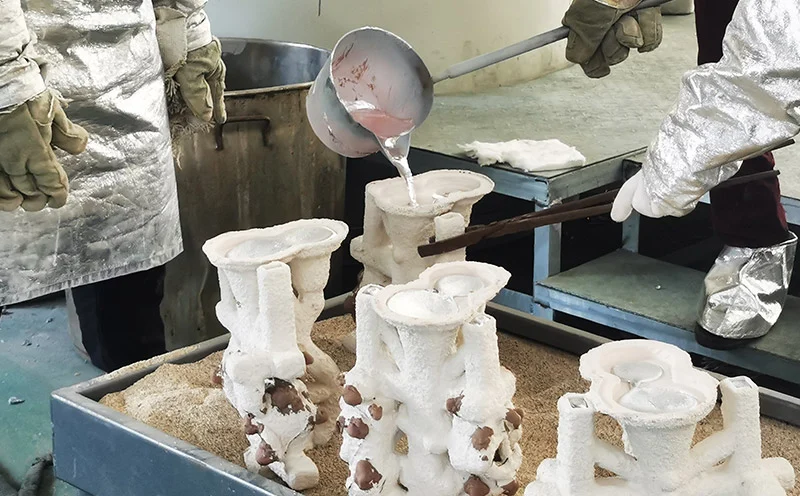
Miután a fémformát megmunkálták, viaszt öntenek bele. Ez hozza létre a viaszmintát. Több viaszmintát egy központi viaszöntőcsőhöz csatlakoztatnak. Az egész szerkezet egy fára hasonlít. Ez a „fa” határozza meg, hogy hány alkatrész gyártható minden egyes öntés során.
-
Építs egy kerámia héjat
Mártsd a viaszformát a kerámia zagyba. Vigyél fel egy réteg finom homokot – azaz gipszet. Ismételd meg ezt a folyamatot minden réteg száradása után. Hat-nyolc réteg után egy erős kerámia héj alakul ki a viaszforma körül.
-
Távolítsa el a viaszt
A héjat a kemencébe helyezik. A viasz megolvad és elpárolog, üreget hagyva maga után. Ez az üreg pontosan illeszkedik az alkatrész alakjához.
-
Öntsön olvadt fémet
Az olvadt fémet egy fűtött kerámia öntőformába öntik. Számos anyag áll rendelkezésre, beleértve a rozsdamentes acélt, szénacélt, alumíniumötvözeteket, titánötvözeteket, nikkel alapú szuperötvözeteket, kobaltötvözeteket, bronzot és sárgarezet. Minden anyagnak megvannak a saját öntési paraméterei.
-
Hűtsd le és törd le a héját
A fém megszilárdul. A kerámia héj letörik. Pneumatikus kalapácsok vagy vibrációs berendezések végzik a munkát. A fát elvágják. Az egyes öntvények szétválnak.
-
Fejezd be a részt
Távolítsa el a tálcát és a fúvókát. Ezután hőkezelés következhet. Megmunkálja az alkatrészt olyan jellemzők létrehozásához, amelyeket önmagukban öntéssel nem lehet elérni. A polírozás javítja a felületminőséget. Ellenőrizze az alkatrész méreteit és integritását. Ezen a ponton a finomöntvény elkészült, és készen áll a következő szakaszra.
A befektetési öntés fő előnyei
A befektetési öntést nagy értékű alkatrészekhez választják, mivel olyan pontosságot kínál, amelyet más eljárások nem tudnak elérni. Előnyei széleskörűek, és mindegyik befolyásolja a költségeket, a minőséget vagy a szállítási időt.
1. Kiváló méretpontosság
A közel hálószerű alakzatú gyártás azt jelenti, hogy az alkatrészeket a végső méretekhez közeli méretekkel gyártják. Ez csökkenti a megmunkálás szükségességét, javítja a termék állandóságát, és szorosabb összeállításokat eredményez. Ez közvetlen előnyökkel jár az olyan alkatrészek esetében, amelyek szigorú tűréshatárokat igényelnek – például turbinalapátok és sebészeti eszközök.
2. Felsõbb Felület kidolgozása
A kerámia és viaszformák sima felülettel rendelkeznek, ami sima felületet eredményez a végső fém alkatrészen. A csiszolás és polírozás minimálisra csökken, ami jobb megjelenést eredményez. Továbbá, mivel a felületi hibák minimalizálódnak, a kifáradási teljesítmény is javul.
3. Komplex geometriák létrehozásának képessége
A finomöntvény olyan formákat hozhat létre, amelyek megmunkálással nem érhetők el. A falvastagság akár 1 milliméter is lehet. Belső hűtőcsatornák is kialakíthatók. Komplex görbék is elérhetők, amelyek egyébként öttengelyes megmunkálást igényelnének. Olyan alámetszéses jellemzők is kezelhetők, amelyekhez egyébként speciális forgácsolószerszámokra lenne szükség.
Az összetett tervek csökkenthetik a gyártási költségeket, mivel több folyamat egyetlen lépésbe vonható össze. Azok az alkatrészek, amelyek korábban hegesztést, megmunkálást és összeszerelést igényeltek, most egyetlen darabként önthetők.
4. Önthető fémek széles választéka
| Színesfémek | szénacél, rozsdamentes acél, szerszámacél |
| Színesfém | alumínium, sárgaréz, bronz |
| Nagy teljesítményű ötvözetek | titán, nikkel szuperötvözetek, kobaltötvözetek |
Az eljárás szinte bármilyen önthető ötvözettel működik. Ez a rugalmasság ritka a precíziós gyártásban.
5. Kiváló ismételhetőség
A viaszmintázatok konzisztensek. A kerámia héj gyártási folyamata ellenőrzött. A minőségellenőrzés szigorú. A több ezer vagy több millió alkatrészből álló gyártási sorozatok méretei változatlanok maradnak. A tömeggyártás szűk tűréshatárokkal is megvalósítható.
6. Csökkentett megmunkálási igények
Mivel az öntvények közel eredeti alakúak, a megmunkálási költségek csökkennek. A termelési sebesség nő, mivel kevesebb anyagot kell eltávolítani. A szerszámkopás csökken. A munkaerőköltségek csökkennek. Gyakori, hogy az alkatrészek – például a fogaskerék-nyereségek, szeleptestek, szerkezeti szerelvények – csak simítási műveleteket igényelnek.
7. Jobb anyagkihasználás
A közel azonos alakú gyártás kevesebb selejtet jelent. A rúdanyagból történő megmunkálás az anyag 80%-át távolítja el, míg a finomöntés csak a tolózár és az öntőforma eltávolítását igényli. Drága ötvözetek – például titán és nikkel alapú szuperötvözetek – esetében a költségmegtakarítás jelentős. A kevesebb fémhulladékkal a fenntarthatóság is javul.
8. Nagyobb tervezési rugalmasság
Komplex mérnöki terveket sikeresen megvalósítottak. A súlycsökkentést azáltal érték el, hogy csak a szükséges területeken használtak anyagot. Az alkatrészek integrációja kiküszöbölte a hegesztett szerelvények szükségességét. Mivel az alkatrészeket egyetlen darabként öntik, nem pedig több komponensből szerelik össze, a termék teljesítménye javult. A befektetési öntés által kínált tervezési szabadság a legnagyobb előnye.
A befektetési öntés korlátai
Minden gyártási folyamat kompromisszumokkal jár. A finomöntés sem kivétel. Előnyei valósak, de a korlátai is. Ezen korlátok figyelmen kívül hagyása rossz alkatrész-tervezéshez és váratlan költségekhez vezethet.
1. Magasabb szerszámköltségek
A viaszbefecskendező szerszámok megmunkálása költséges. A szerszámgyártás precíziót és időt igényel. A kezdeti beruházás jelentős. A költségmegtérüléshez elegendő termelési volumen szükséges. Kis volumenű alkatrészek esetében az alkatrészenkénti szerszámköltség megfizethetetlenül magas lehet.
2. Hosszabb termelési ciklus
Minden egyes szakasz időt ad a folyamathoz. A formagyártás több napot vesz igénybe; a rétegeket hagyni kell megszáradni az alkalmazások között; a viaszmentesítés több órát vesz igénybe; a forma kiégetése pedig pontos fűtési görbét igényel. Ezt követi az öntés és a kikészítés. A befektetéses öntés másodpercek alatt képes alkatrészeket előállítani. A viaszvesztéses öntés ezzel szemben napokat vagy heteket vesz igénybe. Az átfutási idő sokkal hosszabb.
3. Méretkorlátozások
A viaszminták törékenyek. A nagy minták saját súlyuk alatt deformálódnak. A kerámia héjak nehezekké és nehezen kezelhetők. A nagy öntvények nem praktikusak. A gyakorlati méretkorlát körülbelül 300 mm átmérő. A nagyobb alkatrészekhez homoköntés vagy más eljárás szükséges.
4. A viaszminták törékenysége
A viasz meghajlik. A viasz eltörik. A viasz hőmérsékletváltozás hatására deformálódik. A tároláshoz ellenőrzött körülmények szükségesek. A szállításhoz gondos csomagolás szükséges. A kezelési óvintézkedések betartása kötelező. A sérült viaszminta hibás öntvényt eredményez.
5. Kerámiahéj érzékenysége
A héj repedése melegítés vagy hűtés közben következik be. A nedvesség befolyásolja a kerámia kötést. A hősokk delaminációt okoz. A forma minősége a kezelő szakértelmétől és a környezeti feltételektől függ. A héjhibák közvetlenül átterjednek a fém alkatrészre.
6. Az egyszerű alkatrészek magasabb költsége
Egyszerű geometriák esetén a finomöntés túlzás. A homoköntés olcsóbb. A rúdanyagból történő megmunkálás gyorsabb. A kovácsolás erősebb alkatrészeket eredményez. A sajtolás gazdaságosabb nagy volumenben. A finomöntés nem gazdaságos azoknál az alkatrészeknél, amelyeket egyszerűbb módszerekkel lehet előállítani.
7. Lassabb termelési ráta
Több szakaszra van szükség. Kézi műveletek is szükségesek. A héjgyártás nem teljesen automatizált. A gyártásütemezés összetett. A nyomásos öntés naponta több ezer alkatrészt gyárt. A befektetési öntés legfeljebb több százat. A mennyiségi igényeknek reálisnak kell lenniük.
8. Lehetséges öntési hibák
A gázporozitás akkor alakul ki, amikor az oldott gázok a megszilárdulás során távoznak. A zsugorodás üregeket hoz létre a vastagabb szakaszokban. Hidegzáródás akkor következik be, amikor a fémáramok nem olvadnak össze. A nem megfelelő fémáramlás hibás áramlási képződményei. A kerámia zárványok a héjtöredékekből származnak. A forró repedések a megszilárdulási zsugorodás során keletkeznek.
Minden hibának megvan a maga oka. Minden oknak megvan a maga megelőzése. A megfelelő folyamatszabályozás csökkenti a hibákat. De a finomöntvények nem hibátlanok. A folyamat minden szakaszban szakértelmet, fegyelmet és minőségellenőrzést igényel.
Befektetési casting vs. más öntési eljárások
Befektetési öntés vs. Homoköntés
| Tényező | Befektetési casting | Homoköntés |
| Pontosság | Szoros (±0.1 mm jellemzően) | Laza (±1.0 mm jellemzően) |
| Felületi kezelés | Sima (3.2 µm Ra) | Durva (12.5 µm Ra) |
| Költség | Alacsony mennyiségnél darabonként magasabb; nagy mennyiségnél alacsonyabb | Alkatrészenként alacsonyabb; nagyobb alkatrészekhez jobb |
| Alkatrész mérete | Korlátozott (~300 mm max.) | Korlátlan (méteres alkatrészek) |
| Bonyolultság | Magas (vékony falak, belső átjárók) | Alacsony vagy közepes |
A befektetési öntés a pontosság és a kidolgozás terén nyer. A homoköntés a méret és a kezdeti költség tekintetében nyer. A választás az alkatrész követelményeitől függ.
Befektetési öntés vs. Die Casting
| Tényező | Befektetési casting | Die Casting |
| Gyártási sebesség | Lassú (napok száma tételenként) | Gyors (másodperc felvételenként) |
| Szerszám | Viaszszerszámok, kerámia héjak | Kemény acél szerszámok |
| Anyagok | Széles választék (vas, színesfém, magas hőmérsékletű ötvözetek) | Színesfémekre korlátozva (alumínium, cink, magnézium) |
| Pontosság | Nagyon magas | Magas |
| Alkalmazási területek | Kritikus alkatrészek, alacsony-közepes mennyiség | Nagy volumenű fogyasztói alkatrészek |
A nyomásos öntés gyorsabb. A présöntés több anyagot és összetettebb geometriát képes kezelni. Az átmenet pontja a termelési mennyiségtől és az anyagszükséglettől függ.
Befektetési öntés vs. megmunkálás
| Tényező | Befektetési casting | megmunkálás |
| Anyagi hulladék | Alacsony (hálóhoz közeli forma) | Magas (chipgenerálás) |
| Bonyolultság | Magas (belső jellemzők beépítve) | Korlátozott (szerszámhozzáférési korlátozások) |
| Költség | Alacsonyabb nagy hangerőnél | Alacsonyabb hangerőn |
| Pontosság | Jó, de esetleg utómunkálatokat igényelhet | Kiváló |
| Termelési mennyiség | Alkalmas gyártási sorozatokhoz | Alkalmas prototípusokhoz és kis tételekhez |
A befektetési öntvények hatékonyan használják fel az anyagot. A megmunkálás olyan anyagot távolít el, amelyért már kifizették. Drága ötvözetek esetén az öntés jelentős költségeket takarít meg. Egyszerű, szűk tűréshatárokkal rendelkező alkatrészek esetében a megmunkálás továbbra is a jobb választás. A két eljárás kiegészíti egymást, nem pedig versenyez egymással. Sok befektetési öntvény felületmegmunkáláson esik át a kritikus méretek elérése érdekében. A kombináció mindkét megközelítés legjavát kínálja.
Az öntvénybefektetésből profitáló iparágak
A befektetési öntés olyan iparágakat szolgál ki, amelyek szigorú követelményeket támasztanak a pontosság, az anyagintegritás és az összetett geometriák tekintetében. Minden iparágnak megvannak a saját okai, amelyek miatt ezt az eljárást választja.
légtér
Turbófeltöltő lapátok, repülőgéptörzs szerkezeti elemei és üzemanyagrendszer-alkatrészek. Ezeknek az alkatrészeknek szélsőséges hőmérsékleteket és ciklikus terheléseket kell elviselniük. A finomöntés lehetővé teszi olyan belső hűtőcsatornák és vékony falú szerkezetek előállítását, amelyeket megmunkálással nem lehet elérni. A szabványos anyagok a nikkel alapú szuperötvözetek és a titán. A meghibásodás semmilyen módon nem tolerálható.
Autóipari
Turbófeltöltő kerekek. Kipufogócsonkok. Üzemanyag-befecskendező alkatrészek. A súlycsökkentés és a hőállóság ösztönzi a választást. A precíziós öntés közel nettó alakzatokat eredményez, amelyek minimális megmunkálást igényelnek. A termelési volumenek közepesek vagy magasak. Az eljárás bizonyos alkalmazásokban versenyez a kovácsolással és a nyomásos öntéssel.
orvosi
Sebészeti eszközök. Ortopédiai implantátumok. Fogászati protézisek. A biokompatibilitás és a korrózióállóság kötelező. A rozsdamentes acélokat, kobalt-króm ötvözeteket és titánt szigorú tűréshatárokkal öntik. A felületkezelésnek simának kell lennie a baktériumok megtapadásának megakadályozása érdekében. A befektetési öntvények túlzott utófeldolgozás nélkül is megfelelnek ezeknek a követelményeknek.
Olaj-gáz
Szeleptestek. Szivattyúházak. Fúrólyuk-szerszámalkatrészek. Ezek az alkatrészek nagy nyomásnak, korrozív folyadékoknak és abrazív környezetnek vannak kitéve. Az anyagválasztás kritikus fontosságú. A duplex rozsdamentes acélok és a nikkelötvözetek gyakoriak. A finomöntvények hozzák létre azokat az összetett belső áramlási járatokat, amelyekre ezek az alkatrészek szükségeltetnek.

Ipari berendezések
Fogaskerék nyersdarabok. Emelőkarok. Konzolegységek. Mezőgazdasági gépek. Építőipari berendezések. Az alkatrészek konszolidációja jelentős előny. Több alkatrész egyetlen darabként önthető. Az összeszerelés egyszerűsödik. A súly csökken. A megbízhatóság javul.
Tengeri
Hajcsavarok. Szivattyú-járókerekek. Tengervízrendszer-alkatrészek. A sósvízben való korrózióállóság elengedhetetlen. A bronz, az alumíniumbronz és a duplex rozsdamentes acélok öntéssel készülnek. Az öntvény sima felületet biztosít, ami csökkenti a légellenállást és javítja a hatásfokot.
Élelmiszer feldolgozás
Szelepek. Szerelvények. Szivattyú alkatrészek. A higiénikus kialakítás sima felületeket és korrózióállóságot igényel. A rozsdamentes acél a választott anyag. A befektetési öntvény olyan alkatrészeket eredményez, amelyekben nincsenek repedések vagy éles sarkok, ahol a baktériumok megbújhatnak. A felületkezelés további polírozás nélkül megfelel az FDA követelményeinek.
Védelem
Lőfegyver-alkatrészek. Repülőgépipari alkatrészek. Járműalkatrészek. A katonai előírások nagy megbízhatóságot követelnek meg. Az anyagintegritás kritikus fontosságú. A befektetési öntvény biztosítja a védelmi programok által megkövetelt ismételhetőséget és minőségellenőrzést.
Power Generation
Turbinalapátok. Gázturbina alkatrészek. Gőzturbina alkatrészek. Magas hőmérsékletű ötvözetekre van szükség. A finomöntés olyan szárnyprofilokat és belső hűtési geometriákat eredményez, amelyek lehetővé teszik a hatékonyságnövelést. Az eljárás elengedhetetlen a modern energiatermeléshez.
Az öntvénygyártás választásának fő okai iparáganként eltérőek. A repülőgépiparban komplex hűtőcsatornákra van szükség; az orvostudományban biokompatibilitásra és felületkezelésre; az autóiparban súlycsökkentésre; az olaj- és gáziparban pedig korrózióállóságra. Ami közös ezekben az iparágakban, az az, hogy az ezen eljárás által kínált teljesítmény páratlan más eljárásokkal.
Mikor érdemes befektetési öntést választani?
Az öntvényes eljárás alkalmazása nagymértékben függ számos gyakorlati megfontolástól. Ha a legtöbb kérdésre igen a válasz, akkor ez a folyamat valószínűleg nagyon jól illeszkedik a célhoz.
Összetett geometriák
Nehéz vagy lehetetlen elérni az alkatrész alakját megmunkálással? Belső átjárókkal, vékony falakkal vagy összetett görbületekkel rendelkezik? Bármely más öntési módszerhez képest a finomöntés jobban megfelel ezeknek a jellemzőknek.
Pontossági követelmények
Szigorú méretellenőrzést igényel az alkatrész? A felületkezelés kritikus fontosságú a működés vagy a megjelenés szempontjából? Ez az eljárás közel eredeti alakú öntvényeket eredményez, ezáltal csökkentve vagy kiküszöbölve a másodlagos megmunkálást.
Drága anyagok
Titánt, nikkel alapú szuperötvözeteket vagy más drága ötvözeteket használ az alkatrész? A befektetéses öntés minimalizálja az anyaghulladékot. Nem keletkezik forgács, és ennek következtében csökken a selejt. Az így kapott költségmegtakarítás elegendő a forma költségeinek ellensúlyozására.
Közepes és magas termelési volumenek
Évente több száz vagy több ezer alkatrészt gyárt? A fröccsöntési költségek a teljes gyártási folyamatra eloszlanak. Ahogy az alkatrészenkénti költség csökken, ez a folyamat költséghatékonnyá válik.
Csökkentett összeszerelési lépések
Lehet több alkatrészt egyetlen öntvénybe integrálni? A befektetéses öntés kiküszöböli a hegesztett szerelvényeket és a rögzítőelemek szükségességét, ezáltal csökkenti az összeszerelési időt és javítja a megbízhatóságot.
Kiváló minőségű felületkezelés
Szükséges-e sima felület az alkatrész megfelelő működéséhez, vagy a szabályozási szabványoknak való megfeleléshez? A kerámia házak finom részleteket és tiszta felületet biztosíthatnak, minimalizálva a polírozás és a csiszolás szükségességét.
Mikor nem a legjobb választás a befektetési öntés?
Ez a folyamat nem minden helyzetben alkalmas. Bizonyos esetekben más megközelítésre van szükség.
Extra nagy alkatrészek
A 300 milliméternél nagyobb átmérőjű vagy hosszúságú alkatrészek nem alkalmasak erre az eljárásra. A viaszminta deformálódik, a kerámia héj pedig terjedelmes és törékeny lesz. A homoköntés nagyobb alkatrészeket is képes alacsonyabb költségek mellett kezelni.
Kis tételek és egyszerű alkatrészek
Az egyszerű konzolok vagy síklemezek nem igényelnek precíziós öntést. A rúdanyagból történő megmunkálás gyorsabb, a homoköntés pedig olcsóbb. A kovácsolás jobb mechanikai tulajdonságokat biztosíthat. Kis tételű gyártás esetén a precíziós öntéssel járó formaköltségek nem térülnek meg.
Nagyon nagyméretű termelés
A présöntés másodpercek alatt képes alkatrészeket előállítani, míg a befektetési öntés perceket vagy órákat vesz igénybe. Az éves 100 000 darabot meghaladó termelési volumen esetén a présöntés vagy a sajtolás gazdaságosabb. A ciklusidő különbsége a döntő tényező.
Kovácsoláshoz vagy megmunkáláshoz jobban alkalmas alkatrészek
A nagy szilárdságú szerkezeti elemeket jellemzően kovácsolással állítják elő. Kiváló szemcseszerkezetet és hosszabb kifáradási élettartamot kínálnak. Az egyszerű hengeres vagy prizmás alkatrészek költséghatékonyabbak megmunkálással. A viaszvesztéses öntés nem minden alkalmazáshoz ideális eljárás.
Ez az eljárás specializált és bizonyos területeken jeleskedik. Amikor az alkalmazások ezen a területen kívül esnek, más módszerek a megfelelőbbek. Az eljárást az alkatrész jellemzői alapján kell kiválasztani, nem pedig fordítva.
Miért válassza a NOBLE-t befektetési öntéshez és Precíziós gyártás?
A megfelelő folyamat számít. A megfelelő partner ugyanilyen fontos. A NOBLE többet kínál, mint pusztán gyártást. Mérnöki és gyártási megoldásokat szállítunk a koncepciótól a késztermékig.
Átfogó gyártási szolgáltatások
A NOBLE fém- és műanyag-feldolgozással foglalkozik. Széleskörű képességek. Sokféle iparág. Egyedi prototípus vagy nagy volumenű gyártás – a mérnöki és gyártócsapatok szorosan együttműködnek az ügyfelekkel a projekt minden szakaszában.
A tervezéstől az összeszerelésig
A gyártás csak a történet egy része. A NOBLE teljes körű megoldásokat kínál. A legkorábbi tervezési szakasztól kezdve együttműködünk. A műszaki ajánlások javítják a gyárthatóságot, csökkentik a termelési költségeket és fokozzák a termék teljesítményét.
Integrált munkafolyamatunk a következőket fedi le:
- Terméktervezési támogatás
- Mérnöki Szemle
- Anyagválasztás
- Prototípus gyártás
- Tömegtermelés
- Felületkezelés
- Assembly
- Végső vizsgálat
- Csomagolás és szállítás
Ez az egyablakos megközelítés leegyszerűsíti a fejlesztést. Az egész folyamat során állandó minőség biztosított. Nincsenek átadási hézagok. Nincs mutogatás.
Minőség, amelyben megbízhat
A minőség minden projekt alapja. A NOBLE nemzetközileg elismert minőségirányítási rendszerek alatt működik.
Tanúsítványaink a következőket tartalmazzák:
- ISO 9001:2015 - Minőségirányítási rendszer
- ISO 13485:2016 – Orvostechnikai eszközök minőségirányítási rendszere
Ezek a tanúsítványok bizonyítják elkötelezettségünket a minőség, a folyamatirányítás, a nyomon követhetőség és az ügyfél-elégedettség iránt számos iparágban.
FAQ
Melyek a befektetési öntés fő előnyei?
Nagy méretpontosság, kiváló felületminőség, komplex geometriák előállításának képessége, széles anyagválaszték és minimális anyaghulladék.
Milyen hátrányai vannak a befektetési öntésnek?
Magas szerszámköltségek, hosszabb átfutási idők, méretkorlátozások és lassabb termelési ütem a nyomásos öntéshez képest.
Miért drágább a befektetési öntés?
A viaszmintázat megmunkálása és a kerámia héj építése munkaigényes és időigényes. A folyamat több szakaszt és képzett kezelőket igényel, ami alacsony darabszámok esetén az alkatrészenkénti költségeket csökkenti.
Milyen fémeket lehet használni befektetési öntéshez?
Szénacélok, rozsdamentes acélok, szerszámacélok, alumíniumötvözetek, sárgaréz, bronz, titánötvözetek, nikkel alapú szuperötvözetek és kobalt alapú ötvözetek.
Alkalmas-e a befektetési öntés tömegtermelésre?
Igen, közepes és nagy volumen esetén, ahol a szerszámköltség nagy gyártási sorozatok során amortizálódik. Rendkívül nagy volumen esetén a nyomásos öntés gyorsabb és olcsóbb lehet.
Mennyire pontos a befektetési öntés?
A tipikus tűrések ±0.1 mm és ±0.2 mm között vannak, az alkatrész méretétől és geometriájától függően. Egyes jellemzők folyamatvezérléssel szigorúbb tűréseket is betarthatnak.
Mely iparágak alkalmazzák leggyakrabban a befektetési öntést?
Repülőgépipar, autóipar, orvostudomány, olaj- és gázipar, ipari berendezések, tengerészet, élelmiszer-feldolgozás, védelem és energiatermelés.
Mi a különbség a befektetéses öntés és a homoköntés között?
A finomöntés szigorúbb tűréshatárokat, simább felületet és összetett belső jellemzők létrehozásának lehetőségét kínálja. A homoköntés nagyobb alkatrészeket kezel, alacsonyabb szerszámköltséggel jár, de durvább felületeket és lazább tűréshatárokat eredményez.
Lehet vékony falú alkatrészeket előállítani befektetési öntéssel?
Igen. Akár 1 mm-es falvastagság is elérhető. A kerámia héj és a viaszmintázat eljárás lehetővé teszi a vékony profilok torzulásmentes előállítását.







