
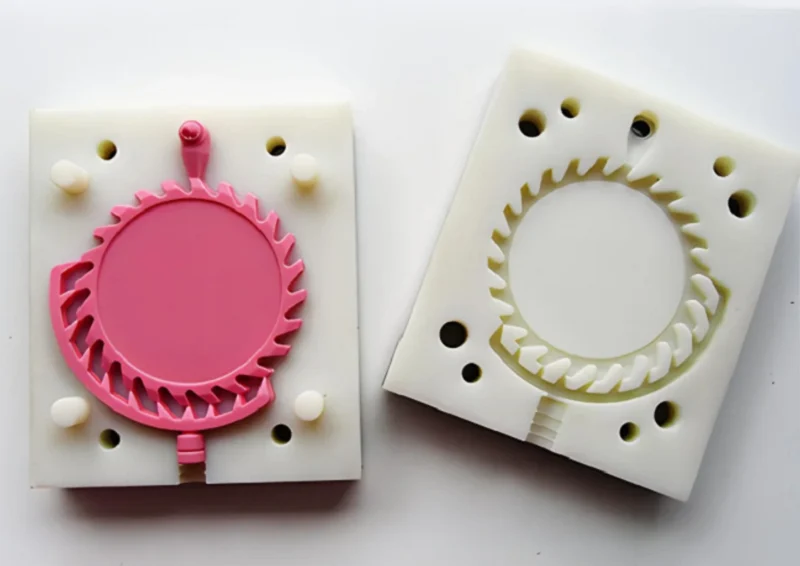
A szilikon vákuumöntés egy módszer kis mennyiségű műanyag alkatrész előállítására. A sablon egy dobozban van. Folyékony szilikont öntenek rá. A szilikon rugalmas formává köt meg. A sablon kivehető. A gyanta bekerül. A vákuum kiszívja a levegőt. Az alkatrész megköt. Kapsz egy másolatot.
Ezt az eljárást széles körben alkalmazzák prototípusgyártásban és kis tételben történő gyártásban. Miért? Gyors – a formák mindössze néhány nap alatt elkészíthetők. Olcsó – ezek a formák kevesebbe kerülnek, mint az acélformák. És a minőség is magas – a végtermék megjelenése és érzete megkülönböztethetetlen a tömeggyártott fröccsöntött alkatrészekétől.
Ez az útmutató a teljes folyamatot lefedi. Megtanulod, mikor kell szilikon vákuumöntést használni, és mikor érdemes más módszereket választani.
A szilikon vákuumöntés meghatározása
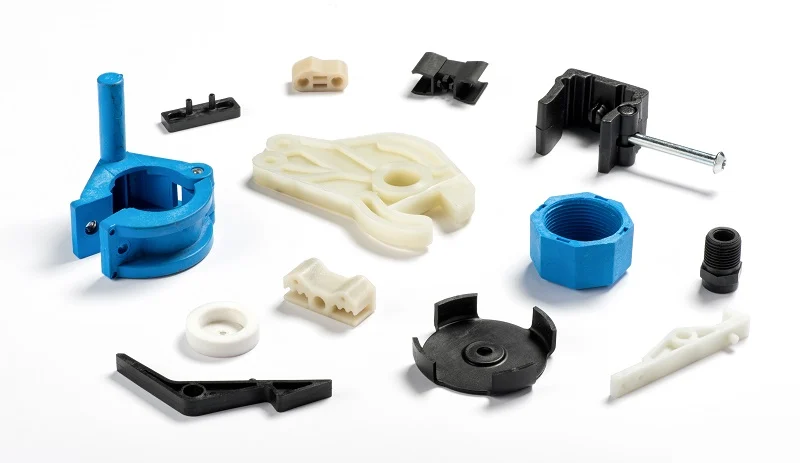
A szilikon vákuumöntés rugalmas szilikon öntőformát használ műanyag alkatrészek előállításához. Egy – jellemzően 3D nyomtatott vagy megmunkált – mestermintát egy tartályban felfüggesztenek. Folyékony szilikont öntenek köré. A szilikon megköt. A mestermintát eltávolítják. A kapott üreg az eredeti tökéletes negatívja.
Az öntött anyag más. Gyantát – poliuretánt, epoxit vagy hasonlót – öntenek a szilikon öntőformába. Vákuum kiszívja a levegőt. A gyanta megköt. Az alkatrész kijön. A szilikon meghajlik. Az alámetszések károsodás nélkül kioldódnak.
A különbségtétel kritikus. A forma szilikon. Rugalmas. Puha. Ez teszi lehetővé az öntést. Az öntőanyag merev műanyag. Kemény. Tartós. Két különböző anyag. Két különböző funkció. Egyetlen folyamat köti össze őket.
Ez a szilikon vákuumöntés lényege. Rugalmas forma merev alkatrészekhez. Korlátozott mennyiség. Nagy pontosság. Gyors átfutási idő.
Szilikon vákuumöntési folyamat lépésről lépésre
1. lépés: A fő modell létrehozása
A minta a kiindulópont. Minden öntött alkatrész azt másolja. A minta tökéletlenségei minden másolaton látszanak. Karcolások, érdes felületek, mérethibák – mind közvetlenül átkerülnek.
A sablont jellemzően 3D nyomtatással vagy CNC-megmunkálással készítik. Az SLA nyomtatás sima felületet biztosít. A CNC megmunkálás szűk tűréshatárokat biztosít. A választás az alkatrész követelményeitől függ. A sablonnak ki kell bírnia a szilikonöntést. A folyadékban kell állnia. Eltávolítható. Nem deformálódhat.
2. lépés: A szilikon forma elkészítése
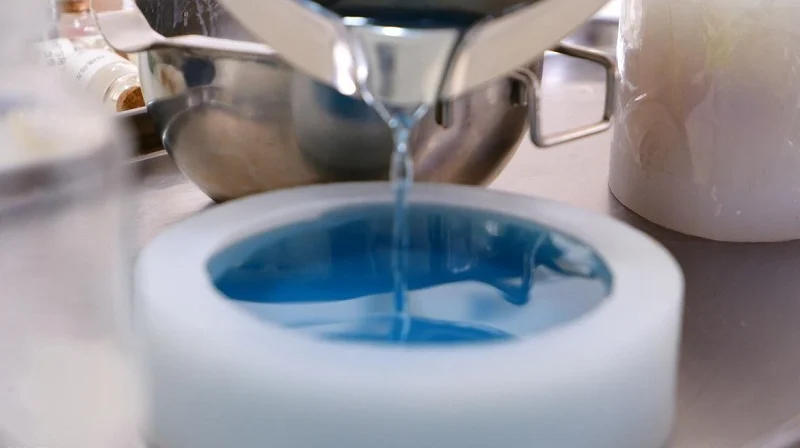
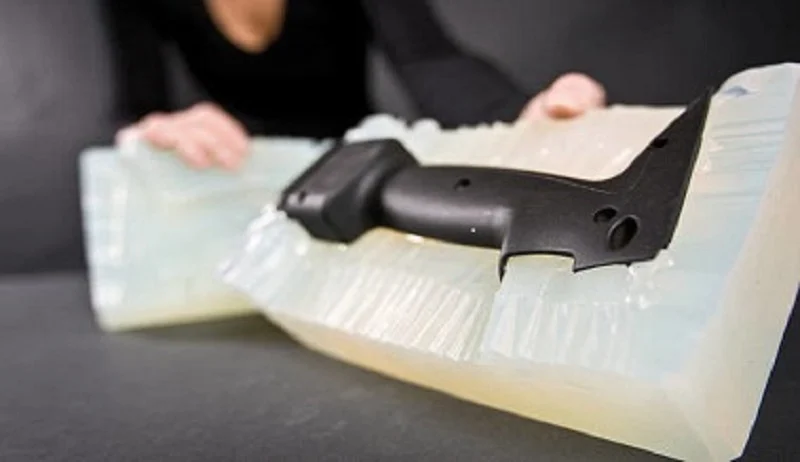
Folyékony szilikont öntünk a mesterdarab köré. Kitölt minden alámetszést. Minden felületi részletet lemásol. Megköttetés után a mesterdarabot kihúzzuk. Az üreg az eredeti negatívja.
A forma anyaga számít. A Shore keménység határozza meg a rugalmasságot. Egy puhább forma könnyen oldja az összetett alámetszéseket. Egy keményebb forma szigorúbb tűréshatárokkal rendelkezik. A szilikonnak ellenállnia kell az öntőgyantának. Nem szabad megduzzadnia vagy lebomlani ismételt öntések után.
3. lépés: Vákuum gáztalanítás és gyantaöntés
A gyanta összekeveredik. A légbuborékok csapdába esnek a folyadékban. A vákuumkamra kihúzza őket. A gyanta sűrűvé és tisztává válik.
Ezután a gyanta a szilikon öntőformába öntődik. A kamra bezárul. A vákuum ismét húz. A gyanta minden üregbe beáramlik. Nincs levegőzárlat. Nincsenek üregek. A szilikon vákuumöntésnél ez a lépés a konzisztens eredmény elérését teszi lehetővé.
4. lépés: Keményítés és formabontás
A gyanta szobahőmérsékleten vagy alacsony hőmérsékletű kemencében köt meg. A kikeményedési idő a gyantarendszertől függ. A gyorsabb kikeményedés hőt termel. A lassabb kikeményedés csökkenti a zsugorodást.
A forma kibontása gondos munka. A szilikon meghajlik. Az alkatrész kioldódik. Nincs erő. Nincs feszítés. A forma sértetlen marad. Újra felhasználható. A megfelelő formakibontás meghosszabbítja a forma élettartamát. A szakadt forma nem javítható.
5. lépés: Utófeldolgozás és felületi kezelés
Az öntött alkatrész nem a végleges darab. A kiöntőnyílásnál lévő felesleges anyagot el kell távolítani. A felületi hibákat csiszolni vagy polírozni kell. Festéket és textúrákat kell felvinni.
Néhány alkatrészhez utólagos műveletekre van szükség. Menetfúrás. Betétek ragasztása. Felületek festése. Az utófeldolgozási lépés finomítja az alkatrészt végső formájára és funkciójára.
Ez az öt lépés határozza meg a szilikon vákuumöntési munkafolyamatát. Minden lépés befolyásolja a következőt. A mester határozza meg az alkatrészt. A forma határozza meg a részleteket. A vákuum határozza meg a sűrűséget. Az utófeldolgozás határozza meg a felületet. Mind az ötöt helyesen kell végrehajtani.
Szilikon vákuumöntésben használt anyagok
Szilikon gumi Penészkészítés
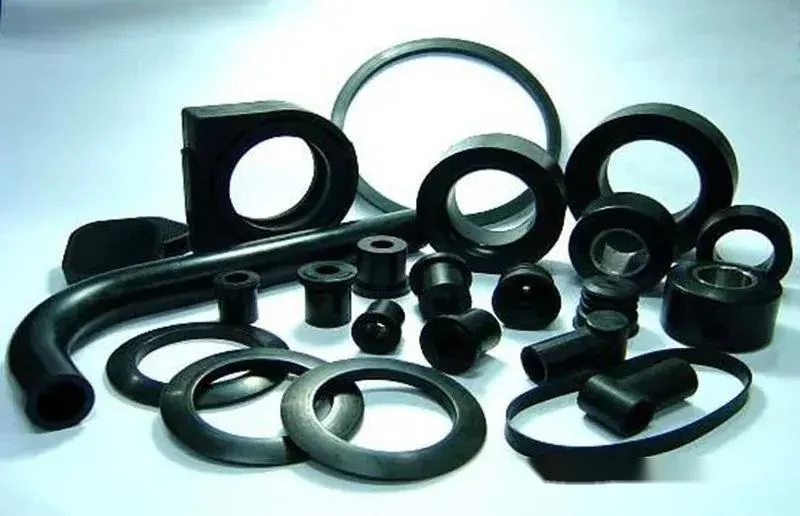
A forma anyaga szilikon. Rugalmas. Tartós. Finom felületi részleteket rögzít. Sérülés nélkül eltávolítja az alámetszéseket.
Nem minden szilikon gumi egyforma. A Shore keménység a puhától (A20) a keményig (A60) terjed. A puhább forma bonyolult alámetszéseket is elbír. A keményebb forma szűkebb méreteket tart. A választás az alkatrész geometriájától függ. A szilikonnak ellenállnia kell az öntőgyantának is. Egyes gyanták megtámadják a formát. A rossz szilikon néhány öntés után lebomlik.
Poliuretán öntőgyanták
Az öntőgyanta poliuretán. Kétkomponensű rendszer. Keverd össze. Öntsd ki. Megköt. A mechanikai tulajdonságok a receptúrából adódnak.
Az ABS-szerű gyanták a fröccsöntött ABS-t utánozzák. Merev. Szívós. Jó ütésállóság.
A PP-szerű gyanták a polipropilént utánozzák. Félig rugalmas. Vegyi anyagoknak ellenálló. Élő zsanérokhoz alkalmas.
A PC-szerű gyanták másolják a polikarbonátot. Nagy szilárdságú. Magas hőhajlás. Szerkezeti alkatrészekhez jó.
A gumiszerű gyanták puhák. Rugalmasak. TPE-t vagy szilikont utánoznak. Tömítések, markolatok és szigetelések.
Az átlátszó gyanták tiszták. Az optikai tisztaságuk változó. Némelyik kristálytiszta. Mások enyhén sárgás árnyalatúak. Lencsékhez és fényvezetőkhöz használják őket.
A lángálló anyagok megfelelnek az UL 94 V-0 szabványnak. Villamos és autóipari alkalmazásokban használatos.
A gyanta határozza meg az alkatrész teljesítményét. Válassza ki a megfelelőt a szilikon vákuumöntési projektjéhez.
Színezési és felületi textúra-beállítások
Öntés előtt adjuk hozzá a színezőanyagot a gyantához. A szín az egész alkatrészen egyenletes, így nincs szükség festésre.
A felületi textúra a prototípusból származik. A szilikon pontosan képes reprodukálni ezt a textúrát. A matt felületek, a fényes felületek és a mérnöki minőségű texturált minták mind teljes mértékben átvihetők az öntött alkatrészre. Az alkatrész úgy néz ki, mint egy tömeggyártott alkatrész. Ez a szilikon vákuumöntés igazi értéke. Ez nem pusztán egy prototípus, hanem egy előgyártási minta. Megjelenése és érzete megkülönböztethetetlen a végterméktől.
A szilikon vákuumöntés előnyei
Alacsony szerszámköltség
A formák szilikonból készülnek. Az acél és alumínium öntőformákkal ellentétben ez az anyag olcsó és gyorsan előállítható, a forma költsége pedig csak töredéke a fröccsöntés költségének. Prototípusgyártás és kis tételű gyártás esetén ez a módszer költséghatékony, és nem igényel jelentős tőkebefektetést.
Gyors átfutási idő
A szilikon öntőformák néhány napon belül elkészíthetők. Miután a fő forma elkészült és a szilikont kiöntötték, az éjszakai kikeményedés után a gyártás már másnap elkezdődhet. Ez lerövidíti a piacra kerülési időt és felgyorsítja a tervezési iterációk ütemét.
Kiváló felületkezelés
A szilikon pontosan utánozza a mesterdarabot. Minden karcolást. Minden textúrát. Minden polírozást. Az öntött rész illeszkedik a mesterdarab felületéhez. A sima, esztétikus felületek alapfelszereltségnek számítanak.
Nagy részletességű reprodukció
A finom részletek megbízhatóan reprodukálódnak. Bordák, szöveg, mikrohornyok… szilikon tölt ki minden bemélyedést. A gyanta kitölt minden részletet, így a késztermék tökéletesen megegyezik az eredetivel.
Rugalmas formatervezés komplex geometriákhoz
A szilikon rugalmas, így az alkatrészek a letörések sérülése nélkül eltávolíthatók a formából. Amikor a forma kinyílik, az alkatrészek kidobódnak segédeszközök, például csúszkák vagy kidobócsapok nélkül. A merev formákhoz képest a szilikon vákuumöntés megkönnyíti az összetett alakú alkatrészek előállítását.
Ideális Kis volumenű gyártás
3D nyomtatás esetén a túlzottan nagy volumenű megrendelések nyomtatása hetekig is eltarthat, és az egységköltség túl magas; fröccsöntés esetén a termelési volumenek túl alacsonyak ahhoz, hogy a forma költségét megtérítsék. A szilikon vákuumöntés pont a kettő között helyezkedik el, kitöltve ezt a rést. Ez az előnye: mérsékelt árat és mérsékelt sebességet kínál, így pontosan megfelelő a megfelelő termelési volumenhez.
A szilikon vákuumöntés korlátai
Korlátozott penészélettartam
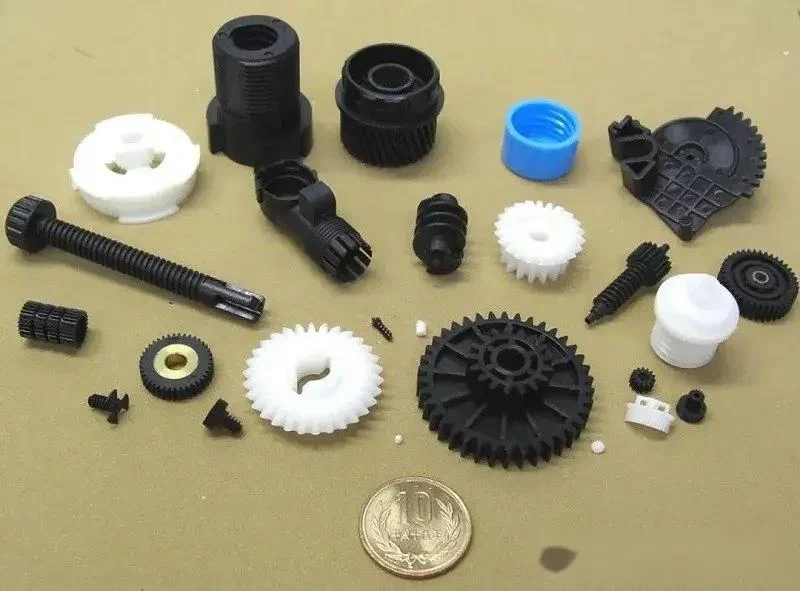
A szilikon öntőformák jellemzően csak 20-30 alkatrészt tudnak előállítani. Ha a geometria egyszerű és a gyanta tulajdonságai közepesek, ez a szám néha elérheti az 50-et. Ezt követően a forma öregedni kezd. A felülete érdessé válik, a részletek elmosódnak, és a méretek eltolódnak. A szilikon öntőformák a szilikon vákuumöntésben használt fogyóeszközök; nem gyártóeszközök.
Alacsonyabb méretstabilitás, mint a fémszerszámoknál
A szilikon rugalmas. Nyomás alatt hajlik. Ez a hajlítás méretváltozásokat okoz. Következésképpen a formából eltávolított alkatrészek kissé eltérnek a prototípustól. Ahogy a forma öregszik, ez az eltérés fokozatosan növekszik. A fémformák nem hajlanak és megőrzik a méretstabilitásukat. A szilikon vákuumöntése egy olyan eljárás, amely a hosszú távú stabilitást feláldozza a sebesség és a költségelőnyök érdekében.
Anyagteljesítmény a fröccsöntött műanyagokhoz képest
Ezek a gyanták utánozzák a sorozatgyártású műanyagok tulajdonságait, de nem tudják teljesen felvenni velük a versenyt. Alacsonyabb ütésállósággal, alacsonyabb hőhajlítási hőmérséklettel és rövidebb kifáradási élettartammal rendelkeznek. Bár bizonyos gyantarendszerek teljesítménye megközelíti az ABS vagy a polipropilén teljesítményét, nem tudják teljes mértékben helyettesíteni azokat. Ezeket az alkatrészeket prototípusgyártásra szánják, nem tömeggyártásra.
Termelési mennyiségi korlátok
A termelési volumen döntő tényező. A szilikon vákuumöntés 10-50 alkatrész gyártására alkalmas. Amint a gyártás meghaladja a 100 darabot, az eljárás gazdaságtalanná válik. A formák elkopnak, és cseréjük növeli a költségeket, ami magasabb egységköltségekhez vezet. Egy bizonyos küszöbérték feletti mennyiség esetén a fröccsöntés költséghatékonyabb; az e küszöbérték alatti mennyiségek esetén a 3D nyomtatás gyorsabb.
A szilikon vákuumöntésnek egyértelműen meghatározott működési tartománya van. Kérjük, ebben a tartományban használja. Ha túllépi ezt a tartományt, kérjük, válasszon másik módszert. Ez nem hiba, hanem a folyamat korlátozása.
Szilikon vákuumöntés vs. Fröccsöntés
Költség Összehasonlítás
A szilikon öntőformák olcsók, mindössze néhány ezer dollárba kerülnek. A fröccsöntőformák ezzel szemben drágák, több tízezer, sőt néha több százezer dollárba is kerülhetnek. Az egységköltségek más képet festenek: a fröccsöntés egységköltsége alacsonyabb, míg a szilikon vákuumöntésé magasabb. A teljes költség megtérülési pontja a termelési mennyiségtől függ. Ha 50 egységet gyártanak, a vákuumöntés olcsóbb; ha 10 000 egységet gyártanak, a fröccsöntés nagyobb költségelőnyt kínál.
Gyártási sebesség
A szilikon öntőformák mindössze néhány nap alatt előállíthatók. Az első alkatrész-széria egy héten belül legyártásra kerülhet. A fröccsöntőformák ezzel szemben több hónapot vesznek igénybe – jellemzően nyolc-tizenhat hetet. Ezt követi a prototípus-készítés, majd az illesztések, végül a tömeggyártás. Pontosan itt rejlik a piacra kerülési időbeli különbség. A szilikon vákuumöntése felgyorsítja a fejlesztési folyamatot, míg a fröccsöntés lelassítja.
Alkatrész minőség
Mind a szilikon vákuumöntés, mind a fröccsöntés kiváló minőségű alkatrészeket eredményez. Minőségi mutatóik eltérőek. A szilikon vákuumöntés kiváló felületkezelést biztosít és finom részleteket képes reprodukálni, míg a fröccsöntés jobb méretstabilitást kínál, és több millió ciklus után is szűk tűréshatárokat tart fenn. A két eljárás anyagtulajdonságai is különböznek: a fröccsöntés ipari minőségű hőre lágyuló műanyagokat használ, míg a vákuumöntés poliuretán gyantát. Bár ez a két gyanta hasonló, nem ugyanaz.
Legjobb termelési mennyiségek
A gyártási folyamat megválasztását a termelési volumen határozza meg. Szilikon vákuumöntés: 10-100 darab. Fröccsöntés: 1,000 darab vagy több. A kettő közötti helyzet kevésbé egyértelmű. A konkrét választás az alkatrész összetettségétől, az anyagszükséglettől és a költségvetéstől függ.
Melyik folyamatot válassza?
A választás a fejlesztés szakaszától függ. A fejlesztés korai szakaszában van? A szilikon vákuumöntés gyorsaságot és rugalmasságot kínál. Funkcionális alkatrészekre van szüksége az érvényesítési fázishoz? A vákuumöntés kielégítheti ezeket az igényeket. Tömegtermelés? A fröccsöntés a végső cél.
Az értékelési folyamat egyszerű. Határozza meg a termelési mennyiséget. Állítsa be az ütemtervet. Határozza meg az anyagszükségletet. A folyamat kiválasztása természetesen következik. A vákuumöntés egy áthidaló lépés. A fröccsöntés a végső cél.
A NOBLE-ról: Megbízható gyártópartnere
A NOBLE egy gyártó vállalat. Üzleti tevékenységének középpontjában a precíziós fém- és műanyag-megmunkálás áll. Ügyfélköre számos iparágat felölel, beleértve az orvostechnikai eszközöket, az ipari berendezéseket és a fogyasztási cikkeket. Szolgáltatásai a gyors prototípusgyártástól a nagyüzemi gyártásig terjednek. Célunk, hogy megbízható gyártási megoldásokat kínáljunk, amelyek az ötleteket kiváló minőségű termékekké alakítják.
Átfogó gyártási képességek
Szolgáltatásaink a teljes spektrumot lefedik. A szilikon vákuumöntést prototípusok készítéséhez és kísérleti gyártáshoz használják; a CNC megmunkálás szigorú tűréshatár-követelményeknek felel meg; a műanyag fröccsöntés nagy volumenű alkatrészek gyártására alkalmas; a fémlemez-megmunkálás házakhoz és keretekhez; a precíziós fémmegmunkálás szerkezeti elemekhez; a gyors prototípus-készítés a tervek validálásához; az egyedi alkatrészgyártás pedig speciális igényeket elégít ki.
Az integráció az erősségünk. Több gyártási folyamatot konszolidálunk egy fedél alatt. Nincs kiszervezés, nincs átadásra sor. Minden projekthez hatékony és költségkímélő megoldásokat szabunk testre.
Tanúsított minőségirányítás
A minőség ellenőrizhető. Az ISO 9001:2015 szabvány az általános minőségirányítást fedi le, míg az ISO 13485:2016 szabvány kifejezetten az orvostechnikai eszközök gyártására vonatkozik. Ezek a rendszerek megfelelnek az orvostechnikai eszközök, az ipari berendezések és a fogyasztási cikkek ágazatának szigorú követelményeinek.
FAQ
Mi az a szilikon vákuumöntés?
Egy flexibilis szilikon öntőformát készítenek egy mesterformából, és vákuum alatt gyantát öntenek a formába. Miután az alkatrész megkötött, kiveszik a formából. Ez az eljárás kis tételekben nagy pontosságú műanyag alkatrészek előállítására használható.
Milyen anyagok használhatók szilikon vákuumöntéshez?
A poliuretán gyanták standard anyagok. Utánozhatják az ABS-t, a polipropilént, a polikarbonátot és a gumiszerű anyagokat. Ezenkívül átlátszó és égésgátló változatok is kaphatók. A gyanta megválasztása meghatározza az alkatrész mechanikai tulajdonságait.
Hány alkatrészt lehet előállítani egy szilikonformával?
Általában 20-30 alkatrészből áll. Egyszerű geometria és enyhe gyantatulajdonságok esetén ez a szám elérheti az 50-et. Az összetett alámetszések vagy az agresszív tulajdonságokkal rendelkező gyanták lerövidítik a forma élettartamát.
Alkalmas-e a szilikon vákuumöntés gyártásra?
Ez igaz a kis tételű – 10-100 darabos – gyártásra. A nagyméretű gyártásnál azonban nem ez a helyzet. A formák elkopnak, és az egységköltség nő. Amint a termelés meghalad egy bizonyos mennyiséget, a fröccsöntés költsége valójában csökken.
Mi a különbség a szilikon vákuumöntés és a fröccsöntés között?
A szilikon vákuumöntés olcsó szilikon öntőformákat használ, és rövid az átfutási ideje, így alkalmas kis tételű gyártásra. A fröccsöntés ezzel szemben drága acélöntőformákat használ, és hosszú az átfutási ideje, így alkalmas nagy volumenű gyártásra.
Mennyire pontos a szilikon vákuumöntés?
A pontosság a prototípustól függ. A szilikon képes a prototípus pontos másolatát készíteni. A mérettűrések elérhetik a ±0.1 millimétert. A forma rugalmassága némi eltérést okozhat. A hosszú távú stabilitás alacsonyabb, mint a fémformáké. Ez a pontossági szint elegendő prototípusokhoz és kis tételű gyártáshoz. Nagy pontosságú gyártáshoz kérjük, válassza a fröccsöntést vagy a megmunkálást.







