
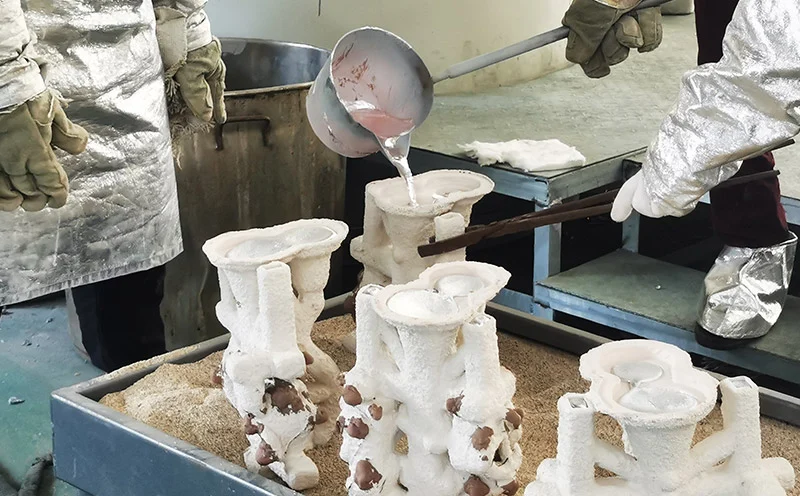
A vákuumos viaszvesztéses öntés nem új keletű. A viaszvesztéses eljárás több ezer éves múltra tekint vissza. De a vákuumos része modern. Oxidáció történik, pórusok alakulnak ki, és végül az alkatrészek használat közben elhasználódnak.
A vákuumtechnológia eltávolítja a levegőt, így az olvadt anyag tiszta marad. A kerámia forma nem bocsát ki gázokat. Az így kapott alkatrészek tömörek és hibáktól mentesek. Emiatt a repülőgépipar, az orvostudomány és az energiatermelő iparágak a vákuumos viaszvesztéses öntést alkalmazzák a kritikus alkatrészek gyártásához.
Mi a vákuumos viaszvesztéses öntés?
Meghatározás
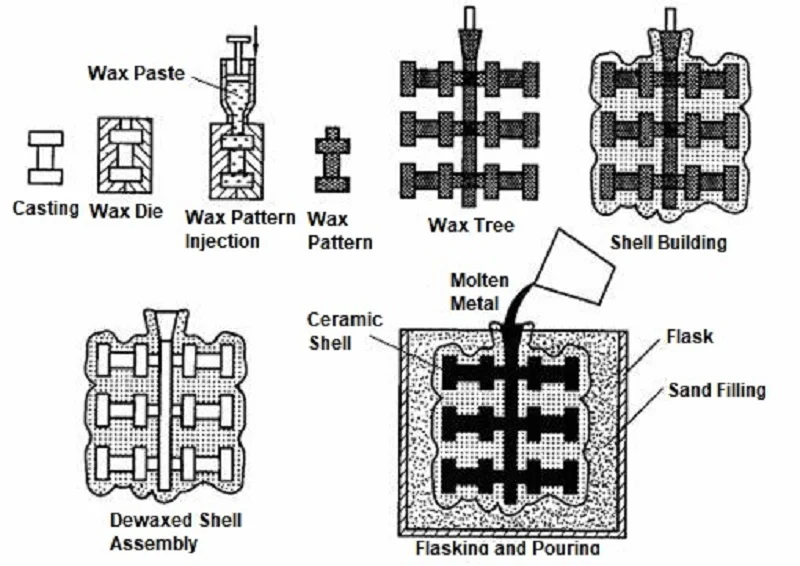
Az alkatrészek viaszmintával kezdődnek. Bevonatják kerámiával. Megolvasztják a viaszt. Van egy öntőformád. Fémet öntenek bele. Ez a befektetéses öntés.
A vákuumos viaszvesztéses öntés ugyanaz a folyamat. De az öntés vákuumkamrában történik. A formát vákuum alatt olvasztják meg. Az öntés levegővel való érintkezés nélkül történik. Ez az egyszerű különbség mindent megváltoztat.
Miért használnak vákuumot?
Négy ok indokolja a vákuum használatát.
Csökkenti az oxidációt. A reaktív fémek levegővel érintkezve azonnal oxidokat képeznek. A titán, a cirkónium és a szuperötvözetek különösen hajlamosak az oxidációra. A vákuumkörnyezet kiküszöböli az oxigénforrást, így a fém tiszta marad.
Akadályozza meg a gázok felszívódását. A hidrogén és a nitrogén feloldódhat az olvadt fémben, és megszilárduláskor távozhat, porozitást képezve. A vákuumos eljárás eltávolítja ezeket a gázokat, mielőtt problémákat okozhatnának.
Javítja a fém tisztaságát. A szabadban történő olvasztás során oxidok és zárványok keletkeznek; ezek az anyagok csapdába esnek az öntvényben, és repedések kialakulásának forrásaiként szolgálnak. A vákuumolvasztás kiküszöböli ezeket a szennyeződési forrásokat.
Sűrű öntvények előállítása. Porozitás nélkül az öntvények teljesen tömörek. A mechanikai tulajdonságok javulnak, a kifáradási élettartam megnő, és az alkatrészek ellenállnak a kritikus alkalmazások viszontagságainak.
Javítja a mechanikai tulajdonságokat. A nagyobb sűrűség nagyobb szilárdságot jelent. A tisztább fém jobb képlékenységet eredményez. E két tényező kombinációja olyan teljesítményt nyújt, amelyet a levegővel öntött alkatrészek nem tudnak elérni.
A vákuumos viaszvesztéses öntés mind az öt előnyt kínálja. Emiatt vált standard eljárássá turbinalapátok, orvosi implantátumok és repülőgépipari szerkezeti alkatrészek esetében. A vákuum nem opcionális funkció – a folyamat lényege.
Lépésről lépésre vákuumos viaszvesztéses öntési folyamat
1. lépés – A viaszminta létrehozása
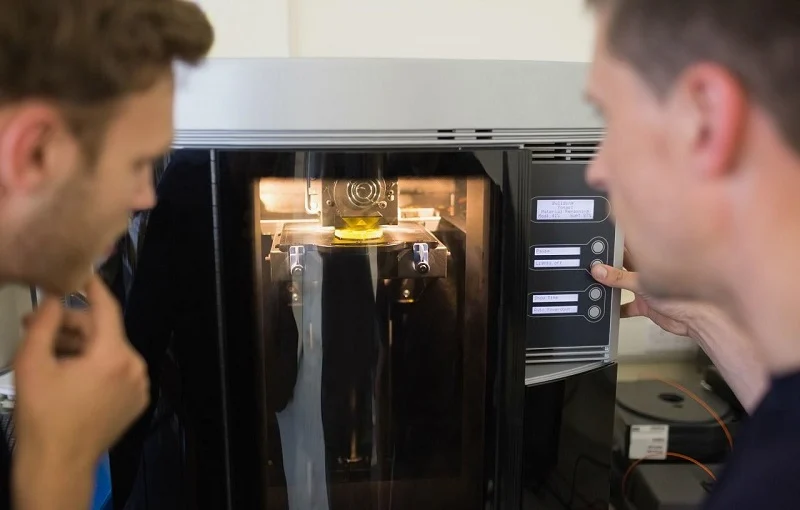
Az olvadt viaszt egy fémformába öntik. Ez a forma precíziósan megmunkált. Az olvadt viasz minden részletet kitölt, biztosítva, hogy a kapott viaszminta tökéletesen illeszkedjen a formához. Az ebben a szakaszban elért pontosság határozza meg a végső öntvény pontosságát.
Több modellt szerelnek össze egy központi öntőformára. Ez a faszerű szerkezet tartja az összes alkatrészt. Az alkatrészek orientációja és távolsága kritikus fontosságú. A öntőforma kialakítása határozza meg, hogyan áramlik a fém az egyes üregekbe. A nem megfelelő fa kialakítás folyadékturbulenciát okozhat. A turbulencia csapdába ejti a gázt, ami selejtes alkatrészekhez vezet.
2. lépés – A kerámia héj építése
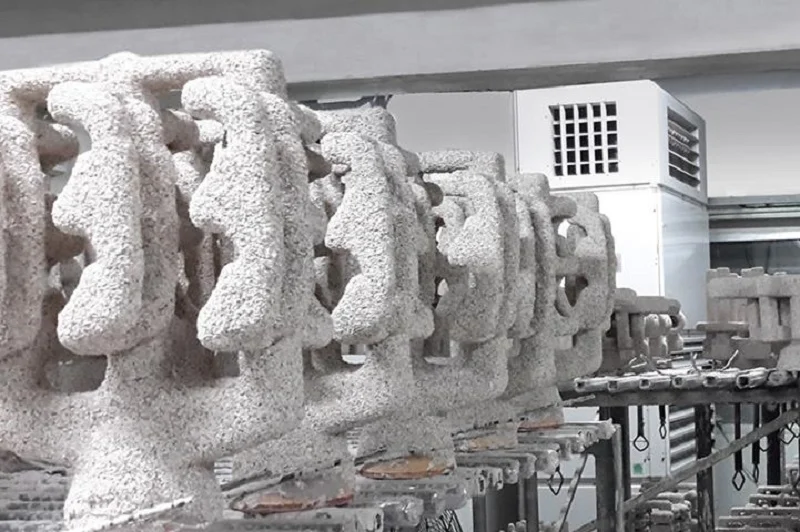
Mártsa a viaszmintát a kerámia zagyba. Ezután vigyen fel gipszport a nedves felületre. Ismételje meg a bemerítés és a gipsz felhordásának ciklusát. A következő réteget csak azután vigye fel, miután az előző megszáradt. A standard eljárás hat-nyolc réteget foglal magában. A vastagabb héjak ellenállnak a zordabb öntési körülményeknek.
A kerámia anyagokat az ötvözet alapján választják ki.
A szilícium-dioxid az elsődleges anyag. Olcsó és sokféle ötvözethez alkalmas.
A cirkon ellenáll a magasabb hőmérsékleteknek és a hősokknak.
Az alumínium kémiailag stabil, és a legtöbb fémmel nem reagál.
A mullit egyensúlyt teremt a szilárdság és a hőstabilitás között.
Az ittrium titánhoz való. Nem reagál az olvadt titánnal. Ez azért kritikus, mert a titán a legtöbb más kerámia anyagot feloldja.
3. lépés – Viaszmentesítés és égetés
A viasznak el kell hagynia a héjat az öntés előtt. Az első lépést az autokláv végzi. Nagynyomású gőz megolvasztja a viaszt. Az kifolyik a fúvókán. A héj sértetlen marad.
Ezután a héj egy kemencébe kerül. A kiégetési ciklus 800°C és 1000°C között zajlik. A maradék viasz teljesen elég. A kerámia szinterezik és megszilárdul. A héj elég merevvé válik ahhoz, hogy ellenálljon az öntésnek.
Az utolsó lépés a forma előmelegítése. A héjat öntési hőmérsékletre melegítik, mielőtt belépne a vákuumkamrába. A forró fém hideg héjjal ütközve hősokkot okoz. A héj megreped. A fém kifolyik. Az előmelegítés ezt megakadályozza.
Ez a három lépés készíti elő a héjat a vákuumos viaszvesztéses öntéshez. A következő fázis – az olvasztás és az öntés – a vákuumkamrában történik. Ebben különbözik a folyamat valóban a hagyományos finomöntéstől.
4. lépés – Vákuum olvasztás és öntés
Az előmelegített héjat vákuumkamrába helyezik. A kamrát lezárják, és a levegőt kiszívják. A nyomást 10⁻² - 10⁻⁴ millibarra csökkentik – ez közel vákuumállapot.
A vákuumos indukciós olvasztás ugyanebben a vákuumkamrában történik. Egy indukciós tekercs veszi körül a tégelyt, megolvasztva a fémet. Mivel az olvadt fém nincs kitéve oxigénnek vagy nitrogénnek, tiszta marad.
A vákuumöntés során a vákuumkamrát és az olvasztótégelyt úgy döntik meg, hogy az olvadt fém a formába áramoljon. A teljes folyamat vákuum alatt zajlik, megakadályozva az oxidációt és a gázok elnyelését, és biztosítva, hogy a fém kitöltse a formát.
Ez a lépés központi szerepet játszik a vákuumos viaszvesztéses öntésben. A vákuumnak két kritikus szerepe van: eltávolítja az oldott gázokat az olvadt fémből, és megakadályozza az új gázok bejutását. Az eredmény egy sűrű, hibamentes öntvény.
5. lépés – Hűtés és megszilárdulás
A hűtés az öntés után kezdődik. A sebesség számít.
A gyors hűtés finom szemcséket eredményez – a finom szemcsék nagyobb szilárdságot jelentenek. A hőfeszültség azonban repedéseket okozhat a vékony falú szakaszokban.
A lassú hűtés durvább szemcséket eredményez – a durvább szemcsék jobb kúszási ellenállást jelentenek magas hőmérsékleten. A turbinalapátoknak szükségük van erre a tulajdonságra.
Az irányított megszilárdulás szabályozza a szemcsék orientációját. Amikor a formát kihúzzák a kemencéből, a hő az egyik végén távozik. A szemcsék a kihúzás irányával párhuzamosan nőnek. Így megnő a kúszási szilárdság.
Az egykristályos öntvények képviselik a legjobbat ebből a szempontból. Mivel csak egyetlen szemcsét tartalmaznak és nincsenek szemcsehatárok, magas hőmérsékleten sem következik be szemcsehatár-elcsúszás. Ezt az eljárást a legigényesebb turbinalapátok gyártására használják. Az ilyen lapátok előállításának egyetlen módja a vákuumos viaszvesztéses öntés.
6. lépés – Héj eltávolítása és befejezése
A kerámia héjat eltávolítják. A fő testet mechanikai behatás töri szét. Egy vízsugár eltávolítja a fennmaradó rétegeket. Ezen a ponton az alkatrész szabaddá válik.
Az alkatrészt levágják a beömlőnyílásról; a kezelők jellemzően köszörűkorongot vagy szalagfűrészt használnak ehhez a művelethez. Ebben a szakaszban a beömlőnyílás felülete érdes, így a kezelő megmunkálással eltávolítja a felesleges anyagot.
Ezt követi a hőkezelés. A melegítést és a hűtést arra használják, hogy az alkatrész elnyerje a megfelelő mechanikai tulajdonságokat: szilárdságot, képlékenységet és keménységet. A specifikus paraméterek az ötvözet típusától függenek.
A kritikus felületeket a megmunkálás hozza végső méreteikre. Az öntvény által nem teljesíthető tűréshatárokat forgácsolással érik el. A sima felületeket igénylő területeket köszörülik.
Az ellenőrzés az utolsó lépés. Ez magában foglalja a méretellenőrzéseket, a belső hibák röntgenvizsgálatát, a felületi repedések penetrációs vizsgálatát és az ultrahangos vizsgálatot a felszín alatti porozitás szempontjából. Csak azokat az alkatrészeket szállítjuk ki, amelyek minden ellenőrzésen megfelelnek.
Ez a hat lépés teljes mértékben meghatározza a teljes vákuumos viaszvesztéses öntési folyamatot az elejétől a végéig. Minden egyes lépés elengedhetetlen, és mindegyik befolyásolja a későbbi folyamatokat. A vákuumtechnológia semmiképpen sem apró részlet; pontosan ez teszi lehetővé ennek az eljárásnak a sikeres alkalmazását kritikus ötvözetek esetében.
Vákuumban elvesztett viaszos öntésben használt közönséges fémötvözetek
Rozsdamentes acél
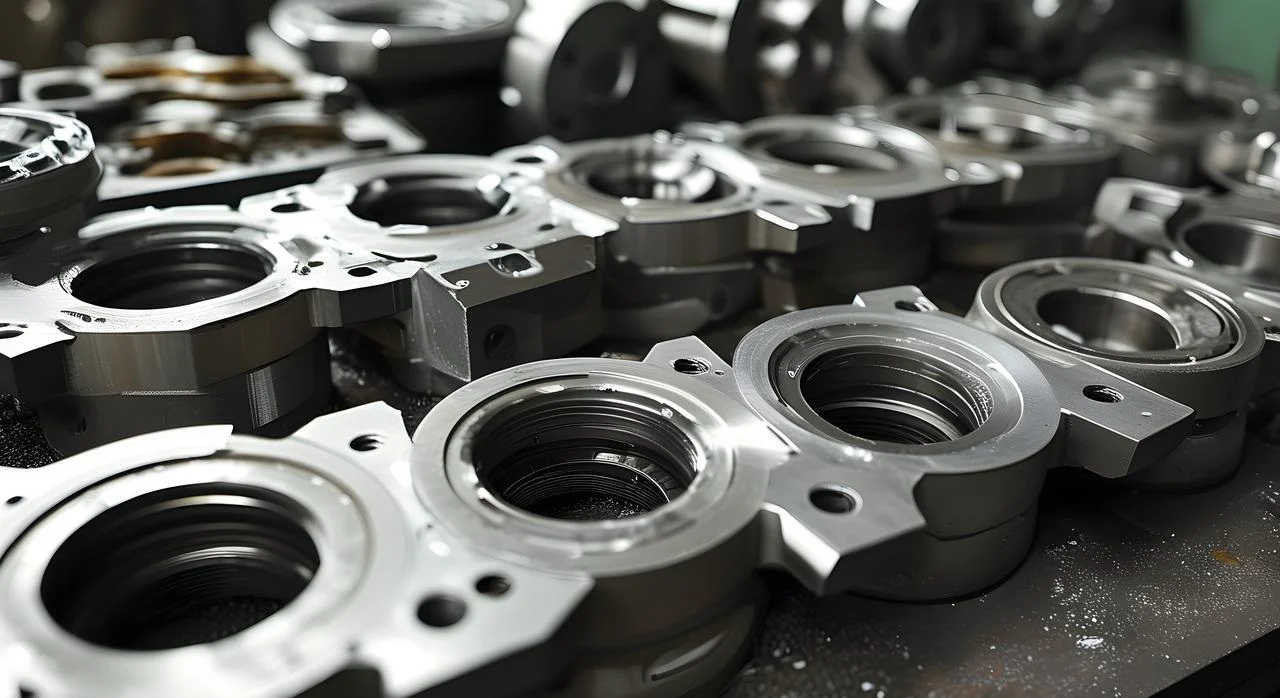
A rozsdamentes acél az elsődleges anyag. A korrózióállóságot és közepes szilárdságot igénylő alkatrészekhez jellemzően vákuumöntési eljárást alkalmaznak. Tipikus példák erre a szivattyúházak, szeleptestek és hajózási szerelvények.
Előnye az állandó minőségben rejlik. A vákuumos környezet eltávolítja a hidrogént. Atmoszférikus nyomáson öntött rozsdamentes acélban a hidrogén tűszúrásos lyukakat és porozitást okozhat. A vákuumöntéssel előállított alkatrészek megbízható minőségűek.
A hátrányok? A rozsdamentes acél vákuumos eljárásai nem olyan szigorú követelményeket támasztanak, mint a titán. Egyszerű geometriájú alkatrészek esetében a vákuumöntés nem biztos, hogy költséghatékony.
Szerszám acél
A szerszámacélokat vágószerszámokhoz, matricákhoz és kopóalkatrészekhez használják. Magas szén- és ötvözettartalmuk keménységet biztosít. A végső tulajdonságok eléréséhez hőkezelést alkalmaznak. A vákuumöntési eljárás tiszta mikroszerkezetet hoz létre, amely mentes az oxidoktól és zárványoktól, és következetes hőkezelési reakciót mutat.
A kopásállóság a legfőbb tulajdonsága. A tiszta mikroszerkezet egyenletes keményfém-eloszlást biztosít, ezáltal meghosszabbítja az alkatrészek élettartamát. A vákuumöntés szükségessége az ötvözet oxigénérzékenységéből fakad.
Nikkel alapú szuperötvözetek
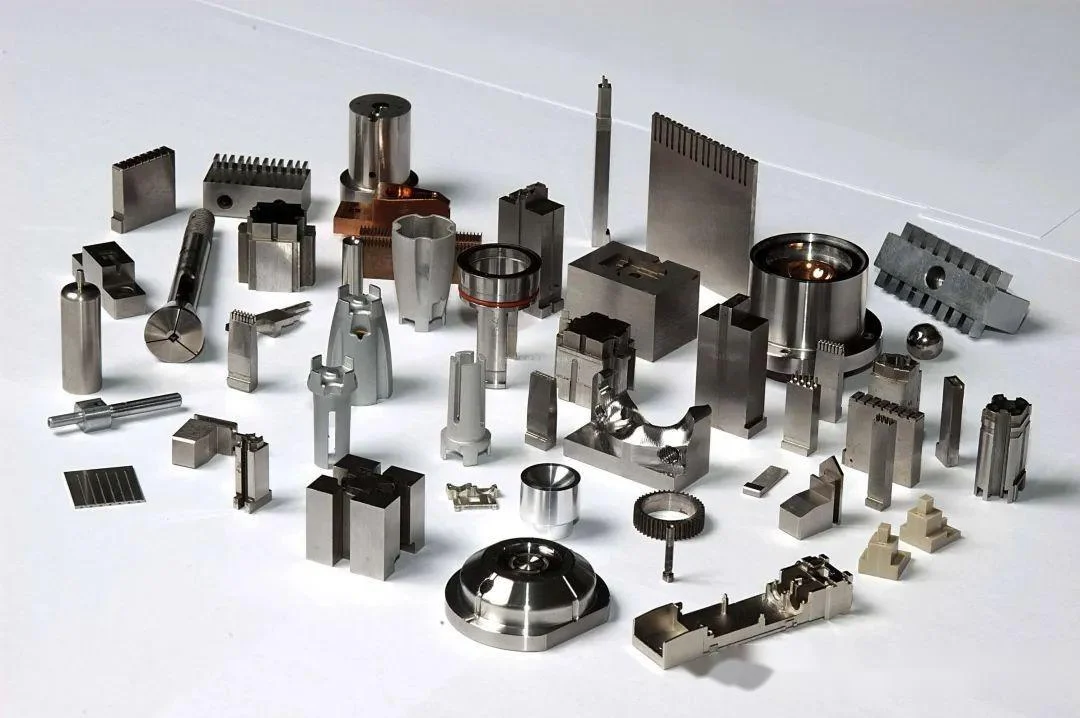
Inconel 718, Waspaloy és René ötvözetek. Ezek magas hőmérsékletű anyagok, amelyek szilárdságukat 700°C és 1000°C közötti hőmérsékleten tartják meg. Turbinalapátokban, égésterekben és kipufogófúvókákban használják őket.
Teljesítményük kivételes: kúszási ellenállás, oxidációs ellenállás és kifáradási szilárdság. Mik a korlátaik? Drágák, nehezen megmunkálhatók és vákuumöntést igényelnek.
A vákuumos viaszvesztéses öntés a standard öntési módszer ezen ötvözetek esetében. A hagyományos öntés károsítaná ezeket az ötvözeteket, ezért a vákuumos eljárások elengedhetetlenek.
Kobalt alapú ötvözetek
A kobaltötvözetek kopásállóságot és magas hőmérsékleti szilárdságot biztosítanak. A sztellit a leggyakoribb. Szelepülések, perselyek és sebészeti eszközök.
A tulajdonságok a keményfém képződéséből adódnak. A króm-karbidok keménységet adnak. Az ötvözetek ellenállnak a kidörzsölődésnek és a korróziónak. Az ipari alkalmazások közé tartoznak a szivattyú-járókerekek, extrudáló szerszámok és turbinalapátok.
Titánötvözetek
A titán a nagy teljesítményű opció. A Ti-6Al-4V a standard. A szilárdság-tömeg arány kiváló. Biokompatibilitása ideálissá teszi implantátumokhoz.
A vákuumos viaszvesztéses öntés abszolút követelmény. A titán elnyeli a levegő oxigénjét és nitrogénjét. Az ebből eredő ridegedés rontja a képlékenységet. A vákuum védi az olvadékot. Az alkatrész megőrzi tulajdonságait.
Alumínium ötvözetek
Az alumínium ritkábban kerül felhasználásra vákuumöntésben. Az oxidfilm védő hatású. De a hidrogén porozitása problémát jelent. Az A356 és az AlSi10Mg esetében előnyös a vákuumos gáztalanítás.
Az alkalmazások súlykritikusak. Repülőgépipari konzolok és autóipari felfüggesztési alkatrészek. A vákuum javítja a tulajdonságokat. De a költségeket gyakran nehéz indokolni. Alumínium esetében általában elegendő a levegős öntés.
Miért válassza a NOBLE-t vákuumos viaszvesztéses öntéshez és precíziós gyártáshoz?
A NOBLE precíziós fém- és műanyaggyártásra specializálódott. A munka számos iparágban – orvosi, repülőgépipari, autóipari és ipari – tevékenykedik. A kiváló minőségű, egyedi alkatrészek a standard szállítmányok.
Teljes körű gyártási szolgáltatások
A folyamat már a gyártás előtt elkezdődik. A terméktervezési támogatás korán felismeri a problémákat. A gyártástervezés (DFM) felülvizsgálatai optimalizálják az alkatrészt a folyamathoz. Az anyagválasztási útmutatás biztosítja a megfelelő ötvözet kiválasztását az alkalmazáshoz.
A gyors prototípusgyártás a szerszámozás előtt validálja a tervet. Ezután megkezdődik a gyártás. A vákuumos viaszvesztéses öntés összetett, hibamentes fém alkatrészeket hoz létre. A CNC megmunkálás a kritikus felületeket a végső tűréshatárokba hozza. A műanyag fröccsöntés nagy volumenű polimer alkatrészeket kezel. A felületkezelés korrózióállóságot és esztétikát biztosít.
A minőségellenőrzés a teljes folyamaton átível. Az összeszerelés során alrendszerek készülnek. A csomagolás és a logisztika pedig a késztermék kiszállítását végzi.
Egyetlen beszállító kezeli mindezt. Az ötlettől a kész alkatrészig. Nincsenek átadások. Nincsenek hiányosságok. Egyetlen kapcsolattartó pont.
Minőség, amelyben megbízhat
A minőségbiztosítási rendszer tanúsított és dokumentált.
Az ISO 9001:2015 szabvány általános minőségirányítási rendszert fed le. Következetes folyamatok. Dokumentált ellenőrzés. Nyomon követhető nyilvántartások.
Az ISO 13485:2016 szabvány szigorúbbá teszi az orvostechnikai eszközök gyártását. Szigorúbb nyomon követhetőség. Szigorúbb folyamatvalidálás. Nincsenek eltérések.
Partnerség a NOBLE-lal
A mérnöki csapat készséggel áll rendelkezésére. Anyagkiválasztás. Gyárthatóság optimalizálása. Prototípuskészítés. Teljes körű gyártás. Egyedi igényeivel forduljon a NOBLE-hoz. A csapat biztosítja az alkalmazáshoz megfelelő megoldást.
FAQ
Mi a vákuumos viaszvesztéses öntés?
Egy olyan eljárás, amelynek során olvadt fémet öntenek egy kerámia héjba vákuum alatt. Először a viaszminta olvad meg. A vákuum megszünteti az oxidációt és a gáz porozitását.
Miért használnak vákuumot a befektetési öntésben?
A reaktív és szuperötvözetű fémek oxidációjának és gázabszorpciójának megakadályozására. A vákuum a megszilárdulás előtt eltávolítja az oldott gázokat az olvadékból.
Milyen anyagok önthetők vákuumos viaszvesztéses öntéssel?
Rozsdamentes acélok, szerszámacélok, nikkel alapú szuperötvözetek, kobalt alapú ötvözetek, titánötvözetek és néhány alumínium minőség. Az eljárás kritikus fontosságú a levegővel reagáló anyagok esetében.
Mi a legjobb kerámia héjanyag?
Az ötvözettől függ. A szilícium-dioxid és a cirkon a legtöbb acélhoz megfelelő. A titánhoz ittriumot használnak, mert nem reagál az olvadt fémmel.
Vákuumöntéssel önthető a titán?
Igen. A titánt vákuumban vagy inert gáz alatt kell önteni. Bármilyen oxigénfelvétel rideggé teszi az anyagot és rontja a képlékenységét.
Mi a különbség a befektetési öntés és a vákuumöntés között? befektetési öntvény?
Az öntés általános eljárás. A vákuumos viaszvesztéses öntés egy speciális változat, ahol az olvasztás és az öntés vákuum alatt történik reaktív és nagy teljesítményű ötvözetek esetében.
Drága a vákuumos viaszvesztéses öntés?
Igen. A berendezések, a szerszámok és a folyamatirányítás költséges. Nagy értékű, kritikus alkatrészek esetében a költségeket a hibamentes eredmények indokolják.
Mely iparágak alkalmazzák a vákuumos öntést?
Repülőgépipar, orvostechnikai eszközök, energiatermelés, autóipar és védelmi ipar. Bármely olyan iparág, ahol az alkatrészhibák nem elfogadhatóak.







