
Bevezetés a Sárgaréz vákuumöntés
A sárgaréz egy gyakori réz és cink ötvözet. Könnyen megmunkálható, jó korrózióállósággal rendelkezik, és dekoratív megjelenésű. Azonban a hibátlan felület elérése sokkal nehezebb, mint amilyennek látszik. A levegő csapdába eshet az anyagban, ami oxidok képződéséhez és porozitás megjelenéséhez vezethet. Az így gyártott alkatrészek gyenge felületi minőségűek, sőt szerkezeti hibákat is mutathatnak.
A sárgaréz vákuumöntési technológiája megoldja ezeket a problémákat. Ez az eljárás az öntés előtt eltávolítja a levegőt a formából, lehetővé téve, hogy a fém teljesen kitöltse az üreget – maradék gáz vagy felületi hibák nélkül –, és tömör, sima felületű alkatrészeket eredményez. Ez ugyanolyan fontos mind a funkcionális prototípusok, mind a dekoratív alkatrészek esetében.
A sárgaréz vákuumöntését sárgaréz prototípus öntéséhez is használják – olyan egyedi darabok vagy kis tételek előállításához, amelyek méretpontosságot és felületi minőséget igényelnek, mielőtt döntés születne a gyártóformába való befektetésről. A vákuumtechnológia kiküszöböli a bizonytalanságokat az öntési folyamat során.
Mi a sárgaréz vákuumöntés?
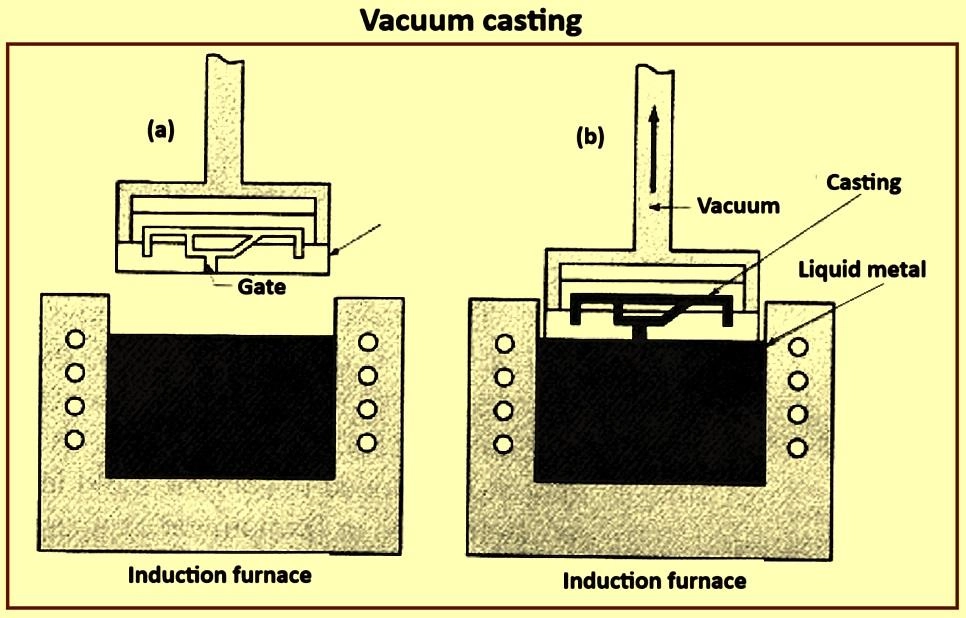
A kezelő egy lezárt kamrába helyezi a formát, kiszívja belőle a levegőt, majd megolvadt sárgarezet fecskendez be. A vákuum a fémet a formaüreg minden sarkába beszívja, így nem marad vissza gáz, ami buborékképződést okozhatna.
A hagyományos öntés a gravitációra és a fém saját nyomására támaszkodik, hogy a levegőt a szellőzőnyílásokon keresztül kifújja. Ez a módszer nem tévedhetetlen: a szellőzőnyílások eltömődhetnek, légpárnákat hozva létre, ami porozitást eredményez az öntvényben. Ezzel szemben a vákuumos sárgaréz öntés teljesen eltávolítja a levegőt, lehetővé téve a fém számára, hogy tisztán és teljesen kitöltse a formaüreget.
Hogyan javítja a vákuum a sárgarézöntvény minőségét?
- Csökkenti a levegő bejutását. Levegő hiánya buborékok hiányát jelenti. Nagyobb fémsűrűség.
- Javítja a forma kitöltését. A vákuum vékony falú fémdarabokat húz a fémből. A gravitációs öntéssel nem tölthető részletek teljes mértékben reprodukálhatók.
- Csökkenti a porozitást. A gáz porozitása megszűnik. A zsugorodási porozitás továbbra is fennáll, de a zsilip és a felszállócső segítségével szabályozható.
- A finom részletek jobb reprodukciója. Az éles szélek, felületi textúrák és összetett minták mind pontosan reprodukálhatók. A fém kitölti a formaüreg minden sarkát.
- Egyenletesebb öntési eredmények. Minden változó szabályozott. A vákuumszint, a forma hőmérséklete és a fém hőmérséklete állandó szinten marad. Az öntvény minősége megismételhető.
Miért érdemes sárgarezet használni vákuumöntéshez?
A sárgaréz egy olyan anyag, amely jól illeszkedik a sárgarézöntési eljáráshoz. Tulajdonságai megegyeznek a vákuumfeldolgozás előnyeivel.
- Jó korrózióállóság. A sárgaréz nem rozsdásodik. Bár oxidréteg képződhet rajta, a korróziós sebesség alacsony. Ellenáll az eróziónak kültéri és tengeri környezetben.
- Vonzó megjelenés. Arany csillogása rendkívül dekoratív. Polírozás után magasfényűvé válik, ami prémium megjelenést kölcsönöz neki.
- Kiváló megmunkálhatóság. A sárgaréz könnyen megmunkálható. A menetek, furatok és precíziós felületek megmunkálása egyszerű. A sárgaréz prototípus öntvények minimális szerszámkopással szigorú tűréshatároknak is megfelelnek.
- Jó szilárdság-súly arány. Bár a sárgaréz nem a legkönnyebb anyag, szilárdsága elegendő ahhoz, hogy megfeleljen a csőszerelvények, szelepek és dekoratív hardverek igényeinek.
- Prémium megjelenés és érzet. Súlya és megjelenése minőségi érzetet kelt. A sárgarezet gyakran használják a fogyasztási cikkek látható alkatrészeihez.
A sárgaréz vákuumöntése az anyag előnyeit egy olyan eljárással ötvözi, amely kiküszöböli a hibákat. Az alkatrészek ép szerkezettel és sima felülettel rendelkeznek, a költség pedig a kis és közepes volumenű gyártáshoz elfogadható tartományon belül marad. Itt rejlik az értéke.
Hogyan működik a sárgaréz vákuumöntés?
1. lépés: A mesterminta létrehozása
A mesterforma határozza meg az alkatrész alakját. Négy módszer létezik a mesterforma létrehozására. A CNC megmunkálás tömör anyagból vágja ki a mesterformát. Nagy pontosságot és jó felületi minőséget biztosít. Az SLA 3D nyomtatás folyékony gyantát használ. Sima felületeket és finom részleteket hoz létre, és lehetővé teszi a gyors prototípus-készítést. Az SLS nyomtatás por állagú anyagokat használ. Nagyobb szilárdságot kínál, mint az SLA, és alkalmas funkcionális tesztmintákhoz.
A meglévő gyártási alkatrészek szolgálhatnak mesterformaként. Ha van kész alkatrész, az közvetlenül használható mesterformaként. A mesterforma pontossága kritikus fontosságú. Minden felületi hiba átkerül az öntvényre. Egy nyers mesterforma nyers öntvényt eredményez, míg egy polírozott mesterforma sima öntvényt.
Lépés 2: Penészgyártás
A sárgaréz öntési folyamatban három gyakori öntőforma létezik.
- Kerámia viaszveszítéses öntőformák. Ezek ellenállnak a magas hőmérsékletnek és finom részleteket reprodukálnak. Az összetett sárgaréz alkatrészeket jellemzően kerámia öntőformákkal öntik.
- Grafit formák. Ezek jó hőstabilitást kínálnak, speciális alkalmazásokhoz alkalmasak, és olcsóbbak, mint a kerámia formák.
- Fém öntőformák. Ezek alkalmasak tömegtermelésre; bár a kezdeti öntőforma-befektetés magasabb, az egységköltség alacsonyabb.
A konkrét választás a termelési mennyiségtől, a bonyolultságtól és a költségektől függ.
3. lépés: Sárgaréz ötvözet kiválasztása és olvasztás
Az ötvözet határozza meg a tulajdonságokat.
| Sárgaréz ötvözet | jellemzők | Tipikus felhasználások |
| C260 sárgaréz | Magas rugalmasság | Dekoratív alkatrészek, formázott elemek |
| C360 sárgaréz | Kiváló megmunkálhatóság | Precíziós alkatrészek |
| C464 haditengerészeti sárgaréz | Korrozióállóság | Tengeri alkalmazások |
Az olvadási hőmérséklet szabályozása kritikus fontosságú. A sárgaréz olvadáspontja körülbelül 900°C és 950°C között van. A cink alacsonyabb hőmérsékleten elillan. Az olvadékból való cinkveszteség változásokat okoz az ötvözet összetételében, ami viszont befolyásolja a teljesítményét. Ezért az olvadékot szabályozott atmoszférában kell befedni vagy feldolgozni.
Az ötvözet állandósága kritikus fontosságú. Ugyanazokat a nyersanyagokat kell használni, az olvadék hőmérsékletét ellenőrizni kell, és a cinkveszteség alapján kell beállítani a megfelelő teljesítményt. Ez biztosítja az öntvények kiszámítható teljesítményét.
4. lépés: Vákuummal segített öntés
A kezelő a formát vákuumkamrába helyezi, kiszívja a levegőt, és olvadt sárgarezet önt vagy fecskendez bele. Ezen a ponton a vákuum behúzza a fémet a formába, kitöltve a vékony falú részeket. Így komplex geometriák jönnek létre.
5. lépés: Hűtés, penész eltávolítása és befejezés
Miután az alkatrészek lehűltek, a kezelő eltávolítja a formát, és levágja a beömlőnyílást és a futócsövet.
Az öntőforma csonkjait csiszolással eltávolítják, majd a felületet polírozzák a kívánt érdesség eléréséhez. A maradék formaanyagot homokfúvással távolítják el. A CNC megmunkálással precíziós elemeket hoznak létre. A felületkezelés korrózióvédelmet vagy dekoratív felületet biztosít. A minőségellenőrzés a méreteket és a felület minőségét ellenőrzi.
Ez a sárgaréz vákuumöntésének teljes folyamata. Minden lépés befolyásolja a további folyamatokat. A vákuumtechnológia a legfontosabb hajtóerő, amely lehetővé teszi olyan alkatrészek gyártását, amelyekkel a hagyományos öntési módszerek nem tudnak versenyezni.
Sárgaréz vákuumöntés vs. más sárgaréz gyártási folyamatok
Sárgaréz vákuumöntés vs. CNC megmunkálás
| Tényező | Vákuumöntés | CNC megmunkálás |
| Anyagi hulladék | Alsó | A jobb |
| Összetett formák | Kiváló | Korlátozott |
| Felületi kezelés | Kiváló | Kiváló |
| Beállítási költség | közepes | Alacsony |
A CNC megmunkálás egy tömör nyersdarabbal kezdődik. A forgácsolószerszám eltávolítja az összes olyan anyagot, amely nem része a munkadarabnak, ami jelentős anyagveszteséget eredményez. A komplex belső szerkezeteket nehéz megmunkálni. A befogás költségei alacsonyak. Az egységköltség a bonyolultsággal növekszik.
A sárgaréz vákuumöntése csak ott használ fémet, ahol szükség van rá, így kevesebb anyagpazarlás keletkezik. Az összetett formák megmunkálása viszonylag egyszerű. Az öntési költségek mérsékeltek. Összetett alkatrészek esetében az öntés költséghatékonyabb, mint a tömör nyersanyagból történő megmunkálás.
Sárgaréz vákuumöntés vs. Befektetési casting
Ez a két eljárás hasonló. Mindkettő a viaszvesztéses vagy a formázás nélküli eljárást alkalmazza. Mindkettő részletgazdag alkatrészeket képes előállítani. Mindkettő alkalmas kis tételben történő gyártásra.
A különbség a vákuumkezelésben rejlik. A finomöntés a gravitációra és a gáztalanításra támaszkodik. Ahogy a fém folyik, előrenyomja a levegőt, míg a sárgaréz vákuumöntésénél a levegőt az öntés előtt eltávolítják. Ennek eredményeként a kitöltés alaposabb, a vékony falú szakaszok hatékonyabban tölthetők ki, és a porozitás alacsonyabb.
A formakészítési módszerek is eltérőek. A présöntésnél kerámia héjat rétegről rétegre építenek fel; vákuumöntésnél kerámia, grafit vagy fém formák használhatók. A forma típusának megválasztása a termelési mennyiségtől és az adott alkalmazástól függ.
Sárgaréz vákuumöntés vs. Die Casting
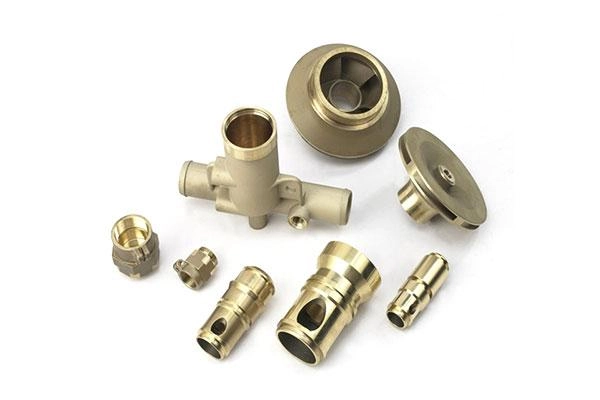
A nyomásos öntés alkalmas tömegtermelésre. A formaköltségek magasak – az acélformák több százezer ciklust is kibírnak. Az egységköltség alacsony, de a kezdeti formaköltség magas.
A sárgaréz vákuumöntése alacsonyabb formaberuházást igényel, és a kerámia öntőformák olcsóbbak, mint az acélöntőformák. Ez az eljárás jól alkalmazható prototípus-készítéshez és kis tételű gyártáshoz . A komplex geometriájú öntvények könnyebben előállíthatók. Bár az egységköltség magasabb, mint a nyomásos öntésé, a kis tételek összköltsége alacsonyabb.
A nyomásos öntés ideális választás nagy volumenű gyártáshoz. A sárgaréz vákuumöntése átmeneti megoldásként szolgál prototípusgyártáshoz , teszteléshez és kis tételű gyártáshoz. A konkrét választás a gyártási mennyiségtől és az alkatrészek összetettségétől függ.
NOBLE: Az Ön partnere a sárgaréz vákuumöntésben és az integrált gyártási megoldásokban
A NOBLE gyártópartner. Fő tevékenysége a fémmegmunkálás és a műanyag-feldolgozás. Szakterületei a prototípusgyártás és a kis tételű gyártás. A végösszeszerelési szolgáltatások teszik teljessé a kínálatot.
Képességei széles területeket ölelnek fel. A sárgaréz vákuumöntés szerkezetileg összetett, hibátlan alkatrészeket állít elő. A CNC megmunkálás lehetővé teszi a precíziós jellemzők gyártását a végső tűréshatárok szerint. A fröccsöntés nagy volumenű műanyag alkatrészek gyártását végzi. A felületkezelések védő és esztétikai funkciókat is ellátnak. Az összeszerelési szolgáltatások integrálják az alkatrészeket a késztermékekbe.
Egyetlen beszállító kezeli a teljes folyamatot, biztosítva a zökkenőmentes koordinációt átadások nélkül.
Minőségbiztosítás és tanúsítványok
Minőségirányítási rendszerünk tanúsítvánnyal rendelkezik. Az ISO 9001:2015 szabvány az általános minőségirányítási rendszert fedi le, míg az ISO 13485:2016 szabvány az orvostechnikai eszközök gyártására vonatkozó szükséges szigorú követelményeket egészíti ki.
Elkötelezettségünk egyértelmű. A folyamatszabályozás megismételhető eredményeket biztosít. A termék állandósága azt jelenti, hogy minden alkatrész megfelel a specifikációs követelményeknek. A nyomonkövethetőség lehetővé teszi számunkra, hogy nyomon kövessük a nyersanyagokat a teljes folyamat során, az átvételtől a szállításig. Kivétel nélkül teljesítjük ügyfeleink minden egyedi igényét.
Miért válassza a NOBLE-t?
Egyablakos gyártási megoldás. Mérnöki támogatás a tervezéstől a gyártásig. Rugalmas kis tételű gyártás. Minőségközpontú gyártási folyamatok.
A sárgaréz vákuumöntés egy nagyobb kapacitás része. A folyamat illeszkedik a teljes gyártási munkafolyamatba. Tervezési támogatás, prototípusgyártás, gyártás, kidolgozás, összeszerelés – mindezt egy fedél alatt. Az ügyfél egyetlen beszállítót kezel. A beszállító kezeli a többit.
GYIK a sárgaréz vákuumöntésről
Mi a sárgaréz vákuumöntés?
Egy fémöntési eljárás, amely vákuumnyomást használ az olvadt sárgaréz öntőformaüregbe juttatására. A vákuum javítja a forma töltését, csökkenti a levegő bezáródását és javítja a felület minőségét a hagyományos gravitációs öntéshez képest.
Milyen típusú öntőformákat használnak a sárgaréz vákuumöntéséhez?
Három gyakori lehetőség létezik. A kerámia öntőformák kiváló részletvisszaadást és magas hőmérsékleti ellenállást biztosítanak összetett alkatrészekhez. A grafitöntő formák jó hőstabilitást biztosítanak speciális alkalmazásokhoz. A fémöntőformák hosszabb élettartamúak és alkalmasak ismételt gyártási sorozatokra. A forma kiválasztása az alkatrész geometriájától, a gyártási mennyiségtől, a felületi követelményektől és a költségvetéstől függ.
Milyen sárgarézötvözetek használhatók vákuumöntésben?
A C260 sárgaréz jó képlékenységgel rendelkezik dekoratív és formázott alkatrészekhez. A C360 sárgaréz kiváló megmunkálhatóságot kínál precíziós alkatrészekhez. A C464 hajózási sárgaréz erős korrózióállóságot biztosít tengeri alkalmazásokhoz. A választás a mechanikai követelményektől, a korrózióállóságtól, a megmunkálási igényektől és a megjelenési követelményektől függ.
Milyen alkatrészeket lehet sárgaréz vákuumöntéssel készíteni?
Ipari alkatrészek, mint például szelepek, csatlakozók, mechanikus házak és szerelvények. Autóipari prototípus alkatrészek és dekorációs elemek. Fogyasztási cikkek, mint például fogantyúk, hardverek és dekorációs elemek. Orvosi és laboratóriumi precíziós műszerek alkatrészei. Az eljárás olyan alkatrészekhez alkalmas, amelyek részletgazdagságot és felületi minőséget igényelnek.
Alkalmas-e a sárgaréz vákuumöntés prototípusok készítéséhez?
Igen. Valódi fém alkatrészeket gyárt műanyag modellek helyett. Funkcionális tesztelés lehetséges. A megjelenés és a súly megegyezik a gyártási alkatrészekkel. Kerüli a drága gyártószerszámokat. Az alkalmazások közé tartozik a termékvalidálás, a mérnöki tesztelés és az ügyfélbemutatók. Ez a sárgaréz prototípusöntvények egyik fő felhasználási módja.
Milyen felületkezelések érhetők el a sárgaréz vákuumöntvény alkatrészekhez?
A polírozás fényes, fényvisszaverő felületet hoz létre. A kefélés szatén vagy matt felületet biztosít. A gyöngyszórás és a homokszórás egyenletes textúrákat hoz létre. A galvanizálás egy másik fémréteget ad hozzá. A patinázás szabályozott elszíneződést hoz létre a dekoratív hatás érdekében. A védőbevonatok megakadályozzák az elszíneződést. A felületkezelés befolyásolja a megjelenést, a korrózióállóságot és a textúrát. A sárgaréz öntvények felületkezelési lehetőségei lefedik a dekoratív és funkcionális követelményeket.
Mi a különbség a sárgaréz vákuumöntés és a CNC megmunkálás között?
| Tényező | Sárgaréz vákuumöntés | CNC megmunkálás |
| Anyaghasználat | Kevesebb hulladék | Több anyagleválasztás |
| geometria | Összetett formák | Szerszámhozzáférés korlátozott |
| Felületi részletek | Kiváló | Kiváló |
| Legjobb hangerő | Kis-közepes tételek | Alacsony-közepes mennyiségek |
A hibrid gyártás gyakori: a közel tömör alakot öntik le, majd a kritikus méreteket megmunkálják. Ez egyesíti a két folyamat erősségeit.
Hogyan válasszak sárgaréz vákuumöntvény gyártót?
Értékelje az öntészeti tapasztalatot, az anyagismeretet, a mérnöki támogatást, a minőségellenőrzési képességet, a felületkezelési lehetőségeket és a tanúsítványokat. Az integrált beszállítók tervezési segítséget, öntést, CNC megmunkálást és összeszerelést kínálnak, és egyablakos szolgáltatást nyújtanak. A megfelelő partner csökkenti az átadásokat és leegyszerűsíti a projektmenedzsmentet.







