
Mi a Més mtsai Die Cmeghökkentő Termelés?
A fémnyomásos öntés egy fémöntési eljárás. Lényege, hogy nagy nyomás alatt olvadt fémet fecskendeznek egy pontosan megtervezett fémformába, majd lehűtik és megszilárdítják, így végül az előre meghatározott alakú és méretű öntvény jön létre.
A nyomásos öntési folyamat főként három fő elemre támaszkodik: a nyomásos öntőgépekre, a nyomásos öntőformákra és az öntőötvözetekre. A fémnyomásos öntés jellemzője, hogy a formát nagy nyomással és nagy sebességgel töltik meg, ami lehetővé teszi a nyomásos öntést, hogy hatékonyan és nagy mennyiségben állítsanak elő összetett szerkezetű, vékony falú, pontos méretű és sima felületű fém alkatrészeket.
A nyomásos öntési technológia a 19. század elején alakult ki. 1838-ban egy Bruce nevű amerikai feltalálta az első kézi dugattyús nyomásos öntőgépet ólombetűk nyomtatására.
A 20. század elején az alumíniumötvözetből készült présöntés sikeres alkalmazása elősegítette az autóipar fejlődését, és a modern présöntési technológia valódi kezdetét jelentette.
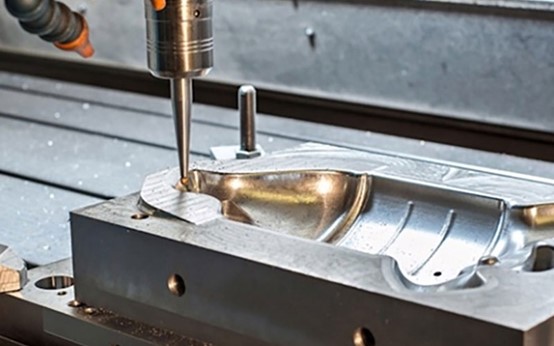
Hogyan működik a fémöntvénygyártás?
Forma előkészítés
A présöntés megkezdése előtt a formát be kell szerelni és elő kell melegíteni. Ezután az üreget meg kell tisztítani, és formaleválasztóval kell befújni.
A formaleválasztók megkönnyítik az öntvények kilökését, és hűthetik is a formákat. Miután a forma elkészült, a nyomásos öntőgép a mozgó formát szorosan a rögzített formához hajtja, és hatalmas szorítóerőt alkalmaz, hogy megakadályozza az olvadt fém kiömlését.
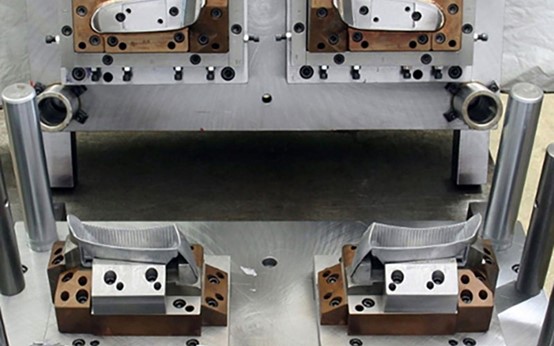
Anyagöntés
Miután az öntőforma elkészült, az adott ötvözetet olvadt állapotra hevítik a kemencében, és az összetételét egyenletesen tartják. Ezután egy mérőkanállal kiveszik a szükséges mennyiségű olvadt fémet a kemencéből, és simán öntik a zárt befecskendező hüvelybe, előkészítve a befecskendezést.
Injekciós folyamat
A présöntőgép bélyege rendkívül nagy sebességgel halad előre, és a hüvelyben lévő olvadt fémet azonnal a lezárt formaüregbe préseli. Az olvadt fém néhány századmásodperc alatt kitölti a teljes üreget, biztosítva a vékony falak és az összetett szerkezetek pontos reprodukálását.
Lehűlés
Miután az olvadt fém kitölti az üreget, a lyukasztó nem húzódik vissza azonnal, hanem továbbra is hatalmas nyomást tart fenn. Ezt a szakaszt nyomástartó edénynek nevezik. Ez arra kényszeríti az összehúzódó és megszilárduló fémet, hogy további utánpótlást kapjon, ezáltal csökkentve a belső zsugorodási üregeket és hibákat, valamint növelve az öntvény sűrűségét.
kidobás
Miután a formát egy ideig nyomás alatt tartották, és az öntvény alapvetően megszilárdult, a formazáró mechanizmus kinyitja a formát.
A formában belüli kidobó mechanizmus a kidobóhenger meghajtása alatt előre mozog, simán kinyomva a kialakított öntvényt a formából, és befejezve a formabontási folyamatot.
Ritkítás
A présöntéssel kilökött öntvények általában extra anyagélekkel rendelkeznek, például zárórendszerekkel és szellőzőnyílásokkal. Az öntvényeket ezeket az anyagéleket kézzel vagy berendezéssel le kell vágni, és a szükséges felülettisztításon kell átesniük. Az egyik öntvény tisztítása után a forma bezárul, és megkezdődik a következő présöntési ciklus.
A fémöntésben használt fémanyagok típusai
alumínium
Az alumínium a legszélesebb körben használt fröccsöntési anyag. Az alumínium könnyű, jó mechanikai szilárdsággal, korrózióállósággal, valamint hő- és elektromos vezetőképességgel rendelkezik.
Az alumíniumötvözet jó öntési folyékonysággal rendelkezik, és alkalmas vékony falú, összetett szerkezetű alkatrészek gyártására. Széles körben használják az autóiparban, az elektronikai iparban és a repülőgépiparban.
cink
A cinkötvözet nagyon könnyen önthető, és rendkívül nagy méretpontossággal és rendkívül sima felülettel rendelkező alkatrészeket lehet vele előállítani.
A cinkötvözetek jó mechanikai tulajdonságokkal rendelkeznek, és különféle galvanizálási kezeléseknek vannak kitéve. A cinkötvözetet gyakran használják hardver alkatrészek, játékmodellek, fürdőszobai kiegészítők és elektronikus burkolatok, valamint egyéb termékek gyártásához.
Magnézium
A magnéziumötvözet a gyakorlatban is alkalmazható fémek közül a legkönnyebb, nagy fajlagos szilárdsággal és fajlagos merevséggel rendelkezik, valamint kiváló ütéscsillapítási és elektromágneses árnyékolási tulajdonságokkal rendelkezik.
A magnéziumot gyakran használják olyan helyzetekben, ahol a súly szigorú követelmény, például laptopházakban, kameraházakban, autó kormánykeretekben és repülőgépipari alkatrészekben.
Réz
A nyomásos öntéshez főként sárgaréz és bronz ötvözeteket használnak. A réz kiváló elektromos vezetőképességgel, hővezető képességgel, kopásállósággal és korrózióállósággal rendelkezik.
A réz magas olvadáspontú, ami jelentős kopást és elhasználódást okoz a formákon, és megnehezíti és költségesebbé teszi a nyomásos öntést. A rezet jellemzően olyan speciális alkatrészek gyártására használják, amelyek nagy szilárdságot és elektromos vezetőképességet igényelnek, például szelepek, fogaskerekek és elektromos csatlakozók.

A fémöntési gyártási folyamatok típusai
Forró kamra öntvény
A forrókamrás öntés során a befecskendező mechanizmust olvadt fémbe merítik, és a fémet a befecskendező kamrán keresztül közvetlenül a formába fecskendezik. A forrókamrás öntési módszer rendkívül hatékony és gyors ciklussebességgel rendelkezik, így alkalmas alacsony olvadáspontú fémek, például cink, magnézium és ólom öntésére.

Hidegkamrás öntvény
A hidegkamrás öntésnél a befecskendező mechanizmus elkülönül a kemencétől, és az olvadt fémet manuálisan vagy mechanikusan kell befecskendezni a befecskendező kamrába.
A hidegkamrás nyomásos öntés alkalmas magas olvadáspontú fémek, például alumínium és réz öntésére. Bár a hidegkamrás öntés valamivel kevésbé hatékony, hatékonyan megelőzheti a berendezések korrózióját és biztosíthatja a termék minőségét.

Vákuumöntvény
A vákuumos öntés során a levegőt elszívják az öntési folyamat során, hogy csökkentsék a gáz mennyiségét a formaüregben, ezáltal minimalizálva a porozitási hibákat, és javítva a sűrűséget és a mechanikai tulajdonságokat.
A vákuumos öntést gyakran használják nagy szilárdsági követelményeket támasztó termékekhez, például autóipari szerkezeti alkatrészekhez és repülőgépipari alkatrészekhez.
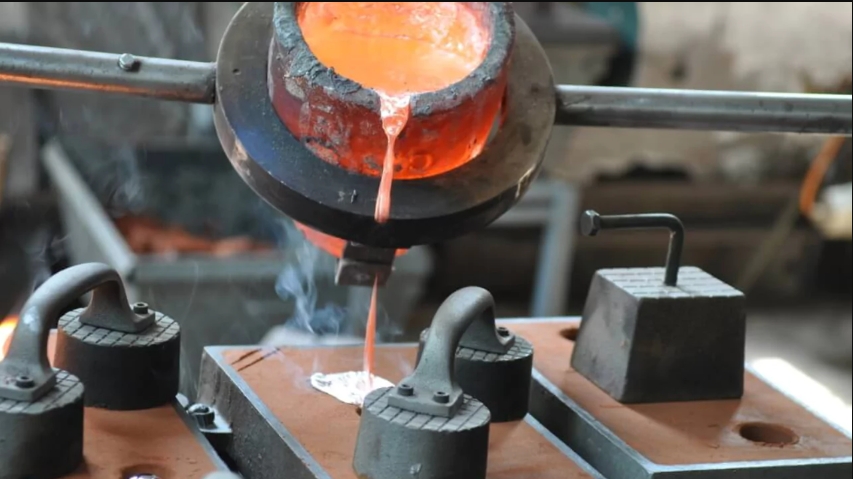
Alacsony nyomású présöntés
Az alacsony nyomású nyomásos öntés egy olyan eljárás, amelynek során az olvadt fémet alacsony nyomású gázzal lassan a tégelyből a formába tolják, biztosítva a sima fémtöltést és a tömör szerkezetet.
Az alacsony nyomású öntést gyakran használják nagyobb alumínium alkatrészek, például autókerekek és motorblokkok gyártásánál.

Gravitációs öntvény
A gravitációs nyomásos öntés a fém önsúlyát használja fel az olvadt fém formába juttatására külső befecskendezés nélkül.
A gravitációs nyomásos öntés egy egyszerű eljárás, és alkalmas közepes és kis tételek gyártására, például szivattyúházak, csőszerelvények, mechanikus házak stb.
A fémöntvénygyártás előnyei
3 dimenziós pontosság
A fémöntés egyetlen alakítási folyamattal nagy pontosságú, összetett formájú termékeket eredményez, kis mérettűrésekkel és jó ismételhetőséggel.
A fémöntéssel megmunkált alkatrészek sima és finom felülettel rendelkeznek, amelyek közvetlenül festhetők, galvanizálhatók vagy polírozhatók, ami jelentősen csökkenti a későbbi megmunkálási és felületkezelési folyamatokat és költségeket.
Termelési hatékonyság
A présöntési eljárás rövid ciklusú, lehetővé téve a gyors befecskendezést, hűtést és formából való kivételt, és különösen alkalmas kötegelt és automatizált gyártáshoz.
A hagyományos öntési vagy megmunkálási módszerekkel összehasonlítva a fémöntés ugyanabban az időintervallumban sokkal egyenletesebb alkatrészeket képes előállítani, ami jelentősen csökkenti a darabonkénti költséget.
Komplexképződés
A fémöntés egyetlen formában képes összetett geometriájú, vékony falú szerkezetű és finom jellemzőkkel rendelkező alkatrészeket, például megerősítő bordákat, menetes furatokat és betéteket előállítani, elkerülve a többszörös feldolgozási vagy összeszerelési eljárást, és nagyfokú integrációval és nagy szerkezeti integritással rendelkező termékek gyártását eredményezve.
Mechanikai erő
A fémöntés a nagynyomású fröccsöntésnek köszönhetően a fém gyorsan kitölti a formaüreget és megszilárdul. Ennek eredményeként a présöntvények belső szerkezete sűrűbbé válik, kevesebb pórussal és zsugorodási üreggel, valamint nagyobb mechanikai szilárdsággal, keménységgel és kopásállósággal rendelkeznek.
Vákuumöntési vagy félszilárd öntési eljárásokkal történő kezelés után az alkatrészek teljesítménye megközelítheti a kovácsolt darabok teljesítményét.
Anyagfelhasználás
A fémöntés gyártási folyamatában a fémveszteség rendkívül alacsony. A zárórendszer és a túlfolyó alkatrészek újra felhasználhatók a kemencében, és az anyagkihasználási arány elérheti a 90%-ot.
A hagyományos öntési módszerekkel összehasonlítva a fémnyomásos öntés nemcsak nyersanyag-megtakarítást eredményez, hanem a környezetvédelmet és a költségek ellenőrzését is elősegíti.
A fémöntvénygyártás hátrányai
Magas penészköltség
A fém présöntő formák tervezési és gyártási költsége viszonylag magas, különösen az összetett szerkezetű vagy többüreges formák esetében, amelyek precíz megmunkálást és magas hőmérsékletnek ellenálló acélt igényelnek. Ezért a kezdeti beruházás nagy.
Kis tételű gyártás vagy gyakori tervmódosításokkal járó projektek esetén a fémöntés formaköltsége nehezen amortizálható, és gyenge gazdasági hatékonysággal rendelkezik.
Alkalmatlanság magas olvadáspontú fémekhez
A nyomásos öntőgépek és formák hőmérséklet-tűrési határértéke általában csak közepes és alacsony olvadáspontú fémekre, például alumíniumra, cinkre, magnéziumra és rézre vonatkozik.
A magas olvadáspontú anyagok, mint például az acél és a vas, nem alakíthatók nyomásos öntéssel, ami bizonyos mértékig korlátozza az eljárás alkalmazási körét.
Magas karbantartási költségek
A nyomásos öntőgépek és azok támogató rendszerei (például hidraulikus, hűtő- és permetezőberendezések) drágák és magas karbantartási igényűek. Ha a berendezések gyártás közben meghibásodnak, az a formák károsodását vagy a termelés leállását okozhatja, növelve a vállalkozások karbantartási és üzemeltetési költségeit.
Kihívások a fémöntvény gyártási folyamatában
Porozitási és zsugorodási problémák
A porozitás és a zsugorodási üregek problémái a leggyakoribb kihívások a nyomásos öntésben. Nagy sebességű töltés esetén, ha a formaüregben lévő levegőt nem távolítják el időben, az beszívódik az olvadt fémbe, és pórusokat képez. Eközben, amikor az öntvény vastag falai megszilárdulnak és összehúzódnak, ha nem pótolják azokat elegendő olvadt fémmel, zsugorodási üregek alakulnak ki.
A pórusok és zsugorodási üregek hibái jelentősen csökkenthetik az alkatrészek mechanikai tulajdonságait és tömítőképességét.
Komplex folyamatparaméter-szabályozás
A fémöntési folyamat során számos paramétert, például a fröccsöntési sebességet, a nyomást, a hőmérsékletet és az időt pontosan össze kell hangolni. Bármely paraméter legkisebb eltérése is hibás termékekhez vezethet.
Például a nem megfelelő nyomás hiányos feltöltődéshez vezethet, míg a túlzott sebesség fokozza a magával ragadást, ami rendkívül magas követelményeket támaszt a folyamatirányítással szemben.
Deformációszabályozás
Bár a présöntvények nagy pontosságúak, az öntvények kiszerelés utáni zsugorodása és a maradék feszültség felszabadulása okozta deformáció továbbra is szigorúan ellenőrizendő problémák.
A mérettényezők befolyásolhatják az alkatrészek méretstabilitását és összeszerelési pontosságát, növelve a későbbi feldolgozás vagy korrekció költségeit.
Fémöntvénygyártás alkalmazásai
Autóipar
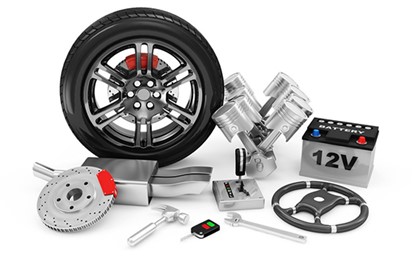
Az autóipar a présöntvények legnagyobb alkalmazási piaca. A fém présöntvényből motorblokkok, sebességváltó házak, kuplungházak, kormánymű-szerelvények, kerekek, valamint különféle konzolok és szerkezeti elemek gyárthatók.
A présöntés nagy szilárdságú és könnyű alkatrészeket biztosít, amelyek megfelelnek az autók biztonsági és üzemanyag-takarékossági követelményeinek.
Elektronikus eszközök
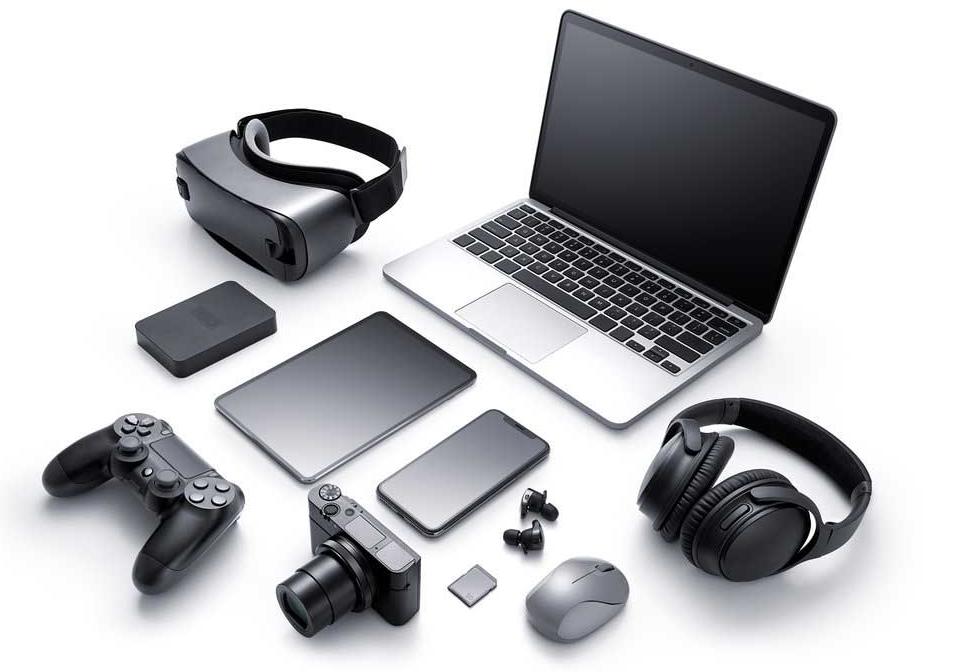
A fémöntvényből elektronikus termékeket lehet gyártani, például okostelefonok középső kereteit, laptopok burkolatait, hűtőbordákat, csatlakozókat stb.
A présöntvények kiváló elektromágneses árnyékolással, szerkezeti szilárdsággal és hőelvezetési teljesítménnyel biztosítják az elektronikai termékeket, miközben kifinomult megjelenést és vékony, könnyű kialakítást érnek el.
Háztartási gépek
Számos háztartási készülék fő alkotóelemeit öntési technológiával gyártják, mint például a hűtőszekrények kompresszorházát, a légkondicionálók lapátjait, az elektromos szerszámok burkolatát, a csaptelepek szeleptesteit, az ajtózárakat és a különféle konyhai eszközöket.
A fémöntés előnyei a tartósság, a magas termelési hatékonyság és a jó felületkezelési hatás.
légtér
A repülőgépipar rendkívül magas követelményeket támaszt az alkatrészek teljesítményével szemben. A nyomásos öntést repülőgép-hajtómű-alkatrészek, rakétakabinok, radar alkatrészek és katonai kommunikációs berendezések burkolatainak gyártásához használják.
A fémöntés általában nagy teljesítményű alumíniumötvözeteket és magnéziumötvözeteket alkalmaz, hogy megfeleljen a könnyű súly és a nagy szilárdság követelményeinek.
NEMES"Fémöntvénygyártási szolgáltatás
A NOBLE az Ön megbízható, egyablakos, egyedi gyártási megoldása a prototípus tervezésétől a gyártásig, hatalmas gyártási erőforrásokkal, megfelelő technológiával, korszerűsített folyamatokkal, szakértői útmutatással és tökéletes minőségellenőrzési folyamattal, hogy ötletei valósággá váljanak.
Nagy pontosságú és hosszú élettartamú öntőforma-szolgáltatásokat kínálunk versenyképes áron, a legmodernebb öntőforma-technológiát fejlett gyártóberendezésekkel ötvözve, szakértő mérnökeink elkötelezettek a ciklusidők akár 50%-kal történő csökkentése, a gyors átfutási idő, a percek alatti beszerzés mellett. Kérjen árajánlatot, és öntőformáját néhány napon belül megkapja.
- ISO 9001 és ISO13485 tanúsítvánnyal rendelkező gyár
- Több mint 10 évnyi présöntőforma-gyártás
- Korszerű berendezések és versenyképes ár
- Kérjen azonnali árajánlatot öntőforma készítésére
- Professzionális és ingyenes DFM jelentés
- 24 órás műszaki támogatás
- Átfutási idő akár 3 nap is lehet
GYIK Die Casting
Mi a különbség a melegkamrás és a hidegkamrás öntés között?
A melegkamrás öntés alacsony olvadáspontú fémekhez, például cinkhez és magnéziumhoz alkalmas, míg a hidegkamrás öntést magasabb olvadáspontú fémekhez, például alumíniumhoz és rézhez használják.
Megmunkálhatók vagy felületkezelhetők a présöntött alkatrészek?
Igen. A présöntött alkatrészek másodlagos folyamatokon, például CNC megmunkáláson, eloxáláson, porbevonaton és galvanizáláson eshetnek át a szigorúbb tűrések, illetve a jobb esztétika és korrózióállóság elérése érdekében.
Alkalmas-e a fémöntés a következőkre: Kis volumenű gyártás?
Hagyományosan a nyomásos öntés gazdaságosabb nagy volumenű gyártás esetén. A modern gyorsszerszámozási és prototípus-technológiáknak köszönhetően azonban ma már lehetőség van kis tételek hatékony előállítására, különösen terméktesztelés vagy limitált kiadású alkatrészek esetében.
Milyen tényezőket kell figyelembe venni egy öntöttvas alkatrész tervezésekor?
A tervezőknek figyelembe kell venniük a falvastagságot, a huzatszögeket, a zárófúvás helyzetét és a hűtési elrendezést a sima töltés és a könnyű kidobás biztosítása érdekében. A megfelelő tervezés segít csökkenteni a hibákat és meghosszabbítani a szerszám élettartamát.
Mennyibe kerül a fémöntés?
A költség olyan tényezőktől függ, mint a forma bonyolultsága, a gyártási mennyiség, az alkatrész mérete és az anyag típusa.







