
Bevezetés: Mi az Alumínium gyors prototípusgyártás?
Ha választania kellene az alumínium gyors prototípus alkatrészek gyártási folyamatát, melyiket választaná?
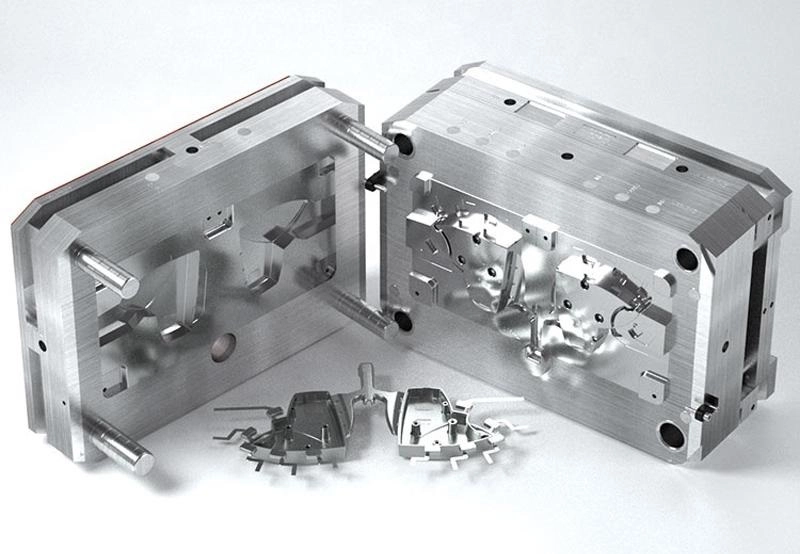
Több módszer létezik ezen alkatrészek gyártására. A CNC megmunkálás tömör alumínium tuskóvá vágásával alakítja ki az alkatrészeket. Az öntés – beleértve a vákuumos alumíniumöntést is – magában foglalja az olvadt fém öntését egy öntőformába. A viaszvesztéses öntés összetett formákat képes kezelni és jó felületi minőséget ér el . A nyomásos öntés alkalmas nagy volumenű gyártásra. A hibrid folyamatok a 3D nyomtatást a megmunkálással ötvözik.
A koncepció meglehetősen egyszerű. Az alumínium gyors prototípusgyártási technológiája lehetővé teszi a funkcionális fém alkatrészek gyors gyártását. A tervezési fázisban a validáció már korán elvégezhető. A gyártási kockázatok ennek megfelelően csökkennek. A teljes méretű öntőformákat csak azután gyártják, hogy a tervet sikeresen validálták a tényleges fém felhasználásával. Ebben rejlik az értéke.
Gyakori alumínium gyors prototípus-előállítási folyamatok
CNC megmunkálás alumínium Prototípusok (legnépszerűbb módszer)
A CNC megmunkálás anyageltávolítással történik. Egy forgó vágószerszám egy CAD fájlból generált szerszámpályát követve munkálja meg a nyersdarabot a végső alakjára. Nincs szükség formákra vagy rögzítőelemekre – a folyamat kizárólag a fém eltávolításán alapul.
Az elterjedt ötvözetek közé tartozik a 6061, a 7075 és a 2024. A 6061 az elsődleges anyag – nagy szilárdságú és korrózióálló. A 7075 még erősebb, de rosszabbul alakítható. A 2024 ötvözet nagy kifáradási ellenállással rendelkezik, és alkalmas a repülőgépipar számára. Az ötvözet megválasztása a prototípus funkciójától függ.
Előny
Nagy pontosság – a tűrések akár ±0.005 milliméteresek is lehetnek. Gyors átfutási idő – napokban, nem pedig hetekben mérhető. A szerszámköltségek hiánya alacsony beállítási beruházást jelent. Gyártási minőségű anyagokat használunk. A teszteredmények közvetlenül alkalmazhatók a végső alkatrészre.
Korlátozás
Jelentős anyagveszteség keletkezik – a forgácsok selejtként jelennek meg. Komplex belső szerkezetek (például hűtőcsatornák vagy üreges keresztmetszetek) nem valósíthatók meg, ha a tervet nem bontják különálló alkatrészekre. Bár a szikraforgácsolás (EDM) megoldhatja ezt a problémát, növeli a költségeket.
Az ajánlott alkalmazások közé tartoznak a repülőgépipari konzolok, elektronikus házak, szerelvények és mechanikus alkatrészek. Bármely alkatrész, amely pontos méreteket és gyártási minőségű anyagokat igényel, alkalmas erre a módszerre.
A CNC megmunkálás az alumínium gyors prototípusgyártásának etalonja. Más módszerek – az öntés, az additív eljárás – versenyeznek vele. Az alumínium vákuumöntése azonban olyan összetett belső alakzatokat is képes kezelni, amelyeket a megmunkálás nem tud elérni. Itt válik az öntés jobb választássá. A kompromisszum a szerszámköltség és az átfutási idő. A megmunkálás az egyszerű, pontos alkatrészek esetében nyer. Az öntés az összetett, közel pontos alakzatok esetében nyer.
Alumínium vákuumöntés kis tételű prototípusokhoz
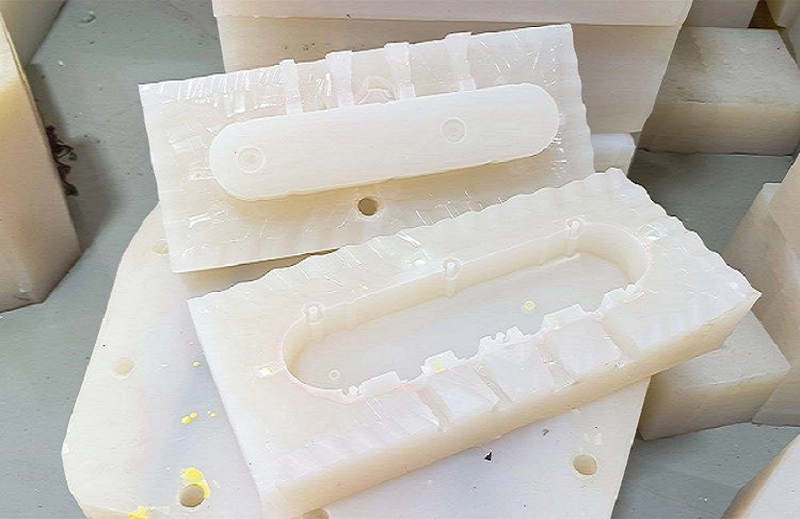
Az alumínium vákuumöntés egy olyan módszer, amelyet prototípusok és kis tételű alkatrészek gyártására használnak. Először egy szilikon öntőformát készítenek egy mesterforma alapján. A formát ezután egy vákuumkamrába helyezik, amelybe folyékony anyagot fecskendeznek. A vákuum minden részletbe beszívja az anyagot, így egy buborékoktól és üregektől mentes, kész alkatrész jön létre, amely képes a finom jellemzők pontos reprodukálására.
A vákuumkörnyezet a legfontosabb különbség e folyamat és a hagyományos öntési módszerek között. A gravitációs öntés a gravitációra támaszkodik a forma feltöltéséhez; a nyomásos öntés nyomás alatt kényszeríti az anyagot a formába; míg a vákuumöntés eltávolítja a csapdába esett levegőt, amely akadályozza az anyagáramlást. Ennek eredményeként ez a folyamat finomabb részleteket, simább felületeket és egyenletesebb alkatrészeket eredményez.
Az alumínium gyors prototípusgyártás gyakran ezt a módszert alkalmazza, mivel áthidalja a szakadékot az egyetlen 3D nyomtatott alkatrész és a tömeggyártás között. A gyártási idő rövid, a költség mérsékelt, és a végeredmény megismételhető.
Az alumínium vákuumöntés előnyei prototípusokhoz
- Alacsonyabb szerszámbefektetés
A szilikon öntőformák lényegesen olcsóbbak, mint az acél fröccsöntő vagy öntőformák. Egy acél öntőforma akár több tízezer dollárba is kerülhet, míg egy szilikon öntőforma csak néhány ezer dollárba kerül.
A termékkoncepciókat tesztelő vállalatok számára ez csökkenti a pénzügyi kockázatot. Ha tervmódosításokra van szükség, a forma cseréjének költsége minimális; ha a terméktesztelés kudarcot vall, ez a befektetés nem eredményez veszteséget. Ez rugalmasságot biztosít a fejlesztés korai szakaszában.
- Gyorsabb fejlesztési ciklusok
A kemény formákhoz képest a gyártási idők rövidebbek. A formák néhány napon belül elkészíthetők, így az öntés azonnal megkezdhető. A terv validálása több héttel korábban történik, mint a gyártóformák használata esetén.
A mérnökök több terviterációt is tesztelhetnek. A koncepciótól a piacra jutásig tartó folyamat felgyorsul. Minden iteráció valós visszajelzést ad, mielőtt a végső forma legyártásra kerülne.
- Komplex részletek kiváló reprodukciója
Az alumínium vákuumöntés lehetővé teszi a finom textúrák, apró részletek és szűk sarkok kitöltését. Magasfényű felületet és a finom részletek kiváló reprodukcióját eredményezi.
Az alumínium vákuumöntés alkalmas termékmodellek, funkcionális prototípusok és vevői demonstrációs minták készítésére. A késztermékek kifinomult megjelenésűek és hasonló tapintásúak, mint a tömeggyártott termékek. A gondosan polírozott prototípusok határozottan más benyomást keltenek a nézőkben.
- Költséghatékony kis mennyiségek esetén
Egy tipikus gyártási tartomány 5-100 darab. Ezek gyakran prototípus tételek vagy előgyártási minták.
Ekkora mennyiség esetén az alumínium vákuumöntés költséghatékonyabb, mint a CNC megmunkálás. Míg az egyes darabok megmunkálása gyors, több darab előállításakor a hatékonyság csökken. Minden egyes munkadarab külön beállítást és ciklusidőt igényel, míg az öntés lehetővé teszi a párhuzamos gyártást.
A fröccsöntéssel összehasonlítva az alumínium vákuumöntés nagyobb rugalmasságot kínál a gyártás korai szakaszában. Nincsenek hosszú átfutási idők, nincs szükség drága acélformákra, és nincsenek minimális rendelési mennyiségi követelmények.
Az alumínium vákuumöntés korlátai
- Korlátozott penészélettartam
A szilikon öntőformák gyorsabban elhasználódnak. Az alkatrész összetettsége, az öntőanyag és a formából való kiszedés nehézsége mind befolyásolja a forma élettartamát.
Egy öntőforma jellemzően húsz és ötven közötti alkatrészt képes előállítani. Egyszerű alakú alkatrészek esetén egyes öntőformák akár száz alkatrészt is képesek előállítani. Ezen mennyiség felett a pontosság csökkenni kezd. Ezen a ponton a formát ki kell cserélni.
- Anyagtulajdonságok különbségei
A vákuumöntvényből származó anyagok nem mindig azonosak a sorozatgyártású kovácsolt alumíniummal. Bár mechanikai tulajdonságaik hasonlóak, mégsem teljesen ugyanazok. A szilárdságuk és a kifáradási ellenállásuk alacsonyabb. A tényleges teljesítmény az anyagválasztástól függ.
A tervvalidáció alkalmas az összeszerelés, a funkció és a megjelenés vizsgálatára. A nagy terhelésű alkalmazásokhoz megmunkált vagy kovácsolt alkatrészekre lehet szükség. Az öntött anyagok validálásra alkalmasak, nem pedig végső tömeggyártásra.
- Dimenziós és geometriai korlátok
A nagy alkatrészek speciális berendezéseket igényelnek. A vákuumkamra korlátozza a forma méretét. A rendkívül vékony falvastagságok vagy a bonyolult belső járatok kihívást jelentenek. Az anyagnak a formaüregbe kell áramolnia, mielőtt megkezdődne a kikeményedés. A nagyobb alkatrészekhez hosszabb áramlási távolságok szükségesek, ami növeli a hiányos kitöltés kockázatát.
Alumínium befektetési öntés
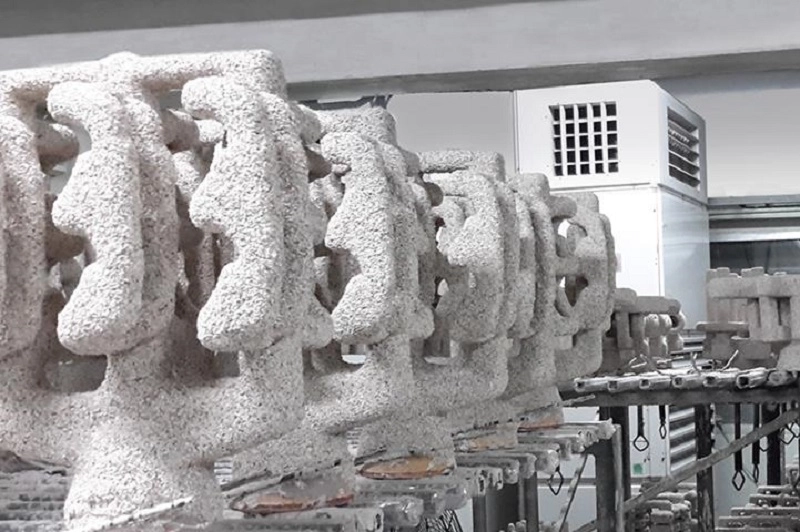
Ez a folyamat egy viaszmintával kezdődik. Kerámia iszapot visznek fel a viaszmintára. A viaszmintát megolvasztják, így egy üreges héj marad vissza. Olvadt alumíniumot öntenek a héjba. A héj megreped és leválik, majd az alkatrészt eltávolítják a formából.
A viaszvesztéses öntést akkor választják, ha egy alkatrész alakja túl összetett ahhoz, hogy megmunkálással elérhető legyen. Ilyenek például a belső átjárók, az ívelt felületek és a vékony falú szerkezetek. A megmunkálás több beállítást és speciális vágószerszámokat igényelne, míg az öntés lehetővé teszi az egylépéses alakítást.
Előny
Nemcsak összetett formák gyártását teszi lehetővé, hanem csökkenti a megmunkálási igényeket is – mivel az alkatrész méretei már közel vannak a végső méretekhez. A közel nettó alakú alkatrészeket ugyanazon ötvözetekből gyártják, mint amelyeket a tömegtermelésben használnak, és mechanikai tulajdonságaik összehasonlíthatók a kovácsolt anyagokéval.
Alkalmazás
Ipari alkatrészek, mint például szivattyúházak és szeleptestek; autóipari alkatrészek, mint például turbófeltöltő járókerekek és lengőkarok; valamint repülőgépipari alkatrészek, mint például szerkezeti konzolok és motor hardverei.
A befektetéses öntés az alumínium gyors prototípusgyártásban az arany középutat képviseli. Többe kerül, mint az alumínium vákuumöntése, de kevesebbe kerül, mint a nyomásos öntőszerszámozás . Magasabb hőmérsékleteket és nagyobb alkatrészeket is elbír. Ez a hidat jelenti a prototípus és a kis volumenű gyártás között.
Alumínium sajtolás a termelési átmenethez
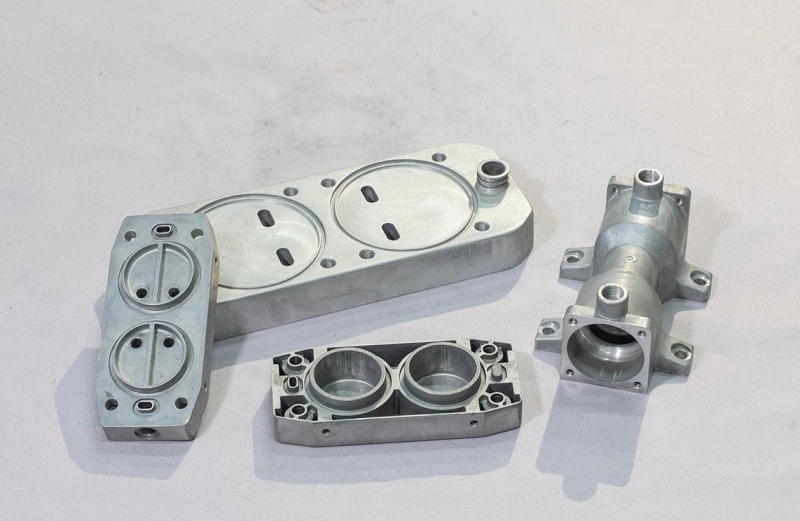
A nyomásos öntés nagy volumenű gyártás. Az olvadt alumíniumot nyomás alatt fecskendezik az acélformába. A forma vízhűtéses. A ciklusidők másodpercek. A folyamat hatékony.
A korai prototípusok ritkán használnak nyomásos öntést. A szerszámköltség túl magas. Az acél szerszámok több tízezerbe, sőt több százezerbe kerülnek. A gyártási idő hetekig, akár hónapokig is eltarthat. A szerszámcserék drágák és lassúak.
A befektetés nagyobb volumennél megéri. A megtérülési pont változó. Jellemzően évi öt-tízezer alkatrész felett. Ez alatt az alkatrészenkénti költség nem indokolja a szerszámok beszerzését.
Előnyök
Alacsony egységköltség. Kiváló ismétlési pontosság. Magas termelési ráta. Állandó minőség. Méretstabilitás. Minimális utómegmunkálás.
Az alumínium gyors prototípusgyártásnál a nyomásos öntést általában kihagyják. A prototípust megmunkálással, vákuumöntéssel vagy finomöntéssel készítik. A gyártási folyamatot külön tervezik meg. Az átmenet a terv lefagyasztása után történik. A nagy volumenű szerszámokat csak akkor építik meg, amikor a termék piacra kész. Ez a gyakorlati út. Először prototípus. Csak utána gyártás.
Alumínium gyors prototípusgyártás vs. más anyagok
Az anyagválasztás formálja a prototípust. Ha rosszat választasz, a teszteredmények félrevezetőek lesznek. Ha a megfelelőt választod, a validáció megbízható lesz.
| Anyag | Előnyök | korlátozások | Legjobb felhasználások |
| Alumínium | Könnyű, elég erős a funkcionális teszteléshez, megmunkálható és önthető, hőkezelést és felületkezelést is lehetővé tesz | Magasabb anyagköltség, mint a műanyagoknál; a megmunkáláshoz vagy az alumínium vákuumöntéséhez szakképzett beállítás szükséges | Mechanikai vizsgálatot, hőciklusokat vagy szerkezeti validációt igénylő mérnöki prototípusok |
| Rozsdamentes acél | Nagyon tartós, nagy szilárdságú, korrózióálló | Nehezebben megmunkálható, nehezebb, lassabb ciklusidők | Nagy igénybevételű alkalmazások – szerszámok, konzolok, nagy terhelésű alkatrészek |
| Műanyag (ABS, PC, Nejlon) | Alacsony költség, gyors gyártás, könnyen megmunkálható vagy nyomtatható | Korlátozott szilárdság és merevség, gyenge hőteljesítmény | Megjelenésmodellek, ergonómiai tanulmányok, alacsony terhelésű prototípusok |
| Szénszálas kompozitok | Kiváló merevség-tömeg arány, nagy szilárdság | Drága feldolgozás, egyszerű formákra korlátozódik, hosszú átfutási idők | Teljesítményalkalmazások – repülőgépipar, sportfelszerelések, szerkezeti demonstrátorok |
A NOBLE-ról: Az Ön teljes körű alumínium gyors prototípusgyártó partnere
A NOBLE átfogó alumínium gyors prototípus-megoldásokat kínál, ahol a terméktervezés és a mérnöki támogatás a legfontosabb prioritás.
Ez az integrált megközelítés egyszerűsíti a fejlesztési folyamatot, csökkenti a kommunikációs terheket és lerövidíti a piacra jutási időt. Egyetlen beszállító lefedi a teljes ellátási láncot.
Átfogó gyártási képességek
Vállalunk egyfunkciós prototípusok készítését, precíziós alkatrészek kis tételben történő gyártását és teljesen összeszerelt termékeket szállítunk. Csapatunk minden projekthez a legmegfelelőbb gyártási folyamatot választja ki, egyensúlyt teremtve a teljesítménycélok, a minőségi követelmények és a költségkorlátok között.
Az alumínium gyors prototípusgyártásához a CNC megmunkálás az elsődleges módszer. Komplex geometriájú és több alkatrészből álló termékek esetén alumínium vákuumöntés is alkalmazható. A konkrét választás az alkatrész típusától és a gyártási mennyiségtől függ.
Tanúsított minőségirányítási rendszerek
A NOBLE nemzetközileg elismert minőségirányítási szabványok szerint működik, beleértve:
- ISO 9001: 2015 tanúsítás — biztosítjuk az egységes minőségirányítást, a folyamatellenőrzést és a folyamatos fejlesztést a működésünk során.
- ISO 13485: 2016 tanúsítás — igazoljuk, hogy képesek vagyunk megfelelni az orvostechnikai eszközök gyártásával kapcsolatos szigorú minőségi és szabályozási követelményeknek.
Ezek a tanúsítványok tükrözik elkötelezettségünket a szigorú minőségellenőrzés iránt a tervezés, a gyártás, az ellenőrzés és a szállítás során.
GYIK az alumínium gyors prototípusgyártásról
1. Mi az alumínium gyors prototípusgyártás?
Funkcionális fém alkatrészek gyors előállítása. Megmunkálás tömör bugából. Öntés olvadt fémmel tölti meg a formákat. Mindkettő valódi alumíniumot használ. A prototípus úgy viselkedik, mint a gyártás alatt álló alkatrész. A tesztelés érvényes.
2. A CNC megmunkálás a legjobb módszer alumínium prototípusok készítéséhez?
Kis mennyiségek – egy-tíz alkatrész – esetén a CNC gyakran az első választás. Nincs szerszámköltség. Gyors átfutási idő. Valódi ötvözettulajdonságok. Több, összetett geometriájú alkatrész esetében az öntés – beleértve az alumínium vákuumöntését is – versenyképessé válik. A módszer az alkatrésztől és a mennyiségtől függ.
3. Mennyi ideig tart az alumínium prototípus gyártása?
Az egyszerű alkatrészek szállítása napok alatt megtörténik. Az összetett alkatrészek elkészítése hetekig tart. Az egyes alkatrészek megmunkálása gyorsabb. Az öntés gyorsabb, ha egyetlen formából több példányt készítünk. Az utómunkálatok időt takarítanak meg. Az eloxálás, festés vagy polírozás néhány nappal meghosszabbítja a szállítási időt.
4. Eloxálhatók az alumínium prototípusok?
Igen. Az eloxálás növeli a felület keménységét. Növeli a korrózióállóságot. Kifinomult megjelenést biztosít. Átlátszó vagy színes felületek kaphatók. Az eljárás szabványos a 6061 és 7075 ötvözeteknél. A prototípusok illeszkedhetnek a gyártás esztétikájához.
5. Melyik alumíniumötvözet a legjobb prototípusokhoz?
A 6061 általános célú ötvözet. Jó szilárdságú. Jó megmunkálhatóságú. Jó korrózióállóságú. Mindenhol kapható.
A 7075 erősebb – repülőgépiparban és nagy igénybevételű alkatrészekben használják. Nehezebb megmunkálni. Drágább.
A 2024-es acél nagyobb fáradási ellenállással rendelkezik. Repülőgép-szerkezetekhez használják. Alacsonyabb korrózióállóság. Védőbevonatot igényel.
A vizsgálati követelmények alapján válasszon. A megmunkálhatóság a 6061-gyel a legjobb. A szilárdság a 7075-tel a legnagyobb. A fáradási teljesítmény a 2024-es értéket részesíti előnyben. Alumínium gyors prototípusgyártáshoz a 6061 az alapértelmezett. A többi speciális eset.







