
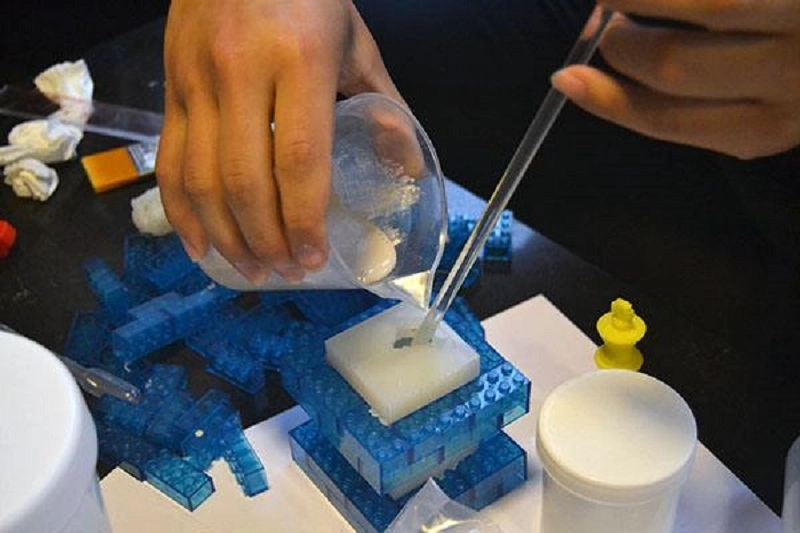
A szilikon vákuumöntése egy elterjedt modern eljárás, amely alkalmas gyors prototípusgyártásra és kis tételű gyártásra. Az alkatrészek gyorsan kivehetők a formából, kiváló felületi minőséget kapnak, és az anyagtulajdonságok megegyeznek a tömeggyártásra szánt szilikon tulajdonságaival.
A hibák azonban elkerülhetetlenek – például légbuborékok, hiányos kitöltés, felületi tökéletlenségek és vetemedés. Ez a folyamat viszonylag érzékeny; már az anyagok, a formák vagy a vákuumszint apró változásai is komoly problémákat okozhatnak.
Gyakori hibák a Szilikon vákuum öntés
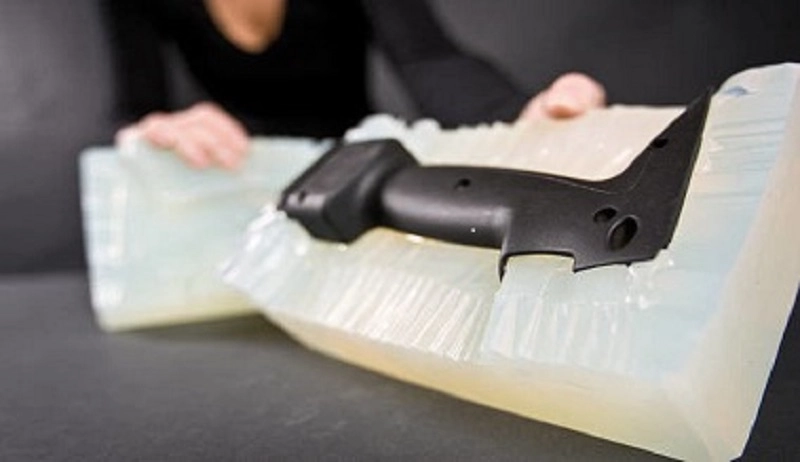
Találkozott már valaha szilikon vákuumöntés hibáival? Ilyenek például a buborékok, a felületi érdesség és a sorja. Ezen hibák mindegyike befolyásolhatja a megjelenést, a méreteket, a mechanikai tulajdonságokat vagy a termelési hatékonyságot. Ezen hibák megértése az első lépés a kiküszöbölésük felé.
Légbuborékok (üregek)
A csapdába esett levegő üregeket képez. A belső pórusok gyengítik az alkatrész szilárdságát, míg a felületi tűszúrásos lyukak rontják a felületminőséget. Ennek több oka is lehet – elégtelen gáztalanítás, nem megfelelő vákuumtartási idő és a forma szellőzőcsatornájának nem megfelelő kialakítása.
A megelőző intézkedések közé tartozik a megfelelő gáztalanítás. A gyantát elegendő ideig vákuum alatt kell pihentetni. A formát szellőzőcsatornákkal kell felszerelni, hogy a levegő távozhasson a gyantatöltési folyamat során. A vákuum szintjének meg kell felelnie az anyag követelményeinek.
Rövid felvételek
Amikor kinyitja a formát, azt tapasztalja, hogy az nincs kitöltve, az alkatrész hiányos, és a részletvisszaadás gyenge. Az ok egyszerű. Lehet, hogy a gyanta túlzott viszkozitása vagy az elégtelen anyagbefecskendezés okozza. Alternatív megoldásként a keverék már az üreg teljes kitöltése előtt elkezdett kötni.
A hiányos kitöltés megoldása folyamatmódosításokat igényel. Növelni kell az anyagmennyiséget. Csökkenteni kell a gyanta viszkozitását előmelegítéssel. Rövidíteni kell a keverés és a befecskendezés közötti időt.
Vaku
Egy vékony gyantaréteg szivárog ki az elválasztó vonal mentén. Az alkatrész szélei egyenetlenek, túlzott sorja látható. A forma kopása szivárgást okozhat. A rossz illesztés a gyanta túlcsordulásához vezethet. A túlzott befecskendezési nyomás a gyanta túlcsordulását okozhatja.
A vakulás egy tünet – a szerszám karbantartásra szorul. Ellenőrizni kell az igazítást. A befecskendezési nyomást az anyaghoz és a geometriához kell igazítani.
Elvetemült
Az alkatrészek deformálódnak a formából való kibontás után. A nagy, vékony szakaszok a legsebezhetőbbek. A lapos alkatrészek görbülnek. A hosszú alkatrészek meghajlanak. Ennek oka az eltérő kikeményedési vagy hűtési feszültség. Az egyik szakasz gyorsabban köt meg, mint a másik. A belső feszültség kihúzza az alkatrész alakját.
A megelőzés az egyenletes kikeményedésre összpontosít. Állítsa be a kemence hőmérsékletét. Biztosítsa az egyenletes hőeloszlást. Módosítsa az alkatrész geometriáját a vastagból a vékonyba való átmenetek csökkentése érdekében.
Felületi hibák
Karcolások. Gödrök. Egyenetlen foltok. A felület nem sima. A mesterminta tökéletlen lehet. A forma felülete sérült lehet. Maga a gyanta egyenetlen felületet képezhet.
A megoldás a minőségellenőrzés minden szakaszban. Vizsgálja meg a mestermintát. Védje a forma felületét. Szabályozza a gyanta állapotát.
Méretpontatlanság
Az alkatrészek tűréshatáron kívül esnek. A furatok nem illeszkednek. A csatlakozási pontok nem illeszkednek. Három tényező okozza a problémát. A szilikon forma zsugorodása. A gyanta zsugorodása. Hőmérsékletváltozások a kikeményedés során.
A kompenzációhoz empirikus adatok szükségesek. Mérje meg a forma és a gyanta zsugorodását. Ennek megfelelően állítsa be a mesterminta méreteit. Szabályozza a kikeményedési hőmérsékletet.
Hiányos gyógyulás
Az alkatrészek puhák maradnak. Ragacsosak. Hiányzik a mechanikai szilárdságuk. Az ok egyszerű: a gyanta nem térhálósodott teljesen. Rossz keverési arány. Nem megfelelő keverés. Rossz kikeményedési körülmények. Szennyeződés a formaleválasztókból.
A megoldás a folyamatfegyelem. Ellenőrizze a gyanta arányát. Növelje a keverési időt. Tartsa fenn a sütő hőmérsékletét. Tisztítsa meg a formát a ciklusok között.
Színváltozat
Az azonos tételből származó alkatrészek másképp néznek ki. Az egyik világos. A másik sötét. A pigmentkeverés következetlen. A gyantatételek eltérőek. A kikeményedési körülmények megváltoztatják a színt.
A szabványosítás működik. Előre lemért pigmentcsomagok használata. A keverőberendezés kalibrálása. A kikeményedési ciklus szabályozása.
Ez a nyolc hiba a szilikon vákuumöntéssel kapcsolatos legtöbb problémát lefedi. Mindegyiknek megvan a maga oka. Mindegyikre van megoldás. A következő szakasz bemutatja, hogyan lehet ezeket a javításokat megvalósítani.
A vákuumöntési hibák okai
A hibák csupán tünetek; a valódi okok mélyebben gyökereznek. Ha csak a felszíni problémákat kezelik, a probléma újra felszínre kerül; csak a kiváltó ok azonosításával oldható meg teljesen a probléma. A következő öt kategória a szilikon vákuumöntés során fellépő meghibásodások okainak nagy részét lefedi.
Anyagi kérdések
A gyanta a teljes folyamat kulcsa. A rossz minőségű gyanta silány minőségű alkatrészeket eredményez.
A lejárt gyanta elvesztette reakcióképességét, ami hiányos kikeményedéshez és az alkatrészek megpuhulásához vezetett.
A helytelen keverési arányok sztöchiometrikus egyensúlyhiányt okozhatnak. A túl sok lúg ragacsossá teszi az alkatrészeket; a túl sok térhálósító rideggé teszi őket.
A nedvességszennyezés a nedves tárolási környezetből ered. A víz reakcióba lép a gyantával, buborékokat képezve, amelyek rontják a mechanikai tulajdonságokat.
A rossz tárolási körülmények – magas hőmérséklet, fény és levegő – már az öntőformába kerülés előtt ronthatják az anyag tulajdonságait.
Az anyagok összeférhetetlensége a rétegek vagy betétek közötti delaminációhoz vagy kötési hibákhoz vezethet.
Az első lépés az anyag vizsgálata. Ha a gyanta rossz minőségű, semmi más nem segít.
Formázási problémák
A forma határozza meg az alkatrész alakját. A nem megfelelő tervezés elkerülhetetlenül rossz alkatrészminőséget eredményez.
A zárófék helye határozza meg az olvadt anyag áramlását. A nem megfelelő zárófék turbulenciát okozhat. A turbulencia csapdába ejti a levegőt, ami légbuborékok kialakulásához vezet.
A nem megfelelő szellőzés megakadályozza a levegő szökését. A távozni nem tudó sűrített levegő lyukakat okoz az alkatrészben.
A nem megfelelő elválasztóvonal-kialakítás a forma kibontása során az alkatrész megrepedését vagy szakadását okozhatja.
A rossz formatervezés megakadályozhatja a gyanta egyenletes áramlását, ami elégtelen töltetet és ennek következtében alkatrészek vetemedését okozhatja.
A forma egy gyártóeszköz, és a kialakításának meg kell felelnie a folyamatkövetelményeknek.
Folyamatparaméter hibák
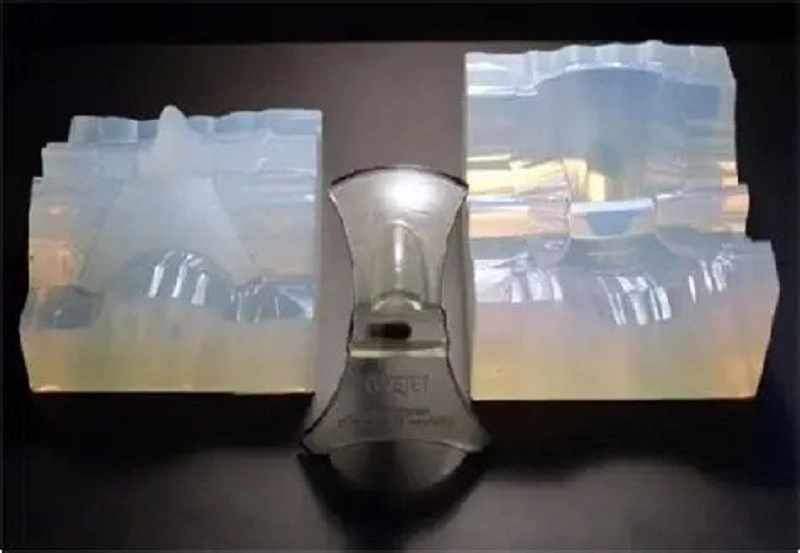
A gép szigorúan az utasításoknak megfelelően működik; a helytelen beállítások helytelen eredményekhez vezetnek.
Túl alacsony a vákuum? A gyantába szorult levegő buborékokat képez.
Túl gyors az öntési sebesség? A turbulencia csapdába ejti a levegőt. Az öntési sebesség túl lassú. A gyanta kikeményedik, mielőtt megtöltené a formát.
Ha a kikeményedési hőmérséklet túl alacsony, a reakció nem lesz teljes; ha túl magas, az alkatrész megégését okozza.
Ha a kikeményedési idő túl rövid, az alkatrész nem fog kellően kikeményedni; ha túl hosszú, a forma lebomlik.
Ha az alkatrészt túl korán szerelik ki a formából, elszakad; ha túl későn, akkor hozzáragad a formához.
Minden paraméternek van egy optimális tartománya. Amíg ezen a tartományon belül marad, az alkatrész minősége kielégítő; amint túllépi ezt a tartományt, hibák lépnek fel.
Kezelői hibák
A szilikon vákuumöntési folyamat automatizálható, de a kezelő személye továbbra is nagyon fontos.
Ha a kézi műveletek nem következetesek, a gép minden alkalommal más állapotból indul. Ennek eredményeként a kész alkatrészek nem lesznek következetesek.
Ha a gyantát nem pontosan mérik ki, a keverési arány helytelen lesz, és a kikeményedési eredmény nem a vártnak megfelelő lesz.
Ha a gyantát nem keverik össze megfelelően, némi össze nem kevert gyanta marad a tartály alján. Ez a össze nem kevert gyanta ezután a formába folyik, és az alkatrész nem köt meg megfelelően.
Gyakori kezelési hibák közé tartozik a bőr olajjal való szennyeződése, a túl sok formaleválasztó használata és a szerszámok véletlen leejtése.
Ezen problémák elkerülésének legjobb módja a megfelelő képzés, a szabványos működési eljárások betartása és a gondos felügyelet.
Penészkopás
A szilikon formák fogyóeszközök. Minden öntési ciklus némi kopást okoz.
Az első jel egy villanás. Az elválasztó vonal kopni kezd, és a gyanta szivárogni kezd a formából. Ezután méretváltozások jelennek meg. A forma lágyabbá válik és nyúlni kezd. A kritikus méretek elkezdenek megváltozni.
Ahogy a forma felülete kopik, az alkatrész felülete durvábbá válik, és a finom részletek fokozatosan elvesznek. Az alkatrész állaga is csökken. Az első néhány alkatrész általában jó, de az utolsó néhány selejtté válhat.
Ezen problémák elkerülése érdekében kövesse nyomon a forma élettartamát, és cserélje ki a megfelelő időben. Ne használja az élettartamán túl.
Ez az öt kategória lefedi a szilikon vákuumöntés hibáinak fő kiváltó okait. Ezen problémák szisztematikus megtalálásával és megoldásával csökkenthető a hibaszázalék, javítható a hozam, és zökkenőmentesebben mehet végbe a termelés.
Hogyan előzzük meg a szilikon vákuumöntés hibáit?
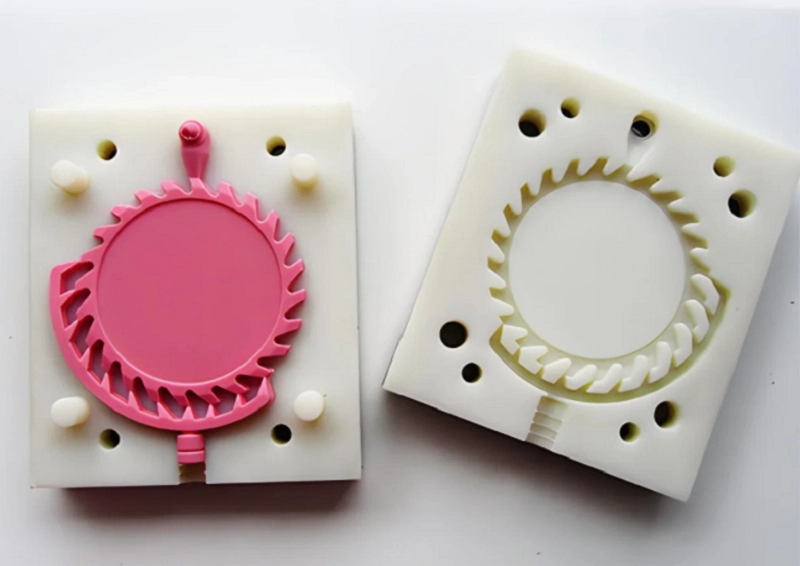
A megelőzés sokkal kevesebbe kerül, mint az utólagos megmunkálás. A hibák kiváltó okainak szisztematikus megoldásával a hozam javítható. A következő kilenc terület olyan gyakorlati módszereket ismertet, amelyek a szilikon vákuumöntésben hatékonynak bizonyultak.
Javítsa a mesterminta minőségét
A mesterminta mindent meghatároz. Felületi kidolgozása lesz a végső alkatrész felületi kidolgozása, méretpontossága pedig meghatározza a végső tűréshatárokat. Egy rossz mesterminta mindig rossz alkatrészekhez vezet.
Gondosan fejezze be a mestermintát. Csiszolja és polírozza a felületet, hogy eltávolítsa az összes karcolást.
Alaposan tisztítsd meg a mestersablont. A por és az ujjlenyomatok átkerülhetnek a szilikon öntőformára, és a forma ezeket a hibákat minden öntött alkatrészre átviszi.
Méretpontosság ellenőrzése. Kritikus jellemzők mérése és a minta megfelelőségének ellenőrzése a tervezési követelményeknek való megfelelés érdekében. Ez a gyártási folyamat első minőségi ellenőrzési pontja. Ne hagyja figyelmen kívül.
Optimalizálja Mold Design
A forma az egész folyamat alapja. Egy jól megtervezett forma gördülékenyebbé teszi a termelést, míg a rossz tervezés ismételt hibákhoz vezet.
Helyezze a kapukat a megfelelő helyekre, hogy a gyanta simán áramolhasson, és elkerülje a buborékokat hordozó turbulenciát.
Helyezzen el elegendő szellőzőnyílást. A levegőnek simán kell távoznia, ahogy a gyanta kitölti a formát. A rossz szellőzés vagy az elzáródott szellőzőnyílások benntartják a levegőt, ami üregeket és légbuborékokat okoz.
Gondosan tervezze meg az elválasztó vonalat. A rossz elválasztó vonal elhelyezkedése sorjaképződést okozhat, és megnehezítheti a forma kibontását.
A jó formatervezés követi a gyanta természetes áramlását, ahelyett, hogy az áramlással szemben kényszerítené azt.
A gyanta helyes előkészítése
A gyanta előkészítése a kulcsfontosságú lépés az állandó termelési eredmények biztosításához.
Használjon mérleget a pontos méréshez. Szigorúan tartsa be a helyes keverési arányt.
Keverje alaposan össze. Kaparazza le a tartály oldalát és alját, hogy minden anyag egyenletesen elkeveredjen. A nem megfelelő keverés miatt egyes területek nem kötnek meg.
Vákuumos gáztalanítást kell végezni. A gyantát elég sokáig kell vákuum alatt tartani az oldott levegő eltávolításához. A felszíni buborékok eltávolítása nem elegendő. A gyanta belsejében lévő légbuborékokat is el kell távolítani.
Az anyagokat óvatosan kezelje. Az olaj, nedvesség vagy régi gyanta szennyeződése károsíthatja az egész tételt.
Vákuumszabályozási feltételek
A vákuumot nemcsak gáztalanításra használják, hanem a gyanta öntésének elősegítésére is.
Állítsa be a megfelelő vákuumszintet. Ha a vákuum túl alacsony, a levegő csapdába eshet. Ha túl magas, a gyanta felforrhat, és új hibákat okozhat.
Szabályozza a vákuumozás idejét. A gyantának vákuum alatt kell maradnia mind a gáztalanítás, mind az öntés során. A formát teljesen ki kell vákuumozni, mielőtt a gyanta belépne.
Megfelelő kikeményedési feltételek fenntartása
A kikeményedés során a folyékony gyanta szilárd részekké alakul. Ha a körülményeket nem szabályozzák megfelelően, az alkatrészek nem kötnek meg teljesen, vagy deformálódhatnak.
Szabályozza a sütő hőmérsékletét. Már néhány fokos hőmérsékletkülönbség is megváltoztathatja a kikeményedési sebességet. A sütő belsejében uralkodó egyenetlen hőmérséklet az alkatrészek teljesítményének inkonzisztenciáját okozhatja.
Állítsa be a megfelelő kikeményedési időt. A nem kellően kikeményedett alkatrészek puhák és gyengék lesznek, míg a túlságosan kikeményedett részek rideggé válhatnak.
Figyelje a környezeti feltételeket. A páratartalom és a légáramlás befolyásolhatja a kikeményedés eredményét.
Óvatosan kezelje a szilikon formákat
A szilikon formák viszonylag törékenyek. A nem megfelelő használat felgyorsítja a forma kopását.
Óvatosan szedje ki a formából. Ne erőltesse ki az alkatrészt. Használjon légnyomást, vagy óvatosan húzza ki az alkatrészt a formából.
Kerülje a súrolószerek használatát a forma tisztításához. Az agresszív tisztítási módszerek károsíthatják a formaüreg felületét.
A formákat sík felületen és tisztán tárolja. Óvja őket a fénytől, a magas hőmérséklettől és a nyomástól.
Rendszeresen ellenőrizze a formákat. Ellenőrizze a szakadásokat, a kopott elválasztóvonalakat és a felület öregedését. Cserélje ki a formát, mielőtt hibás alkatrészeket kezdene gyártani.
Gyárthatósági tervezésű alkatrészek
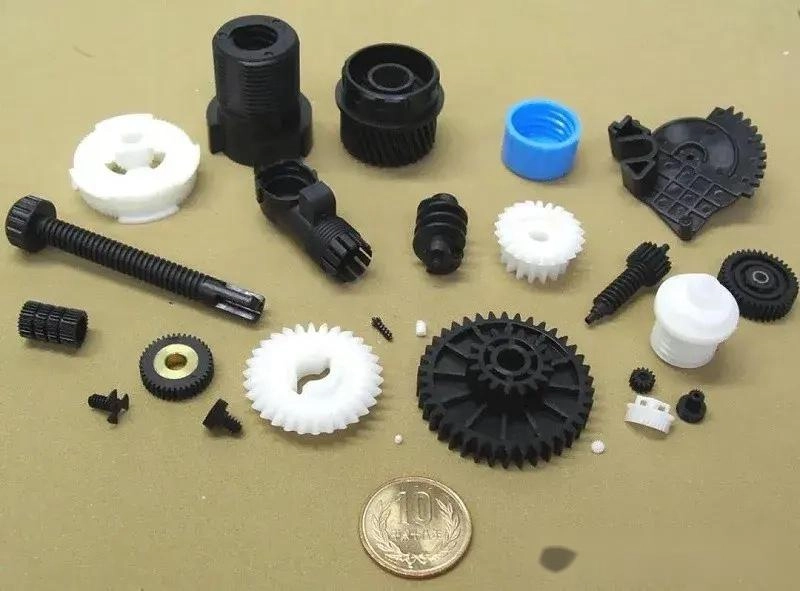
Ügyeljen az egyenletes falvastagságra. A vastag részek egyenetlenül zsugorodhatnak, míg a vékony részek nem telhetnek meg megfelelően.
Csökkentse az alámetszések hatását. A mély alámetszések növelik a szerszám feszültségét a kiszerelés során, és károsodást okozhatnak.
Lekerekített sarkok. Az éles sarkok feszültségpontokat hoznak létre, és benntarthatják a levegőt.
Javítsa az áramlási útvonalakat. A gyantának el kell érnie az üreg minden részletét. A kialakítás nem akadályozhatja a gyanta áramlását.
Szabványosítsa a működési eljárásokat
Dokumentáljon minden lépést, beleértve a gyanta előkészítését, gáztalanítását, öntését, kikeményítését, a forma eltávolítását és az ellenőrzést.
Vonatüzemeltetők. Mindenkinek ugyanazokat az üzemeltetési eljárásokat kell követnie. Az üzemeltetési módszerek közötti különbségek az alkatrészek minőségének eltéréseit okozhatják.
Használjon folyamatszabályozást. Állítsa be a folyamatparamétereket, folyamatosan figyelje azokat, és végezzen módosításokat, ha eltérnek.
Rutinszerű minőségellenőrzések elvégzése
Az ellenőrzés segít a problémák korai felismerésében. Minél korábban fedezik fel a problémát, annál könnyebb javítani.
| Szemrevételezés | A felületi hibák általában közvetlenül láthatók, beleértve a repedéseket, gödröket, leválásokat és színbeli eltéréseket. |
| Méretmérés | A kritikus méreteknek a tűréshatáron belül kell maradniuk. |
| Súly-összehasonlítás | A belső üregekkel rendelkező alkatrészek súlya kisebb, mint a tömör alkatrészeké. |
| Összeszerelési tesztelés | Az alkatrészeknek megfelelően kell illeszkedniük. Ha nem, az a folyamat megváltozására utalhat. |
| Funkcionális tesztelés | Az alkatrészeknek meg kell felelniük a tényleges használati követelményeknek, és a várható körülmények között kell tesztelni őket. |
Ez a kilenc megelőző módszer lefedi a teljes szilikon vákuumöntési folyamatot. Szisztematikusan alkalmazza őket a hibaszázalék csökkentése, a hozam javítása, valamint a termelés stabilabbá és kiszámíthatóbbá tétele érdekében.
Partnerség a NOBLE-lal szilikon vákuumöntési megoldások terén
A NOBLE fém- és műanyag-megmunkálásra specializálódott. Munkánk nem csak alkatrészek gyártásáról szól. Komplett megoldások nyújtásáról. Azok az ügyfelek, akiknek megbízható, kiváló minőségű alkatrészekre és szerelvényekre van szükségük, minket választanak.
A projekteket a korai szakasztól kezdve támogatjuk, beleértve a tervezési támogatást, a prototípus-készítést, a gyártást, a befejezést és az összeszerelést. Minden folyamat egy helyen elvégezhető.
Mérnöki szakértelmünk, fejlett feldolgozási képességeink és szigorú minőségirányításunk együttesen biztosítják a teljes folyamat összekapcsolását. A NOBLE segít ügyfeleinek hatékonyan átalakítani ötleteiket gyártásra kész termékekké.
Átfogó gyártási képességek a tervezéstől az összeszerelésig
Egyetlen beszállító kezelheti a teljes termelési láncot, így nincs szükség több gyártópartner koordinálására.
A tervezési támogatás és a mérnöki segítségnyújtás segít optimalizálni a termékterveket, javítja a gyárthatóságot, és útmutatást nyújt az anyagválasztásban, növelve a termelési hatékonyságot.
A prototípusfejlesztés támogatja a gyors validációt. A teljes körű gyártásba való belépés előtt kis volumenű gyártási megoldások használhatók a terv tesztelésére és fejlesztésére.
A fémmegmunkálás magában foglalja a CNC megmunkálást , a fémlemez-megmunkálást és a felületkezelést. Ezek a képességek támogatják az összetett szerkezeteket és a szigorú tűréshatárokat.
A műanyag-feldolgozás számos gyártási technológiát foglal magában, beleértve a szilikon vákuumöntését és a fröccsöntést . A megfelelő műanyaggyártási módszert a termék alkalmazása alapján választják ki.
A felületkezelés és a másodlagos feldolgozás tovább javítja a termék megjelenését és teljesítményét, beleértve a bevonatokat, textúrákat és a további utófeldolgozási műveleteket.
Az összeszerelés és a végtermék integrációja teljes körű szállítást biztosít. Nem csak egyes alkatrészeket, hanem használatra kész, kész szerelvényeket.
Nemzetközi szabványok szerint tanúsított minőségirányítás
Az ISO 9001:2015 szabvány egy következetes minőségirányítási rendszert mutat be, beleértve a folyamatirányítást, a folyamatos fejlesztést és az ügyfél-elégedettség kezelését.
Az ISO 13485:2016 szabvány ellenőrzött folyamatokkal, dokumentációval, nyomon követhetőséggel és szigorú minőségi követelményekkel támogatja az orvostechnikai eszközök gyártását.
Ezek a tanúsítványok határozzák meg a NOBLE napi működési szabványait. Az igényes iparágakban működő ügyfelek ezekre a rendszerekre támaszkodnak a megbízható minőségbiztosítás érdekében.
FAQ
Hány alkatrészt lehet általában előállítani egy szilikon öntőformával?
Egy szilikon öntőforma jellemzően 20-30 alkatrészt gyárt. Az egyszerű alkatrészek akár 40 darabot is ki tudnak állítani. Az összetett kialakítás vagy az olyan alkatrészek, amelyek nagyobb kopást okoznak a forma kibontása során, gyorsabban lerövidítik a forma élettartamát.
A forma élettartama a gyanta hőmérsékletétől, a kikeményedési körülményektől és a kezelési módszerektől is függ. Kövesse nyomon a forma teljesítményét, és cserélje ki a formát, mielőtt a hibák gyakorivá válnának.
Mi okoz buborékokat a vákuumöntés során?
A buborékok általában a nem megfelelő gáztalanításból erednek. A gyantának elég sokáig vákuum alatt kell maradnia ahhoz, hogy az oldott levegő kiszabaduljon.
A formában bennrekedt levegő egy másik gyakori ok. A rossz szellőzés megakadályozza a levegő távozását. A helytelen öntési módszerek szintén levegőt juttathatnak a gyanta átvitele során.
Javíthatók a deformálódott vákuumöntvényes alkatrészek?
Néhány deformálódott alkatrész javítható. Az enyhe torzulások szabályozott melegítéssel és megfelelő szerelvényekkel korrigálhatók.
Az összetett görbületű vagy súlyos deformációjú alkatrészek azonban általában nem javíthatók. Jobb megelőzni a sérüléseket, mint megjavítani. Szabályozza a kikeményedési hőmérsékletet, és kerülje a vastag és vékony szakaszok közötti hirtelen átmeneteket.
Mennyire pontos a szilikon vákuumöntés?
A tipikus mérettűrések ±0.10 mm és ±0.30 mm között vannak. A mesterminta minősége határozza meg a maximálisan elérhető pontosságot. A gyanta zsugorodása méretváltozásokat okoz, a forma kopása pedig idővel növeli a tűréshatárokat.
Miért kopnak el a szilikon formák?
A szilikon formák fokozatosan elhasználódnak számos tényező miatt.
Az ismétlődő öntési ciklusok mechanikai fáradást okoznak. A forma kibontása során fellépő feszültség károsíthatja a formaüreg felületét. A gyantában lévő vegyi anyagok fokozatosan befolyásolhatják a szilikon teljesítményét, a magas hőmérséklet pedig felgyorsíthatja a forma öregedését.







