
A gyártásban az 5-tengelyes megmunkálás a precizitás és a sokoldalúság csúcsát képviseli, forradalmasítva az összetett alkatrészek gyártásának módját számos iparágban. Leküzd a hagyományos megmunkálás korlátait, lehetővé téve a szerszámok egyidejű mozgását öt tengely mentén, így összetett geometriákat, kiváló felületi minőséget és páratlan hatékonyságot hozva létre.
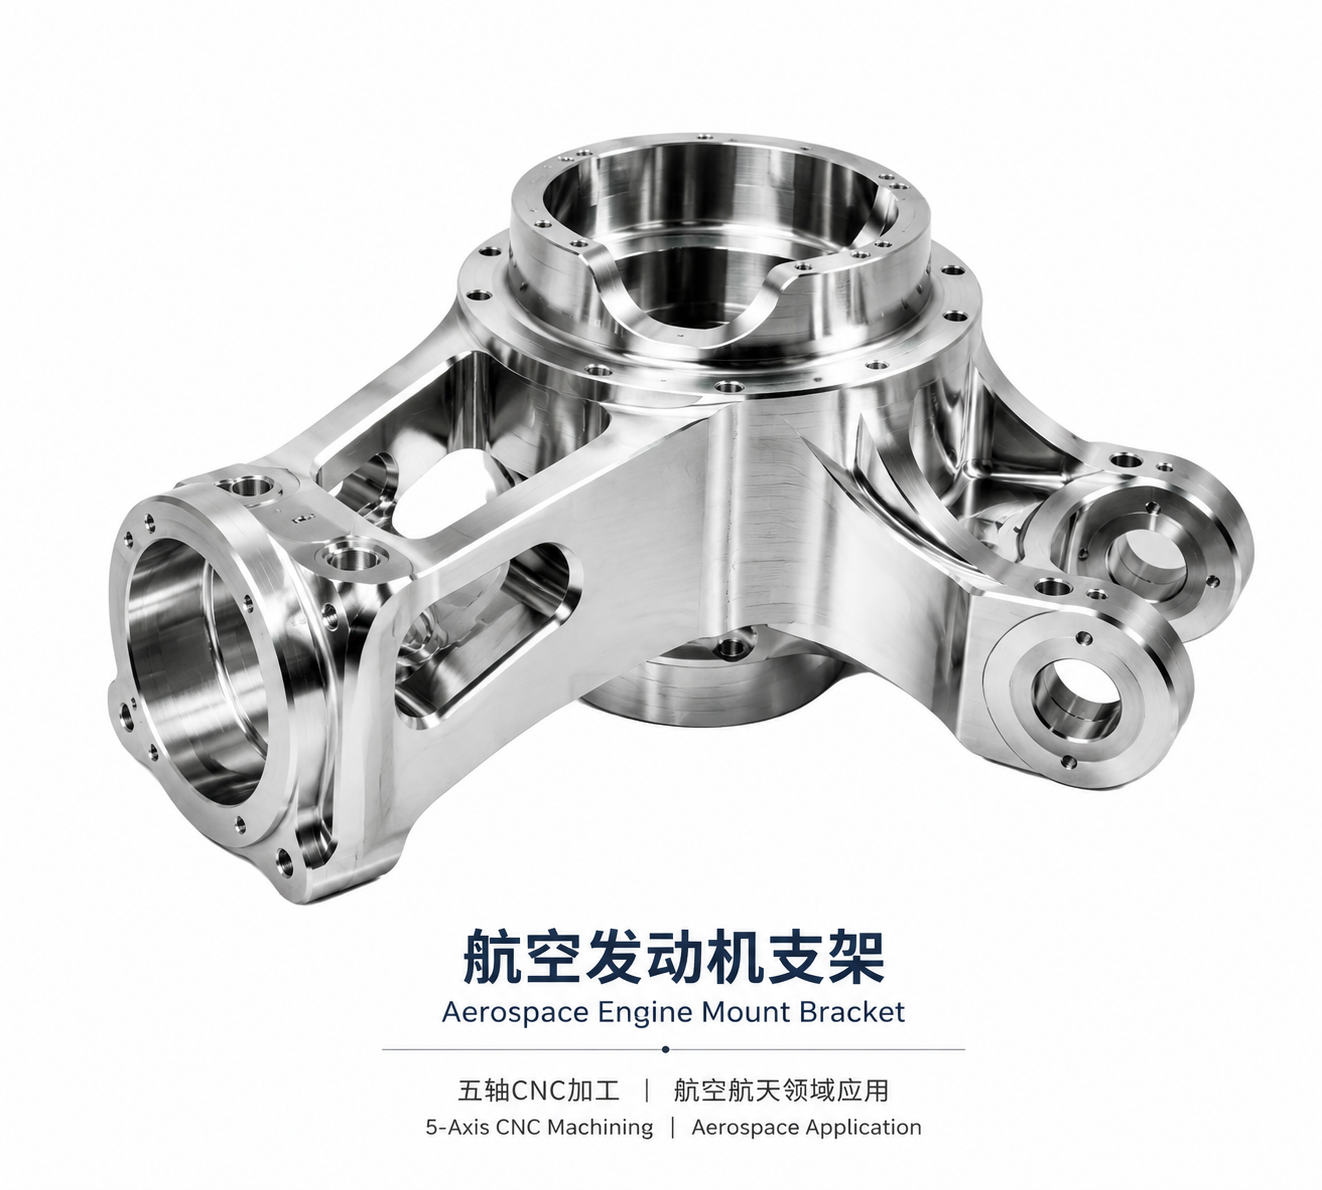
Mi az 5 tengelyes megmunkálás?
Az ISO szabványok szerint a CNC szerszámgépek mozgását jobbkezes derékszögű koordinátarendszerrel írják le. Az orsóval párhuzamos koordinátatengelyt z-tengelynek, az x-tengely, y-tengely és z-tengely körüli forgási koordinátákat pedig A-tengelynek, B-tengelynek és C-tengelynek nevezik. Az egyes koordinátatengelyek mentén történő mozgást a munkaasztal vagy a szerszám is elérheti, de a mozgás iránya a szerszám munkadarabhoz viszonyított mozgásának irányától függ. Az öttengelyes összekapcsolás jellemzően bármely öt koordináta (x, y, z, A, B és C) lineáris interpolációs mozgására utal.
Más szóval, az öttengelyes megmunkálás három mozgástengelyen (x, y és z) és bármely két forgótengelyen történő megmunkálást jelent. A hagyományos háromtengelyes (x, y és z szabadságfok) megmunkálással összehasonlítva az öttengelyes megmunkálást összetett geometriájú alkatrészek megmunkálására használják, ami megköveteli, hogy a megmunkáló szerszám mind az öt szabadságfokban képes legyen pozicionálni és mozgatni.
Az öttengelyes megmunkáláshoz használt szerszámgépeket általában öttengelyes szerszámgépeknek vagy öttengelyes megmunkálóközpontoknak nevezik. Az 5-tengelyes megmunkálást széles körben alkalmazzák a repülőgépiparban törzsalkatrészek, turbina alkatrészek, járókerekek és egyéb, szabad formájú felületű alkatrészek megmunkálására. Az öttengelyes szerszámgépek a munkadarab különböző felületeit megmunkálhatják anélkül, hogy megváltoztatnák annak helyzetét a szerszámgépen, ami jelentősen javíthatja a prizmás alkatrészek megmunkálási hatékonyságát.
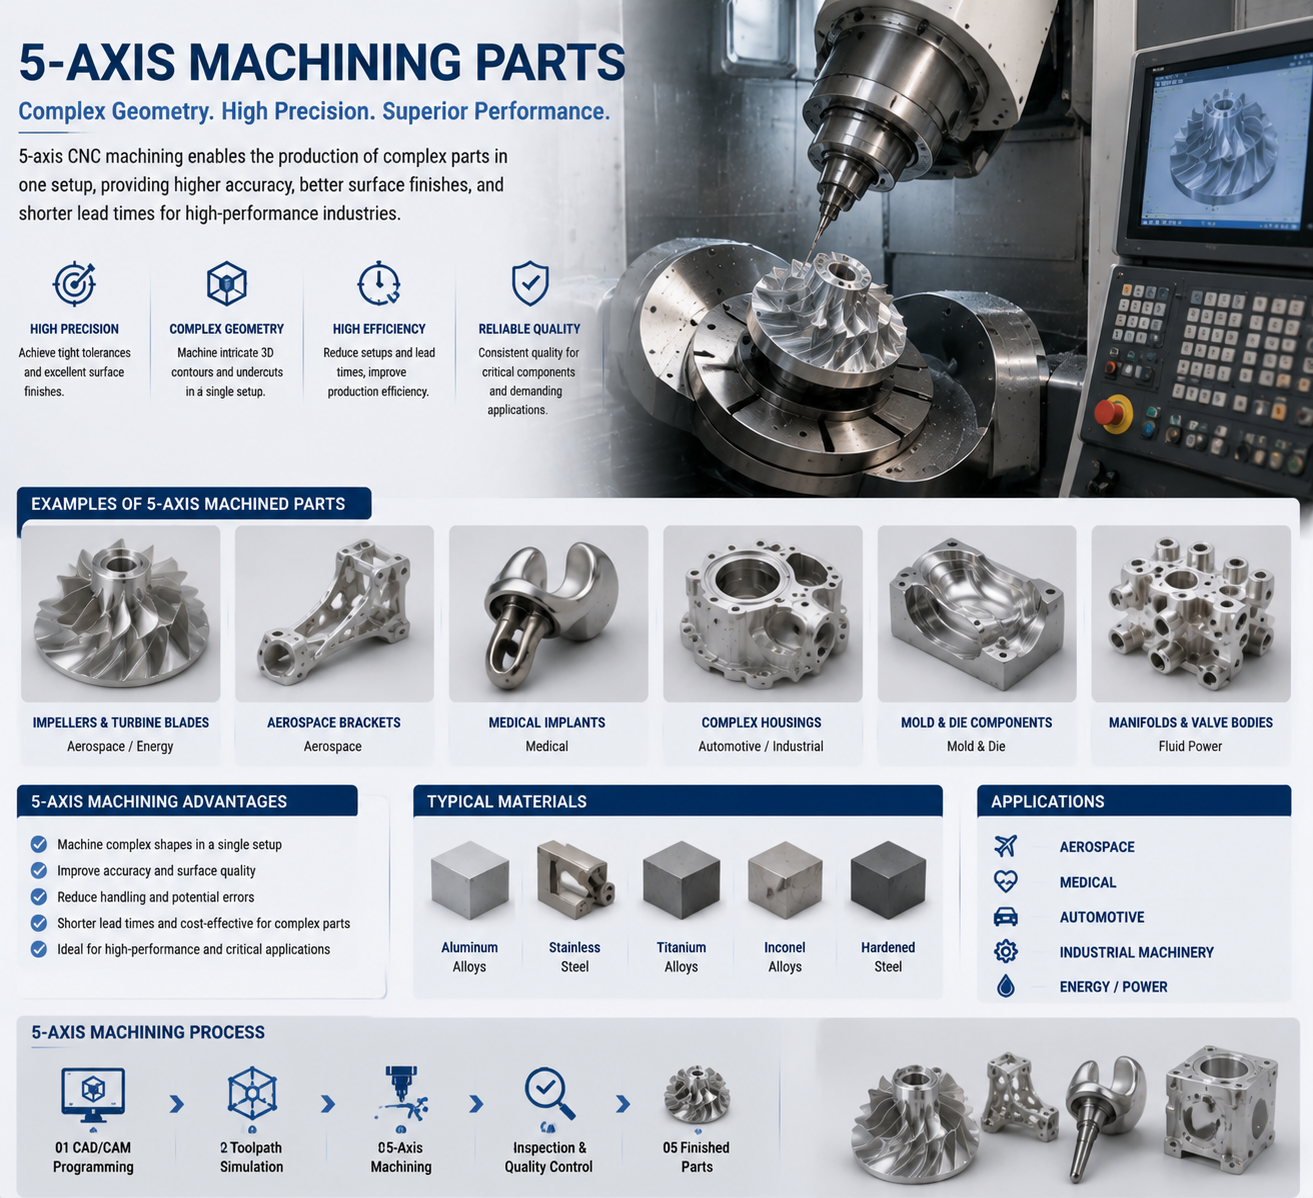
Előnyök of 5 tengelyes megmunkálás
Kivételes precizitás és pontosság :
Az öttengelyes megmunkálás lényege a kivételes pontosság és precizitás, amely lehetővé teszi a korábban elérhetetlen komplex részletek, kontúrok és tűrések megmunkálását. Az olyan iparágak, mint a repülőgépipar, az autóipar és az orvostechnikai eszközök gyártása, profitálnak az öttengelyes megmunkálás által elért precíz geometriából és kiváló minőségű felületkezelésből, ezáltal biztosítva az alkatrészek kiváló teljesítményét és megbízhatóságát.
A vitalitás tervezési inspiráció:
Az 5-tengelyes megmunkálás páratlan tervezési szabadságot kínál, lehetővé téve olyan összetett geometriájú, letörésekkel és ívelt felületekkel rendelkező alkatrészek gyártását, amelyeket nehéz reprodukálni a hagyományos három- vagy négytengelyes szerszámgépekkel. A tervezők korlátlanul szabadjára engedhetik kreativitásukat, feszegethetik az innováció határait, és példátlan pontossággal és részletességgel kelthetik életre a legmodernebb koncepciókat.
-
Csökkentse a beállítási időt és a szerszámcserék számát:
Az öttengelyes szerszámgépek többtengelyes megmunkálási képességei csökkentik a többszöri beállítás és szerszámcsere szükségességét, ezáltal leegyszerűsítik a gyártási folyamatot és minimalizálják az állásidőt. A gyártók javíthatják a hatékonyságot és a termelékenységet, ami rövidebb átfutási időket és optimalizált munkafolyamatokat eredményez.
-
Kiváló felület kidolgozása:
Az öttengelyes megmunkálás kiküszöböli a nehézkes utófeldolgozási lépéseket, mint például a polírozás vagy a csiszolás, így kiváló felületminőséget ér el. Az öttengelyes megmunkálással elért tökéletes felületminőség nemcsak az alkatrészek esztétikáját és funkcionalitását javítja, hanem általános minőségüket is.
-
Komplex megmunkálás egyszerűsítése:
Fejlett képességei ellenére az öttengelyes megmunkálás leegyszerűsíti az összetett alkatrészek gyártását azáltal, hogy csökkenti a bonyolult geometriák gyártásához szükséges lépések számát. A gyártók egyetlen beállítással is elérhetnek összetett alakzatokat és jellemzőket, elkerülve a többszörös beállításból eredő hibákat, és biztosítva az alkatrész méreteinek és minőségének állandóságát.
-
Költséghatékonyság és hulladékcsökkentés:
Az 5-tengelyes megmunkálás magas hatékonysága csökkenti az anyaghulladékot, optimalizálja a forgácsolási útvonalakat és meghosszabbítja a szerszámok élettartamát, ezáltal segítve a termelési költségek csökkentését. Az anyaghulladék minimalizálásával és az erőforrás-kihasználás maximalizálásával a gyártók javíthatják jövedelmezőségüket, fenntarthatóságukat és versenyképességüket a gyorsan változó piacon.
-
Többfeladatos képesség:
Az 5 tengelyes megmunkálóközpontok jellemzően többfeladatos képességekkel rendelkeznek, lehetővé téve számukra a marás, esztergálás és egyéb megmunkálási műveletek egyidejű elvégzését egyetlen beállításban. Ez a többfeladatos képesség leegyszerűsíti a gyártási folyamatokat, lerövidíti a szállítási ciklusokat és javítja az általános működési hatékonyságot, így ideális megoldást jelentenek összetett alkatrészek gyártásához.
-
Prototípuskészítés és gyors iteráció:
Az öttengelyes megmunkálási technológia felgyorsítja a prototípus-készítési és iterációs ciklusokat, lehetővé téve a tervezők és mérnökök számára a koncepciók gyors tesztelését és finomítását a teljes gyártás előtt. Ez lerövidíti a fejlesztési ciklusokat, felgyorsítja a piacra jutási időt és javítja a tervek validálását, ezáltal javítva a költséghatékonyságot és a versenyképességet a gyorsan változó piaci környezetben.
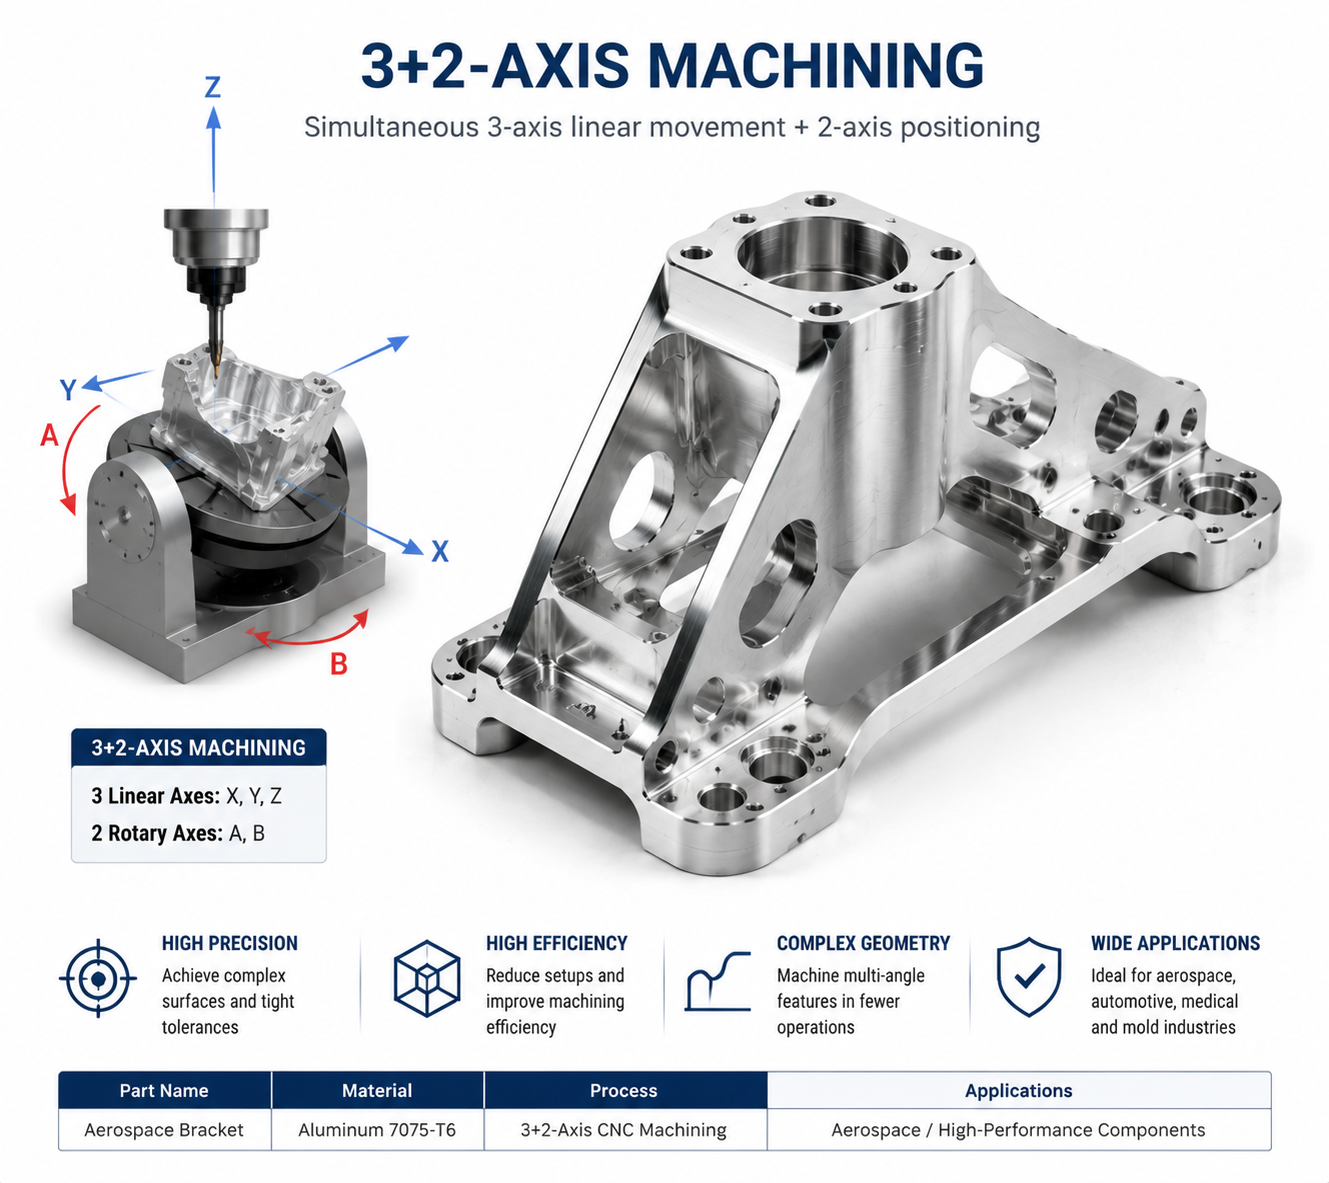
A különbség az 5 tengelyes megmunkálóközpont és a „3+2 tengelyes” technológia között
A modern gyártásban az öttengelyes megmunkálóközpontok és a „3+2 tengelyes” technológia egyaránt fontos technológiák a megmunkálási hatékonyság és pontosság javítása érdekében. Bár mindkettő öttengelyes mozgásjellemzőkkel rendelkezik, működési elveik, alkalmazási forgatókönyveik és megmunkálási képességeik jelentősen eltérnek egymástól.
Alapvető koncepcióelemzés
-
5 tengelyes megmunkáló központ
Az öttengelyes megmunkálóközpont, más néven öttengelyes összekötő megmunkálóközpont, egy csúcstechnológiás, nagy pontosságú megmunkálóközpont. Három transzlációs tengellyel (X, Y és Z tengelyek) és két forgótengellyel (A, B vagy C tengelyek) rendelkezik. Ez az öt tengely együttesen is működhet, így a megmunkálási folyamat rugalmasabb, és lehetővé teszi az összetett, ívelt felületek nagy pontosságú megmunkálását. Az öttengelyes összekötő vezérlés lelke a számítógépes numerikus vezérlésű (CNC) rendszer, amely programozza és vezérli az öt tengely összehangolt mozgását az összetett, ívelt felületek és szabálytalan alakzatok megmunkálásának befejezéséhez.
-
„3+2 tengelyes” technológia
A „3+2 tengelyes” technológia egy speciális megmunkálási módszer, amelyet öttengelyes szerszámgépeken valósítanak meg. Három lineáris tengelyt (X, Y, Z) használ az egyidejű megmunkáláshoz, és két forgótengelyt (A, C) a szerszám ferde helyzetben történő rögzítéséhez. Ez a megmunkálási módszer azért kapta ezt a nevet, mert lényegében a háromtengelyes megmunkáláson alapul, míg a szerszám mozgásának irányát a rögzített helyzetben a két forgótengely határozza meg. Egyszerűen fogalmazva, miután a szerszámgép egy bizonyos szöget elfordul, továbbra is normál háromtengelyes módon végzi a megmunkálást.
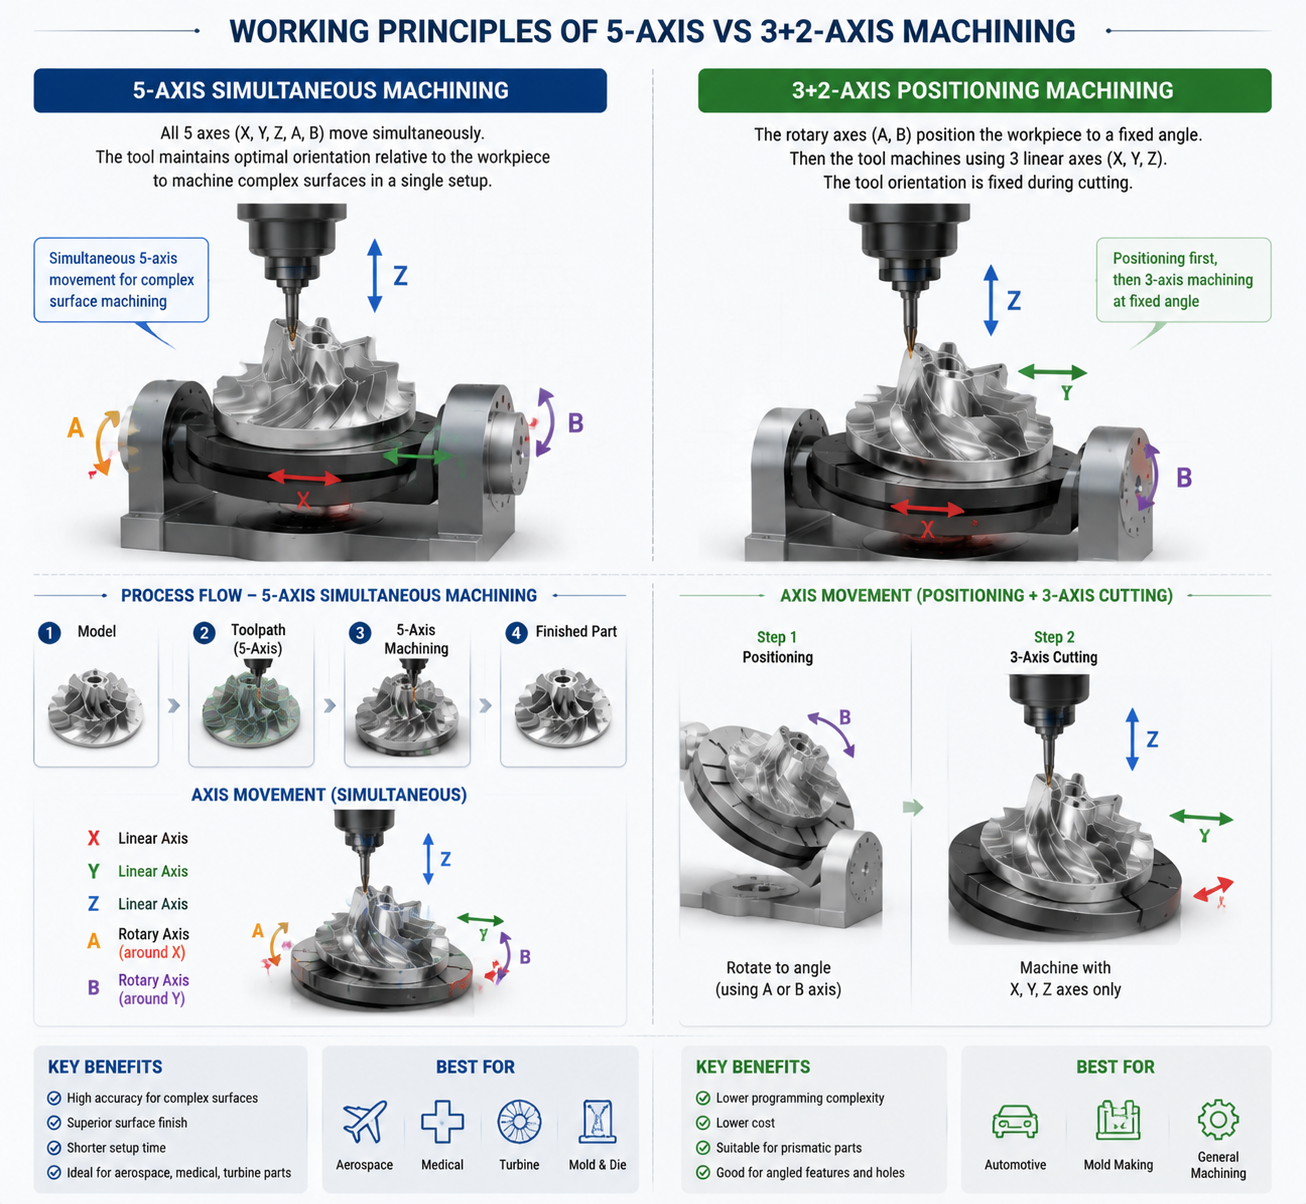
A működési elvek összehasonlítása
-
5 tengelyes összekötő megmunkálás
Az öttengelyes megmunkálás lényege az öt tengely összehangolt mozgásában rejlik. Megmunkálás közben az öt tengely egymástól függetlenül és folyamatosan foroghat és mozoghat, lehetővé téve a munkadarab mindenirányú megmunkálását. Ez a rugalmasság lehetővé teszi az öttengelyes megmunkálóközpontok számára, hogy összetett geometriákat, például ívelt felületeket, letöréseket és hornyokat kezeljenek. Továbbá az öttengelyes megmunkálás optimalizálhatja a megmunkálási folyamatot a szerszám orientációjának beállításával, ezáltal javítva a szerszám élettartamát és a megmunkálás minőségét.
-
„3+2 tengelyes” pozicionáló megmunkálás
Az öttengelyes egyidejű megmunkálással ellentétben a „3+2 tengelyes” pozicionáló megmunkálás két forgótengely pozicionálási funkcióját használja ki a szerszámgép orsójának és a munkadarabnak a megmunkálás előtti rögzített térbeli szögben történő pozicionálására. Ezután három alapvető lineáris tengely összekapcsolásán keresztül háromtengelyes megmunkálást végeznek a munkadarab egy meghatározott területén. Ez a megmunkálási módszer egyszerűen programozható, és különféle háromtengelyes megmunkálási stratégiákat alkalmazhat. Mivel azonban a két forgótengely rögzítve van a megmunkálás során, a „3+2 tengelyes” pozicionáló megmunkálás alkalmasabb síkbeli megmunkáláshoz vagy speciális szögkövetelményekkel rendelkező alkatrészekhez.
Alkalmazási forgatókönyvek különbségei
Az 5 tengelyes összeköttetéses megmunkálás alkalmazási forgatókönyvei
Repülőgépipar: Repülőgép-hajtóművekhez szükséges összetett alkatrészek, például lapátok, szárnyak és törzsek gyártása.
Autógyártás: Autóalkatrészek, például motorblokkok és sebességváltó házak gyártása.
Orvostechnikai eszközök gyártása: Precíziós orvostechnikai eszközök és implantátumok feldolgozása.
Formagyártás: Nagy pontosságú műanyag öntőformák, sajtolószerszámok stb. gyártása.
Művészeti és dísztárgyak készítése: Finom faragás elérése prémium dísztárgyak, például szobrok és ékszerek gyártása során.
Az 5-tengelyes megmunkálás nagy pontosságával, hatékonyságával és rugalmasságával nélkülözhetetlen eszközzé vált ezeken a területeken.
„3+2 tengelyes” pozicionáló megmunkálás alkalmazási forgatókönyvei
Komplex formamegmunkálás: A szerszámpálya optimalizálásának köszönhetően a „3+2 tengelyes” pozicionáló megmunkálás csökkentheti a szerszám mozgási távolságát és javíthatja a megmunkálási pontosságot.
Mélyüreg-megmunkálás: Ez a szerszám meghatározott szöget zár be a munkadarab felületével, lehetővé téve az orsófej közelebb kerülését a munkadarabhoz, ezáltal javítva a megmunkálási hatékonyságot.
Speciális szögvágás: Alkalmas speciális szögvágást igénylő alkalmazásokhoz, például speciális szögfuratokhoz és felületkezeléshez a repülőgépiparban.
Bár a „3+2 tengelyes” pozicionáló megmunkálás alkalmazási köre viszonylag korlátozott, jelentős előnyökkel jár a megmunkálási hatékonyság és pontosság tekintetében bizonyos területeken.
Műszaki jellemzők és előnyök összehasonlítása
Az 5 tengelyes összekötő megmunkálás jellemzői és előnyei
Nagy pontosság: Az öttengelyes összeköttetésű megmunkálás pontosabban szabályozhatja a szerszám helyzetét, és csökkentheti a rezgést és a feszültségkoncentrációt a megmunkálási folyamat során.
Nagy hatékonyság: Több szögből is megközelítheti a munkadarabot, elkerülve az interferencia problémákat és felgyorsítva a feldolgozást.
Nagy rugalmasság: Komplex geometriákat is képes kezelni, és alkalmas komplex alkatrészek megmunkálására különféle iparágakban.
Csökkentett selejtarány: A nagyobb megmunkálási pontosság kevesebb megmunkálási hibát és alacsonyabb selejtarányt jelent.
Csökkentett munkaerőköltségek: A magas szintű automatizálás csökkenti a képzett operátoroktól való függőséget.
A „3+2 tengelyes” pozicionáló megmunkálás jellemzői és előnyei
A programozás egyszerű: Háromtengelyes megmunkálási stratégiák használhatók, ami viszonylag egyszerűvé teszi a programozást.
Szerszámpálya optimalizálás: Csökkentse a szerszám mozgási távolságát és a programkód sorainak számát a megmunkálási idő lerövidítése érdekében.
A megmunkálási hatékonyság javítása: Nagyobb megmunkálási hatékonyságot biztosít bizonyos alkalmazási esetekben, például síkmegmunkálás vagy mélyüreges megmunkálás esetén.
Költségcsökkentés: Csökkentse a felhasznált szerelvények és speciális szerszámok számát a feldolgozási költségek csökkentése érdekében.
Összegzés
Összefoglalva, bár mind az öttengelyes megmunkálóközpontok, mind a „3+2 tengelyes” technológia öt tengely mozgását igényli, működési elveikben, alkalmazási forgatókönyveikben és műszaki jellemzőikben jelentősen különböznek. Az öttengelyes egyidejű megmunkálás nagy pontosságával, nagy hatékonyságával és nagyfokú rugalmasságával nélkülözhetetlen eszközzé vált a modern gyártásban, amely alkalmas összetett alkatrészek megmunkálására különböző iparágakban. A „3+2 tengelyes” pozicionáló megmunkálás ezzel szemben alkalmasabb síkbeli megmunkáláshoz vagy mélyüreges megmunkáláshoz bizonyos alkalmazási esetekben. A választott technológia a konkrét megmunkálási követelményektől és a munkadarab jellemzőitől függ.
5-tengelyes megmunkálással kapcsolatos GYIK
1. Mi az 5-tengelyes megmunkálás?
Az 5-tengelyes megmunkálás egy fejlett CNC gyártási folyamat, amely lehetővé teszi a forgácsolószerszámok egyidejű mozgását öt különböző tengely (X, Y, Z, A és B) mentén . Ez lehetővé teszi a gyártók számára, hogy összetett geometriákat, ívelt felületeket és precíziós alkatrészeket munkáljanak meg egyetlen beállítással.
2. Hogyan működik az 5 tengelyes CNC megmunkálás?
Egy 5 tengelyes CNC gép egyesíti a következőket:
- Három lineáris tengely:
- X tengely: Balra és jobbra mozgás
- Y tengely: Elöl és hátul mozgás
- Z-tengely: Fel és le mozgás
- Két forgótengely:
- A-tengely: Forgás az X tengely körül
- B-tengely: Y-tengely körüli forgatás
A további forgó mozgások lehetővé teszik, hogy a vágószerszám több szögből közelítse meg a munkadarabot, csökkentve az áthelyezési igényt és javítva a pontosságot.
3. Melyek az 5 tengelyes megmunkálás fő előnyei?
A legfontosabb előnyök a következők:
- Komplex formák megmunkálása egyetlen beállítással
- Nagyobb méretpontosság
- Jobb felületkezelési minőség
- Csökkentett beállítási idő
- Alacsonyabb a pozicionálási hibák kockázata
- Fokozott termelési hatékonyság
- Könnyű szerkezetek gyártásának képessége
4. Milyen típusú alkatrészek igényelnek 5 tengelyes megmunkálást?
Az 5 tengelyes megmunkálás ideális komplex geometriájú alkatrészekhez, beleértve:
- Repülőgép szerkezeti részek
- Turbinalapátok
- járókerekek
- Orvosi implantátumok
- Forma- és szerszámalkatrészek
- Autóipari teljesítmény alkatrészek
- Robotikai alkatrészek
5. Mely iparágakban alkalmazzák az 5 tengelyes CNC megmunkálást?
A gyakori iparágak a következők:
légtér
- Repülőgép konzolok
- Motor alkatrészek
- Turbinalapátok
- Szerkezeti részek
orvosi
- Ortopéd implantátumok
- Sebészeti eszközök
- Protézis alkatrészek
Autóipari
- Motor alkatrészek
- Sebességváltó alkatrészek
- Prototípus alkatrészek
Energia
- Turbina alkatrészek
- Nagy teljesítményű berendezések
Penészgyártás
- Komplex formák
- Precíziós üregek
- Fröccsöntő szerszámok
6. Milyen anyagok megmunkálhatók 5 tengelyes CNC-vel?
Az 5 tengelyes gépek számos anyagot képesek megmunkálni, beleértve:
fémek:
- Alumíniumötvözetek
- Rozsdamentes acél
- Titánötvözetek
- Magnéziumötvözetek
- Sárgaréz
- Réz
- Inconel
Műanyagok:
- KANDIKÁL
- POM
- Nejlon
- ABS
- PC
Az anyagválasztás az alkalmazási követelményektől függ, mint például a szilárdság, a hőmérséklet-tűrés és a korrózióállóság.
7. Mi a különbség az 5 tengelyes és a 3 tengelyes megmunkálás között?
| Jellemző | 3-tengelyes megmunkálás | 5-tengelyes megmunkálás |
|---|---|---|
| Mozgalom | X, Y, Z tengelyek | X, Y, Z + A, B forgatás |
| felépítés | Gyakran több beállításra van szükség | Általában egy beállítás |
| Bonyolultság | Egyszerű alkatrészekhez alkalmas | Ideális komplex geometriákhoz |
| Pontosság | Jó | Nagyobb pontosság |
| Felületi kezelés | Standard | Továbbfejlesztett |
| Költség | Alsó | A jobb |
8. Mi a különbség az 5 tengelyes megmunkálás és a 3+2 tengelyes megmunkálás között?
5 tengelyes egyidejű megmunkálás:
- Mind az öt tengely egyszerre mozog.
- Komplex, szabad formájú felületekhez alkalmas.
- Turbinalapátokhoz, repülőgépipari alkatrészekhez és orvosi implantátumokhoz használják.
3+2 tengelyes megmunkálás:
- A forgótengelyek először a munkadarabot pozicionálják.
- Ezután következik a hagyományos 3 tengelyes megmunkálás.
- Alkalmas ferde furatokhoz és többoldalas elemekhez.
9. Melyek a gyakori 5-tengelyes megmunkálási konfigurációk?
A gép két fő szerkezeti felépítése a következő:
Táblázat-tábla konfiguráció
- A forgótengelyek a gépasztalon találhatók.
- Kisebb munkadarabokhoz alkalmas.
Fej-asztal konfiguráció
- Az egyik forgótengely az orsófejen, a másik az asztalon található.
- Nagyobb és nehezebb alkatrészekhez alkalmas.
Fej-fej konfiguráció
- Mindkét forgótengely az orsófejen található.
- Nagy repülőgépipari alkatrészekhez alkalmas.
10. Milyen tűréshatárok érhetők el az 5 tengelyes megmunkálással?
A nagy pontosságú 5-tengelyes CNC megmunkálás jellemzően a következőket képes elérni:
±0.005 mm és ±0.02 mm között
A tényleges pontosság a következőktől függ:
- A gép képessége
- Anyagstabilitás
- Alkatrész geometriája
- Szerszám kiválasztása
- Ellenőrző berendezések
11. Miért drágább az 5 tengelyes megmunkálás?
Az 5-tengelyes megmunkálás többe kerül a következők miatt:
- Magasabb berendezésberuházások
- Haladó CAM programozási követelmények
- Szakképzett operátorok
- Bonyolultabb szerszámok
- Magasabb karbantartási igény
Azonban csökkentheti az összköltségeket a beállítások minimalizálásával és a termelési hatékonyság javításával.
12. Milyen szoftvert használnak az 5 tengelyes CNC programozáshoz?
A gyakori CAM szoftverek a következők:
- mastercam
- Siemens NX CAM
- CATIA CAM
- Autodesk Fusion 360
- PowerMill
- hiperMILL
Ezek a rendszerek optimalizált szerszámpályákat generálnak összetett, többtengelyes mozgásokhoz.
13. Milyen forgácsolószerszámokat használnak az 5 tengelyes megmunkáláshoz?
A gyakori eszközök a következők:
- Keményfém marók
- Gömbölyű vágó
- Nagy teljesítményű bevonatos szerszámok
- Hosszú nyúlású eszközök mély üregekhez
Az eszköz kiválasztása a következőktől függ:
- Anyagtípus
- Felületi követelmények
- Vágási feltételek
- Alkatrész összetettsége
14. Hogyan ellenőrzik a minőséget az 5 tengelyes megmunkálású alkatrészek esetében?
A minőségellenőrzési módszerek a következők:
- Koordináta mérőgép (CMM)
- 3D szkennelés
- Optikai mérés
- Felületi érdesség vizsgálata
- Első cikkvizsgálat (FAI)
Ezek biztosítják a méretpontosságot és a mérnöki előírásoknak való megfelelést.
15. Használható-e az 5 tengelyes megmunkálás prototípusokhoz?
Igen. Az 5-tengelyes megmunkálást széles körben használják a gyors prototípusgyártáshoz, mivel a következőket biztosítja:
- Komplex tervek gyors elkészítése
- Funkcionális prototípus tesztelés
- Nagy pontosság, közel a végső gyártási minőséghez
- Csökkentett fejlesztési idő
16. Milyen korlátai vannak az 5 tengelyes megmunkálásnak?
A főbb korlátozások a következők:
- Magasabb gyártási költség
- Komplexebb programozás
- Tapasztalt technikusokat igényel
- Magasabb berendezésberuházások
- Nem mindig szükséges az egyszerű alkatrészekhez
17. Miért érdemes az 5 tengelyes CNC megmunkálást választani?
Az 5-tengelyes CNC megmunkálás az előnyben részesített megoldás a nagy teljesítményű alkatrészekhez, amelyek komplex geometriát, szűk tűréshatárokat, kiváló felületkezelést és csökkentett gyártási időt igényelnek . Különösen értékes a repülőgépiparban, az orvostudományban, az autóiparban és a precíziós mérnöki alkalmazásokban, ahol a hagyományos megmunkálási módszerek nem tudják kielégíteni a teljesítménykövetelményeket.







