
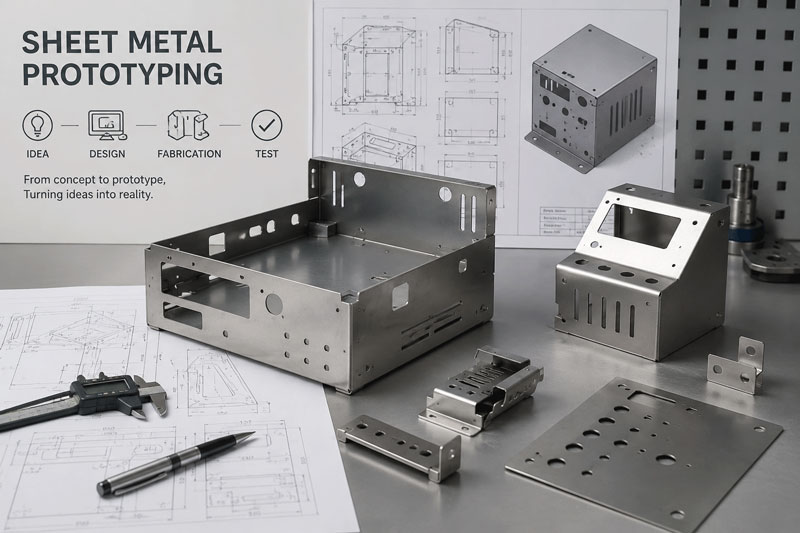
Bevezetés: A hardverinnováció kapuja
Képzelje el, hogy először tartja a kezében úttörő termékkoncepcióját – érzi a súlyát, teszteli a mechanizmusait, bemutatja a befektetőknek, vagy valós körülmények közé helyezi. Ez az átalakító pillanat, ahol a digitális tervek fizikai valósággá válnak, a fémlemez prototípusok gyártásának köszönhetően válik lehetővé. A mai gyors tempójú hardverfejlesztési környezetben a funkcionális prototípusok gyors és pontos előállításának képessége nemcsak előny, hanem a túlélés és a siker elengedhetetlen feltétele.
A lemezprototípus-készítés kritikus hidat képez a koncepciótervezés és a tömeggyártás között, lehetővé téve az iparágak innovátorai számára – a repülőgépipari startupoktól az orvostechnikai eszközök fejlesztőiig –, hogy validálják, finomítsák és tökéletesítsék terveiket, mielőtt drága gyártószerszámok mellett döntenének. Ez az átfogó útmutató a lemezprototípus-gyártás minden aspektusát feltárja, és biztosítja a szükséges ismereteket a termékfejlesztés ezen alapvető szakaszának sikeres eligazodásához.
1. fejezet: A lemezprototípus-készítés megértése
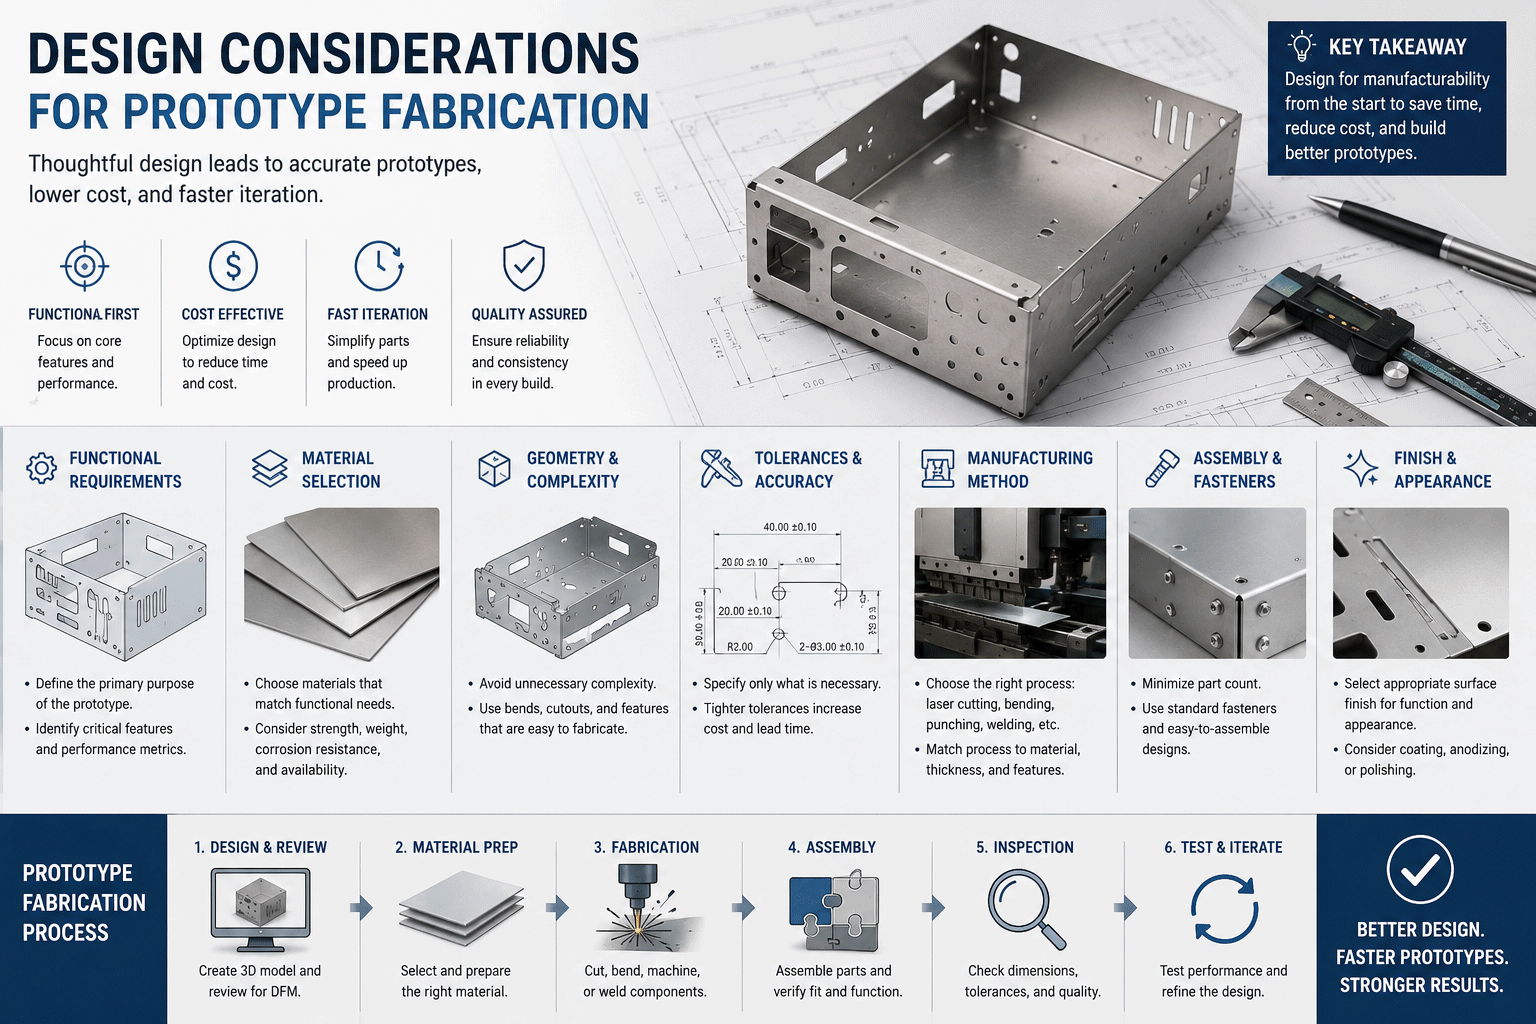
Mi az a lemezprototípus-gyártás?
A fémlemez prototípusgyártás a funkcionális, méretpontos fémlemez alkatrészek és szerelvények kis mennyiségben történő létrehozásának speciális folyamatára utal a tervellenőrzés, tesztelés és piaci értékelés céljából. A tömeggyártási módszerekkel ellentétben, amelyek dedikált szerszámokra és nagy volumenű optimalizálásra támaszkodnak, a prototípusgyártás a kis tételű gyártás esetén a sebességet, a rugalmasságot és a pontosságot helyezi előtérbe.
A prototípusgyártás főbb jellemzői:
- Alacsony hangerőfókuszÁltalában 1-100 darab
- Gyors fordulatNapok vagy hetek hónapok helyett
- Rugalmas kialakításA tervmódosítások egyszerű befogadása
- Költséghatékony szerszámozásMinimális vagy semmilyen kemény szerszámbefektetés
- Nagy pontosságúSzigorú tűréshatárok betartása validálási célokra
A prototípus-készítés kritikus szerepe a termékfejlesztésben
Kockázatcsökkentés fizikai validációval
A kutatások azt mutatják, hogy a funkcionális prototípusokkal validált termékek 67%-kal kevesebb tervezési problémát tapasztalnak a gyártás során, és 82%-kal magasabb a piaci elfogadási arányuk. A prototípusgyártás lehetővé teszi:
- Tervezési hibák azonosítása és megoldása a szerszámbefektetés előtt
- A gyártási megvalósíthatóság és az összeszerelési folyamatok ellenőrzése
- Az anyagválasztás és a teljesítményjellemzők validálása
- A termék funkcionalitásának bemutatása az érdekelt felek és a befektetők számára
A költségmegtakarítás kényszere
Bár a prototípusgyártás befektetést jelent, ezt eltörpülik a következők lehetséges költségei:
- Gyártószerszám-módosítások (jellemzően 5-15-ször drágábbak, mint a prototípus-módosítások)
- Termelési késedelmek és kihagyott piaci időszakok
- Termékvisszahívások fel nem fedezett tervezési hibák miatt
- Elveszett versenyelőny a késleltetett piacra lépés miatt
2. fejezet: Prototípus-gyártási módszerek és technológiák
Lézervágás prototípusokhoz
Technológiai áttekintés:
A lézervágás fókuszált lézersugarakat használ az anyagok kivételes pontosságú megolvasztására, elégetésére vagy elpárologtatására. A modern száloptikás lézerrendszerek kiváló sebességet és minőséget kínálnak prototípus alkalmazásokhoz.
Prototípus-specifikus előnyök:
- Nulla szerszámköltségNincs szükség fizikai eszközökre
- Rendkívüli rugalmasságGyors tervmódosítások szerszámmódosítások nélkül
- Kiváló PontosságAkár ±0.004 hüvelyk (0.1 mm) szűk tűrések
- Összetett geometriákBonyolult formák és finom részletek könnyen elérhetők
- Anyag sokoldalúságaKülönféle fémeket vág, beleértve a rozsdamentes acélt, az alumíniumot és a rezet
Tipikus alkalmazások:
- Komplex lapos minták és profilok
- Szellőzőrácsok és díszítőelemek
- Szerkezeti elemek bonyolult kivágásokkal
- Konzolok és szerelőlapok
- Burkolatpanelek és fedelek
Műszaki adatok:
- Maximális vastagságEgyes anyagoknál akár 25 mm (1 hüvelyk) is
- Pozicionálási pontosság±0.001 hüvelyk (0.025 mm)
- Minimális funkcióméret0.004 hüvelyk (0.1 mm) vágásszélesség
- ÉlminőségKiváló, minimális hőhatásövezettel
CNC lyukasztás prototípusgyártáshoz
Technológiai áttekintés:
A CNC lyukasztás programozható revolverpréseket használ, hogy mechanikai erővel lyukakat, alakzatokat és formákat hozzon létre a fémlemezben.
Mikor érdemes prototípusokhoz lyukasztást választani:
- Alapfelszereltség: Amikor az alkatrészek közös furatméreteket és -alakokat tartalmaznak
- Formázási műveletek: Lamellákhoz, süllyesztőkhöz és dombornyomott elemekhez
- Közepes mennyiségű igények10-50 darab, ahol a lézeres beállítási idők nem hatékonyak
- KöltséghatékonyságAmikor a szabványos szerszámok hatékonyan használhatók
Prototípus-készítés előnyei:
- Integrált formázás: Formázott jellemzőket hoz létre ugyanazzal a művelettel
- Eszköztár hozzáférésSzéleskörű standard szerszámválaszték
- Jó Edge minőségTiszta élek minimális sorjával
- Ésszerű sebességBizonyos mintáknál gyorsabb, mint a lézer
Korlátozások:
- Szerszámozási korlátozásokA rendelkezésre álló szerszámméretek és -formák korlátozzák
- Beállítási követelményekMinden munkához szükséges szerszámbeállítás
- Geometriai korlátozásokKevésbé rugalmas komplex kontúrokhoz, mint a lézer
CNC élhajlító formázás
Technológiai áttekintés:
A modern CNC élhajlítók számítógéppel vezérelt hátsó ütközőket és dugattyúpozicionálást használnak a lemezalkatrészek precíz hajlításához.
Prototípus-specifikus képességek:
- Gyors telepítésDigitális szerszámbeállítás és programbetöltés
- Nagy pontosság±0.5°-os szögtűrések érhetők el
- Rugalmas szerszámozásKülönböző anyagokhoz és vastagságokhoz állítható
- Komplex hajlításTöbbszörös hajlítás egyetlen beállításban
Kritikus szempontok a prototípus hajlításához:
- Anyag Rugós visszahúzásKompenzációs számítások különböző anyagokhoz
- Hajlítási sorrend optimalizálásaA hozzáférhetőség és a pontosság megtervezése
- Eszköz kiválasztásaSzerszámok illesztése az anyaghoz és a sugárkövetelményekhez
- Prototípus-specifikus kihívásokKis tételek esetén különös figyelmet kell fordítani az állagra
Prototípusokhoz tartozó speciális funkciók:
- 3D HajlításKomplex, többsíkú hajlítások
- Automatikus szerszámcsereVáltozatos prototípuskövetelményekhez
- Lézeres szögmérésValós idejű szögellenőrzés
- ÜtközéselhárítóSzoftveres védelem komplex alkatrészekhez
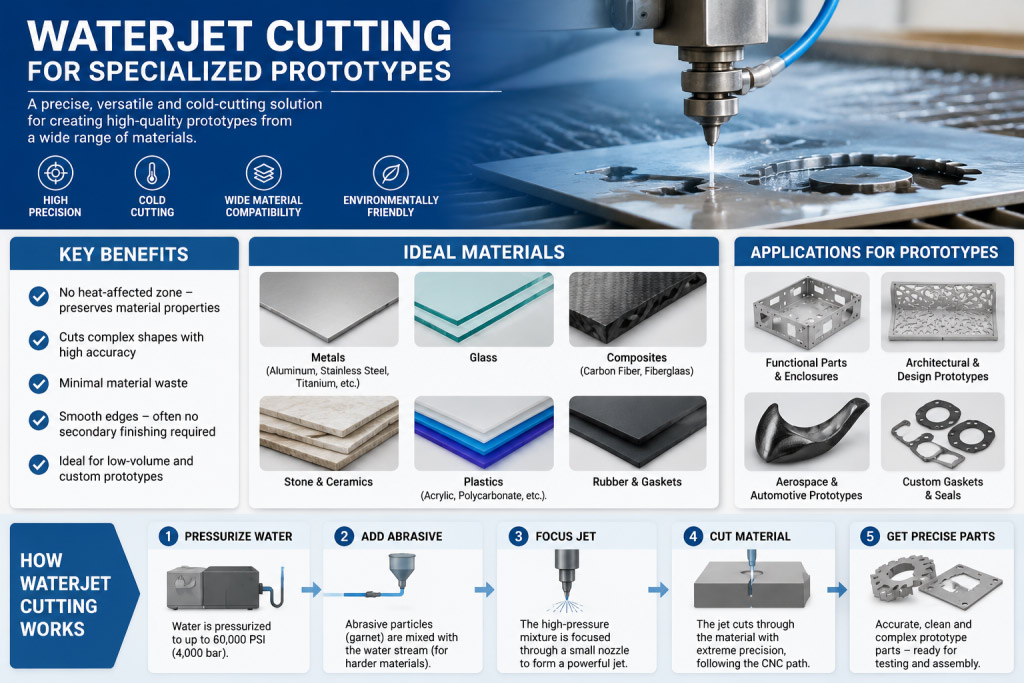
Vízsugaras vágás specializált prototípusokhoz
Technológiai áttekintés:
A vízsugaras vágás nagynyomású vizet és abrazív részecskéket használ az anyagok hőbevitel nélküli vágásához.
Prototípus alkalmazások:
- Hőérzékeny anyagokAhol el kell kerülni a hő okozta torzulást
- Vastag anyagokAkár 6 hüvelyk (150 mm) vastagságig is használható
- Kompozit anyagokVegyes anyagok vágása
- Kényes alkatrészek: Ahol a szorítóerő fontos szempont
Előnyök:
- Nincs hőhatás zónaKritikus bizonyos anyagok és alkalmazások esetében
- Anyag sokoldalúságaFémek, kompozitok, üveg és kő vágására alkalmas
- Környezeti előnyökNincsenek mérgező füstök vagy hőhatás miatti torzulások
- Precíziós képességJó pontosság a legtöbb prototípusigényhez
Additív gyártási integráció
Hibrid megközelítések:
A fémlemez prototípusgyártás egyre inkább magában foglalja a 3D nyomtatást a következőkhöz:
- Komplex konzolok és tartókAhol a lemez nem praktikus
- Szerelőkészülékek és szerelvényekEgyedi szerszámok prototípus összeszereléshez
- Nem szerkezeti alkatrészekDekoratív vagy alacsony feszültségű elemek
- Gyors iterációGyors tervmódosítások fémmegmunkálás nélkül
3. fejezet: Lemezprototípusok anyagai
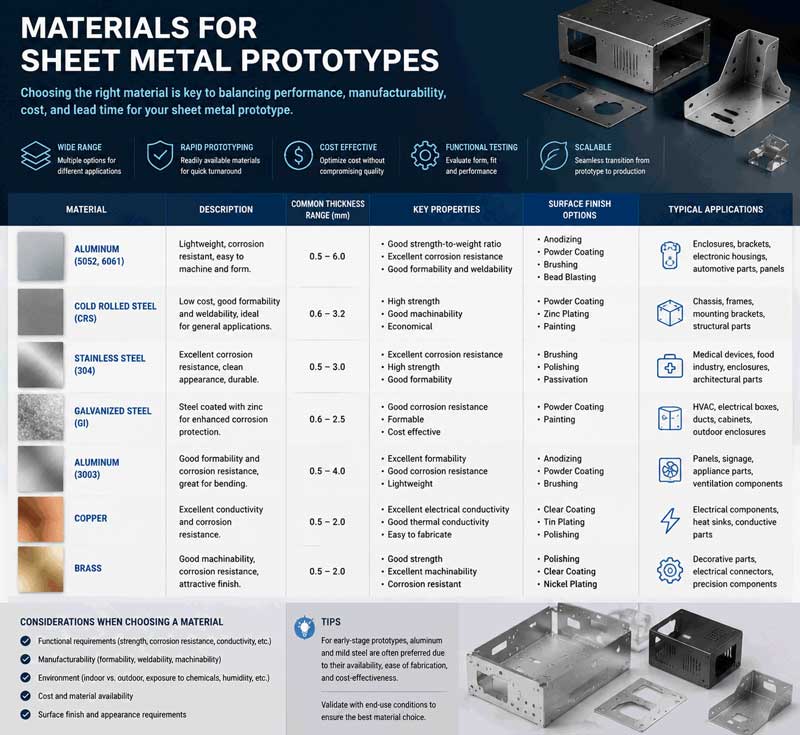
Gyakran használt anyagok
Alumíniumötvözetek:
- 5052-H32Kiváló korrózióállóság, jó alakíthatóság
- 6061-T6Magas szilárdság-tömeg arány, jó megmunkálhatóság
- 3003Kiváló alakíthatóság, jó hegeszthetőség
- Prototípus szempontokAlacsonyabb forgácsolóerők, könnyebb alakíthatóság, mint az acélnál
Rozsdamentes acélok:
- 304Leggyakoribb, jó korrózióállóság és alakíthatóság
- 316Kiváló korrózióállóság, tengeri és vegyipari alkalmazásokhoz
- 430Mágneses, jó alakíthatóság, alacsonyabb költség
- 17-4PHKicsapódásos keményedés, nagy szilárdság hőkezelés után
Hidegen hengerelt acélok:
- 1018Általános célú, jó hegeszthetőség és megmunkálhatóság
- CRS fokozatokKülönböző edzési fokozatok és felületkezelések kaphatók
- Prototípus előnyeiOlcsó, könnyen beszerezhető, könnyen kezelhető
Réz és sárgaréz:
- Réz C110Kiváló elektromos és hővezető képesség
- Sárgaréz 260Jó korrózióállóság, dekoratív megjelenés
- Speciális alkalmazásokElektromos alkatrészek, díszítőelemek, hőcserélők
Speciális anyagok:
- Rugóacélok: Klipekhez és rögzítőelemekhez
- Előre bevont anyagokHorganyzott, galvanizált opciók
- Nagy szilárdságú ötvözetekIgényes alkalmazásokhoz
- Egzotikus ötvözetekTitán, Inconel speciális prototípusokhoz
Prototípusok anyagválasztási irányelvei
Teljesítményvezérelt kiválasztás:
- Erősségi követelményekFolyás- és szakítószilárdság szükséges
- Korróziós ellenállásKörnyezeti expozíciós szempontok
- SúlykorlátozásokSűrűség és szilárdság-tömeg arány
- Termikus tulajdonságokVezetőképesség és hőtágulási együtthatók
Gyártási szempontok:
- AlakíthatóságMinimális hajlítási sugarak és nyúlási jellemzők
- HegeszthetőségKompatibilitás a tervezett csatlakozási módszerekkel
- Felület kidolgozásaMegjelenés és utófeldolgozási követelmények
- Elérhetőség: Szállítási határidők és minimális rendelési mennyiségek
Költségoptimalizálási stratégiák:
- Szabványos műszerekKönnyen elérhető vastagságok használata
- Közönséges ötvözetekKerüljük az egzotikus anyagokat, ha lehetséges
- Méret optimalizálásA selejt minimalizálása a fészekbe helyezés révén
- Alternatív anyagokHasonló tulajdonságokkal rendelkező helyettesítők figyelembevétele
4. fejezet: Tervezési szempontok a prototípus gyártásához
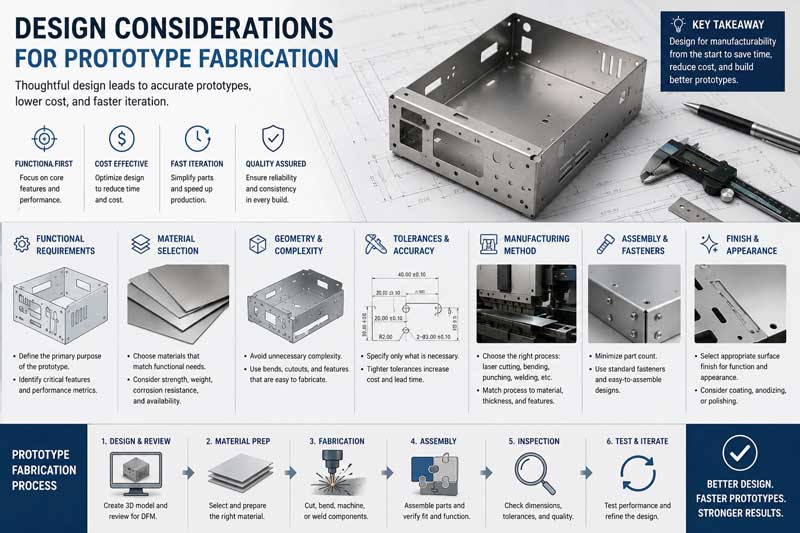
Gyárthatósági tervezés (DFM) alapelvei
Főbb DFM irányelvek:
- Szabványosítsa a funkciókat
- Használjon gyakori furatméreteket és hajlítási sugarakat
- Az anyagvastagságokat lehetőség szerint szabványosítani kell
- Tervezés a rendelkezésre álló szerszámokhoz és képességekhez
2. Optimalizálás prototípus-folyamatokra
- Lézervágásra tervezve, ha gyors változtatásokra van szükség
- Mérsékelt mennyiségű szabványos jellemzők esetén fontolja meg a lyukasztást
- Élhajlító hozzáférhetőségének és sorrendjének terve
- Minimalizálja a bonyolultságot
- Csökkentse az egyedi alkatrészek számát
- Egyszerűsítse az összeszerelési követelményeket
- Szabványosítsa a rögzítőelemeket és a hardvereket
Kritikus tervezési elemek:
Hajlítási tervezési szempontok
- Minimális hajlítási sugárAcél esetén jellemzően az anyagvastagság 1x-ese, alumínium esetén 1.5-szerese
- Bend ReliefMegfelelő dombornyomott vágások a szakadás elkerülése érdekében
- Karima hosszaMinimum 4-szeres anyagvastagság plusz hajlítási sugár
- Gabona irányaAnizotróp anyagok figyelembevétele
Lyuk és kivágás kialakítása
- Minimális furatméretAz átmérő megegyezik az anyagvastagsággal (gyakorlati minimum 0.040″)
- ÉlettávolságMinimum 2-szeres anyagvastagság a furattól az élig
- Nyomónyílás méreteiSzélesség megegyezik az anyag vastagságával
- Fészkelés hatékonyságaOptimális anyagfelhasználás tervezése
Formált jellemzőtervezés
- Lamellák és bordákMegfelelő szabad távolságok a szerszámozáshoz
- Süllyesztők és dombornyomásokStandard méretek és mélységek
- Szegély és varrás kialakításaMegfelelő ráhagyások és távolságok
- Különleges szolgáltatások: A gyárthatóságot korán mérlegelni kell
Tűrés- és specifikációs irányelvek
Standard prototípus tűrések:
- Lineáris méretek: ±0.010 hüvelyk (0.25 mm) a legtöbb funkció esetében
- Lyukhelyek±0.005 hüvelyk (0.13 mm) precíziós alkalmazásokhoz
- Hajlítási szögek±1° szabványos hajlításoknál
- Síklapúság0.010 hüvelyk/hüvelyk (0.25 mm/25 mm)
Kritikus jellemzők specifikációi:
- Felületkezelési követelmények: Adja meg, ha kritikus
- SorjaszabályozásIrány és maximálisan megengedett sorja
- Edge feltételekSorjátlanítási követelmények és módszerek
- Kozmetikai felületekKülönleges kezelést igénylő területek
5. fejezet: A prototípus gyártási folyamata
Lépésről lépésre munkafolyamat
1. fázis: Tervfelülvizsgálat és előkészítés
- Kezdeti tervértékelés
- CAD modellek és rajzok áttekintése
- DFM elemzés és ajánlások
- Anyagválasztási útmutató
- Folyamatkiválasztás optimalizálása
2. Műszaki dokumentáció
- Gyártási rajzok készítése
- Gyártási utasítások kidolgozása
- Minőségi követelménydokumentáció
- Speciális folyamatspecifikációk
2. fázis: Programozás és beállítás
- CAD/CAM programozás
- Anyaghatékonyság érdekében optimalizált nesting-funkciók
- Szerszámpálya generálása és optimalizálása
- Gépi kód generálása és ellenőrzése
- Szimuláció és ütközésvizsgálat
- Gép beállítása
- Anyagválasztás és előkészítés
- Szerszámtelepítés és kalibrálás
- Program betöltése és ellenőrzése
- Első cikk beállítási eljárásai
3. fázis: Gyártási műveletek
- Vágási műveletek
- Lézervágás vagy lyukasztás kivitelezése
- Minőségellenőrzés vágás közben
- Anyagmozgatás és -gazdálkodás
- Hulladékellenőrzés és -gazdálkodás
2. Formázási műveletek
- Élhajlító beállítása és programozása
- Hajlítási sorozat végrehajtása
- Folyamat közbeni ellenőrzés és beállítás
- Másodlagos alakítási műveletek
4. fázis: Másodlagos műveletek
- Sorjátlanítás és élkezelés
- Kézi vagy automatizált sorjátlanítás
- Éltörés és simítás
- Felület előkészítése a befejezéshez
- Minőségellenőrzés
2. Összeillesztés és összeszerelés
- Hegesztés előkészítése és kivitelezése
- Rögzítőelem beszerelése
- Ragasztás, ha szükséges
- Alegység létrehozása
3. Felületkezelés
- Tisztítás és előkészítés
- Festés vagy porfestés
- Galvanizálás vagy eloxálás
- Speciális bevonatok és kezelések
5. fázis: Minőségbiztosítás és kivitelezés
- Ellenőrzés és tesztelés
- Méretellenőrzés
- Funkcionális tesztelés
- Anyagtanúsítás
- Dokumentáció kitöltése
- Csomagolás és szállítás
- Védőcsomagolás kialakítása
- Dokumentáció beillesztése
- Szállítás előkészítése
- Követés és kézbesítés koordinálása
6. fejezet: Prototípusgyártás minőségellenőrzése
Ellenőrzési módszerek
Első cikkvizsgálat (FAI)
- Teljes méretellenőrzésMinden jellemzőt mértünk és dokumentáltunk
- AnyagellenőrzésAnyagspecifikációk megerősítése
- Folyamat érvényesítéseGyártási folyamatok ellenőrzése
- DokumentációÁtfogó ellenőrzési jelentések
Folyamatban lévő minőségellenőrzés
- Beállítás ellenőrzése: A gép beállításainak megerősítése
- FolyamatfigyelésValós idejű minőségi paraméterkövetés
- MintavizsgálatRendszeres alkatrész-ellenőrzés a gyártás során
- Statisztikai folyamatirányításNagyobb prototípus tételekhez
Végső ellenőrzési jegyzőkönyvek
- SzemrevételezésFelületi minőség és esztétikai értékelés
- Funkcionális tesztelésÖsszeszerelés és működés ellenőrzése
- Dokumentáció áttekintéseTeljes rekordellenőrzés
- Ügyfél jóváhagyásaMintafelülvizsgálati és jóváhagyási folyamat
Mérőeszközök és technikák
Standard mérőeszközök:
- Tolómérők és mikrométerekLineáris méretekhez
- MagasságmérőkFüggőleges mérésekhez
- Felületi lemezekSíkfelület és párhuzamosság érdekében
- Mérőhasábok és csapokFuratellenőrzéshez
Fejlett mérési rendszerek:
- Koordináta-mérőgépek (CMM)Komplex geometriákhoz
- Optikai komparátorokProfil ellenőrzéséhez
- LézerszkennerekSzabad formájú felületekhez
- Hordozható koordináta-mérőgépekNagy vagy nehezen hozzáférhető alkatrészekhez
Speciális prototípus mérés:
- 3D szkennelésVisszafejtéshez és ellenőrzéshez
- Digitális szögmérőkSzögméréshez
- Felületi érdességmérőkA befejezés ellenőrzéséhez
- KeménységmérőkAnyagtulajdonság-ellenőrzéshez
7. fejezet: Alkalmazások az iparágakban
Repülés és űrvédelem
Prototípus követelmények:
- Rendkívüli pontosságSzigorú tűrések és szigorú szabványok
- Anyagi szakértelemSpeciális ötvözetek és kompozitok
- DokumentációTeljes körű nyomonkövethetőség és tanúsítás
- TesztelésSzigorú teljesítményellenőrzés
Tipikus alkalmazások:
- Szerkezeti konzolok és tartók
- Repülési elektronikai házak és állványok
- Hővédő pajzsok és hőkezelő alkatrészek
- Tesztberendezések és földi kiszolgáló berendezések
Orvosi eszközfejlesztés
Különleges szempontok:
- Biokompatibilis anyagokFDA által jóváhagyott anyagok és felületek
- Tisztasági követelményekSpeciális kezelés és feldolgozás
- Előírásoknak való megfelelésFDA-beadványok dokumentációja
- Sterilizációs kompatibilitásSterilizálási módszerek tervezése
Gyakori prototípusok:
- Sebészeti műszerek alkatrészei
- Berendezésházak és keretek
- Implantátumvizsgálati összetevők
- Diagnosztikai berendezések alkatrészei
Consumer Electronics
Prototípus igények:
- Esztétikai minőségKiváló felületkezelés
- Fit and FinishPontos összeszerelési követelmények
- Termikus kezelésHőelvezetési szempontok
- EMI/RFI árnyékolásElektromos teljesítménykövetelmények
Alkalmazások:
- Eszközházak és házak
- Hűtőbordák és hőkezelési megoldások
- Konzolok és belső rögzítések
- Csatlakozópanelek és interfészek
Autóipari fejlesztés
Prototípus-követelmények:
- Tartóssági tesztelésTesztelési és validálási komponensek
- Forma és illeszkedésKarosszériaelemek és szerkezeti elemek
- AnyagérvényesítésÚj anyagok és eljárások tesztelése
- Összeszerelés ellenőrzéseTermelési folyamatfejlesztés
Tipikus alkalmazások:
- Konzolok és rögzítőelemek
- Tesztberendezések és prototípusok
- Koncepciójármű-alkatrészek
- Egyedi kiegészítők és módosítások
Ipari berendezések
Prototípus szempontok:
- Funkció a forma felettA teljesítményre helyezett hangsúly
- Tartósság követelményeiValós körülmények közötti tesztelés
- KöltségoptimalizálásA teljesítmény és a költségek egyensúlyban tartása
- GyárthatóságTervezés a későbbi gyártáshoz
Alkalmazások:
- Gépvédők és biztonsági berendezések
- Egyedi konzolok és tartók
- Tesztberendezések alkatrészei
- Prototípus gépalkatrészek
8. fejezet: Költséggazdálkodás és optimalizálás
Költségszerkezet-elemzés
Közvetlen költségek:
- Anyagi költségek: Nyersanyag-beszerzés és -feldolgozás
- Munka költségekProgramozás, beállítás és működési idő
- GépidőBerendezések kihasználtsága és értékcsökkenése
- Szerszámozási költségekSpeciális szerszámok vagy szerelvények szükségesek
Közvetett költségek:
- Mérnöki időTervfelülvizsgálat és előkészítés
- MinőségbiztosításEllenőrzés és tesztelés
- Adminisztratív rezsiProjektmenedzsment és koordináció
- LétesítményköltségekHely, közművek és karbantartás
Rejtett költségek:
- Átdolgozás és javításokTervezési változtatások és módosítások
- Szállítás és logisztikaSzállítás és kezelés
- Kommunikációs rezsiÜgyféltalálkozók és koordináció
- Risk ManagementVészhelyzet váratlan problémák esetén
Költségoptimalizálási stratégiák
Tervezés optimalizálás:
- Anyagválasztás Költséghatékony, megfelelő anyagok kiválasztása
- Tervezés egyszerűsítéseA bonyolultság csökkentése a funkció feláldozása nélkül
- SzabványosításKözös jellemzők és dimenziók használata
- Fészkelés hatékonyságaAz anyagkihasználás maximalizálása
Folyamat optimalizálás:
- Technológia kiválasztásaA leghatékonyabb gyártási módszerek kiválasztása:
- Kötegelt optimalizálásHasonló műveletek csoportosítása
- Beállítás minimalizálásaAz átállási idők csökkentése
- AutomatizálásAutomatizált folyamatok bevezetése, ahol előnyös
Projektmenedzsment stratégiák:
- Tiszta specifikációkA kétértelműség és az átdolgozás csökkentése
- Hatékony kommunikációAz információáramlás korszerűsítése
- Megfelelő tervezésMegfelelő idő minden fázishoz
- Vészhelyzet-kezelésA várható kihívásokra való felkészülés
9. fejezet: Idővonal és projektmenedzsment
Tipikus projekt ütemtervek
Standard prototípus gyártási ütemtervek:
- Egyszerű alkatrészek: 3-5 munkanap
- Mérsékelt összetettség: 5-10 munkanap
- Komplex összeállítások: 10-20 munkanap
- Nagyon összetett projektek: 3-4 hét
Gyorsított szolgáltatások:
- Sürgős prototípusgyártás24-48 órás átfutási idő elérhető
- Elsőbbségi ütemezésGyorsított sorban állás
- TúlóraműveletekHosszabbított munkaidő és hétvégi munkavégzés
- Párhuzamos feldolgozás: Lehetőség szerint egyidejű műveletek
Kritikus Útvonal Tevékenységek
Tervezési fázis (1-3 nap):
- Tervfelülvizsgálat és DFM-elemzés
- CAD előkészítés és optimalizálás
- Anyagkiválasztás és beszerzési tervezés
- Folyamatkiválasztás és -tervezés
Gyártási fázis (2-10 nap):
- Programozás és beállítás
- Vágási műveletek
- Formázási műveletek
- Másodlagos műveletek
Befejezés és összeszerelés (1-5 nap):
- felületi kezelés
- Alkatrész-összeállítás
- Minőségellenőrzés
- Csomagolás és előkészítés
Gyorsítási stratégiák
Tervezési fázis gyorsítása:
- Teljes és pontos kezdeti tervek
- Gyors válasz a DFM ajánlásaira
- Digitális jóváhagyási folyamatok
- Tiszta kommunikációs csatornák
Gyártási gyorsítás:
- Speciális ütemezés és tervezés
- Párhuzamos működési koordináció
- Hatékony anyagmozgatás
- Proaktív minőségirányítás
Adminisztratív gyorsítás:
- Egyszerűsített jóváhagyási folyamatok
- Elektronikus dokumentáció
- Proaktív kommunikáció
- Hatékony logisztikai tervezés
10. fejezet: Felületkezelések és felületkezelések
Mechanikai felületek
Standard felületek:
- Mill FinishGyártott felületi állapot
- Csiszolt befejezésEgyenletes, irányított szálerezetmintázat
- GyöngyfúvásEgyenletes matt textúra
- CsiszoltKülönböző fényességi és simasági szintek
Prototípus-specifikus szempontok:
- Költség vs. megjelenésAz esztétikai igények és a költségvetés egyensúlyban tartása
- Folyamat kiválasztásaA megfelelő befejező módszerek kiválasztása
- Átfutási idő hatása: Figyelembe véve a befejező folyamatok időtartamát
- Funkcionális követelményekTeljesítményigények kielégítése
Vegyi kezelések
Konverziós bevonatok:
- Foszfát bevonatokFestéktapadáshoz és korrózióállósághoz
- Chromate ConversionAlumínium korrózióvédelmére
- AnodizingDekoratív és védő alumínium bevonatok
- Vegyi fóliákIdeiglenes korrózióvédelem
Prototípus szempontok:
- Minimális mennyiségi követelményekSok folyamat minimális kötegmérettel rendelkezik
- Szállítási határidők Kémiai folyamatok időtartama
- SzínegyeztetésKötegek közötti konzisztencia
- Környezetvédelmi SzabályzatMegfelelőségi követelmények
Festés és porbevonat
Prototípus festés:
- FestékszórózásRugalmas kis mennyiségekhez
- SzínegyeztetésEgyedi színfejlesztés
- Többlépcsős felületkezelésAlapozó és fedőfesték rendszerek
- Maszkolási követelményekSzelektív bevonat felviteléhez
Prototípusok porbevonata:
- Tartós felületekKiváló kopás- és vegyi ellenállás
- SzínválasztásSzéles standard színválaszték
- Környezeti előnyökAlacsony VOC-kibocsátás
- Minimális mennyiségi rugalmasságJobb prototípusokhoz, mint egyes nedves festékek
Speciális bevonatok
Funkcionális bevonatok:
- Teflon/tapadásmentesA kibocsátási jellemzőkhöz
- Vezető bevonatokEMI/RFI árnyékoláshoz
- Kopásálló bevonatokNagy kopásállóságú alkalmazásokhoz
- Termikus bevonatokHőkezeléshez
Dekoratív felületek:
- Texturált felületekEgyedi felületi minták
- FémhatásokSzimulált fémes megjelenések
- Egyéni grafikaLogók és azonosító jelölések
- Különleges hatásokEgyedi vizuális jellemzők
11. fejezet: Összeszerelés és integráció
Prototípusok illesztési módszerei
Mechanikus rögzítés:
- Csavaros rögzítés: Leggyakoribb a prototípusoknál
- Szegecs szerelésÁllandó illesztésekhez
- Speciális rögzítőelemekEgyedi vagy saját fejlesztésű rendszerek
- PrésillesztésekPrecíziós összeszerelésekhez
Hegesztési eljárások:
- TIG hegesztésLegmagasabb minőség, legjobban szabályozható
- MIG hegesztésGyorsabb, vastagabb anyagokhoz jó
- Helyszíni hegesztésLemezek közötti illesztéshez
- Lézeres hegesztésPrecíziós illesztés minimális torzulással
Ragasztó ragasztás:
- Szerkezeti ragasztókNagy szilárdságú kötésekhez
- TömítőanyagokKörnyezetvédelem érdekében
- Vezetőképes ragasztókElektromos csatlakozásokhoz
- Ideiglenes kötvényekÖsszeszereléshez és teszteléshez
Prototípus-összeszerelési szempontok
Összeszerelésre alkalmas kialakítás:
- AkadálymentességSzerszámszabad tér és kezelői hozzáférés
- SorrendtervezésLogikai összeszerelési sorrend
- Tolerancia halmozásKumulatív variációk kezelése
- Hibamegelőzés: A helytelen összeszerelést megakadályozó tervezési jellemzők
Minőség az összeszerelésben:
- Alkalmassági ellenőrzés: Komponensek kompatibilitásának ellenőrzése
- Nyomatékszabályozás: A rögzítőelemek megfelelő meghúzása
- Igazítás ellenőrzéseAz alkatrészek megfelelő elhelyezésének biztosítása
- Funkcionális tesztelésAz összeszerelés működésének ellenőrzése
Speciális összeszerelési követelmények
Tisztatéri összeszerelés:
- Orvosi vagy elektronikai alkalmazásokhoz
- Ellenőrzött környezeti követelmények
- Különleges kezelési eljárások
- Dokumentáció és ellenőrzés
Tesztelési és validációs összeállítások:
- Műszerezési integráció
- Tesztpont hozzáférhetősége
- Moduláris kialakítás a konfigurációváltoztatásokhoz
- A tesztkonfigurációk dokumentációja
12. fejezet: Jövőbeli trendek és innovációk
Technológiai fejlesztések
Digitális gyártási technológiák:
- MI-vezérelt tervezésoptimalizálásAutomatizált DFM-elemzés
- Digitális iker integrációVirtuális prototípuskészítés és validálás
- Felhőalapú együttműködésValós idejű tervmegosztás és visszajelzés
- Speciális szimulációPontosabb folyamatmodellezés
Fejlett gyártási technológiák:
- Hibrid gyártásAdditív és szubtraktív folyamatok kombinálása
- Intelligens szerszámozásAdaptív befogók és szerszámrendszerek
- RobotautomatizálásFokozott automatizálás a prototípusgyártó műhelyekben
- IoT-integrációCsatlakoztatott berendezések és folyamatok
Anyagi innovációk:
- Fejlett ötvözetekÚj anyagok továbbfejlesztett tulajdonságokkal
- Intelligens anyagokÉrzékeny tulajdonságokkal rendelkező anyagok
- Fenntartható anyagok Környezetbarát lehetőségek
- Összetett integrációVegyes anyaggyártás
Ipari trendek
Gyorsított fejlesztési ciklusok:
- Egyre nagyobb az igény a gyorsabb prototípusgyártásra
- Just-in-time fejlesztési módszertanok
- Agilis hardverfejlesztési megközelítések
- Gyors iterációs képességek
Fókuszban a fenntarthatóság:
- Anyaghatékonyság és hulladékcsökkentés
- Energiahatékony folyamatok
- Újrahasznosítható és fenntartható anyagok
- Környezeti hatásvizsgálat
A prototípusgyártás demokratizálása:
- Alacsonyabb költségű belépési pontok
- Jobb hozzáférés startupok számára
- Oktatási és alkotói mozgalmak hatása
- Közösségi finanszírozáson alapuló fejlesztés
Stratégiai vonatkozások
Versenyképes előny:
- A piacra jutás gyorsasága, mint elsődleges megkülönböztető tényező
- A minőségi és pontossági követelmények egyre magasabbak
- A költségnyomás a hatékonyságnövelő innovációkat hajtja
- Testreszabási és személyre szabási trendek
Partnerségi modellek:
- Szorosabb együttműködés a tervezők és a kivitelezők között
- Integrált tervező és gyártó csapatok
- Hosszú távú partnerségi megközelítések
- Közös fejlesztési és kockázatmegosztási modellek
13. fejezet: Prototípus-gyártó partner kiválasztása
Értékelési szempontok
Technikai képességek:
- A gyártási technológiák széles skálája elérhető
- Anyagismeret és feldolgozási ismeretek
- Minőségellenőrzési rendszerek és képességek
- Mérnöki támogatás és tervezési segítségnyújtás
Üzleti tényezők:
- Tapasztalat hasonló projektekben és iparágakban
- Időben történő szállítás nyilvántartása
- Átlátható árképzés és kommunikáció
- Skálázhatóság és kapacitás a jövőbeli igényekhez
Stratégiai összehangolás:
- A fejlesztési céljaid megértése
- Hajlandóság a partnerségre, nem pedig a puszta kínálatra
- Rugalmasság a változásokhoz való alkalmazkodásban
- Hosszú távú kapcsolat lehetősége
Partnerség-fejlesztés
Kezdeti eljegyzés:
- Műszaki képességfelmérés
- Projektfelülvizsgálat és megvalósíthatósági elemzés
- Referencia ellenőrzések és portfólió áttekintés
- Kísérleti projekt megfontolása
Kapcsolatépítés:
- Tiszta kommunikációs protokollok
- Teljesítménymutatók meghatározása
- Folyamatos fejlesztési együttműködés
- Stratégiai tervezés összehangolása
Konklúzió: Az ötletek valósággá alakítása
A fémlemez prototípusok gyártása a hardvertermék-fejlesztés egyik legfontosabb fázisa. Ez az a pillanat, amikor az absztrakt koncepciók kézzelfogható termékekké válnak, amikor a terveket valós követelményekkel ellenőrzik, és amikor az innovációk megteszik az első lépéseket a piaci siker felé. A mai versenykörnyezetben a funkcionális prototípusok gyors és hatékony előállításának képessége meghatározhatja, hogy mely termékek sikeresek, és melyek nem jutnak el a piacra.
A prototípus-gyártási technológiák fejlődése folyamatosan bővíti a lehetőségeket. A komplex alkatrészeket órák alatt előállító lézervágó rendszerektől a precíz, kemény szerszámok nélküli alkatrészeket létrehozó fejlett alakítási technológiákig a mai prototípus-gyártók példátlan képességekkel rendelkeznek a termékfejlesztés támogatására. Ezek a fejlesztések, a digitális tervezési és együttműködési eszközökkel kombinálva, drámaian csökkentették a koncepciótól a fizikai prototípusig tartó átmenet idejét és költségeit.
A sikeres prototípus-gyártás többet igényel a technikai képességeknél – partnerséget, világos kommunikációt és stratégiai gondolkodást igényel. A leghatékonyabb kapcsolatok ötvözik az ügyfél termékvízióját és piaci ismereteit a gyártó gyártási szakértelmével és folyamatismeretével. Együttesen eligazodhatnak a prototípus-fejlesztés kihívásaiban, egyensúlyt teremtve a sebesség, a költségek, a minőség és a funkcionalitás között az optimális megoldások létrehozása érdekében.
A jövőre tekintve számos kulcsfontosságú elv fogja irányítani a sikeres prototípus-gyártási stratégiákat:
Korai együttműködés
A gyártási partnerek bevonása a tervezési folyamat korai szakaszába jelentős előnyökkel jár. Gyártási szakértelmük segíthet a tervezési döntésekben, megelőzheti a költséges hibákat, és optimalizálhatja a terveket mind a prototípusgyártás, mind a végső gyártás szempontjából.
Iteratív megközelítés
A prototípus-készítést iteratív tanulási folyamatként kell kezelni. Minden egyes prototípus-verzió értékes információkat nyújt, amelyek a következő iteráció fejlesztéseit segítik elő, végső soron jobb végtermékekhez vezetve.
Holisztikus gondolkodás
A prototípus gyártását egy integrált termékfejlesztési stratégia részeként kell tekinteni, amely magában foglalja a tervezést, az validálást, a tesztelést és a gyártásra való előkészítést. Minden fázis tájékoztatja és optimalizálja a többit.
Stratégiai befektetés
A prototípusgyártást ne költségként, hanem a termék sikerébe való stratégiai befektetésként tekintsd. Az alapos prototípusgyártás viszonylag szerény költségei megelőzhetik a sokkal drágább problémákat a gyártásban, vagy ami még rosszabb, a piacon.
A hardverfejlesztés felgyorsítására kész vállalatok számára a lemezprototípus-gyártás bevált utat kínál a koncepciótól a valóságig. A sebesség, a pontosság és a rugalmasság ötvözésével lehetővé teszi az innovációt, miközben kezeli a kockázatokat – ez a kombináció elengedhetetlen a mai gyorsan mozgó, versenyképes piacokon.
Az ötlettől a termékig vezető út soha nem volt izgalmasabb vagy könnyebben elérhető. A megfelelő prototípus-gyártó partnerrel és megközelítéssel minden méretű vállalat életre keltheti innovációit, valós körülmények között tesztelheti azokat, kézzelfogható visszajelzések alapján finomíthatja azokat, és magabiztosan haladhat a sikeres gyártás és piaci bevezetés felé.
Készen állsz arra, hogy termékkoncepcióidat fizikai valósággá alakítsd?
A megfelelő prototípus-gyártási megoldás Önre vár – olyasmi, amely egyensúlyt teremt a sebesség, a minőség, a mennyiség és a költségvetés iránti egyedi igényei között, miközben utat nyit a sikeres gyártás és a piaci siker felé. Következő innovációja nem érdemel kevesebbet, mint szakértői partnerséget az ötlettől a valóságig tartó útján.
A NOBLE egy kínai-brit közös vállalat, amely képes független kutatás-fejlesztésre, gyártásra és értékesítésre.
Két fő üzleti irányunk van: az „Ápolási termékek” és az „Intelligens gyártás”.
Az „Ápolási termékek” üzletág elkötelezett amellett, hogy az intelligens ápolási termékek és szolgáltatások vezető szállítójává váljon, a szépségápolásra, az egészségügyre és az idősgondozásra összpontosítva. Jelenleg főként IPL szőrtelenítő termékeket értékesítünk.
Kiterjedt tapasztalattal rendelkezünk a lemezmegmunkálásban. Teljes körű szolgáltatást nyújtunk, beleértve a tervezést/gyártást/összeszerelést/ellenőrzést és tesztelést/csomagolást, hogy támogassuk új projektjeit. Forduljon hozzánk bizalommal, ha bármilyen igénye van. Mindig készen állunk. Kérjük, ossza meg velünk a rajzokat, beleértve a 3D-s és a 2D-s rajzokat is.







