
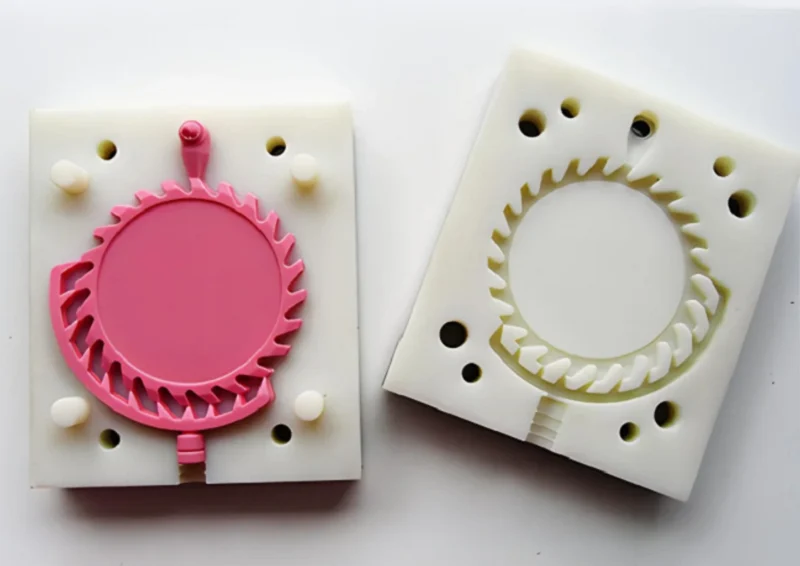
सिलिकॉन वैक्यूम कास्टिंग प्लास्टिक के पुर्जों के छोटे बैच बनाने की एक विधि है। एक मास्टर पैटर्न एक बॉक्स में रखा जाता है। उस पर तरल सिलिकॉन डाला जाता है। सिलिकॉन जम कर एक लचीला सांचा बना लेता है। मास्टर पैटर्न बाहर निकाला जाता है। उसमें रेज़िन डाला जाता है। वैक्यूम द्वारा हवा बाहर निकाल दी जाती है। पुर्जा जम जाता है और आपको उसकी एक प्रति मिल जाती है।
यह प्रक्रिया प्रोटोटाइपिंग और छोटे पैमाने पर उत्पादन में व्यापक रूप से उपयोग की जाती है। क्यों? क्योंकि यह तेज़ है—सांचे कुछ ही दिनों में तैयार किए जा सकते हैं। यह किफायती है—ये सांचे स्टील के सांचों से सस्ते पड़ते हैं। और गुणवत्ता उच्च स्तर की है—अंतिम उत्पाद का रूप और स्पर्श बड़े पैमाने पर उत्पादित इंजेक्शन मोल्डिंग वाले पुर्जों से बिल्कुल अलग नहीं होता।
यह गाइड पूरी प्रक्रिया को कवर करती है। आप सीखेंगे कि सिलिकॉन वैक्यूम कास्टिंग का उपयोग कब करना है और कब अन्य विधियों का चुनाव करना है।
सिलिकॉन वैक्यूम कास्टिंग की परिभाषा
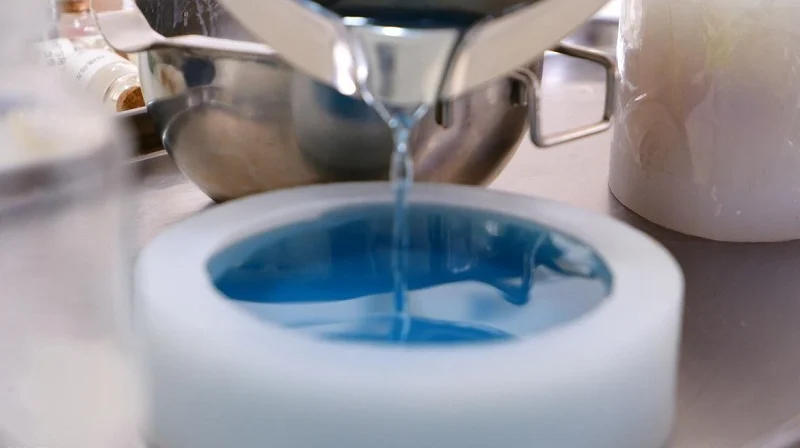
सिलिकॉन वैक्यूम कास्टिंग में प्लास्टिक के पुर्जे बनाने के लिए एक लचीले सिलिकॉन मोल्ड का उपयोग किया जाता है। एक मास्टर पैटर्न—आमतौर पर 3D प्रिंटेड या मशीनीकृत—को एक कंटेनर में लटकाया जाता है। इसके चारों ओर तरल सिलिकॉन डाला जाता है। सिलिकॉन जम जाता है। मास्टर पैटर्न को हटा दिया जाता है। परिणामी कैविटी मूल की एकदम सटीक प्रति होती है।
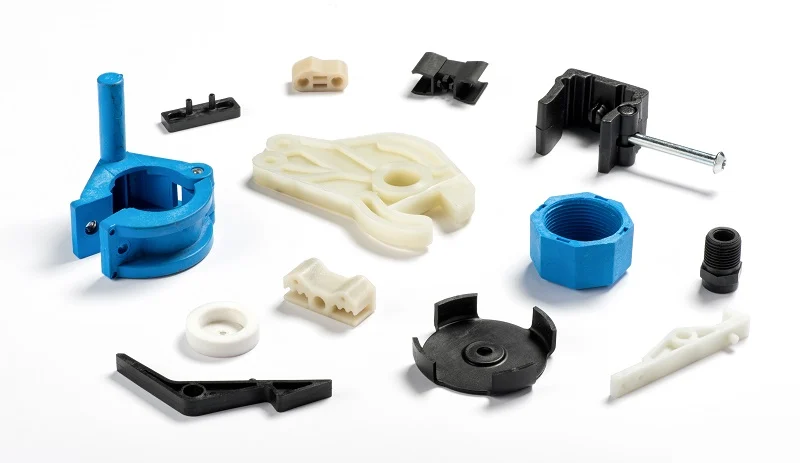
ढलाई की सामग्री अलग होती है। रेज़िन—पॉलीयुरेथेन, एपॉक्सी, या इसी तरह का कोई पदार्थ—सिलिकॉन के सांचे में डाला जाता है। वैक्यूम द्वारा हवा बाहर निकाल दी जाती है। रेज़िन जम जाता है। पुर्जा बाहर आ जाता है। सिलिकॉन लचीला हो जाता है। अंडरकट बिना किसी नुकसान के खुल जाते हैं।
यह अंतर महत्वपूर्ण है। सांचा सिलिकॉन का बना होता है। लचीला। मुलायम। इसी से ढलाई संभव होती है। ढलाई के लिए इस्तेमाल होने वाली सामग्री कठोर प्लास्टिक की होती है। सख्त। टिकाऊ। दो अलग-अलग सामग्रियां। दो अलग-अलग कार्य। एक प्रक्रिया इन्हें जोड़ती है।
यह सिलिकॉन वैक्यूम कास्टिंग का मूल तत्व है। कठोर भागों के लिए एक लचीला सांचा। सीमित मात्रा। उच्च गुणवत्ता। त्वरित डिलीवरी।
सिलिकॉन वैक्यूम कास्टिंग प्रक्रिया चरण दर चरण
चरण 1: मास्टर मॉडल बनाना
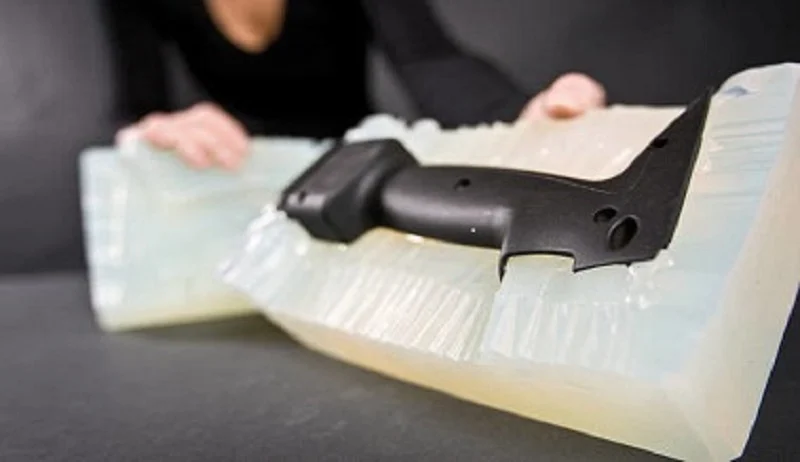
मूल कृति प्रारंभिक बिंदु है। ढाला गया प्रत्येक भाग उसी की नकल करता है। मूल कृति में मौजूद खामियां हर नकल में दिखाई देती हैं। खरोंचें, खुरदरी सतहें, आयामी त्रुटियां—ये सभी सीधे तौर पर स्थानांतरित हो जाती हैं।
मास्टर को आमतौर पर 3D प्रिंट या CNC मशीनिंग द्वारा तैयार किया जाता है। SLA प्रिंटिंग से चिकनी सतह मिलती है। CNC मशीनिंग से सटीक माप प्राप्त होता है। चुनाव पार्ट की आवश्यकताओं पर निर्भर करता है। मास्टर को सिलिकॉन डालने की प्रक्रिया में टिकाऊ होना चाहिए। यह तरल में डूबा रहता है। इसे निकाला जाता है। इसमें कोई विकृति नहीं आनी चाहिए।
चरण 2: सिलिकॉन मोल्ड का निर्माण
तरल सिलिकॉन को मूल नमूने के चारों ओर डाला जाता है। यह हर खांचे को भर देता है। यह सतह की हर बारीकी को हूबहू दोहराता है। सूखने के बाद, मूल नमूने को बाहर निकाल लिया जाता है। खाली जगह मूल नमूने की एक प्रति होती है।
सांचे की सामग्री महत्वपूर्ण होती है। कठोरता से लचीलापन निर्धारित होता है। नरम सांचे से जटिल अंडरकट आसानी से बन जाते हैं। कठोर सांचे में सटीक टॉलरेंस बनाए रखना आसान होता है। सिलिकॉन को कास्टिंग रेज़िन का प्रतिरोध करना चाहिए। बार-बार डालने के बाद भी उसमें सूजन या खराबी नहीं आनी चाहिए।
चरण 3: वैक्यूम डीगैसिंग और रेजिन कास्टिंग
रेजिन आपस में मिल जाता है। तरल में हवा के बुलबुले फंस जाते हैं। वैक्यूम चैंबर उन्हें बाहर निकाल देता है। रेजिन गाढ़ा और पारदर्शी हो जाता है।
फिर राल को सिलिकॉन के सांचे में डाला जाता है। चैंबर बंद हो जाता है। वैक्यूम फिर से काम करता है। राल हर खांचे में भर जाता है। कोई हवा फंसी नहीं रहती। कोई खाली जगह नहीं रहती। सिलिकॉन वैक्यूम कास्टिंग में एकसमान परिणाम के लिए यह चरण बहुत महत्वपूर्ण है।
चरण 4: क्योरिंग और मोल्ड से निकालना
रेजिन कमरे के तापमान पर या कम तापमान वाले ओवन में सूख जाता है। सूखने का समय रेजिन की प्रकार पर निर्भर करता है। तेजी से सूखने पर गर्मी उत्पन्न होती है। धीरे-धीरे सूखने पर सिकुड़न कम होती है।
सांचे से सांचा निकालना एक सावधानीपूर्वक किया जाने वाला काम है। सिलिकॉन लचीला होता है। हिस्सा आसानी से निकल जाता है। ज़ोर लगाने या ज़बरदस्ती करने की ज़रूरत नहीं है। सांचा सुरक्षित रहता है। इसे दोबारा इस्तेमाल किया जा सकता है। सही तरीके से सांचे से सांचा निकालने से सांचे का जीवनकाल बढ़ जाता है। फटे हुए सांचे की मरम्मत नहीं की जा सकती।
चरण 5: पोस्ट-प्रोसेसिंग और सतही परिष्करण
ढलाई किया हुआ भाग अंतिम भाग नहीं है। ढलाई के दौरान जमा अतिरिक्त सामग्री को हटाना आवश्यक है। सतह पर मौजूद खामियों को रेतने या पॉलिश करने की आवश्यकता होती है। इसके बाद पेंट और टेक्सचर लगाए जाते हैं।
कुछ भागों में द्वितीयक प्रक्रियाओं की आवश्यकता होती है। जैसे छेद करना, इंसर्ट को जोड़ना, सतहों पर पेंट करना। पोस्ट-प्रोसेसिंग चरण भाग को उसके अंतिम रूप और कार्यक्षमता तक परिष्कृत करता है।
ये पाँच चरण सिलिकॉन वैक्यूम कास्टिंग की कार्यप्रणाली को परिभाषित करते हैं। प्रत्येक चरण अगले चरण को प्रभावित करता है। मास्टर पार्ट का आकार निर्धारित करता है। मोल्ड विवरण निर्धारित करता है। वैक्यूम घनत्व निर्धारित करता है। पोस्ट-प्रोसेसिंग अंतिम रूप निर्धारित करती है। इन सभी पाँचों चरणों का सही ढंग से निष्पादन आवश्यक है।
सिलिकॉन वैक्यूम कास्टिंग में प्रयुक्त सामग्री
सिलिकॉन रबर के लिए मोल्ड बनाना
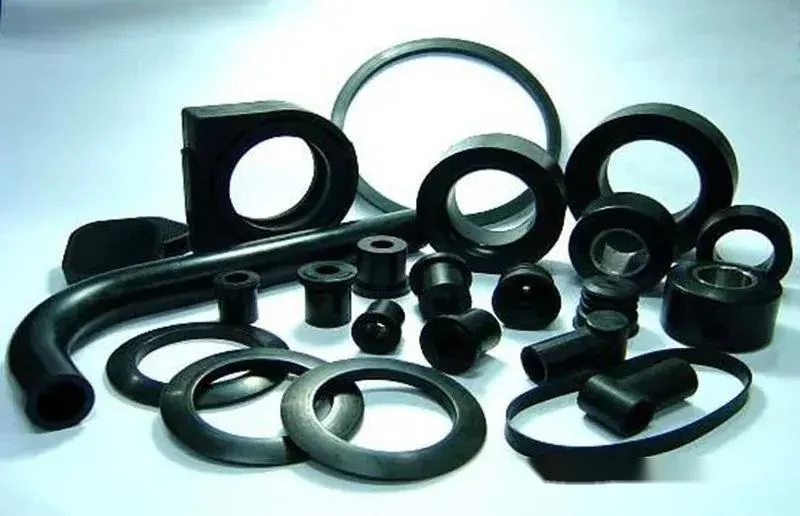
मोल्ड सिलिकॉन का बना है। यह लचीला और टिकाऊ है। यह सतह की बारीकियाँ बखूबी पकड़ता है। यह बिना नुकसान पहुंचाए अंडरकट को आसानी से निकाल देता है।
सभी सिलिकॉन रबर एक जैसे नहीं होते। शोर कठोरता नरम (A20) से लेकर सख्त (A60) तक होती है। नरम मोल्ड जटिल अंडरकट को संभालने में सक्षम होता है। सख्त मोल्ड सटीक आयामों को बनाए रखता है। चुनाव पार्ट की ज्यामिति पर निर्भर करता है। सिलिकॉन को कास्टिंग रेज़िन का प्रतिरोध भी करना चाहिए। कुछ रेज़िन मोल्ड पर प्रतिकूल प्रभाव डालते हैं। गलत सिलिकॉन कुछ बार डालने के बाद खराब हो जाता है।
पॉलीयुरेथेन कास्टिंग रेजिन
ढलाई के लिए इस्तेमाल होने वाला राल पॉलीयुरेथेन है। यह दो भागों वाली प्रणाली है। इसे मिलाएँ। डालें। यह जम जाता है। इसके यांत्रिक गुण इसके निर्माण पर निर्भर करते हैं।
एबीएस जैसी रेजिन इंजेक्शन मोल्डिंग से बने एबीएस की तरह ही होती हैं। कठोर। टिकाऊ। अच्छी प्रभाव प्रतिरोधक क्षमता।
पीपी जैसी रेजिन पॉलीप्रोपाइलीन का अनुकरण करती हैं। अर्ध-लचीली। रासायनिक प्रतिरोधी। लिविंग हिंज के लिए उपयुक्त।
पीसी जैसी रेजिन पॉलीकार्बोनेट की नकल होती हैं। उच्च शक्ति। उच्च ताप प्रतिरोध। संरचनात्मक भागों के लिए उपयुक्त।
रबर जैसी रेजिन नरम और लचीली होती हैं। ये टीपीई या सिलिकॉन जैसी दिखती हैं। इनका उपयोग गैस्केट, ग्रिप और सील बनाने में किया जाता है।
पारदर्शी रेजिन साफ होते हैं। इनकी प्रकाशीय स्पष्टता अलग-अलग होती है। कुछ बिल्कुल साफ होते हैं, जबकि कुछ में हल्का पीलापन होता है। इनका उपयोग लेंस और प्रकाश गाइड बनाने में किया जाता है।
ज्वाला-रोधी सामग्री UL 94 V-0 रेटिंग के अनुरूप है। इसका उपयोग विद्युत और ऑटोमोटिव अनुप्रयोगों में किया जाता है।
रेज़िन से ही पुर्जे का प्रदर्शन निर्धारित होता है। अपने सिलिकॉन वैक्यूम कास्टिंग प्रोजेक्ट के लिए सही रेज़िन चुनें।
रंग और सतह बनावट विकल्प
ढलाई से पहले राल में रंग मिला दें। इससे रंग पूरे भाग में एक समान हो जाता है, जिससे पेंट करने की आवश्यकता नहीं रहती।
सतह की बनावट प्रोटोटाइप से ली गई है। सिलिकॉन इस बनावट को सटीक रूप से दोहरा सकता है। मैट फिनिश, चमकदार सतहें और इंजीनियरिंग-ग्रेड टेक्सचर्ड पैटर्न, सभी को ढले हुए हिस्से पर पूरी तरह से स्थानांतरित किया जा सकता है। यह हिस्सा बिल्कुल बड़े पैमाने पर उत्पादित घटक जैसा दिखता है। यही सिलिकॉन वैक्यूम कास्टिंग का असली मूल्य है। यह केवल एक प्रोटोटाइप नहीं, बल्कि उत्पादन-पूर्व नमूना है। इसका रूप और स्पर्श अंतिम उत्पाद से बिल्कुल अलग नहीं है।
सिलिकॉन वैक्यूम कास्टिंग के लाभ
कम टूलींग लागत
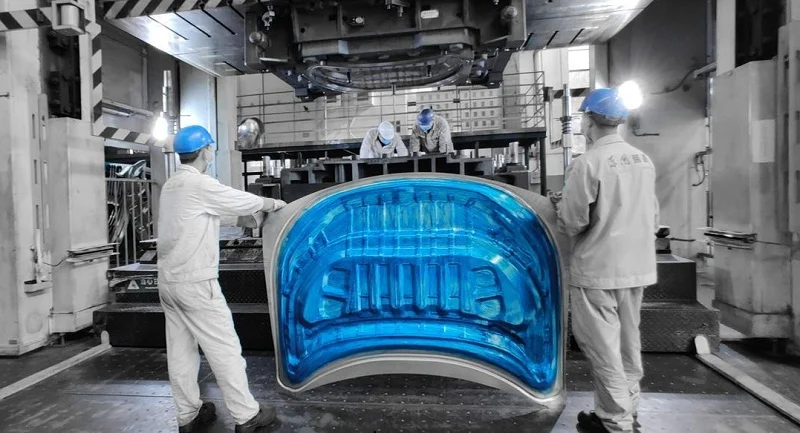
ये सांचे सिलिकॉन से बने होते हैं। स्टील और एल्युमीनियम के सांचों के विपरीत, यह सामग्री सस्ती और जल्दी तैयार हो जाती है, और सांचे की लागत इंजेक्शन मोल्डिंग की तुलना में बहुत कम होती है। प्रोटोटाइपिंग और छोटे पैमाने पर उत्पादन के लिए, यह विधि किफायती है और इसमें किसी महत्वपूर्ण पूंजी निवेश की आवश्यकता नहीं होती है।
फास्ट लीड टाइम
सिलिकॉन के सांचे कुछ ही दिनों में तैयार हो जाते हैं। एक बार मुख्य सांचा तैयार हो जाने और सिलिकॉन डालने के बाद, रात भर सूखने के बाद, उत्पादन अगले ही दिन शुरू हो सकता है। इससे उत्पाद को बाजार में लाने का समय कम हो जाता है और डिज़ाइन में बदलाव की गति तेज हो जाती है।
उत्कृष्ट सतह खत्म
सिलिकॉन मूल वस्तु की हूबहू प्रतिकृति बनाता है। हर खरोंच, हर बनावट, हर पॉलिश। ढाला हुआ भाग मूल वस्तु की सतह से मेल खाता है। चिकनी, सौंदर्यपूर्ण सतहें मानक हैं।
उच्च विवरण वाला पुनरुत्पादन
बारीक से बारीक विवरण को सटीकता से पुन: प्रस्तुत किया जाता है। पसलियां, पाठ, सूक्ष्म खांचे... सिलिकॉन हर खांचे को भर देता है। राल हर विवरण को भर देता है, जिसके परिणामस्वरूप तैयार उत्पाद मूल वस्तु से हूबहू मेल खाता है।
जटिल ज्यामितियों के लिए लचीला मोल्ड डिजाइन
सिलिकॉन लचीला होता है, जिससे सांचे से पुर्जों को किनारों को नुकसान पहुंचाए बिना निकाला जा सकता है। सांचा खुलने पर, पुर्जों को स्लाइडर या इजेक्टर पिन जैसे सहायक उपकरणों की आवश्यकता के बिना ही बाहर निकाल लिया जाता है। कठोर सांचों की तुलना में, सिलिकॉन वैक्यूम कास्टिंग से जटिल आकृतियों वाले पुर्जों का उत्पादन करना आसान हो जाता है।
के लिए आदर्श कम मात्रा में उत्पादन
3D प्रिंटिंग में, अत्यधिक उत्पादन मात्रा वाले ऑर्डर को प्रिंट करने में हफ्तों लग सकते हैं और प्रति यूनिट लागत बहुत अधिक होती है; वहीं इंजेक्शन मोल्डिंग में, उत्पादन मात्रा इतनी कम होती है कि मोल्ड की लागत भी वसूल नहीं हो पाती। सिलिकॉन वैक्यूम कास्टिंग इन दोनों के बीच की स्थिति को भरती है। यही इसका लाभ है: यह मध्यम कीमत और मध्यम गति प्रदान करती है, जिससे यह उपयुक्त उत्पादन मात्रा के लिए एकदम सही है।
सिलिकॉन वैक्यूम कास्टिंग की सीमाएँ
मोल्ड का सीमित जीवनकाल
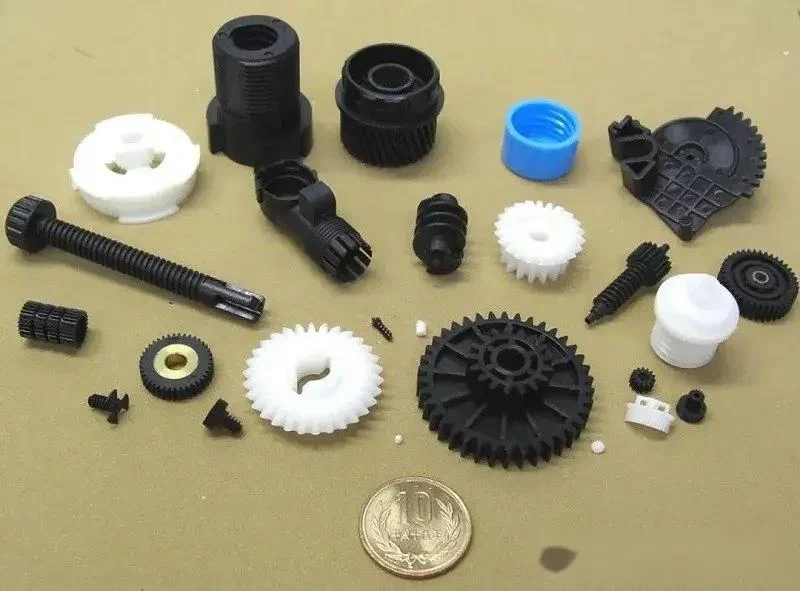
सिलिकॉन मोल्ड से आमतौर पर केवल 20 से 30 पुर्जे ही बनाए जा सकते हैं। यदि आकृति सरल हो और राल के गुण सौम्य हों, तो यह संख्या कभी-कभी 50 तक भी पहुँच सकती है। इसके बाद, मोल्ड पुराना होने लगता है। सतह खुरदरी हो जाती है, बारीकियाँ धुंधली हो जाती हैं और आयामों में बदलाव आने लगता है। सिलिकॉन मोल्ड सिलिकॉन वैक्यूम कास्टिंग में उपयोग होने वाली उपभोज्य वस्तुएँ हैं; ये उत्पादन उपकरण नहीं हैं।
धातु औजारों की तुलना में कम आयामी स्थिरता
सिलिकॉन लचीला होता है। दबाव पड़ने पर यह मुड़ जाता है। इस मुड़ने से आकार में परिवर्तन होता है। परिणामस्वरूप, सांचे से निकाले गए पुर्जे मूल नमूने से थोड़े भिन्न होते हैं। सांचे के पुराने होने के साथ-साथ यह अंतर धीरे-धीरे बढ़ता जाता है। धातु के सांचे मुड़ते नहीं हैं और आकार में स्थिरता बनाए रखते हैं। सिलिकॉन वैक्यूम कास्टिंग एक ऐसी प्रक्रिया है जिसमें गति और लागत के लाभ के लिए दीर्घकालिक स्थिरता से समझौता करना पड़ता है।
इंजेक्शन मोल्डिंग द्वारा निर्मित प्लास्टिक की तुलना में सामग्री का प्रदर्शन
ये रेज़िन उत्पादन-स्तर के प्लास्टिक के गुणों की नकल करते हैं, लेकिन उनसे पूरी तरह मेल नहीं खा सकते। इनकी प्रभाव शक्ति कम होती है, ऊष्मा विक्षेपण तापमान कम होता है और थकान प्रतिरोध क्षमता भी कम होती है। हालांकि कुछ रेज़िन प्रणालियाँ ABS या पॉलीप्रोपाइलीन के प्रदर्शन के करीब पहुँच जाती हैं, लेकिन वे उन्हें पूरी तरह से प्रतिस्थापित नहीं कर सकतीं। ये पुर्जे प्रोटोटाइपिंग के लिए हैं, न कि बड़े पैमाने पर उत्पादन के लिए।
उत्पादन मात्रा की बाधाएँ
उत्पादन की मात्रा एक निर्णायक कारक है। सिलिकॉन वैक्यूम कास्टिंग 10 से 50 भागों के उत्पादन के लिए उपयुक्त है। एक बार उत्पादन 100 भागों से अधिक हो जाने पर, यह प्रक्रिया आर्थिक रूप से अव्यवहार्य हो जाती है। सांचे घिस जाते हैं, और उन्हें बदलने से लागत बढ़ जाती है, जिससे प्रति इकाई लागत बढ़ जाती है। एक निश्चित सीमा से अधिक मात्रा के लिए, इंजेक्शन मोल्डिंग अधिक लागत प्रभावी है; उस सीमा से कम मात्रा के लिए, 3डी प्रिंटिंग तेज़ है।
सिलिकॉन वैक्यूम कास्टिंग की एक स्पष्ट रूप से परिभाषित परिचालन सीमा होती है। कृपया इसका उपयोग इसी सीमा के भीतर करें। यदि आप इस सीमा से बाहर प्रयोग करते हैं, तो कृपया कोई वैकल्पिक विधि चुनें। यह कोई खराबी नहीं है, बल्कि प्रक्रिया की एक सीमा है।
सिलिकॉन वैक्यूम कास्टिंग बनाम इंजेक्शन मोल्डिंग
लागत तुलना
सिलिकॉन मोल्ड सस्ते होते हैं, इनकी कीमत कुछ हज़ार डॉलर ही होती है। वहीं दूसरी ओर, इंजेक्शन मोल्ड महंगे होते हैं, इनकी कीमत दसियों हज़ार डॉलर और कभी-कभी तो लाखों डॉलर तक भी हो सकती है। प्रति यूनिट लागत एक अलग ही तस्वीर पेश करती है: इंजेक्शन मोल्डिंग की प्रति यूनिट लागत कम होती है, जबकि सिलिकॉन वैक्यूम कास्टिंग की लागत अधिक होती है। कुल लागत का ब्रेक-ईवन पॉइंट उत्पादन मात्रा पर निर्भर करता है। यदि 50 यूनिट का उत्पादन किया जाता है, तो वैक्यूम कास्टिंग सस्ती पड़ती है; यदि 10,000 यूनिट का उत्पादन किया जाता है, तो इंजेक्शन मोल्डिंग अधिक लागत लाभ प्रदान करती है।
उत्पादन की गति
सिलिकॉन मोल्ड कुछ ही दिनों में तैयार हो जाते हैं। पुर्जों का पहला बैच एक सप्ताह के भीतर तैयार हो सकता है। दूसरी ओर, इंजेक्शन मोल्ड से उत्पाद तैयार होने में कई महीने लगते हैं—आमतौर पर आठ से सोलह सप्ताह। इसके बाद प्रोटोटाइपिंग, फिर समायोजन और अंत में बड़े पैमाने पर उत्पादन होता है। यही वह मुख्य अंतर है जो उत्पाद को बाजार में लाने के समय में अंतर पैदा करता है। सिलिकॉन वैक्यूम कास्टिंग विकास प्रक्रिया को गति देती है, जबकि इंजेक्शन मोल्डिंग इसे धीमा कर देती है।
भाग की गुणवत्ता
सिलिकॉन वैक्यूम कास्टिंग और इंजेक्शन मोल्डिंग दोनों से उच्च गुणवत्ता वाले पुर्जे बनाए जा सकते हैं। हालांकि, इनके गुणवत्ता मापदंड अलग-अलग हैं। सिलिकॉन वैक्यूम कास्टिंग से उत्कृष्ट सतह फिनिश प्राप्त होती है और बारीक विवरणों को भी सटीक रूप से बनाया जा सकता है, जबकि इंजेक्शन मोल्डिंग बेहतर आयामी स्थिरता प्रदान करती है और लाखों चक्रों के बाद भी सटीक टॉलरेंस बनाए रखती है। इन दोनों प्रक्रियाओं में प्रयुक्त पदार्थों के गुणधर्म भी भिन्न हैं: इंजेक्शन मोल्डिंग में औद्योगिक स्तर के थर्मोप्लास्टिक का उपयोग होता है, जबकि वैक्यूम कास्टिंग में पॉलीयुरेथेन रेज़िन का उपयोग होता है। हालांकि ये दोनों रेज़िन देखने में समान लगते हैं, लेकिन ये एक जैसे नहीं हैं।
सर्वोत्तम उत्पादन मात्रा
उत्पादन की मात्रा से निर्माण प्रक्रिया का चुनाव निर्धारित होता है। सिलिकॉन वैक्यूम कास्टिंग: 10 से 100 पीस। इंजेक्शन मोल्डिंग: 1,000 पीस या उससे अधिक। इन दोनों के बीच की स्थिति इतनी स्पष्ट नहीं है। सटीक चुनाव पार्ट की जटिलता, सामग्री की आवश्यकता और बजट पर निर्भर करता है।
आपको कौन सी प्रक्रिया चुननी चाहिए?
चुनाव विकास के चरण पर निर्भर करता है। क्या आप प्रारंभिक विकास चरण में हैं? सिलिकॉन वैक्यूम कास्टिंग गति और लचीलापन प्रदान करती है। सत्यापन चरण के लिए कार्यात्मक भागों की आवश्यकता है? वैक्यूम कास्टिंग इन आवश्यकताओं को पूरा कर सकती है। बड़े पैमाने पर उत्पादन? इंजेक्शन मोल्डिंग ही अंतिम लक्ष्य है।
मूल्यांकन प्रक्रिया सरल है। उत्पादन की मात्रा निर्धारित करें। समयसीमा तय करें। आवश्यक सामग्री की पहचान करें। प्रक्रिया का चुनाव स्वाभाविक रूप से हो जाएगा। वैक्यूम कास्टिंग एक सेतु है। इंजेक्शन मोल्डिंग अंतिम चरण है।
नोबल के बारे में: आपका विश्वसनीय विनिर्माण भागीदार
नोबल एक विनिर्माण कंपनी है। सटीक धातु और प्लास्टिक प्रसंस्करण इसके व्यवसाय का मुख्य आधार है। इसके ग्राहक कई उद्योगों से आते हैं, जिनमें चिकित्सा उपकरण, औद्योगिक उपकरण और उपभोक्ता वस्तुएं शामिल हैं। इसकी सेवाएं त्वरित प्रोटोटाइपिंग से लेकर बड़े पैमाने पर उत्पादन तक फैली हुई हैं। हमारा लक्ष्य विश्वसनीय विनिर्माण समाधान प्रदान करना है जो विचारों को उच्च गुणवत्ता वाले उत्पादों में परिवर्तित करते हैं।
व्यापक विनिर्माण क्षमताएं
हमारी सेवाएं संपूर्ण श्रेणी को कवर करती हैं। सिलिकॉन वैक्यूम कास्टिंग का उपयोग प्रोटोटाइपिंग और पायलट उत्पादन के लिए किया जाता है; सीएनसी मशीनिंग सख्त टॉलरेंस आवश्यकताओं को पूरा करती है; प्लास्टिक इंजेक्शन मोल्डिंग उच्च मात्रा वाले पुर्जों के लिए उपयुक्त है; शीट मेटल फैब्रिकेशन का उपयोग आवरणों और फ्रेमों के लिए किया जाता है; सटीक धातु कार्य का उपयोग संरचनात्मक घटकों के लिए किया जाता है; रैपिड प्रोटोटाइपिंग का उपयोग डिज़ाइन सत्यापन के लिए किया जाता है; और कस्टम पुर्जों का निर्माण विशेष आवश्यकताओं को पूरा करता है।
एकीकरण हमारी ताकत है। अनेक विनिर्माण प्रक्रियाओं को एक ही छत के नीचे समेकित किया गया है। कोई आउटसोर्सिंग नहीं, कोई हस्तांतरण नहीं। हम प्रत्येक परियोजना के लिए कुशल और लागत प्रभावी समाधान तैयार करते हैं।
प्रमाणित गुणवत्ता प्रबंधन
गुणवत्ता सत्यापन योग्य है। ISO 9001:2015 सामान्य गुणवत्ता प्रबंधन को कवर करता है, जबकि ISO 13485:2016 चिकित्सा उपकरणों के निर्माण के लिए विशिष्ट है। ये प्रणालियाँ चिकित्सा उपकरण, औद्योगिक उपकरण और उपभोक्ता वस्तु क्षेत्रों की कठोर आवश्यकताओं को पूरा करती हैं।
सामान्य प्रश्न
सिलिकॉन वैक्यूम कास्टिंग क्या है?
एक मूल सांचे से लचीला सिलिकॉन सांचा बनाया जाता है, और उसमें निर्वात के तहत राल डाली जाती है। जब सांचा सूख जाता है, तो उसे सांचे से निकाल लिया जाता है। इस प्रक्रिया का उपयोग उच्च परिशुद्धता वाले प्लास्टिक पुर्जों के छोटे बैच बनाने के लिए किया जा सकता है।
सिलिकॉन वैक्यूम कास्टिंग में किन सामग्रियों का उपयोग किया जा सकता है?
पॉलीयुरेथेन रेजिन मानक सामग्री हैं। ये एबीएस, पॉलीप्रोपाइलीन, पॉलीकार्बोनेट और रबर जैसी सामग्रियों की नकल कर सकते हैं। इसके अलावा, पारदर्शी और अग्निरोधी किस्में भी उपलब्ध हैं। रेजिन का चुनाव पुर्जे के यांत्रिक गुणों को निर्धारित करता है।
एक सिलिकॉन मोल्ड से कितने भाग बनाए जा सकते हैं?
सामान्यतः, इसमें 20 से 30 भाग होते हैं। जब ज्यामिति सरल हो और राल के गुण सौम्य हों, तो यह संख्या 50 तक पहुँच सकती है। जटिल अंडरकट या आक्रामक गुणों वाली रालें साँचे का जीवनकाल कम कर देती हैं।
क्या सिलिकॉन वैक्यूम कास्टिंग उत्पादन के लिए उपयुक्त है?
यह बात 10 से 100 यूनिट के छोटे बैच के उत्पादन के लिए सही है। हालांकि, बड़े पैमाने पर उत्पादन के लिए ऐसा नहीं है। सांचे घिस जाते हैं और प्रति यूनिट लागत बढ़ जाती है। एक निश्चित मात्रा से अधिक उत्पादन होने पर, इंजेक्शन मोल्डिंग की लागत वास्तव में कम हो जाती है।
सिलिकॉन वैक्यूम कास्टिंग और इंजेक्शन मोल्डिंग में क्या अंतर है?
सिलिकॉन वैक्यूम कास्टिंग में सस्ते सिलिकॉन मोल्ड का उपयोग होता है और इसमें कम समय लगता है, इसलिए यह छोटे पैमाने पर उत्पादन के लिए उपयुक्त है। दूसरी ओर, इंजेक्शन मोल्डिंग में महंगे स्टील मोल्ड का उपयोग होता है और इसमें अधिक समय लगता है, इसलिए यह बड़े पैमाने पर उत्पादन के लिए उपयुक्त है।
सिलिकॉन वैक्यूम कास्टिंग कितनी सटीक होती है?
सटीकता प्रोटोटाइप पर निर्भर करती है। सिलिकॉन प्रोटोटाइप की सटीक प्रतिकृति बना सकता है। आयामी सहनशीलता ±0.1 मिलीमीटर तक हो सकती है। मोल्ड की लचीलता के कारण कुछ विचलन हो सकता है। धातु के मोल्ड की तुलना में इसकी दीर्घकालिक स्थिरता कम होती है। प्रोटोटाइप और छोटे बैच के उत्पादन के लिए यह सटीकता पर्याप्त है। उच्च परिशुद्धता उत्पादन के लिए, कृपया इंजेक्शन मोल्डिंग या मशीनिंग का विकल्प चुनें।







