
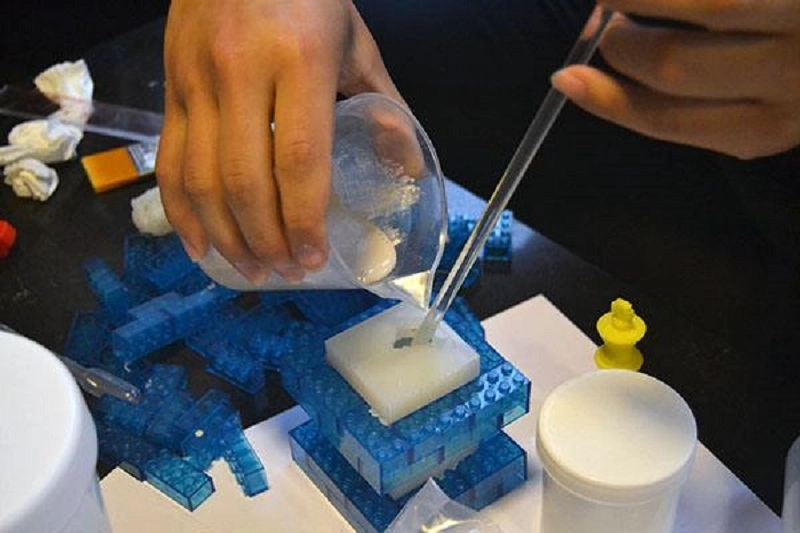
सिलिकॉन वैक्यूम कास्टिंग एक सामान्य आधुनिक प्रक्रिया है जो त्वरित प्रोटोटाइपिंग और छोटे पैमाने पर उत्पादन के लिए उपयुक्त है। पुर्जे जल्दी से सांचे से निकाले जा सकते हैं, सतह की फिनिशिंग उत्कृष्ट होती है, और सामग्री के गुण बड़े पैमाने पर उत्पादन के लिए उपयुक्त सिलिकॉन के गुणों के अनुरूप होते हैं।
हालांकि, कुछ कमियां अपरिहार्य हैं—जैसे हवा के बुलबुले, अपूर्ण भराई, सतह की खामियां और विकृति। यह प्रक्रिया अपेक्षाकृत संवेदनशील है; सामग्री, सांचों या वैक्यूम स्तरों में मामूली बदलाव भी गंभीर समस्याएं पैदा कर सकते हैं।
सामान्य दोष सिलिकॉन वैक्यूम कास्टिंग
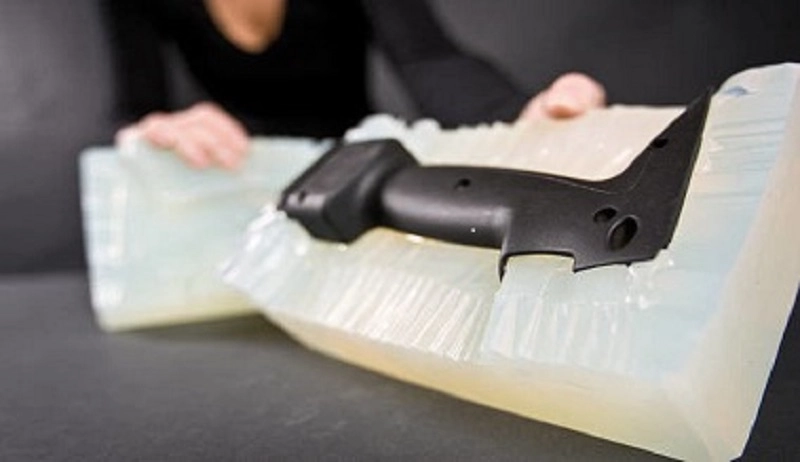
क्या आपने कभी सिलिकॉन वैक्यूम कास्टिंग में दोषों का सामना किया है? उदाहरण के लिए, बुलबुले, सतह की खुरदरापन और फ्लैश। इनमें से प्रत्येक दोष दिखावट, आकार, यांत्रिक गुणों या उत्पादन क्षमता को प्रभावित कर सकता है। इन दोषों को समझना उन्हें दूर करने की दिशा में पहला कदम है।
वायु के बुलबुले (रिक्त स्थान)
फंसी हुई हवा से रिक्त स्थान बन जाते हैं। आंतरिक छिद्र पुर्जे की मजबूती को कमजोर करते हैं, जबकि सतह पर मौजूद छोटे छेद सतह की गुणवत्ता को खराब कर देते हैं। इसके कई कारण हैं—अपर्याप्त डीगैसिंग, अपर्याप्त वैक्यूम होल्डिंग समय और मोल्ड वेंटिंग चैनल का अनुचित डिज़ाइन।
निवारक उपायों में उचित डीगैसिंग शामिल है। राल को पर्याप्त समय तक निर्वात में रखा जाना चाहिए। राल भरने की प्रक्रिया के दौरान हवा निकलने के लिए साँचे में वेंट चैनल लगे होने चाहिए। निर्वात स्तर सामग्री की आवश्यकताओं के अनुरूप होना चाहिए।
लघु शॉट्स
जब आप सांचा खोलते हैं, तो पाते हैं कि वह भरा नहीं गया है, भाग अधूरा है, और विवरण ठीक से नहीं बना है। इसका कारण सरल है। यह अत्यधिक रेज़िन चिपचिपाहट या अपर्याप्त सामग्री इंजेक्शन के कारण हो सकता है। या फिर, हो सकता है कि कैविटी पूरी तरह भरने से पहले ही मिश्रण जमना शुरू हो गया हो।
अपूर्ण भराई की समस्या को हल करने के लिए प्रक्रिया में समायोजन की आवश्यकता होती है। सामग्री की मात्रा बढ़ाएँ। प्रीहीटिंग के माध्यम से रेज़िन की चिपचिपाहट कम करें। मिश्रण और इंजेक्शन के बीच के समय अंतराल को कम करें।
फ़्लैश
विभाजन रेखा के साथ राल की एक पतली परत रिस रही है। भाग के किनारे असमान हैं, और अतिरिक्त राल मौजूद है। मोल्ड के घिसने से रिसाव हो सकता है। संरेखण में गड़बड़ी से राल का रिसाव हो सकता है। अत्यधिक इंजेक्शन दबाव से राल का रिसाव हो सकता है।
फ्लैश एक लक्षण है—आपके मोल्ड को रखरखाव की आवश्यकता है। संरेखण की जाँच अवश्य की जानी चाहिए। इंजेक्शन दबाव को सामग्री और ज्यामिति के अनुरूप समायोजित किया जाना चाहिए।
warpage
सांचे से निकालने के बाद पुर्जे विकृत हो जाते हैं। बड़े, पतले हिस्से सबसे अधिक प्रभावित होते हैं। सपाट हिस्से मुड़ जाते हैं। लंबे हिस्से झुक जाते हैं। इसका कारण असमान क्योरिंग या कूलिंग स्ट्रेस है। एक हिस्सा दूसरे की तुलना में तेजी से क्योर होता है। आंतरिक तनाव पुर्जे को विकृत कर देता है।
रोकथाम का मुख्य उद्देश्य एकसमान उपचार सुनिश्चित करना है। ओवन का तापमान समायोजित करें। ऊष्मा का समान वितरण सुनिश्चित करें। मोटाई से पतलेपन में होने वाले बदलावों को कम करने के लिए पार्ट की ज्यामिति में संशोधन करें।
सतही दोष
खरोंचें। गड्ढे। खुरदुरे धब्बे। सतह चिकनी नहीं है। मूल पैटर्न में खामियां हो सकती हैं। सांचे की सतह क्षतिग्रस्त हो सकती है। राल की सतह भी खुरदरी हो सकती है।
इसका समाधान हर चरण में गुणवत्ता नियंत्रण है। मास्टर पैटर्न का निरीक्षण करें। मोल्ड की सतह की सुरक्षा करें। राल की स्थिति को नियंत्रित करें।
आयामी अशुद्धि
पुर्जे निर्धारित माप से बाहर हैं। छेद संरेखित नहीं हैं। जोड़ आपस में ठीक से नहीं मिलते। इस समस्या के तीन कारण हैं: सिलिकॉन मोल्ड का सिकुड़ना, राल का सिकुड़ना और उपचार के दौरान तापमान में परिवर्तन।
क्षतिपूर्ति के लिए अनुभवजन्य डेटा आवश्यक है। मोल्ड और राल में संकुचन को मापें। मास्टर पैटर्न के आयामों को तदनुसार समायोजित करें। क्योरिंग तापमान को नियंत्रित करें।
अधूरा इलाज
पुर्जे नरम रहते हैं। वे चिपचिपे होते हैं। उनमें यांत्रिक मजबूती की कमी होती है। इसका कारण सरल है: राल का पूर्णतः क्रॉसलिंकिंग नहीं हुआ। मिश्रण अनुपात गलत है। मिश्रण अपर्याप्त है। उपचार की परिस्थितियाँ खराब हैं। मोल्ड रिलीज एजेंटों से संदूषण हो सकता है।
इसका समाधान प्रक्रिया में अनुशासन लाना है। राल के अनुपात की जाँच करें। मिश्रण का समय बढ़ाएँ। ओवन का तापमान बनाए रखें। प्रत्येक चक्र के बाद साँचे को साफ करें।
रंग भिन्नता
एक ही बैच के अलग-अलग हिस्से देखने में भिन्न लगते हैं। एक हल्का है, दूसरा गहरा। पिगमेंट का मिश्रण एक जैसा नहीं है। रेज़िन के बैच अलग-अलग होते हैं। क्योरिंग की प्रक्रिया से रंग बदल जाता है।
मानकीकरण कारगर होता है। पहले से तौले हुए पिगमेंट पैक का उपयोग करें। मिश्रण उपकरण को कैलिब्रेट करें। क्योरिंग चक्र को नियंत्रित करें।
ये आठ दोष सिलिकॉन वैक्यूम कास्टिंग में आने वाली अधिकांश समस्याओं को कवर करते हैं। प्रत्येक दोष का एक कारण है। प्रत्येक का एक समाधान है। अगला भाग इन समाधानों को लागू करने का तरीका बताता है।
वैक्यूम कास्टिंग दोषों के कारण
खामियां महज लक्षण हैं; असली कारण कहीं गहरे स्तर पर छिपे होते हैं। अगर सिर्फ ऊपरी तौर पर समस्याओं का समाधान किया जाए, तो समस्या फिर से उभर आएगी; समस्या का पूरी तरह से समाधान तभी संभव है जब उसकी जड़ को पहचाना जाए। सिलिकॉन वैक्यूम कास्टिंग में विफलता के अधिकांश कारणों को निम्नलिखित पांच श्रेणियों में शामिल किया गया है।
भौतिक मुद्दे
इस पूरी प्रक्रिया में रेजिन की अहम भूमिका होती है। घटिया गुणवत्ता वाले रेजिन से घटिया पुर्जे बनेंगे।
एक्सपायर हो चुकी रेजिन अपनी प्रतिक्रियाशीलता खो देती है, जिससे अपूर्ण उपचार होता है और पुर्जे नरम रह जाते हैं।
मिश्रण का अनुपात गलत होने से स्टोइकोमेट्रिक असंतुलन हो सकता है। बहुत अधिक क्षार मिलाने से सामग्री चिपचिपी हो जाएगी; बहुत अधिक उपचारक मिलाने से वह भंगुर हो जाएगी।
नमी का संक्रमण नम भंडारण वातावरण के कारण होता है। पानी राल के साथ प्रतिक्रिया करता है, जिससे बुलबुले बनते हैं जो यांत्रिक गुणों को खराब कर देते हैं।
भंडारण की खराब स्थितियाँ—उच्च तापमान, प्रकाश के संपर्क में आना और हवा—सामग्री के गुणों को सांचे में प्रवेश करने से पहले ही खराब कर सकती हैं।
सामग्रियों की असंगति परतों या इंसर्ट्स के बीच डीलेमिनेशन या बॉन्डिंग विफलता का कारण बन सकती है।
पहला कदम सामग्री का निरीक्षण करना है। यदि राल की गुणवत्ता खराब है, तो और कुछ भी काम नहीं आएगा।
मोल्ड डिजाइन संबंधी समस्याएं
सांचा ही पुर्जे का आकार निर्धारित करता है। गलत डिजाइन से पुर्जे की गुणवत्ता खराब होना तय है।
गेट की स्थिति पिघले हुए पदार्थ के प्रवाह को निर्धारित करती है। गेट की गलत स्थिति अशांति पैदा कर सकती है। अशांति हवा को फंसा लेती है, जिससे हवा के बुलबुले बन जाते हैं।
अपर्याप्त वेंटिलेशन के कारण हवा बाहर नहीं निकल पाती। बाहर न निकल पाने वाली संपीड़ित हवा के कारण पुर्जे में छेद हो जाते हैं।
अनुचित पार्टिंग लाइन डिजाइन के कारण मोल्ड से निकालते समय पार्ट में फ्लैश या टूट-फूट हो सकती है।
मोल्ड का खराब डिजाइन रेजिन के समान रूप से प्रवाहित होने में बाधा डाल सकता है, जिससे अपर्याप्त फिलिंग हो सकती है और परिणामस्वरूप, पार्ट में विकृति आ सकती है।
सांचा एक उत्पादन उपकरण है, और इसका डिजाइन प्रक्रिया संबंधी आवश्यकताओं को पूरा करना चाहिए।
प्रक्रिया पैरामीटर त्रुटियाँ
यह मशीन निर्देशों के अनुसार ही काम करती है; गलत सेटिंग्स से गलत परिणाम मिलेंगे।
क्या वैक्यूम का स्तर बहुत कम है? रेजिन में फंसी हवा बुलबुले बना देगी।
क्या डालने की गति बहुत तेज़ है? अशांति के कारण हवा फंस जाती है। डालने की गति बहुत धीमी है। राल सांचे में भरने से पहले ही सूख जाती है।
यदि उपचार का तापमान बहुत कम है, तो प्रतिक्रिया अधूरी रहेगी; यदि बहुत अधिक है, तो इससे भाग जल जाएगा।
यदि उपचार का समय बहुत कम है, तो भाग पर्याप्त रूप से नहीं पकेगा; यदि यह बहुत लंबा है, तो सांचा खराब हो जाएगा।
यदि पुर्जे को सांचे से बहुत जल्दी निकाल लिया जाए तो वह फट जाएगा; यदि बहुत देर से निकाला जाए तो वह सांचे से चिपक जाएगा।
प्रत्येक पैरामीटर की एक इष्टतम सीमा होती है। जब तक यह इस सीमा के भीतर रहता है, पुर्जे की गुणवत्ता संतोषजनक रहेगी; इस सीमा से बाहर निकलते ही दोष उत्पन्न होने लगेंगे।
ऑपरेटर त्रुटियाँ
सिलिकॉन वैक्यूम कास्टिंग प्रक्रिया को स्वचालित किया जा सकता है, लेकिन ऑपरेटर अभी भी बहुत महत्वपूर्ण है।
यदि मैन्युअल संचालन में निरंतरता नहीं है, तो मशीन हर बार एक अलग स्थिति से शुरू होती है। परिणामस्वरूप, अंतिम पुर्जे एक समान नहीं होंगे।
यदि रेजिन की मात्रा को सटीक रूप से नहीं मापा जाता है, तो मिश्रण अनुपात गलत होगा, और उपचार का परिणाम अपेक्षा के अनुरूप नहीं होगा।
यदि राल को ठीक से नहीं मिलाया जाता है, तो कुछ बिना मिला हुआ राल बर्तन के तल में रह जाएगा। यह बिना मिला हुआ राल फिर सांचे में बह जाएगा, और भाग ठीक से नहीं जमेगा।
औजारों को संभालते समय होने वाली आम गलतियों में त्वचा के तेल से दूषित होना, मोल्ड रिलीज एजेंट का बहुत अधिक उपयोग करना और औजारों को गलती से गिरा देना शामिल हैं।
इन समस्याओं से बचने का सबसे अच्छा तरीका उचित प्रशिक्षण, मानक संचालन प्रक्रियाओं और सावधानीपूर्वक पर्यवेक्षण के माध्यम से है।
मोल्ड पहनना
सिलिकॉन के सांचे उपभोज्य होते हैं। प्रत्येक ढलाई चक्र के कारण उनमें कुछ घिसाव होता है।
पहला संकेत एक चमक के रूप में दिखाई देता है। विभाजन रेखा घिसने लगती है और सांचे से राल रिसने लगती है। फिर आकार में बदलाव आने लगते हैं। सांचा नरम हो जाता है और फैलने लगता है। महत्वपूर्ण आयामों में परिवर्तन शुरू हो जाते हैं।
सांचे की सतह घिसने के साथ-साथ पुर्जे की सतह खुरदरी होती जाती है और बारीकियाँ धीरे-धीरे लुप्त हो जाती हैं। पुर्जे की एकरूपता भी कम हो जाती है। शुरुआती कुछ पुर्जे आमतौर पर अच्छे होते हैं, लेकिन आखिरी कुछ पुर्जे बेकार हो सकते हैं।
इन समस्याओं से बचने के लिए, मोल्ड की जीवन अवधि पर नज़र रखें और सही समय पर मोल्ड को बदल दें। इसकी निर्धारित अवधि समाप्त होने के बाद इसका उपयोग न करें।
ये पाँच श्रेणियाँ सिलिकॉन वैक्यूम कास्टिंग में दोषों के मुख्य कारणों को कवर करती हैं। इन समस्याओं को व्यवस्थित तरीके से खोजकर और उनका समाधान करके, दोष दर को कम किया जा सकता है, उत्पादन में सुधार किया जा सकता है और उत्पादन को अधिक सुचारू रूप से चलाया जा सकता है।
सिलिकॉन वैक्यूम कास्टिंग में दोषों को कैसे रोकें
निवारण की लागत पुनर्कार्य की तुलना में बहुत कम होती है। दोषों के मूल कारणों को व्यवस्थित तरीके से हल करके उत्पादन में सुधार किया जा सकता है। निम्नलिखित नौ क्षेत्र सिलिकॉन वैक्यूम कास्टिंग में प्रभावी सिद्ध हो चुके व्यावहारिक तरीकों को कवर करते हैं।
मास्टर पैटर्न की गुणवत्ता में सुधार करें
मास्टर पैटर्न ही सब कुछ निर्धारित करता है। इसकी सतह की फिनिश ही अंतिम पार्ट की सतह की फिनिश तय करती है, और इसकी आयामी सटीकता ही अंतिम टॉलरेंस निर्धारित करती है। एक खराब मास्टर पैटर्न से हमेशा खराब पार्ट ही बनेंगे।
मास्टर पैटर्न को सावधानीपूर्वक पूरा करें। सभी खरोंचों को हटाने के लिए सतह को रेत से घिसकर पॉलिश करें।
मास्टर पैटर्न को अच्छी तरह से साफ करें। धूल और उंगलियों के निशान सिलिकॉन मोल्ड पर लग सकते हैं, और मोल्ड इन दोषों को ढाले गए प्रत्येक भाग में स्थानांतरित कर देगा।
आयामों की सटीकता की जाँच करें। महत्वपूर्ण विशेषताओं को मापें और पुष्टि करें कि मास्टर पैटर्न डिज़ाइन की आवश्यकताओं से मेल खाता है। यह उत्पादन प्रक्रिया में गुणवत्ता की पहली जाँच है। इसे नज़रअंदाज़ न करें।
ऑप्टिमाइज़ करें मोल्ड डिजाइन
सांचा पूरी प्रक्रिया की नींव है। एक अच्छी तरह से डिज़ाइन किया गया सांचा उत्पादन को सुचारू बनाता है, जबकि खराब डिज़ाइन बार-बार दोषों का कारण बनेगा।
गेट्स को सही स्थानों पर लगाएं ताकि रेजिन सुचारू रूप से प्रवाहित हो सके और अशांति से बचा जा सके जिससे बुलबुले बन सकते हैं।
पर्याप्त वेंटिलेशन छेद बनाएं। मोल्ड में राल भरते समय हवा का सुचारू रूप से बाहर निकलना आवश्यक है। अपर्याप्त वेंटिलेशन या अवरुद्ध वेंटिलेशन से हवा फंस जाएगी, जिससे रिक्त स्थान और हवा के बुलबुले बन जाएंगे।
विभाजन रेखा को सावधानीपूर्वक डिज़ाइन करें। विभाजन रेखा का गलत स्थान फ्लैश उत्पन्न कर सकता है और मोल्ड से निकालना अधिक कठिन बना सकता है।
एक अच्छा मोल्ड डिजाइन राल के प्राकृतिक प्रवाह का अनुसरण करता है, न कि उसे प्रवाह के विपरीत धकेलने का प्रयास करता है।
रेजिन को सही ढंग से तैयार करें
उत्पादन में एकसमान परिणाम सुनिश्चित करने के लिए रेजिन तैयार करना एक महत्वपूर्ण चरण है।
सटीक माप के लिए तराजू का प्रयोग करें। मिश्रण के सही अनुपात का सख्ती से पालन करें।
अच्छी तरह से मिलाएँ। बर्तन के किनारों और तले को खुरचकर सुनिश्चित करें कि सभी सामग्री समान रूप से मिल गई है। ठीक से न मिलाने पर कुछ हिस्से बिना पके रह सकते हैं।
वैक्यूम डीगैसिंग करें। रेज़िन को तब तक वैक्यूम में रखें जब तक उसमें घुली हुई हवा पूरी तरह से निकल न जाए। सतह पर मौजूद बुलबुले निकालना पर्याप्त नहीं है। रेज़िन के अंदर मौजूद हवा के बुलबुले भी निकालने होंगे।
सामग्रियों को सावधानीपूर्वक संभालें। तेल, नमी या पुरानी राल से दूषित होने पर पूरा बैच खराब हो सकता है।
निर्वात स्थितियों को नियंत्रित करें
वैक्यूम का उपयोग न केवल गैसों को निकालने के लिए किया जाता है, बल्कि राल को सांचे में भरने में मदद करने के लिए भी किया जाता है।
सही वैक्यूम स्तर निर्धारित करें। यदि वैक्यूम बहुत कम होगा, तो हवा अंदर ही फंसी रह जाएगी। यदि यह बहुत अधिक होगा, तो राल उबल सकती है, जिससे नए दोष उत्पन्न हो सकते हैं।
वैक्यूम के समय को नियंत्रित करें। डीगैसिंग और पोरिंग दोनों के दौरान रेजिन को वैक्यूम में रखना चाहिए। रेजिन डालने से पहले मोल्ड को पूरी तरह से खाली कर देना चाहिए।
उचित उपचार की स्थिति बनाए रखें
क्योरिंग प्रक्रिया से तरल राल ठोस भागों में परिवर्तित हो जाता है। यदि परिस्थितियों को ठीक से नियंत्रित नहीं किया जाता है, तो भाग पूरी तरह से क्योर नहीं हो पाते या विकृत हो सकते हैं।
ओवन का तापमान नियंत्रित रखें। तापमान में कुछ डिग्री का अंतर भी क्योरिंग की गति को प्रभावित कर सकता है। ओवन के अंदर असमान तापमान से पुर्जों के प्रदर्शन में असंगति आ सकती है।
सही समय पर सुखाने का समय निर्धारित करें। कम समय तक सुखाने से पुर्जे नरम और कमजोर हो जाएंगे, जबकि अधिक समय तक सुखाने से वे भंगुर हो सकते हैं।
पर्यावरणीय स्थितियों पर नज़र रखें। आर्द्रता और वायु प्रवाह से उपचार के परिणाम प्रभावित हो सकते हैं।
सिलिकॉन मोल्ड को सावधानी से संभालें
सिलिकॉन के सांचे अपेक्षाकृत नाजुक होते हैं। इनका गलत इस्तेमाल करने से सांचे जल्दी खराब हो जाते हैं।
सांचे से धीरे से निकालें। पुर्जे को जबरदस्ती बाहर न निकालें। हवा के दबाव का उपयोग करें या सावधानीपूर्वक सांचे से पुर्जे को निकालें।
मोल्ड को साफ करने के लिए खुरदुरे औजारों का इस्तेमाल करने से बचें। कठोर सफाई विधियों से मोल्ड की सतह को नुकसान पहुंच सकता है।
मोल्ड को समतल और साफ रखें। इन्हें प्रकाश, उच्च तापमान और दबाव से बचाएं।
सांचों का नियमित रूप से निरीक्षण करें। उनमें दरारें, घिसी हुई विभाजन रेखाएं और सतह पर उम्र बढ़ने के निशान देखें। दोषपूर्ण पुर्जे बनने से पहले ही सांचे को बदल दें।
निर्माण में सुगमता के लिए पुर्जों का डिज़ाइन तैयार करें
दीवार की मोटाई एक समान बनाए रखें। मोटे हिस्से असमान रूप से सिकुड़ सकते हैं, जबकि पतले हिस्से ठीक से भर नहीं पाएंगे।
अंडरकट कम करें। गहरे अंडरकट मोल्ड से निकालते समय मोल्ड पर तनाव बढ़ाते हैं और नुकसान पहुंचा सकते हैं।
कोनों को गोल करें। नुकीले कोने तनाव बिंदु पैदा करते हैं और हवा को फंसा सकते हैं।
प्रवाह मार्गों को बेहतर बनाएं। राल को गुहा के हर छोटे से छोटे हिस्से तक पहुंचना चाहिए। डिज़ाइन राल के प्रवाह को अवरुद्ध नहीं करना चाहिए।
संचालन प्रक्रियाओं का मानकीकरण करें
रेजिन की तैयारी, गैस निष्कासन, ढलाई, क्योरिंग, मोल्ड से निकालना और निरीक्षण सहित हर चरण का दस्तावेजीकरण करें।
ट्रेन संचालक। सभी को समान परिचालन प्रक्रियाओं का पालन करना होगा। परिचालन विधियों में अंतर से पुर्जों की गुणवत्ता में भिन्नता आ सकती है।
प्रक्रिया नियंत्रण का उपयोग करें। प्रक्रिया मापदंड निर्धारित करें, उनकी लगातार निगरानी करें और उनमें विचलन होने पर समायोजन करें।
नियमित गुणवत्ता निरीक्षण करें
निरीक्षण से समस्याओं का जल्द पता लगाने में मदद मिलती है। समस्या जितनी जल्दी पता चलती है, उसे ठीक करना उतना ही आसान होता है।
| दृश्य निरीक्षण | सतह पर मौजूद खामियों को आमतौर पर सीधे देखा जा सकता है, जिनमें दरारें, गड्ढे, उभार और रंग में अंतर शामिल हैं। |
| आयामी मापन | महत्वपूर्ण आयाम सहनशीलता सीमा के भीतर रहने चाहिए। |
| वजन तुलना | आंतरिक रिक्त स्थानों वाले भाग ठोस भागों की तुलना में हल्के होते हैं। |
| असेंबली परीक्षण | पुर्जे आपस में सही ढंग से फिट होने चाहिए। यदि वे सही ढंग से फिट नहीं होते हैं, तो यह प्रक्रिया में बदलाव का संकेत हो सकता है। |
| क्रियात्मक परीक्षण | पुर्जों को वास्तविक उपयोग की आवश्यकताओं को पूरा करना चाहिए और अपेक्षित परिस्थितियों में उनका परीक्षण किया जाना चाहिए। |
ये नौ रोकथाम विधियाँ सिलिकॉन वैक्यूम कास्टिंग की पूरी प्रक्रिया को कवर करती हैं। दोष दर को कम करने, उत्पादन बढ़ाने और उत्पादन को अधिक स्थिर और पूर्वानुमानित बनाने के लिए इन्हें व्यवस्थित रूप से लागू करें।
सिलिकॉन वैक्यूम कास्टिंग समाधानों के लिए NOBLE के साथ साझेदारी करें
नोबल धातु और प्लास्टिक प्रसंस्करण में विशेषज्ञता रखती है। हमारा काम केवल पुर्जे बनाना नहीं है, बल्कि संपूर्ण समाधान प्रदान करना है। विश्वसनीय और उच्च गुणवत्ता वाले पुर्जे और असेंबली चाहने वाले ग्राहक हमारे साथ काम करना पसंद करते हैं।
हम परियोजनाओं को प्रारंभिक चरण से ही सहयोग प्रदान करते हैं, जिसमें डिजाइन सहायता, प्रोटोटाइपिंग, विनिर्माण, परिष्करण और संयोजन शामिल हैं। सभी प्रक्रियाएं एक ही स्थान पर पूरी की जा सकती हैं।
हमारी इंजीनियरिंग विशेषज्ञता, उन्नत प्रसंस्करण क्षमताएं और सख्त गुणवत्ता प्रबंधन मिलकर पूरी प्रक्रिया को सुचारू रूप से संचालित रखते हैं। नोबल ग्राहकों को उनके विचारों को कुशलतापूर्वक उत्पादन के लिए तैयार उत्पादों में बदलने में मदद करता है।
डिजाइन से लेकर असेंबली तक व्यापक विनिर्माण क्षमताएं
एक ही आपूर्तिकर्ता पूरी उत्पादन श्रृंखला को संभाल सकता है, जिससे कई विनिर्माण भागीदारों के साथ समन्वय करने की आवश्यकता समाप्त हो जाती है।
डिजाइन संबंधी सहायता और इंजीनियरिंग सहयोग उत्पाद डिजाइनों को अनुकूलित करने, निर्माण क्षमता में सुधार करने और सामग्री चयन संबंधी मार्गदर्शन प्रदान करने में मदद करते हैं, जिससे उत्पादन दक्षता बढ़ती है।
प्रोटोटाइप विकास से त्वरित सत्यापन संभव होता है। बड़े पैमाने पर उत्पादन शुरू करने से पहले, डिज़ाइन का परीक्षण और सुधार करने के लिए कम मात्रा में उत्पादन समाधानों का उपयोग किया जा सकता है।
धातु प्रसंस्करण में सीएनसी मशीनिंग , शीट मेटल फैब्रिकेशन और सरफेस फिनिशिंग शामिल हैं। ये क्षमताएं जटिल संरचनाओं और सटीक मापन को सुनिश्चित करती हैं।
प्लास्टिक प्रसंस्करण में सिलिकॉन वैक्यूम कास्टिंग और इंजेक्शन मोल्डिंग सहित कई विनिर्माण प्रौद्योगिकियां शामिल हैं । उत्पाद के उपयोग के आधार पर सही प्लास्टिक निर्माण विधि का चयन किया जाता है।
सतह परिष्करण और द्वितीयक प्रसंस्करण, जिसमें कोटिंग, बनावट और अतिरिक्त उत्तर-प्रसंस्करण क्रियाएं शामिल हैं, उत्पाद की दिखावट और प्रदर्शन को और बेहतर बनाते हैं।
संयोजन और अंतिम उत्पाद एकीकरण से संपूर्ण डिलीवरी सुनिश्चित होती है। इसमें केवल अलग-अलग पुर्जे ही नहीं, बल्कि उपयोग के लिए तैयार पूर्ण संयोजन शामिल होते हैं।
गुणवत्ता प्रबंधन अंतर्राष्ट्रीय मानकों के अनुरूप प्रमाणित
आईएसओ 9001:2015 एक सुसंगत गुणवत्ता प्रबंधन प्रणाली को प्रदर्शित करता है, जिसमें प्रक्रिया नियंत्रण, निरंतर सुधार और ग्राहक संतुष्टि प्रबंधन शामिल हैं।
आईएसओ 13485:2016 नियंत्रित प्रक्रियाओं, प्रलेखन, पता लगाने की क्षमता और सख्त गुणवत्ता आवश्यकताओं के साथ चिकित्सा उपकरण निर्माण का समर्थन करता है।
ये प्रमाणपत्र NOBLE के दैनिक परिचालन मानकों को परिभाषित करते हैं। चुनौतीपूर्ण उद्योगों में कार्यरत ग्राहक विश्वसनीय गुणवत्ता आश्वासन के लिए इन प्रणालियों पर भरोसा करते हैं।
सामान्य प्रश्न
सिलिकॉन के सांचे से आमतौर पर कितने भाग बनाए जा सकते हैं?
सिलिकॉन मोल्ड से आमतौर पर 20 से 30 पार्ट्स बनते हैं। सरल पार्ट्स की संख्या लगभग 40 तक हो सकती है। जटिल डिज़ाइन वाले या डीमोल्डिंग के दौरान अधिक घिसाव वाले पार्ट्स मोल्ड की आयु को तेज़ी से कम कर देते हैं।
मोल्ड का जीवनकाल राल के तापमान, क्योरिंग की स्थितियों और हैंडलिंग विधियों पर भी निर्भर करता है। मोल्ड के प्रदर्शन पर नज़र रखें और खराबी बार-बार होने से पहले ही मोल्ड को बदल दें।
वैक्यूम कास्टिंग में बुलबुले क्यों बनते हैं?
आमतौर पर अपर्याप्त डीगैसिंग के कारण बुलबुले बनते हैं। घुली हुई हवा को बाहर निकालने के लिए राल को पर्याप्त समय तक वैक्यूम में रखना आवश्यक है।
मोल्ड के अंदर फंसी हवा भी एक आम कारण है। खराब वेंटिलेशन से हवा बाहर नहीं निकल पाती। गलत तरीके से डालने पर भी रेजिन ट्रांसफर के दौरान हवा अंदर जा सकती है।
क्या विकृत वैक्यूम-कास्ट किए गए पुर्जों की मरम्मत की जा सकती है?
कुछ विकृत भागों की मरम्मत की जा सकती है। नियंत्रित ताप और उचित उपकरणों के माध्यम से हल्की विकृति को ठीक किया जा सकता है।
हालांकि, जटिल घुमावों या गंभीर विकृति वाले हिस्सों की मरम्मत आमतौर पर संभव नहीं होती है। रोकथाम, मरम्मत से बेहतर है। उपचार तापमान को नियंत्रित करें और मोटे और पतले खंडों के बीच अचानक बदलाव से बचें।
सिलिकॉन वैक्यूम कास्टिंग कितनी सटीक होती है?
सामान्य तौर पर आयामी सहनशीलता ±0.10 मिमी और ±0.30 मिमी के बीच होती है। मास्टर पैटर्न की गुणवत्ता अधिकतम प्राप्त की जा सकने वाली सटीकता निर्धारित करती है। राल के सिकुड़ने से आयामी परिवर्तन होते हैं, और मोल्ड के घिसने से समय के साथ सहनशीलता बढ़ती जाती है।
सिलिकॉन के सांचे जल्दी खराब क्यों हो जाते हैं?
सिलिकॉन के सांचे कई कारकों के कारण धीरे-धीरे खराब हो जाते हैं।
बार-बार ढलाई करने से यांत्रिक थकान उत्पन्न होती है। सांचे से निकालते समय तनाव के कारण सांचे की सतह क्षतिग्रस्त हो सकती है। राल में मौजूद रसायन धीरे-धीरे सिलिकॉन के प्रदर्शन को प्रभावित कर सकते हैं, और उच्च तापमान सांचे की उम्र बढ़ने की प्रक्रिया को तेज कर सकते हैं।







