
परिचय
मोम का सांचा बनाया जाता है। उस पर सिरेमिक का घोल चढ़ाया जाता है। मोम पिघल जाता है। फिर पिघली हुई धातु डाली जाती है। सिरेमिक टूटकर अलग हो जाता है। इस प्रकार एक तैयार वस्तु प्राप्त होती है। यही इन्वेस्टमेंट कास्टिंग की प्रक्रिया है—जिसे लॉस्ट-वैक्स कास्टिंग भी कहा जाता है।
इन्वेस्टमेंट कास्टिंग का लंबा इतिहास है। आभूषण निर्माता इसका उपयोग हजारों साल पहले से करते आ रहे हैं। आज यह एक सटीक निर्माण विधि है जिससे सटीक माप और चिकनी सतह वाले पुर्जे तैयार होते हैं। अधिकांश भागों पर द्वितीयक मशीनिंग की आवश्यकता नहीं होती है।
इन्वेस्टमेंट कास्टिंग का इतना व्यापक रूप से उपयोग क्यों किया जाता है? यह प्रक्रिया जटिल ज्यामितियों को संभाल सकती है जिन्हें मशीनिंग के माध्यम से प्राप्त नहीं किया जा सकता है, यह उन सामग्रियों के लिए उपयुक्त है जिन्हें फोर्ज करना या वेल्ड करना मुश्किल होता है, और इसकी सतह की फिनिश बाद में मशीनिंग कार्यों की आवश्यकता को कम करती है।
अनेक उद्योगों में निवेश ढलाई तकनीक का उपयोग होता है। अंतरिक्ष उद्योग में इसका उपयोग टरबाइन ब्लेड और संरचनात्मक घटकों के निर्माण में किया जाता है; चिकित्सा क्षेत्र में प्रत्यारोपण और शल्य चिकित्सा उपकरणों के निर्माण में। ऑटोमोटिव उद्योग में टर्बोचार्जर इंपेलर और ईंधन प्रणाली के घटकों के निर्माण में। औद्योगिक क्षेत्र में इसका उपयोग वाल्व, पंप और सांचों के निर्माण में किया जाता है।
निवेश कास्टिंग क्या है?
इन्वेस्टमेंट कास्टिंग की परिभाषा
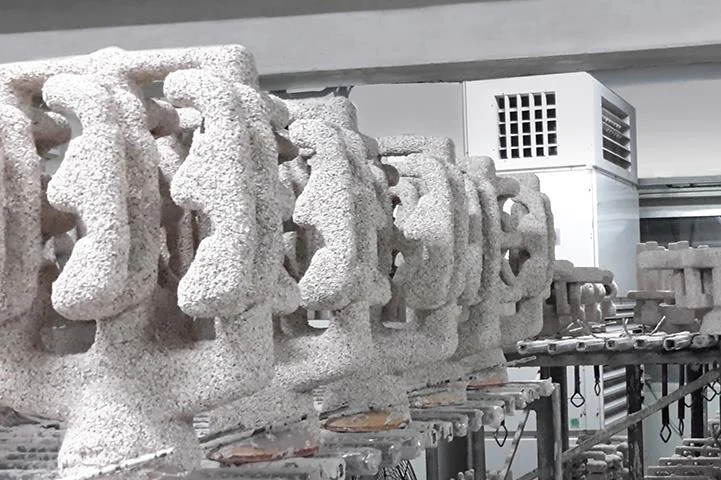
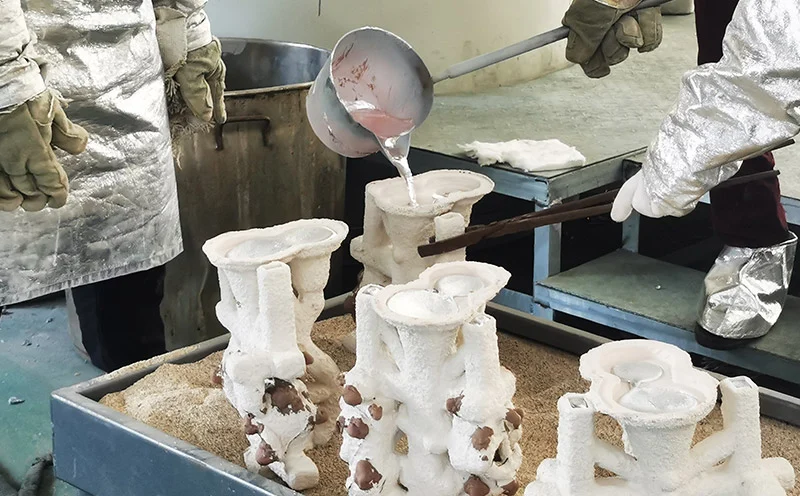
इन्वेस्टमेंट कास्टिंग एक लॉस्ट-वैक्स प्रक्रिया है। इसमें मोम का एक सांचा बनाया जाता है। फिर उसके चारों ओर सिरेमिक का सांचा बनाया जाता है। मोम पिघल जाता है। धातु डाली जाती है। सिरेमिक टूटकर अलग हो जाता है और वस्तु तैयार हो जाती है।
इसका इतिहास प्राचीन मिस्र और चीन तक जाता है। जौहरी इसका इस्तेमाल सोने और कांसे के आभूषणों के लिए करते थे। औद्योगिक उत्पादन 20वीं शताब्दी में शुरू हुआ। "इन्वेस्टमेंट" नाम का अर्थ पैसा नहीं है। यह पुराने फ्रांसीसी शब्द इन्वेस्टिर से आया है, जिसका अर्थ है ढकना या घेरना। सिरेमिक खोल मोम के पैटर्न को ढक लेता है। इसी से यह नाम प्रचलित हो गया।
इन्वेस्टमेंट कास्टिंग प्रक्रिया कैसे काम करती है
-
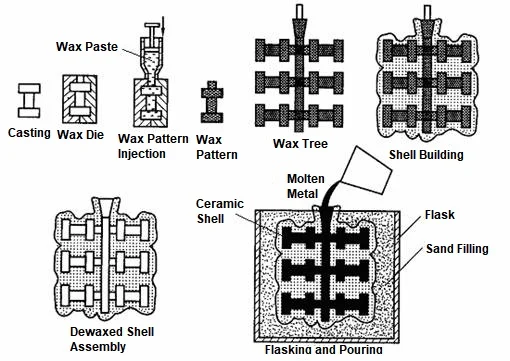
मोम का पैटर्न बनाएं
धातु के सांचे को तैयार करने के बाद, उसमें मोम डाला जाता है। इससे मोम का पैटर्न बनता है। कई मोम पैटर्न एक केंद्रीय मोम के धागे से जुड़े होते हैं। पूरी संरचना एक पेड़ जैसी दिखती है। यह "पेड़" निर्धारित करता है कि प्रत्येक बार मोम डालने से कितने भाग बनाए जा सकते हैं।
-
एक सिरेमिक खोल बनाएं
मोम के सांचे को सिरेमिक घोल में डुबोएं। बारीक रेत की एक परत लगाएं—यानी प्लास्टर लगाएं। प्रत्येक परत के सूखने के बाद इस प्रक्रिया को दोहराएं। छह से आठ परतों के बाद, मोम के सांचे के चारों ओर एक मजबूत सिरेमिक खोल बन जाएगा।
-
मोम हटा दें
खोल को ओवन में रखा जाता है। मोम पिघलकर वाष्पित हो जाता है, जिससे एक खोखला भाग बन जाता है। यह खोखला भाग बिल्कुल मूल भाग के आकार का होता है।
-
पिघली हुई धातु डालें
पिघली हुई धातु को गर्म सिरेमिक सांचे में डाला जाता है। स्टेनलेस स्टील, कार्बन स्टील, एल्युमीनियम मिश्र धातु, टाइटेनियम मिश्र धातु, निकल आधारित सुपरअलॉय, कोबाल्ट मिश्र धातु, कांस्य और पीतल सहित कई प्रकार की सामग्रियां उपलब्ध हैं। प्रत्येक सामग्री के अपने विशिष्ट ढलाई मापदंड होते हैं।
-
ठंडा करके छिलका तोड़ दें
धातु जम जाती है। सिरेमिक का खोल टूटकर अलग हो जाता है। वायवीय हथौड़े या कंपन उपकरण यह काम करते हैं। पेड़ को काट दिया जाता है। अलग-अलग सांचे अलग हो जाते हैं।
-
भाग पूरा करें
गेट और स्प्रू को हटा दें। इसके बाद हीट ट्रीटमेंट किया जा सकता है। पार्ट को मशीनिंग करके ऐसी विशेषताएं बनाएं जो केवल कास्टिंग से प्राप्त नहीं की जा सकतीं। पॉलिश करने से सतह की फिनिश बेहतर होती है। पार्ट की जांच करके उसके आयाम और अखंडता की पुष्टि करें। इस चरण में, इन्वेस्टमेंट कास्टिंग पूरी हो जाती है और अगले चरण के लिए तैयार हो जाती है।
निवेश कास्टिंग के प्रमुख लाभ
उच्च मूल्य वाले घटकों के लिए इन्वेस्टमेंट कास्टिंग को चुना जाता है क्योंकि यह ऐसी सटीकता प्रदान करता है जो अन्य प्रक्रियाओं से प्राप्त नहीं की जा सकती। इसके लाभ व्यापक हैं और प्रत्येक लाभ लागत, गुणवत्ता या निर्माण समय को प्रभावित करता है।
1. उत्कृष्ट आयामी सटीकता
लगभग सटीक आकार में निर्माण का अर्थ है कि पुर्जों का उत्पादन उनके अंतिम आयामों के लगभग समान आयामों के साथ किया जाता है। इससे मशीनिंग की आवश्यकता कम हो जाती है, उत्पाद की गुणवत्ता में सुधार होता है और संयोजन अधिक सटीक होता है। यह उन पुर्जों के लिए प्रत्यक्ष लाभ प्रदान करता है जिनमें सटीक मापनीयता की आवश्यकता होती है—जैसे टरबाइन ब्लेड और शल्य चिकित्सा उपकरण।
2। बेहतर भूतल समाप्त
सिरेमिक और मोम के सांचों की सतह चिकनी होती है, जिसके परिणामस्वरूप अंतिम धातु के पुर्जे की सतह भी चिकनी होती है। घिसाई और पॉलिशिंग कम से कम की जाती है, जिससे बेहतर दिखावट मिलती है। इसके अलावा, सतह की खामियों को कम करने से थकान प्रतिरोध में सुधार होता है।
3. जटिल ज्यामितियों को उत्पन्न करने की क्षमता
निवेश ढलाई (इन्वेस्टमेंट कास्टिंग) से ऐसे आकार बनाए जा सकते हैं जो मशीनिंग से संभव नहीं हैं। दीवार की मोटाई 1 मिलीमीटर जितनी पतली हो सकती है। आंतरिक शीतलन चैनल बनाए जा सकते हैं। जटिल वक्र, जिनके लिए अन्यथा पांच-अक्षीय मशीनिंग की आवश्यकता होती, उन्हें भी बनाया जा सकता है। अंडरकट संरचनाएं, जिनके लिए अन्यथा विशेष कटिंग टूल्स की आवश्यकता होती, उन्हें भी बनाया जा सकता है।
जटिल डिज़ाइन निर्माण लागत को कम कर सकते हैं क्योंकि कई प्रक्रियाओं को एक ही चरण में समेकित किया जाता है। जिन पुर्जों के लिए पहले वेल्डिंग, मशीनिंग और असेंबली की आवश्यकता होती थी, उन्हें अब एक ही टुकड़े के रूप में ढाला जा सकता है।
4. ढलाई योग्य धातुओं की विस्तृत श्रृंखला
| फैरस धातुओं | कार्बन स्टील, स्टेनलेस स्टील, टूल स्टील |
| अलौह | एल्युमीनियम, पीतल, कांस्य |
| उच्च प्रदर्शन मिश्र धातु | टाइटेनियम, निकेल सुपरअलॉय, कोबाल्ट अलॉय |
यह प्रक्रिया लगभग किसी भी ढलाई योग्य मिश्र धातु के साथ काम करती है। सटीक विनिर्माण में यह लचीलापन दुर्लभ है।
5. उत्कृष्ट पुनरावृत्ति क्षमता
मोम के पैटर्न एकसमान हैं। सिरेमिक खोल बनाने की प्रक्रिया नियंत्रित है। गुणवत्ता निरीक्षण सख्त है। हजारों या लाखों पुर्जों के उत्पादन में एक ही आयाम बनाए रखा जाता है। सटीक मापदंड के साथ बड़े पैमाने पर उत्पादन संभव है।
6. मशीनिंग की आवश्यकता में कमी
ढलाई लगभग तैयार आकार में होने के कारण, मशीनिंग लागत कम हो जाती है। कम सामग्री हटाने की आवश्यकता होने से उत्पादन गति बढ़ जाती है। औजारों का घिसाव कम होता है। श्रम लागत कम हो जाती है। गियर ब्लैंक, वाल्व बॉडी, संरचनात्मक फिटिंग जैसे पुर्जों को अक्सर केवल अंतिम रूप देने की आवश्यकता होती है।
7. बेहतर सामग्री उपयोग
लगभग शुद्ध आकार की विनिर्माण विधि से कम अपशिष्ट उत्पन्न होता है। बार स्टॉक से मशीनिंग करने पर 80% सामग्री हट जाती है, जबकि निवेश कास्टिंग में केवल गेट और स्प्रू को हटाना पड़ता है। टाइटेनियम और निकल आधारित सुपरअलॉय जैसी महंगी मिश्र धातुओं के लिए लागत में काफी बचत होती है। धातु की बर्बादी कम होने से स्थिरता भी बढ़ती है।
8. अधिक डिज़ाइन लचीलापन
जटिल इंजीनियरिंग डिज़ाइनों को सफलतापूर्वक लागू किया गया है। केवल आवश्यक स्थानों पर ही सामग्री का उपयोग करके वजन कम किया गया है। पुर्जों के एकीकरण से वेल्डेड असेंबली की आवश्यकता समाप्त हो गई है। चूंकि पुर्जों को कई घटकों से जोड़कर बनाने के बजाय एक ही टुकड़े के रूप में ढाला जाता है, इसलिए उत्पाद का प्रदर्शन बेहतर हुआ है। इन्वेस्टमेंट कास्टिंग द्वारा प्रदान की जाने वाली डिज़ाइन स्वतंत्रता इसका सबसे बड़ा लाभ है।
निवेश ढलाई की सीमाएँ
हर विनिर्माण प्रक्रिया में कुछ न कुछ समझौता करना पड़ता है। इन्वेस्टमेंट कास्टिंग भी इसका अपवाद नहीं है। इसके फायदे तो वास्तविक हैं ही, साथ ही इसकी सीमाएं भी हैं। इन सीमाओं को नजरअंदाज करने से पुर्जों का डिज़ाइन खराब हो सकता है और अप्रत्याशित लागतें आ सकती हैं।
1. औजारों की लागत में वृद्धि
वैक्स इंजेक्शन डाई की मशीनिंग महंगी होती है। टूल निर्माण में सटीकता और समय लगता है। प्रारंभिक निवेश काफी अधिक होता है। लागत की वसूली के लिए पर्याप्त उत्पादन मात्रा आवश्यक है। कम मात्रा में उत्पादित पुर्जों के लिए, प्रति पार्ट टूलिंग की लागत बहुत अधिक हो सकती है।
2. उत्पादन चक्र की अवधि लंबी होती है।
प्रत्येक चरण प्रक्रिया में समय जोड़ता है। सांचा बनाने में कई दिन लगते हैं; परतों को लगाने के बीच सूखने देना आवश्यक है; मोम हटाने में कई घंटे लगते हैं; और सांचे को गर्म करने के लिए एक सटीक ताप वक्र की आवश्यकता होती है। इसके बाद ढलाई और परिष्करण किया जाता है। निवेश ढलाई से कुछ ही सेकंड में पुर्जे तैयार किए जा सकते हैं। दूसरी ओर, लॉस्ट-वैक्स ढलाई में कई दिन या सप्ताह लग जाते हैं। इसमें लगने वाला समय काफी अधिक होता है।
3. आकार सीमाएँ
मोम के सांचे नाजुक होते हैं। बड़े सांचे अपने वजन से ही विकृत हो जाते हैं। सिरेमिक के खोल भारी हो जाते हैं और उन्हें संभालना मुश्किल हो जाता है। बड़े सांचे बनाना अव्यावहारिक है। व्यावहारिक आकार की सीमा लगभग 300 मिमी व्यास है। इससे बड़े भागों के लिए रेत ढलाई या अन्य प्रक्रियाओं की आवश्यकता होती है।
4. मोम के पैटर्न की भंगुरता
मोम मुड़ जाता है। मोम टूट जाता है। तापमान में बदलाव के कारण मोम विकृत हो जाता है। भंडारण के लिए नियंत्रित परिस्थितियाँ आवश्यक हैं। परिवहन के लिए सावधानीपूर्वक पैकेजिंग की आवश्यकता होती है। सावधानी बरतना अनिवार्य है। क्षतिग्रस्त मोम का सांचा दोषपूर्ण ढलाई का कारण बनता है।
5. सिरेमिक शेल संवेदनशीलता
गर्म करने या ठंडा करने के दौरान खोल में दरारें पड़ जाती हैं। नमी सिरेमिक बॉन्ड को प्रभावित करती है। ऊष्मीय झटके से परतें अलग हो जाती हैं। मोल्ड की गुणवत्ता संचालक के कौशल और पर्यावरणीय नियंत्रण पर निर्भर करती है। खोल की खामियां सीधे धातु के हिस्से में स्थानांतरित हो जाती हैं।
6. साधारण पुर्जों की उच्च लागत
सरल ज्यामितियों के लिए, इन्वेस्टमेंट कास्टिंग अनावश्यक है। सैंड कास्टिंग सस्ती है। बार स्टॉक से मशीनिंग तेज़ है। फोर्जिंग से अधिक मजबूत पुर्जे बनते हैं। अधिक मात्रा में उत्पादन के लिए स्टैम्पिंग अधिक किफायती है। इन्वेस्टमेंट कास्टिंग उन पुर्जों के लिए किफायती नहीं है जिन्हें सरल विधियों से बनाया जा सकता है।
7. उत्पादन दर धीमी होना
इसमें कई चरण शामिल हैं। इसमें मैन्युअल कार्य भी शामिल हैं। शेल निर्माण पूरी तरह से स्वचालित नहीं है। उत्पादन समय-निर्धारण जटिल है। डाई कास्टिंग से प्रतिदिन हजारों पुर्जे बनते हैं, जबकि इन्वेस्टमेंट कास्टिंग से अधिकतम सैकड़ों पुर्जे ही बन पाते हैं। उत्पादन की मांग व्यावहारिक होनी चाहिए।
8. ढलाई में संभावित दोष
जमने की प्रक्रिया के दौरान घुली हुई गैसों के बाहर निकलने से गैसीय छिद्र बनते हैं। संकुचन के कारण मोटे भागों में रिक्त स्थान बन जाते हैं। धातु की धाराएँ आपस में न जुड़ने पर कोल्ड शट की समस्या उत्पन्न होती है। धातु का प्रवाह अपर्याप्त होने से मिसरन की समस्या होती है। सिरेमिक समावेशन खोल के टुकड़ों से बनते हैं। जमने की प्रक्रिया के दौरान संकुचन से हॉट टियर बनते हैं।
प्रत्येक दोष का एक कारण होता है। प्रत्येक कारण का निवारण संभव है। उचित प्रक्रिया नियंत्रण दोषों को कम करता है। लेकिन इन्वेस्टमेंट कास्टिंग दोष-मुक्त नहीं है। इस प्रक्रिया में प्रत्येक चरण में कौशल, अनुशासन और गुणवत्ता नियंत्रण की आवश्यकता होती है।
निवेश कास्टिंग अन्य ढलाई प्रक्रियाओं की तुलना में
निवेश कास्टिंग बनाम रेत ढलाई
| फ़ैक्टर | निवेश कास्टिंग | रेत ढलाई |
| शुद्धता | तंग (±0.1 मिमी सामान्य) | ढीला (±1.0 मिमी सामान्य) |
| सतह खत्म | चिकना (3.2 µm Ra) | खुरदरा (12.5 µm Ra) |
| लागत | कम मात्रा में प्रति भाग कीमत अधिक; अधिक मात्रा में प्रति भाग कीमत कम | प्रति भाग कम कीमत; बड़े भागों के लिए बेहतर |
| भाग का आकार | सीमित (~300 मिमी अधिकतम) | असीमित (मीटर-स्केल वाले भाग) |
| जटिलता | ऊँचा (पतली दीवारें, आंतरिक मार्ग) | कम से मध्यम |
सटीकता और फिनिश के मामले में इन्वेस्टमेंट कास्टिंग बेहतर है। आकार और शुरुआती लागत के मामले में सैंड कास्टिंग बेहतर है। चुनाव पार्ट की आवश्यकताओं पर निर्भर करता है।
निवेश कास्टिंग बनाम मेटल सांचों में ढालना
| फ़ैक्टर | निवेश कास्टिंग | मेटल सांचों में ढालना |
| उत्पादन की गति | धीमी गति (प्रति बैच दिनों की संख्या) | तेज़ (प्रति शॉट कुछ सेकंड में) |
| टूलींग | मोम के सांचे, सिरेमिक के खोल | कठोर इस्पात के डाई |
| सामग्री | विस्तृत श्रेणी (लौह, अलौह, उच्च तापमान मिश्रधातु) | केवल अलौह धातुओं (एल्यूमीनियम, जस्ता, मैग्नीशियम) तक सीमित। |
| शुद्धता | बहुत ऊँचा | हाई |
| अनुप्रयोगों | महत्वपूर्ण घटक, निम्न-मध्यम मात्रा | उच्च मात्रा में उपभोक्ता पुर्जे |
डाई कास्टिंग तेज़ होती है। इन्वेस्टमेंट कास्टिंग अधिक सामग्रियों और अधिक जटिल ज्यामितियों को संभाल सकती है। दोनों के बीच का अंतर उत्पादन मात्रा और सामग्री की आवश्यकताओं पर निर्भर करता है।
इन्वेस्टमेंट कास्टिंग बनाम मशीनिंग
| फ़ैक्टर | निवेश कास्टिंग | मशीनिंग |
| भौतिक अपशिष्ट | निम्न (निकट-शुद्ध आकार) | उच्च (चिप पीढ़ी) |
| जटिलता | उच्च (आंतरिक विशेषताओं को ढाला गया) | सीमित (उपकरण तक पहुंच संबंधी प्रतिबंध) |
| लागत | उच्च वॉल्यूम पर कम करें | कम वॉल्यूम पर कम करें |
| शुद्धता | अच्छा है, लेकिन अंतिम फिनिशिंग के लिए मशीनिंग की आवश्यकता हो सकती है। | उत्कृष्ट |
| उत्पादन मात्रा | उत्पादन के लिए उपयुक्त | प्रोटोटाइप और छोटे बैचों के लिए उपयुक्त |
इन्वेस्टमेंट कास्टिंग में सामग्री का कुशलतापूर्वक उपयोग होता है। मशीनिंग में वह सामग्री हटाई जाती है जिसके लिए पहले ही भुगतान किया जा चुका होता है। महंगी मिश्र धातुओं के लिए, कास्टिंग से लागत में काफी बचत होती है। सटीक माप वाले सरल पुर्जों के लिए, मशीनिंग बेहतर विकल्प है। ये दोनों प्रक्रियाएं एक-दूसरे की पूरक हैं, प्रतिस्पर्धी नहीं। कई इन्वेस्टमेंट कास्टिंग को महत्वपूर्ण आयामों को प्राप्त करने के लिए अंतिम मशीनिंग से गुजारा जाता है। यह संयोजन दोनों प्रक्रियाओं का सर्वोत्तम लाभ प्रदान करता है।
निवेश ढलाई से लाभान्वित होने वाले उद्योग
इन्वेस्टमेंट कास्टिंग उन उद्योगों की जरूरतों को पूरा करती है जिन्हें सटीकता, सामग्री की अखंडता और जटिल ज्यामिति के लिए सख्त आवश्यकताओं की जरूरत होती है। प्रत्येक उद्योग के इस प्रक्रिया को चुनने के अपने-अपने कारण होते हैं।
एयरोस्पेस
टर्बोचार्जर ब्लेड, एयरफ्रेम संरचनात्मक घटक और ईंधन प्रणाली घटक। इन घटकों को अत्यधिक तापमान और चक्रीय भार सहन करना पड़ता है। इन्वेस्टमेंट कास्टिंग से आंतरिक शीतलन चैनल और पतली दीवारों वाली संरचनाएं बनाई जा सकती हैं, जो मशीनिंग द्वारा संभव नहीं हैं। निकल-आधारित सुपरअलॉय और टाइटेनियम मानक सामग्रियां हैं। विफलता को बिल्कुल बर्दाश्त नहीं किया जाता।
मोटर वाहन
टर्बोचार्जर व्हील्स, एग्जॉस्ट मैनिफोल्ड्स, फ्यूल इंजेक्शन कंपोनेंट्स। वजन कम करना और गर्मी प्रतिरोधकता इस प्रक्रिया का मुख्य कारण हैं। इन्वेस्टमेंट कास्टिंग से लगभग सटीक आकार प्राप्त होते हैं जिनमें न्यूनतम मशीनिंग की आवश्यकता होती है। उत्पादन मात्रा मध्यम से उच्च होती है। विशिष्ट अनुप्रयोगों के लिए यह प्रक्रिया फोर्जिंग और डाई कास्टिंग के साथ प्रतिस्पर्धा करती है।
चिकित्सा
शल्य चिकित्सा उपकरण, अस्थि प्रत्यारोपण, दंत कृत्रिम अंग आदि। जैव अनुकूलता और संक्षारण प्रतिरोध अनिवार्य हैं। स्टेनलेस स्टील, कोबाल्ट-क्रोमियम मिश्र धातु और टाइटेनियम को सटीक मापदंड के साथ ढाला जाता है। जीवाणुओं के चिपकने से रोकने के लिए सतह चिकनी होनी चाहिए। निवेश ढलाई प्रक्रिया बिना किसी अतिरिक्त प्रक्रिया के इन आवश्यकताओं को पूरा करती है।
तेल गैस
वाल्व बॉडी, पंप हाउसिंग, डाउनहोल टूल कंपोनेंट्स। ये पुर्जे उच्च दबाव, संक्षारक तरल पदार्थ और घर्षणकारी वातावरण के संपर्क में आते हैं। सामग्री का चयन अत्यंत महत्वपूर्ण है। डुप्लेक्स स्टेनलेस स्टील और निकल मिश्र धातु आम हैं। इन्वेस्टमेंट कास्टिंग द्वारा इन घटकों के लिए आवश्यक जटिल आंतरिक प्रवाह मार्ग तैयार किए जाते हैं।

औद्योगिक उपकरण
गियर ब्लैंक, लीवर आर्म, ब्रैकेट असेंबली, कृषि मशीनरी, निर्माण उपकरण। पुर्जों का समेकन एक प्रमुख लाभ है। कई घटकों को एक ही टुकड़े में ढाला जाता है। असेंबली सरल हो जाती है। वजन कम हो जाता है। विश्वसनीयता में सुधार होता है।
नौसेना
प्रोपेलर। पंप इम्पेलर। समुद्री जल प्रणाली के घटक। खारे पानी में संक्षारण प्रतिरोध आवश्यक है। कांस्य, एल्यूमीनियम कांस्य और डुप्लेक्स स्टेनलेस स्टील को आकार में ढाला जाता है। इन्वेस्टमेंट कास्टिंग से चिकनी सतह मिलती है जो घर्षण को कम करती है और दक्षता बढ़ाती है।
खाद्य संसाधन
वाल्व, फिटिंग, पंप के पुर्जे। स्वच्छता संबंधी डिजाइन के लिए चिकनी सतह और जंग प्रतिरोधकता आवश्यक है। स्टेनलेस स्टील इसके लिए सबसे उपयुक्त सामग्री है। इन्वेस्टमेंट कास्टिंग से ऐसे पुर्जे बनते हैं जिनमें कोई दरार या नुकीले कोने नहीं होते, जहां बैक्टीरिया छिप सकते हैं। सतह की फिनिशिंग बिना अतिरिक्त पॉलिशिंग के FDA की आवश्यकताओं को पूरा करती है।
रक्षा
हथियारों के पुर्जे। अंतरिक्ष यान के पुर्जे। वाहनों के पुर्जे। सैन्य विशिष्टताओं में उच्च विश्वसनीयता की मांग होती है। सामग्री की अखंडता अत्यंत महत्वपूर्ण है। निवेश ढलाई प्रणाली रक्षा कार्यक्रमों के लिए आवश्यक दोहराव और गुणवत्ता नियंत्रण प्रदान करती है।
पावर जनरेशन
टरबाइन ब्लेड। गैस टरबाइन के पुर्जे। स्टीम टरबाइन के हिस्से। उच्च तापमान वाली मिश्र धातुओं की आवश्यकता होती है। इन्वेस्टमेंट कास्टिंग द्वारा एयरफ़ॉइल के आकार और आंतरिक शीतलन ज्यामिति का निर्माण होता है, जिससे दक्षता में वृद्धि संभव होती है। यह प्रक्रिया आधुनिक विद्युत उत्पादन के लिए अपरिहार्य है।
विभिन्न उद्योगों में इन्वेस्टमेंट कास्टिंग चुनने के प्राथमिक कारण अलग-अलग होते हैं। एयरोस्पेस क्षेत्र को जटिल कूलिंग चैनलों की आवश्यकता होती है; चिकित्सा क्षेत्र को जैव अनुकूलता और सतह की उत्कृष्ट गुणवत्ता की आवश्यकता होती है; ऑटोमोटिव उद्योग को वजन कम करने की आवश्यकता होती है; और तेल और गैस क्षेत्र को संक्षारण प्रतिरोध की आवश्यकता होती है। इन सभी उद्योगों में एक बात समान है कि इस प्रक्रिया द्वारा प्रदान किया जाने वाला प्रदर्शन अन्य प्रक्रियाओं से बेजोड़ है।
आपको इन्वेस्टमेंट कास्टिंग कब चुननी चाहिए?
इन्वेस्टमेंट कास्टिंग का उपयोग करना है या नहीं, यह काफी हद तक कई व्यावहारिक बातों पर निर्भर करता है। यदि इनमें से अधिकांश प्रश्नों का उत्तर हां है, तो यह प्रक्रिया संभवतः बहुत उपयुक्त होगी।
जटिल ज्यामिति
क्या मशीनिंग के माध्यम से पुर्जे का आकार प्राप्त करना कठिन या असंभव है? क्या इसमें आंतरिक मार्ग, पतली दीवारें या जटिल वक्र हैं? अन्य किसी भी ढलाई विधि की तुलना में, निवेश ढलाई इन विशेषताओं को संभालने के लिए बेहतर उपयुक्त है।
परिशुद्धता आवश्यकताएँ
क्या इस पुर्जे के लिए सटीक आयामी नियंत्रण आवश्यक है? क्या सतह की फिनिश कार्यक्षमता या दिखावट के लिए महत्वपूर्ण है? यह प्रक्रिया लगभग तैयार आकार की ढलाई तैयार करती है, जिससे द्वितीयक मशीनिंग कम हो जाती है या समाप्त हो जाती है।
महंगी सामग्री
क्या इस पुर्जे में टाइटेनियम, निकल-आधारित सुपरअलॉय या अन्य महंगी मिश्र धातुओं का उपयोग किया गया है? इन्वेस्टमेंट कास्टिंग से सामग्री की बर्बादी कम होती है। इसमें कोई चिप्स उत्पन्न नहीं होते, जिससे स्क्रैप की मात्रा कम हो जाती है। परिणामस्वरूप होने वाली लागत बचत मोल्ड की लागत की भरपाई के लिए पर्याप्त होती है।
मध्यम से उच्च उत्पादन मात्रा
क्या आप प्रतिवर्ष सैकड़ों या हजारों पुर्जे बनाते हैं? मोल्ड की लागत पूरी उत्पादन प्रक्रिया में फैली होती है। जैसे-जैसे प्रति पुर्जे की लागत कम होती जाती है, यह प्रक्रिया लागत-प्रभावी होती जाती है।
कम किए गए असेंबली चरण
क्या एक ही ढलाई में कई घटकों को एकीकृत किया जा सकता है? निवेश ढलाई से वेल्डेड असेंबली और फास्टनरों की आवश्यकता समाप्त हो जाती है, जिससे असेंबली का समय कम हो जाता है और विश्वसनीयता में सुधार होता है।
उच्च गुणवत्ता वाली सतह फिनिश
क्या किसी पुर्जे को ठीक से काम करने या नियामक मानकों को पूरा करने के लिए एक चिकनी सतह की आवश्यकता होती है? सिरेमिक हाउसिंग में बारीक विवरण और एक साफ सतह हो सकती है, जिससे पॉलिशिंग और ग्राइंडिंग की आवश्यकता कम हो जाती है।
इन्वेस्टमेंट कास्टिंग कब सबसे अच्छा विकल्प नहीं होता है?
यह प्रक्रिया सभी परिस्थितियों के लिए उपयुक्त नहीं है। कुछ मामलों में, एक अलग दृष्टिकोण की आवश्यकता होती है।
अतिरिक्त बड़े हिस्से
300 मिलीमीटर से अधिक व्यास या लंबाई वाले पुर्जे इस प्रक्रिया के लिए उपयुक्त नहीं हैं। मोम का सांचा विकृत हो जाएगा और सिरेमिक खोल भारी और भंगुर हो जाएगा। रेत ढलाई से बड़े पुर्जों को कम लागत में ढाला जा सकता है।
छोटे बैच और सरल पुर्जे
साधारण ब्रैकेट या सपाट प्लेटों के लिए इन्वेस्टमेंट कास्टिंग की आवश्यकता नहीं होती है। बार स्टॉक से मशीनिंग तेज़ होती है और सैंड कास्टिंग कम खर्चीली होती है। फोर्जिंग से बेहतर यांत्रिक गुण प्राप्त किए जा सकते हैं। छोटे पैमाने पर उत्पादन में, इन्वेस्टमेंट कास्टिंग से जुड़ी मोल्ड लागत की भरपाई नहीं हो पाती है।
बहुत बड़े पैमाने पर उत्पादन
डाई कास्टिंग से पुर्जे सेकंडों में तैयार हो जाते हैं, जबकि इन्वेस्टमेंट कास्टिंग में मिनट या घंटे लग जाते हैं। 100,000 यूनिट से अधिक वार्षिक उत्पादन मात्रा के लिए, डाई कास्टिंग या स्टैम्पिंग में से कौन सा अधिक किफायती है? उत्पादन चक्र में लगने वाले समय का अंतर ही निर्णायक कारक है।
फोर्जिंग या मशीनिंग के लिए बेहतर उपयुक्त घटक
उच्च शक्ति वाले संरचनात्मक घटकों का निर्माण आमतौर पर फोर्जिंग द्वारा किया जाता है। इनमें बेहतर दानेदार संरचना और अधिक थकान प्रतिरोध क्षमता होती है। साधारण बेलनाकार या प्रिज्मीय भागों का निर्माण मशीनिंग द्वारा अधिक किफायती होता है। लॉस्ट-वैक्स कास्टिंग सभी अनुप्रयोगों के लिए आदर्श प्रक्रिया नहीं है।
यह प्रक्रिया विशिष्ट क्षेत्रों में निपुण है। जब अनुप्रयोग इस दायरे से बाहर हों, तो अन्य विधियाँ अधिक उपयुक्त होती हैं। प्रक्रिया का चयन भाग की विशेषताओं के आधार पर किया जाना चाहिए, न कि इसके विपरीत।
इन्वेस्टमेंट कास्टिंग के लिए नोबल को क्यों चुनें? परिशुद्धता विनिर्माण?
सही प्रक्रिया महत्वपूर्ण है। सही साझेदार भी उतना ही महत्वपूर्ण है। नोबल सिर्फ विनिर्माण से कहीं अधिक सेवाएं प्रदान करता है। हम अवधारणा से लेकर तैयार उत्पाद तक इंजीनियरिंग और उत्पादन समाधान प्रदान करते हैं।
व्यापक विनिर्माण सेवाएँ
NOBLE धातु और प्लास्टिक प्रसंस्करण का काम संभालती है। व्यापक क्षमताएं। विविध उद्योग। एकल प्रोटोटाइप हो या उच्च मात्रा में उत्पादन—इंजीनियरिंग और उत्पादन टीमें परियोजना के हर चरण में ग्राहकों के साथ मिलकर काम करती हैं।
डिजाइन से लेकर असेंबली तक
उत्पादन तो कहानी का सिर्फ एक हिस्सा है। नोबल संपूर्ण समाधान प्रदान करता है। हम प्रारंभिक डिज़ाइन चरण से ही सहयोग करते हैं। तकनीकी सुझाव विनिर्माण क्षमता को बढ़ाते हैं, उत्पादन लागत को कम करते हैं और उत्पाद के प्रदर्शन को बेहतर बनाते हैं।
हमारी एकीकृत कार्यप्रणाली में निम्नलिखित शामिल हैं:
- उत्पाद डिज़ाइन सहायता
- इंजीनियरिंग समीक्षा
- सामग्री चयन
- प्रोटोटाइप निर्माण
- जन उत्पादन
- सतह का उपचार
- विधानसभा
- अंतिम निरीक्षण
- पैकेजिंग और डिलिवरी
यह एक ही स्थान पर सभी समाधान उपलब्ध कराने वाला दृष्टिकोण विकास प्रक्रिया को सुव्यवस्थित करता है। पूरी प्रक्रिया के दौरान गुणवत्ता में निरंतरता बनी रहती है। कार्य हस्तांतरण में कोई अंतराल नहीं होता। किसी पर दोषारोपण नहीं होता।
गुणवत्ता जिस पर आप भरोसा कर सकते हैं
गुणवत्ता हर परियोजना की आधारशिला है। नोबल अंतरराष्ट्रीय स्तर पर मान्यता प्राप्त गुणवत्ता प्रबंधन प्रणालियों के अंतर्गत कार्य करता है।
हमारे प्रमाणपत्रों में शामिल हैं:
- आईएसओ 9001: 2015 - गुणवत्ता प्रबंधन प्रणाली
- आईएसओ 13485: 2016 – चिकित्सा उपकरणों के लिए गुणवत्ता प्रबंधन प्रणाली
ये प्रमाणपत्र विभिन्न उद्योगों में गुणवत्ता, प्रक्रिया नियंत्रण, पता लगाने की क्षमता और ग्राहक संतुष्टि के प्रति हमारी प्रतिबद्धता को दर्शाते हैं।
सामान्य प्रश्न
इन्वेस्टमेंट कास्टिंग के मुख्य लाभ क्या हैं?
उच्च आयामी सटीकता, उत्कृष्ट सतह फिनिश, जटिल ज्यामितियों को बनाने की क्षमता, सामग्री का व्यापक चयन और न्यूनतम सामग्री अपशिष्ट।
इन्वेस्टमेंट कास्टिंग के क्या नुकसान हैं?
डाई कास्टिंग की तुलना में उच्च टूलिंग लागत, अधिक लीड टाइम, आकार की सीमाएं और धीमी उत्पादन दर।
इन्वेस्टमेंट कास्टिंग अधिक महंगी क्यों होती है?
वैक्स पैटर्न टूलिंग और सिरेमिक शेल निर्माण श्रमसाध्य और समय लेने वाली प्रक्रियाएँ हैं। इस प्रक्रिया में कई चरण और कुशल संचालकों की आवश्यकता होती है, जिससे कम मात्रा में उत्पादन करने पर प्रति भाग लागत बढ़ जाती है।
इन्वेस्टमेंट कास्टिंग में किन धातुओं का उपयोग किया जा सकता है?
कार्बन स्टील, स्टेनलेस स्टील, टूल स्टील, एल्युमीनियम मिश्र धातु, पीतल, कांस्य, टाइटेनियम मिश्र धातु, निकेल आधारित सुपरमिश्र धातु और कोबाल्ट आधारित मिश्र धातु।
क्या इन्वेस्टमेंट कास्टिंग बड़े पैमाने पर उत्पादन के लिए उपयुक्त है?
जी हां, मध्यम से उच्च मात्रा के उत्पादन के लिए जहां टूलिंग लागत को बड़े पैमाने पर उत्पादन में विभाजित किया जाता है, वहां डाई कास्टिंग बेहतर विकल्प है। अत्यधिक उच्च मात्रा के उत्पादन के लिए डाई कास्टिंग तेज़ और सस्ता हो सकता है।
निवेश कास्टिंग कितनी सटीक है?
पार्ट के आकार और ज्यामिति के आधार पर, सामान्य टॉलरेंस ±0.1 मिमी से ±0.2 मिमी तक होती है। प्रोसेस कंट्रोल की मदद से कुछ फीचर्स में इससे भी कम टॉलरेंस हासिल की जा सकती है।
किन उद्योगों में आमतौर पर इन्वेस्टमेंट कास्टिंग का उपयोग किया जाता है?
एयरोस्पेस, ऑटोमोटिव, चिकित्सा, तेल और गैस, औद्योगिक उपकरण, समुद्री, खाद्य प्रसंस्करण, रक्षा और बिजली उत्पादन।
इन्वेस्टमेंट कास्टिंग और सैंड कास्टिंग में क्या अंतर है?
इन्वेस्टमेंट कास्टिंग से बेहतर टॉलरेंस, चिकनी सतह और जटिल आंतरिक संरचनाएँ बनाने की क्षमता मिलती है। सैंड कास्टिंग से बड़े पुर्जे बनाए जा सकते हैं और इसमें टूलिंग की लागत कम होती है, लेकिन इससे सतह खुरदरी और टॉलरेंस ढीली हो जाती है।
क्या इन्वेस्टमेंट कास्टिंग से पतली दीवारों वाले पुर्जे बनाए जा सकते हैं?
जी हाँ। 1 मिमी तक की मोटाई वाली दीवारें बनाना संभव है। सिरेमिक शेल और वैक्स पैटर्न प्रक्रिया से पतले सेक्शन बिना किसी विकृति के बनाए जा सकते हैं।







