
एचएमबी क्या है? वैक्यूम कास्टिंग
ढलाई प्रक्रिया के दौरान तरल पदार्थ को सांचे में डाला जाता है और जमने के लिए छोड़ दिया जाता है। वैक्यूम का उपयोग करके सांचे से हवा निकालकर, वैक्यूम ढलाई यह सुनिश्चित करती है कि अंतिम उत्पाद सही आकार ले। रबर और प्लास्टिक के पुर्जों की ढलाई अक्सर वैक्यूम ढलाई द्वारा की जाती है। इंजेक्शन मोल्डिंग जैसी अन्य तकनीकों की तुलना में यह तेज़ और कम खर्चीली होने के कारण, इसका उपयोग अक्सर प्रोटोटाइप परियोजनाओं या छोटे पैमाने के उत्पादन के लिए किया जाता है। उच्च सटीकता और दोहराव इसकी अतिरिक्त खूबियां हैं, जो इसे सटीक आयामों की आवश्यकता वाले अनुप्रयोगों के लिए आदर्श बनाती हैं। इसके अलावा, इंजेक्शन मोल्डिंग की तुलना में, यह अधिक जटिल डिज़ाइनों की ढलाई करने में सक्षम बनाती है। हालांकि, गर्मी या दबाव के प्रति संवेदनशील पदार्थों की ढलाई इससे नहीं की जा सकती।
वैक्यूम कास्टिंग का सिद्धांत
वैक्यूम कास्टिंग एक भौतिक मॉडलिंग तकनीक है जो वैक्यूम तकनीक को रेत मोल्ड कास्टिंग के साथ जोड़ती है। इस प्रक्रिया में, रेत मोल्ड की गुहा की सतह और पीछे के हिस्से को प्लास्टिक फिल्म से सील कर दिया जाता है। वैक्यूम पंप का उपयोग करके नकारात्मक दबाव उत्पन्न किया जाता है, जिससे मोल्ड के अंदर और बाहर के दबाव के अंतर के कारण मोल्डिंग रेत कस जाती है। रेत कोर डालने के बाद, मोल्ड की रेत को दबाकर कास्टिंग प्राप्त की जाती है। अगले चरण में मोल्ड को बंद करना, कास्टिंग करना, कास्टिंग के जमने का इंतजार करना और फिर नकारात्मक दबाव को छोड़ना या हवा निकालना बंद करना शामिल है। मोल्ड में वैक्यूम कास्टिंग का अनुप्रयोग।
वैक्यूम कास्टिंग कैसे काम करती है?
वैक्यूम कास्टिंग एक विनिर्माण प्रक्रिया है जिसका उपयोग उच्च गुणवत्ता वाले, बारीक प्लास्टिक या इलास्टोमर पुर्जे बनाने के लिए किया जाता है। इसका उपयोग अक्सर रैपिड प्रोटोटाइपिंग और छोटे पैमाने के उत्पादन अनुप्रयोगों में किया जाता है। यह पारंपरिक इंजेक्शन मोल्डिंग के समान है। वैक्यूम कास्टिंग कैसे काम करती है, इसका संक्षिप्त विवरण यहाँ दिया गया है:
एक 3D मॉडल बनाएं
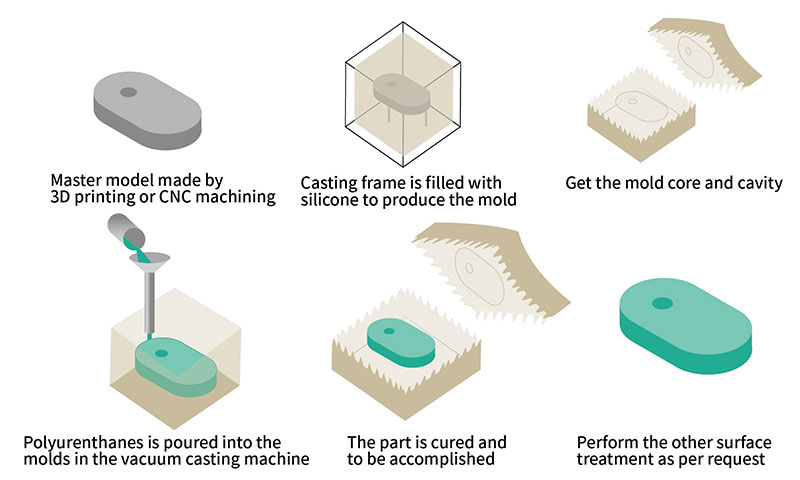
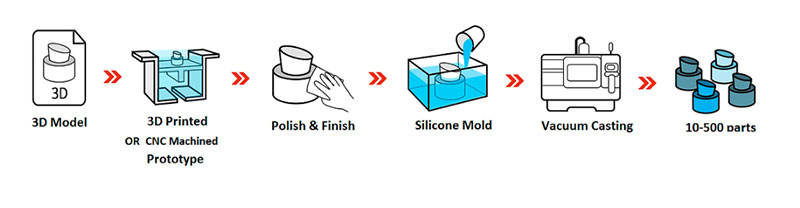
आधुनिक उत्पादन प्रक्रियाओं में पहला चरण इच्छित आकृति का 3D मॉडल बनाना होता है। वैक्यूम कास्टिंग के लिए बनाई जाने वाली वस्तुओं को सर्वोत्तम परिणाम प्राप्त करने के लिए इंजेक्शन मोल्डिंग तकनीक का उपयोग करके बनाया जाना चाहिए। यह काम AutoCAD, Solidworks या CATIA जैसे किसी भी डिज़ाइन सॉफ़्टवेयर का उपयोग करके किया जा सकता है।
मास्टर पैटर्न
3D मॉडल बनाया जाता है, और फिर उसे उच्च गुणवत्ता वाले मास्टर मॉडल में रूपांतरित किया जाता है। यह मास्टर मॉडल आमतौर पर एक प्रोटोटाइप होता है जिसे 3D प्रिंट या मशीनिंग द्वारा बनाया जाता है और यह मोम या राल जैसी किसी विशिष्ट सामग्री से निर्मित होता है। मास्टर पैटर्न उस अंतिम भाग का प्रतिनिधित्व करता है जिसे पुन: निर्मित किया जाना है।
सिलिकॉन मोल्ड बनाएं
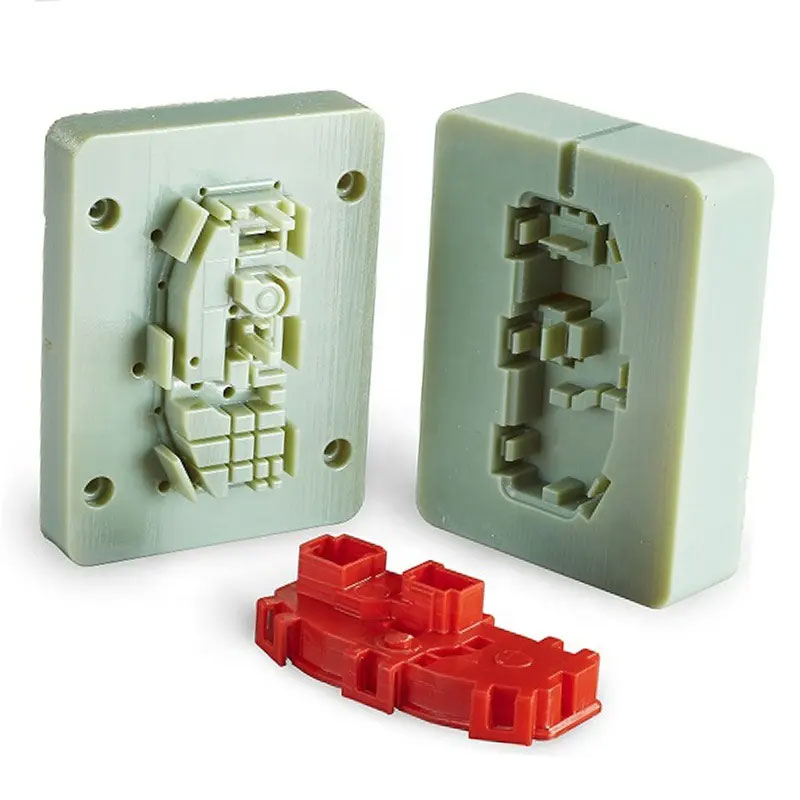
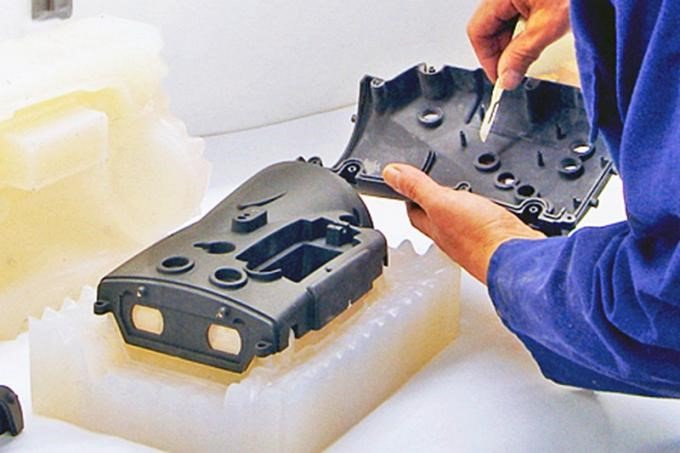
मास्टर मॉडल तैयार हो जाने के बाद, सिलिकॉन का सांचा बनाया जाता है। मास्टर मॉडल को कोर, इंसर्ट और स्पूज़ के साथ कास्टिंग बॉक्स में रखा जाता है। फिर, इसके चारों ओर तरल सिलिकॉन डाला जाता है, जिससे सभी बारीकियाँ भर जाती हैं। बने हुए हिस्से को वैक्यूम कास्टिंग बॉक्स में रखा जाता है और सिलिकॉन सांचे के आकार के आधार पर 40°C पर पहले से गरम किए गए ओवन में 8-16 घंटे तक सुखाया जाता है। सिलिकॉन के सूखने और जमने के बाद, बॉक्स और राइज़र को हटा दिया जाता है। अंत में, सांचे को चाकू से सावधानीपूर्वक काटकर घटक की मादा गुहा को उजागर किया जाता है।
मिश्रण
ढलाई में उपयोग होने वाले पॉलीयुरेथेन रेजिन को मिलाने से पहले आमतौर पर लगभग 40°C तक गर्म किया जाता है। मशीन दो-घटक कास्टिंग रेजिन को चुने हुए रंग के साथ सटीक रूप से मिलाकर काम करती है, फिर मिश्रण को एक कटोरे में डालती है। इसके बाद, मिश्रण और डालने वाले बर्तन में डालने वाले गेट लगा दिए जाते हैं, और सांचे को वापस अपनी जगह पर रख दिया जाता है। वैक्यूम कास्टिंग रेजिन और रंगद्रव्यों को ऑटो-पोरिंग प्रक्रिया के दौरान अच्छी तरह से मिलाया जाता है और 50-60 सेकंड के लिए वैक्यूम द्वारा हवा निकाल दी जाती है। इसके बाद, सांचे के अंदर वैक्यूम उत्पन्न किया जाता है, और रेजिन को उसमें डाला जाता है। वैक्यूम तकनीक गुरुत्वाकर्षण को सांचे को भरने का सारा काम करने देती है, जिससे उपकरण के अंदर हवा के बुलबुले हट जाते हैं जो अन्यथा प्रवाह में बाधा उत्पन्न करते हैं।
डिमोल्डिंग
राल के पूरी तरह जम जाने के बाद सांचे को खोला जाता है और नए बने प्लास्टिक के हिस्से को निकाल लिया जाता है। आमतौर पर, सांचे का उपयोग कई बार ढलाई के लिए किया जा सकता है।
वैक्यूम कास्टिंग के लिए सांचा कैसे बनाया जाता है?
ढलाई प्रक्रिया के दौरान तरल पदार्थ को सांचे में डाला जाता है और जमने के लिए छोड़ दिया जाता है। वैक्यूम का उपयोग करके सांचे से हवा निकालकर, वैक्यूम ढलाई यह सुनिश्चित करती है कि अंतिम उत्पाद सही आकार ले। रबर और प्लास्टिक के पुर्जों की ढलाई अक्सर वैक्यूम ढलाई द्वारा की जाती है। इंजेक्शन मोल्डिंग जैसी अन्य तकनीकों की तुलना में यह तेज़ और कम खर्चीली होने के कारण, इसका उपयोग अक्सर प्रोटोटाइप परियोजनाओं या छोटे पैमाने के उत्पादन के लिए किया जाता है। उच्च सटीकता और दोहराव इसकी अतिरिक्त खूबियां हैं, जो इसे सटीक आयामों की आवश्यकता वाले अनुप्रयोगों के लिए आदर्श बनाती हैं। इसके अलावा, इंजेक्शन मोल्डिंग की तुलना में, यह अधिक जटिल डिज़ाइनों की ढलाई करने में सक्षम बनाती है। हालांकि, गर्मी या दबाव के प्रति संवेदनशील पदार्थों की ढलाई इससे नहीं की जा सकती।
वैक्यूम कास्टिंग के प्रमुख घटक
सिलिकॉन मोल्ड्स: अपनी लचीलता और टिकाऊपन के लिए प्रसिद्ध, सिलिकॉन मोल्ड बारीक विवरणों को पकड़ने के लिए डिज़ाइन किए गए हैं, जो उन्हें सटीक कास्टिंग अनुप्रयोगों के लिए आदर्श बनाते हैं।
पॉलीयुरेथेन रेजिन: ये रेजिन विभिन्न रूपों में उपलब्ध हैं, जिससे निर्माताओं को प्लास्टिक, रबर या धातुओं जैसी विभिन्न सामग्रियों के गुणों की नकल करने की सुविधा मिलती है।
वैक्यूम चैंबर: वैक्यूम चैंबर सांचे से हवा निकाल देता है, जिससे खामियों और हवा के बुलबुले दूर हो जाते हैं, जिसके परिणामस्वरूप उच्च गुणवत्ता वाले, दोषरहित पुर्जे बनते हैं।
वैक्यूम कास्टिंग के लाभ
शुरुआती सेटअप लागत कम
सीएनसी मशीनिंग और अन्य रैपिड प्रोटोटाइपिंग तकनीकों की तुलना में वैक्यूम कास्टिंग कहीं अधिक सस्ती है। इसका कारण यह है कि सांचा बनाने में केवल कुछ घंटे लगते हैं और इसका बार-बार उपयोग किया जा सकता है। सीएनसी मशीनिंग के लिए महंगे उपकरण और सामग्री की आवश्यकता होती है।
उच्च परिशुद्धता
जटिल आकृतियों और अत्यधिक सटीकता वाले पुर्जे बनाए जा सकते हैं। एसएलए तकनीक का उपयोग करके, मोल्ड मास्टर मॉडल बनाया जा सकता है, जिसमें एडिटिव मैन्युफैक्चरिंग की लचीलता और बेहतर सतह गुणवत्ता का लाभ उठाया जा सकता है।
कम लीड समय
यह एक ऐसा उद्योग भी है जो सांचे बनाता है। वैक्यूम कास्टिंग के लिए सांचे के परीक्षण चरण की आवश्यकता नहीं होती है। नए सांचों के साथ, वैक्यूम फॉर्मिंग में लगने वाला समय कम होता है—आमतौर पर 10-12 दिन। सांचे के निर्माण में होने वाला खर्च भी कम होता है। इस तकनीक का उपयोग करके बड़े प्लास्टिक के पुर्जे बनाना संभव है।
लचीलापन
3डी प्रिंटिंग डिजाइन में काफी लचीलापन प्रदान करती है क्योंकि इससे लगभग किसी भी ज्यामिति को बनाया जा सकता है। वैक्यूम कास्टिंग का उपयोग उन भागों को बनाने के लिए किया जा सकता है जिन्हें अन्य विधियों से बनाना असंभव है।
पतली दीवार वाली ढलाई
पतली दीवारों वाली ढलाई के लिए तकनीकी आवश्यकताएँ अधिक होती हैं, लेकिन ये हल्की होती हैं और इनमें कम सामग्री लगती है। कुछ विशेष परिस्थितियों में इसकी आवश्यकता होती है। इष्टतम प्रभाव के लिए, कार्यात्मक आवरण सहित उत्पादों की दीवारें पतली होनी चाहिए। जटिल आंतरिक प्रणालियों वाले उत्पादों के लिए पतली दीवारों वाले घटकों के बीच चालकता आवश्यक है। पारंपरिक उत्पादन में उच्च विफलता दर का एक मुख्य कारण पतली दीवारों वाली ढलाई की कठिनाई है। निर्मित भाग की संरचना मोटी हो सकती है और निरंतर निर्वात दबाव के अधीन होने पर उसकी दीवारें पतली हो सकती हैं।
अन्य विनिर्माण प्रक्रियाओं के साथ तुलना
वैक्यूम कास्टिंग कम से मध्यम मात्रा में उत्पादन के लिए उपयुक्त है। यह प्लास्टिक इंजेक्शन मोल्डिंग (बड़े पैमाने पर उत्पादन) और 3डी प्रिंटिंग (एकल-टुकड़ा उत्पादन और छोटे पैमाने पर उत्पादन) के बीच की विधि है। 3डी प्रिंटिंग की तुलना में, यह प्रक्रिया कम लचीली और कम तेज़ है क्योंकि इसमें मोल्ड की आवश्यकता होती है। एडिटिव मैन्युफैक्चरिंग की तुलना में इसमें पार्ट की उत्पादन जटिलता कम होती है क्योंकि मोल्ड से निकालने के लिए कम अंडरकट की आवश्यकता होती है (इस प्रक्रिया को डीमोल्डिंग कहा जाता है)। इसके विपरीत, एडिटिव मैन्युफैक्चरिंग इस मामले में सीमित है, जबकि वैक्यूम कास्टिंग की सतह की गुणवत्ता उत्कृष्ट होती है, जो विभिन्न प्रकार की सामग्रियों और उच्च शक्ति मूल्यों के साथ मिलकर वास्तव में उल्लेखनीय परिणाम देती है।
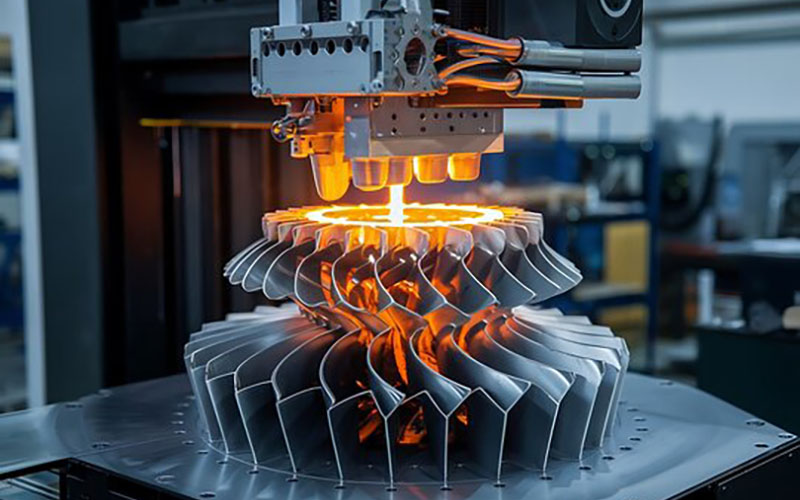
1. क्या वैक्यूम कास्टिंग 3डी प्रिंटिंग से सस्ती है?
इन दोनों विधियों में कई कारकों के आधार पर भिन्नता पाई जाती है। लागत के मुख्य निर्धारक कार्य का आकार और डिजाइन की जटिलता हैं।
मात्रा और पैमाना
इंजेक्शन मोल्डिंग का उपयोग करने पर मूल डिज़ाइन और मोल्डिंग की लागत बढ़ जाएगी। दूसरी ओर, 3D प्रिंटिंग में कम पूंजी लगती है। हालांकि, यदि आपका प्रोजेक्ट बहुत बड़ा है और 2,000 से अधिक पीस की आवश्यकता है, तो बैच उत्पादन से प्रारंभिक निवेश की लागत आसानी से वसूल हो सकती है। जब बड़ी मात्रा में उत्पादन की आवश्यकता होती है, तो इंजेक्शन मोल्डिंग अधिक लागत प्रभावी और तेज़ होती है। प्रारंभिक मोल्ड लागत घटाने के बाद भी, किसी पार्ट या उत्पाद की बड़ी संख्या में उत्पादन करने पर 3D प्रिंटिंग प्रति यूनिट कहीं अधिक महंगी पड़ती है। यदि आप छोटे से मध्यम आकार के उत्पाद बनाना चाहते हैं या ब्रिज मैन्युफैक्चरिंग सेवाओं की आवश्यकता है, तो वैक्यूम कास्टिंग या 3D प्रिंटिंग अधिक किफायती हो सकती है। हालांकि प्रति यूनिट कीमत इंजेक्शन मोल्डिंग से अधिक लग सकती है, लेकिन छोटे उत्पादन में अंतिम लागत कम होगी क्योंकि मोल्ड में कोई बड़ा प्रारंभिक निवेश नहीं होता है। यदि आपको केवल एक या दो आइटम की आवश्यकता है, तो 3D प्रिंटिंग का उपयोग करना बेहतर होगा।
डिज़ाइन की जटिलता
यदि आपका डिज़ाइन जटिल है या उत्पादन के दौरान आप उसमें बदलाव या संशोधन करना चाहते हैं, तो 3D प्रिंटिंग सबसे अच्छा विकल्प है। इंजेक्शन प्रिंटिंग के लिए इस्तेमाल होने वाले सांचों को आसानी से बदला नहीं जा सकता। किसी भी बदलाव के लिए नए सिरे से सांचा बनाना पड़ता है। हर बार नए सिरे से शुरू करने पर परियोजना की लागत बढ़ जाती है। इसलिए, उत्पाद विकास या प्रोटोटाइपिंग चरण के दौरान 3D प्रिंटिंग अधिक किफायती होती है, जब डिज़ाइन में कई बार संशोधन करना आवश्यक हो या परियोजना जटिल हो।
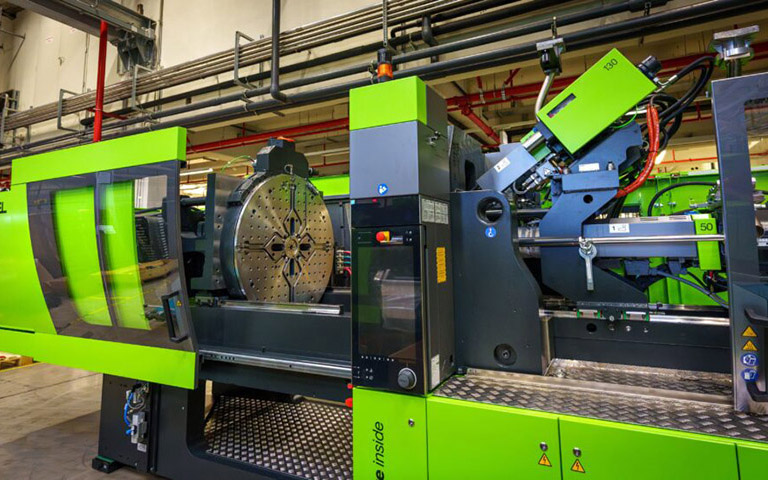
2. क्या वैक्यूम कास्टिंग, इंजेक्शन मोल्डिंग से सस्ती है?
वैक्यूम कास्टिंग और इंजेक्शन मोल्डिंग दो अलग-अलग विनिर्माण प्रक्रियाएं हैं, और लागत की तुलना काफी हद तक विशिष्ट परियोजना आवश्यकताओं पर निर्भर करती है। सामान्य तौर पर, इंजेक्शन मोल्डिंग अधिक मात्रा में उत्पादन के लिए अधिक लागत प्रभावी है, जबकि वैक्यूम कास्टिंग छोटे से मध्यम आकार के उत्पादन या जब लचीलापन और अनुकूलन महत्वपूर्ण हों, तब लाभ प्रदान कर सकती है।
उपकरणन लागत
इंजेक्शन मोल्डिंग में महंगे मोल्डों का निर्माण शामिल होता है, जो आमतौर पर स्टील या एल्यूमीनियम से बने होते हैं। इससे मोल्डों की प्रारंभिक लागत अधिक हो जाती है। ये मोल्ड उच्च तापमान और दबाव को सहन करने के लिए डिज़ाइन किए जाते हैं। इसके विपरीत, वैक्यूम कास्टिंग में सिलिकॉन रबर या पॉलीयुरेथेन से बने कम खर्चीले मोल्डों का उपयोग किया जाता है। यह प्रक्रिया अधिक किफायती है, विशेष रूप से कम उत्पादन मात्रा के लिए।
उत्पादन के मात्रा
उत्पादन की मात्रा बढ़ने पर इंजेक्शन मोल्डिंग अधिक लागत प्रभावी हो जाती है। शुरुआती टूलिंग की अधिक लागत को अधिक भागों पर वितरित किया जा सकता है, जिसके परिणामस्वरूप प्रति यूनिट लागत कम हो जाती है। वैक्यूम कास्टिंग कम उत्पादन मात्रा या भागों की मांग में बदलाव होने पर अधिक उपयुक्त है।
डिजाइन जटिलता
इंजेक्शन मोल्डिंग से सूक्ष्म विवरणों और सटीक मापों वाले अत्यंत जटिल पुर्जे बनाए जा सकते हैं। बड़ी मात्रा में विश्वसनीय गुणवत्ता वाले पुर्जे बनाने के लिए यह एक अच्छा विकल्प है। हालांकि यह अन्य ढलाई प्रक्रियाओं जितना सटीक या जटिल नहीं हो सकता, फिर भी वैक्यूम ढलाई से बारीक पुर्जे बनाए जा सकते हैं।
वैक्यूम कास्टिंग का विकल्प क्या है?
वैक्यूम फॉर्मिंग की तरह, प्रेशर फॉर्मिंग भी प्लास्टिक थर्मोफॉर्मिंग के उत्पादन में व्यापक रूप से उपयोग की जाने वाली विधि है। दोनों प्रक्रियाओं में थर्मोप्लास्टिक शीट को गर्म करने के लिए ओवन का उपयोग किया जाता है। हालांकि, गर्म प्लास्टिक शीट पर दबाव या वैक्यूम लगाने की तकनीक अलग-अलग होती है, जिससे इसे वांछित आकार दिया जा सके।
हमारी वैक्यूम कास्टिंग सहनशीलता
NOBLE आपकी जटिल आवश्यकताओं को पूरा करने के लिए वैक्यूम कास्टिंग टॉलरेंस की एक विस्तृत श्रृंखला प्रदान करता है। मास्टर मॉडल और पार्ट की ज्यामिति के आधार पर, हम 0.2 से 0.4 मिमी के बीच आयामी टॉलरेंस प्राप्त कर सकते हैं। नीचे हमारी कस्टम वैक्यूम कास्टिंग सेवाओं के तकनीकी विनिर्देश दिए गए हैं।
| प्रकार | जानकारी |
| शुद्धता | उच्चतम परिशुद्धता +0.05 मिमी तक पहुंचती है |
| अधिकतम भाग का आकार | +/-0.025 मिमी
+/-0.001 इंच |
| न्यूनतम दीवार की मोटाई | 1.5mm ~ 2.5mm |
| मात्रा | प्रति मोल्ड 20-25 प्रतियां |
| रंग और परिष्करण | रंग और बनावट को अनुकूलित किया जा सकता है |
| विशिष्ट लीड टाइम | 20 दिनों या उससे कम में 15 भागों तक |
वैक्यूम कास्टिंग के लिए सामग्री
 |
ABS | ABS एक थर्मोप्लास्टिक पॉलीमर है, जो प्रभाव, तापमान और रसायनों के प्रति असाधारण प्रतिरोध के कारण व्यापक रूप से उपयोग किया जाता है। यह एक चिकनी सतह प्रदान करता है और इसका उत्पादन और उपयोग करना आसान है। |
 |
पोम | पीओएम, जिसे एसिटल या डेल्रिन के नाम से भी जाना जाता है, एक प्रकार का इंजीनियरिंग थर्मोप्लास्टिक है जो असाधारण आयामी स्थिरता, कठोरता, तापमान प्रतिरोध और प्रभाव प्रतिरोध का दावा करता है। |
 |
पीपी (पॉलीप्रोपाइलीन) | पॉलीप्रोपाइलीन (पीपी) एक ऐसा पदार्थ है जो आमतौर पर सफेद और पारदर्शी होता है और जंग प्रतिरोधी होने के साथ-साथ काफी मजबूत भी होता है। इसकी सबसे उल्लेखनीय विशेषता इसकी बहुमुखी प्रतिभा है, क्योंकि यह विभिन्न प्रसंस्करण विधियों और अनुप्रयोगों में उपयोग के लिए उपयुक्त है। |
 |
पीई (पॉलीइथिलीन) | पॉलीइथिलीन गंधहीन, गैर-विषाक्त होता है, मोम जैसा महसूस होता है, इसमें उत्कृष्ट निम्न-तापमान प्रतिरोध होता है (न्यूनतम परिचालन तापमान -100 से -70 डिग्री सेल्सियस तक पहुंच सकता है), इसमें अच्छी रासायनिक स्थिरता होती है, और यह अधिकांश अम्ल और क्षार क्षरण का सामना कर सकता है (लेकिन ऑक्सीकरण के प्रति प्रतिरोधी नहीं है)। |
 |
पीसी (पॉलीकार्बोनेट) | पॉलीकार्बोनेट (पीसी) एक अनाकार थर्मोप्लास्टिक है जो अपनी असाधारण पारदर्शिता और प्रभाव प्रतिरोध के लिए जाना जाता है। इसमें मजबूत विद्युत अवरोधक गुण और मध्यम रासायनिक प्रतिरोध भी होता है। |
 |
पीएमएमए (पॉलीमेथाइलमेथाक्रिलेट) | पॉलीमेथाइलमेथाक्रिलेट, जिसे एक्रिलिक के नाम से भी जाना जाता है। एक्रिलिक एक अत्यंत बहुमुखी पदार्थ है जो अपनी असाधारण पारदर्शिता, रासायनिक स्थिरता और गर्मी, ठंड और जंग के प्रति प्रतिरोध के लिए जाना जाता है। |
 |
तिरछी | पीईईके असाधारण यांत्रिक शक्ति, स्व-स्नेहन, प्रभाव प्रतिरोध और अग्निरोधक क्षमता से युक्त है। यह अम्ल, क्षार और अन्य रासायनिक संक्षारण, जल अपघटन, घिसाव, थकान, परत उतरने और विकिरण के प्रति भी अत्यधिक प्रतिरोधी है। |
 |
नायलॉन | नायलॉन में ऊष्मा और घिसाव प्रतिरोध, रासायनिक प्रतिरोध और स्व-स्नेहन जैसे प्रभावशाली यांत्रिक गुण होते हैं। पॉलीएमाइड फाइबर में भी ज्वाला मंदक गुण, घर्षण का निम्न गुणांक होता है और इसका निर्माण आसान होता है। |
 |
पीएस (पॉलीस्टाइरीन) | पॉलीस्टाइरीन (पीएस) एक बहुलक है जो स्टाइरीन नामक एक तरल हाइड्रोकार्बन से बनता है, जिसका व्यावसायिक उत्पादन पेट्रोलियम से किया जाता है। कमरे के तापमान पर, पीएस सामान्यतः एक ठोस थर्मोप्लास्टिक होता है, लेकिन इसे मोल्डिंग या एक्सट्रूज़न के लिए उच्च तापमान पर पिघलाया जा सकता है और फिर से ठोस बनाया जा सकता है। यह उच्च प्रभाव शक्ति वाला, कम लागत वाला और कई विकल्पों में उपलब्ध रेज़िन है। |
 |
elastomer | इलास्टोमर्स ऐसे पॉलीमर होते हैं जिनमें श्यानता और प्रत्यास्थता दोनों गुण होते हैं, इसलिए इन्हें विस्कोइलास्टिसिटी के नाम से जाना जाता है। इलास्टोमर्स के अणु कमजोर अंतर-आणविक बलों द्वारा आपस में जुड़े होते हैं, इसलिए इनमें आमतौर पर कम यंग मापांक और उच्च उपज शक्ति या उच्च विफलता विकृति पाई जाती है। उदाहरण हैं प्राकृतिक रबर, सिलिकॉन, पॉलीयुरेथेन, पॉलीब्यूटाडीन और पॉलीयुरेथेन प्लास्टिक रेज़िन। |
सतह खत्म वैक्यूम कास्टिंग के लिए
नोबल विभिन्न प्रकार की सतह फिनिशिंग का उपयोग करके आपके वैक्यूम कास्टिंग पार्ट्स के लिए अद्वितीय सतह परतें बना सकता है। ये फिनिशिंग आपके उत्पादों की सौंदर्य, मजबूती और रासायनिक प्रतिरोध संबंधी आवश्यकताओं को पूरा करने में आपकी सहायता करती हैं। हम आपके द्वारा चुने गए मटेरियल और पार्ट के उपयोग के आधार पर निम्नलिखित सतह फिनिशिंग प्रदान कर सकते हैं:
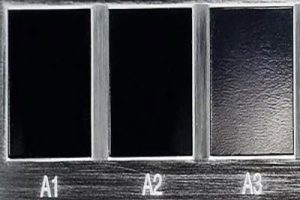 |
चमकदार | हीरे की बफिंग प्रक्रिया का उपयोग करके एक ग्रेड फ़िनिश बनाई जाती है और इंजेक्शन मोल्डेड भागों पर चमकदार और चमकदार सतह प्राप्त होती है। |
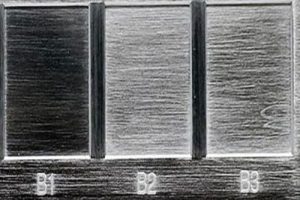 |
अर्ध चमकदार | बी-ग्रेड फिनिशिंग में ग्रिट सैंडपेपर का उपयोग करके ए-ग्रेड पार्ट्स की तुलना में थोड़े खुरदुरे पार्ट्स तैयार किए जाते हैं। कस्टम मोल्डेड प्लास्टिक पार्ट्स जिन पर बी-ग्रेड फिनिशिंग की जाती है, उनकी सतह मैट होती है। |
 |
मैट | सी-ग्रेड फिनिशिंग में खुरदरी, असमान सतह बनाने के लिए ग्रिट सैंडिंग स्टोन का उपयोग किया जाता है। सी-ग्रेड फिनिशिंग से गुजरने वाले इंजेक्शन प्लास्टिक पार्ट्स की सतह मैट होती है। |
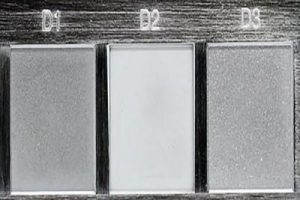 |
बनावट | डी-ग्रेड फिनिश में खुरदरी सतह बनाने के लिए ग्रिट और सूखे कांच के मोतियों या ऑक्साइड का उपयोग किया जाता है। उपयोग की गई सामग्री के प्रकार के आधार पर, उत्पादों में सैटिन या डल फिनिश हो सकती है। |
हमारी संपूर्ण वैक्यूम कास्टिंग प्रक्रिया
लचीले और किफायती वैक्यूम कास्टिंग
वैक्यूम कास्टिंग, जिसे यूरेथेन कास्टिंग भी कहा जाता है, एक अत्याधुनिक प्रक्रिया है जिसमें सिलिकॉन मोल्ड और 3डी प्रिंटेड मास्टर पैटर्न का उपयोग करके कठोर, उच्च-गुणवत्ता वाले और कम मात्रा में पुर्जे बनाए जाते हैं। थर्मोप्लास्टिक पॉलीयुरेथेन को सिलिकॉन या एपॉक्सी मोल्ड के अंदर कठोर किया जाता है, जिससे अंतिम उत्पाद मूल मास्टर मॉडल के समान आकार के होते हैं; पुर्जों के आयाम अंततः मास्टर मॉडल, पुर्जे की ज्यामिति और सामग्री के चयन पर निर्भर करते हैं। हमारी वैक्यूम कास्टिंग सेवाएं उच्च-गुणवत्ता वाले प्रोटोटाइप और कम मात्रा में उत्पादित पुर्जों के लिए एक व्यापक समाधान प्रदान करती हैं।
प्रोटोटाइपिंग से लेकर उत्पादन तक वैक्यूम कास्टिंग
वैक्यूम कास्टिंग एक बहुमुखी प्रक्रिया है जो प्रोटोटाइपिंग से लेकर कम मात्रा में उत्पादन तक सहजता से आगे बढ़ती है, और प्रत्येक चरण में अनेक लाभ प्रदान करती है।
- प्रोटोटाइप
वैक्यूम कास्टिंग एक कम लागत वाली निर्माण प्रक्रिया है जो प्रोटोटाइप बनाने की अन्य विधियों की तुलना में अधिक सुलभ और किफायती है। विभिन्न सामग्रियों और डिज़ाइन विविधताओं का उपयोग करके, आप उच्च गुणवत्ता वाले प्रोटोटाइप बना सकते हैं। फिर, बस अपने डिज़ाइनों का परीक्षण करें और उन्हें कार्यात्मक परीक्षण के लिए तैयार करें। - बाजार परीक्षण
वैक्यूम-कास्ट किए गए पुर्जों का उपयोग बाजार परीक्षण और प्रारंभिक बाजार पैठ के लिए किया जा सकता है। इससे आप बड़े पैमाने पर उत्पादन में निवेश करने से पहले ग्राहकों की प्रतिक्रिया का आकलन कर सकते हैं, फील्ड परीक्षण कर सकते हैं और बाजार की मांग को सत्यापित कर सकते हैं। - ऑन-डिमांड प्रोडक्शन
वैक्यूम कास्टिंग अनुकूलन और छोटे बैच उत्पादन की आवश्यकताओं को पूरा करती है। मोल्ड को आसानी से संशोधित किया जा सकता है, जिससे विशिष्ट ग्राहक आवश्यकताओं या विशिष्ट बाजार की मांगों को पूरा करने के लिए अनुकूलित पुर्जों का ऑन-डिमांड उत्पादन संभव हो पाता है। - तेजी से वितरण
हम न केवल त्वरित इंजीनियरिंग तकनीकी सहायता प्रदान कर सकते हैं, बल्कि एक मजबूत आपूर्ति श्रृंखला प्रणाली और उन्नत वैक्यूम कास्टिंग उपकरणों से भी लैस हैं, ताकि आप स्थिर प्रदर्शन वाले अद्वितीय वैक्यूम कास्टिंग पार्ट्स प्राप्त कर सकें और अपने उत्पाद विकास चक्र को छोटा कर सकें।
वैक्यूम कास्टिंग का अनुप्रयोग
वैक्यूम फॉर्मिंग की तरह, प्रेशर फॉर्मिंग भी प्लास्टिक थर्मोफॉर्मिंग के उत्पादन में व्यापक रूप से उपयोग की जाने वाली विधि है। दोनों प्रक्रियाओं में थर्मोप्लास्टिक शीट को गर्म करने के लिए ओवन का उपयोग किया जाता है। हालांकि, गर्म प्लास्टिक शीट पर दबाव या वैक्यूम लगाने की तकनीक अलग-अलग होती है, जिससे इसे वांछित आकार दिया जा सके।

ऑटोमोटिव उद्योग में वैक्यूम कास्टिंग
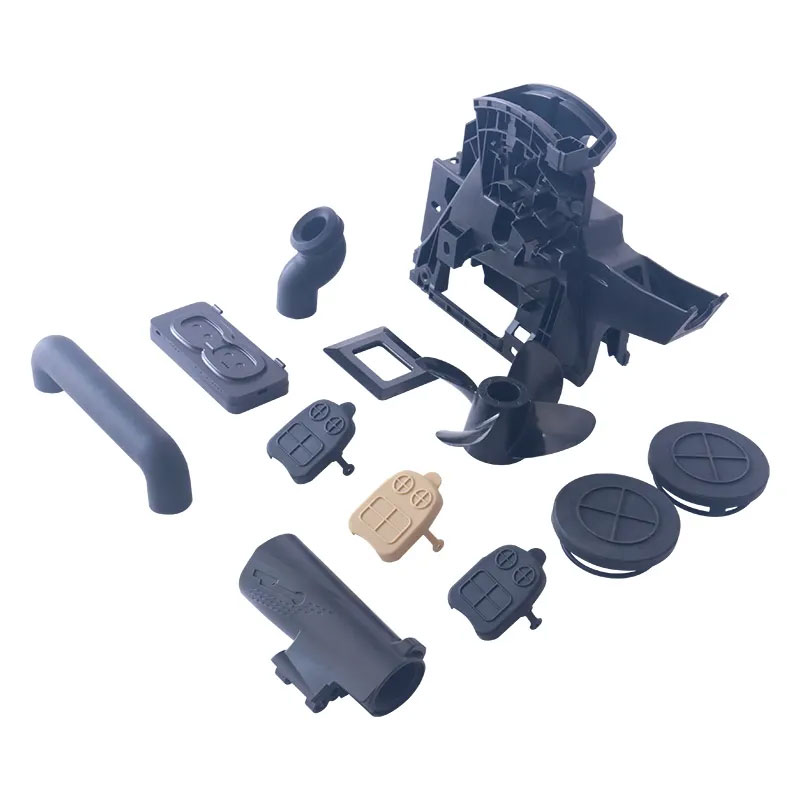
- एयर इंटेक सिस्टम: वैक्यूम कास्टिंग एक उत्पादन विधि है जिसका उपयोग ऑटोमोबाइल में एयर इंटेक सिस्टम के निर्माण में किया जाता है। इन सिस्टमों को बेहतर एयरफ्लो और परफॉर्मेंस के लिए सटीक आकार वाले घटकों की आवश्यकता होती है। वैक्यूम कास्टिंग से जटिल इंटेक मैनिफोल्ड, एयर डक्ट और थ्रॉटल बॉडी का निर्माण संभव हो पाता है, जिनकी आंतरिक सतहें चिकनी होती हैं, जिससे कुशल एयरफ्लो सुनिश्चित होता है।
- आंतरिक घटक: दरवाज़े के हैंडल, नॉब, इंस्ट्रूमेंट पैनल और अन्य आंतरिक घटकों को वैक्यूम कास्टिंग का उपयोग करके बनाया जा सकता है।
- प्रकाश व्यवस्था के घटक: हेडलाइट्स, टेललाइट्स और अन्य प्रकाश व्यवस्था के घटकों के लेंस को वैक्यूम कास्टिंग का उपयोग करके अत्यधिक सटीकता के साथ उत्पादित किया जा सकता है।
- बाहरी घटक: ऑटोमोबाइल निर्माता वैक्यूम कास्टिंग का उपयोग करके ग्रिल, बैज और प्रतीक चिन्ह जैसे बाहरी घटकों का निर्माण कर सकते हैं।
एयरोस्पेस उद्योग में वैक्यूम कास्टिंग
अंतरिक्ष क्षेत्र में, वैक्यूम कास्टिंग एक आवश्यक प्रक्रिया है क्योंकि यह नाजुक, हल्के और मजबूत घटकों का निर्माण संभव बनाती है। इसका उपयोग प्रोटोटाइपिंग के अलावा कंपोजिट संरचनाओं, इंजन के पुर्जों, आंतरिक डिजाइन तत्वों, ड्रोन, मानवरहित हवाई वाहनों और उपग्रह घटकों के निर्माण में किया जाता है। अंतरिक्ष अनुप्रयोगों में, वैक्यूम कास्टिंग समग्र सुरक्षा, ईंधन दक्षता और विमान के प्रदर्शन को बेहतर बनाने में सहायक होती है।
- प्रोटोटाइपिंग: विमानन घटकों के त्वरित प्रोटोटाइप बनाने की एक सामान्य तकनीक वैक्यूम कास्टिंग है। यह कार्यशील प्रोटोटाइप बनाने में सक्षम बनाती है जिनकी सतह की गुणवत्ता और सामग्री विशेषताएँ तैयार उत्पादों से काफी मिलती-जुलती होती हैं। इससे इंजीनियर पूर्ण पैमाने पर उत्पादन शुरू करने से पहले पुर्जों की कार्यप्रणाली, फिटिंग और प्रदर्शन का परीक्षण और पूर्ण मूल्यांकन कर सकते हैं।
- मिश्रित संरचनाएं: वैक्यूम कास्टिंग मिश्रित संरचनाओं के निर्माण के लिए आमतौर पर इस्तेमाल की जाने वाली विधि है। कार्बन फाइबर-प्रबलित पॉलिमर (CFRP) जैसी मिश्रित सामग्री का उपयोग इन संरचनाओं के निर्माण में किया जाता है, क्योंकि इनमें असाधारण थकान प्रतिरोध और उच्च शक्ति-से-भार अनुपात होता है। वैक्यूम कास्टिंग द्वारा संभव सुदृढ़ीकरण तत्वों के सटीक स्थान निर्धारण से फाइबर का आदर्श संरेखण और समेकन सुनिश्चित होता है। इस प्रक्रिया से निर्मित हल्के, मजबूत और टिकाऊ पुर्जे अक्सर विमान के धड़, पंखों और अन्य महत्वपूर्ण संरचनाओं में उपयोग किए जाते हैं।
- आंतरिक भाग: आंतरिक पैनल, सीट संरचना और ओवरहेड कम्पार्टमेंट इन भागों के कुछ उदाहरण हैं। बेहतर सतह पॉलिश और सटीक माप के साथ हल्के, स्केलेबल भाग बनाने की क्षमता वैक्यूम कास्टिंग के सबसे बड़े लाभों में से एक है। इसके अलावा, यह विधि भागों में ध्वनि इन्सुलेशन या एकीकृत इलेक्ट्रॉनिक्स जैसी सुविधाएँ जोड़ने का विकल्प भी प्रदान करती है।
- यूवीए और ड्रोन के पुर्जे: इन विमानों के पुर्जों को अक्सर वायुगतिकीय और हल्का होना आवश्यक होता है। जटिल आकृतियों और पतली दीवारों वाली संरचनाओं को वैक्यूम कास्टिंग द्वारा आसानी से निर्मित किया जा सकता है, जिससे उड़ान प्रदर्शन और मालवाहक क्षमता को अनुकूलित करना संभव हो पाता है।
चिकित्सा उपकरणों में वैक्यूम कास्टिंग
वैक्यूम कास्टिंग की बदौलत अनुकूलित, उच्च गुणवत्ता वाले और कार्यात्मक शल्य चिकित्सा उपकरण, प्रत्यारोपण, चिकित्सा उपकरण, निदान उपकरण और पुनर्वास सहायक उपकरण बनाए जा सकते हैं। वैक्यूम कास्टिंग तकनीक के उपयोग से शल्य चिकित्सा विधियों, रोगी देखभाल और चिकित्सा शिक्षा में सुधार हुआ है।
- कृत्रिम अंग और अस्थि-निर्माण: वैक्यूम कास्टिंग की मदद से रोगी की शारीरिक संरचना से मिलते-जुलते विशेष अंग बनाए जा सकते हैं। वैक्यूम कास्टिंग से जटिल डिज़ाइन वाले कृत्रिम अंग और अस्थि-निर्माण उपकरण, जैसे सॉकेट, ब्रेस और सपोर्ट, हल्के, मजबूत और आरामदायक बन सकते हैं।
- शल्य चिकित्सा उपकरण और औजार: जटिल आकृतियों, एर्गोनोमिक डिजाइन और उच्च परिशुद्धता वाले शल्य चिकित्सा उपकरणों का उत्पादन वैक्यूम कास्टिंग का उपयोग करके संभव है, जो उत्कृष्ट सतह फिनिश, आयामी सटीकता और कार्यक्षमता के साथ जटिल हैंडल, ग्रिप और अन्य उपकरण तैयार करता है।
- प्रत्यारोपण और चिकित्सा घटक: जोड़ों के प्रतिस्थापन (जैसे कूल्हे या घुटने के प्रत्यारोपण) या दंत कृत्रिम अंग जैसे प्रत्यारोपण वैक्यूम कास्टिंग तकनीक का उपयोग करके निर्मित किए जा सकते हैं। यह प्रक्रिया अनुकूलित यांत्रिक गुणों, जैव अनुकूलता और सतह परिष्करण वाले प्रत्यारोपणों के उत्पादन को सुगम बनाती है।
- नैदानिक उपकरण: वैक्यूम कास्टिंग द्वारा चिकित्सा परीक्षण उपकरणों के लिए सटीक आकार के और टिकाऊ घटक तैयार किए जाते हैं, जैसे कि इमेजिंग उपकरणों और नैदानिक विश्लेषकों के लिए आवरण, संलग्नक और विशेष कक्ष।
- पुनर्वास और सहायक उपकरण: उदाहरणों में अनुकूलित स्प्लिंट, ब्रेस और सपोर्ट शामिल हैं। वैक्यूम कास्टिंग से ऐसे उपकरण बनाए जा सकते हैं जो आरामदायक, हल्के हों और पुनर्वास से गुजर रहे रोगियों को आवश्यक सहायता और कार्यक्षमता प्रदान करें।

रोबोटिक उद्योग में वैक्यूम कास्टिंग
जोखिमों को कम करने और कंपनी के खर्चों को स्थिर करने के लिए वैक्यूम-कास्ट यूरेथेन से निर्मित प्रोटोटाइप रोबोट को बाजार में उतारना उचित होगा। इससे आपकी कंपनी को ऐसे रोबोटों की नई पीढ़ी बनाने की संभावनाओं का पता लगाने का अवसर मिलेगा जो नीरस और दोहराव वाले कार्यों के अलावा कई तरह के कार्य कर सकते हैं।
- रोबोट ग्रिपर और एंड इफेक्टर: रोबोट ग्रिपर और एंड इफेक्टर के उत्पादन में वैक्यूम कास्टिंग का उपयोग किया जाता है। रोबोटिक्स में वस्तुओं को संभालने और कार्यों को पूरा करने के लिए ग्रिपर का उपयोग किया जाता है। वैक्यूम कास्टिंग से ग्रिपर घटकों को सटीक आकार, जटिल आंतरिक चैनलों और अनुकूलन योग्य विशेषताओं जैसे कि नाजुक वस्तुओं को संभालने के लिए नरम या लचीली सतहों के साथ बनाया जा सकता है।
- आवरण और आवरण: वैक्यूम कास्टिंग एक ऐसी प्रक्रिया है जिसका उपयोग रोबोट के आवरण और आवरण बनाने के लिए किया जाता है। ये आवरण रोबोट के आंतरिक इलेक्ट्रॉनिक्स, सेंसर और एक्चुएटर्स की सुरक्षा करते हैं। वैक्यूम कास्टिंग प्रक्रिया का उपयोग करके विशिष्ट डिज़ाइन वाले आवरण बनाए जा सकते हैं, जिनमें एकीकृत केबल रूटिंग, माउंटिंग पॉइंट्स और एक्सेस पैनल जैसी विशिष्ट विशेषताएं शामिल हो सकती हैं।
- रोबोट संरचनाएं और फ्रेम: रोबोट और अन्य संरचनात्मक भागों के फ्रेम वैक्यूम कास्टिंग द्वारा बनाए जाते हैं। ये भाग रोबोटिक सिस्टम को संरचना और सहायता प्रदान करते हैं। वैक्यूम कास्टिंग से जटिल ज्यामिति वाली संरचनाएं बनाना संभव हो जाता है जो मजबूत, हल्की और संचालन के दौरान रोबोट पर पड़ने वाले भार और तनाव को सहन करने में सक्षम होती हैं।
वैक्यूम कास्टिंग में भविष्य के रुझान
उच्च-प्रदर्शन रेजिन: निर्मित पुर्जों के समग्र गुणों को बढ़ाने के लिए उच्च-प्रदर्शन रेजिन का निरंतर विकास महत्वपूर्ण है, जिसके परिणामस्वरूप बेहतर मजबूती, स्थायित्व और कार्यक्षमता प्राप्त होती है।
पर्यावरण के अनुकूल विकल्प: विनिर्माण प्रक्रियाओं में टिकाऊ और जैव-अपघटनीय सामग्रियों की ओर बदलाव, उच्च उत्पाद मानकों को बनाए रखते हुए पर्यावरणीय प्रभाव को कम करने के वैश्विक प्रयासों के अनुरूप है।
स्वचालित ढलाई: ढलाई प्रक्रिया में रोबोटिक्स का एकीकरण दक्षता में उल्लेखनीय सुधार करता है, मैन्युअल हस्तक्षेप को कम करता है और समग्र उत्पादकता को बढ़ाता है।
कृत्रिम बुद्धिमत्ता और मशीन लर्निंग: कृत्रिम बुद्धिमत्ता और मशीन लर्निंग के उपयोग से पूर्वानुमानित विश्लेषण संभव हो पाता है, जिससे निर्माता प्रक्रियाओं को अनुकूलित कर सकते हैं, त्रुटियों को कम कर सकते हैं और अंतिम उत्पाद की गुणवत्ता को बढ़ा सकते हैं।
तकनीकों का संयोजन: वैक्यूम कास्टिंग को 3डी प्रिंटिंग और सीएनसी मशीनिंग के साथ मिलाकर, निर्माता अधिक जटिल और ज्यामितीय रूप से चुनौतीपूर्ण पुर्जे बना सकते हैं जिन्हें अक्सर पारंपरिक तकनीकों से बनाना मुश्किल होता है।
रैपिड प्रोटोटाइपिंग: इन उन्नत तकनीकों के एकीकरण से उच्च परिशुद्धता के साथ तेजी से प्रोटोटाइपिंग संभव हो पाती है, जिससे त्वरित पुनरावृति और परिष्कृत उत्पाद डिजाइन तैयार किए जा सकते हैं।
NOBLE को क्यों चुनें? वैक्यूम कास्टिंग सेवा?
नोबल एक चीन-ब्रिटिश संयुक्त उद्यम है जिसे सरकार द्वारा "राष्ट्रीय उच्च-तकनीकी उद्यम" के रूप में सम्मानित किया गया है। हम एक व्यापक उद्यम हैं जिसमें स्वतंत्र अनुसंधान एवं विकास, उत्पादन और बिक्री करने की क्षमता है।
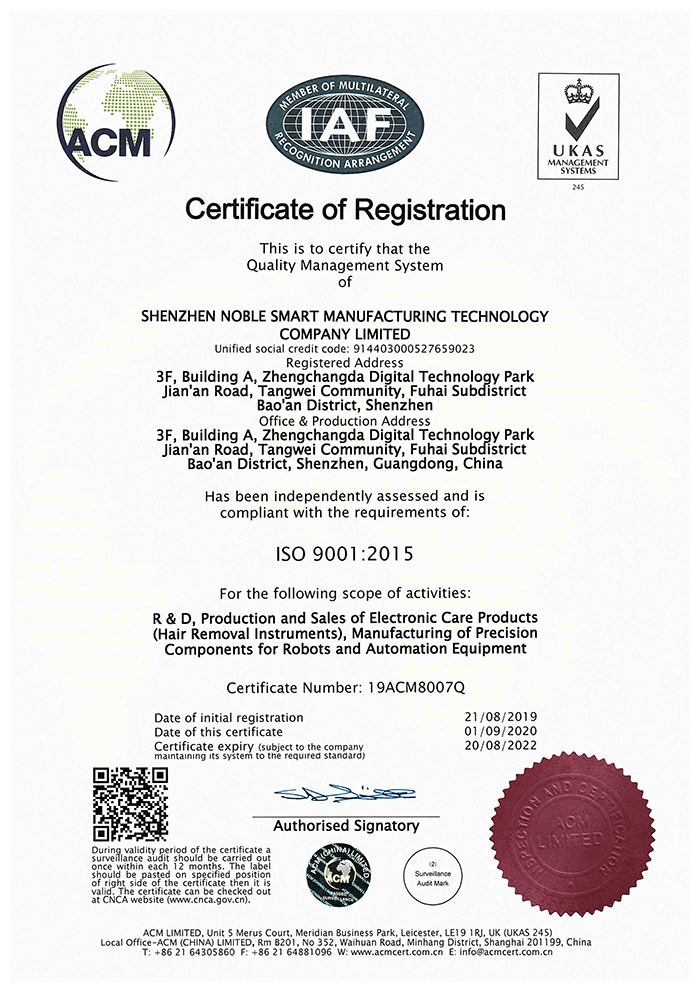
हमारे पास ISO9001-2015 और ISO13485-2016 प्रमाणपत्र और द्वितीय श्रेणी का चिकित्सा उपकरण उत्पादन लाइसेंस है। हमारे उत्पादों को द्वितीय श्रेणी के चिकित्सा उपकरण पंजीकरण प्रमाणपत्र और FDA510K प्रमाणपत्र जैसे कई महत्वपूर्ण प्रमाणपत्र प्राप्त हुए हैं।
वैक्यूम कास्टिंग प्रोटोटाइप, प्री-प्रोडक्शन पार्ट्स और फाइनल पार्ट्स को कम मात्रा में बनाने की एक उत्कृष्ट विधि है। इससे स्टील टूलिंग में निवेश की आवश्यकता समाप्त हो जाती है, और पहले पार्ट्स के लिए लीड टाइम अपेक्षाकृत कम होता है, आमतौर पर लगभग 10 दिन, जो पार्ट के आकार और आकृति पर निर्भर करता है। अत्याधुनिक तकनीक और हमारे योग्य कर्मचारियों के ज्ञान को एकीकृत करके, नोबल ग्राहकों की संतुष्टि को प्राथमिकता देता है। हमारी वैक्यूम कास्टिंग प्रक्रिया सटीक, कुशल और लागत प्रभावी है, जिससे असाधारण परिणाम प्राप्त होते हैं। हमारी वैक्यूम कास्टिंग को चुनकर आपका व्यवसाय सफलता की नई ऊंचाइयों को छू सकता है।
- प्रतिस्पर्धी मूल्य निर्धारण:
हम समझते हैं कि आपके प्रोजेक्ट के बजट के भीतर रहना कितना महत्वपूर्ण है। हमारी मूल्य प्रणाली प्रतिस्पर्धी है और संसाधनों की कमी की परवाह किए बिना, सभी आकार के व्यवसायों की मांगों को पूरा करने के लिए तैयार की गई है। हमारी टीम आपके बजट की समीक्षा करने और आपकी कंपनी को लाभ पहुंचाने वाले मूल्यवर्धित समाधान प्रदान करने के लिए उपलब्ध है। - पेशेवर वैक्यूम कास्टिंग विशेषज्ञ:
कुशल और अनुभवी इंजीनियरों से विश्वसनीय कस्टम वैक्यूम कास्टिंग सेवाएं प्राप्त करें। वैक्यूम कास्टिंग में दस वर्षों से अधिक के अनुभव के साथ, हम ग्राहकों को डिज़ाइन को अनुकूलित करने, उपयुक्त प्रक्रियाओं का चयन करने, लागत कम करने और तीव्र गति से बड़े पैमाने पर उत्पादन प्राप्त करने में सहायता कर सकते हैं। - जटिल ज्यामिति समर्थन
हम उच्च गुणवत्ता वाले इलास्टोमर सामग्रियों का उपयोग करके जटिल संरचना वाले वैक्यूम-कास्ट प्लास्टिक पुर्जों का निर्माण प्रतिस्पर्धी कीमतों पर सुनिश्चित करते हैं। अनुभवी इंजीनियर 7 से 24 घंटे तक परियोजना सहायता प्रदान करते हैं ताकि आपके प्रोटोटाइप और कम मात्रा में उत्पादित घटक इच्छित अंतिम उत्पाद के समान दिखें। - समय पर उत्पादन:
हमारे पास विशाल उत्पादन क्षमता और कुशल इंजीनियरों और सेल्सपर्सन की एक टीम है जो आपके ऑर्डर के लिए खुली बातचीत और जस्ट-इन-टाइम उत्पादन को प्राथमिकता देती है। इससे यह सुनिश्चित होता है कि हम आपकी किसी भी तत्काल आवश्यकता को पूरा करने के लिए यथासंभव शीघ्र डिलीवरी प्रदान कर सकें। - अद्वितीय लीड टाइम:
हम वैक्यूम कास्टिंग परियोजनाओं के समृद्ध अनुभव और उन्नत उपकरणों को मिलाकर उच्च गुणवत्ता वाली वैक्यूम कास्टिंग सेवाएं तेजी से उपलब्ध कराते हैं। - लचीले रंग विकल्प:
हम आपके तैयार उत्पाद पर मनचाहा प्रभाव प्राप्त करने के लिए विभिन्न रंगों को सावधानीपूर्वक मिलाते हैं। आप हमारे विस्तृत रंग विकल्पों की सूची में से चयन कर सकते हैं।
वैक्यूम कास्टिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
1. क्या वैक्यूम कास्टिंग महंगी है?
कीमत पुर्जे की जटिलता, सांचे की सामग्री, मात्रा आदि पर निर्भर करती है। यह ध्यान रखना महत्वपूर्ण है कि हालांकि छोटे पैमाने पर उत्पादन के लिए वैक्यूम कास्टिंग अन्य विधियों की तुलना में अधिक महंगी हो सकती है, लेकिन इसके कई फायदे हैं जैसे उच्च गुणवत्ता वाली सतह, बारीक विवरण और तेजी से प्रोटोटाइप बनाने की क्षमता। इसलिए, परियोजना की विशिष्ट आवश्यकताओं और लाभों को ध्यान में रखते हुए लागत का मूल्यांकन किया जाना चाहिए।
2. क्या वैक्यूम कास्टिंग सटीक होती है?
वैक्यूम कास्टिंग की सटीकता मोल्ड डिजाइन, सामग्री चयन और प्रक्रिया नियंत्रण जैसे कारकों से प्रभावित हो सकती है। इन कारकों पर उचित ध्यान देने से अंतिम कास्ट किए गए भागों में उच्चतम स्तर की सटीकता सुनिश्चित करने में मदद मिल सकती है।
3. क्या वैक्यूम कास्टिंग स्थायी होती है?
वैक्यूम कास्टिंग एक ऐसी प्रक्रिया है जिसमें सांचे बनाए जाते हैं और फिर उन्हीं सांचों से पुर्जे ढाले जाते हैं। वैक्यूम कास्टिंग में इस्तेमाल होने वाले सांचे आमतौर पर सिलिकॉन रबर के बने होते हैं, जिससे कई बार कास्टिंग की जा सकती है। हालांकि, यह ध्यान रखना महत्वपूर्ण है कि वैक्यूम कास्टिंग एक अस्थायी प्रक्रिया है, क्योंकि समय के साथ सांचे घिस जाते हैं।
4. वैक्यूम कास्टिंग के लिए न्यूनतम मोटाई कितनी है?
हालांकि विशिष्ट सामग्रियों और डिज़ाइन तत्वों को ध्यान में रखे बिना सटीक न्यूनतम मोटाई निर्धारित करना चुनौतीपूर्ण है, फिर भी एक सामान्य नियम यह है कि दीवार की न्यूनतम मोटाई लगभग 0.5–1 मिमी होनी चाहिए। अपने विशिष्ट प्रोजेक्ट के लिए सटीक प्रतिबंधों और सुझावों का पता लगाने के लिए, वैक्यूम कास्टिंग सेवा प्रदाता या सामग्री निर्माता से बात करना अनिवार्य है।
5. वैक्यूम फॉर्मिंग के लिए कितने वैक्यूम की आवश्यकता होती है?
वैक्यूम निर्माण में, आवश्यक वैक्यूम स्तर कई कारकों पर निर्भर करता है, जैसे कि निर्माण की जाने वाली सामग्री, भाग की जटिलता और वांछित विवरण का स्तर। आमतौर पर, वैक्यूम निर्माण प्रक्रियाओं में 10-25 इंच पारा (inHg) या 340-850 मिलीबार (mbar) का वैक्यूम दबाव उपयोग किया जाता है।






