
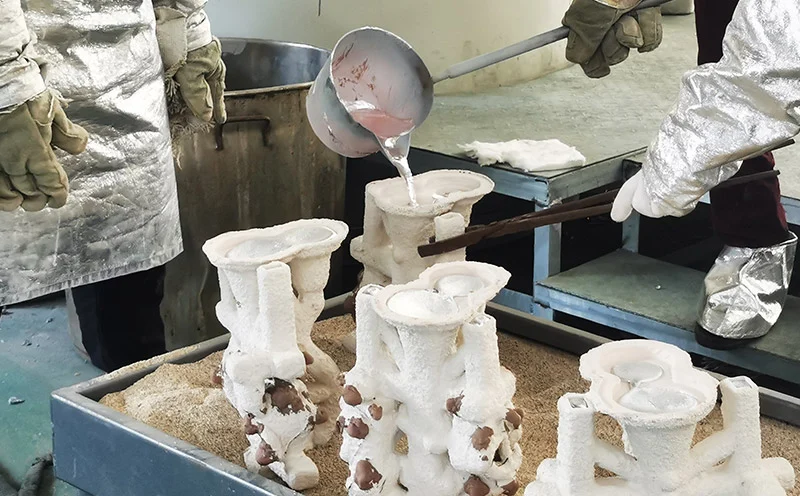
वैक्यूम लॉस्ट-वैक्स कास्टिंग कोई नई तकनीक नहीं है। लॉस्ट-वैक्स प्रक्रिया हजारों साल पुरानी है। लेकिन वैक्यूम वाला हिस्सा आधुनिक है। ऑक्सीकरण होता है, छिद्र बनते हैं, और अंततः उपयोग के दौरान पुर्जे खराब हो जाते हैं।
वैक्यूम तकनीक हवा को हटाकर पिघले हुए पदार्थ को शुद्ध रखती है। सिरेमिक मोल्ड से भी कोई गैस नहीं निकलती। परिणामस्वरूप बनने वाले पुर्जे सघन और दोषरहित होते हैं। इसी कारण से, एयरोस्पेस, चिकित्सा और विद्युत उत्पादन उद्योग महत्वपूर्ण घटकों के निर्माण के लिए वैक्यूम लॉस्ट-वैक्स कास्टिंग पर निर्भर करते हैं।
वैक्यूम लॉस्ट-वैक्स कास्टिंग क्या है?
परिभाषा
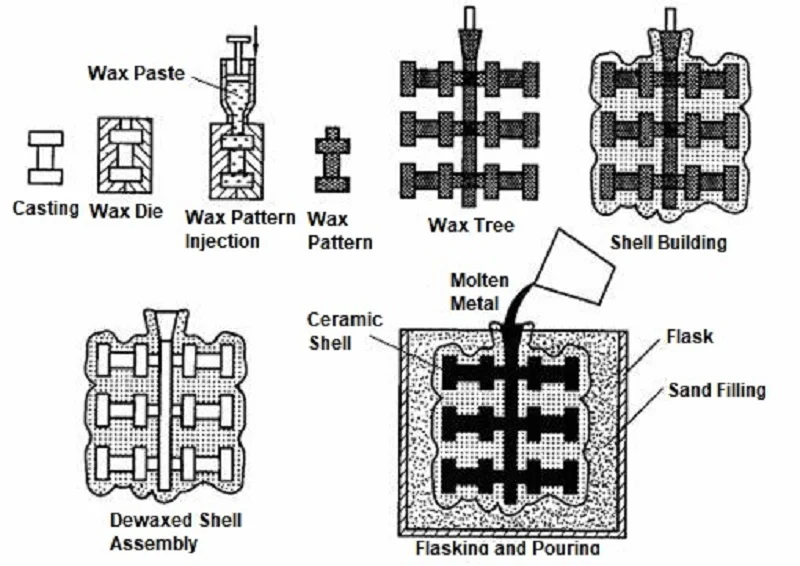
पुर्जों की शुरुआत मोम के सांचे से होती है। फिर उस पर सिरेमिक की परत चढ़ाई जाती है। मोम को पिघलाकर पिघला दिया जाता है। फिर सांचा तैयार किया जाता है। उसमें धातु डाली जाती है। यही इन्वेस्टमेंट कास्टिंग है।
वैक्यूम लॉस्ट-वैक्स कास्टिंग में भी यही प्रक्रिया अपनाई जाती है। लेकिन इसमें धातु को वैक्यूम चैंबर के अंदर डाला जाता है। सांचे को खाली किया जाता है। धातु को वैक्यूम में पिघलाया जाता है। धातु डालने की प्रक्रिया हवा के संपर्क के बिना होती है। यही एक छोटा सा अंतर सब कुछ बदल देता है।
वैक्यूम का उपयोग क्यों किया जाता है?
वैक्यूम के उपयोग के चार कारण हैं।
ऑक्सीकरण को कम करें। प्रतिक्रियाशील धातुएँ हवा के संपर्क में आते ही तुरंत ऑक्साइड बना लेती हैं। टाइटेनियम, ज़िरकोनियम और सुपरअलॉय विशेष रूप से ऑक्सीकरण के प्रति संवेदनशील होते हैं। निर्वात वातावरण ऑक्सीजन के स्रोत को समाप्त कर देता है, जिससे धातु स्वच्छ रहती है।
गैसों के अवशोषण को रोकें। हाइड्रोजन और नाइट्रोजन पिघली हुई धातु में घुल सकती हैं और जमने के दौरान निकलकर छिद्र बना सकती हैं। वैक्यूम प्रक्रिया इन गैसों को समस्या उत्पन्न करने से पहले ही हटा देती है।
धातु की शुद्धता में सुधार करें। खुली हवा में पिघलाने के दौरान ऑक्साइड और अशुद्धियाँ बनती हैं; ये पदार्थ ढलाई में फंस जाते हैं और दरारें उत्पन्न करने का कारण बनते हैं। वैक्यूम पिघलाने से संदूषण के ये स्रोत समाप्त हो जाते हैं।
सघन ढलाई का उत्पादन करें। छिद्रहीन होने के कारण, ढलाई पूर्णतः सघन होती है। यांत्रिक गुण बेहतर होते हैं, थकान प्रतिरोध क्षमता बढ़ती है, और घटक महत्वपूर्ण अनुप्रयोगों की कठोरता को सहन कर सकते हैं।
यांत्रिक गुणों में सुधार। उच्च घनत्व का अर्थ है अधिक मजबूती। स्वच्छ धातु का अर्थ है बेहतर लचीलापन। इन दोनों कारकों का संयोजन ऐसा प्रदर्शन प्रदान करता है जो वायु-ढलाई से निर्मित पुर्जों में संभव नहीं है।
वैक्यूम लॉस्ट-वैक्स कास्टिंग इन सभी पांचों लाभ प्रदान करती है। इसी कारण यह टरबाइन ब्लेड, मेडिकल इम्प्लांट और एयरोस्पेस संरचनात्मक घटकों के लिए मानक प्रक्रिया बन गई है। वैक्यूम कोई वैकल्पिक विशेषता नहीं है—यह प्रक्रिया का मूल आधार है।
चरण-दर-चरण वैक्यूम लॉस्ट-वैक्स कास्टिंग प्रक्रिया
चरण 1 – मोम का पैटर्न बनाना
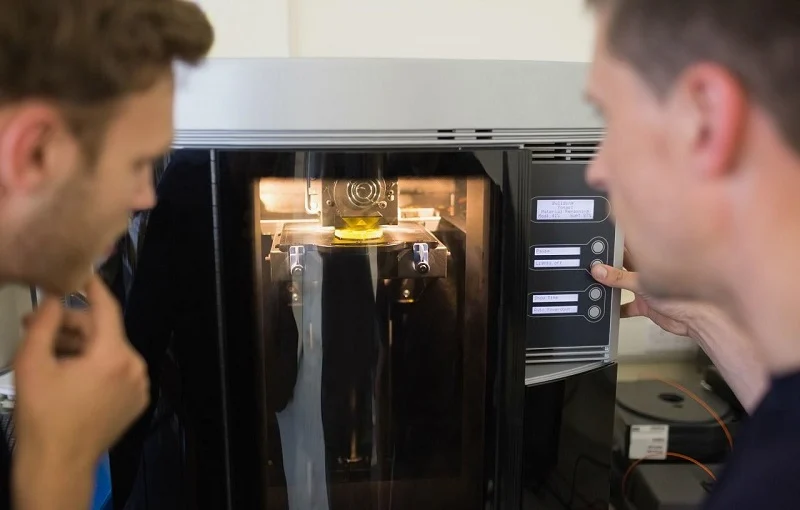
पिघले हुए मोम को धातु के सांचे में डाला जाता है। यह सांचा सटीक मशीनों से तैयार किया गया है। पिघला हुआ मोम सांचे के हर कोने में समा जाता है, जिससे यह सुनिश्चित होता है कि बनने वाला मोम का पैटर्न सांचे में पूरी तरह फिट हो जाए। इस चरण में प्राप्त सटीकता ही अंतिम ढलाई की सटीकता निर्धारित करती है।
कई मॉडलों को एक केंद्रीय स्प्रू पर असेंबल किया जाता है। यह वृक्ष जैसी संरचना सभी भागों को सहारा देती है। भागों का अभिविन्यास और उनके बीच की दूरी अत्यंत महत्वपूर्ण है। स्प्रू का डिज़ाइन यह निर्धारित करता है कि धातु प्रत्येक गुहा में कैसे प्रवाहित होगी। अनुचित स्प्रू डिज़ाइन से द्रव में अशांति उत्पन्न हो सकती है। अशांति के कारण गैस फंस जाती है, जिससे पुर्जे खराब हो जाते हैं।
चरण 2 – सिरेमिक खोल का निर्माण
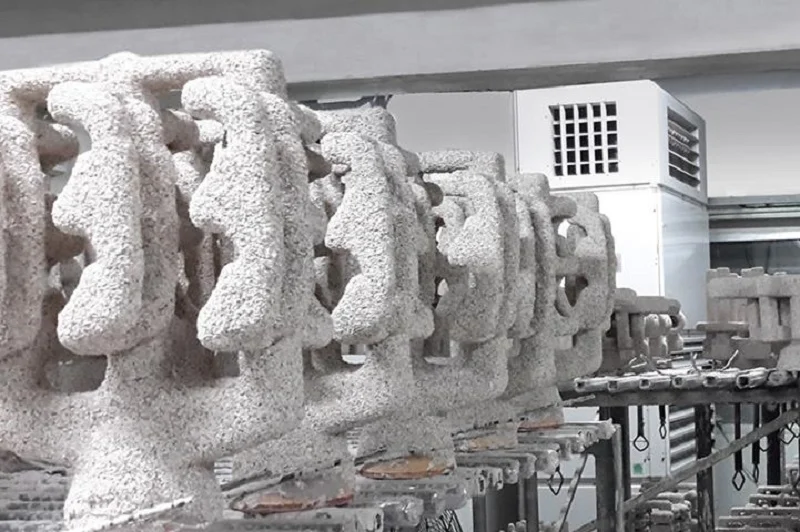
मोम के सांचे को सिरेमिक घोल में डुबोएं। फिर, गीली सतह पर प्लास्टर पाउडर लगाएं। डुबोने और प्लास्टर लगाने की प्रक्रिया दोहराएं। अगली परत तभी लगाएं जब पिछली परत सूख जाए। मानक प्रक्रिया में छह से आठ परतें लगती हैं। मोटी परतें ढलाई की अधिक कठिन परिस्थितियों का सामना कर सकती हैं।
मिश्र धातु के आधार पर सिरेमिक सामग्री का चयन किया जाता है।
सिलिका प्राथमिक सामग्री है। यह सस्ती है और कई प्रकार की मिश्र धातुओं के लिए उपयुक्त है।
ज़िरकॉन उच्च तापमान को सहन कर सकता है और थर्मल शॉक के प्रति प्रतिरोधी है।
एल्यूमिना रासायनिक रूप से स्थिर होता है और अधिकांश धातुओं के साथ प्रतिक्रिया नहीं करता है।
मुलाइट मजबूती और ऊष्मीय स्थिरता के बीच संतुलन बनाए रखता है।
यट्रिया टाइटेनियम का नाम है। यह पिघले हुए टाइटेनियम के साथ प्रतिक्रिया नहीं करता है। यह महत्वपूर्ण है क्योंकि टाइटेनियम अधिकांश अन्य सिरेमिक पदार्थों को घोल देता है।
चरण 3 – मोम हटाना और गोले दागना
डालने से पहले मोम को खोल से बाहर निकालना आवश्यक है। एक ऑटोक्लेव पहला चरण पूरा करता है। उच्च दबाव वाली भाप मोम को पिघला देती है। यह स्प्रू के माध्यम से बाहर निकल जाता है। खोल बरकरार रहता है।
फिर खोल को भट्टी में डाला जाता है। जलने की प्रक्रिया 800°C से 1000°C के तापमान पर चलती है। बचा हुआ मोम पूरी तरह से जल जाता है। सिरेमिक जम जाता है और मजबूती प्राप्त करता है। खोल इतना कठोर हो जाता है कि ढलाई का भार सहन कर सके।
अंतिम चरण मोल्ड को पहले से गर्म करना है। वैक्यूम चैंबर में प्रवेश करने से पहले, खोल को ढलाई के तापमान तक गर्म किया जाता है। गर्म धातु के ठंडे खोल से टकराने पर ऊष्मीय झटका लगता है। खोल में दरार पड़ जाती है और धातु बाहर निकल जाती है। पहले से गर्म करने से ऐसा होने से रोका जा सकता है।
ये तीन चरण वैक्यूम लॉस्ट-वैक्स कास्टिंग के लिए आधार तैयार करते हैं। अगला चरण—पिघलाना और डालना—वैक्यूम चैंबर के अंदर होता है। यहीं पर यह प्रक्रिया पारंपरिक इन्वेस्टमेंट कास्टिंग से वास्तव में अलग हो जाती है।
चरण 4 – वैक्यूम पिघलाना और डालना
पहले से गर्म किए गए खोल को निर्वात कक्ष में रखा जाता है। कक्ष को सील कर दिया जाता है और हवा को बाहर निकाल दिया जाता है। दबाव को 10⁻² से 10⁻⁴ मिलीबार तक कम कर दिया जाता है—जो लगभग निर्वात की स्थिति है।
निर्वात प्रेरण द्वारा धातु पिघलाने की प्रक्रिया इसी निर्वात कक्ष के भीतर होती है। एक प्रेरण कुंडल धातु को चारों ओर से घेर लेता है और उसे पिघला देता है। क्योंकि पिघली हुई धातु ऑक्सीजन या नाइट्रोजन के संपर्क में नहीं आती, इसलिए वह शुद्ध बनी रहती है।
निर्वात विधि में, निर्वात कक्ष और क्रूसिबल को इस प्रकार झुकाया जाता है कि पिघली हुई धातु सांचे में प्रवाहित हो। पूरी प्रक्रिया निर्वात की स्थिति में होती है, जिससे ऑक्सीकरण और गैस अवशोषण को रोका जा सकता है और यह सुनिश्चित किया जा सकता है कि धातु सांचे को पूरी तरह भर दे।
यह चरण वैक्यूम लॉस्ट-वैक्स कास्टिंग का एक अभिन्न अंग है। वैक्यूम दो महत्वपूर्ण भूमिकाएँ निभाता है: यह पिघली हुई धातु से घुली हुई गैसों को निकालता है और नई गैसों को प्रवेश करने से रोकता है। परिणामस्वरूप, सघन और दोषरहित ढलाई प्राप्त होती है।
चरण 5 – शीतलन और ठोसकरण
कंक्रीट डालने के बाद ठंडा करने की प्रक्रिया शुरू होती है। ठंडा करने की गति मायने रखती है।
तीव्र शीतलन से महीन कण बनते हैं—महीन कणों का अर्थ है उच्च शक्ति। हालांकि, ऊष्मीय तनाव के कारण पतली दीवारों वाले भागों में दरारें पड़ सकती हैं।
धीमी शीतलन से मोटे दाने बनते हैं—मोटे दानों का अर्थ है उच्च तापमान पर बेहतर रेंगने का प्रतिरोध। टरबाइन ब्लेडों के लिए यह गुण आवश्यक है।
दिशात्मक ठोसकरण से कणों की दिशा नियंत्रित होती है। जब सांचे को भट्टी से बाहर निकाला जाता है, तो एक सिरे से ऊष्मा निकल जाती है। कण निकालने की दिशा के समानांतर बढ़ते हैं। इस प्रकार रेंगने की क्षमता बढ़ जाती है।
एकल-क्रिस्टल ढलाई इस मामले में सर्वोत्तम है। इसमें केवल एक ही कण होता है और कोई कण सीमाएँ नहीं होतीं, इसलिए उच्च तापमान पर कण सीमा फिसलन नहीं होती। इस प्रक्रिया का उपयोग सबसे कठिन आवश्यकताओं वाले टरबाइन ब्लेडों के निर्माण में किया जाता है। ऐसे ब्लेडों के उत्पादन के लिए वैक्यूम लॉस्ट-वैक्स ढलाई ही एकमात्र विधि है।
चरण 6 – खोल हटाना और अंतिम रूप देना
सिरेमिक का आवरण हटा दिया जाता है। यांत्रिक प्रभाव से मुख्य भाग टूट जाता है। पानी की तेज धार से शेष परतें हटा दी जाती हैं। इस बिंदु पर, भाग पूरी तरह से दिखाई देने लगता है।
पार्ट को स्प्रू से अलग किया जाता है; इस प्रक्रिया को करने के लिए ऑपरेटर आमतौर पर ग्राइंडिंग व्हील या बैंड सॉ का उपयोग करते हैं। इस चरण में, स्प्रू क्षेत्र की सतह खुरदरी होती है, इसलिए ऑपरेटर मशीनिंग के माध्यम से अतिरिक्त सामग्री को हटा देते हैं।
इसके बाद ऊष्मा उपचार किया जाता है। तापन और शीतलन प्रक्रियाओं का उपयोग करके पुर्जे को उचित यांत्रिक गुण प्रदान किए जाते हैं: मजबूती, तन्यता और कठोरता। विशिष्ट मापदंड मिश्र धातु के प्रकार पर निर्भर करते हैं।
मशीनिंग द्वारा महत्वपूर्ण सतहों को उनके अंतिम आयामों तक पहुँचाया जाता है। ढलाई से प्राप्त न होने वाली सहनशीलता को काटने के माध्यम से प्राप्त किया जाता है। जिन क्षेत्रों में चिकनी सतहों की आवश्यकता होती है, उन्हें घिसकर तैयार किया जाता है।
निरीक्षण अंतिम चरण है। इसमें आयामी जाँच, आंतरिक दोषों के लिए एक्स-रे निरीक्षण, सतही दरारों के लिए पेनिट्रेंट परीक्षण और सतह के नीचे की सरंध्रता के लिए अल्ट्रासोनिक परीक्षण शामिल हैं। केवल वही पुर्जे भेजे जाते हैं जो सभी निरीक्षणों में सफल होते हैं।
ये छह चरण वैक्यूम लॉस्ट-वैक्स कास्टिंग प्रक्रिया को शुरू से अंत तक पूरी तरह से परिभाषित करते हैं। प्रत्येक चरण अनिवार्य है और प्रत्येक चरण बाद की प्रक्रियाओं को प्रभावित करता है। वैक्यूम तकनीक कोई मामूली बात नहीं है; यह वह तकनीक है जो इस प्रक्रिया को महत्वपूर्ण मिश्र धातुओं पर सफलतापूर्वक लागू करने में सक्षम बनाती है।
वैक्यूम लॉस्ट-वैक्स कास्टिंग में प्रयुक्त सामान्य धातु मिश्र धातुएँ
स्टेनलेस स्टील
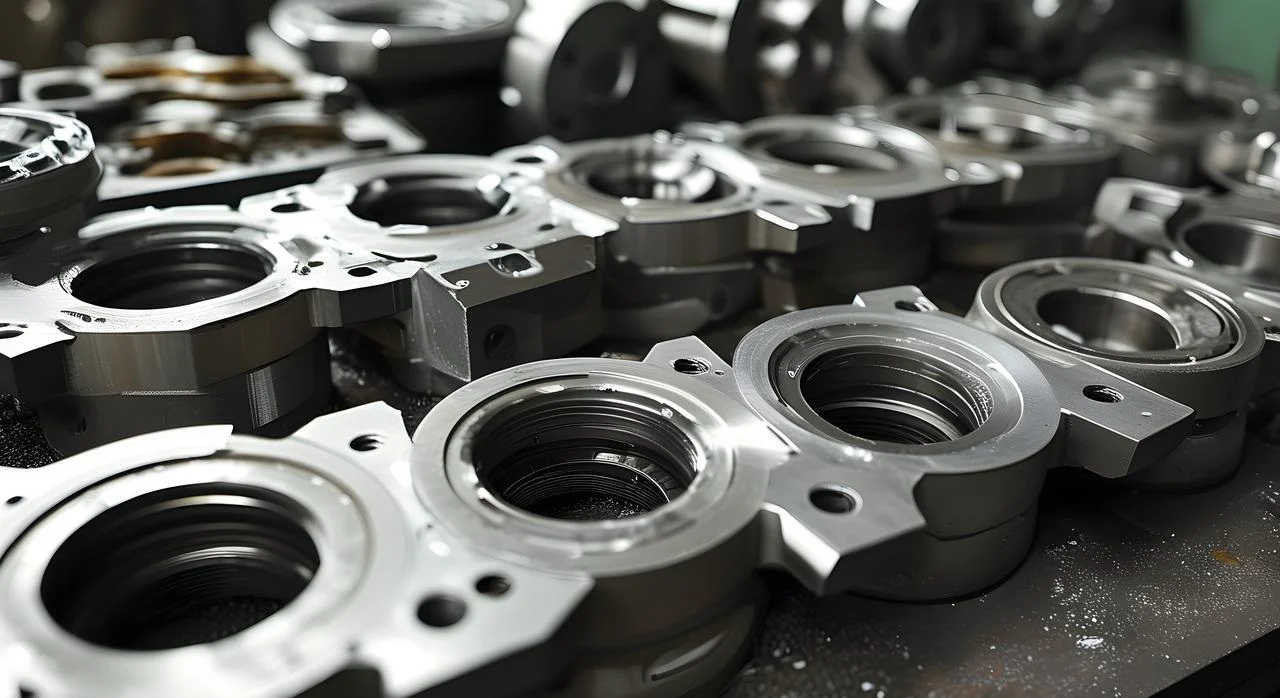
स्टेनलेस स्टील मुख्य सामग्री है। जंग प्रतिरोधक क्षमता और मध्यम मजबूती की आवश्यकता वाले भागों के लिए आमतौर पर वैक्यूम कास्टिंग प्रक्रिया का उपयोग किया जाता है। पंप हाउसिंग, वाल्व बॉडी और समुद्री हार्डवेयर इसके विशिष्ट उदाहरण हैं।
इसका लाभ इसकी निरंतर गुणवत्ता में निहित है। निर्वात वातावरण हाइड्रोजन को हटा देता है। वायुमंडलीय दबाव पर ढाले गए स्टेनलेस स्टील में, हाइड्रोजन के कारण छोटे छेद और छिद्र हो सकते हैं। निर्वात ढलाई द्वारा उत्पादित पुर्जे विश्वसनीय गुणवत्ता के होते हैं।
इसके नुकसान क्या हैं? स्टेनलेस स्टील के लिए वैक्यूम प्रक्रियाओं की आवश्यकताएं टाइटेनियम जितनी सख्त नहीं होती हैं। सरल ज्यामिति वाले पुर्जों के लिए वैक्यूम कास्टिंग लागत प्रभावी नहीं हो सकती है।
औजारों का स्टील
औजारों के लिए इस्तेमाल होने वाला इस्पात काटने के औजारों, डाई और घिसावट वाले पुर्जों में उपयोग होता है। इसमें मौजूद उच्च कार्बन और मिश्रधातु तत्व इसे कठोरता प्रदान करते हैं। इसके अंतिम गुणों को प्राप्त करने के लिए ऊष्मा उपचार का प्रयोग किया जाता है। वैक्यूम ढलाई प्रक्रिया से शुद्ध सूक्ष्म संरचना प्राप्त होती है जो ऑक्साइड और अशुद्धियों से मुक्त होती है और ऊष्मा उपचार के प्रति एकसमान प्रतिक्रिया प्रदर्शित करती है।
घिसाव प्रतिरोध इसकी प्रमुख विशेषता है। शुद्ध सूक्ष्म संरचना कार्बाइड के एकसमान वितरण को सुनिश्चित करती है, जिससे घटकों का सेवा जीवन बढ़ जाता है। इस मिश्र धातु की ऑक्सीजन के प्रति संवेदनशीलता के कारण इसे निर्वात ढलाई की आवश्यकता होती है।
निकेल-आधारित सुपरअलॉय
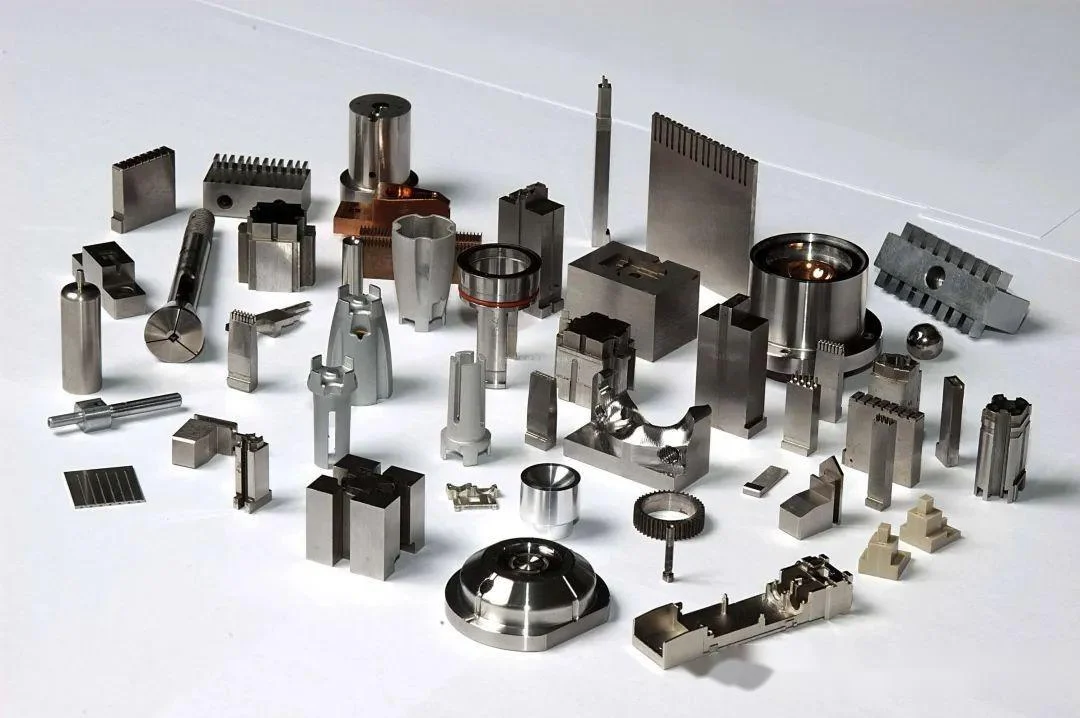
इनकोनेल 718, वास्पलॉय और रेने मिश्रधातु। ये उच्च तापमान वाली सामग्रियां हैं जो 700°C से 1000°C तक के तापमान पर भी अपनी मजबूती बनाए रखती हैं। इनका उपयोग टरबाइन ब्लेड, दहन कक्ष और निकास नोजल में किया जाता है।
इनका प्रदर्शन असाधारण है: रेंगने का प्रतिरोध, ऑक्सीकरण प्रतिरोध और थकान प्रतिरोध। इनकी सीमाएँ क्या हैं? ये महँगे होते हैं, इनकी मशीनिंग कठिन होती है और इन्हें वैक्यूम कास्टिंग की आवश्यकता होती है।
इन मिश्र धातुओं के लिए वैक्यूम लॉस्ट-वैक्स कास्टिंग मानक कास्टिंग विधि है। पारंपरिक कास्टिंग से इन मिश्र धातुओं को नुकसान पहुंचता है, इसलिए वैक्यूम प्रक्रियाएं आवश्यक हैं।
कोबाल्ट-आधारित मिश्र धातु
कोबाल्ट मिश्रधातु घिसाव प्रतिरोध और उच्च तापमान पर मजबूती प्रदान करती हैं। स्टेलाइट सबसे आम है। इसका उपयोग वाल्व सीट, बुशिंग और शल्य चिकित्सा उपकरणों में किया जाता है।
इन गुणों का श्रेय कार्बाइड निर्माण को जाता है। क्रोमियम कार्बाइड कठोरता प्रदान करते हैं। ये मिश्रधातु घिसाव और संक्षारण के प्रति प्रतिरोधी हैं। औद्योगिक अनुप्रयोगों में पंप इंपेलर, एक्सट्रूज़न डाई और टरबाइन वेन शामिल हैं।
टाइटेनियम मिश्र
टाइटेनियम उच्च प्रदर्शन वाला विकल्प है। Ti-6Al-4V मानक सामग्री है। इसका भार-सामग्री अनुपात उत्कृष्ट है। जैव अनुकूलता इसे प्रत्यारोपण के लिए आदर्श बनाती है।
वैक्यूम लॉस्ट-वैक्स कास्टिंग की आवश्यकता सर्वोपरि है। टाइटेनियम हवा में मौजूद ऑक्सीजन और नाइट्रोजन को अवशोषित करता है। इसके परिणामस्वरूप होने वाली भंगुरता से इसकी तन्यता नष्ट हो जाती है। वैक्यूम पिघले हुए धातु की रक्षा करता है और इस प्रकार निर्मित भाग अपने गुणों को बनाए रखता है।
एल्यूमिनियम मिश्र धातु
वैक्यूम कास्टिंग में एल्युमीनियम का उपयोग कम होता है। ऑक्साइड परत सुरक्षात्मक होती है। लेकिन हाइड्रोजन के कारण होने वाली छिद्रता एक समस्या है। A356 और AlSi10Mg वैक्यूम डीगैसिंग से लाभान्वित होते हैं।
इन अनुप्रयोगों में वजन का विशेष महत्व होता है। एयरोस्पेस ब्रैकेट और ऑटोमोटिव सस्पेंशन कंपोनेंट्स। वैक्यूम के इस्तेमाल से गुणों में सुधार होता है। लेकिन इसकी लागत अक्सर उचित नहीं ठहराई जा सकती। एल्युमीनियम के लिए आमतौर पर एयर कास्टिंग ही पर्याप्त होती है।
वैक्यूम लॉस्ट-वैक्स कास्टिंग और सटीक विनिर्माण के लिए NOBLE को क्यों चुनें?
NOBLE सटीक धातु और प्लास्टिक निर्माण में विशेषज्ञता रखती है। कंपनी चिकित्सा, एयरोस्पेस, ऑटोमोटिव और औद्योगिक सहित विभिन्न उद्योगों के ग्राहकों को सेवाएं प्रदान करती है। उच्च गुणवत्ता वाले अनुकूलित घटक हमारी मानक सेवा हैं।
संपूर्ण विनिर्माण सेवाएं
यह प्रक्रिया उत्पादन से पहले ही शुरू हो जाती है। उत्पाद डिज़ाइन सहायता शुरुआती दौर में ही समस्याओं का पता लगा लेती है। विनिर्माण के लिए डिज़ाइन (DFM) समीक्षाएँ प्रक्रिया के लिए पुर्जे को अनुकूलित करती हैं। सामग्री चयन मार्गदर्शन अनुप्रयोग के लिए सही मिश्र धातु सुनिश्चित करता है।
टूलिंग से पहले रैपिड प्रोटोटाइपिंग डिज़ाइन को प्रमाणित करता है। फिर उत्पादन शुरू होता है। वैक्यूम लॉस्ट-वैक्स कास्टिंग से जटिल, दोषरहित धातु के पुर्जे बनते हैं। सीएनसी मशीनिंग से महत्वपूर्ण सतहों को अंतिम टॉलरेंस तक पहुंचाया जाता है। प्लास्टिक इंजेक्शन मोल्डिंग से बड़ी मात्रा में पॉलीमर घटकों का निर्माण होता है। सरफेस फिनिशिंग से जंग प्रतिरोध और सौंदर्यवर्धन होता है।
गुणवत्ता निरीक्षण पूरी प्रक्रिया के दौरान होता है। असेंबली में उप-प्रणालियाँ बनाई जाती हैं। पैकेजिंग और लॉजिस्टिक्स के माध्यम से तैयार उत्पाद को भेजा जाता है।
एक ही आपूर्तिकर्ता इन सभी कार्यों को संभालता है। अवधारणा से लेकर तैयार उत्पाद तक। कोई मध्यस्थ नहीं। कोई कमी नहीं। संपर्क का एकमात्र बिंदु।
गुणवत्ता जिस पर आप भरोसा कर सकते हैं
गुणवत्ता प्रणाली प्रमाणित और दस्तावेजीकृत है।
ISO 9001:2015 में सामान्य गुणवत्ता प्रबंधन, सुसंगत प्रक्रियाएं, दस्तावेजीकृत निरीक्षण और पता लगाने योग्य अभिलेख शामिल हैं।
ISO 13485:2016 चिकित्सा उपकरण निर्माण के लिए आवश्यक कठोरता को बढ़ाता है। सख्त ट्रेसबिलिटी। कड़े प्रक्रिया सत्यापन। कोई विचलन नहीं।
नोबल के साथ साझेदारी करें
इंजीनियरिंग टीम आपकी सहायता के लिए उपलब्ध है। सामग्री का चयन, निर्माण क्षमता का अनुकूलन, प्रोटोटाइपिंग, पूर्ण पैमाने पर उत्पादन। विशिष्ट आवश्यकताओं के लिए NOBLE से संपर्क करें। टीम आपकी आवश्यकता के अनुसार सही समाधान प्रदान करेगी।
सामान्य प्रश्न
वैक्यूम लॉस्ट-वैक्स कास्टिंग क्या है?
यह एक ऐसी प्रक्रिया है जिसमें पिघली हुई धातु को निर्वात में सिरेमिक खोल में डाला जाता है। मोम का पैटर्न सबसे पहले पिघल जाता है। निर्वात ऑक्सीकरण और गैसीय छिद्रण को समाप्त कर देता है।
इन्वेस्टमेंट कास्टिंग में वैक्यूम का उपयोग क्यों किया जाता है?
प्रतिक्रियाशील और सुपरअलॉय धातुओं में ऑक्सीकरण और गैस अवशोषण को रोकने के लिए। वैक्यूम जमने से पहले पिघली हुई धातु से घुली हुई गैसों को भी निकाल देता है।
वैक्यूम लॉस्ट-वैक्स कास्टिंग का उपयोग करके किन सामग्रियों को ढाला जा सकता है?
स्टेनलेस स्टील, टूल स्टील, निकल-आधारित सुपरअलॉय, कोबाल्ट-आधारित अलॉय, टाइटेनियम अलॉय और कुछ प्रकार के एल्युमीनियम। यह प्रक्रिया उन सामग्रियों के लिए महत्वपूर्ण है जो हवा के साथ प्रतिक्रिया करती हैं।
सिरेमिक शेल के लिए सबसे अच्छी सामग्री कौन सी है?
यह मिश्रधातु पर निर्भर करता है। सिलिका और ज़िरकॉन अधिकांश इस्पातों के लिए उपयुक्त होते हैं। टाइटेनियम के लिए यट्रिया का उपयोग किया जाता है क्योंकि यह पिघली हुई धातु के साथ प्रतिक्रिया नहीं करता है।
क्या टाइटेनियम को वैक्यूम इन्वेस्टमेंट कास्टिंग द्वारा ढाला जा सकता है?
जी हाँ। टाइटेनियम को निर्वात या अक्रिय गैस के अंतर्गत ढाला जाना चाहिए। ऑक्सीजन के किसी भी अंश के संपर्क में आने से पदार्थ भंगुर हो जाता है और उसकी तन्यता नष्ट हो जाती है।
इन्वेस्टमेंट कास्टिंग और वैक्यूम कास्टिंग में क्या अंतर है? धातु - स्वरूपण तकनीक?
इन्वेस्टमेंट कास्टिंग एक सामान्य प्रक्रिया है। वैक्यूम लॉस्ट-वैक्स कास्टिंग इसका एक विशिष्ट संस्करण है, जिसमें प्रतिक्रियाशील और उच्च-प्रदर्शन मिश्र धातुओं के लिए पिघलने और ढलाई की प्रक्रिया निर्वात में होती है।
क्या वैक्यूम लॉस्ट-वैक्स कास्टिंग महंगी होती है?
जी हाँ। उपकरण, औजार और प्रक्रिया नियंत्रण महंगे होते हैं। उच्च मूल्य वाले, महत्वपूर्ण पुर्जों के लिए, दोषरहित परिणामों के कारण यह लागत उचित ठहराई जाती है।
वैक्यूम इन्वेस्टमेंट कास्टिंग का उपयोग किन उद्योगों में किया जाता है?
एयरोस्पेस, चिकित्सा उपकरण, बिजली उत्पादन, ऑटोमोटिव और रक्षा। कोई भी ऐसा उद्योग जहां पुर्जों की खराबी स्वीकार्य नहीं है।







