
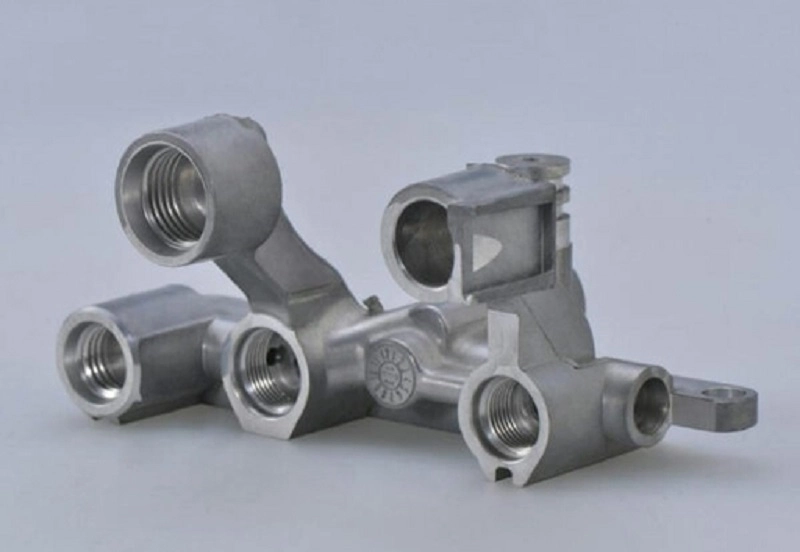
परिचय: क्यों एल्युमिनियम वैक्यूम कास्टिंग इसके लिए मामले तिव्र प्रतिकृति
उत्पाद विकास की प्रक्रिया तीव्र गति से चलती है। डिज़ाइन चक्र छोटा होता जा रहा है। इंजीनियरों को परीक्षण, फिटिंग और सत्यापन के लिए पुर्जों की आवश्यकता होती है। ये पुर्जे उत्पादन घटकों की तरह व्यवहार करने चाहिए। केवल दृश्य मॉडल पर्याप्त नहीं हैं।
परंपरागत ढलाई विधियों में कठोर औजारों की आवश्यकता होती है। स्टील के सांचों को बनाने में हफ्तों लग जाते हैं। लागत भी अधिक होती है। सीएनसी मशीनिंग एक विकल्प प्रदान करती है। लेकिन जटिल ज्यामितियों के कारण मशीनिंग का समय बढ़ जाता है। लागत भी बढ़ जाती है।
एल्युमिनियम वैक्यूम कास्टिंग मध्य में आती है। यह पूर्ण उत्पादन उपकरणों के बिना कार्यात्मक धातु प्रोटोटाइप तैयार करती है। इस प्रक्रिया में सिलिकॉन मोल्ड का उपयोग किया जाता है। मोल्ड एक मास्टर पैटर्न से बनाया जाता है। पैटर्न को 3डी प्रिंट किया जा सकता है या मशीन द्वारा निर्मित किया जा सकता है। इससे उत्पादन समय में काफी कमी आती है।
एल्युमीनियम के साथ वैक्यूम कास्टिंग रैपिड प्रोटोटाइपिंग से ऐसे पुर्जे प्राप्त होते हैं जो उत्पादन गुणवत्ता के लगभग बराबर होते हैं। यांत्रिक गुण कास्ट एल्युमीनियम मिश्र धातुओं के समान होते हैं। सतह की फिनिश उत्कृष्ट होती है। आयामी सटीकता सुसंगत होती है।
एल्युमिनियम वैक्यूम कास्टिंग क्या है?
एल्युमिनियम वैक्यूम कास्टिंग की परिभाषा
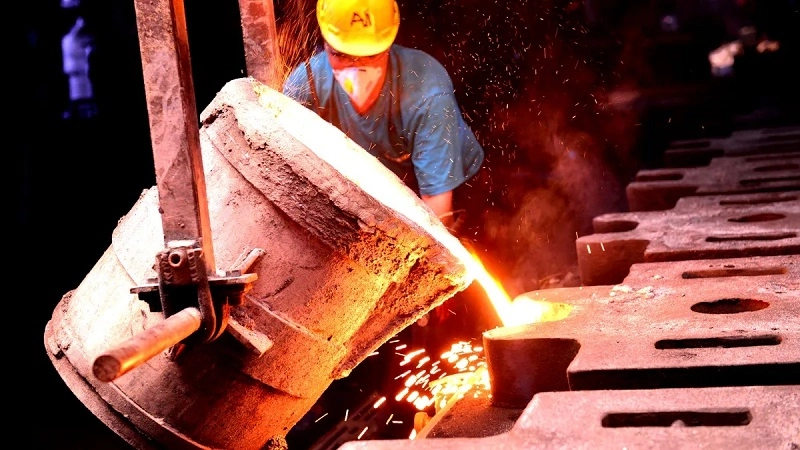
यह एक धातु ढलाई प्रक्रिया है। एल्युमीनियम वैक्यूम ढलाई में सांचे के चारों ओर कम दबाव का उपयोग किया जाता है। वैक्यूम सांचे के भीतर फंसी हवा को निकाल देता है। यह पिघली हुई धातु से भी हवा को बाहर निकालता है। इसके परिणामस्वरूप, साफ-सुथरी एल्युमीनियम ढलाई प्राप्त होती है। दोष कम होते हैं। छिद्र कम होते हैं और यांत्रिक गुण बेहतर होते हैं।
एल्युमिनियम वैक्यूम कास्टिंग कैसे काम करती है
यह प्रक्रिया एक क्रमबद्ध तरीके से चलती है। प्रत्येक चरण अगले चरण को प्रभावित करता है।
- सीएडी मॉडल तैयार करना। पार्ट की ज्यामिति को 3D सॉफ्टवेयर में परिभाषित किया जाता है। टॉलरेंस, ड्राफ्ट एंगल, गेट लोकेशन, ये सभी इस चरण में निर्धारित किए जाते हैं।
- तेजी से प्रोटोटाइप पैटर्न तैयार करना। एक भौतिक पैटर्न बनाया जाता है। इसे धातु या राल से मशीनिंग करके बनाया जा सकता है। लेकिन वैक्यूम कास्टिंग रैपिड प्रोटोटाइपिंग में अक्सर 3D प्रिंटेड पैटर्न का उपयोग किया जाता है। इससे पैटर्न के लिए जटिल टूलिंग की आवश्यकता समाप्त हो जाती है। निर्माण में लगने वाला समय काफी कम हो जाता है। यही एल्युमीनियम प्रोटोटाइप कास्टिंग का मूल आधार है।
- सिरेमिक मोल्ड तैयार करना। पैटर्न पर सिरेमिक घोल की परत चढ़ाई जाती है। कई परतें बनती जाती हैं। खोल को सुखाकर सख्त किया जाता है। पैटर्न को जलाकर हटा दिया जाता है। सांचा तैयार है।
- निर्वात की सहायता से धातु डालना। पिघले हुए एल्युमीनियम को सांचे में डाला जाता है जबकि कक्ष निर्वात की स्थिति में होता है। निर्वात धातु को पतले खंडों में खींचता है और गैस के बुलबुले हटा देता है। यह चरण तीव्र एल्युमीनियम ढलाई की गुणवत्ता निर्धारित करता है।
- शीतलन और फफूंद हटाना। ढलाई जम जाती है। सिरेमिक का खोल हटा दिया जाता है। कच्चा भाग सामने आ जाता है। गेट और राइज़र अभी भी जुड़े हुए हैं।
- मशीनिंग और सतह परिष्करण। महत्वपूर्ण सतहों को अंतिम आयामों तक मशीनिंग द्वारा तराशा जाता है। ढलाई में जिन सहनशीलताओं को सहन नहीं किया जा सकता, उन्हें काटकर शामिल किया जाता है। आवश्यकतानुसार सतहों को पॉलिश या लेपित किया जाता है।
3डी-प्रिंटेड पैटर्न के साथ वैक्यूम इन्वेस्टमेंट कास्टिंग इस प्रक्रिया का आधुनिक रूप है। इसमें न तो मोम के डाई की आवश्यकता होती है, न ही धातु के मास्टर पैटर्न की। केवल एक प्रिंटेड पैटर्न और एक सिरेमिक शेल की ज़रूरत होती है। यही कारण है कि एल्युमीनियम घटकों के लिए धातु की तीव्र प्रोटोटाइपिंग व्यावहारिक है।
CAD से लेकर तैयार पुर्जे तक की पूरी प्रक्रिया में आमतौर पर दो से तीन सप्ताह लगते हैं। यही इसका लाभ है, क्योंकि हार्ड टूलिंग में महीनों लग जाते हैं। उत्पाद विकास के लिए यह गति महत्वपूर्ण है। इससे बार-बार परीक्षण करना संभव होता है। उत्पादन के लिए टूलिंग शुरू करने से पहले जोखिम कम हो जाता है। यही कारण है कि इंजीनियरिंग विभागों में एल्युमीनियम कास्टिंग प्रोटोटाइप का काम बढ़ रहा है।
वैक्यूम कास्टिंग रैपिड प्रोटोटाइपिंग क्या है?
यह शब्द दो विचारों का संयोजन है। वैक्यूम कास्टिंग रैपिड प्रोटोटाइपिंग का अर्थ है वैक्यूम-सहायता प्राप्त धातु ढलाई का उपयोग करके प्रोटोटाइपों का तेजी से उत्पादन करना। इसमें किसी प्रकार के औजारों की आवश्यकता नहीं होती। इसमें लंबा समय नहीं लगता। कार्यात्मक धातु के पुर्जे महीनों के बजाय हफ्तों में तैयार हो जाते हैं।
वैक्यूम कास्टिंग बनाम पारंपरिक प्रोटोटाइपिंग
विधि का चुनाव आवश्यकता पर निर्भर करता है। प्रत्येक दृष्टिकोण विकास के एक अलग चरण के लिए उपयुक्त होता है।
| विधि | सामग्री | सबसे अच्छा उपयोग |
| 3D मुद्रण | प्लास्टिक की राल | अवधारणा मॉडल, दृश्य समीक्षाएँ |
| सीएनसी मशीनिंग | एल्युमिनियम बिलेट | सटीक प्रोटोटाइप, सख्त सहनशीलता |
| एल्युमिनियम वैक्यूम कास्टिंग | असली एल्युमिनियम मिश्र धातु | कार्यात्मक प्रोटोटाइप, यांत्रिक परीक्षण |
| डाई कास्टिंग | उत्पादन भाग | उच्च मात्रा में उत्पादन |
3डी प्रिंटिंग से आकार मिलता है। सीएनसी मशीनिंग से सटीकता मिलती है। एल्युमीनियम वैक्यूम कास्टिंग से पदार्थ के गुणधर्म निर्धारित होते हैं। डाई कास्टिंग से आयतन प्राप्त होता है। प्रत्येक विधि का अपना महत्व है।
वैक्यूम कास्टिंग को रैपिड प्रोटोटाइपिंग के साथ क्यों जोड़ा जाना चाहिए?
इस संयोजन से चार अलग-अलग लाभ मिलते हैं।
- तेज़ डिज़ाइन सत्यापन। ढले हुए एल्युमीनियम के पुर्जे का यांत्रिक परीक्षण किया जा सकता है। इससे तनाव, थकान और ऊष्मीय प्रतिक्रिया का मापन किया जा सकता है। यह डेटा मान्य है क्योंकि सामग्री उत्पादन-योग्य है।
- टूलिंग में कम निवेश। स्टील के सांचों का उपयोग नहीं किया जाता। सांचा सिरेमिक का बना होता है, जिसे मुद्रित पैटर्न से तैयार किया जाता है। औजारों की लागत उत्पादन औजारों की लागत का एक अंश मात्र है। यदि डिज़ाइन में कोई परिवर्तन होता है, तो पैटर्न को डिजिटल रूप से अपडेट कर दिया जाता है। औजारों पर कोई पूर्व-निर्धारित लागत नहीं लगाई जाती।
- उत्पादन-संबंधी सामग्री परीक्षण। यह मिश्रधातु उत्पादन के समान ही है। यांत्रिक गुणधर्म मेल खाते हैं। ऊष्मीय व्यवहार मेल खाता है। सतह की प्रतिक्रिया मेल खाती है। एल्युमीनियम ढलाई प्रोटोटाइप भागों पर परीक्षण से प्राप्त डेटा सीधे उत्पादन में लागू होता है।
- जटिल ज्यामिति क्षमता। पतली दीवारें। आंतरिक मार्ग। अंडरकट। निर्वात धातु को जटिल आकृतियों में ढालता है। डाई कास्टिंग में पाई जाने वाली ड्राफ्ट संबंधी कोई बाधा नहीं।
इन लाभों के कारण वैक्यूम कास्टिंग रैपिड प्रोटोटाइपिंग उत्पाद विकास में एक व्यावहारिक कदम बन जाता है। यह प्लास्टिक 3D प्रिंट और प्रोडक्शन डाई कास्टिंग के बीच की कड़ी है। यह महत्वपूर्ण कड़ी प्रदान करता है—बड़े पैमाने पर उत्पादन शुरू करने से पहले वास्तविक परीक्षण के लिए वास्तविक धातु के पुर्जे उपलब्ध कराता है। यही रैपिड एल्युमीनियम कास्टिंग का मुख्य लाभ है। यह जोखिम को कम करता है। यह विकास को गति देता है। यह उत्पादन में निवेश करने से पहले डिज़ाइन पर भरोसा दिलाता है।
एल्युमिनियम वैक्यूम कास्टिंग प्रक्रिया चरण दर चरण
चरण 1 — डिजिटल डिज़ाइन तैयार करें
एल्युमीनियम की वैक्यूम कास्टिंग की शुरुआत CAD मॉडल से होती है। यह मॉडल ज्यामिति, दीवार की मोटाई और संरचनात्मक विवरण निर्धारित करता है। इसमें ड्राफ्ट कोण जोड़े जाते हैं—आमतौर पर 2 से 3 डिग्री। संकुचन भत्ता भी शामिल किया जाता है। एल्युमीनियम जमने की प्रक्रिया में लगभग 1.5 प्रतिशत सिकुड़ता है। डिज़ाइन को इस संकुचन को समायोजित करना आवश्यक है।
चरण 2 — एक त्वरित प्रोटोटाइप पैटर्न तैयार करें
तरीके:
यह पैटर्न किसी पुर्जे का भौतिक मॉडल होता है। इसे धातु या राल से मशीनिंग द्वारा बनाया जा सकता है। लेकिन वैक्यूम कास्टिंग रैपिड प्रोटोटाइपिंग में एडिटिव विधियों का उपयोग होता है। एसएलए 3डी प्रिंटिंग आम है। अन्य एडिटिव प्रक्रियाएं भी कारगर हैं।
इस पैटर्न के लिए किसी विशेष उपकरण की आवश्यकता नहीं होती। पारंपरिक इन्वेस्टमेंट कास्टिंग में मोम डालने के लिए धातु के डाई की आवश्यकता होती है, जिसमें कई सप्ताह लग जाते हैं। जबकि मुद्रित पैटर्न कुछ ही दिनों में तैयार हो जाता है। यही तीव्र एल्युमीनियम कास्टिंग की कुंजी है।
चरण 3 — निवेश का ढांचा तैयार करें
मॉडल को सिरेमिक घोल में डुबोया जाता है, और गीली सतह पर प्लास्टर की एक पतली परत चढ़ाई जाती है। डुबोने और परत चढ़ाने का यह चक्र बार-बार दोहराया जाता है, जिससे धीरे-धीरे सामग्री की कई परतें बन जाती हैं। प्रत्येक परत लगाने के बाद, परतों के बीच के अंतराल में खोल सूख जाता है।
जब सांचा पर्याप्त मोटाई का हो जाता है, तो मॉडल को निकाल लिया जाता है। फिर इसे भट्टी में जलाकर शुद्धिकरण प्रक्रिया से गुज़ारा जाता है। मुद्रित राल पिघलकर वाष्पीकृत हो जाता है, जिससे अंततः एक सिरेमिक खोल बच जाता है। इस अवस्था में, सांचा एल्युमीनियम की वैक्यूम कास्टिंग के लिए तैयार हो जाता है।
चरण 4 — वैक्यूम विधि से एल्युमीनियम को सांचे में ढालें
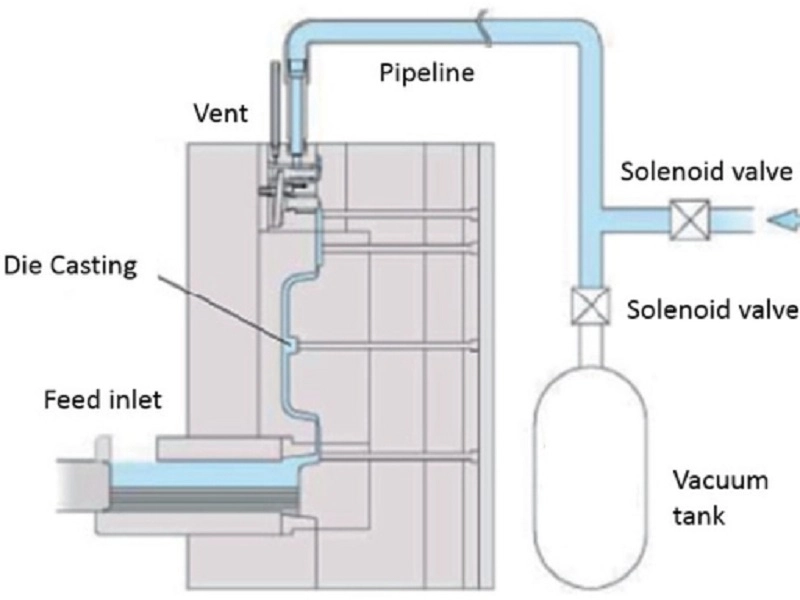
सांचे को वैक्यूम चैंबर में रखा जाता है। संचालक वैक्यूम की स्थिति में पिघला हुआ एल्युमीनियम डालता है।
निर्वात वातावरण धातु के प्रवाह को बेहतर बनाने में सहायक होता है। यह पिघले हुए एल्युमीनियम को उन पतली दीवारों वाले क्षेत्रों तक पहुँचने में सक्षम बनाता है जहाँ वायु ढलाई संभव नहीं होती और जमने से पहले पिघले हुए पदार्थ से घुली हुई गैसों को हटा देता है। परिणामस्वरूप, ढलाई में उच्च घनत्व होता है और यह बारीक विवरणों को सटीक रूप से पुन: प्रस्तुत करता है।
यह चरण एल्युमीनियम वैक्यूम कास्टिंग प्रोटोटाइप की गुणवत्ता निर्धारित करता है। इससे सरंध्रता कम होती है और यांत्रिक गुण बेहतर होते हैं।
चरण 5 — पोस्ट-प्रोसेसिंग
सिरेमिक का आवरण हटा दिया जाता है। कच्ची ढलाई सामने आ जाती है। गेट काट दिए जाते हैं।
सीएनसी मशीनिंग से महत्वपूर्ण सतहों को अंतिम आकार दिया जाता है। ऊष्मा उपचार से सूक्ष्म संरचना को परिष्कृत किया जाता है और यांत्रिक गुणों में सुधार होता है। सतह परिष्करण से जंग प्रतिरोधकता या सौंदर्यपूर्ण गुणवत्ता में वृद्धि होती है। निरीक्षण से आकार, आंतरिक गुणवत्ता और सतह की स्थिति की पुष्टि होती है।
इस तरह एल्युमीनियम वैक्यूम कास्टिंग प्रक्रिया पूरी हो जाती है। तैयार पार्ट परीक्षण, असेंबली या आगे के विकास के लिए तैयार है। CAD से लेकर तैयार पार्ट तक का पूरा चक्र आमतौर पर दो से तीन सप्ताह का होता है। यही मेटल रैपिड प्रोटोटाइपिंग का लाभ है। पार्ट असली धातु का होता है। समय सीमा कम हो जाती है। जोखिम कम हो जाता है।
तेजी से प्रोटोटाइप बनाने के लिए एल्युमीनियम वैक्यूम कास्टिंग के लाभ
1. वास्तविक एल्युमीनियम सामग्री परीक्षण
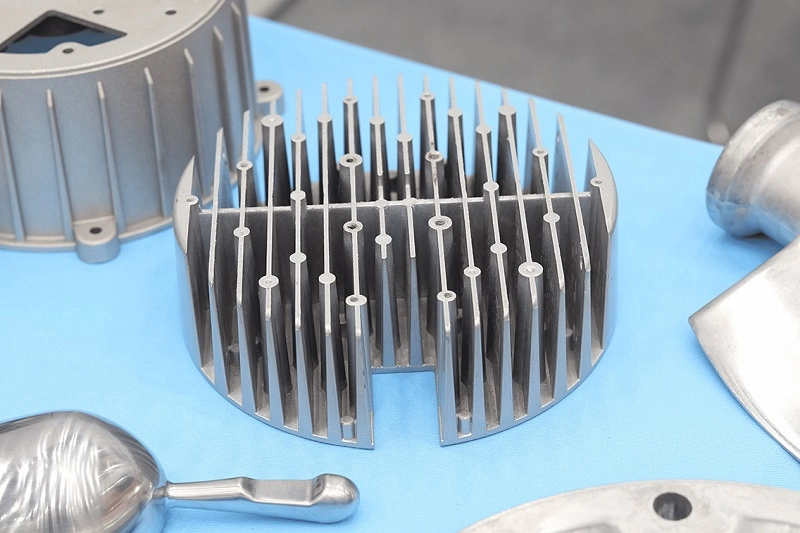
प्लास्टिक प्रोटोटाइप की कुछ सीमाएँ होती हैं। इनमें झुकने की अलग-अलग विशेषताएँ होती हैं, इनकी तापीय चालकता कम होती है, और ये उन जगहों पर टूटने लगते हैं जहाँ धातु प्लास्टिक विरूपण से गुजरती है। एल्युमीनियम वैक्यूम कास्टिंग इस समस्या का समाधान करती है। पुर्जे असली एल्युमीनियम मिश्र धातु से बने होते हैं और इनके यांत्रिक गुण उत्पादन पुर्जों के समान होते हैं। तन्यता शक्ति, कठोरता और थकान प्रतिक्रिया जैसे सभी मापदंड निर्धारित आवश्यकताओं को पूरा करते हैं।
इसके द्वारा ऊष्मीय गुणों का मापन किया जा सकता है। ऊष्मीय चालकता, ऊष्मीय विस्तार और ऊष्मीय चक्रण व्यवहार सभी सटीक हैं। वेल्डिंग और मशीनिंग सत्यापन किया जा सकता है। चूंकि अंतिम भाग के समान ही सामग्री का उपयोग किया जाता है, इसलिए प्रोटोटाइप का व्यवहार बिल्कुल अंतिम भाग जैसा होता है।
2. पारंपरिक ढलाई की तुलना में तेज़ विकास
परंपरागत ढलाई में कठोर सांचों की आवश्यकता होती है। स्टील के सांचों को बनाने में महीनों लग जाते हैं और ये महंगे भी होते हैं। वैक्यूम ढलाई से होने वाला तीव्र प्रोटोटाइपिंग इन सभी चरणों को दरकिनार कर देता है। 3D प्रिंटिंग के माध्यम से मॉडल तैयार किए जाते हैं, सिरेमिक के खोल कुछ ही दिनों में बनकर तैयार हो जाते हैं और पुर्जे एक सप्ताह के भीतर ढाले जा सकते हैं।
सीएडी डिज़ाइन से वास्तविक पुर्जे तक का रूपांतरण अत्यंत तीव्र होता है। डिज़ाइन सत्यापन से पहले मोल्ड की लागत में होने वाले नुकसान के कारण डिज़ाइन को अंतिम रूप देने की आवश्यकता नहीं होती। यही कारण है कि तीव्र एल्युमीनियम ढलाई प्रक्रिया का व्यापक रूप से उपयोग किया जाता है। यह डिजिटल डिज़ाइनों के आधार पर कार्यात्मक ढलाई का उत्पादन संभव बनाती है और मोल्ड उत्पादन की लंबी अवधि से बचाती है।
3. जटिल ज्यामिति क्षमता
वैक्यूम तकनीक की मदद से 1 मिमी जितनी पतली दीवारों वाली संरचनाओं को भरना संभव हो जाता है। आंतरिक चैनल ढाले जा सकते हैं। पसलियों और जाली जैसी विशेषताओं वाली हल्की संरचनाएं बनाई जा सकती हैं। एकीकृत संरचनाएं संयोजन समय को कम करती हैं।
यह प्रक्रिया उन बारीकियों को संभाल सकती है जो मशीनिंग से संभव नहीं हैं और जिन्हें डाई कास्टिंग से भरा नहीं जा सकता। यही एल्युमीनियम कास्टिंग प्रोटोटाइप कार्य का ज्यामितीय लाभ है।
4. कम मात्रा में उत्पादन के लिए लागत दक्षता
धातु प्रोटोटाइपिंग में मोल्ड की लागत एक बड़ी बाधा है, लेकिन एल्युमीनियम वैक्यूम कास्टिंग इस बाधा को दूर कर देती है। सिरेमिक मोल्ड उत्पादन उपकरण के रूप में काम करते हैं और स्टील मोल्ड की तुलना में कम महंगे होते हैं।
यह प्रक्रिया प्रोटोटाइपिंग, इंजीनियरिंग सैंपल और छोटे बैच के परीक्षण उत्पादन ऑर्डर सहित छोटे बैच के उत्पादन के लिए उपयुक्त है। 50 से 100 यूनिट के उत्पादन वाले ऑर्डर के लिए, प्रति यूनिट लागत स्वीकार्य सीमा के भीतर रहती है; इससे अधिक मात्रा के लिए, डाई कास्टिंग अधिक लागत प्रभावी है।
वैक्यूम कास्टिंग के माध्यम से छोटे बैच में एल्युमीनियम पुर्जों का उत्पादन, पूर्व-उत्पादन और परीक्षण के लिए एक व्यावहारिक तरीका है। यह सिंगल-यूनिट 3D प्रिंटिंग और बड़े पैमाने पर डाई-कास्टिंग उत्पादन के बीच की खाई को पाटता है। एल्युमीनियम के तीव्र प्रोटोटाइपिंग का रणनीतिक महत्व यहीं निहित है।
एल्युमिनियम वैक्यूम कास्टिंग बनाम अन्य विनिर्माण विधियाँ
एल्युमिनियम वैक्यूम कास्टिंग बनाम सीएनसी मशीनिंग
दोनों विधियों से धातु के पुर्जे बनते हैं। प्रक्रिया अलग है। परिणाम भी अलग है।
| फ़ैक्टर | एल्युमिनियम वैक्यूम कास्टिंग | सीएनसी मशीनिंग |
| सामग्री | एल्यूमीनियम मिश्र धातु कास्ट करें | बिलेट एल्यूमीनियम |
| ज्यामिति | जटिल आकृतियों के लिए उत्कृष्ट | टूलींग पहुँच द्वारा सीमित |
| सेटअप की लागत | कम टूलींग लागत | उच्च मशीनिंग समय |
| शुद्धता | अच्छा | उत्कृष्ट |
| सर्वश्रेष्ठ मात्रा | न्यून मध्यम | न्यून मध्यम |
मशीनिंग की शुरुआत एक ठोस ब्लॉक से होती है। इसमें सामग्री को काटा जाता है। जटिल आंतरिक संरचनाओं को बनाना कठिन या असंभव होता है। एल्युमीनियम की वैक्यूम कास्टिंग की शुरुआत मोल्ड से होती है। इसमें जटिल आकृतियों को भरा जाता है। ज्यामिति को ढाला जाता है, काटा नहीं जाता।
जटिल आंतरिक मार्ग या पतली दीवारों वाले प्रोटोटाइप के लिए, ढलाई ही एकमात्र व्यावहारिक तरीका है। सरल ज्यामिति और सटीक मापन वाले भागों के लिए, मशीनिंग अधिक प्रत्यक्ष विकल्प हो सकता है।
एल्युमिनियम वैक्यूम कास्टिंग बनाम 3D मुद्रण
3डी प्रिंटिंग से प्लास्टिक या रेज़िन के पुर्जे बनते हैं। वैक्यूम कास्टिंग रैपिड प्रोटोटाइपिंग से धातु के पुर्जे बनते हैं।
इन सामग्रियों में वास्तविक गुणधर्म पाए जाते हैं। ढले हुए एल्युमीनियम के व्यवहारिक लक्षण बड़े पैमाने पर उत्पादित एल्युमीनियम के समान होते हैं, जबकि 3D-मुद्रित पुर्जे समान नहीं होते। इनमें झुकने की अलग-अलग विशेषताएं और टूटने के तरीके होते हैं, और धातु की तरह इन्हें ऊष्मा-उपचारित नहीं किया जा सकता।
3डी-प्रिंटेड पुर्जों के शक्ति परीक्षण से प्राप्त डेटा प्लास्टिक के गुणों को दर्शाता है; एल्युमीनियम से बने प्रोटोटाइपों के शक्ति परीक्षण से प्राप्त डेटा एल्युमीनियम के गुणों को दर्शाता है। ये परिणाम बड़े पैमाने पर उत्पादन के लिए लागू होते हैं।
ढले हुए पुर्जों की सतह बेहतर होती है। सिरेमिक शैल बारीक विवरणों को हूबहू बना सकते हैं। वैक्यूम धातु को सांचे में खींच लेता है, जिससे एक चिकनी सतह बनती है। दूसरी ओर, 3D प्रिंटेड पुर्जों में परतें होती हैं और उन्हें बाद में परिष्करण की आवश्यकता होती है।
एल्युमिनियम वैक्यूम कास्टिंग बनाम डाई कास्टिंग
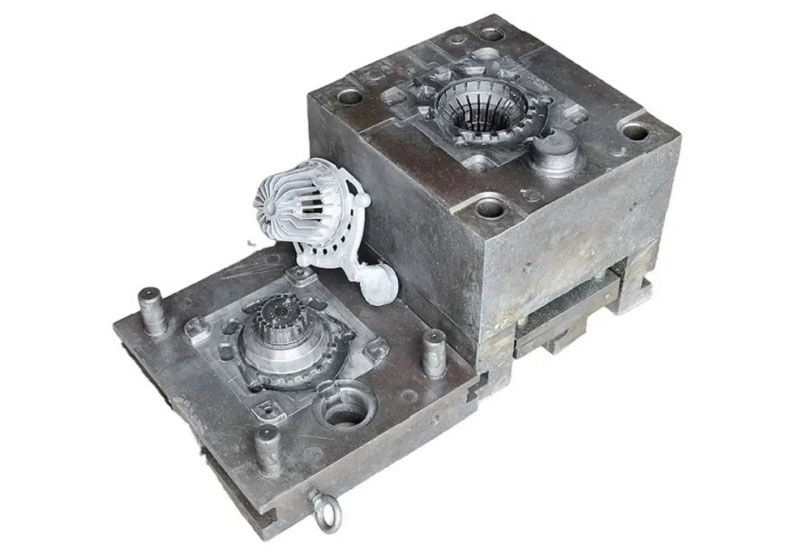
डाई कास्टिंग बड़े पैमाने पर उत्पादन के लिए उपयुक्त है। स्टील के सांचे महंगे होते हैं और इन्हें तैयार होने में लंबा समय लगता है। हालांकि, बड़े पैमाने पर उत्पादन के लिए प्रति इकाई लागत कम होती है।
एल्युमिनियम वैक्यूम कास्टिंग का उपयोग प्रोटोटाइप और कम मात्रा में उत्पादन के लिए किया जाता है। सिरेमिक मोल्ड सस्ते होते हैं और इनकी निर्माण प्रक्रिया कम समय में पूरी हो जाती है, लेकिन इनकी प्रति यूनिट लागत अधिक होती है।
वैक्यूम कास्टिंग से डिज़ाइन में कई बार बदलाव किए जा सकते हैं। डिजिटल मॉडल में मामूली बदलाव करके कुछ ही दिनों में नया मोल्ड तैयार किया जा सकता है। इसके विपरीत, डाई कास्टिंग में डिज़ाइन को स्टील के मोल्ड में फिक्स कर दिया जाता है, जिससे बदलाव करना महंगा और समय लेने वाला हो जाता है।
जब डिजाइन को अंतिम रूप नहीं दिया गया हो तो रैपिड एल्युमिनियम कास्टिंग आदर्श विकल्प है; जब डिजाइन को अंतिम रूप दे दिया गया हो और उत्पादन की मात्रा मोल्ड की लागत को उचित ठहराने के लिए पर्याप्त हो तो डाई कास्टिंग सबसे अच्छा विकल्प है।
तुलना से पता चलता है कि प्रत्येक विधि का अपना महत्व है। वैक्यूम कास्टिंग का उपयोग करके धातु का तीव्र प्रोटोटाइपिंग, 3D प्रिंटिंग और बड़े पैमाने पर उत्पादन के लिए इस्तेमाल होने वाले सांचों के बीच की खाई को पाटता है। यह उचित लागत और उचित समय सीमा के भीतर व्यावहारिक परीक्षण के लिए वास्तविक धातु के पुर्जे उपलब्ध कराता है। यही इसकी खासियत है।
एल्युमिनियम वैक्यूम कास्टिंग और संपूर्ण विनिर्माण समाधानों के लिए नोबल के साथ साझेदारी करें।
उच्च गुणवत्ता वाले एल्युमीनियम प्रोटोटाइप बनाने के लिए, केवल ढलाई प्रक्रिया ही पर्याप्त नहीं है। हर चरण महत्वपूर्ण है: डिज़ाइन मूल्यांकन, सामग्री चयन, निर्माण, सतह उपचार और संयोजन। प्रत्येक चरण उत्पाद के प्रदर्शन और विश्वसनीयता को प्रभावित करता है।
नोबल में, हम धातु और प्लास्टिक घटकों के लिए व्यापक विनिर्माण समाधान प्रदान करते हैं। हम अपने ग्राहकों को उनके विचारों को उत्पादन के लिए तैयार उत्पादों में बदलने में मदद करते हैं। हमारी विशेषज्ञता विनिर्माण तक ही सीमित नहीं है; हम संपूर्ण उत्पाद विकास प्रक्रिया में सहयोग प्रदान करते हैं—डिजाइन सहायता और प्रोटोटाइपिंग से लेकर सटीक मशीनिंग, गुणवत्ता निरीक्षण और असेंबली तक।
डिजाइन से लेकर उत्पादन तक व्यापक विनिर्माण क्षमताएं विधानसभा
नोबल उत्पाद विकास के विभिन्न चरणों में सहयोग प्रदान करने के लिए सेवाओं की एक पूरी श्रृंखला प्रदान करता है, जिसमें शामिल हैं:
- उत्पाद डिजाइन सहायता और विनिर्माण के लिए डिजाइन (डीएफएम) विश्लेषण
- तीव्र प्रोटोटाइपिंग और कम मात्रा में उत्पादन
- धातु प्रसंस्करण और सटीक मशीनिंग
- प्लास्टिक निर्माण समाधान
- सतह परिष्करण और द्वितीयक संचालन
- घटक संयोजन और अंतिम उत्पाद एकीकरण
इंजीनियरिंग सहायता को विनिर्माण विशेषज्ञता के साथ मिलाकर, नोबल ग्राहकों को विकास समय कम करने, पुर्जों के डिजाइन को अनुकूलित करने और आपूर्ति श्रृंखला प्रबंधन को सरल बनाने में मदद करता है।
गुणवत्ता प्रबंधन सिस्टम और उद्योग प्रमाणन
नोबल की विनिर्माण प्रक्रिया के हर चरण में गुणवत्ता अंतर्निहित है। हमारी गुणवत्ता प्रबंधन प्रणालियाँ उत्पादन के दौरान निरंतरता, अनुरेखणीयता और निरंतर सुधार सुनिश्चित करने के लिए बनाई गई हैं।
आईएसओ 9001:2015 : यह प्रमाणन विनिर्माण कार्यों में संरचित गुणवत्ता प्रबंधन, प्रक्रिया नियंत्रण और निरंतर सुधार के प्रति हमारी प्रतिबद्धता को दर्शाता है।
आईएसओ 13485:2016 : यह प्रमाणन चिकित्सा संबंधी अनुप्रयोगों के लिए घटकों के निर्माण की हमारी क्षमता का समर्थन करता है, जहां सख्त गुणवत्ता नियंत्रण, प्रलेखन और प्रक्रिया विश्वसनीयता आवश्यक हैं।
ये प्रमाणपत्र ग्राहकों को यह विश्वास दिलाते हैं कि उनकी परियोजनाओं का प्रबंधन अंतरराष्ट्रीय स्तर पर मान्यता प्राप्त गुणवत्ता मानकों के तहत किया जाता है।
अक्सर पूछे जाने वाले प्रश्न: एल्युमीनियम वैक्यूम कास्टिंग रैपिड प्रोटोटाइपिंग के बारे में
क्या एल्युमीनियम वैक्यूम कास्टिंग रैपिड प्रोटोटाइपिंग के लिए उपयुक्त है?
जी हाँ। विशेष रूप से तब जब इंजीनियरों को उत्पादन मोल्ड में निवेश किए बिना कार्यात्मक एल्यूमीनियम पुर्जों की आवश्यकता होती है। यह प्रक्रिया वास्तविक धातु के प्रोटोटाइप को शीघ्रता से तैयार करती है। यह प्लास्टिक 3D प्रिंट और पूर्ण उत्पादन टूलिंग के बीच की खाई को पाटती है।
एल्युमिनियम वैक्यूम कास्टिंग प्रोटोटाइप कितनी तेजी से तैयार किए जा सकते हैं?
समयसीमा पार्ट की ज्यामिति और मोल्ड विधि पर निर्भर करती है। सरल आकृतियाँ जल्दी तैयार हो जाती हैं। जटिल ज्यामितियों में अधिक समय लगता है। लेकिन रैपिड प्रोटोटाइप पैटर्न—एसएलए प्रिंट या मशीनीकृत मास्टर—लीड टाइम को काफी कम कर देते हैं। एक सामान्य प्रोजेक्ट में सीएडी से लेकर तैयार पार्ट तक दो से तीन सप्ताह लगते हैं।
किन एल्युमिनियम मिश्र धातुओं को वैक्यूम कास्टिंग द्वारा ढाला जा सकता है?
A356 एक सामान्य मिश्र धातु है। यह अच्छी ढलाई क्षमता और यांत्रिक गुण प्रदान करता है। एल-सिलिकॉन मिश्र धातुओं का भी उपयोग किया जाता है। ये उत्कृष्ट तरलता और संक्षारण प्रतिरोध प्रदान करते हैं। निवेश ढलाई के लिए उपयुक्त अधिकांश एल्युमीनियम मिश्र धातु प्रणालियाँ एल्युमीनियम वैक्यूम ढलाई के साथ काम करती हैं। विशिष्ट मिश्र धातु अनुप्रयोग की आवश्यकताओं पर निर्भर करती है—जैसे कि मजबूती, तन्यता या ऊष्मीय चालकता।
क्या एल्युमीनियम वैक्यूम कास्टिंग बेहतर है? सीएनसी मशीनिंग?
इसका उत्तर चार कारकों पर निर्भर करता है।
- ज्यामिति मायने रखती है। ढलाई से जटिल आंतरिक आकृतियों को संभाला जा सकता है। मशीनिंग से उन तक नहीं पहुंचा जा सकता।
- मात्रा मायने रखती है। कम मात्रा के लिए, दोनों ही व्यवहार्य हैं। अधिक मात्रा के लिए, ढलाई अधिक किफायती हो सकती है।
- आवश्यक मजबूती मायने रखती है। ढलाई की गई मिश्र धातुओं के गुण गढ़ी गई मिश्र धातुओं से भिन्न होते हैं। डिज़ाइन में इन गुणों का ध्यान रखना आवश्यक है।
- सतह की आवश्यकताएं मायने रखती हैं। मशीनिंग से चिकनी सतहें प्राप्त होती हैं। कास्टिंग में कुछ अतिरिक्त आवश्यकताएं हो सकती हैं। द्वितीयक परिष्करण.
वैक्यूम कास्टिंग, रैपिड प्रोटोटाइपिंग और सीएनसी मशीनिंग एक दूसरे के प्रतिस्पर्धी नहीं हैं, बल्कि एक दूसरे के पूरक हैं। कास्टिंग से लगभग सटीक आकार प्राप्त होता है। मशीनिंग से महत्वपूर्ण सतहों को अंतिम सहनशीलता के अनुरूप बनाया जाता है। सही विकल्प उत्पाद और परियोजना के लक्ष्यों पर निर्भर करता है।







