

Le choix du procédé de fabrication du boîtier de votre robot IA est crucial. Les systèmes d'automatisation robotique utilisent le moulage par injection, l'usinage CNC, l'impression 3D ou la tôlerie. Ces systèmes fonctionnent avec des matériaux tels que l'aluminium, l'ABS, le polycarbonate, la fibre de carbone et l'acier inoxydable. Les matériaux de fabrication influencent les systèmes d'IA et l'intégration des capteurs. Ces systèmes robotiques nécessitent une gestion thermique et un blindage EMI pour les capteurs. Le procédé de fabrication influe sur le poids et la rigidité structurelle du robot. Quel procédé de conception offre la meilleure solution pour l'automatisation de la production robotique ? Le coût de production, le volume et la durabilité du robot sont les principaux critères de choix. L'intelligence artificielle contribue à améliorer la conception et l'automatisation des systèmes robotiques.
Matériaux pour boîtiers de robots IA : métaux et alliages
Les métaux confèrent aux boîtiers de robots dotés d'intelligence artificielle des avantages souvent impossibles à obtenir avec les plastiques : ils dissipent la chaleur des composants électroniques, bloquent les interférences électromagnétiques et garantissent des tolérances serrées pour les pièces de précision. C'est pourquoi de nombreuses plateformes robotiques utilisent l'aluminium, l'acier inoxydable, le titane et le magnésium.
Alliages d'aluminium
Propriétés et avantages
L'aluminium est le métal principal utilisé pour les châssis et les coques des robots. Léger (2.7 g/cm³), il est un excellent conducteur thermique (conductivité thermique comprise entre 120 et 180 W/m·K). Un boîtier en aluminium usiné offre également un blindage électromagnétique performant, de l'ordre de 80 à 100 dB entre 10 kHz et 40 GHz. Ces caractéristiques sont essentielles pour les systèmes d'IA qui intègrent capteurs, cartes électroniques et moteurs dans un espace réduit.
Le choix de la nuance d'alliage change tout. Le tableau ci-dessous compare deux alliages courants.
| Propriétés | 7075-T6 | 6061-T6 |
| Résistance à la traction ultime | ~ 570 MPa | ~ 310 MPa |
| Limite d'élasticité | ~ 500 MPa | ~ 275 MPa |
Les deux alliages présentent un module d'élasticité similaire, de 69 à 72 GPa. La différence réside dans la résistance, et non dans la rigidité. L'alliage 7075 permet d'utiliser des parois plus fines tout en conservant des marges de sécurité, ce qui favorise la conception de pièces légères. L'alliage 6061 est préférable lorsque la facilité de soudage et le coût priment sur la réduction maximale du poids.
Limitations et coûts
L'aluminium coûte plus cher que le plastique. Les barres coûtent environ 6.6 à 11 dollars le kilogramme. Il faut également prévoir un usinage ou un moulage, ce qui augmente les coûts d'outillage et de main-d'œuvre. En revanche, l'aluminium s'usine très bien. Il se coupe 2 à 4 fois plus vite que l'acier inoxydable, use moins les outils et nécessite des fixations moins rigides. Pour de nombreuses pièces de robots, cette rapidité compense le prix du matériau.
Applications typiques
L'aluminium est utilisé dans les charpentes métalliques, les panneaux dissipateurs de chaleur et les châssis de robots d'extérieur. Une étude sur les composites hybrides Al6061 renforcés par du SiC, de l'Al₂O₃ et des cendres volantes a démontré qu'un mélange contenant 5 % de chaque additif présentait de bonnes propriétés mécaniques et un blindage électromagnétique efficace en bande X. L'aluminium 6061 standard ne possède pas de blindage intrinsèque, contrairement à une version composite.
Acier Inoxydable
17-4 PH et autres qualités
L'acier inoxydable offre une résistance exceptionnelle. L'acier inoxydable de nuance 17-4 PH atteint une résistance à la traction d'environ 190 à 200 ksi, bien supérieure à celle des aciers 304 ou 316 (75 à 90 ksi). Il s'usine facilement à l'état recuit (condition A) et peut subir un traitement thermique ultérieur. Il est également compatible avec l'usinage CNC et l'impression 3D métal par laser (DMLS), permettant ainsi la réalisation de boîtiers complexes.
Solidité et résistance à la corrosion
Le comportement à la corrosion détermine la qualité du matériau. Le tableau ci-dessous en donne un résumé.
| Niveau | Résistance à la traction approximative (ksi) | Résistance à la corrosion |
| 17-4 PH | 190-200 | Bon |
| 316 SS | 75-90 | Excellent |
| 304 SS | 75-90 | Bon |
| 416 SS | 75-95 | Moyen |
| Titane (Grade 5) | 130-150 | Excellent |
L'acier inoxydable 17-4 PH offre des performances équivalentes à celles de l'acier inoxydable 304 dans de nombreux cas, et surpasse largement l'acier inoxydable 416. Il résiste bien à l'atmosphère, à l'eau douce et aux produits chimiques doux. En revanche, l'eau de mer stagnante constitue son point faible. Les milieux riches en chlorures peuvent provoquer une corrosion par piqûres, et dans ce cas, l'acier inoxydable 316 ou le titane seraient plus adaptés.
Cas d'utilisation industrielle
Les robots industriels évoluent souvent en intérieur, ce qui rend l'acier inoxydable 17-4 PH parfaitement adapté. Il offre une résistance élevée et une protection anticorrosion adéquate. Les stations de lavage et les usines chimiques privilégient quant à elles l'acier inoxydable 316. Ce dernier, avec sa masse de 7.8 g/cm³, est parfois écarté pour les applications robotiques où le poids est un facteur critique. Sa faible conductivité thermique (15–25 W/m·K) limite également la dissipation de la chaleur.
Titane et magnésium
Propriétés du Ti-6Al-4V
Le Ti-6Al-4V, ou titane de grade 5, allie haute résistance et excellente résistance à la corrosion. Sa résistance à la traction se situe entre 130 et 150 ksi. Sa densité est de 4.5 g/cm³, inférieure à celle de l'acier mais supérieure à celle de l'aluminium. Sa conductivité thermique est faible, de l'ordre de 7 à 22 W/m·K. L'usinage est complexe et aucune donnée de coût n'étant disponible dans nos sources, il convient de le considérer comme une option haut de gamme.
Magnésium : Option ultralégère
Le magnésium est le métal de structure le plus léger. Il offre une protection contre les interférences électromagnétiques et permet de réduire considérablement le poids. Son principal inconvénient réside dans son inflammabilité. Les fines particules et poussières peuvent s'enflammer, ce qui exige une manipulation particulière en atelier. Ce risque explique pourquoi le magnésium est exclu de certains programmes d'intégration de robots dotés d'intelligence artificielle.
Aérospatiale et robots haut de gamme
Le titane est utilisé dans l'aérospatiale et la robotique de haute performance, où chaque gramme compte. Le magnésium entre également en jeu dans certaines structures légères. Ces deux matériaux augmentent le coût et la complexité de fabrication. Pour la plupart des robots dotés d'intelligence artificielle, l'aluminium ou l'acier inoxydable restent les choix les plus pratiques.
Matériaux pour boîtiers de robots IA : polymères et plastiques
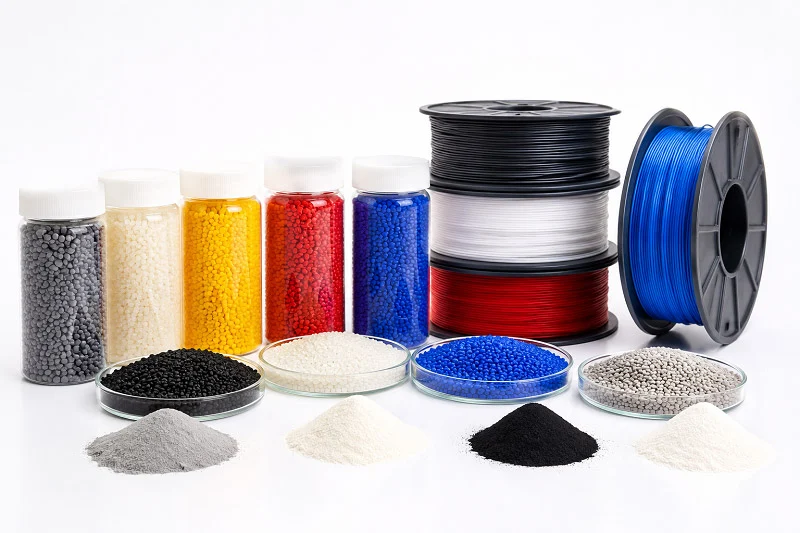
Dans les systèmes robotiques, les polymères fonctionnent différemment des métaux. Ils permettent de réduire le poids et le coût, et offrent une protection contre la corrosion. En revanche, ils dissipent moins la chaleur et bloquent moins bien les interférences électromagnétiques. Le choix des matériaux pour le boîtier des robots dotés d'intelligence artificielle doit donc être adapté à leur application.
ABS
Coût et moulabilité
L'ABS coûte moins cher que la plupart des matériaux utilisés pour la fabrication de châssis de robots. Il se moule facilement et les coûts d'outillage restent faibles. Les temps de cycle courts favorisent une production en grande série. L'ABS est donc un choix judicieux pour les pièces de robots domestiques. De nombreuses pièces de robots légers sont fabriquées en ABS, qui n'alourdit que très peu la structure. Les fabricants peuvent facilement appliquer de la peinture ou de la texture aux surfaces finies.
L'ABS est idéal pour les systèmes robotiques en intérieur, car la température y reste stable. Ce matériau convient aux structures légères et aux pièces de robots. Aucun séchage particulier n'est nécessaire avant transformation, ce qui permet un gain de temps de production.
Limites thermiques et UV
L'ABS présente des limites évidentes. Il ramollit aux alentours de 100 °C. Les rayons UV endommagent sa surface en extérieur. Des fissures apparaissent après quelques semaines d'exposition au soleil. Les châssis de robots d'extérieur ne peuvent pas être construits uniquement en ABS. La chaleur dégagée par certaines pièces internes du robot pose également problème. Un système de contrôle thermique est donc indispensable pour toute conception à base d'ABS.
Le problème des UV se manifeste rapidement. La surface jaunit, puis devient cassante. Les revêtements atténuent le problème, mais augmentent le coût. Pour les boîtiers de robots domestiques d'intérieur, cela n'a pas d'importance. En revanche, les systèmes robotiques d'extérieur nécessitent des matériaux différents pour leurs composants.
Applications robotiques grand public
Les robots domestiques utilisent souvent l'ABS. Les châssis des robots de nettoyage sont également fabriqués en ABS. Ce matériau permet de réduire le poids et le coût. Sa malléabilité permet aux concepteurs d'ajouter des courbes et des assemblages par emboîtement. L'assemblage est ainsi plus rapide. Ces châssis légers répondent parfaitement aux besoins des consommateurs. Leur robustesse est suffisante pour une utilisation en intérieur.
Polycarbonate
Force et clarté de l'impact
Le polycarbonate confère une grande robustesse aux systèmes robotiques. Privilégiez la norme de résistance au feu UL 94 V-0 et une résistance aux chocs Izod supérieure à 600 J/m. Ces valeurs sont essentielles pour la conception des robots. La résistance aux chocs se situe entre 600 et 850 J/m. Sa transparence reste excellente dans le spectre visible, ce qui en fait le meilleur film thermoplastique technique transparent pour les pièces de robots.
Résistance aux chocs des panneaux en polycarbonate : recherchez la classification d’inflammabilité UL 94 V‑0 et une résistance aux chocs Izod > 600 J/m, et non pas simplement « polycarbonate utilisé ».
Les boîtiers des systèmes de vision et des capteurs de robots nécessitent ce matériau. Il résiste mieux aux chocs que l'acrylique et répond aux exigences de résistance au feu pour les composants électroniques internes.
Risques de fissuration sous contrainte
Le polycarbonate présente un point faible : la fissuration sous contrainte. Les solvants attaquent les zones sollicitées des châssis de robots. Des fissures se forment autour des trous de vis. Les concepteurs doivent donc éliminer les points de contrainte. Le recuit est également utile. Les revêtements protègent les parties légères des attaques chimiques.
Ce matériau se raye plus facilement que le verre. Les revêtements durs y remédient. Pour les protections de capteurs de robots, une feuille revêtue est idéale : elle reste transparente et résiste aux dommages.
Couvercles et panneaux de capteurs
Les protections de capteurs des systèmes robotiques nécessitent des matériaux transparents. Le polycarbonate est parfaitement adapté. On l'utilise notamment pour les boîtiers LIDAR et les fenêtres de caméra. Sa résistance aux chocs protège les capteurs coûteux. Léger, il n'alourdit pas les systèmes robotiques.
Pour les systèmes d'IA de conduite autonome, ces coques sont cruciales. Le robot peut voir à travers. La moindre rayure nuit à ses performances. Le polycarbonate avec revêtement dur résout ce problème. Il allie résistance aux chocs et durabilité de surface.
Nylon et polymères chargés de verre
Résistance et résistance à l'usure
Le nylon offre une résistance et une durabilité élevées aux pièces de robots. Les versions renforcées de fibres de verre augmentent considérablement leur rigidité. Les fibres supportent la charge, maintenues par la matrice de nylon. Ensemble, elles permettent de fabriquer des pièces de robots robustes. Les engrenages et les roulements utilisent du nylon renforcé de fibres de verre pour des pièces légères.
Le rapport résistance/poids est supérieur à celui de nombreux métaux. Une pièce en nylon renforcé de fibres de verre peut peser nettement moins qu'une pièce en aluminium tout en offrant une rigidité similaire. Ceci contribue à l'allègement des systèmes robotiques. Le matériau amortit également les vibrations. Les systèmes robotiques fonctionnent ainsi plus efficacement.
Problèmes d'absorption d'humidité
Le nylon absorbe l'eau. Les propriétés des pièces structurelles se modifient : leur résistance diminue, leurs dimensions se déforment. Une pièce sèche s'ajuste parfaitement, tandis qu'une pièce humide gonfle. Cela pose problème pour les pièces de précision des robots utilisés dans les systèmes d'IA.
Les concepteurs doivent en tenir compte. Le séchage avant moulage est utile. L'étanchéification de la pièce finale l'est également. Les systèmes robotiques d'intérieur sont moins exposés à l'humidité. Les systèmes robotiques d'extérieur nécessitent une étanchéité ou des matériaux différents pour leurs pièces.
Composants structurels
Les pièces structurelles des robots sont souvent fabriquées en nylon renforcé de fibres de verre. Ce matériau est rigide et résistant. Il supporte l'usure due aux pièces mobiles. Son coût est inférieur à celui du métal. Pour les productions en moyennes séries, ces pièces légères sont idéales.
Ce matériau est utilisé pour les bras et les châssis de robots. Il permet de réduire le poids sans compromettre la résistance, ce qui améliore l'efficacité du robot. Les moteurs consomment moins d'énergie et les performances globales du système s'en trouvent optimisées.
Matériaux pour boîtiers de robots IA : composites et options émergentes
Composites en fibre de carbone
Rapport résistance-poids
La fibre de carbone permet de concevoir un châssis de robot à la fois très léger et très résistant. Elle possède le meilleur rapport rigidité/poids de tous les matériaux. La fibre de carbone à haut module empêche les pièces de se déformer sous charge. Elle stabilise les zones critiques, comme les bras robotisés. Un robot rapide et précis a besoin de cette rigidité. La fibre de carbone est beaucoup plus légère que les métaux. Une pièce en fibre de carbone peut être aussi rigide que l'acier, tout en étant beaucoup plus légère. Cela permet aux ingénieurs d'atteindre les objectifs de conception de robots légers. Ces pièces légères permettent aux robots de se déplacer plus vite et de consommer moins d'énergie.
Défis liés aux coûts et à la fabrication
Le principal inconvénient de la fibre de carbone réside dans son coût élevé. C'est le matériau le plus cher. La complexité des étapes de fabrication augmente le prix et réduit le nombre de pièces de qualité. Les moules sont spécifiques et onéreux. La stratification et le durcissement sont des processus longs. Pour les robots haute performance produits en petites séries, le coût est acceptable. Pour les produits fabriqués en grande série, il ne l'est généralement pas. Le tableau ci-dessous compare la fibre de carbone aux composites chargés de verre.
| Attribut | Cadre en fibre de carbone | Composites chargés de verre |
| Rigidité | Le plus élevé. Un module d'élasticité élevé assure la stabilité des composants. | Modéré. Plus de flexibilité sous charge. |
| Perte de poids | Rapport rigidité/poids optimal. Permet de réaliser des structures légères. | Plus lourd que la fibre de carbone. |
| Coût par kg | Très cher. | Le plus rentable. |
Applications hautes performances
La fibre de carbone est utilisée dans les drones, les robots de course et les systèmes aérospatiaux. Tout système où la performance est liée à la réduction du poids y recourt. Ce matériau réduit également les vibrations. Les capteurs fonctionnent mieux lorsque la structure est stable. Pour un bras robotisé léger ou une plateforme volante, la fibre de carbone est le choix idéal. Ces matériaux haute performance sont performants là où d'autres ne le peuvent pas. La robustesse et la légèreté des pièces rendent ces applications possibles. C'est grâce à leur excellent rapport résistance/poids.
Composites chargés de verre
Rigidité et stabilité thermique
Les composites renforcés de fibres de verre sont une option plus économique. Leur rigidité est moyenne, inférieure à celle de la fibre de carbone. Sous une même charge, ils se déforment davantage. En revanche, ils résistent bien à la chaleur : les fibres de verre conservent leur forme lorsque la température augmente, un atout important pour les pièces de robots situées à proximité des moteurs ou des composants électroniques. Ce matériau coûte également beaucoup moins cher que la fibre de carbone. Suffisamment résistant, il convient à de nombreuses applications industrielles et offre un bon compromis entre performance et coût pour les robots.
Limites d'usure et d'impact des outils
La teneur standard en fibres de verre est de 30 % à 50 % du poids. Ces fibres rayent les moules et les usent plus rapidement que les plastiques non chargés. Les moules nécessitent un acier plus dur, ce qui augmente les coûts d'outillage et le temps d'usinage. La résistance aux chocs est également un facteur important : les fibres de verre créent des points de tension, ce qui peut rendre les pièces plus susceptibles de se fissurer sous l'effet de charges soudaines. L'état de surface se dégrade avec l'augmentation de la teneur en verre. Pour une conception légère devant résister aux chutes, il est essentiel de bien peser le pour et le contre.
Boîtiers industriels
Les boîtiers industriels sont souvent fabriqués en nylon renforcé de fibres de verre. Les bras robotisés, les socles et autres éléments structurels en tirent profit. Le gain de poids est réel, même s'il est inférieur à celui obtenu avec la fibre de carbone. Lorsque le budget ne permet pas l'utilisation de la fibre de carbone, les composites renforcés de fibres de verre offrent de bonnes performances pour les robots. De nombreux robots industriels dotés d'intelligence artificielle utilisent ces matériaux robustes.
Matériaux émergents
Plastiques conducteurs pour le blindage EMI
De nouveaux plastiques conducteurs permettent aux systèmes d'IA de concevoir des boîtiers d'une manière inédite. Ces matériaux associent des thermoplastiques standards à des charges conductrices. Ils bloquent les interférences électromagnétiques sans nécessiter de couche métallique externe. Cela permet d'intégrer le blindage directement dans la structure. Il en résulte un boîtier de robot plus simple et plus léger. Pour les systèmes d'IA bardés de capteurs, c'est un avantage considérable. Ces matériaux remplacent les lourds blindages métalliques par des composants légers.
Matériaux souples pour l'interaction humaine
Les matériaux souples sont désormais omniprésents dans la conception des robots. Silicones et élastomères thermoplastiques recouvrent les surfaces en contact avec l'utilisateur. Ces matériaux rendent les robots plus sûrs et plus confortables. Un robot interagissant avec les humains nécessite des zones souples et flexibles. La difficulté de conception réside dans la fixation de ces matériaux souples aux structures rigides sous-jacentes. Une conception réussie rend l'interaction homme-robot plus sûre et plus naturelle.
Tendances futures des matériaux
Dans ce domaine, la science des matériaux évolue rapidement. Il faut s'attendre à une augmentation des matériaux hybrides, des plastiques conducteurs pour la protection contre les interférences électromagnétiques, des revêtements souples pour un toucher sûr et des structures légères combinant fibre de carbone et électronique imprimée. L'objectif est de concevoir un boîtier de robot qui, au-delà de la simple protection des composants, devienne une partie intégrante du robot. Ces pièces légères permettront aux robots d'être plus performants avec une consommation d'énergie réduite. L'avenir de la robotique repose sur ces matériaux et conceptions intelligents.
Fabrication additive pour les logements des robots IA
La fabrication additive construit les pièces couche par couche, sans moules ni outils de découpe. Cette flexibilité permet aux programmes de conception de logements pour robots dotés d'IA d'avancer rapidement. Les ingénieurs peuvent tester de nouvelles formes sans investissements importants en outillage. Ce procédé est parfaitement adapté au prototypage et à la production en petites séries.
FDM
Prototypage à faible coût
La technologie FDM est la méthode d'impression 3D la plus économique. Elle consiste à propulser du plastique fondu à travers une buse. Les matériaux couramment utilisés sont l'ABS, le PETG et le PLA. Ces plastiques sont peu coûteux. Une équipe peut imprimer une coque complète en une nuit. Cette rapidité facilite les premières phases de conception. On peut manipuler la pièce, vérifier son ajustement et corriger les erreurs avant d'investir dans du métal.
Limites de finition de surface et de résistance
Les pièces fabriquées par FDM présentent des lignes de couches visibles. Leur surface est rugueuse. La résistance est faible selon l'axe Z, où l'adhérence entre les couches est médiocre. Un test de chute provoque souvent des fissures. Ces limitations excluent la fabrication de composants robotiques finaux par FDM. Cette technique convient aux essais d'ajustement, mais pas aux coques porteuses.
Fixations et supports internes
À l'intérieur d'un robot, l'espace est restreint. L'impression FDM est idéale pour les supports internes et les guides-câbles. Ces pièces supportent des charges légères : elles maintiennent les capteurs et acheminent les câbles. On peut imprimer un support sur mesure en quelques heures. Cette flexibilité permet aux équipes d'automatisation d'itérer rapidement. Un changement de position d'un capteur nécessite un nouveau support, pas un nouveau moule.
SLA et DLP
Haute résolution et finition lisse
Les technologies SLA et DLP utilisent la lumière pour polymériser la résine. Elles permettent une grande précision des détails. L'épaisseur des couches reste très fine. La surface est lisse, avec un aspect similaire à celui du plastique moulé. Pour les prototypes visuels, c'est primordial : une surface lisse est un atout majeur pour convaincre les parties prenantes.
Fragilité et post-durcissement
Les pièces en résine sont fragiles et se fissurent sous l'effet des chocs. La post-cuisson les rend plus dures, mais aussi plus fragiles. Cette étape est contrôlée par la lumière UV et le temps. Un boîtier de robot soumis à des chocs nécessite des matériaux plus résistants. La stéréolithographie (SLA) est idéale pour les modèles d'exposition, mais déconseillée pour une utilisation intensive sur le terrain.
Prototypes visuels et boîtiers de capteurs
La géométrie complexe est aisée pour la stéréolithographie (SLA). Les boîtiers de capteurs présentent souvent des fenêtres incurvées et des cavités étroites. La SLA imprime ces formes en une seule pièce. Les protections de caméra et les supports LIDAR en bénéficient. La surface lisse contribue également à la clarté optique. Pour les systèmes d'IA intégrant de nombreux capteurs, ce procédé offre un aspect soigné et un ajustement précis.
SLS et DMLS
Pièces fonctionnelles robustes
Le frittage SLS transforme la poudre de nylon en pièces robustes. Aucune structure de support n'est nécessaire. Le frittage DMLS fonctionne de la même manière avec de la poudre métallique, notamment avec l'acier inoxydable 17-4 PH. Ces métaux permettent de réaliser des boîtiers destinés à des applications finales. Les pièces résistent à la chaleur et aux charges, et offrent une excellente protection contre les interférences électromagnétiques.
Finition de surface et coût
Les pièces SLS présentent une surface granuleuse. Les pièces DMLS sont également rugueuses au toucher. Les deux nécessitent une finition pour un aspect lisse. La poudre métallique coûte plus cher que le plastique. Le procédé DMLS est également plus lent. Le compromis est évident : on paie plus cher pour la résistance et la tenue à la chaleur.
Pièces finales et petits lots
La technologie DMLS est idéale pour la production de petites séries de boîtiers métalliques. Son volume de fabrication atteint 140 mm x 140 mm x 100 mm. L'épaisseur minimale des parois est de 1.0 mm pour les parois supportées. Ces dimensions conviennent à de nombreux composants de robots. Pour la robotique en petite série, la DMLS permet d'éviter les coûts d'outillage. Elle permet aux ingénieurs d'imprimer un boîtier métallique pour robot IA sans attendre la fabrication d'un moule.
Procédés soustractifs et de moulage pour les boîtiers de robots IA
Usinage CNC
Précision et finition de surface
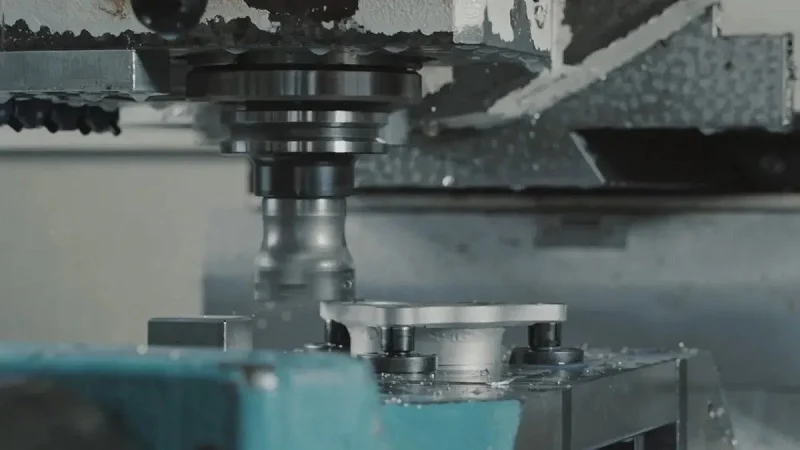
L'usinage CNC transforme un bloc massif en sa forme finale. L'outil de coupe suit une trajectoire définie par ordinateur, ce qui permet d'obtenir des tolérances extrêmement serrées pour les boîtiers de robots. La surface usinée est parfaitement lisse et les pièces conservent une précision dimensionnelle de quelques microns. Cette répétabilité est essentielle pour les pièces de précision dans tout système d'IA. Le procédé est compatible avec l'aluminium, l'acier inoxydable et le titane. Chaque métal se comporte légèrement différemment en termes d'usinage, mais le résultat reste précis. Un atelier d'usinage CNC comme NOBLE peut usiner des formes complexes en une seule opération, ce qui permet un gain de temps et un alignement parfait des interfaces.
Coût et gaspillage de matériaux
Le coût de l'usinage CNC est facile à appréhender. Les coûts d'outillage restent faibles et aucun moule coûteux n'est nécessaire. Cependant, les pertes de matière s'accumulent. Pour les pièces complexes, plus de 70 % du bloc peut se transformer en copeaux. Ces pertes augmentent le prix unitaire. Le tableau ci-dessous compare le coût de l'usinage CNC à celui du moulage par injection.
| Facteur de coût | Usinage CNC | Moulage par Injection |
| Utilisation des matériaux | Moins de 30 % pour les pièces complexes ; 70 à 90 % de déchets | Plus de 97 % d'efficacité |
| Coûts d'outillage et de mise en place | Réduction des coûts d'installation | Outillage initial élevé (10 000 $ à 50 000 $) |
| Comportement du coût unitaire | Coût unitaire plus élevé ; reste relativement stable | Chute brutale à mesure que le volume augmente |
| point de basculement économique | formes simples ou volumes faibles | Au-delà de 10 000 unités, cela a du sens. |
Pour une production de 50 à 500 unités, l'usinage CNC est parfaitement adapté. Le coût unitaire reste constant et les coûts de mise en place sont répartis sur l'ensemble du lot. Cette solution convient parfaitement aux petites séries et aux premières phases de la robotique.
Boîtiers et interfaces métalliques
Les boîtiers métalliques usinés CNC supportent les charges à l'intérieur d'un robot. Ils contiennent moteurs, capteurs et cartes électroniques. Leurs surfaces planes et leurs perçages précis facilitent l'assemblage. Une pièce usinée dissipe également la chaleur des composants électroniques. Pour une conception légère, l'aluminium 7075 est un excellent choix. Ce matériau permet de conserver des parois fines sans compromettre la résistance. Pour les systèmes robotiques nécessitant un blindage électromagnétique, une coque métallique usinée remplit cette fonction en une seule pièce.
Fabrication de tôle
Découpe et pliage au laser
La tôle est initialement une barre plate. Un laser découpe le contour. Une presse plieuse plie les bords. Cette séquence permet de construire les châssis principaux de nombreux systèmes robotisés. Le processus est rapide : un châssis peut être découpé et plié en quelques heures. La découpe laser garantit des bords nets. Le pliage apporte de la rigidité sans alourdir la pièce, ce qui est essentiel pour les structures légères des systèmes d'automatisation. L'équipe de tôlerie de NOBLE réalise la découpe et le pliage en interne, ce qui permet de réduire les délais de livraison.
Soudage et assemblage
Les pièces pliées s'assemblent par soudage. Une soudure est solide et permanente. Pour les structures, le soudage offre une meilleure résistance à la charge que les fixations. L'étape d'assemblage ajoute des supports, des goujons et des inserts filetés. Ces éléments permettent au boîtier de maintenir les pièces internes. Les structures en tôle sont idéales pour les robots transportant des charges utiles importantes. Le châssis supporte la contrainte. Les panneaux extérieurs protègent l'électronique.
Structures et châssis
De nombreux robots utilisent une structure en tôle. Cette conception offre un bon rapport résistance/poids. Le choix du matériau influe sur le résultat. L'acier offre une grande résistance, tandis que l'aluminium permet d'alléger le robot. Pour l'automatisation industrielle, les châssis en acier ont une longue durée de vie, même après de nombreux cycles. Pour les robots mobiles, l'aluminium permet d'économiser la batterie. Le tableau ci-dessous présente les différentes options de fabrication en fonction du volume.
| Bande de volume | Processus le plus rentable | Raisonnement |
| 1-50 | Impression 3D, CNC | Faible NRE ; apprentissage rapide |
| 50-500 | CNC, tôlerie | Répétable sans outillage complexe |
| Moyenne | Tôlerie, moulures de pont | Zone de transition : la répétabilité est payante |
| Haute | Moulage par injection, moulage sous pression | Amortissement des coûts de développement élevés ; la rapidité l'emporte |
Le coût de la tôlerie diminue légèrement avec l'augmentation du volume de production. Les frais de mise en place sont répartis sur un plus grand nombre d'unités. Pour une production en moyenne série, c'est un choix judicieux.
Moulage par injection et coulée sous vide
Moulage par injection en volume
Le moulage par injection consiste à injecter du plastique fondu dans un moule en acier. Le cycle de production s'effectue en quelques secondes. Un seul moule peut fabriquer des millions de pièces. Pour la production en grande série de boîtiers de robots grand public, ce procédé est prédominant. Le coût unitaire diminue rapidement avec l'augmentation de la quantité. L'investissement initial en outillage se situe entre 10 000 et 50 000 dollars. Cet investissement est rentable à partir de 5 000 unités. Au-delà de 10 000 unités, le moulage devient l'option la plus économique.
L'efficacité des matériaux dépasse 97 %. Les matières premières excédentaires sont recyclées. Le procédé garantit une qualité constante pour chaque injection. Pour les châssis de robots produits en grande série, le moulage par injection est la norme.
Moulage sous vide pour la production de ponts
Le moulage sous vide se situe entre le prototypage et la production en série. Un moule en silicone reproduit la forme à partir d'un modèle maître. Le coût du moule est bien inférieur à celui de l'outillage en acier. Le délai de production est de quelques jours au lieu de plusieurs semaines. Le procédé permet de fabriquer un nombre limité de pièces avant que le moule ne s'use. Pour une petite série de boîtiers de robots, le moulage sous vide offre des pièces moulées de qualité à un coût bien inférieur à celui de l'outillage traditionnel.
Ces matériaux imitent les plastiques de production. Ils présentent une rigidité et une couleur similaires. Cela permet aux ingénieurs de tester l'ajustement et le fonctionnement avant d'acheter des moules en acier. Le moulage sous vide convient à la production de ponts et à la validation du marché.
Coût de l'outillage et délai de livraison
Le coût de l'outillage détermine le choix du procédé. L'usinage CNC ne nécessite aucun outillage spécifique à la pièce. Le travail de la tôle requiert des matrices simples. Le moulage par injection exige des moules coûteux. Les délais de livraison suivent la même logique : une pièce usinée CNC est livrée en quelques jours, un moule usiné prend des semaines et un moule d'injection en acier des mois. Pour les entreprises de robotique aux délais serrés, ce facteur est crucial. Le procédé le plus adapté dépend du volume et de la cadence. NOBLE accompagne ses clients du prototype à la production, en adaptant le procédé au volume sans retards inutiles.
Procédés de finition pour les logements des robots IA
Peinture et revêtement
Protection esthétique et anticorrosion
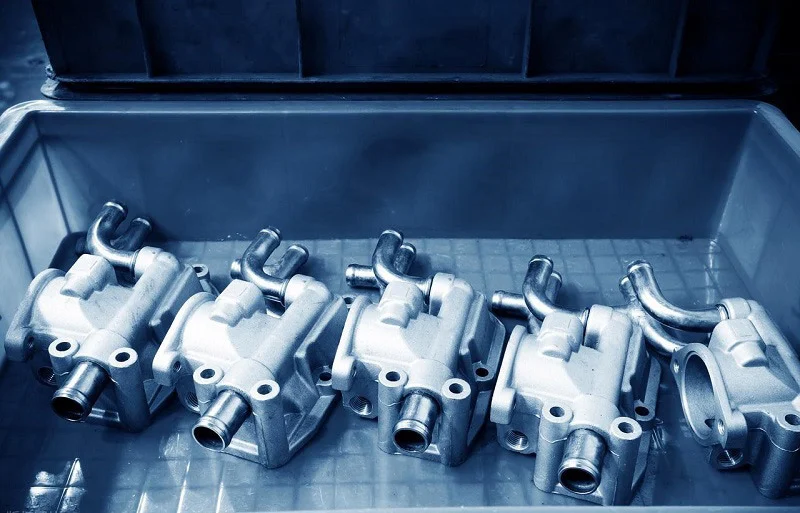
La peinture ne se contente pas d'embellir le boîtier d'un robot IA. Elle protège sa surface de l'humidité et des produits chimiques. Un revêtement en poudre ou par électrodéposition ajoute une couche résistante à la rouille. Pour les robots d'extérieur, cette couche est essentielle : elle protège le métal sous-jacent de la pluie et du sel.
La couleur et la brillance sont également importantes pour l'image de marque. Une finition lisse et uniforme est gage de qualité. En production, les lignes de pulvérisation automatisées garantissent un revêtement identique sur chaque unité. Cette constance assure le bon déroulement de la fabrication à grande échelle.
Règles relatives à l'usure et à l'environnement
Tous les revêtements ne résistent pas aux conditions difficiles. Les rayons UV dégradent certaines peintures au fil du temps. Le frottement répété use les couches fines. Pour les robots fonctionnant en extérieur, une couche de finition résistante aux UV est indispensable. Les systèmes d'IA d'intérieur sont moins soumis à des contraintes ; une couche de base suffit.
Les réglementations environnementales influent également sur le processus. L'utilisation de certains solvants est soumise à des restrictions légales. Les revêtements à base d'eau constituent une option plus sûre. Bien qu'un peu plus coûteux, ils respectent les normes de qualité de l'air. Les équipes de production doivent trouver un équilibre entre durabilité, coût et conformité réglementaire.
Boîtiers de marque et d'extérieur
Les robots de marque arborent souvent des couleurs et des logos personnalisés. Un revêtement résistant préserve leur aspect impeccable même après des années d'utilisation. Pour les boîtiers de robots IA destinés à l'extérieur, un système multicouche est optimal. Une sous-couche assure l'adhérence au métal. Une couche de couleur apporte la finition. Enfin, une couche de vernis transparent scelle l'ensemble.
Texturation
Adhérence et protection contre les rayures
La texture confère à la surface d'un robot un toucher plus agréable. Un grain léger améliore l'adhérence pour les mains humaines. Elle masque également les petites rayures et les traces de doigts, préservant ainsi l'aspect neuf du boîtier du robot IA plus longtemps. L'intégration de la texture dans le moulage est gratuite, même pour les grandes séries.
Limites du processus
Toutes les textures ne conviennent pas à toutes les formes. Les motifs profonds peuvent retenir la saleté. Les angles vifs peuvent ne pas se remplir uniformément. Pour la production, le moule doit être conçu en tenant compte de la texture. Cela engendre des coûts et des délais supplémentaires. Les équipes de conception devraient choisir une texture dès le début afin d'éviter les retouches.
Surfaces interactives pour l'homme
Les robots évoluant à proximité des humains ont besoin de surfaces douces au toucher. Une surface texturée offre une sensation plus chaleureuse et moins mécanique. Elle réduit également les risques de glissement lorsqu'on manipule le robot. Pour les robots utilisés dans les foyers ou les hôpitaux, ce petit détail contribue à instaurer un climat de confiance.
Métallisation
Blindage et conductivité EMI
Le plaquage métallique transforme le boîtier en plastique d'un robot IA en un blindage. Des couches de nickel et de cuivre, obtenues par voie chimique, bloquent les interférences électromagnétiques. Le tableau ci-dessous compare l'efficacité du plaquage à celle des peintures conductrices.
| Système de revêtement | Grosor | 30 MHz | 100 MHz | 1 GHz | 10 GHz |
| Placage intégral en cuivre/nickel | 1.0 à 2.5 µm | 90 dB | 108 dB | 120 dB | 87 dB |
| Placage sélectif cuivre/nickel | 2.0 à 2.5 µm | 77 dB | 73 dB | 71 dB | 63 dB |
| Peinture en cuivre argenté | 0.025 – 0.375 mm | 65 dB | 63 dB | 70 dB | 63 dB |
| Peinture argentée | 0.0125 – 0.025 mm | 70 dB | 71 dB | 62 dB | 70 dB |
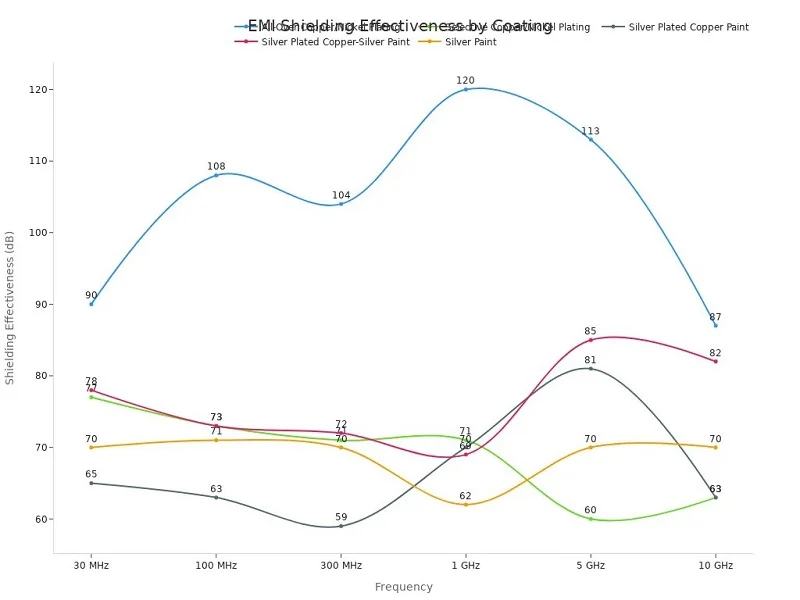
Les applications concrètes nécessitent généralement une atténuation de 40 à 80 dB en fonction de la sensibilité du circuit et des limites d'émission.
Adhésion et préoccupations environnementales
Le placage adhère mieux aux plastiques propres et dépolis. Toute trace d'huile ou de poussière compromet l'adhérence. Le procédé utilise également des produits chimiques qui nécessitent une manipulation soigneuse. Le traitement des déchets engendre des coûts supplémentaires. Pour la production, ces étapes doivent être réalisées sur une chaîne de production contrôlée.
Boîtiers sensibles aux interférences électromagnétiques
Les systèmes d'IA bardés de capteurs nécessitent un blindage robuste. Un boîtier plaqué répond à ce besoin sans recourir aux métaux lourds. Pour les robots soumis à des tests d'émissions, un plaquage cuivre/nickel intégral offre les meilleures performances sur toute la plage de valeurs.
Considérations de conception pour les logements des robots IA
Un robot humanoïde renferme une multitude de composants dans sa coque. Usinage, roulements, électronique, capteurs, câbles et systèmes thermiques : tout se dispute l'espace. Le boîtier du robot doté d'IA doit maintenir cet ensemble en place, tout en assurant un refroidissement efficace, un fonctionnement silencieux et une sécurité optimale. Trois axes de conception principaux déterminent les choix les plus complexes.
Gestion thermique
Conductivité thermique du matériau
Les métaux dissipent la chaleur bien mieux que les polymères ou les composites. L'aluminium présente une conductivité thermique de 120 à 180 W/m·K. Celle de l'acier inoxydable descend à 15–25 W/m·K. Le titane affiche une conductivité thermique encore plus faible, de 7 à 22 W/m·K. Les plastiques et les composites en fibre de carbone agissent comme des isolants. Ils emprisonnent la chaleur à proximité des composants électroniques. Pour les systèmes d'IA dotés de cartes électroniques à haute densité de composants, une enveloppe métallique répartit la chaleur sur toute la surface. Une enveloppe en plastique nécessite l'assistance de ventilateurs ou de caloducs.
Géométrie et flux d'air
La forme est aussi importante que le matériau. Des ouvertures près du haut permettent à l'air chaud de s'échapper. Des canaux entre les composants acheminent l'air frais loin des points chauds. Un boîtier étanche pour robot IA emprisonne la chaleur et réduit la durée de vie des composants. Les concepteurs doivent prévoir un espace suffisant pour la circulation de l'air et veiller à ce que les câbles ne soient pas gênés par ce flux.
Intégration du refroidissement actif
Le refroidissement passif ne suffit parfois pas. Ventilateurs, dissipateurs thermiques et caloducs assurent un refroidissement actif. Le boîtier doit maintenir ces composants en place et permettre leur ventilation. Les points de fixation des ventilateurs nécessitent des parois rigides pour limiter les vibrations. Un cadre métallique offre cette rigidité et contribue également à dissiper la chaleur du moteur du ventilateur.
Blindage EMI
Matériaux et revêtements conducteurs
Les interférences électromagnétiques perturbent les capteurs et les liaisons sans fil. Un boîtier métallique pour robot IA les bloque naturellement. Les coques en plastique nécessitent une couche conductrice. Le cuivrage chimique et le nickelage sont des procédés efficaces. Les peintures et joints conducteurs constituent d'autres options. Chaque choix influe sur le coût et le poids.
Efficacité de blindage
Le plaquage cuivre-nickel complet atteint 90 dB à 30 MHz et 120 dB à 1 GHz. Le plaquage sélectif chute à 71–77 dB. La peinture argentée se situe autour de 62–71 dB. Les applications réelles nécessitent 40–80 dB. Le niveau approprié dépend de la sensibilité du circuit et des limites d'émission.
Mise à la terre et liaison
Le blindage n'est efficace qu'avec une bonne mise à la terre. Chaque panneau conducteur doit être relié au châssis. Des joints comblent les interstices aux jonctions. Les ouvertures pour les câbles et les aérations doivent rester petites. Une large ouverture laisse rapidement passer les interférences électromagnétiques. Les concepteurs doivent considérer chaque jonction comme un point de fuite potentiel.
Intégrité structurelle et poids
Exigences relatives à la capacité de charge
Le châssis du robot IA supporte des charges réelles. Moteurs, bras et charges utiles exercent des forces de traction et de poussée sur la structure. Les articulations subissent des contraintes répétées. La structure doit conserver sa forme sous charge. L'aluminium 7075-T6 offre une résistance à la traction d'environ 570 MPa. Cette résistance permet à des parois fines de supporter des pièces lourdes.
Stratégies de réduction de poids
La conception légère réduit la consommation d'énergie et augmente la vitesse. L'aluminium et la fibre de carbone offrent les meilleurs rapports résistance/poids. Les structures légères réduisent également l'inertie, ce qui permet aux robots collaboratifs de s'arrêter rapidement et en toute sécurité. Chaque gramme gagné profite à l'ensemble du système.
Résistance aux chocs
Les robots peuvent se heurter à des objets. Un outil qui tombe ou un choc contre un mur peuvent fissurer leur coque. Le polycarbonate résiste mieux aux impacts que l'ABS. Les métaux se bossellent mais se brisent rarement. Pour la collaboration homme-robot, les revêtements extérieurs souples absorbent l'énergie. Ils protègent également les personnes à proximité.
Critères de sélection pour les logements des robots IA
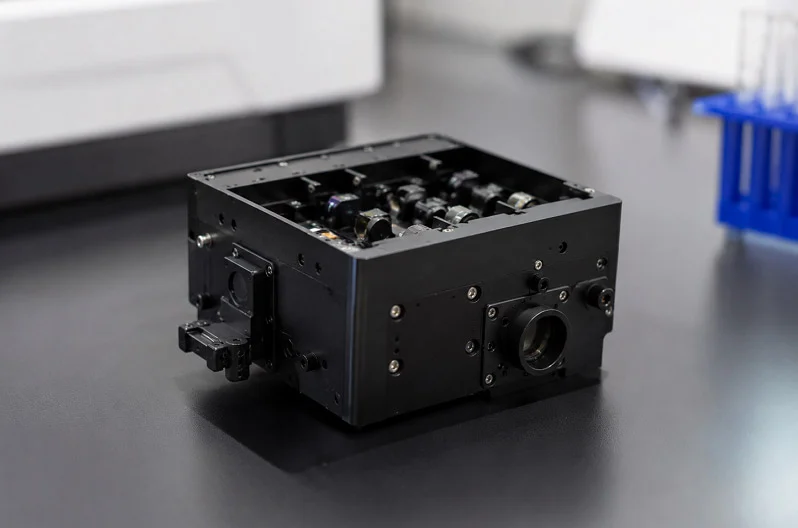
Le choix des matériaux et du procédé de fabrication d'un boîtier pour robot IA repose sur trois éléments : la quantité nécessaire, les fonctionnalités requises et le budget. Une erreur dans ces choix peut entraîner un gaspillage d'argent ou la livraison d'un produit défectueux.
Coût et volume de production
Options à faible volume
Pour les petites séries, l'usinage CNC, l'impression 3D et le moulage sous vide sont les solutions les plus adaptées. L'usinage CNC présente des coûts d'outillage minimes et un coût unitaire fixe, quel que soit le volume. Le délai de production des premières pièces est de 1 à 5 jours. L'impression 3D ne nécessite aucun outillage et convient parfaitement aux prototypes de 1 à 10 unités. Le moulage en uréthane se situe dans la fourchette basse à moyenne, avec des coûts d'outillage modérés et des séries bien adaptées aux productions limitées.
Options de volume moyen
La production en moyennes séries requiert l'outillage de pontage, le frittage laser sélectif (SLS) et le moulage par injection à outillage souple. Ces méthodes offrent un bon compromis entre répétabilité et investissement raisonnable en outillage. La fabrication de tôlerie trouve également sa place. Elle présente des coûts d'outillage modérés et s'adapte aux petites comme aux grandes séries. Pour les équipes de robotique passant du prototype à la commercialisation, c'est à ce stade que les choix de processus deviennent cruciaux.
Options à volume élevé
La production en grande série implique le moulage par injection, le moulage sous pression et l'assemblage automatisé. L'outillage pour le moulage par injection nécessite un investissement important, mais le coût unitaire diminue considérablement avec l'augmentation de la production. L'outillage pour le moulage sous pression requiert également un investissement conséquent et se justifie au-delà de 10 000 unités. Les délais de livraison s'étendent alors sur plusieurs semaines, voire plusieurs mois. Pour les produits de robotique grand public, il s'agit de la solution standard.
Exigences de performance
Force et rigidité
Les structures porteuses nécessitent des alliages métalliques à haute résistance comme l'aluminium, le titane et l'acier. Ces matériaux offrent durabilité, résistance à la corrosion et stabilité dimensionnelle. Les bras et articulations des robots utilisent souvent des composites légers comme le PRFC (polymère renforcé de fibres de carbone) en raison de leur rapport résistance/poids élevé.
Besoins thermiques et en matière d'interférences électromagnétiques
Les métaux absorbent la chaleur des composants électroniques, tandis que les polymères et les composites la retiennent. Pour les systèmes d'IA dotés de cartes à haute densité thermique, une enveloppe métallique répartit la chaleur. Le blindage contre les interférences électromagnétiques nécessite des matériaux ou des revêtements conducteurs. Un plaquage complet en cuivre et nickel atteint 90 dB à 30 MHz.
Résistance environnementale
Les robots d'extérieur sont exposés aux UV, à la pluie et au sel. Les polymères et plastiques de pointe offrent une résistance chimique et un rapport coût-efficacité avantageux pour les boîtiers et les housses de protection. L'acier inoxydable 316 résiste mieux au lavage et aux produits chimiques que l'acier inoxydable 17-4 pH.
Outils de comparaison et de décision
Matrice Matériaux vs Procédés
| Catégorie de matériau | Propriétés clés | Application dans les boîtiers de robots |
| Composites légers (CFRP, FRP) | Rapport résistance/poids élevé, poids réduit, capacité de charge utile améliorée | Bras robotisés, articulations, châssis |
| Alliages métalliques à haute résistance | Durabilité, résistance à la corrosion, stabilité dimensionnelle | Structures porteuses |
| Polymères et plastiques avancés | Résistance chimique, facilité de fabrication, rentabilité, flexibilité de conception | Boîtiers, couvercles de protection, composants non structuraux |
| Matériaux spécialisés | Faible coefficient de frottement, résistance à l'usure, stabilité thermique | Joints, composants d'actionneurs |
| Systèmes de matériaux hybrides | Performances optimisées grâce à la combinaison de matériaux | Placement stratégique pour un équilibre résistance, poids et coût |
Coût, vitesse et évolutivité
| Processus | Coût de l'outillage | Coût unitaire | Plage de volume optimale | Délai d'exécution (première partie) |
| Usinage CNC | Minimal / Aucun | Volume plat | Faible à moyen (1 à 10 000) | 1 à 5 jours |
| Moulage par Injection | Haute | Très faible à l'échelle | Élevé (10,000+) | Semaines à mois |
| Impression 3D | Aucun | Déterminé par le temps d'exécution/le matériau | Prototypage (1–10) | 1 à 5 jours |
| Fabrication de tôle | Modérée | Sur demande | Croissant | 1 à 5 jours (sans outil) |
Arbre de décision pour la sélection
Commencez par le volume. Moins de 10 unités ? Optez pour l’impression 3D. Entre 10 et 10 000 ? Usinage CNC ou tôlerie. Plus de 10 000 ? Moulage par injection ou fonderie sous pression. Ensuite, évaluez les performances requises. Si les exigences thermiques ou électromagnétiques sont élevées, choisissez le métal. Si le poids est primordial, privilégiez les composites. Enfin, tenez compte de votre budget et de vos délais.
Essayez notre outil Materials.AI pour obtenir plus de conseils sur le choix des matériaux.
NOBLE : Partenaire de fabrication de logements pour robots IA

NOBLE est spécialisée dans la transformation des métaux et des plastiques pour la fabrication de boîtiers destinés aux robots dotés d'IA. L'entreprise accompagne les industries où les robots effectuent des opérations de soudage, de peinture, d'assemblage, de tri et de contrôle qualité. Cette expertise est un atout précieux lorsqu'on recherche un partenaire maîtrisant à la fois la robotique et la production industrielle.
Transformation des métaux et des plastiques
Usinage CNC et moulage par injection
NOBLE réalise l'usinage CNC de boîtiers métalliques et le moulage par injection de pièces plastiques. L'usinage CNC est compatible avec l'aluminium, l'acier inoxydable et le titane. Ce procédé garantit des tolérances serrées pour des composants de précision. Le moulage par injection assure la production en grande série de coques de robots grand public. Les deux procédés utilisent le même système qualité.
Fabrication additive et tôlerie
La fabrication additive englobe les technologies FDM, SLA, SLS et DMLS. La technologie DMLS permet d'imprimer des pièces métalliques en acier inoxydable 17-4 PH. La tôlerie permet de réaliser des structures et des châssis. La découpe laser, le pliage et le soudage sont combinés pour la fabrication de systèmes robotiques nécessitant des structures robustes.
Gamme de matériaux et expertise
La gamme de matériaux comprend des alliages d'aluminium, des aciers inoxydables, du titane, du magnésium, de l'ABS, du polycarbonate, du nylon et des composites de fibres de carbone. Cette diversité permet à NOBLE d'adapter le matériau à l'application. Un bras robotisé collaboratif peut nécessiter de la fibre de carbone, tandis qu'une plateforme d'automatisation industrielle peut requérir de l'acier. L'équipe est consciente des compromis nécessaires.
Certifications et qualité
Certification en gestion de la qualité
La certification de gestion de la qualité couvre les systèmes de management de la qualité. Elle garantit la constance du contrôle des processus à chaque cycle de production. Pour les acheteurs de boîtiers pour robots dotés d'intelligence artificielle, cette certification est un gage de fiabilité.
Normes de qualité des dispositifs médicaux
Les normes de qualité des dispositifs médicaux prouvent que NOBLE est capable de satisfaire aux exigences réglementaires les plus strictes. Les systèmes robotiques pour la santé ou la collaboration homme-robot bénéficient de cette expertise.
Processus d'assurance qualité
L'assurance qualité comprend le contrôle des matières premières, l'inspection en cours de production et les tests finaux. Chaque lot est comparé aux spécifications. Les systèmes détectent les défauts avant l'expédition des pièces. Cette rigueur garantit la sécurité et la fiabilité des robots collaboratifs.
Capacités de service complet
Assistance à la conception et prototypage
NOBLE facilite la conception en vue de la fabrication. Les ingénieurs examinent l'épaisseur des parois, les angles de dépouille et les tolérances cumulées. Le prototypage s'effectue par impression 3D, usinage CNC ou moulage sous vide. La rapidité d'exécution permet aux équipes de tester l'ajustement et le fonctionnement dès les premières étapes.
Fabrication et assemblage
La production s'adapte à toutes les échelles, des petites séries usinées CNC au moulage par injection en grande série. Les services d'assemblage comprennent le montage des supports, l'installation des inserts et l'intégration des sous-systèmes. Les systèmes d'automatisation restent flexibles quel que soit le volume de production.
Des solutions complètes
NOBLE prend en charge l'intégralité du processus, de la conception à l'assemblage. Un seul interlocuteur pour le prototypage, l'outillage, la production et la finition. Les robots collaboratifs et les systèmes d'automatisation industrielle bénéficient de cette approche intégrée. Le processus reste simple et la collaboration étroite.
Choisissez le matériau adapté aux exigences de la pièce. Sélectionnez le procédé en fonction du volume de production, de votre budget et des délais. Intégrez systématiquement la finition, la gestion thermique et le blindage électromagnétique. L'impression 3D métal (DMLS) permet de fabriquer des boîtiers sur mesure pour robots IA. Les polymères conducteurs renforcent le blindage. Les matériaux souples sécurisent la collaboration homme-robot. Ces tendances transforment la production robotique. Pour les robots collaboratifs, le prototypage permet de tester vos options avant d'investir dans l'outillage de production. Les équipes d'automatisation collaborative vérifient l'ajustement, la dissipation thermique et le blindage dès les premières étapes. Cette étape de production robotique permet de réaliser des économies. La conception collaborative accélère l'automatisation robotique. Chaque production robotique nécessite un prototype validé. Évaluez d'abord votre application, puis engagez-vous. La science des matériaux et la fabrication robotique continueront de converger, ouvrant de nouvelles perspectives pour la production collaborative et le travail d'équipe dans l'automatisation de la production.
FAQ sur les logements pour robots IA
Quel matériau est le plus adapté à la fabrication d'un boîtier pour robot IA nécessitant un blindage EMI performant ?
Les boîtiers métalliques bloquent naturellement les interférences. L'aluminium offre un blindage d'environ 80 à 100 dB. Les boîtiers en plastique nécessitent un blindage supplémentaire. Le cuivrage chimique et le nickelage atteignent 90 dB à 30 MHz. Un blindage complet est plus performant qu'un blindage sélectif ou une peinture argentée sur la plupart des fréquences.
Dans quelles circonstances le moulage par injection est-il judicieux pour le boîtier d'un robot doté d'intelligence artificielle ?
Le moulage par injection devient rentable au-delà de 10 000 unités. L'outillage coûte entre 10 000 et 50 000 $. Le coût unitaire diminue rapidement à ce volume. En dessous de 5 000 unités, l'usinage CNC ou le travail de la tôle permettent de réduire les coûts. Le seuil de rentabilité dépend de la complexité de la pièce et du matériau.
Puis-je utiliser l'impression 3D pour la fabrication finale d'un boîtier pour robot IA ?
Oui, mais choisissez le bon procédé. Le DMLS imprime des pièces métalliques en acier inoxydable 17-4 PH. Celles-ci servent de boîtiers pour des applications finales. Le FDM et le SLA conviennent uniquement aux prototypes. Le SLS en nylon permet de réaliser des pièces fonctionnelles en petites séries.
Quelles sont les causes de la fissuration sous contrainte des boîtiers de robots en polycarbonate ?
Les solvants attaquent les zones de contrainte. Des fissures se forment autour des trous de vis et dans les angles aigus. Les concepteurs doivent éliminer les points de contrainte et effectuer un recuit des pièces. Les revêtements durs bloquent les attaques chimiques. Pour les couvercles de capteurs, une feuille de polycarbonate revêtue reste transparente et résiste aux dommages.
Comment choisir entre l'aluminium 6061 et 7075 pour un châssis de robot ?
L'acier 7075-T6 atteint une résistance à la traction d'environ 570 MPa, tandis que l'acier 6061-T6 se situe aux alentours de 310 MPa. Leur rigidité est similaire, de l'ordre de 69 à 72 GPa. Privilégiez l'acier 7075 lorsque des parois minces doivent supporter des charges importantes. Optez pour l'acier 6061 lorsque la soudabilité et le coût sont des critères prioritaires.
Quel est le point de basculement économique entre l'usinage CNC et le moulage par injection ?
L'usinage CNC reste rentable pour les petits et moyens volumes de production. Le coût unitaire demeure constant pour l'ensemble du lot. Le moulage par injection nécessite un investissement initial important en outillage. Au-delà de 10 000 unités, le moulage devient l'option la plus économique. En deçà, l'usinage CNC ou le travail de la tôle sont plus avantageux.
Pourquoi la gestion thermique est-elle si importante dans la conception des boîtiers des robots dotés d'IA ?
Les systèmes d'IA intègrent une électronique dense dans un espace réduit. Les métaux sont de bons conducteurs thermiques. L'aluminium présente une conductivité thermique de 120 à 180 W/m·K. Les plastiques et les composites retiennent la chaleur près des composants. Un boîtier étanche réduit la durée de vie de ces derniers. Les évents, les caloducs et les ventilateurs sont utiles lorsque le refroidissement passif est insuffisant.
Comment le volume de production influence-t-il le choix entre le moulage sous vide et le moulage par injection ?
Le moulage sous vide permet de produire un nombre limité de pièces à partir d'un moule en silicone. Le délai de production est de quelques jours. Le moulage par injection, quant à lui, nécessite un outillage en acier et un délai de plusieurs semaines. Pour les productions transitoires et la validation du marché, le moulage sous vide permet d'obtenir des pièces moulées sans les coûts d'outillage. Les équipes de robotique y ont recours avant d'opter pour l'acier.







