
La demande de boîtiers de précision pour dispositifs médicaux ne cesse de croître, et le rôle des solutions de boîtiers médicaux usinées CNC est plus crucial que jamais. Moniteurs portables, systèmes d'imagerie et instruments chirurgicaux nécessitent tous des boîtiers protégeant les composants électroniques sensibles tout en respectant des normes de sécurité rigoureuses. Les fabricants maintiennent couramment des tolérances critiques de l'ordre de ±0.0001 pouce. Comment parviennent-ils à une telle précision tout en garantissant une biocompatibilité stricte et une fiabilité à long terme ?
La solution réside dans l'usinage CNC médical de pointe , qui constitue la base de la production moderne de boîtiers médicaux CNC. Ce guide détaille les procédés, les matériaux et les choix de conception qui définissent les boîtiers médicaux haute performance. Vous découvrirez ce qui distingue un partenaire de fabrication fiable d'un partenaire à risque, notamment en matière de constance, de traçabilité et de conformité réglementaire.
Tous les matériaux utilisés dans la fabrication des boîtiers médicaux CNC doivent être conformes aux normes USP Classe VI ou faire l'objet d'un dossier de référence auprès de la FDA. La norme ISO 10993 demeure la référence essentielle pour l'évaluation de la biocompatibilité, garantissant ainsi la sécurité de chaque boîtier pour le contact avec les patients et les environnements cliniques.
Ces exigences réglementaires influencent chaque décision de conception et de production. Les comprendre vous permet d'évaluer avec assurance les fournisseurs pour votre prochain projet de dispositif. Des choix judicieux améliorent la sécurité, optimisent l'efficacité de la fabrication et génèrent de meilleurs résultats de production à tous les niveaux.
Boîtiers médicaux CNC : Processus et applications clés
Un boîtier médical usiné CNC de haute qualité ne se contente pas de protéger les composants électroniques internes. Il contribue au bon fonctionnement du dispositif dans les environnements hospitaliers exigeants. L'industrie des dispositifs médicaux utilise ces méthodes pour créer des boîtiers conformes aux normes de sécurité les plus strictes, même avec des conceptions complexes. Découvrons comment cela fonctionne et où ces boîtiers sont utilisés dans les dispositifs médicaux.
Pourquoi l'usinage CNC est essentiel pour les dispositifs médicaux
Précision et répétabilité en production
La fabrication de dispositifs médicaux exige une constance irréprochable d'un lot à l'autre. Un boîtier présentant un écart de quelques millièmes de pouce peut entraîner un mauvais alignement des pièces ou une rupture d'étanchéité. L'usinage CNC résout ce problème en garantissant des tolérances très strictes sur chaque pièce. Une fois le programme CNC défini, la machine reproduit le même résultat de manière constante. Cette répétabilité est essentielle à la production de dispositifs médicaux, où chaque unité doit répondre aux mêmes spécifications.
D'autres méthodes, comme le moulage par injection de métal, conviennent aux grandes séries, mais n'offrent pas la même précision. L'usinage CNC, quant à lui, permet de traiter des séries plus faibles avec des tolérances beaucoup plus strictes. Il offre également la possibilité d'ajuster la conception au besoin. Pour les boîtiers médicaux usinés CNC, cette combinaison de précision et de flexibilité est un atout majeur.
Personnalisation pour les géométries complexes
L'usinage CNC des boîtiers médicaux excelle particulièrement dans la réalisation de formes complexes. Là où d'autres méthodes de fabrication peinent à reproduire des détails minutieux, le CNC les maîtrise parfaitement. Besoin de trous précis pour la fixation de capteurs ? Le CNC répond à cette exigence. Besoin de fentes pour le passage des câbles ou d'emplacements pour les composants électroniques ? Aucun problème. Le procédé gère tous ces détails avec une grande précision.
L'usinage CNC combinant fraisage et tournage est une méthode courante pour la fabrication des boîtiers d'instruments. Ce procédé réduit la manutention et améliore la précision. Les alliages d'aluminium comme le 6061 et le 7075 sont très appréciés pour les boîtiers de dispositifs non implantables. Légers, robustes et faciles à usiner, ils sont parfaitement adaptés aux boîtiers d'équipements de diagnostic et autres pièces médicales.
Applications dans l'ensemble de l'industrie des dispositifs médicaux
Boîtiers pour équipements de diagnostic et de surveillance
Les équipements de diagnostic nécessitent des boîtiers protégeant les composants électroniques sensibles tout en facilitant la maintenance. L'usinage CNC médical permet de fabriquer ces boîtiers avec la précision requise pour un ajustement parfait. Les boîtiers d'écrans, de panneaux de commande et d'appareils d'imagerie diagnostique sont tous fabriqués grâce à l'usinage CNC. Cette méthode permet de produire des boîtiers robustes, adaptés à une utilisation quotidienne en milieu médical. Nombre de ces boîtiers requièrent également un blindage contre les interférences électromagnétiques (EMI), et le procédé permet de créer les emplacements pour les inserts de blindage. L'ensemble du processus de fabrication est réalisé avec une grande précision.
Boîtiers pour systèmes d'imagerie (IRM, scanners CT)
Les systèmes d'imagerie présentent des défis uniques. Les appareils d'IRM nécessitent des pièces non magnétiques, et le procédé utilise des matériaux répondant à cette exigence. La méthode permet de produire des châssis, des boîtiers de capteurs et des blindages précis pour les équipements d'imagerie. Ces pièces doivent s'emboîter parfaitement pour garantir des résultats précis. Les composants des dispositifs médicaux pour systèmes d'imagerie requièrent souvent des tolérances serrées et des formes complexes, deux exigences que le procédé maîtrise parfaitement.
Dispositifs médicaux portables et de poche
Les dispositifs médicaux portables connaissent une popularité croissante. Outils de diagnostic portables, moniteurs portables et dispositifs portables nécessitent tous des boîtiers légers et résistants. Le procédé CNC permet de réaliser des conceptions ergonomiques offrant une prise en main confortable. Ces produits sont couramment utilisés dans le domaine médical. Les enceintes de ventilateurs, les couvercles de composants de respirateurs et les supports de rééducation bénéficient tous de cette précision. Les instruments chirurgicaux utilisent également des boîtiers usinés pour leurs poignées et interfaces de commande. Ces pièces chirurgicales doivent résister à des stérilisations répétées tout en conservant leur ajustement et leur fonctionnalité. Un autre domaine clé concerne les instruments chirurgicaux qui requièrent un contrôle précis et une manipulation ergonomique, pour lesquels les pièces usinées garantissent une qualité constante. La production en série de ces dispositifs bénéficie de la répétabilité du processus d'usinage.
Usinage CNC Procédures relatives aux logements médicaux
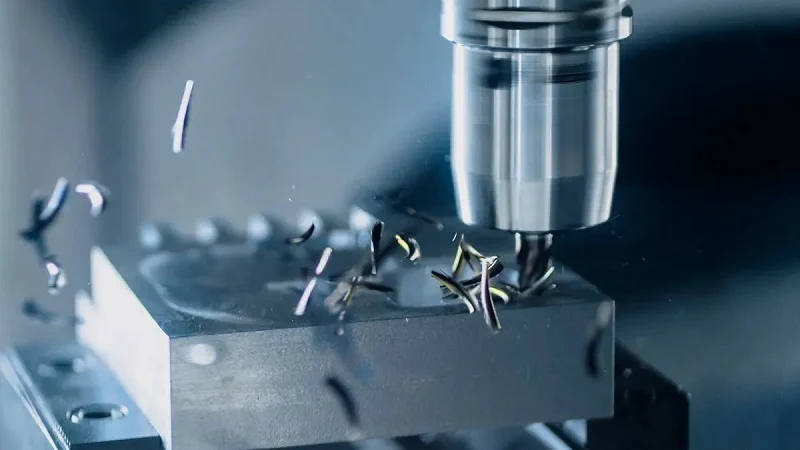
Le choix du procédé d'usinage approprié influence le fonctionnement de votre boîtier médical. Chaque méthode présente ses propres avantages. L'essentiel est d'adapter le procédé à la taille, à la complexité et au volume de votre pièce. Examinons les principales options.
Fraisage CNC pour les caractéristiques complexes du logement
Le fraisage réalise la majeure partie du travail pour les surfaces planes, les cavités et les détails. Les outils de coupe rotatifs enlèvent de la matière d'un bloc, ce qui vous offre un contrôle total sur la forme finale.
3 axes contre Fraisage 5 axes
Le fraisage standard 3 axes déplace l'outil selon les axes X, Y et Z. Il convient parfaitement aux pièces simples. Pour les boîtiers médicaux complexes, le fraisage 5 axes est souvent préférable. Une machine 5 axes ajoute deux axes de rotation, ce qui permet à l'outil d'atteindre la pièce sous différents angles sans avoir à déplacer cette dernière.
Le principal avantage réside dans la précision. L'usinage CNC 5 axes permet d'usiner plusieurs faces en une seule opération, ce qui réduit considérablement la manutention. Moins d'opérations signifie moins de risques d'erreurs. Pour un boîtier médical usiné CNC présentant des caractéristiques sur différentes faces, c'est un atout majeur.
Cela est crucial lors de l'usinage de matériaux durs comme le titane. Les boîtiers médicaux utilisent souvent le titane pour sa résistance et sa biocompatibilité. Cependant, le titane génère beaucoup de chaleur lors de l'usinage. Les centres d'usinage 5 axes de pointe utilisent un système d'arrosage abondant et une commande adaptative de la trajectoire d'outil pour gérer cette chaleur. Ils empêchent la déviation de l'outil et garantissent un état de surface constant. On obtient ainsi une précision reproductible sur des parois fines et des contours complexes.
Les chiffres le confirment :
| Aspect | Spécifications | Pertinence pour les logements médicaux |
| Tolérance dimensionnelle | ±0.005 mm (±0.0002″) | Assure un ajustement et un fonctionnement précis des boîtiers d'implants |
| Finition de surface (Ra) | 0.05 pm | Favorise la biocompatibilité et réduit les débris d'usure |
| Précision de la MMT | ±0.001 mm (±0.00004″) | Valide les dimensions finales des pièces par rapport aux spécifications |
| Précision de la sonde tactile en cours de processus | ±0.002 mm (±0.00008″) | Assure une surveillance en temps réel pour prévenir la dérive pendant l'usinage |
| Stabilité de la température ambiante | ± 0.5 ° C (± 1 ° F) | Empêche la dilatation thermique qui compromettrait la précision au micron près. |
Ces tolérances très serrées rendent l'usinage CNC médical fiable pour les applications critiques. Chaque pièce est identique à la précédente.
Fraisage pour poches, bossages et points de fixation
Les boîtiers médicaux nécessitent des éléments internes pour maintenir les composants en place. Les logements sont des cavités usinées dans le boîtier pour accueillir des cartes de circuits imprimés, des capteurs ou des batteries. Une fraiseuse verticale à commande numérique (CNC) réalise ces logements avec des parois nettes et précises.
Les bossages sont des supports surélevés pour vis ou fixations. Ils offrent un point de fixation robuste sans alourdir le boîtier. Les points de montage fonctionnent selon le même principe. Il faut des trous taraudés et un positionnement précis pour l'assemblage des couvercles et des pièces internes. Le fraisage CNC prend en charge toutes ces opérations en une seule étape. La machine taraude les trous, usine les rainures et forme les plaques de montage simultanément. Cela réduit les opérations secondaires et garantit un alignement parfait.
Tournage CNC pour les composants cylindriques
Certaines pièces présentent une symétrie de révolution. Celles-ci nécessitent un tournage. Le tournage CNC consiste à faire tourner la pièce à usiner tandis qu'un outil de coupe la façonne. On obtient ainsi des pièces rondes et précises.
Usinage suisse pour les petites pièces complexes
Le tournage suisse utilise une douille de guidage pour maintenir la pièce précisément au point de coupe. Cela permet d'usiner des pièces très petites et longues sans déformation. Pour les dispositifs médicaux, l'usinage suisse est une méthode de référence. Il permet de produire des boîtiers, des manchons et des axes de petite taille avec un excellent état de surface. La précision des tolérances est difficile à égaler par d'autres méthodes. Si votre conception inclut de minuscules composants cylindriques, l'usinage suisse mérite d'être étudié de près.
Tournage pour les connecteurs et les inserts
Les connecteurs et les inserts filetés sont courants dans les boîtiers médicaux. Ces pièces nécessitent des filetages précis et des surfaces lisses. Le tournage permet de les produire efficacement. Ce procédé réalise en une seule opération les filetages externes, les rainures et les chanfreins. Pour un boîtier de précision qui doit être étanche à l'humidité, cette précision est essentielle. Les connecteurs doivent s'emboîter parfaitement et sans fuite. Le tournage garantit cette constance.
Techniques avancées : Découpe par électroérosion et laser
Parfois, le fraisage et le tournage ne permettent pas d'atteindre toutes les caractéristiques. C'est là que les méthodes avancées entrent en jeu.
EDM pour angles internes aigus
Le fraisage utilise des outils arrondis, ce qui donne toujours des angles internes arrondis. Or, certaines conceptions exigent des angles vifs pour une étanchéité parfaite ou un ajustement précis. L'usinage par électroérosion (EDM) utilise des étincelles électriques pour éroder la matière. Un fil fin ou une électrode profilée effectue la découpe. On obtient ainsi un angle interne vif, sans rayon d'outil. C'est un point crucial pour les boîtiers médicaux où chaque micron compte. L'EDM permet également de travailler les matériaux trempés, difficiles à usiner. Si votre conception présente des détails complexes dans un métal dur, l'EDM est la solution idéale.
Découpe laser pour les pièces à parois minces
La découpe laser utilise un faisceau lumineux focalisé pour vaporiser la matière. Ce faisceau, d'une extrême finesse, permet de réaliser des découpes très précises, notamment pour les boîtiers médicaux et les parois fines. Elle est particulièrement adaptée à la réalisation d'orifices de ventilation, de trous pour voyants et d'enceintes à parois minces. Le procédé offre une finition nette et ne génère pas de zone affectée thermiquement, contrairement à d'autres méthodes. Les propriétés du matériau sont ainsi préservées. Pour les pièces qui doivent être à la fois légères et résistantes, la découpe laser est un choix judicieux.
Matériaux pour boîtiers médicaux CNC
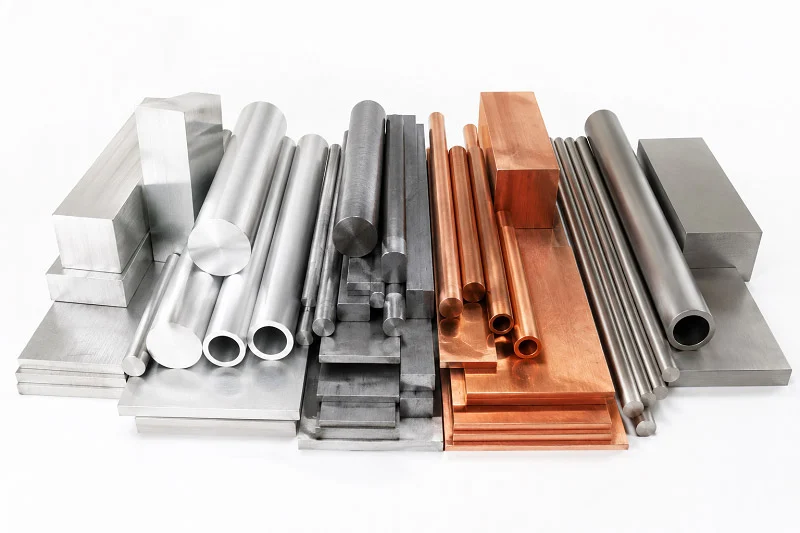
Choisir le bon matériau pour un boîtier médical usiné CNC est tout aussi important que le processus d'usinage lui-même. Le matériau détermine la résistance, le poids, le coût et la capacité du boîtier à se stériliser. Il influe également sur la biocompatibilité, qui a un impact direct sur la sécurité du patient. Examinons les principales options et leurs avantages respectifs.
Métaux de qualité médicale
Les métaux restent le matériau de prédilection pour les boîtiers exigeant une grande durabilité. Ils supportent des contraintes élevées, résistent à la corrosion et supportent des cycles de nettoyage répétés.
Acier inoxydable (316L, 17-4 PH) pour une durabilité accrue
L'acier inoxydable 316L est un matériau incontournable dans l'industrie des dispositifs médicaux. Il offre une excellente résistance à la corrosion et se comporte parfaitement dans les environnements propres. On le retrouve dans les instruments chirurgicaux et les implants non permanents. Pour les boîtiers, le 316L offre une enveloppe robuste et fiable qui résiste aux produits de nettoyage agressifs.
L'acier inoxydable 17-4 PH va encore plus loin. Après traitement thermique, il offre une résistance et une dureté élevées, ce qui le rend idéal pour les instruments chirurgicaux et leurs boîtiers soumis à une forte usure. Si votre dispositif nécessite un boîtier indéformable sous charge, le 17-4 PH est un excellent choix. Les deux nuances s'usinent avec précision par commande numérique (CNC), garantissant des tolérances serrées et des surfaces lisses.
Titane (grade 5, grade 23) pour la biocompatibilité
Le titane se distingue par sa biocompatibilité. Le grade 5, également appelé Ti-6Al-4V, convient aux applications exigeantes telles que les implants de hanche et de genou. Pour les boîtiers, il offre une résistance extrême à la corrosion et une grande robustesse, sans le poids de l'acier.
Le titane de grade 23, ou Ti-6Al-4V ELI, présente une pureté supérieure. C'est pourquoi il est privilégié pour les pièces implantaires critiques. Les boîtiers de stimulateurs cardiaques et les pièces dentaires utilisent fréquemment du titane commercialement pur de grades 1 à 4. Lorsqu'aucun autre matériau n'offre le juste équilibre entre sécurité et performance, le titane est la solution. L'usinage CNC médical du titane exige une maîtrise précise de la température, mais les résultats obtenus en valent la peine.
Aluminium (6061, 7075) pour les conceptions légères
L'aluminium offre une conductivité thermique élevée, ce qui le rend idéal pour les boîtiers nécessitant une dissipation thermique. Les boîtiers d'équipements de diagnostic utilisent souvent l'aluminium 6061 car il est léger, résistant et facile à usiner. L'aluminium 7075 offre une résistance encore plus élevée pour les applications exigeantes. Les appareils portables bénéficient de la légèreté de l'aluminium, ce qui améliore l'ergonomie et le confort d'utilisation. Pour les boîtiers non implantables, l'aluminium est un choix économique sans compromis sur la qualité.
Plastiques haute performance
Les matières plastiques offrent aux designers une plus grande liberté en matière de formes et de couleurs. Elles sont également plus légères que les métaux, ce qui est important pour les appareils portables.
PEEK et PEI pour une résistance aux hautes températures
Le PEEK et le PEI, également connu sous le nom d'Ultem, résistent aux hautes températures sans se déformer. Ils sont donc parfaitement adaptés aux boîtiers destinés à la stérilisation en autoclave. Le PEEK résiste à toutes les méthodes de stérilisation courantes, notamment à la vapeur, à l'oxyde d'éthylène et aux rayons gamma. Le PEI offre des avantages similaires, avec une excellente stabilité dimensionnelle. Ces matériaux sont plus onéreux, mais leur fiabilité est garantie. Pour les instruments chirurgicaux réutilisables et les plateaux de stérilisation, le PEEK et le PPSU sont les matériaux de choix.
ABS et polycarbonate pour des prototypes économiques
L'ABS est un polymère opaque qui accepte une infinité de couleurs personnalisées. Durable et abordable, il est idéal pour les boîtiers et les dispositifs non implantables. Cependant, l'ABS ne supporte pas la stérilisation en autoclave. Il est plus adapté aux méthodes de stérilisation à l'oxyde d'éthylène (EtO) ou aux rayons gamma. Le polycarbonate offre une meilleure résistance aux chocs et une plus grande transparence. Il supporte bien les méthodes EtO et gamma, mais son utilisation en autoclave est limitée. Ces deux matériaux sont particulièrement performants lors du prototypage, permettant des tests rapides et économiques avant la production.
Critères de sélection des matériaux dans l'industrie des dispositifs médicaux
Le choix d'un matériau ne se résume pas à sa résistance ou à son coût. Il faut prendre en compte plusieurs facteurs simultanément.
Biocompatibilité et compatibilité de stérilisation
La norme ISO 10993 définit les exigences relatives aux essais de biocompatibilité. Les matériaux doivent réussir les tests de cytotoxicité, de sensibilisation et d'irritation. Ils doivent également conserver leur intégrité après stérilisation. Le tableau ci-dessous présente la réaction des plastiques courants à différentes méthodes de stérilisation :
| Source | Vapeur (autoclave) | EtO | Rayonnement gamma | Applications typiques en matière de logement |
| Polycarbonate | Édition | Oui | Oui | Boîtiers de diagnostic, réservoirs de fluides |
| PEEK | Oui | Oui | Oui | Implants, instruments chirurgicaux (également utilisés dans les logements) |
| PPSU | Excellent | Oui | Oui | Instruments chirurgicaux réutilisables, plateaux de stérilisation |
| polypropylène | Édition | Oui | Oui | Composants jetables, conteneurs |
| ABS | Non | Oui | Oui | Boîtiers, structures non implantables |
Pour les boîtiers réutilisables nécessitant un autoclavage, le PEEK ou le PPSU sont les matériaux appropriés. Pour les boîtiers jetables stérilisés à l'oxyde d'éthylène ou par irradiation gamma, le polycarbonate ou le polypropylène conviennent parfaitement.
Résistance mécanique et résistance à l'usure
Le boîtier doit protéger les composants électroniques sensibles des chocs et des vibrations. Les métaux comme l'acier inoxydable et le titane offrent la plus grande résistance. Les plastiques comme le PEEK offrent une bonne robustesse pour un poids réduit. Pensez à l'environnement d'utilisation de l'appareil. Risque-t-il de tomber ? Sera-t-il manipulé fréquemment ? Ces réponses vous guideront dans votre choix.
Impact sur l'usinabilité et les délais de livraison
Certains matériaux s'usinent plus rapidement que d'autres. L'aluminium s'usine vite, ce qui réduit les délais de livraison. Le titane, quant à lui, est plus long à usiner et nécessite plus de précautions. Les plastiques comme l'ABS et le polycarbonate sont faciles à usiner, mais peuvent nécessiter une finition secondaire. Trouver le juste équilibre entre usinabilité et performance vous permet de respecter vos délais de production sans compromettre la qualité. La conformité réglementaire exige la documentation des propriétés des matériaux et des résultats des tests. Collaborer avec un fournisseur qui maîtrise ces exigences garantit le bon déroulement de votre projet.
Traitements de surface pour boîtier médical CNC
Les traitements de surface ne se limitent pas à l'esthétique d'un boîtier. Ils influent sur sa durée de vie et sa sécurité pour les patients. Une surface rugueuse peut retenir l'eau et les germes, favorisant ainsi la rouille et la prolifération bactérienne. Une surface lisse et bien traitée empêche l'accumulation de dépôts et se nettoie facilement. En usinage CNC médical, une finition adaptée permet à un boîtier de durer des années au lieu de tomber en panne prématurément.
Amélioration de la biocompatibilité et de la résistance à la corrosion
Passivation et électropolissage des métaux
Les boîtiers en acier inoxydable nécessitent une protection supplémentaire contre la rouille. La passivation élimine le fer libre et autres impuretés, et renforce la couche d'oxyde de chrome naturelle. Ce procédé modifie peu la surface, mais améliore considérablement la résistance à la corrosion. L'électropolissage va plus loin. Il enlève une très fine couche de métal, rendant la surface plus lisse et plus propre. Ceci favorise la formation plus uniforme de la couche passive d'oxyde de chrome, ce qui améliore à la fois la résistance à la corrosion et la facilité de nettoyage.
| Passivation | Électropolissage |
| Élimine le fer libre et les contaminants | Élimine les matières superficielles à un niveau microscopique |
| Renforce la couche d'oxyde de chrome | Crée une couche passive plus uniforme |
| Modification minimale de l'état de surface | Produit une surface plus lisse et plus propre |
Ces deux méthodes sont importantes pour les instruments chirurgicaux et les boîtiers réutilisables soumis à de nombreux cycles de stérilisation. Elles préservent la solidité du métal et réduisent le risque d'apparition de petits trous ou de fissures dus à la rouille au fil du temps.
Anodisation pour boîtiers en aluminium
L'anodisation est un procédé électrochimique qui épaissit la couche d'oxyde naturelle à la surface des boîtiers en aluminium. Ce procédé améliore la résistance à la corrosion et rend la surface plus dure et plus durable. L'anodisation permet également des finitions colorées, facilitant ainsi la personnalisation de l'appareil et son identification par l'utilisateur. Pour les outils de diagnostic portables, l'aluminium anodisé offre un boîtier léger et robuste, résistant à l'usure. Ce procédé est parfaitement compatible avec les tolérances serrées de l'usinage CNC, garantissant ainsi une précision optimale lors de la finition.
Amélioration de l'esthétique et de la fonctionnalité
sablage et revêtement en poudre
Le microbillage confère aux boîtiers un aspect lisse et mat. Il élimine les altérations de couleur et les traces de chaleur des boîtiers en acier inoxydable soudés, sans dégrader la finition naturelle du métal. C'est donc une excellente option pour les pièces où l'esthétique est primordiale. Le revêtement en poudre forme une couche protectrice résistante qui durcit pour une finition solide. Il est particulièrement adapté aux boîtiers d'équipements robustes soumis à des conditions difficiles. N'oubliez pas que le revêtement en poudre augmente les dimensions d'environ 0.05 à 0.2 mm ; il est donc nécessaire d'ajuster les marges d'usinage en conséquence.
Pour les boîtiers soudés en acier inoxydable 304 ou 316 où l'aspect esthétique est primordial, le microbillage élimine la coloration due à la chaleur sans altérer la finition naturelle du métal. Les surfaces microbillées offrent également un excellent fond à contraste élevé pour la gravure laser. Ceci permet aux caméras industrielles et aux lecteurs de codes-barres de lire les codes QR et les références de pièces quasiment systématiquement dès la première tentative.
Gravure laser pour la traçabilité
La gravure laser permet de réaliser des marquages permanents pour les références, les numéros de série et les codes QR. Contrairement aux étiquettes ou à l'encre, les marquages laser résistent à la stérilisation et aux produits de nettoyage puissants. Cette traçabilité est essentielle au respect des réglementations. En cas de rappel ou de contrôle d'un dispositif, il est possible de retracer chaque boîtier jusqu'à son lot de production. Pour les dispositifs médicaux, ce niveau de traçabilité est indispensable.
Post-traitement pour la propreté et la conformité
Nettoyage et emballage par ultrasons
Après usinage et finition, les boîtiers nécessitent un nettoyage en profondeur. Le nettoyage par ultrasons utilise des ondes sonores à haute fréquence pour éliminer les fines particules de saleté, d'huile et de résidus de toutes les surfaces. Cette étape est cruciale car les contaminants résiduels peuvent provoquer des réactions indésirables chez les patients. L'utilisation de fluides de coupe biocompatibles de qualité médicale lors de l'usinage contribue également à prévenir toute contamination. Après nettoyage, un emballage adéquat préserve la propreté des pièces jusqu'à leur intégration à la chaîne de montage.
Validation de l'état de surface (valeurs Ra)
La rugosité de surface, notée Ra, influe directement sur la résistance d'un boîtier à la corrosion et aux bactéries. Une surface lisse, avec une rugosité Ra inférieure à 0.8 µm, est facile à nettoyer et réduit les risques d'infection. Une surface rugueuse retient l'eau et les impuretés, ce qui diminue la durée de vie du boîtier. Pour les contrôles réglementaires, une preuve écrite de l'état de surface est requise. Les certificats d'état de surface indiquent les valeurs Ra mesurées et confirment la conformité de la pièce aux spécifications. Ce document permet de réaliser les contrôles de nettoyage selon la norme ISO 13485 et atteste du contrôle qualité en cours de production.
| Aspect | Impact sur la conformité | Impact sur la longévité |
| Valeurs Ra | Une valeur Ra plus faible réduit l'adhérence bactérienne, favorisant la biocompatibilité selon la norme ISO 10993-1. | Les surfaces plus lisses résistent à la corrosion et à l'usure, prolongeant ainsi la durée de vie des composants. |
| Processus de nettoyage | Doit être validé pour garantir l'obtention constante de la finition spécifiée (ISO 13485) | Les cycles de nettoyage répétés entraînent une dégradation mesurable au fil du temps. |
| Des revêtements protecteurs | Les revêtements non poreux répondent aux exigences de nettoyage pour les boîtiers médicaux. | Les revêtements chimiquement résistants conservent leur intégrité sous exposition aux désinfectants |
Un traitement de surface adapté allie biocompatibilité, durabilité et traçabilité. Collaborer avec un partenaire qui maîtrise ces exigences garantit le respect des normes et la fiabilité à long terme de votre projet de boîtier médical usiné CNC.
Boîtiers médicaux CNC : considérations de conception et de production
La réussite d'un boîtier repose sur une conception intelligente. Les choix effectués avant l'usinage influencent les coûts, les délais et la qualité finale. Les analyses préliminaires de conception pour la fabrication (DFM) permettent de détecter les problèmes à un coût abordable. C'est ainsi que se concrétisent les projets de fabrication de dispositifs médicaux les plus performants.
Conception pour la fabricabilité (DFM)
Épaisseur des parois et angles de dépouille
L'épaisseur des parois est essentielle à la stabilité. Pour les métaux, il est recommandé de ne pas dépasser 0.8 mm. Pour les plastiques, il est conseillé de ne pas dépasser 1.5 mm. Des parois trop fines vibrent pendant l'usinage et se déforment après la coupe. Une épaisseur constante évite également le gauchissement lors du refroidissement du matériau. Les angles de dépouille sont également importants. Une légère conicité sur les parois profondes permet à l'outil de coupe d'atteindre le fond sans frottement. Cela facilite également l'éjection si vous optez ultérieurement pour le moulage. Ces choix judicieux garantissent un usinage CNC fluide et prévisible.
Minimiser les contraintes internes et les déformations
Les poches profondes et les rainures étroites créent des concentrations de contraintes. Une bonne règle : limiter la profondeur des poches à environ quatre fois la largeur des rainures. Les angles internes doivent utiliser des rayons légèrement supérieurs à celui de l'outil de coupe. Les angles vifs nécessitent des outils plus petits, ce qui ralentit la coupe et crée des zones de concentration de contraintes. Standardisez également les diamètres des trous. L'utilisation de diamètres courants, comme 3.0 mm pour les filetages M3, réduit les changements d'outils et les coûts. Toute caractéristique qui n'améliore pas les performances, la fiabilité ou la sécurité mérite d'être réexaminée. Des pièces plus simples s'usinent plus rapidement et tombent moins souvent en panne.
Tolérancement et ajustement pour l'assemblage
GD&T pour les interfaces critiques
Des tolérances serrées ont un coût. Appliquer une tolérance de ±0,025 mm (±0.001″) partout augmente les opérations de rectification et le temps de contrôle sans améliorer la fonctionnalité. Réservez cette précision aux éléments qui en ont réellement besoin : les logements de paliers, les surfaces d’étanchéité et les goupilles d’alignement. Utilisez une tolérance de ±0,25 mm (±0.010″) pour les surfaces non critiques du boîtier. Un projet de dispositif médical a permis d’économiser 18 000 $ sur une production de 50 000 unités simplement en limitant les tolérances serrées aux éléments critiques. Indiquez-les par l’abréviation « CTF » (critique pour le fonctionnement) sur vos plans afin que les machinistes sachent où concentrer leurs efforts.
Gestion de la dilatation thermique dans les boîtiers multi-matériaux
Les métaux et les plastiques se dilatent à des vitesses différentes. Un boîtier parfaitement ajusté à température ambiante peut se bloquer ou se desserrer à la température corporelle ou lors de la stérilisation. Il est donc essentiel d'analyser les tolérances cumulées dès le début. Les prototypes sont souvent fonctionnels car des opérateurs qualifiés ajustent chaque pièce individuellement. Ce n'est pas le cas pour les unités de production. Si votre conception combine aluminium et PEEK, tenez compte de leurs coefficients de dilatation différents dans vos calculs de jeu. Cela permet d'éviter les défaillances sur le terrain et de garantir la conformité réglementaire de votre documentation.
Prototypage vs. Séries de production
Conception itérative avec prototypage rapide
Les dispositifs médicaux complexes nécessitent généralement cinq itérations de prototypes, voire plus. Chaque itération doit tester un aspect précis : forme, ajustement ou faisabilité. Commencez par des coques imprimées en 3D à faible fidélité, puis passez à des matériaux représentatifs de la production. Un prototype conceptuel coûtant entre 50 et 300 $ peut remplacer une révision d’outillage dont le coût s’élève entre 5 000 et 25 000 $. Ce calcul fait de l’itération un investissement judicieux, et non une source de retard. Pour la production de dispositifs médicaux, des tests documentés à chaque étape étayent vos dossiers réglementaires.
Passage à une production à grande échelle avec une qualité constante
Les prototypes destinés à la production permettent de confirmer la géométrie finale avant de lancer une production en série. Ces essais coûtent entre 500 et 5 000 $, mais valident parfaitement votre processus. La conception de l'assemblage est cruciale. Une entreprise a repensé ses boîtiers avec des systèmes d'auto-positionnement et d'enclenchement. Le temps d'assemblage est passé de 12 à moins de 3 minutes par unité. Le rendement du premier passage a bondi de 78 % à 96 %. C'est tout l'intérêt d'un prototypage réussi pour une mise à l'échelle en production. Collaborez avec un atelier qui maîtrise les deux aspects, et votre transition se fera en douceur.
Comment NOBLE répond à vos besoins en matière de logement médical pour machines CNC

Nos capacités de fabrication
Fraisage, tournage et usinage suisse CNC
NOBLE réunit sous un même toit toutes les méthodes d'usinage nécessaires à votre projet. Notre fraisage CNC permet de façonner des géométries complexes, des détails précis et des contours de surface détaillés pour les composants de boîtier exigeant des tolérances serrées. Nous associons cette technique au tournage CNC pour les pièces cylindriques et à symétrie de révolution, telles que les corps de connecteurs et les arbres. Ces pièces requièrent des diamètres précis et des finitions impeccables, et nos centres de tournage garantissent ces deux qualités de manière constante.
Pour les composants petits et fins, l'usinage CNC suisse excelle. Il permet une production de haute précision de pièces à parois fines et aux détails soignés, ce qui le rend idéal pour les instruments chirurgicaux et les composants médicaux compacts. Notre usinage CNC multiaxes, incluant des centres d'usinage 5 axes, permet de réaliser des géométries complexes avec un nombre réduit de réglages. Ainsi, les surfaces profilées et les angles sont parfaitement réalisés dès la première passe.
Finition de surface et assemblage en interne
Nous ne nous arrêtons pas à l'usinage. Nos options de post-traitement et de finition incluent l'anodisation, le revêtement en poudre et le microbillage pour améliorer la durabilité, l'esthétique et les performances. La maîtrise de ces étapes en interne réduit les intermédiaires, raccourcit les délais de livraison et assure un meilleur contrôle de la qualité finale. Nous prenons également en charge l'assemblage, afin que votre boîtier médical CNC soit livré prêt à être intégré.
Certifications et assurance qualité
Conformité aux normes ISO 9001:2015 et ISO 13485:2016
La qualité est essentielle dans l'industrie des dispositifs médicaux. NOBLE est certifiée ISO 9001:2015 et ISO 13485:2016. La certification ISO 13485 est particulièrement importante pour les composants de dispositifs médicaux. Il s'agit d'un système de management de la qualité conçu spécifiquement pour la fabrication de dispositifs médicaux. Pour un fournisseur de services d'usinage, le maintien de cette certification signifie que son système de management de la qualité a fait l'objet d'un audit indépendant portant sur des exigences telles que la traçabilité, la gestion des risques et la conformité réglementaire. Les principaux équipementiers l'exigent comme critère minimal d'agrément des fournisseurs.
La différence entre les deux normes est significative. L'ISO 9001 couvre la gestion générale de la qualité. L'ISO 13485 ajoute la gestion obligatoire des risques, alignée sur l'ISO 14971, la maîtrise de la conception avec des dossiers spécifiques au dispositif, la traçabilité grâce aux enregistrements de l'historique du dispositif et la validation des processus pour les étapes où le résultat ne peut être entièrement vérifié. Elle exige également des spécifications de propreté documentées et une surveillance après commercialisation incluant le traitement des réclamations.
Traçabilité et documentation pour les audits
Chaque pièce usinée bénéficie d'une traçabilité complète. Vous recevez une documentation à l'appui de vos dossiers réglementaires et de vos audits. L'usinage de précision garantit des tolérances de ±0,005 mm (±0,0002″) sur les éléments critiques, vérifiées par contrôle CMM. Ce niveau de précision, attesté par une documentation rigoureuse, assure votre conformité et contribue à la sécurité des patients.
De la conception à la livraison : un partenaire de services complets
Assistance technique pour l'optimisation DFM
Notre équipe d'ingénieurs examine vos conceptions dès les premières étapes. Nous vous accompagnons de la conception à la production, en incluant l'optimisation CAO et l'analyse DFM. Détecter les problèmes de fabricabilité avant l'usinage permet de gagner du temps et de l'argent. Nous vous aidons à optimiser l'épaisseur des parois, les angles de dépouille et les tolérances afin que vos pièces s'usinent efficacement sans compromettre leurs performances.
Gestion de la chaîne d'approvisionnement et livraison juste-à-temps
En tant que fabricant chinois de premier plan, NOBLE allie un service d'excellence à des capacités d'usinage professionnelles. Nous accompagnons nos clients dans le prototypage efficace et la production en série. Notre gestion de la chaîne d'approvisionnement garantit la livraison des matériaux dans les délais impartis, et la livraison juste-à-temps assure le fonctionnement continu de vos lignes de production. Des tests de biocompatibilité à l'emballage final, nous prenons en charge tous les détails pour que vous puissiez vous concentrer sur la commercialisation de votre dispositif.
L'usinage CNC offre une précision inégalée, une grande polyvalence des matériaux et une répétabilité exceptionnelle pour les boîtiers médicaux. La réussite repose sur une sélection rigoureuse des procédés et des matériaux. Le boîtier d'imagerie en aluminium 6061-T6 en est la preuve : la validation du prototype s'est avérée peu pertinente jusqu'à ce que la constance de la production soit améliorée grâce à l'utilisation de dispositifs de fixation et à un contrôle qualité rigoureux.
| Key A emporter | Pourquoi ça compte |
| Choix du matériau | Influe sur le poids, la résistance à la corrosion et le coût |
| Contrôle de tolérance | Une tolérance de ±0.005 mm sur les éléments critiques évite les problèmes d'assemblage |
| Traitement de surface | La passivation et l'anodisation protègent contre la corrosion |
Faites appel à un fournisseur qui maîtrise les exigences réglementaires et offre un accompagnement complet. Collaborer dès le début avec des experts comme NOBLE permet de limiter les risques et d'accélérer la mise sur le marché de vos dispositifs médicaux. Appliquez ce guide à votre prochain projet. Contactez NOBLE dès aujourd'hui pour une consultation ou un devis : votre dispositif mérite une qualité de fabrication irréprochable.
FAQ sur les logements médicaux CNC
Qu’est-ce qui rend un logement adapté à un usage médical ?
Il doit satisfaire aux tests de biocompatibilité tels que la norme ISO 10993. Le matériau doit résister à la corrosion et aux cycles de stérilisation. Des tolérances strictes protègent les composants électroniques sensibles. Un fournisseur fiable documente chaque étape en vue des audits réglementaires.
Quels procédés CNC sont les plus adaptés aux boîtiers complexes ?
Le fraisage 5 axes permet de réaliser des formes complexes en une seule opération. Le tournage suisse crée de petites pièces cylindriques. L'électroérosion permet de réaliser des angles internes vifs. La découpe laser est idéale pour les parois fines. Chaque méthode offre la précision requise pour les boîtiers médicaux.
Comment choisir le bon matériau ?
Tenez compte de votre méthode de stérilisation, de vos exigences en matière de résistance et de votre budget. Le PEEK supporte bien l'autoclavage. L'aluminium 6061 est léger et abordable. L'acier inoxydable 316L résiste à la corrosion. Le titane offre la meilleure biocompatibilité pour les boîtiers médicaux implantables.
Quelles certifications un partenaire d'usinage CNC doit-il posséder ?
La norme ISO 13485 est la norme de référence pour la fabrication des dispositifs médicaux. La norme ISO 9001 couvre la qualité générale. Toutes deux garantissent la traçabilité, la validation des processus et la documentation appropriée pour la conformité réglementaire.
Combien de temps faut-il pour passer du prototype à la production ?
Les prototypes sont expédiés sous 1 à 2 semaines. La production en série prend de 4 à 8 semaines selon la complexité et le volume. Les analyses de fabricabilité (DFM) réalisées en amont permettent d'accélérer le processus. Collaborer avec un partenaire disposant d'un atelier de finition intégré réduit encore davantage les délais.
Pouvez-vous nous aider à apporter des modifications de conception en cours de production ?
Oui. L'usinage CNC permet des ajustements rapides sans outillage supplémentaire. Nous vérifions d'abord la faisabilité des modifications. Cette flexibilité est précieuse lorsque des problèmes apparaissent lors des tests ou en cas d'évolution des exigences réglementaires.







