
Chaque réaction en chaîne par polymérase (PCR) repose sur un élément clé : le bloc chauffant. Ce bloc, intégré à votre thermocycleur, transmet la chaleur aux échantillons. La fiabilité de la réaction dépend avant tout de sa qualité de fabrication. Un bloc PCR standard doit garantir une température uniforme dans tous les puits. Une conception défectueuse crée des points chauds, tandis qu'une production défaillante engendre des défauts. Les performances thermiques du bloc ont un impact direct sur vos résultats. Chaque bloc chauffant est soumis à des cycles thermiques quotidiens. Matériaux, usinage, finition de surface : chaque détail compte. Ce bloc conditionne la réussite de votre protocole. Nous allons explorer l'influence de sa conception, de ses matériaux et de sa fabrication sur ses performances. Comprendre ces facteurs vous aidera à choisir vos fournisseurs. Le bloc que vous choisissez détermine l'uniformité et la qualité de la réaction. Pensez à sa conductivité thermique. Sa planéité influe sur le contact, et la disposition des puits sur la reproductibilité. Un bloc de qualité garantit des résultats fiables. Collaborer avec des experts comme NOBLE vous assure que votre bloc répond aux spécifications. Votre bloc mérite une attention particulière.
Matériaux pour blocs chauffants PCR
Le matériau choisi pour votre bloc chauffant PCR détermine ses performances thermiques maximales. Même le meilleur matériau peut présenter des défauts d'usinage créant des points chauds ou des zones froides. Le choix du matériau est donc crucial, tout comme son procédé de fabrication. Examinons les différentes options.
Alliages d'aluminium : le choix de référence
Les alliages d'aluminium dominent le marché à juste titre. Ils offrent un excellent compromis entre coût, usinabilité et transfert thermique. La plupart des machines PCR standard utilisent l'aluminium car il garantit des résultats fiables à un prix abordable.
Conductivité thermique et efficacité des coûts
La conductivité thermique de l'aluminium est d'environ 247 W/m·K, ce qui est largement suffisant pour la plupart des applications PCR. La chaleur se propage rapidement dans le bloc et les échantillons atteignent rapidement les températures cibles. De plus, ce matériau est facile à usiner, ce qui permet de réduire les coûts de production. Pour les laboratoires utilisant des protocoles de routine, l'aluminium offre d'excellentes performances à un coût bien inférieur à celui des alternatives haut de gamme.
Anodisation pour la protection des surfaces
L'aluminium brut se corrode avec le temps, notamment sous l'effet de cycles thermiques répétés et de l'exposition à des produits de nettoyage. L'anodisation résout ce problème. Le fabricant indique que l'aluminium anodisé (MIL-A-8625 Type II/III) offre une résistance minimale de 336 heures au brouillard salin, conformément à la norme ASTM B117. Cette performance est suffisante pour 80 % des applications courantes en laboratoire. Cette protection prolonge la durée de vie du bloc et facilite le nettoyage de sa surface, un point essentiel pour la maîtrise de la contamination.
Le module en aluminium anodisé de ce thermocycleur PCR est décrit comme ayant une « résistance à la corrosion suffisante » tout en conservant des performances de conduction thermique rapides, confirmant que ce niveau de résistance à la corrosion est considéré comme adéquat pour l'environnement exigeant de cyclage thermique de la PCR.
Argent et argent plaqué or : des options haute performance
Lorsque la vitesse et l'uniformité deviennent essentielles, l'argent s'impose. Avec une conductivité thermique de 429 W/m·K, il offre la plus haute valeur de tous les métaux courants, soit près du double de celle de l'aluminium. Pour les protocoles PCR rapides, cette différence se traduit par des temps de montée en température plus courts et une meilleure homogénéité de température dans tous les puits.
Conductivité thermique supérieure (429 W/m·K)
La conductivité thermique de l'argent permet à la chaleur de se propager quasi instantanément à travers le bloc. Ce dernier atteint plus rapidement la température de consigne, et chaque puits atteint la même température plus tôt. Cela améliore directement l'uniformité, essentielle à la reproductibilité des résultats. Si votre laboratoire effectue des expériences à haut débit où chaque cycle compte, l'avantage de l'argent en termes de rapidité devient évident.
Compromis : coût, dureté et usinabilité
L'argent présente de réels inconvénients. Il coûte nettement plus cher que l'aluminium. Plus tendre, il s'use plus vite et nécessite une manipulation délicate lors de l'usinage. Au contact de l'air, l'argent s'oxyde, ce qui dégrade ses performances thermiques au fil du temps. C'est pourquoi les fabricants appliquent un plaquage or. L'or empêche l'oxydation et préserve la qualité de surface du bloc. Mais l'or représente un coût supplémentaire. Vous payez un supplément pour la rapidité et la précision, et il vous faut déterminer si cet investissement est judicieux pour votre flux de production.
Critères de sélection des matériaux
Choisir le bon matériau ne se résume pas à opter pour le plus cher. Il faut adapter ses propriétés à votre application spécifique. Voici les points à évaluer :
- Conductivité thermique (κ) : Une conductivité thermique élevée (par exemple, argent 429 W/m·K, aluminium 247 W/m·K) est essentielle pour une distribution rapide de la chaleur et une température uniforme sur l'ensemble du bloc, affectant directement les vitesses de chauffage et de refroidissement.
- Capacité thermique massique (c_p) : Une capacité thermique massique plus faible réduit l'énergie nécessaire pour modifier la température, ce qui accélère les variations de température. Par exemple, l'argent a une capacité thermique massique de 235 J/(kg·K) contre 900 J/(kg·K) pour l'aluminium.
- Densité (ρ) et capacité thermique volumique (ρ·c_p) : Le produit de la masse volumique et de la capacité thermique massique détermine la masse thermique. L'argent et l'aluminium ont des capacités thermiques volumiques similaires (environ 2.47 contre 2.43 MJ/(m³·K)), ce qui explique leurs performances de chauffage/refroidissement comparables malgré leurs conductivités différentes.
- Diffusivité thermique (α = κ/(ρ·c_p)) : Ce paramètre détermine la vitesse de propagation des variations de température dans le matériau. Une diffusivité thermique élevée (par exemple, celle de l'argent et de l'aluminium) permet une réponse thermique plus rapide.
- Émissivité (ε) : Une émissivité plus faible réduit les pertes de chaleur par rayonnement à haute température. L'argent poli (faible émissivité) est plus performant que l'aluminium à T > 100 °C, mais pour le PCR (< 100 °C), l'effet est négligeable.
- Coût et résistance à la corrosion : L'argent nécessite un placage d'or pour éviter l'oxydation, ce qui augmente son coût. L'or est cher mais résistant à la corrosion. L'aluminium est économique et convient à la plupart des applications.
- Numéro de mérite G_β : Le facteur de mérite proposé combine les indices énergétiques (ρ·c_p) et de diffusion (κ/(ρ·c_p)), normalisés à l'aluminium. Pour les systèmes à puissance limitée (β faible), les matériaux à faible capacité thermique volumique sont privilégiés ; pour les systèmes à diffusion limitée (β élevé), une diffusivité thermique élevée est essentielle. Ceci permet une comparaison systématique.
Faire correspondre les propriétés aux besoins de l'application
Réfléchissez à votre flux de travail actuel. Utilisez-vous des protocoles de cyclage rapide où la vitesse de montée en température est cruciale ? Dans ce cas, l'argent pourrait justifier son coût. Traitez-vous des échantillons de routine avec des cycles standard ? L'aluminium offre des résultats fiables à un prix bien inférieur. Considérez le rôle du bloc dans votre système global. Sa masse thermique influe sur la vitesse de chauffe et de refroidissement du système. Une masse thermique plus faible signifie des transitions plus rapides, mais aussi une stabilité moindre à l'ouverture du couvercle.
Évaluation du coût total de possession
Ne vous fiez pas uniquement au prix d'achat. Prenez en compte la durée de vie, la maintenance et les coûts de remplacement. Les blocs en aluminium sont moins chers à l'achat et durent des années avec une anodisation appropriée. Les blocs en argent coûtent plus cher initialement, et le plaquage or peut nécessiter une réapplication au fil du temps. Pour la plupart des laboratoires, l'aluminium offre le meilleur rapport qualité-prix. Pour les applications spécialisées exigeant une vitesse et une uniformité maximales, l'argent justifie son prix plus élevé. Le bloc que vous choisissez influence vos résultats ; il est donc essentiel de bien peser le pour et le contre. Un bloc de qualité d'un fabricant de confiance comme NOBLE garantit le bon fonctionnement de vos matériaux, que vous optiez pour l'aluminium ou l'argent.
Procédés d'usinage pour blocs chauffants PCR
Une fois le matériau adéquat choisi, le véritable travail commence. Le processus de fabrication transforme le métal brut en un instrument de précision. Même le meilleur alliage ne peut compenser un bloc mal usiné. Les défauts de production créent des points chauds et des zones froides, ce qui compromet les résultats de la PCR. Chaque étape de l'usinage d'un bloc thermique pour PCR exige une attention particulière.
Fraisage CNC pour les géométries complexes
Le fraisage CNC est essentiel à l'usinage des blocs thermiques PCR. Il permet de façonner le bloc à partir d'une pièce de métal massif. La machine réalise le motif des puits, la forme extérieure et tous les éléments de fixation, le tout en une seule opération.
Usinage de précision des motifs de puits
La disposition des puits est essentielle au bloc. Un bloc 96 puits nécessite 96 trous identiques, parfaitement alignés avec les tubes. La profondeur, le diamètre et l'espacement sont des paramètres cruciaux. Lors de l'usinage des blocs thermiques PCR, la machine CNC utilise un système de coordonnées pour positionner chaque puits, qu'elle perce un par un. La précision de positionnement est de quelques microns. C'est le seul moyen de garantir un ajustement parfait et un contact uniforme de chaque tube avec le bloc.
Stratégies d'outillage pour la précision
Le choix des outils est crucial pour la réussite de l'usinage des blocs thermiques PCR. Pour les blocs en aluminium, les outils en carbure sont performants : ils conservent leur tranchant et assurent une coupe nette. Pour les blocs en argent, les fraises diamantées sont préférables. L'argent étant un métal tendre et collant, les outils diamantés l'usinent sans laisser de bavures.
Pour l'usinage de blocs thermiques PCR, la stratégie d'outillage optimale repose sur un équilibre entre la vitesse de broche et l'avance. Une vitesse trop élevée entraîne une accumulation de chaleur, modifiant ainsi la structure du métal. À l'inverse, une vitesse trop faible provoque l'usure prématurée de l'outil. L'objectif est d'obtenir une coupe nette préservant l'intégrité du métal. Après l'usinage, l'étape suivante consiste en la finition de surface.
Finition de surface : rectification et polissage
Après fabrication, le bloc nécessite une finition de surface. La surface brute d'usinage présente de minuscules aspérités et creux qui influent sur le transfert de chaleur vers les tubes contenant l'échantillon.
Garantir la planéité pour un contact thermique optimal
La planéité est essentielle. La base du bloc appuie contre l'élément chauffant. En cas d'espace, l'air fait office d'isolant. La chaleur ne se diffuse pas uniformément, ce qui entraîne des variations de température sur toute la surface du bloc.
Le meulage CNC de précision garantit une planéité de la surface inférieure à quelques microns près, éliminant ainsi les bulles d'air. Le bloc repose parfaitement contre l'élément chauffant, assurant une circulation de chaleur directe.
La rugosité de surface a également son importance. Des études montrent qu'une rugosité plus élevée crée des cavités nanométriques. Ces cavités agissent comme sites de nucléation et améliorent le transfert de chaleur. Ainsi, une surface légèrement texturée peut optimiser les performances thermiques. Cependant, il est essentiel de la maîtriser. Une surface trop rugueuse empêchera une étanchéité correcte des puits, tandis qu'une surface trop lisse annulera l'avantage de la nucléation. La plupart des usinages de blocs thermiques PCR visent une rugosité de quelques micromètres. La valeur Ra exacte dépend de l'application.
Le rôle de l'EDM pour les détails complexes
Certains blocs nécessitent des canaux internes, notamment pour le refroidissement actif ou l'intégration de capteurs. Les outils de fraisage ne peuvent accéder à l'intérieur de ces canaux. C'est là qu'intervient l'usinage par électroérosion (EDM). L'EDM utilise des étincelles électriques pour éroder le métal et permet de réaliser des formes complexes inaccessibles aux méthodes mécaniques classiques. Dans l'usinage des blocs thermiques PCR, l'EDM crée des structures internes avec une grande précision. La finition de surface obtenue par EDM est extrêmement propre, sans bavures ni marques d'outil.
Traitements post-usinage
L'usinage induit des contraintes dans le métal. Les forces de coupe, la chaleur et les vibrations laissent des traces. Si ces contraintes ne sont pas relâchées, la pièce se déforme avec le temps. Les cycles thermiques aggravent le problème.
Soulagement des contraintes pour la stabilité dimensionnelle
Le recuit de détente est la solution. Le bloc est placé dans un four. Il est chauffé à une température spécifique, puis refroidi lentement. Ce procédé réaligne la structure interne du métal et empêche toute déformation après des milliers de cycles thermiques PCR. Lors de l'usinage des blocs thermiques PCR, la détente est une étape standard. Sans elle, le bloc se déforme, les puits de potentiel se déplacent et l'uniformité de la température se dégrade.
Nettoyage et préparation des surfaces
Après usinage et traitement thermique, le bloc doit être nettoyé. Les copeaux de métal, les fluides de coupe et la poussière contaminent sa surface. Ces contaminants peuvent affecter le transfert thermique et introduire une contamination dans la réaction PCR.
Le nettoyage comporte plusieurs étapes. Tout d'abord, un lavage aux solvants élimine les huiles et les liquides de refroidissement. Ensuite, un bain à ultrasons déloge les particules incrustées dans les moindres recoins. Enfin, un rinçage à l'eau déminéralisée laisse la surface propre.
Certains blocs subissent un traitement de surface supplémentaire : anodisation pour l’aluminium et dorure pour l’argent. Ces traitements protègent la surface et améliorent sa durée de vie. Lors de l’usinage des blocs thermiques PCR , le nettoyage et la préparation de surface constituent les dernières étapes avant le contrôle qualité. Le bloc est alors prêt pour l’inspection et les tests.
L'usinage complet d'un bloc thermique PCR exige une précision absolue à chaque étape, de la première découpe CNC au nettoyage final. Chaque étape influe sur les performances du bloc. Pour un bloc chauffant PCR, une production rigoureuse garantit des résultats constants. Un partenaire de fabrication de qualité comme NOBLE maîtrise chaque variable et s'assure que le bloc réponde à vos spécifications. Le résultat : un bloc offrant des performances thermiques constantes, gage de résultats PCR fiables.
Facteurs de conception du bloc chauffant PCR
La conception d'un bloc chauffant pour PCR repose avant tout sur un objectif principal : le bloc doit être en contact ferme avec chaque tube d'échantillon. La chaleur doit pouvoir circuler librement entre l'élément chauffant et l'échantillon. Le moindre interstice ralentit le transfert de chaleur. L'ensemble de la conception est axé sur cet objectif.
Optimisation de la configuration des puits et de la masse thermique
La configuration des puits détermine la disposition des tubes dans le bloc. La profondeur, le diamètre et l'espacement influent sur l'uniformité de la température. Une mauvaise configuration engendre des différences de température entre les puits.
Compromis entre uniformité et vitesse de montée en puissance
La masse thermique joue un rôle important dans ce choix de conception. Un bloc plus massif améliore l'uniformité et la stabilité du système. Cependant, il nécessite davantage d'énergie pour chauffer au démarrage. Un bloc plus petit chauffe rapidement, ce qui permet d'économiser de l'énergie au démarrage. L'inconvénient ? La chaleur peut se dissiper plus facilement.
Le rapport entre la capacité de l'échantillon et celle du bloc est crucial. Un rapport plus faible garantit une meilleure uniformité, mais cela implique d'augmenter la taille du bloc, ce qui accroît l'énergie de démarrage. Il est donc nécessaire de trouver un équilibre entre ces facteurs. Les matériaux à haute conductivité, comme l'aluminium, contribuent à l'uniformité, mais la masse du bloc reste le principal facteur déterminant de l'uniformité thermique.
Tubes et plaques adaptés
Le bloc doit être compatible avec les tubes et plaques standard. Un bloc 96 puits nécessite un espacement précis. Les puits doivent être alignés avec le réseau de tubes. La profondeur est également importante : les tubes sont positionnés à différentes profondeurs selon les blocs. Un puits peu profond signifie que le tube est plus haut, ce qui modifie le contact thermique. Un puits profond maintient le tube fermement en place, mais l’insertion et le retrait des tubes peuvent s’avérer difficiles.
La conception doit également prendre en compte les différents matériaux des tubes. Les tubes en polypropylène se dilatent sous l'effet de la chaleur. Le puits doit permettre cette dilatation, sous peine de blocage des tubes. L'état de surface du bloc influe sur la facilité d'insertion et de retrait des tubes.
Intégration des capteurs et des éléments chauffants
Le bloc nécessite une régulation précise de la température. Cela commence par le positionnement des capteurs. L'élément chauffant doit diffuser la chaleur de manière uniforme. Ces deux éléments sont interdépendants.
Placement pour un retour d'information précis
Les capteurs sont intégrés au bloc. Leur position est cruciale. Un capteur situé près de l'élément chauffant mesure une valeur différente de celui situé près des puits d'échantillon. La conception du bloc place les capteurs au milieu du trajet de la chaleur. Ils doivent mesurer les conditions des échantillons sans être trop proches de l'élément chauffant.
Plusieurs capteurs peuvent être utiles, mais ils augmentent le coût. Un seul capteur correctement positionné donne de bons résultats. Le matériau du bloc répartit la chaleur uniformément, ce qui réduit le besoin de nombreux capteurs.
Matériaux d'interface thermique
Une fine couche entre l'élément chauffant et le bloc améliore le transfert de chaleur. Les matériaux d'interface thermique comblent les moindres interstices. L'air étant un mauvais conducteur, la pâte ou le tampon élimine les bulles d'air. Le matériau doit résister aux cycles thermiques et ne pas se dégrader avec le temps.
La conception du bloc doit tenir compte de cette couche. La pression de serrage influe sur l'efficacité du matériau. Une pression excessive l'écrase, tandis qu'une pression insuffisante laisse des espaces vides.
Gestion de la dilatation thermique
Tout métal se dilate sous l'effet de la chaleur. Le bloc passe de la température ambiante à 95 °C, puis revient à la température initiale. Ces dilatations répétées engendrent des problèmes.
Sélection des matériaux pour la stabilité dimensionnelle
Les matériaux se dilatent à des vitesses différentes. L'aluminium se dilate davantage que l'argent. La conception du bloc doit en tenir compte. La dilatation modifie légèrement la position des puits. Ce changement est minime, mais il s'accumule sur des milliers de cycles. Le bloc peut se déformer si sa conception ne permet pas ce mouvement.
Méthodes de montage pour éviter le gauchissement
Le bloc est fixé au cadre du vélo. Si la fixation est trop rigide, le bloc ne peut pas se dilater librement. Des contraintes s'accumulent, et le bloc se déforme ou se fissure. Une bonne conception utilise des fixations flexibles. Des ressorts ou des axes coulissants permettent au bloc de bouger. Le bloc se dilate sans se déformer. Les points de fixation influent également sur l'uniformité. Le métal conduit la chaleur au cadre, ce qui refroidit les bords du bloc. Les concepteurs placent les fixations de manière à minimiser les pertes de chaleur.
L'ensemble du processus de conception doit prendre en compte ces facteurs. L'uniformité, l'emplacement des capteurs, l'expansion et le montage influent tous sur les performances thermiques d'un bloc PCR. Un bloc bien conçu par un partenaire comme NOBLE garantit des résultats fiables cycle après cycle.
Exigences de précision pour les blocs PCR
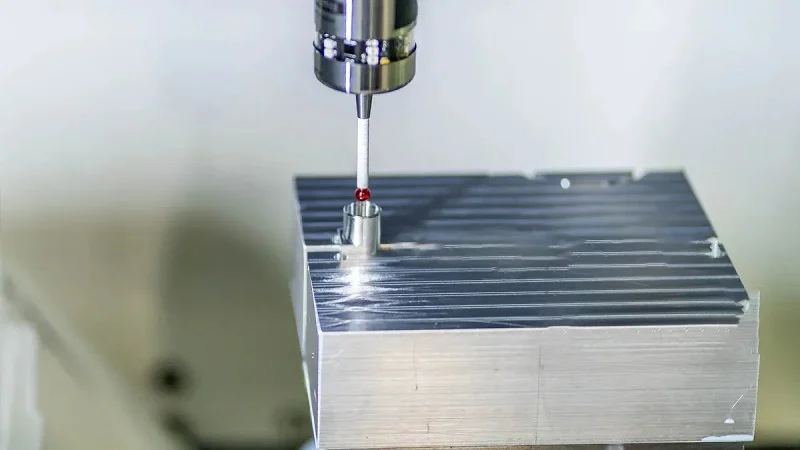
Les résultats de la PCR ne sont fiables que si les températures sont précises et uniformes. Si la température varie d'un puits à l'autre, certains échantillons réagissent plus rapidement que d'autres, ce qui engendre des résultats incohérents. Le bloc doit fournir la même température à chaque puits, à chaque cycle. Cette précision repose sur des tolérances de fabrication strictes et un contrôle qualité rigoureux.
Caractéristiques critiques : diamètre, profondeur et inclinaison du puits
La disposition des puits est le premier élément à vérifier. Chaque puits doit avoir le diamètre adéquat pour que les tubes s'y insèrent parfaitement. Si le puits est trop large, le tube oscille et perd le contact avec la paroi du bloc. S'il est trop étroit, le tube ne pourra pas être inséré. La profondeur est tout aussi importante. Un puits peu profond laisse le fond du tube flotter au-dessus du fond du bloc, créant ainsi un espace d'air, et l'air étant un mauvais conducteur de chaleur. Le pas (distance entre les centres des puits) doit correspondre exactement à l'alignement des tubes. Même un léger décalage décale toute la rangée, entraînant un mauvais contact sur toute la plaque. Pour l'usinage des blocs thermiques PCR, ces dimensions sont généralement maintenues à quelques millièmes de pouce près.
Planéité et parallélisme pour un contact uniforme
La base du bloc repose contre l'élément chauffant. Si cette surface n'est pas plane, le transfert de chaleur est altéré. Un écart de quelques microns seulement crée un point chaud ou une zone froide. Les tolérances de planéité d'un bloc PCR sont généralement comprises entre 0.001 et 0.002 mm sur toute sa surface. Le parallélisme entre les faces supérieure et inférieure est tout aussi important. Lorsque le bloc est fixé dans le thermocycleur, toute conicité engendre une pression inégale. Cette variation de pression modifie le contact des tubes d'échantillon avec les puits, ce qui provoque un chauffage hétérogène du bloc. Un usinage de qualité pour les blocs thermiques PCR utilise une rectification de précision afin de respecter ces spécifications strictes de planéité et de parallélisme.
Valeurs Ra et Rz pour le transfert thermique
La rugosité de surface est mesurée en Ra (rugosité moyenne) et Rz (hauteur maximale moyenne). Pour un bloc PCR, la valeur Ra typique se situe entre 16 et 32 micro-pouces. Cette surface est suffisamment lisse pour réduire les interstices d'air tout en conservant une légère texture. Pourquoi conserver une certaine texture ? Parce que les recherches montrent que de très petites imperfections de surface peuvent améliorer le transfert de chaleur. Elles agissent comme sites de nucléation pour un meilleur contact thermique. Cependant, une rugosité excessive crée de larges interstices qui bloquent le flux de chaleur. Le juste équilibre dépend du matériau et de l'application. Lors de l'usinage des blocs thermiques PCR, la passe de finition est contrôlée avec précision afin d'atteindre la valeur Ra cible.
Impact sur l'étanchéité des puits d'échantillonnage
L'état de surface à l'intérieur des puits influe sur l'étanchéité des tubes d'échantillon. Une paroi rugueuse peut empêcher le tube de coller, tandis qu'une paroi lisse facilite son insertion et son retrait. L'étanchéité est également cruciale pour prévenir l'évaporation. Si le tube n'est pas correctement positionné, le bouchon risque de ne pas se fermer complètement, ce qui peut entraîner une perte d'échantillon lors des cycles thermiques. L'état de surface a aussi une incidence sur le nettoyage : les surfaces lisses sont plus faciles à nettoyer et retiennent moins les contaminants. Pour les blocs PCR soumis à une utilisation intensive, un état de surface homogène à l'intérieur des puits est essentiel pour une fiabilité à long terme.
Inspection en cours de production et vérification finale
L'inspection s'effectue à plusieurs étapes de l'usinage des blocs thermiques PCR. Après chaque opération majeure, la pièce est contrôlée. Les diamètres des puits sont mesurés à l'aide de comparateurs pneumatiques ou optiques. La planéité est vérifiée avec un marbre et un comparateur. Chaque mesure est consignée. Lors de l'inspection finale, le bloc fait l'objet d'un contrôle dimensionnel complet. Toutes les caractéristiques critiques sont vérifiées par rapport au plan. Tout bloc non conforme est rejeté ou retravaillé. Cette approche systématique du contrôle qualité garantit que seuls les blocs respectant les tolérances strictes passent à l'étape suivante.
Tests d'uniformité thermique et SPC
Le test final porte sur l'uniformité thermique. Le bloc est installé dans un dispositif de test et chauffé jusqu'à une température de consigne. Des capteurs de température placés dans plusieurs puits enregistrent la température réelle à chaque emplacement. Les données recueillies indiquent l'uniformité réelle de la distribution de la chaleur. Un bloc performant maintient la température de tous les puits à ± 0.5 °C de la température de consigne. Le contrôle statistique des procédés (SPC) assure le suivi de ces résultats dans le temps. Toute dérive du procédé est détectée rapidement. Ce type de test vérifie que le bloc fonctionne conformément à sa conception. Il confirme également la stabilité et la fiabilité du processus d'usinage des blocs thermiques PCR. Pour l'utilisateur final, le test d'uniformité thermique garantit des résultats constants, cycle après cycle.
L'étalonnage et l'entretien réguliers du thermocycleur sont également essentiels. Avec le temps, les capteurs peuvent dériver et l'élément chauffant se dégrader. Cependant, l'utilisation d'un bloc de qualité, rigoureusement testé, réduit d'emblée le risque de chauffage inégal. La durabilité est garantie par le choix des matériaux, le processus d'usinage et les protocoles de contrôle qualité. Un bloc ayant passé avec succès ces tests rigoureux fonctionnera de manière fiable pendant des milliers de cycles thermiques.
Tendances futures en Fabrication de blocs chauffants PCR
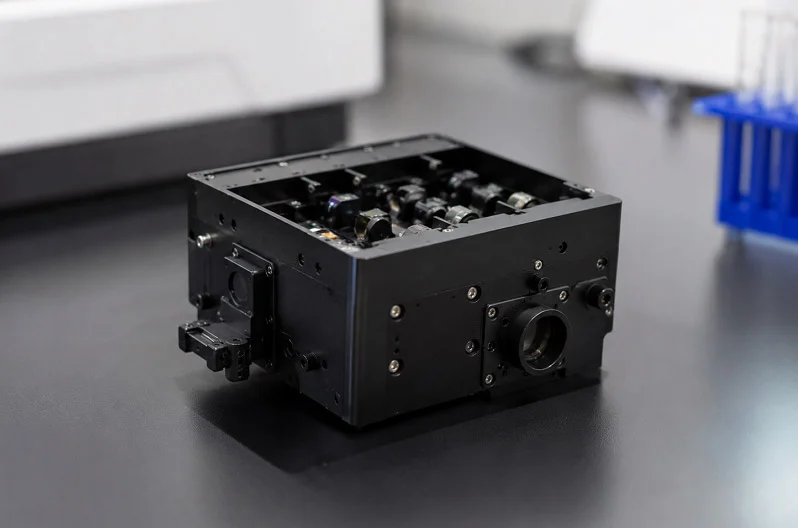
Le bloc chauffant pour PCR évolue sans cesse. Nouveaux matériaux, procédés de fabrication plus ingénieux et dispositifs plus compacts repoussent les limites du possible. Voyons quelle sera la prochaine étape pour ce secteur.
Matériaux avancés et composites
L'aluminium et l'argent resteront des matériaux incontournables. Cependant, de nouvelles options remettent en question leur utilisation. La céramique et les matériaux mixtes offrent des perspectives prometteuses pour la prochaine génération de blocs.
Exploration des céramiques et des matériaux hybrides
Le nitrure d'aluminium est un matériau céramique exceptionnel. Il conduit la chaleur presque aussi bien que le métal. Le tableau ci-dessous explique son importance :
| Propriétés | Valeur | Pertinence pour les blocs chauffants PCR |
| Conductivité thermique | 170–200 W/m·K | 7 à 8 fois supérieure à celle de l'alumine (~25 W/m·K), proche de celle de l'aluminium pur (220 W/m·K), assurant un transfert de chaleur rapide. |
| Conductivité thermique dans le plan | 180 W/m·K | Dispersion thermique latérale supérieure, plus performante que les dissipateurs thermiques métalliques, assurant une température uniforme sur l'ensemble du bloc |
| Masse thermique | 1/12 de celle du métal | Permet des vitesses de chauffage/refroidissement supérieures à 20 °C/s (contre 3 à 4 °C/s pour l'aluminium), réduisant ainsi la durée de 30 cycles PCR d'environ 1 heure à moins de 15 minutes. |
| Résistance aux chocs thermiques | Excellente (-40°C à 800°C) | Résiste à des cycles de température rapides sans se fissurer, un point essentiel pour les cycles thermiques PCR répétés. |
Les chiffres sont éloquents : un bloc de céramique chauffe douze fois plus vite qu’un bloc de métal. Cette vitesse révolutionne le fonctionnement de la PCR. Les laboratoires traitant de nombreux échantillons obtiennent leurs résultats en quelques minutes au lieu de plusieurs heures.
Spécifications clés des matériaux pour les applications PCR :
- Conductivité thermique: 170–180 W/m·K – parmi les valeurs les plus élevées pour les matériaux céramiques
- Isolation électrique: Rigidité diélectrique élevée – supporte un fonctionnement à haute tension
- Force mécanique: Excellente résistance aux chocs thermiques, aux vibrations et aux contraintes mécaniques
- Application: Chauffage contrôlé dans les analyseurs de diagnostic, les équipements thérapeutiques et Instruments de PCR
La céramique résiste mieux à la rouille que l'aluminium nu. Elle ne nécessite ni revêtement ni placage, ce qui simplifie la production et réduit les coûts d'entretien à long terme.
Potentiel de la fabrication additive
L'impression 3D ouvre de nouvelles perspectives pour la conception de blocs. L'usinage traditionnel consiste à enlever de la matière d'une pièce massive. La fabrication additive, quant à elle, construit le bloc couche par couche. Cette méthode permet la création de canaux de refroidissement internes, impossibles à réaliser par fraisage. Les concepteurs peuvent ainsi optimiser la dissipation thermique de manière inédite.
Le problème ? L’état de surface. Les pièces imprimées nécessitent souvent un travail supplémentaire pour respecter les tolérances strictes requises par les blocs PCR. Mais la technologie s’améliore d’année en année. On peut s’attendre à ce que les méthodes de fabrication additive jouent un rôle plus important dans la production prochainement.
Fabrication intelligente et jumeaux numériques
La production elle-même devient plus intelligente. Les fabricants utilisent désormais les données pour détecter les problèmes avant qu'ils ne surviennent.
Surveillance des processus en temps réel
Des capteurs installés sur les machines CNC enregistrent chaque passe. Les données relatives aux vibrations, à la température et à l'usure des outils sont transmises à un système central. Ce dernier détecte immédiatement les problèmes. Un outil commence à s'émousser ? La machine s'ajuste ou s'arrête. Cette surveillance en temps réel réduit les défauts et garantit une qualité constante.
Assurance qualité prédictive
Les jumeaux numériques vont encore plus loin. Une copie virtuelle du bloc et du processus d'usinage s'exécute en parallèle du processus réel. Les ingénieurs testent d'abord les modifications dans la simulation. Ils peuvent ainsi prédire l'impact d'un nouvel outil ou d'une nouvelle vitesse sur la pièce finale. Cette méthode réduit les déchets et accélère le développement. La production est plus fiable dès le premier essai.
Miniaturisation et intégration microfluidique
Les appareils de PCR se miniaturisent. Les tests au chevet du patient nécessitent des systèmes compacts. Cette tendance modifie la façon dont les blocs sont fabriqués.
Défis liés aux appareils de nouvelle génération
Des blocs plus petits impliquent des tolérances plus strictes. Une infime erreur de positionnement d'un puits devient un problème majeur lorsque le bloc entier tient dans la main. La gestion thermique se complexifie également. Moins de matière signifie moins de masse thermique. Maintenir une température homogène dans tous les puits devient plus difficile.
Fabrication de précision pour la miniaturisation
Les fabricants relèvent ce défi grâce à des machines plus performantes et des contrôles plus rigoureux. Les méthodes de micro-usinage permettent d'atteindre des tolérances qui semblaient impossibles il y a dix ans. Les mêmes exigences s'appliquent — surfaces planes, cavités précises, finitions impeccables — mais à une échelle réduite. L'avenir de la production de blocs chauffants pour PCR repose sur cette précision. Les entreprises qui la maîtriseront seront à la pointe de la prochaine génération de diagnostics.
Partenariat avec NOBLE pour la production de blocs chauffants PCR
Capacités complètes, de la conception à l'assemblage
Support technique et DFM
NOBLE travaille avec vous avant même la découpe de la première pièce métallique. Nos ingénieurs analysent la conception de votre bloc et vous proposent des modifications pour simplifier et fiabiliser sa fabrication. C'est ce qu'on appelle la conception pour la fabrication (DFM). Nous détectons les problèmes au plus tôt. Un simple ajustement du rayon d'un angle ou de la profondeur d'un puits peut vous faire gagner du temps et améliorer la qualité. Notre équipe maîtrise l'impact de chaque choix de conception sur la pièce finale. Nous vous aidons à choisir le matériau, les tolérances et la finition de surface les plus adaptés. Le résultat : une pièce performante et économique à produire. Notre expérience dans la production de blocs chauffants PCR nous permet de savoir ce qui fonctionne. Nous avons examiné des centaines de conceptions. Nous sommes en mesure d'anticiper les problèmes et de vous indiquer les points forts et les points faibles.
Usinage, finition et assemblage en interne
Nous réalisons l'intégralité du processus de fabrication sur un seul site. Fraisage CNC, rectification de surface, électroérosion, nettoyage et assemblage : tout est effectué dans nos locaux. Cela nous permet de maîtriser chaque étape. Nous ne sous-traitons aucune production. De l'usinage à la finition, la même équipe prend en charge chaque pièce. Cela réduit les erreurs et les retards. Nous intégrons également les éléments chauffants et les capteurs au bloc. Ce dernier vous est livré prêt à être installé dans votre thermocycleur. Vous recevez une pièce complète, et non une pièce inachevée. Cette maîtrise totale nous permet de détecter les problèmes avant qu'ils ne surviennent.
Certifications et gestion de la qualité
ISO 9001:2015 pour la gestion de la qualité
NOBLE est certifiée ISO 9001:2015. Cette norme couvre l'intégralité de notre système de management de la qualité. Nous suivons des procédures écrites pour chaque processus. Nous assurons le suivi des défauts, mesurons les performances et apportons des améliorations continues. Un auditeur externe contrôle notre système chaque année. Cette certification n'est pas un simple document. Elle vous garantit que chaque bloc que nous expédions répond aux mêmes exigences de qualité élevées. Pour un composant tel qu'un bloc chauffant PCR, la constance est primordiale. Vous avez besoin de performances identiques pour chaque unité. Notre système qualité vous l'assure.
Norme ISO 13485:2016 relative aux dispositifs médicaux
Les appareils PCR sont souvent considérés comme des dispositifs médicaux. La norme ISO 13485:2016 régit la fabrication de ces dispositifs. Plus exigeante que la norme ISO 9001, elle impose la gestion des risques, la traçabilité et un contrôle rigoureux des étapes de production. NOBLE possède également cette certification. Si votre bloc est destiné à un système de diagnostic, vous avez besoin d'un partenaire respectant ces exigences. C'est notre cas. Cette certification témoigne de notre engagement envers les normes les plus strictes et vous garantit la fiabilité de votre composant lorsqu'il est intégré à un produit réglementé.
Pourquoi choisir NOBLE comme partenaire de fabrication ?
Engagement envers la précision et la fiabilité
Chaque bloc que nous fabriquons est élaboré à partir d'un cahier des charges précis. Nous mesurons le diamètre des puits, vérifions la planéité et testons l'uniformité thermique. Notre équipe de contrôle qualité inspecte chaque caractéristique. Nous utilisons le contrôle statistique des processus pour détecter les problèmes au plus tôt. Tout bloc non conforme est mis hors service. Cet engagement explique pourquoi les laboratoires et les équipementiers nous font confiance pour leurs applications les plus exigeantes. Nous savons que vos résultats PCR dépendent de notre travail. Une petite erreur de notre part peut entraîner des données erronées dans votre laboratoire. Nous prenons cette responsabilité très au sérieux.
Contactez-nous pour discuter de votre projet
Prêt à discuter de votre prochain projet ? Envoyez-nous vos fichiers de conception ou vos besoins. Notre équipe d’ingénieurs les étudiera et vous fournira un devis. Nous pouvons vous aider à choisir le matériau et la méthode de fabrication les plus adaptés. Contactez NOBLE dès aujourd’hui et découvrez comment nous pouvons vous accompagner dans votre projet.
Tout bloc chauffant PCR fiable repose sur des choix judicieux. Le matériau approprié, un usinage précis et une conception bien pensée sont indissociables. Il n'existe pas de solution universelle. Vos besoins déterminent la voie à suivre. Pour une utilisation rapide, privilégiez l'argent. Pour une utilisation régulière, l'aluminium est un excellent choix. Le coût, l'homogénéité de la chaleur et la vitesse de montée en température sont des critères essentiels.
La qualité de fabrication du bloc influe directement sur son fonctionnement. Un bon bloc assure une chauffe stable, tandis qu'un bloc défectueux compromet les expériences. La conception du bloc a un impact sur chaque cycle. Collaborer avec un fabricant qui maîtrise ces détails fait toute la différence. NOBLE prend en charge l'intégralité du processus, de la conception initiale à la production finale. Leur savoir-faire garantit que votre bloc répond à toutes les spécifications. Chaque bloc est soumis à des tests rigoureux. Un bloc de qualité dure de nombreux cycles. Ce bloc est le cœur de votre machine. Le bon bloc change tout.
La technologie PCR ne cesse de progresser : méthodes plus rapides, appareils plus compacts et fabrication plus intelligente. La précision deviendra encore plus cruciale. Choisissez un partenaire capable de suivre le rythme. Vos résultats en dépendent.
FAQ sur le bloc chauffant PCR
À quelle fréquence dois-je remplacer le bloc chauffant ?
Remplacez le bloc lorsque vous constatez des différences de température supérieures à 1 °C entre les puits. La plupart des blocs durent des milliers de cycles de chauffage et de refroidissement. Vérifiez la planéité une fois par an.
Qu'est-ce qui provoque une non-uniformité de la température dans le bloc ?
Les principales causes sont une mauvaise planéité de surface, une anodisation usée ou des dommages dus à des cycles répétés de chauffage et de refroidissement. Même un infime espace entre le bloc et l'élément chauffant modifie la circulation de la chaleur.
Puis-je utiliser différents types de tubes avec le même bloc ?
Oui, mais le tube doit toucher la paroi du bloc. Les tubes à paroi mince conduisent mieux la chaleur. Assurez-vous que le tube s'emboîte correctement sans forcer.
Comment l'anodisation protège-t-elle le bloc ?
L'anodisation dépose une couche protectrice sur la surface du bloc. Elle empêche la corrosion due aux produits de nettoyage et aux cycles thermiques. La norme MIL-A-8625 Type II/III garantit une résistance au brouillard salin de 336 heures.
Que dois-je vérifier lors de l'inspection d'un nouveau bloc-moteur ?
Vérifiez le diamètre, la profondeur et l'espacement des puits. Mesurez la planéité du fond. Recherchez les aspérités et les marques d'usinage. La qualité de fabrication des blocs thermiques PCR, notamment chez des partenaires comme NOBLE, garantit une grande précision dimensionnelle.
Le matériau du bloc influe-t-il sur la vitesse de montée en puissance ?
Oui. L'argent a une conductivité thermique de 429 W/m·K, soit presque le double de celle de l'aluminium (247 W/m·K). Le matériau du bloc influe directement sur sa vitesse de chauffe et de refroidissement.
Comment nettoyer correctement le bloc moteur ?
Utilisez un chiffon doux imbibé d'alcool isopropylique. Évitez les nettoyants abrasifs qui pourraient rayer la surface. Rincez à l'eau déminéralisée et séchez complètement.
Qu'est-ce qui provoque la déformation d'un bloc au fil du temps ?
Les cycles répétés de chauffage et de refroidissement créent des contraintes internes au bloc. Sans recuit de relaxation des contraintes approprié, le bloc se déforme lentement, ce qui affecte l'homogénéité de sa chauffe.







