
Comment concevoir au mieux une enceinte pour un appareil PCR ? Cela dépend du nombre d'appareils nécessaires, du niveau de précision requis, des matériaux utilisés et des exigences de propreté. Le marché mondial devrait croître de 8.5 % par an jusqu'en 2033, en raison de l'augmentation des besoins en tests de diagnostic. Les laboratoires ont besoin d'appareils fiables pour leurs opérations quotidiennes. Collaborer avec les fabricants d'équipement d'origine (OEM) et faire des choix de conception judicieux sont essentiels. Concevoir l'enceinte dès le début du processus facilite la réussite des tests de qualification. Les fournisseurs qui assurent une filtration d'air efficace et un suivi des lots ont plus de chances d'obtenir l'homologation. Le processus PCR exige précision et une propreté rigoureuse. La connaissance de ces points vous aidera à choisir l'appareil PCR le plus adapté. Ce guide vous propose une méthode claire pour choisir la solution appropriée, de la conception à la réalisation de l'enceinte finale.
Exigences relatives à l'enceinte de l'équipement PCR
Sélection des matériaux pour la résistance thermique et chimique
Boîtiers pour équipements PCR : thermoplastiques ou métaux
Le choix du matériau est déterminant pour le bon fonctionnement de l'enceinte. Les appareils PCR génèrent de la chaleur lors des cycles thermiques. L'enceinte de l'équipement PCR doit résister à cette chaleur sans se déformer. Les matériaux thermostabilisés conservent leur forme même après de nombreux cycles thermiques. Les stabilisateurs thermiques et le traitement anti-impact sont les principales technologies utilisées. Ces matériaux résistent à la fragilisation et aux dommages de surface. Le tableau ci-dessous compare les options courantes.
| Source | Propriétés de résistance thermique et chimique |
| Mélanges ABS/PC | Résiste à une chaleur plus intense et est très résistant ; fonctionne parfaitement avec les lingettes médicales courantes. |
| Polycarbonate | Résistant aux chocs ; peut se fissurer au contact de certains alcools si les contraintes internes sont élevées. |
| PPSU | Peut supporter l'autoclave à vapeur et le nettoyage intensif |
| PEEK | Idéal pour les applications exigeant une haute température et une grande résistance ; très résistant aux produits chimiques |
| Aluminium | Contribue à diffuser la chaleur ; peut utiliser des doublures isolantes pour respecter les limites de température au toucher |
| Acier Inoxydable | Idéal lorsque des exigences élevées en matière de durabilité et de stérilisation fréquente sont requises. |
Chaque matériau a un rôle spécifique. Les métaux comme l'aluminium contribuent à la dissipation de la chaleur. Les thermoplastiques comme le PEEK résistent aux produits chimiques. Le procédé PCR exige des performances constantes des matériaux.
Évaluation de la résistance chimique aux réactifs de laboratoire
Les laboratoires utilisent des agents de nettoyage et des solvants puissants. Le matériau du boîtier doit y résister. Les mélanges ABS/PC sont compatibles avec les lingettes médicales courantes. Le polycarbonate nécessite un moulage précis pour éviter les fissures de contrainte. Le PPSU supporte les cycles d'autoclavage à la vapeur. Le PEEK résiste très bien aux produits chimiques agressifs. Un matériau adapté protège l'équipement et garantit une longue durée de vie, ce qui influe directement sur la sensibilité et la précision des résultats de diagnostic.
Considérations clés relatives à la conception des enceintes pour équipements PCR
Stratégies de gestion thermique et de dissipation de la chaleur
L'enceinte PCR est conçue pour fournir un environnement contrôlé et exempt de contamination pour la mise en place de la réaction en chaîne par polymérase, intégrant des fonctionnalités qui assurent à la fois la stabilité thermique et le contrôle des particules en suspension dans l'air.
Les appareils de PCR à haut débit génèrent davantage de chaleur pendant leur fonctionnement. L'enceinte doit impérativement gérer ce phénomène. Les systèmes de contrôle environnemental intègrent des capteurs de précision qui surveillent et ajustent en permanence la température et l'humidité, évitant ainsi la dégradation des échantillons. Un appareil de PCR rapide génère encore plus de chaleur lors de cycles plus courts. La conception de l'enceinte doit en tenir compte. Une bonne gestion thermique garantit la stabilité des performances de la technologie PCR.
Minimiser la contamination grâce à des surfaces lisses et non poreuses
La maîtrise de la contamination est essentielle en diagnostic. L'enceinte PCR élimine 99.99 % des particules d'une taille aussi réduite que 0.3 micron. La filtration HEPA crée une barrière stérile contre les contaminants aéroportés. La stérilisation UV à une longueur d'onde de 254 nm détruit efficacement les germes. Les gradients de pression négative empêchent l'air extérieur de pénétrer dans la zone de travail. Les surfaces intérieures lisses ne présentent aucun risque de contamination et facilitent le nettoyage. L'enceinte doit impérativement intégrer ces caractéristiques, indispensables pour les applications de diagnostic moléculaire et de tests génétiques. Même un appareil PCR portable nécessite ces mesures de maîtrise de la contamination afin de protéger les échantillons d'ADN.
Normes réglementaires relatives aux boîtiers d'équipements médicaux
Conformité ISO 13485
Les fabricants doivent respecter les normes de gestion de la qualité. La norme ISO 13485 couvre les systèmes de qualité des dispositifs médicaux. La conformité garantit une qualité de produit constante et soutient les applications de diagnostic clinique et de génomique. La certification témoigne d'un engagement envers la qualité. Les laboratoires recherchent des fournisseurs certifiés. Un partenaire certifié rassure les laboratoires de diagnostic lors du choix de leurs équipements.
Exigences de sécurité IEC 61010-2-101
La norme IEC 61010-2-101 couvre spécifiquement les équipements de diagnostic in vitro, notamment les appareils de PCR. Elle traite de la sécurité électrique, des risques mécaniques et de la sécurité thermique. Une évaluation des risques est requise pour les instruments de diagnostic. Les tests de biocompatibilité selon la norme ISO 10993 s'appliquent aux joints en contact avec les échantillons. La validation de la stérilisation garantit que les matériaux du boîtier sont compatibles avec les méthodes courantes. Ces exigences protègent les opérateurs et assurent la fiabilité des tests dans les laboratoires de diagnostic. Le débit des tests dépend du fonctionnement stable de la machine. L'amplification de l'ADN nécessite un contrôle thermique précis. La sensibilité est essentielle pour chaque analyse.
Fabrication d'enceintes pour équipements PCR Processus
Il existe quatre principales méthodes de fabrication d'enceintes pour machines à cycles thermiques. Chaque méthode est optimale pour des besoins spécifiques, tels que le nombre de pièces, leur précision et le niveau de propreté requis. L'usinage CNC, l'impression 3D, le moulage par injection et la tôlerie présentent chacun leurs propres avantages. Le tableau ci-dessous illustre l'adéquation de ces procédés aux différentes applications des enceintes.
| Processus de fabrication | Sous-processus clés | Applications typiques dans les boîtiers d'équipements PCR |
| Usinage CNC | Découpe de haute précision, tolérances serrées | châssis d'instruments, plaques de montage, supports de précision, composants de dissipation thermique |
| Fabrication de tôle | Découpe laser, pliage CNC, soudage, rivetage | Panneaux d'enceinte, boîtiers structuraux, enceintes pour équipements de laboratoire |
| Moulage par Injection | Conception de moules, injection de matériau à haute pression | Couvercles, boîtiers et composants internes de grande capacité |
| Impression 3D | Dépôt additif couche par couche | Prototypes, supports sur mesure, géométries internes complexes |
Prototypage et procédés de production en petites séries (CNC et impression 3D)
Usinage CNC pour tolérances serrées et géométries complexes
L'usinage CNC enlève de la matière de blocs massifs d'aluminium, d'acier inoxydable ou de plastiques techniques. Cette méthode permet d'obtenir des dimensions très précises. Les châssis d'instruments et les plaques de montage requièrent ce type de précision. Les pièces dissipant la chaleur bénéficient également des tolérances serrées que permet l'usinage CNC. Ce procédé permet de réaliser des formes complexes, difficiles à obtenir avec d'autres méthodes. Les états de surface obtenus par usinage CNC répondent aux exigences des salles blanches sans surproduction importante. Pour les petites séries, l'usinage CNC offre des délais de production rapides et sans frais d'outillage. Chaque pièce coûte plus cher que les pièces moulées, mais l'absence de coût initial pour un moule en fait un choix judicieux pour les quantités inférieures à quelques centaines d'unités. Le gaspillage de matière est un point important, mais le recyclage des copeaux contribue à l'atténuer.
Impression 3D pour une itération rapide et des conceptions personnalisées
L'impression 3D permet de fabriquer des pièces couche par couche à partir de modèles numériques. Cette technologie excelle dans la réalisation de formes complexes, impossibles à obtenir par usinage classique. Une imprimante de bureau standard coûte entre 379 et 3 440 dollars, ce qui la rend abordable pour la recherche. Une hauteur de couche de 0.2 mm, avec une tolérance inférieure à 0.2 mm par rapport au modèle CAO, convient parfaitement à la plupart des prototypes. Le filament ABS permet d'obtenir des pièces noires, opaques et robustes, idéales pour les tests d'encapsulation. Les équipes de conception peuvent ainsi tester rapidement de nouvelles versions en imprimant les pièces mises à jour pendant la nuit. Cette rapidité accélère considérablement le cycle de développement. Les supports et fixations internes personnalisés bénéficient de cette liberté de conception. Cependant, la qualité de surface des pièces imprimées est inférieure à celle des pièces usinées. Des étapes supplémentaires, comme le ponçage et le scellement, sont nécessaires pour obtenir des surfaces compatibles avec les salles blanches. Cette technologie est donc optimale pour les prototypes et les très petites séries, et non pour la production en série.
Production en grande série par moulage par injection
Qualité constante et faible coût unitaire à grande échelle
Le moulage par injection consiste à injecter du plastique en fusion sous haute pression dans un moule en acier. Ce procédé permet de fabriquer des pièces identiques avec une remarquable régularité. Une fois le moule réalisé, le coût unitaire diminue considérablement. Pour des volumes de production de plusieurs dizaines de milliers d'unités, il s'agit de la solution la plus rentable. Les pièces moulées présentent des surfaces lisses et non poreuses qui résistent à la contamination, un point crucial pour les équipements de diagnostic moléculaire. La reproductibilité du moulage par injection garantit que chaque boîtier répond aux mêmes spécifications. Le contrôle qualité est ainsi facilité grâce à la constance des dimensions. Pour les machines PCR établies et de conception stable, le moulage par injection offre le meilleur rapport qualité-prix à long terme.
Considérations relatives à l'investissement initial dans l'outillage et à la conception des moules
Le coût initial de l'outillage pour le moulage par injection est élevé. Les moules en acier coûtent des dizaines de milliers de dollars et leur fabrication prend plusieurs semaines. La conception du moule doit prendre en compte les angles de dépouille, l'épaisseur des parois et l'emplacement des points d'injection. Une mauvaise conception entraîne des déformations, des retassures ou des injections incomplètes. Le choix du matériau influe fortement sur la conception du moule. Les nuances thermostabilisées pour les applications PCR peuvent nécessiter des températures de moulage plus élevées. Investir dans l'outillage suppose d'avoir confiance dans la conception du produit. Les modifications de conception après la fabrication du moule sont coûteuses. La plupart des fabricants réalisent un prototypage complet avant de se lancer dans le moulage par injection. Le retour sur investissement se traduit par des coûts unitaires réduits et un débit élevé une fois la production lancée.
Fabrication de tôlerie pour les enveloppes structurelles
Découpe, pliage et soudage pour des cadres robustes
La fabrication de pièces en tôle commence avec des feuilles de métal plates. La découpe laser permet d'obtenir des contours précis. Le pliage CNC donne forme au matériau en trois dimensions. Le soudage assemble les sections pour un montage permanent. Ce procédé permet de réaliser des châssis robustes capables de résister aux contraintes mécaniques. L'acier inoxydable et l'aluminium sont des matériaux couramment utilisés. Ils offrent une excellente durabilité et une bonne résistance à la chaleur. Les boîtiers en tôle supportent parfaitement les exigences thermiques de la technologie PCR. Ce procédé convient aux moyennes séries pour lesquelles l'outillage de moulage par injection n'est pas rentable. Les délais de fabrication sont plus courts que ceux de la construction de moules. La robustesse structurelle de cette méthode la rend idéale pour les instruments de grande taille nécessitant un support rigide.
Intégration du matériel et du blindage électromagnétique
Les boîtiers en tôle facilitent l'ajout de composants. Rivets et fixations permettent de fixer directement les composants au châssis. Le métal lui-même assure un blindage électromagnétique, protégeant ainsi les composants électroniques sensibles des interférences. Ceci est particulièrement important pour les instruments de diagnostic qui doivent préserver la qualité du signal. Des joints de blindage supplémentaires peuvent être ajoutés aux points d'assemblage. Les options de finition de surface comprennent le revêtement en poudre, le sablage et le brossage. Ces traitements améliorent la résistance à la corrosion et la conformité aux exigences des salles blanches. La combinaison de robustesse structurelle et de blindage fait de la tôle un choix polyvalent pour de nombreuses applications. Les machines PCR portables utilisent souvent cette solution pour garantir leur durabilité lors du transport.
Le choix entre ces procédés dépend du volume de production, des exigences de précision et des contraintes budgétaires. Le prototypage privilégie l'impression 3D et l'usinage CNC. La production en grande série exige le moulage par injection. Les exigences structurelles orientent vers la fabrication de pièces en tôle. De nombreux fabricants combinent les procédés, utilisant l'usinage CNC pour les pièces de précision et la tôle pour le boîtier principal. Cette approche hybride permet d'équilibrer coût, qualité et performance. La compréhension de chaque procédé aide les équipementiers à prendre des décisions éclairées en fonction de leurs besoins spécifiques.
Comparaison des procédés pour les enceintes d'équipement PCR
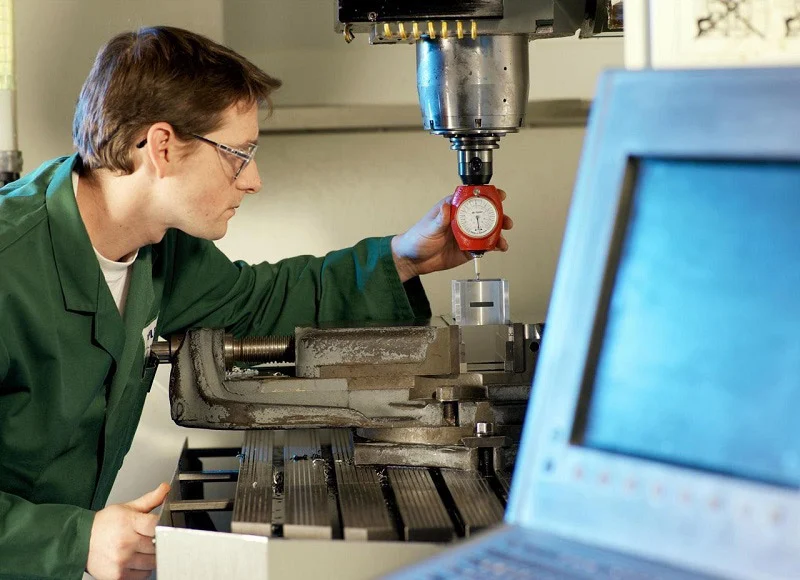
Coût, délai de livraison et évolutivité
Investissement initial vs. coût par pièce pour chaque processus
Le coût de chaque méthode influe sur le choix. Les frais de mise en place et le coût par pièce varient considérablement selon les quatre procédés.
| Processus | Coût d'installation/d'outillage | Coût unitaire (faible volume) | Coût unitaire (volume élevé) |
| Impression 3D | Minimal (sans outillage) | Modérée | Modérée |
| Moulage par Injection | Haut de gamme (moule sur mesure à partir de 10 000 $) | Très élevé | Très faible |
| Usinage CNC | Modéré (programmation et installations) | Modérée | Modéré à faible |
| Casting/Traditionnel | Haut (matrices ou moules) | Haute | Low |
La fabrication de tôlerie et l'usinage CNC engendrent des coûts de mise en route moyens, liés aux gabarits sur mesure et au temps de l'opérateur. L'impression 3D ne nécessite aucun outillage. Le moulage par injection exige l'investissement initial le plus important : un moule sur mesure coûte plus de 10 000 $ avant même la production de la première pièce. Cet investissement n'est rentable que pour les productions en grande série. Les petites séries répartissent le coût du moule sur quelques pièces, mais chaque pièce engendre un coût d'outillage élevé. Les grandes séries, en revanche, répartissent ce coût sur des milliers de pièces, ce qui réduit considérablement le prix unitaire.
Délais de production typiques pour les prototypes par rapport aux séries de production
Les délais de prototypage sont optimaux pour l'impression 3D. Un boîtier imprimé en 3D peut être expédié quelques jours après la finalisation de la conception. L'usinage CNC est légèrement plus long en raison de la programmation. Ces deux techniques permettent d'éviter les semaines nécessaires à la fabrication du moule. Les séries de production modifient les délais. Le moulage par injection requiert la conception du moule, la découpe de l'acier et la réalisation d'essais. Cela peut prendre plusieurs semaines avant la production en série. La fabrication de tôles se situe entre les deux. La découpe laser et le pliage CNC nécessitent un temps de préparation, mais sont ensuite rapides. Les équipementiers qui prévoient un lancement doivent tenir compte de ces délais. Un projet de machine PCR rapide avec un calendrier serré pourrait commencer par des prototypes imprimés en 3D. On passerait ensuite au moulage par injection une fois la conception stabilisée. Cette approche par étapes permet d'équilibrer rapidité et coût à long terme.
Précision, tolérances et état de surface
Obtention de tolérances serrées avec l'usinage CNC par rapport au moulage par injection
Parmi les quatre procédés, l'usinage CNC offre le contrôle dimensionnel le plus précis. Les outils de coupe enlèvent la matière avec une précision constante. Les bâtis et les plaques de montage des instruments conservent des positions exactes. Cette précision est cruciale pour les machines PCR qui alignent des composants optiques ou des éléments chauffants. Le moulage par injection permet également d'obtenir des tolérances serrées une fois le moule validé. Il reproduit fidèlement la cavité du moule. La variation d'une pièce à l'autre reste faible, même sur de longues séries de production. Le retrait du moule complexifie la situation. Chaque matériau se rétracte différemment lors du refroidissement, et les concepteurs de moules doivent en tenir compte. L'usinage CNC évite les problèmes de retrait. La coupe enlève la matière d'un bloc massif, garantissant ainsi des dimensions conformes au modèle CAO. Pour un alignement critique, l'usinage CNC est souvent préférable. Pour les pièces produites en grande série et de forme constante, le moulage par injection offre une précision similaire à moindre coût.
Exigences de post-traitement pour les pièces imprimées en 3D
Les pièces imprimées en 3D nécessitent un traitement supplémentaire avant leur utilisation en salle blanche. Les lignes de couches laissent de minuscules aspérités sur chaque surface. Ces aspérités retiennent la saleté et sont difficiles à nettoyer. Le ponçage lisse la surface, mais prend du temps. L'application d'un mastic permet de combler les imperfections. Le lissage à la vapeur est une autre option pour certains matériaux. Chaque étape engendre des coûts et une augmentation de la main-d'œuvre. La qualité de surface finale est presque équivalente à celle des pièces usinées ou moulées, mais pas tout à fait. Pour les prototypes, ce compromis est acceptable. Pour les boîtiers de production, les étapes supplémentaires réduisent l'avantage économique de l'impression 3D. Les équipes de conception doivent intégrer le post-traitement dans leur budget et leur planning. Une pièce imprimée nécessitant une finition poussée peut coûter plus cher qu'une pièce usinée.
Compatibilité des matériaux et conformité réglementaire
Quels procédés permettent de mieux prendre en charge les matériaux de qualité ISO 13485 ?
La certification ISO 13485 exige une traçabilité documentée des matériaux. Chaque lot de résine ou de métal doit être suivi du fournisseur à la pièce finie. L'usinage CNC et le moulage par injection gèrent efficacement cette exigence. Les fournisseurs de matériaux fournissent des certificats d'analyse pour chaque lot. La fabrication de tôlerie offre une traçabilité similaire pour l'aluminium et l'acier inoxydable. L'impression 3D présente davantage de défis. Les formules de résine varient d'un fournisseur à l'autre et d'un lot à l'autre. Les normes de documentation sont très variables au sein de l'industrie de la fabrication additive. Certains fabricants de filaments et de résines proposent désormais des matériaux de qualité médicale avec une traçabilité complète. Cependant, ces options restent limitées par rapport aux méthodes traditionnelles. Les laboratoires et les fabricants d'équipements de diagnostic doivent vérifier la documentation relative aux matériaux avant de choisir un procédé. Le boîtier de l'équipement PCR doit répondre aux mêmes normes de qualité que l'instrument qu'il contient.
Certification de l'enveloppe finale pour usage médical
La certification finale ne se limite pas au choix du matériau. L'ensemble du boîtier doit réussir les tests de sécurité et de performance. La norme IEC 61010-2-101 couvre les exigences de sécurité électrique, mécanique et thermique des dispositifs de diagnostic in vitro (DIV). Les tests de biocompatibilité selon la norme ISO 10993 s'appliquent à toute surface en contact avec les échantillons. La validation de la stérilisation vérifie que le boîtier résiste aux méthodes de nettoyage courantes. Chaque procédé de fabrication influe différemment sur la certification. Le moulage par injection produit des pièces homogènes dont les résultats aux tests sont prévisibles. L'usinage CNC offre la même homogénéité pour les pièces métalliques. Les pièces imprimées en 3D nécessitent une validation supplémentaire. L'adhérence des couches et la porosité de surface varient d'une impression à l'autre, ce qui complexifie la certification. La fabrication de tôles offre des résultats robustes et reproductibles. Le choix du procédé a un impact direct sur le bon déroulement de la certification. Un partenaire expérimenté dans la fabrication de dispositifs médicaux peut vous accompagner dans cette démarche. Son expertise réduit le risque d'échecs aux tests et de coûteuses modifications de conception.
Cette comparaison ne révèle aucune méthode unique optimale. Chaque procédé répond à un besoin spécifique. Le prototypage est idéal grâce à l'impression 3D et à l'usinage CNC. La production en grande série requiert le moulage par injection. Les exigences structurelles privilégient la tôlerie. De nombreux fabricants combinent les procédés pour un résultat optimal. Les pièces de précision usinées CNC s'intègrent dans un boîtier en tôle. Des couvercles moulés par injection protègent l'ensemble. Cette approche hybride améliore la précision des appareils PCR tout en maîtrisant les coûts. La sensibilité des résultats de diagnostic dépend de la stabilité des performances de l'instrument. Cette stabilité repose sur un boîtier adapté. Le débit des laboratoires dépend de la fiabilité des appareils. Les gains d'efficacité proviennent du choix du procédé de fabrication approprié. Chaque décision, du matériau au procédé, influence le produit final. Les équipementiers qui comprennent ces compromis font des choix plus judicieux pour leurs équipements PCR.
Cadre décisionnel
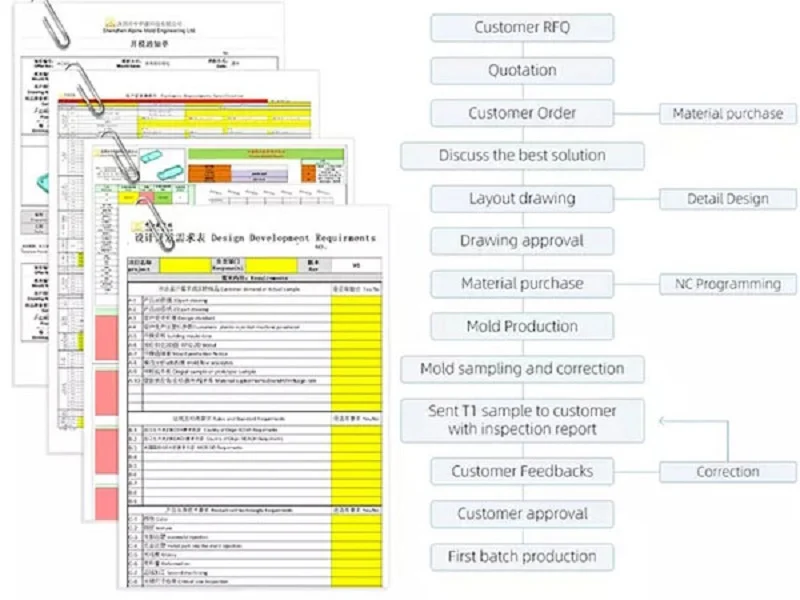
Choisir la bonne méthode de fabrication pour une enceinte d'équipement PCR implique de suivre un cadre précis. Le choix de l'équipement dépend de votre projet spécifique. Ces trois étapes transforment les exigences techniques en une décision concrète. Elles couvrent le volume, la précision et le budget. Chaque étape permet de restreindre les options. Le résultat : une voie à suivre clairement définie.
Étape 1 : Définissez votre volume de production
Identification des seuils de volume faible, moyen et élevé
La première étape répond à une question simple : de combien d’unités avez-vous besoin ? Les petits volumes concernent les prototypes et les petites séries, pour lesquels l’impression 3D et l’usinage CNC sont parfaitement adaptés. Ils ne nécessitent pas d’investissement initial important. Les volumes moyens conviennent à la fabrication de tôlerie et aux techniques CNC avancées. Pour les volumes élevés, le moulage par injection devient la solution optimale. Le moule représente un investissement initial conséquent, mais le coût unitaire diminue considérablement. Ce point est crucial pour les appareils PCR utilisés dans les laboratoires à haut débit. Le débit de votre ligne de production doit correspondre à la demande de tests. Un système PCR pour un laboratoire de diagnostic central requiert un volume élevé, tandis qu’un prototype de recherche nécessite un faible volume. Cette seule étape permet d’éliminer de nombreuses options pour tout projet PCR. Le seuil de volume n’est pas fixe ; il varie en fonction de la complexité de la pièce. L’essentiel est de calculer le seuil de rentabilité, c’est-à-dire le point où le coût de l’outillage est amorti par le faible coût unitaire.
Étape 2 : Évaluer les besoins en matière de précision et de complexité
Adaptation des exigences géométriques et de tolérance à un processus
La deuxième étape consiste à examiner la pièce elle-même. Quelle forme doit-elle avoir ? Quel niveau de précision est requis ? La précision est essentielle pour les équipements PCR. La précision du cycle thermique dépend de l'ajustement de la pièce. La sensibilité du test de diagnostic repose sur un alignement stable. L'usinage CNC garantit les tolérances les plus serrées. C'est le meilleur choix pour les points de fixation critiques des machines PCR. L'impression 3D permet de réaliser des formes internes complexes. Les canaux de refroidissement et les supports sur mesure sont faciles à imprimer. Cependant, la finition de surface est rugueuse. Le post-traitement engendre des coûts et des délais supplémentaires. Le moulage par injection offre une surface lisse et reproductible. Il est idéal pour les boîtiers des meilleures machines PCR en production. La tôle offre résistance et blindage électromagnétique. Utilisez cette étape du guide d'achat des machines PCR pour adapter la géométrie au processus. Une forme complexe avec des tolérances serrées peut nécessiter un usinage CNC en premier lieu, puis un moulage. Un simple boîtier peut être réalisé en tôle. Le processus de sélection des équipements de laboratoire doit prendre en compte ces facteurs. Le choix de la meilleure machine PCR commence par le boîtier. Un mauvais choix à ce niveau entraîne des retards et des coûts élevés. La géométrie détermine le choix du processus. Le niveau de tolérance détermine le coût. L'usinage CNC et le moulage de précision permettent d'obtenir des tolérances serrées, tandis que l'impression 3D offre une précision moindre pour les géométries complexes. Cette étape nécessite un examen attentif du modèle CAO.
Étape 3 : Prendre en compte le budget et le calendrier
Équilibrer les coûts d'outillage avec le prix unitaire et le délai de mise sur le marché
La troisième étape consiste à trouver un équilibre entre budget et temps. Le budget ne se limite pas au coût des pièces, mais englobe le coût total du projet. L'outillage représente la dépense initiale la plus importante. Les moules d'injection coûtent des dizaines de milliers de dollars. L'usinage CNC nécessite des dispositifs de fixation, mais pas de moule à long délai de fabrication. L'impression 3D, quant à elle, ne requiert aucun outillage. Le prix unitaire, lui, change la donne. Pour les volumes importants, le moulage par injection est la solution la plus économique. Pour les faibles volumes, l'impression 3D ou l'usinage CNC sont plus avantageux. Le calendrier influence également le choix. Un projet PCR avec un calendrier serré peut se passer du moulage par injection, car la fabrication du moule prend des semaines. L'usinage CNC et l'impression 3D, en revanche, permettent un démarrage immédiat. Cette rapidité accélère la mise sur le marché du produit. Les entreprises de diagnostic sont souvent confrontées à des délais très courts. Les laboratoires de diagnostic ont besoin de l'équipement sans délai. Une approche hybride s'avère alors pertinente : utiliser l'usinage CNC pour le premier lot, puis passer au moulage par injection pour le suivant. Cette solution permet d'équilibrer rapidité et coût à long terme. Un partenaire peut vous aider à évaluer ces compromis. Son équipe analyse l'ensemble du processus pour vous, en examinant le coût du moule, le prix unitaire et le délai de livraison, afin de vous fournir une recommandation claire. Cela réduit le risque de prendre une mauvaise décision.
Ces trois étapes permettent de définir un processus reproductible pour tout projet d'encapsulation. Premièrement, définir le volume. Deuxièmement, évaluer la précision. Troisièmement, équilibrer le budget et les délais. On obtient ainsi un plan de fabrication clair. Les sections suivantes présentent des exemples concrets d'application de ces choix.
Études de cas dans la fabrication d'enceintes pour équipements PCR
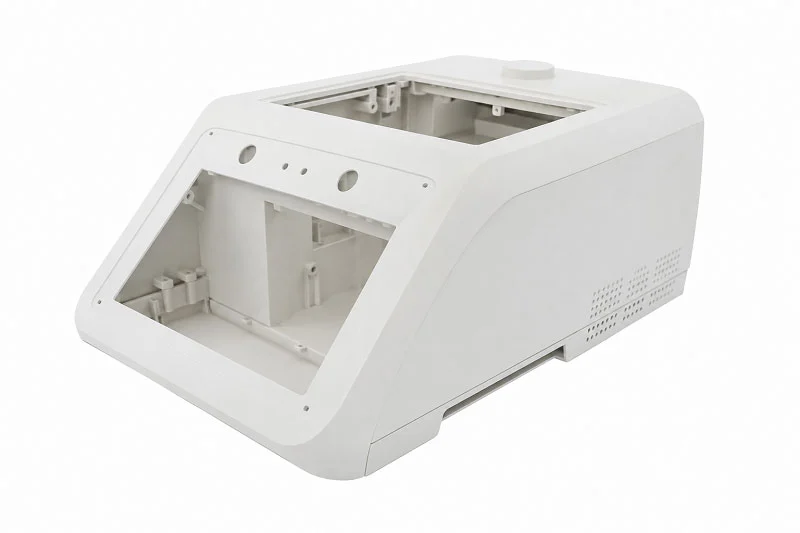
Prototype de recherche à faible volume utilisant l'usinage CNC
Modifications itératives de la conception et délais d'exécution rapides
Un laboratoire de génomique universitaire avait besoin d'un boîtier sur mesure pour un nouveau prototype de PCR. L'équipe prévoyait de n'en fabriquer qu'un petit nombre pour des études de validation. Le moulage par injection n'était pas envisageable à ce volume : le coût du moule à lui seul dépasserait le budget total du projet.
L'usinage CNC s'est avéré la solution idéale. Le fabricant a programmé les trajectoires de coupe directement à partir du modèle CAO. L'absence d'investissement dans l'outillage a permis de modifier la conception librement. La première version présentait des problèmes de dégagement autour du bloc chauffant. L'équipe a mis à jour le modèle et obtenu de nouvelles pièces en quelques jours. Cette rapidité d'exécution s'est révélée cruciale. Chaque modification de conception a permis d'améliorer la gestion thermique et l'accès aux composants.
Le boîtier en aluminium usiné assurait une dissipation thermique naturelle. Le laboratoire a ainsi pu éviter l'ajout de systèmes de refroidissement supplémentaires. La finition de surface répondait aux exigences des salles blanches sans intervention supplémentaire. Le projet est passé du stade de concept à celui d'instrument fonctionnel en quelques semaines, et non en plusieurs mois. Dans le cadre de la recherche, où les volumes de production sont incertains, l'usinage CNC offre une flexibilité inégalée par les autres procédés.
Boîtiers pour appareils PCR utilisés en diagnostic
Moulage par injection à grand volume pour une qualité constante
Une entreprise de diagnostic s'apprêtait à commercialiser un système PCR destiné aux laboratoires d'analyses médicales. La demande du marché était estimée à plusieurs dizaines de milliers d'unités par an. Ce volume de production nécessitait un processus de fabrication adapté à une production à grande échelle et reproductible.
Le moulage par injection s'est imposé comme le choix évident. Les sources industrielles citent les « boîtiers pour dispositifs de diagnostic » comme une application courante, notamment les enceintes pour appareils PCR. Le micro-moulage par injection de précision dessert directement les marchés du diagnostic et de la génomique. Ce procédé permet de produire des pièces identiques pour chaque lot. Cette constance est essentielle pour la conformité réglementaire et l'assurance qualité.
L'investissement initial dans les moules était conséquent. Le coût unitaire a chuté de façon spectaculaire dès le lancement de la production. Chaque boîtier présentait des surfaces lisses et non poreuses, résistantes à la contamination. Les pièces moulées répondaient aux exigences de la norme ISO 13485, avec une traçabilité complète des matériaux. L'entreprise a pu augmenter sa production en toute confiance, sachant que chaque unité était conforme à la conception validée. Pour les produits établis aux conceptions stables, le moulage par injection offre le coût total le plus bas pour les grandes séries.
Boîtier à géométrie complexe par impression 3D
Surmonter les limitations de conception dans la fabrication traditionnelle
Une start-up développant un appareil PCR portable était confrontée à un défi de taille : le boîtier nécessitait des canaux de refroidissement internes suivant des trajectoires courbes autour du module de détection optique. L’usinage traditionnel ne permettait pas de réaliser ces passages. Le moulage par injection aurait exigé des opérations latérales complexes et de multiples coulisseaux, rendant l’outillage trop coûteux.
L'impression 3D a permis de résoudre le problème de géométrie. L'équipe de conception a intégré des canaux de refroidissement conformes directement dans les parois du boîtier. Ces canaux épousaient parfaitement les contours des composants internes. La pièce imprimée combinait plusieurs pièces usinées distinctes en un seul composant. Le temps d'assemblage a ainsi été considérablement réduit.
Le prototype a donné de bons résultats lors des tests initiaux. La rugosité de surface a nécessité un post-traitement pour répondre aux normes des salles blanches. L'équipe a procédé à un lissage à la vapeur et a scellé les surfaces extérieures. Le boîtier final répondait aux exigences de sensibilité pour la détection de fluorescence. Cette approche s'est avérée idéale pour les petites séries, où la complexité de conception prime sur le coût unitaire. La start-up a validé son concept et est ensuite passée au moulage par injection une fois les volumes de production justifiés par l'investissement dans l'outillage.
Ces études de cas illustrent les compromis pratiques entre les procédés de fabrication. Le volume de production détermine la décision. La complexité influence les options. Le budget et les délais fixent les limites. Un partenaire de fabrication apporte son expertise sur l'ensemble des quatre procédés. Son équipe d'ingénierie aide les équipementiers à faire ces choix avec assurance.
Faites appel à NOBLE pour votre projet d'enceinte pour équipement PCR

NOBLE est un fabricant de premier plan spécialisé dans les dispositifs médicaux en métal et en plastique. L'entreprise accompagne ses clients dans la réalisation de prototypes et la production en série. Ses équipes d'ingénierie bénéficient de conseils d'experts à chaque étape. NOBLE allie savoir-faire technique et réactivité. Cette approche collaborative permet de réduire les risques et d'accélérer la mise sur le marché des produits.
Capacités de service complètes, de la conception à l'assemblage
Expertise en fabrication de métaux et de plastiques
NOBLE possède une expertise pointue dans de nombreux domaines de la fabrication. Notre équipe travaille l'aluminium, l'acier inoxydable et les plastiques haute résistance. Cette double compétence est essentielle pour les projets de boîtiers d'équipements PCR. Un partenaire peut découper des supports de précision, mouler des couvercles en plastique et fabriquer des châssis en tôle. L'entreprise maîtrise les formes complexes avec assurance. Notre connaissance des matériaux couvre une large gamme de thermoplastiques et de métaux adaptés aux boîtiers médicaux. Cette polyvalence permet d'éviter les transferts inutiles entre fournisseurs.
Fournisseur unique pour l'usinage, le moulage et la finition
La production clé en main simplifie l'ensemble de la chaîne d'approvisionnement. NOBLE prend en charge l'approvisionnement en pièces, la mécanique, l'assemblage, les tests et le conditionnement. Les clients n'ont plus besoin de gérer plusieurs fournisseurs. NOBLE propose :
- Usinage CNC pour les châssis d'instruments et les plaques de montage exacts
- Le moulage par injection pour de grandes séries de boîtiers de qualité constante
- Fabrication de tôles pour des boîtiers robustes qui bloquent les interférences électromagnétiques
- Impression 3D pour des prototypes rapides et des formes internes complexes
- Traitement de surface comme le revêtement en poudre, le sablage et le brossage
Cette approche intégrée réduit les délais et élimine les problèmes de communication. Le contrôle qualité reste constant, des matières premières au produit fini.
Qualité certifiée pour l'industrie des dispositifs médicaux
Certification du système de gestion de la qualité
La certification témoigne d'un véritable engagement envers la qualité. NOBLE détient des certifications pour ses systèmes de gestion de la qualité, garantissant un contrôle rigoureux des processus. Ces certifications exigent des systèmes écrits de suivi, de contrôle des risques, de vérification des processus et d'archivage des données. Les laboratoires de diagnostic et les fabricants d'équipement d'origine (OEM) ont l'assurance que chaque boîtier répond aux normes établies. Le système qualité est conforme aux exigences de la FDA et des autres organismes de réglementation.
Contrôle qualité rigoureux et traçabilité
Chaque lot de matériaux est suivi de bout en bout, du fournisseur à la pièce finie. Chaque lot de résine ou de métal est accompagné d'un certificat d'analyse. Ce suivi est essentiel pour les appareils PCR utilisés en milieu clinique. L'entreprise applique des systèmes de contrôle qualité rigoureux afin de détecter les unités non conformes. Des contrôles de processus garantissent la reproductibilité des résultats pour toutes les productions. Cette documentation facilite la certification du dispositif médical final.
Comment démarrer votre projet d'enceinte pour équipement PCR
Processus d'examen de la conception pour la fabrication (DFM)
Le processus débute par une analyse de conception pour la fabrication. Les ingénieurs de NOBLE examinent votre modèle CAO afin d'identifier d'éventuels problèmes. Ils vérifient les angles de dépouille, l'épaisseur des parois, l'emplacement des points d'injection et les tolérances. Cette analyse permet de détecter les problèmes avant tout investissement dans l'outillage. Notre équipe vous fournit des recommandations pertinentes concernant le choix des matériaux et des procédés. Nos clients bénéficient de conseils personnalisés en fonction de leurs volumes et de leur budget. Cette collaboration précoce permet d'éviter des corrections coûteuses ultérieurement.
Contacter l'équipe d'ingénierie pour une consultation de projet
Pour démarrer un projet, rien de plus simple : contactez l’équipe d’ingénierie de NOBLE et fournissez-leur vos fichiers de conception et vos besoins. Notre équipe vous fera parvenir un devis détaillé et un plan de fabrication. Elle sélectionnera le procédé le plus adapté à votre situation. Que vous ayez besoin d’un prototype ou d’une production en série, NOBLE répond à vos attentes. Grâce à ses certifications, à son offre de services complète et à son expertise en ingénierie, NOBLE est un partenaire de confiance pour la fabrication d’enceintes pour équipements PCR. Partout dans le monde, les laboratoires et les entreprises de diagnostic font confiance à cette équipe pour des enceintes fiables et conformes aux normes.
Le choix du procédé de fabrication adapté à une enceinte pour équipement PCR dépend du volume, de la précision, des matériaux, du contrôle de la contamination et des exigences réglementaires. Il n'existe pas de méthode unique convenant à tous les projets. Commencez par examiner les matériaux manipulés par les laboratoires. Définissez ce qui doit être protégé : l'échantillon, l'utilisateur ou les deux. Planifiez le flux de travail et l'agencement de la salle. Confirmez rapidement les besoins en maintenance et en certification. Comparez les devis uniquement une fois l'adéquation à l'application clairement établie. Cette approche structurée réduit les risques. Un partenaire de fabrication expérimenté apporte son expertise sur l'ensemble des procédés. Une revue de conception pour la fabrication permet de détecter les problèmes avant le début de l'outillage. Notre équipe vous accompagne vers l'enceinte pour machine PCR la mieux adaptée à vos besoins. Contactez un partenaire de fabrication dès aujourd'hui pour discuter de votre projet d'enceinte pour équipement PCR et bénéficier de conseils d'experts sur le choix du procédé approprié.
QFP
Quel est le meilleur procédé de fabrication pour un boîtier d'équipement PCR ?
Aucun procédé n'est universel. Le volume de production détermine le choix. Les petites séries se prêtent à l'usinage CNC ou à l'impression 3D. Les grandes séries exigent le moulage par injection. La tôlerie est idéale pour les structures métalliques. Chaque méthode présente des avantages spécifiques pour des besoins particuliers.
Comment choisir entre l'usinage CNC et le moulage par injection ?
L'usinage CNC est idéal pour les petites séries, inférieures à quelques centaines d'unités. Il ne nécessite aucun investissement en outillage. Le moulage par injection, quant à lui, requiert des moules coûteux, mais permet de réduire considérablement le coût unitaire des pièces à grande échelle. Tenez compte du budget total et du calendrier de votre projet avant de faire votre choix.
Quels matériaux sont les plus adaptés aux boîtiers des équipements PCR ?
Les mélanges ABS/PC résistent à la chaleur et aux produits de nettoyage courants. Le polycarbonate offre une bonne résistance aux chocs, mais nécessite un moulage précis. Le PEEK résiste aux produits chimiques agressifs. L'aluminium diffuse efficacement la chaleur. L'acier inoxydable garantit une grande durabilité pour les stérilisations fréquentes. Le choix du matériau dépend de vos exigences thermiques et chimiques spécifiques.
Comment puis-je m'assurer que l'enceinte de mon équipement PCR est conforme aux normes ISO 13485 ?
Collaborez avec un fabricant certifié. La norme ISO 13485 exige une traçabilité documentée des matériaux, du fournisseur à la pièce finie. Votre partenaire doit fournir des certificats d'analyse pour chaque lot de matériaux. Choisissez un fournisseur doté de systèmes de gestion de la qualité et de procédures de traçabilité éprouvés.
Quel est le délai de livraison habituel pour un prototype de boîtier ?
L'impression 3D permet de livrer des pièces en quelques jours après validation du design final. L'usinage CNC est légèrement plus long en raison de la programmation et de la mise en place. Ces deux procédés permettent d'éviter les semaines nécessaires à la fabrication d'un moule par injection. Les délais de prototypage dépendent de la complexité de la pièce et des exigences en matière de finition de surface.
Puis-je combiner différents procédés de fabrication ?
Oui. De nombreux fabricants utilisent des approches hybrides. Des pièces de précision usinées CNC s'insèrent dans des boîtiers en tôle. Des couvercles moulés par injection protègent l'ensemble. Cette stratégie offre un bon compromis entre coût, qualité et performance. Un partenaire de fabrication compétent saura vous recommander la combinaison la plus adaptée à votre projet.
Comment le contrôle de la contamination influence-t-il la conception des enceintes des équipements PCR ?
L'équipement PCR requiert des surfaces lisses et non poreuses. Ces surfaces résistent à la contamination et se nettoient facilement. Une conception intérieure sans jointures empêche l'accumulation de particules. Les systèmes de filtration HEPA et de stérilisation UV doivent être correctement intégrés au boîtier. Les choix de conception ont un impact direct sur la précision des diagnostics dans les laboratoires cliniques.
Quelles certifications dois-je rechercher chez un partenaire de fabrication ?
Recherchez les fabricants possédant des certifications de système de gestion de la qualité et respectant les normes de sécurité applicables, telles que la norme IEC 61010-2-101. Ces normes couvrent la gestion de la qualité et la sécurité des dispositifs médicaux. Un partenaire certifié garantit un processus d'approbation réglementaire sans encombre pour votre produit final.







