
Un seul défaut dans une pièce de collecteur fluidique usinée CNC peut immobiliser un train ou endommager un dispositif médical. Ces pièces essentielles gèrent les systèmes d'air et d'huile dans des applications exigeantes. Quel est le coût d'une imprécision ? Des retards, des risques pour la sécurité et des pertes financières. Cela nécessite un choix rigoureux des matériaux, une conception intelligente et un usinage CNC de haute précision. Le choix des matériaux est crucial. Chaque matériau possède des caractéristiques spécifiques. Un matériau adapté et une conception robuste garantissent des pièces de qualité. La précision CNC est indispensable. Le prototypage avec un partenaire CNC de confiance permet de tester vos matériaux et votre conception avant la production en série. NOBLE, partenaire CNC de premier plan en Chine, possède cette expertise. Nous travaillons des matériaux complexes, y compris des matériaux de pointe comme le PEEK, et répondons à tous vos besoins. Notre usinage CNC transforme votre conception en pièces fiables. Notre contrôle qualité et notre usinage CNC de précision garantissent la réussite de votre projet de collecteur fluidique, du début à la fin.
Matériaux pour collecteur fluidique CNC
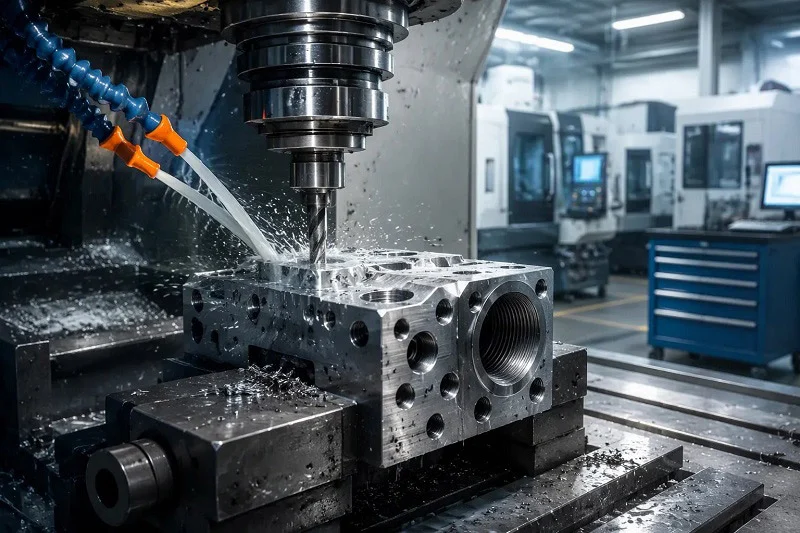
L'usinage CNC offre un large choix de matériaux. Vous pouvez opter pour des nuances d'aluminium courantes ou des plastiques de pointe comme le PEEK. Chaque matériau possède des propriétés uniques en termes de caractéristiques chimiques, thermiques et de résistance. Votre choix doit correspondre au schéma et à l'application. Les collecteurs nécessitent souvent de gros blocs de matériau, ce qui doit être pris en compte lors de la fabrication. Choisir le bon matériau permet de gagner du temps et de l'argent. Certains projets requièrent des collecteurs transparents pour le contrôle visuel du flux, ce qui complexifie la sélection des matériaux. Chaque matériau est adapté à une application spécifique, et l'usinage CNC est compatible avec tous.
Alliages d'aluminium : le pilier de l'industrie
L'aluminium est le matériau de prédilection pour de nombreux projets de collecteurs. Il s'usine facilement et les procédés CNC sur mesure le prennent en charge aisément. Il offre une bonne qualité à moindre coût. De nombreuses pièces standard sont en aluminium. Ce matériau convient à la plupart des applications. La conception est simple avec l'aluminium. Même les collecteurs transparents peuvent être conçus à partir de prototypes en aluminium. Le processus de fabrication de l'aluminium est efficace.
6061-T6 pour usage général et rentabilité
L'alliage 6061-T6 est le choix de prédilection pour la plupart des pièces hydrauliques. Il offre une excellente résistance et est largement utilisé pour les applications courantes. Ce matériau convient parfaitement aux systèmes pneumatiques et hydrauliques. Son usinage est rapide et permet d'obtenir des pièces robustes à un coût raisonnable. L'usinage CNC est performant et sa facilité d'utilisation facilite la conception. Les collecteurs transparents ne sont pas fabriqués dans cet alliage, mais il est parfaitement adapté aux pièces structurelles qui les entourent.
7075-T6 pour applications exigeantes et à haute résistance
Lorsque vous avez besoin de plus de résistance, l'alliage 7075-T6 est la solution. Il surpasse l'alliage 6061 en termes de résistance à la traction. Utilisez-le pour les systèmes haute pression. L'usinage CNC exige une plus grande précision, car l'usure des outils est plus importante. Cependant, le résultat est une pièce plus résistante. Ce matériau convient aux applications exigeantes. La mise en œuvre de cet alliage requiert une expertise particulière. Les collecteurs transparents nécessitent rarement un tel niveau de résistance. Mais pour les applications soumises à de fortes contraintes, c'est le choix idéal.
Aciers inoxydables pour leur résistance à la corrosion et leur pureté
L'acier inoxydable est le matériau de prédilection pour les environnements à haute pureté. Il est utilisé dans le secteur médical et l'industrie chimique. Résistant à la rouille et à la contamination, sa fabrication exige un outillage adapté. La conception doit tenir compte de sa dureté. L'usinage CNC de l'acier inoxydable diffère de celui de l'aluminium. Certains collecteurs transparents utilisent des raccords en acier inoxydable. Ce matériau offre une excellente durabilité.
304/316L pour l'usinage médical et chimique
L'acier inoxydable 304 est un choix courant. Le 316L, enrichi en molybdène, offre une meilleure résistance. Ces deux aciers conviennent parfaitement aux applications médicales. L'usinage CNC exige des outils de précision. La finition de surface est primordiale. Bien que plus long, ce processus offre des résultats supérieurs. Ce matériau garantit une excellente qualité pour les pièces critiques. Certains dispositifs médicaux utilisent des collecteurs transparents pour la surveillance. L'acier inoxydable est parfaitement adapté à ces systèmes.
17-4 PH pour une résistance et une durabilité élevées
L'acier 17-4 PH est un acier à durcissement structural. Il offre une résistance et une durabilité élevées. Il est recommandé pour les vannes et les composants soumis à de fortes contraintes. Le traitement thermique renforce sa résistance. Ce matériau convient aux applications exigeantes. Sa fabrication requiert une grande précision. Les pièces réalisées à partir de cet alliage ont une durée de vie accrue. La conception doit tenir compte des modifications après usinage. Les collecteurs transparents utilisent rarement ce matériau, mais il est parfaitement adapté aux composants structuraux.
Plastiques techniques et alliages spéciaux
Les plastiques offrent des avantages uniques. Ils résistent aux produits chimiques et sont plus légers. Le PEEK et le PTFE sont des matériaux de choix. Cependant, leur usinage requiert une attention particulière. Le choix du matériau influence la conception globale. Le processus de fabrication des plastiques est différent. Certains collecteurs transparents utilisent des plastiques transparents pour une meilleure visibilité. La conception de ces matériaux exige une attention particulière.
PEEK et PTFE pour leur inertie chimique et leur légèreté
Le PEEK est un plastique haute performance, résistant aux hautes températures. Il est utilisé dans de nombreuses pièces médicales et aérospatiales. Cependant, les collecteurs en PEEK présentent souvent des défauts lors de l'usinage CNC. Ce matériau est délicat à usiner et exige un contrôle précis. NOBLE possède une expertise reconnue dans le travail du PEEK et garantit un taux de réussite élevé. Le PTFE est plus souple, mais offre une excellente résistance chimique. L'usinage de ces plastiques diffère de celui des métaux et requiert une expérience du matériau. L'usinage CNC du PEEK nécessite des vitesses et des avances spécifiques. Le matériau peut se déformer en cas de mauvaise manipulation. Certaines conceptions utilisent des collecteurs transparents pour faciliter l'inspection visuelle. Ces deux matériaux conviennent aux conceptions sur mesure. Leur processus de fabrication est spécialisé.
Le titane pour l'aérospatiale et les environnements à hautes performances
Le titane est à la fois robuste et léger. Il offre une excellente résistance à la corrosion, des qualités essentielles pour les applications aérospatiales. L'usinage du titane par commande numérique est un processus lent, et l'usure des outils est un facteur à prendre en compte. Cependant, le résultat est une pièce de haute qualité. La fabrication exige une planification rigoureuse. Ce matériau offre des performances exceptionnelles et les pièces en titane ont une longue durée de vie. L'usinage du titane nécessite des montages rigides. Certaines conceptions sur mesure intègrent des collecteurs transparents associés à des pièces en titane. La composition du matériau dépend de l'application. Les collecteurs transparents facilitent la surveillance du système. La conception doit impérativement tenir compte des propriétés du matériau.
Procédés adaptés aux collecteurs fluidiques CNC
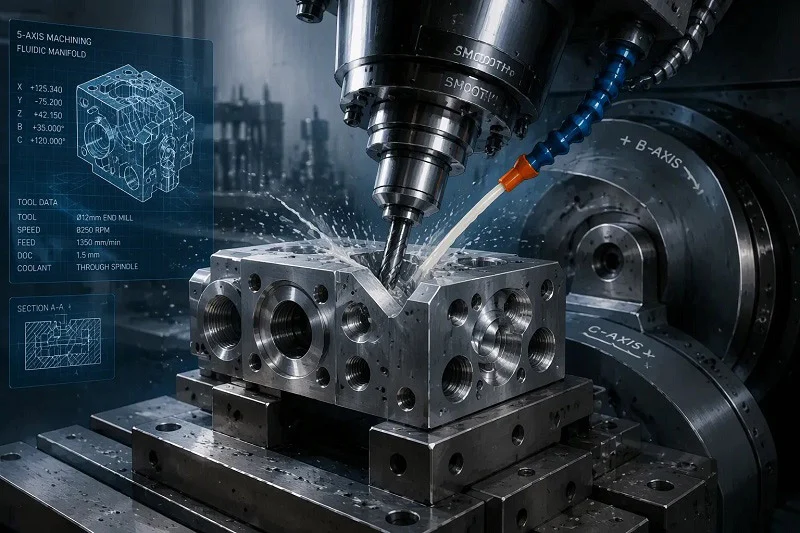
Le choix du procédé d'usinage adéquat influe sur la qualité, le coût et le délai de livraison de vos pièces. L'usinage CNC des collecteurs fluidiques exige une planification rigoureuse. Chaque projet présente ses propres défis. Certaines pièces nécessitent uniquement de simples perçages, tandis que d'autres requièrent des orifices angulaires complexes. Le choix de la machine et de la méthode est déterminant pour la réussite du projet.
3 axes contre 4 axes contre Usinage 5 axes
Le processus d'usinage CNC commence par le choix de la machine. Une machine 3 axes déplace l'outil de coupe selon les plans X, Y et Z. Elle est particulièrement adaptée aux pièces simples, notamment celles comportant des alésages droits et des faces planes. De nombreuses pièces standard utilisent cette configuration. Le processus de fabrication CNC de ces pièces est simple, le temps de réglage est court et l'usinage se déroule sans problème.
Mais les conceptions complexes nécessitent plus de puissance. Une machine 4 axes permet une rotation autour d'un axe. Cela facilite l'usinage des ports inclinés sur les côtés d'un collecteur. Le processus d'usinage CNC gagne en flexibilité : il est possible d'usiner plusieurs faces sans déplacer la pièce, ce qui réduit les erreurs liées au réglage manuel.
Quand la complexité justifie les capacités multi-axes
L'usinage 5 axes va encore plus loin. La machine fait pivoter la pièce autour de deux axes simultanément, ouvrant ainsi de nouvelles perspectives de conception. Les composants complexes des collecteurs fluidiques CNC nécessitent souvent cette capacité. Les perçages transversaux inclinés, les conduits d'écoulement courbes et les agencements de ports complexes deviennent possibles. Le processus d'usinage CNC gère ces caractéristiques en une seule opération, ce qui améliore considérablement la précision. Chaque opération peut engendrer un défaut d'alignement ; moins d'opérations signifient des tolérances plus serrées.
NOBLE utilise des machines 5 axes de pointe pour l'usinage de formes complexes. Cela réduit les temps de réglage et améliore la précision. Le processus CNC permet de réaliser facilement des conceptions exigeantes. Les pièces qui nécessiteraient de nombreuses opérations sur une machine 3 axes sont usinées en une seule passe. On gagne ainsi du temps et on réduit les coûts.
L’impact du choix de la machine sur les coûts et les délais de livraison
Le choix de la machine a un impact direct sur votre budget. L'usinage 3 axes coûte moins cher à l'heure. Les pièces simples bénéficient de cette efficacité. En revanche, les pièces complexes peuvent nécessiter plusieurs réglages. Chaque réglage engendre du temps de main-d'œuvre supplémentaire et augmente le risque d'erreurs. Le coût total peut donc rapidement grimper.
L'usinage 5 axes a un coût horaire plus élevé, mais il permet souvent de produire les pièces plus rapidement. L'efficacité de la commande numérique est améliorée grâce à la suppression des étapes de repositionnement. Pour les collecteurs complexes, le coût total est souvent inférieur. Les délais de livraison sont également réduits. Le processus de fabrication par commande numérique est ainsi optimisé. Vos pièces arrivent plus vite sans perte de qualité.
Atteindre la précision grâce à des outils et des techniques de pointe
Le choix des outils est crucial. Les forets standard conviennent pour les perçages simples. Mais les collecteurs de fluides nécessitent souvent des passages petits et précis. Un outillage de pointe permet de réaliser ces pièces exigeantes.
Micro-perçage et alésage pour trous de petit diamètre
Le micro-perçage repousse les limites du possible. La spécification de capacité de procédé pour le micro-perçage stipule un diamètre minimal de 0.1 mm. C'est incroyablement petit. À titre de comparaison, un cheveu humain mesure environ 0.07 mm. Ces minuscules trous sont utilisés dans les dispositifs médicaux et les systèmes pneumatiques de précision. Le matériau a également son importance. L'aluminium 6061-T6 offre une excellente perméabilité, ce qui en fait un choix idéal pour les collecteurs présentant des microstructures. L'usinage CNC permet de réaliser ces très petits diamètres grâce à des outils spécialisés et un contrôle précis de la vitesse.
L'alésage suit le perçage pour améliorer la précision. Un alésoir enlève une infime quantité de matière, créant ainsi un trou lisse et précis. Le processus CNC permet d'atteindre des tolérances serrées. L'état de surface est également amélioré, ce qui influe sur les caractéristiques d'écoulement. Des trous lisses réduisent la perte de charge et améliorent l'efficacité du système.
L'utilisation de l'usinage à grande vitesse pour de meilleures finitions
L'usinage à grande vitesse (UGV) utilise des vitesses de broche plus élevées et des passes plus légères. Cette approche permet d'obtenir d'excellents états de surface. Le processus d'usinage CNC fonctionne à des régimes de rotation plus élevés. Les trajectoires d'outil sont optimisées pour un mouvement fluide. Il en résulte une surface de meilleure qualité sur la pièce finie.
L'usinage à grande vitesse (HSM) réduit également l'accumulation de chaleur. Moins de chaleur signifie moins de déformation du matériau. C'est particulièrement important pour les plastiques comme le PEEK, qui peuvent se déformer sous l'effet d'une chaleur excessive. L'usinage à grande vitesse permet de maintenir les températures sous contrôle. Le procédé CNC devient ainsi plus fiable pour les matériaux difficiles à usiner.
Opérations secondaires : de l’ébavurage au traitement de surface
L'usinage ne s'arrête pas avec l'arrêt de l'outil. Des opérations secondaires permettent de finaliser la pièce. Ces étapes garantissent la performance et la longévité du produit. Les négliger entraîne une défaillance prématurée.
Post-traitement critique pour la performance et la longévité
L'ébavurage est primordial. L'usinage laisse de petites bavures sur les bords des trous. Ces minuscules imperfections peuvent se détacher en cours de fonctionnement et contaminer le système de fluides. Elles peuvent également endommager les vannes et autres composants. L'ébavurage manuel convient aux zones accessibles. Pour les trous transversaux internes, des outils spécialisés ou un usinage par jet d'abrasif peuvent être nécessaires. Le processus de fabrication CNC devrait inclure l'ébavurage comme étape standard.
Le nettoyage est tout aussi important. Les huiles et copeaux d'usinage doivent être éliminés. Le nettoyage par ultrasons permet d'atteindre efficacement les passages internes. Ceci garantit que la pièce est exempte de contamination avant l'assemblage. Le processus CNC doit inclure des protocoles de nettoyage rigoureux.
Options d'anodisation, de passivation et d'électropolissage
Les traitements de surface protègent le matériau et améliorent ses performances. L'anodisation est particulièrement adaptée aux collecteurs d'échappement en aluminium. Ce procédé électrochimique crée une couche dure et résistante à la corrosion, ce qui accroît la durabilité de la surface et améliore l'étanchéité. Il existe différents types d'anodisation. L'anodisation dure offre une résistance maximale à l'usure. L'usinage CNC est parfaitement adapté à ce traitement.
La passivation convient aux pièces en acier inoxydable. Ce traitement chimique élimine le fer libre de la surface et renforce la résistance naturelle à la corrosion du matériau. Les dispositifs médicaux et les équipements de traitement chimique en bénéficient grandement. Le processus d'usinage CNC pour l'acier inoxydable devrait inclure une passivation pour les applications critiques.
L'électropolissage permet d'améliorer encore le traitement de l'acier inoxydable. Ce procédé consiste à retirer une fine couche de matière par voie électrochimique. La surface devient plus lisse et plus brillante, ce qui réduit la friction et améliore l'écoulement. Le nettoyage de la pièce s'en trouve également facilité. L'électropolissage est souvent intégré aux procédés de fabrication CNC pour les applications médicales et agroalimentaires.
Ces opérations secondaires valorisent vos pièces. Elles prolongent leur durée de vie et améliorent leur fiabilité. L'usinage CNC couvre l'intégralité du processus, de la matière première au composant fini et protégé. Collaborer avec un partenaire maîtrisant ces étapes garantit le bon fonctionnement de vos collecteurs fluidiques CNC.
Considérations clés en matière de conception des collecteurs fluidiques CNC
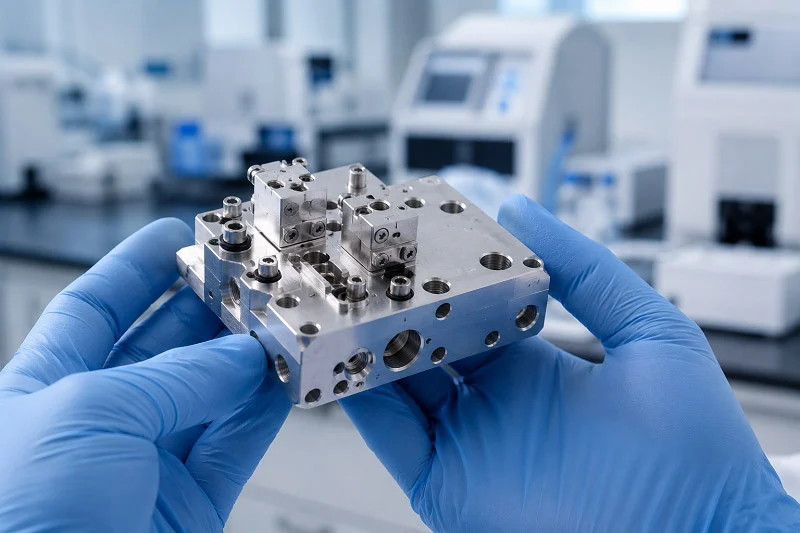
Une bonne conception transforme une idée ingénieuse en une pièce fiable. La méthode de fabrication de votre collecteur fluidique CNC influe sur son coût, ses performances et sa durabilité. Chaque choix effectué lors de la planification a un impact sur l'ensemble du processus de fabrication. Vos choix déterminent les pièces usinées finales et leur qualité.
Principes de conception pour la fabrication (DFM)
La méthode DFM (Design for Manufacturing) consiste à concevoir en tenant compte du processus d'usinage CNC. Il s'agit de réfléchir à la fabrication de chaque élément. Cette approche permet de gagner du temps et de l'argent. NOBLE propose une assistance DFM pour optimiser vos conceptions. Nous mettons à profit notre expertise en usinage CNC et notre savoir-faire en fabrication pour améliorer vos pièces.
Optimisation de la profondeur, du diamètre et de la section transversale des trous
Les trous profonds posent problème. Ils nécessitent des outils plus longs, qui se déforment davantage, ce qui nuit à la précision. Il est conseillé de ne pas dépasser six fois le diamètre du trou pour une profondeur constante lors de l'usinage CNC. Une bonne planification est essentielle à la réussite de la fabrication. Le choix du matériau est également crucial : différents matériaux réagissent différemment selon les pièces.
La forme de la section transversale est également importante. Les passages circulaires sont les plus performants. L'usinage CNC permet de traiter facilement les formes circulaires. Évitez les conduits carrés ou rectangulaires dans votre collecteur. Le matériau influe sur l'usure des outils. Réfléchissez bien au matériau que vous choisissez. Un matériau adapté améliore la qualité de la fabrication. Différents alliages nécessitent différentes approches.
Gestion des fonctionnalités internes et prévention des sous-détournements
Les éléments internes sont difficiles d'accès. L'outil de coupe doit pouvoir s'insérer à l'intérieur de la pièce. Les contre-dépouilles nécessitent des outils spéciaux ou des réglages supplémentaires. L'usinage CNC est optimal pour les pièces aux formes simples. La fabrication est ainsi plus prévisible. Le choix du bon matériau réduit les risques de problèmes. La simplicité est la clé.
Utilisez des trous droits formant des angles droits. Cela permet d'utiliser des outils standard. L'usinage CNC est plus rapide avec des pièces simples. Les passages internes complexes nécessitent des méthodes avancées, ce qui augmente le coût de fabrication. Des choix judicieux optimisent la fabrication. Trouvez le bon équilibre entre les besoins et le budget de votre collecteur. Les pièces obtenues seront plus performantes.
Le rôle crucial de l'état de surface et des voies d'écoulement
L'état de surface influe directement sur le fonctionnement du collecteur. Les surfaces rugueuses génèrent des frottements. L'usinage CNC permet un contrôle précis de l'état de surface. La précision est essentielle pour toutes les applications. Choisissez soigneusement les matériaux de votre conception sur mesure.
Réduction des pertes de charge grâce à des surfaces internes lisses
Les pertes de charge nuisent à l'efficacité. Des surfaces lisses permettent une circulation fluide du fluide. L'usinage CNC offre d'excellents états de surface. Les méthodes à grande vitesse garantissent de bonnes valeurs Ra. Ce niveau de précision est essentiel pour la performance. De bonnes propriétés des matériaux contribuent à l'obtention d'états de surface lisses. Indiquez-nous vos exigences en matière d'état de surface pour votre conception. Le matériau influe sur l'état de surface réalisable. Intégrez des objectifs d'état de surface réalistes dans votre conception. L'usinage de précision offre de meilleurs résultats pour ces pièces.
Stratégies d'évacuation des copeaux et d'ébavurage
Les copeaux proviennent du processus de découpe. Les trous profonds sont sujets à l'accumulation de copeaux. Il est important de réfléchir à leur évacuation dès la phase de planification. La gestion des copeaux fait partie intégrante du processus. L'utilisation de trous traversants est une solution possible. Ces trous permettent aux copeaux de s'évacuer de l'autre côté. La fabrication gère efficacement ce phénomène. Le choix du matériau influe sur le comportement des copeaux.
L'ébavurage est tout aussi important. Chaque intersection de trous crée une bavure. Intégrez l'ébavurage dès la conception. Les étapes d'ébavurage font partie intégrante du processus. La qualité de vos pièces dépend d'un bon ébavurage. Des tolérances serrées contribuent à réduire les bavures.
Meilleures pratiques en matière d'étanchéité et de conception des ports
La qualité d'un collecteur dépend de celle de ses joints. Le choix judicieux des joints garantit l'étanchéité. L'usinage CNC permet d'obtenir des surfaces d'étanchéité précises. Les tolérances sont ici primordiales. Veuillez nous indiquer les tolérances de toutes les surfaces d'étanchéité.
Choisir entre joint torique, joint d'étanchéité et filetage conique
Les joints toriques sont performants pour une large gamme de pressions et d'applications. La gorge du joint torique doit être correctement dimensionnée. Respectez les dimensions standard pour votre conception. L'usinage CNC garantit la précision requise. Le choix du joint dépend de l'utilisation prévue. Adaptez le joint aux conditions de fonctionnement de votre conception. Des tolérances serrées assurent une étanchéité optimale pour les pièces sur mesure.
Spécifier les dimensions et l'emplacement des ports pour une efficacité d'assemblage optimale
L'emplacement des ports influe sur la facilité d'assemblage. Prévoyez un espacement suffisant entre les ports. Les ports de taille standard sont plus faciles à trouver. Les ports sur mesure engendrent des coûts supplémentaires. L'assemblage est facilité par l'utilisation de ports de taille standard. Pensez à l'orientation des ports lors de la conception. Cette approche facilite le prototypage . Les pièces sur mesure nécessitent une attention particulière pour garantir leur précision.
Les collecteurs transparents facilitent les tests. Ils permettent de visualiser les flux et de mettre en évidence les écoulements internes. Ils aident également à vérifier la conception. Les collecteurs transparents constituent un outil précieux. Cette approche tire profit de la visualisation des flux et des résultats de qualité. Le prototypage avec des collecteurs transparents permet de détecter les problèmes au plus tôt. Ces pièces nécessitent des tests complets.
Précision et contrôle qualité des collecteurs fluidiques CNC
Le contrôle qualité est essentiel à la fiabilité d'un collecteur fluidique usiné CNC. Chaque passage, orifice et surface d'étanchéité doit fonctionner parfaitement. Un seul défaut, même infime, peut entraîner des fuites, une contamination ou une panne totale du système. C'est pourquoi la précision est primordiale à chaque étape de la fabrication.
Atténuation des risques de contamination interne et de corrosion
La contamination commence dès l'usinage. Copeaux de métal, huiles et débris peuvent s'accumuler dans les conduits. Ces contaminants endommagent le système de fluides une fois le collecteur en service. Un nettoyage minutieux est donc indispensable. Le nettoyage par ultrasons permet d'atteindre les moindres recoins des petits orifices et des conduits traversants. Cette étape élimine les particules que le lavage classique pourrait laisser passer.
La corrosion représente un autre danger. Le choix du matériau est crucial. L'aluminium nécessite une anodisation pour résister à l'oxydation. L'acier inoxydable bénéficie d'une passivation. Ces deux traitements créent une couche protectrice qui prolonge la durée de vie des pièces. Le processus d'usinage CNC doit inclure ces étapes pour les applications critiques. Votre conception doit clairement indiquer le traitement de surface requis.
La porosité représente un risque latent dans les matériaux moulés. De minuscules cavités peuvent se former à l'intérieur du métal. Ces points faibles peuvent fuir sous pression. L'usinage CNC à partir de barres pleines élimine totalement ce risque. Le matériau est initialement dense et uniforme. C'est l'une des raisons pour lesquelles les pièces usinées sont plus performantes que les pièces moulées dans les applications exigeantes.
Tests de pression et de débit pour valider les performances fonctionnelles
Des tests permettent de vérifier le bon fonctionnement de la pièce avant son expédition. Un test de pression permet de détecter les fuites. Le collecteur est rempli de fluide ou de gaz à des niveaux de pression prédéfinis. Toute chute de pression indique une fuite. Ce test contrôle l'étanchéité de tous les joints et passages internes.
Les tests d'écoulement vérifient que le fluide circule correctement. Chaque orifice est contrôlé afin de s'assurer du débit et du sens d'écoulement. Cela permet de détecter les erreurs de perçage qui pourraient échapper à un contrôle visuel. Le processus de test confirme que la pièce répond à ses spécifications de performance. Le contrôle qualité inclut l'enregistrement de ces résultats à des fins de traçabilité.
NOBLE applique des systèmes de gestion de la qualité rigoureux. Notre certification ISO 9001:2015 couvre l'ensemble des processus de fabrication. Pour les applications médicales, nous sommes certifiés ISO 13485:2016. Ces normes garantissent une qualité constante pour chaque lot. Chaque collecteur est testé minutieusement afin d'en assurer la fiabilité.
Différence entre les tolérances standard et les tolérances de haute précision
Les tolérances définissent la variation acceptable. Les tolérances standard conviennent aux applications courantes. Elles peuvent autoriser une variation de ±0.1 mm sur la position des trous. La plupart des systèmes pneumatiques fonctionnent correctement avec ce niveau de précision.
Les tolérances de haute précision sont beaucoup plus strictes. On parle de ±0.005 mm, voire mieux. Les dispositifs médicaux et les applications aérospatiales exigent cette précision. Le processus d'usinage CNC doit tenir compte de la dilatation thermique et de l'usure des outils. L'étalonnage des machines devient donc crucial. Le matériau influe également sur les tolérances atteignables. L'aluminium s'usine avec une plus grande précision que les alliages plus durs.
Le dimensionnement et le tolérancement géométriques (GD&T) permettent de spécifier ces exigences. Les tolérances de position contrôlent l'emplacement des perçages. La planéité garantit un bon assemblage des surfaces d'étanchéité. La perpendicularité assure l'orientation correcte des orifices. L'utilisation du GD&T permet de communiquer clairement vos besoins à l'équipe d'usinage.
Les collecteurs transparents facilitent le contrôle qualité lors du prototypage. Ils permettent aux ingénieurs de visualiser directement les flux internes. Les collecteurs transparents révèlent les bavures, les obstructions ou les passages mal alignés. Ils constituent d'excellents outils de validation avant la production. Ce contrôle visuel complète les méthodes d'inspection dimensionnelle telles que les machines à mesurer tridimensionnelles et les comparateurs optiques.
Des tolérances appropriées permettent d'équilibrer coût et performance. Un surdimensionnement augmente le temps et le coût d'usinage, tandis qu'un sous-dimensionnement risque d'entraîner un dysfonctionnement. Collaborez avec votre partenaire de fabrication pour trouver le juste équilibre pour votre application spécifique.
Choisir le bon partenaire d'usinage CNC pour les collecteurs fluidiques
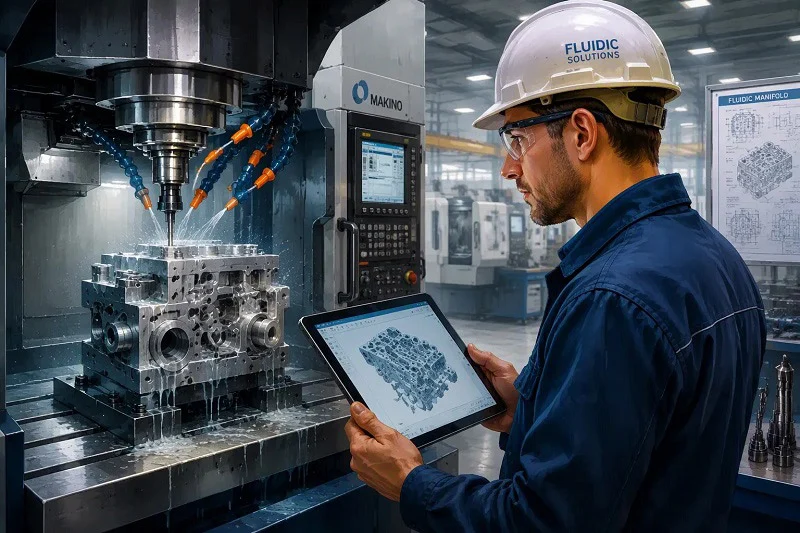
Compétences clés et expertise technique
Choisir le bon partenaire pour votre projet de collecteur fluidique repose avant tout sur ses compétences clés. Un atelier spécialisé comprend les exigences spécifiques de ces pièces. Il ne se contente pas de réaliser des travaux courants ; il se concentre sur les détails qui garantissent le bon fonctionnement d'un collecteur.
Évaluation de l'expérience avec les composants fluidiques complexes
L'expérience des composants fluidiques complexes est primordiale. Un bon partenaire garantit des tolérances strictes sur les alésages internes et les passages entrecroisés, et assure une excellente qualité de finition de surface. Ceci permet d'éviter les turbulences du fluide, les chutes de pression et les dommages aux joints. Il maîtrise le choix des alliages et des traitements appropriés pour une résistance et une protection contre la corrosion optimales. Il réalise des perçages et des usinages complexes de multiples orifices entrecroisés sans compromettre l'intégrité structurelle. Il relève les défis d'usinage tels que le maintien de l'alignement dans les alésages entrecroisés, la prévention des bavures et des débris, l'absence de fuites internes et le respect des pressions nominales. Tous les ateliers ne sont pas en mesure de réaliser ces opérations. Ces exigences distinguent un atelier spécialisé dans les collecteurs fluidiques d'un atelier d'usinage général. Seul un atelier qualifié peut produire des pièces fiables. Le choix des matériaux est crucial pour les performances du collecteur.
L'importance des machines et des logiciels de pointe
Les machines et logiciels de pointe jouent un rôle essentiel dans la précision. Un partenaire équipé de machines CNC modernes peut gérer des tolérances serrées. Il utilise des logiciels de simulation pour planifier les trajectoires d'outils, ce qui réduit les erreurs et améliore l'efficacité du processus d'usinage. Un équipement adapté garantit un usinage CNC efficace et précis, et facilite également la réalisation de géométries complexes, fréquentes dans les collecteurs fluidiques. L'usinage CNC de ces pièces exige une planification rigoureuse. Les machines de pointe réalisent plusieurs opérations en une seule configuration, ce qui réduit les délais et améliore la qualité. Le choix du matériau influe également sur le processus d'usinage. Un partenaire compétent sait adapter l'usinage aux différents matériaux et utilise les vitesses et avances appropriées. Ceci garantit que les pièces répondent aux exigences de précision et de finition de surface.
Certifications de qualité et normes de conformité
Les certifications de qualité attestent du respect de normes rigoureuses par un partenaire. Elles prouvent que l'entreprise dispose d'un système de gestion de la qualité performant, ce qui est essentiel pour les collecteurs fluidiques utilisés dans des applications critiques.
L'importance de la norme ISO 9001:2015 pour la gestion de la qualité
La norme ISO 9001:2015 est une norme internationale de gestion de la qualité. Elle couvre tous les aspects du processus de fabrication. Un partenaire certifié dispose de procédures pour la conception, la production, le contrôle et la livraison. Il assure un suivi qualité à chaque étape, réduisant ainsi les risques de défauts. Pour les collecteurs de fluides, cela garantit une qualité constante pour chaque lot. L'usinage CNC est surveillé et contrôlé, la manutention des matériaux est documentée et le contrôle final est rigoureux. Cette certification vous assure que les pièces fonctionneront comme prévu et facilite la traçabilité. En cas de problème, vous pouvez remonter à la source. Ceci est crucial pour les applications critiques telles que les systèmes ferroviaires et les dispositifs médicaux.
L'importance critique de la norme ISO 13485:2016 pour Fabrication de dispositifs médicaux
La norme ISO 13485:2016 régit la fabrication des dispositifs médicaux. Plus exigeante que la norme ISO 9001, elle met l'accent sur la gestion des risques et la conformité réglementaire. Si votre collecteur fluidique est destiné à un dispositif médical, cette certification est indispensable. Le partenaire doit démontrer sa capacité à répondre aux exigences spécifiques du secteur médical, notamment en matière de protocoles de salles blanches, de traçabilité des matériaux et de validation des procédés. L'usinage CNC des pièces médicales requiert une attention particulière : le matériau doit être biocompatible, la finition de surface lisse pour prévenir toute contamination et la précision élevée. Un partenaire certifié ISO 13485:2016 atteste de sa capacité à satisfaire ces exigences et dispose des systèmes nécessaires pour garantir la qualité et la sécurité. L'usinage CNC est crucial pour atteindre la précision requise.
Pourquoi NOBLE est votre partenaire pour les collecteurs fluidiques CNC de précision
NOBLE se distingue comme partenaire de choix en matière de fluidique de précision. Nous possédons les compétences, les certifications et l'engagement nécessaires pour fournir des pièces de haute qualité. Nous vous accompagnons de A à Z.
Notre approche de service complet : de la conception et de la fabrication à l’assemblage
Nous proposons une approche globale. Tout commence par la conception et l'analyse de la fabrication (DFM). Nous vous aidons à optimiser votre conception pour l'usinage CNC, ce qui vous permet de gagner du temps et de l'argent. Nous passons ensuite au prototypage. Nous utilisons des collecteurs transparents pour valider la conception. Cela nous permet de visualiser les flux et de détecter rapidement tout problème. Les collecteurs transparents garantissent la conformité des passages internes. Après le prototypage, nous lançons la production. Nos capacités d'usinage CNC nous permettent de traiter tous types de matériaux, de l'aluminium au PEEK. Nous gérons également les conceptions sur mesure avec aisance. Nous proposons également des services d'assemblage. Nous pouvons assembler le système de collecteurs complet, ce qui réduit le nombre de fournisseurs à gérer et garantit un assemblage correct des pièces. Notre contrôle qualité vérifie chaque étape du processus de fabrication. Nous testons les pièces en termes de pression et de débit afin de nous assurer qu'elles répondent à vos spécifications.
Notre engagement envers la qualité, la précision et le respect des délais de livraison
Notre engagement envers la qualité, la précision et le respect des délais est au cœur de notre activité. Nous sommes certifiés ISO 9001:2015 et ISO 13485:2016. Ces normes encadrent nos processus. Nous investissons dans des machines et des logiciels de pointe. Notre usinage CNC de précision garantit des tolérances serrées. Nous traitons chaque pièce avec soin. Qu'il s'agisse d'un simple collecteur ou d'une conception sur mesure complexe, nous lui accordons la même attention. Notre équipe possède une solide expérience des composants fluidiques. Nous maîtrisons les contraintes liées aux passages internes, aux surfaces d'étanchéité et aux pressions nominales. Nous mettons tout en œuvre pour respecter vos délais. Le respect des délais est une promesse que nous tenons. Nous savons que les retards peuvent engendrer des pertes de temps et d'argent. C'est pourquoi nous planifions notre production avec rigueur. Nous communiquons avec vous à chaque étape du processus. Vous êtes toujours informé de l'avancement de votre projet. Cet engagement a fait de nous un partenaire de confiance pour de nombreux secteurs. Des systèmes ferroviaires aux dispositifs médicaux, nos pièces offrent des performances fiables.
La réussite de la fabrication de composants CNC pour collecteurs fluidiques repose sur trois piliers : le choix judicieux des matériaux, une conception réfléchie et un partenaire de fabrication compétent. Le coût des imprécisions est élevé : temps d'arrêt, risques pour la sécurité et pertes financières. Les stratégies présentées vous aident à éviter ces écueils. Une sélection rigoureuse des matériaux prévient la corrosion et la contamination. Une conception soignée garantit des flux fluides et une étanchéité fiable. Un partenaire comme NOBLE vous offre une gamme complète de services, de l'analyse de fabrication (DFM) à l'assemblage. Nous maîtrisons des matériaux complexes comme le PEEK, souvent source de difficultés. Nos processus certifiés ISO garantissent la qualité de chaque lot. L'usinage CNC ne s'arrête pas au prototypage. Il se poursuit par la production, les tests et la livraison. Choisissez un partenaire qui vous accompagne de la conception à la réalisation. Votre prochain projet mérite cet engagement. Nous sommes prêts quand vous l'êtes.
FAQ sur les collecteurs fluidiques CNC
Qu'est-ce qu'un collecteur fluidique en termes de commande numérique par ordinateur (CNC) ?
Un collecteur fluidique est un bloc percé de passages. Il achemine l'air, l'eau ou l'huile à travers un système. Ces pièces sont fabriquées par usinage CNC avec une grande précision. On peut le considérer comme un point central pour la circulation des fluides.
Pourquoi choisir l'usinage CNC pour les collecteurs ?
L'usinage CNC vous offre un contrôle précis sur chaque détail. Vous obtenez des surfaces lisses et un positionnement précis des trous. Cette méthode est compatible avec de nombreux matériaux. Le résultat : une pièce fiable à chaque fois.
Quels matériaux sont les plus adaptés aux collecteurs fluidiques ?
L'aluminium 6061-T6 convient à la plupart des applications. L'acier inoxydable est idéal pour les secteurs médical et chimique. Le PEEK résiste aux hautes températures. Chaque matériau nécessite des réglages CNC spécifiques. Votre choix dépendra de l'application.
À quel point les tolérances CNC peuvent-elles être serrées ?
Les tolérances standard sont de l'ordre de ±0.1 mm. Pour les travaux de haute précision, on atteint ±0.005 mm. Le processus CNC, le matériau et la machine ont tous une incidence sur les possibilités. Discutez avec votre partenaire des objectifs réalistes.
Quelles sont les principales causes des défaillances de collecteurs ?
Les bavures présentes dans les passages provoquent des contaminations. Une mauvaise étanchéité entraîne des fuites. Le choix de matériaux inadaptés est source de corrosion. Un usinage CNC précis et des tests rigoureux permettent d'éviter ces problèmes.
Comment tester un collecteur fluidique ?
Les tests de pression permettent de détecter les fuites. Les tests de débit confirment le bon fonctionnement des circuits. L'inspection visuelle repère les défauts de surface. Le contrôle qualité des machines CNC inclut toutes ces étapes avant expédition.
Pourquoi choisir un partenaire spécialisé en CNC ?
Les collecteurs nécessitent une expertise en matière de passages internes et d'étanchéité. Un partenaire spécialisé maîtrise l'évacuation des copeaux, l'état de surface et le comportement des matériaux. Il fournit des pièces parfaitement fonctionnelles dès la première utilisation.







