
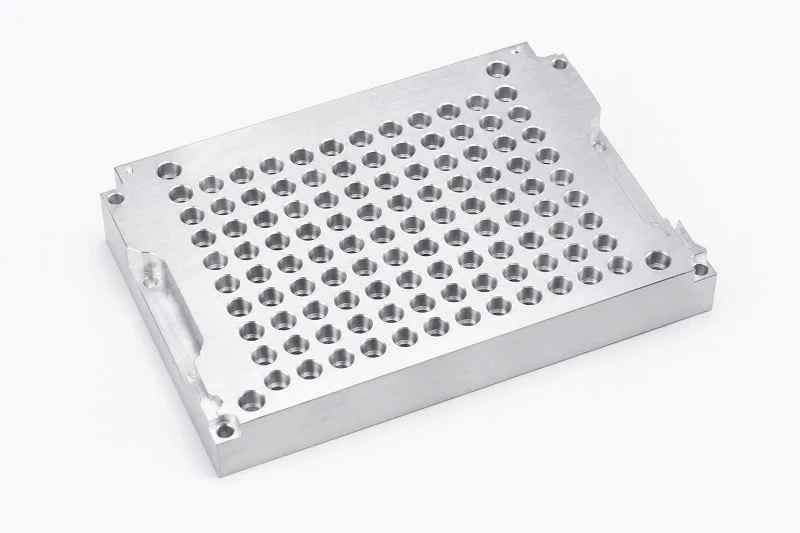
L'usinage du bloc thermique PCR est la fabrication de précision qui constitue le cœur métallique d'un thermocycleur. Ce bloc contrôle directement les variations de température lors de la réaction en chaîne par polymérase (PCR). Sa précision d'usinage détermine la bonne amplification de vos cibles d'acides nucléiques.
Pourquoi la précision est-elle importante pour l'amplification de l'ADN ? Les thermocycleurs PCR standard peuvent afficher une uniformité de ±0.5 °C. Or, pour la qPCR ou l'analyse de la fusion à haute résolution, une précision de ±0.2 °C, voire ±0.1 °C, est requise. Un écart de 1.0 °C entre les puits induit un décalage d'un seul cycle, entraînant une erreur de comptage du nombre de copies d'un facteur deux.
Le choix du matériau joue un rôle crucial dans la rapidité des cycles de chauffe. L'argent offre une excellente conductivité thermique (429 W/m·K). Cependant, un bloc conçu pour une vitesse de montée en température maximale de 6 °C/s n'atteint en réalité que 3 à 4 °C/s dans le tube, en raison de sa résistance thermique. Cet écart entre la température maximale et la température moyenne est un facteur critique pour l'amplification par PCR.
Comprendre l'usinage des blocs thermiques PCR
Le rôle du bloc thermique dans les cycles PCR
Le bloc thermique est l'élément central de tout thermocycleur. Il contient les échantillons et ajuste la température pour la réaction de polymérisation en chaîne (PCR). Chaque cycle comprend trois étapes : la dénaturation à environ 95 °C, l'hybridation à environ 55 °C et l'extension à 72 °C. Le bloc doit assurer des transitions de température rapides et uniformes entre ces étapes.
La conception est cruciale. Les anciens blocs utilisent des composants Peltier latéraux, ce qui crée un effet de bord. Les puits d'angle peuvent rester de 13 à 20 °C en dessous de la température de dénaturation cible lorsque l'affichage indique 95 °C, entraînant une défaillance complète de l'amplification dans ces puits. Un bloc à centre fixe résout ce problème. La zone de chauffage active s'étend au-delà des limites extérieures des puits, éliminant ainsi les zones froides en bordure de plaque.
Le bon fonctionnement de ce thermocycleur repose sur une répartition homogène de la chaleur. Chaque puits doit présenter le même profil de température. Sans cela, vos résultats d'amplification d'acides nucléiques seront erronés. Le bloc doit également être compatible avec différents réactifs. Chaque paire d'amorces peut nécessiter une température d'hybridation légèrement différente. Une bonne manipulation des acides nucléiques commence par la conception du bloc. Un bloc de thermocycleur de qualité gère également les volumes de réactifs de manière optimale.
Exigences clés en matière de performance : uniformité et vitesses de montée en puissance
Deux caractéristiques définissent un bon thermocycleur PCR : la vitesse de montée en température et l’uniformité. La vitesse de montée en température correspond à la rapidité avec laquelle la température varie dans tous les puits. L’uniformité correspond à la constance de cette température dans l’ensemble des puits.
Les normes industrielles nous fournissent des points de repère clairs :
| Spécifications | Minimum acceptable | Devenez membre Premium |
| Taux de montée en puissance (exemple) | 1.0 ° C / s | 4.0°C/s+ |
| Uniformité thermique (d'un puits à l'autre à 90 °C) | ≤±0.5°C en moins de 30 s | ≤±0.2°C en moins de 10 s |
Les thermocycleurs commerciaux dépassent ces valeurs minimales. Le ProFlex d'Applied Biosystems atteint une vitesse de montée en température de 6.0 °C/s. Le PTC Tempo de Bio-Rad atteint 5.0 °C/s avec une uniformité de ≤ ±0.4 °C en 10 secondes. Le Mastercycler X50 d'Eppendorf atteint 10 °C/s avec des blocs d'argent.
Mais la vitesse de montée en température à elle seule ne suffit pas. Pour une Taq polymérase standard, la vitesse optimale diminue fortement avec la longueur de la cible. À 50 pb, elle est de 12.3 °C/s. À 100 pb, elle n'est que de 5.2 °C/s. Les amplicons plus longs nécessitent un temps de maturation plus long de la polymérase lors des changements de température.
La qPCR en temps réel exige un contrôle encore plus strict. Une différence de seulement ±1 °C entre les puits entraîne des valeurs Ct différentes, rendant toute comparaison quantitative impossible. Les thermocycleurs haut de gamme utilisent des blocs segmentés comportant 3 à 6 zones isolées. Ces blocs génèrent des gradients linéaires, contrairement aux imprécisions en forme de S observées avec les conceptions plus simples. La fonction de gradient permet d'identifier les protocoles optimaux pour différentes amorces.
La fonction de thermocycleur implique également des variations rapides de température. Des cycles plus courts signifient un débit plus élevé. Mais la vitesse doit être conciliée avec la précision. Un bon thermocycleur remplit ces deux conditions.
Comment Précision d'usinage Affecte la précision de l'amplification
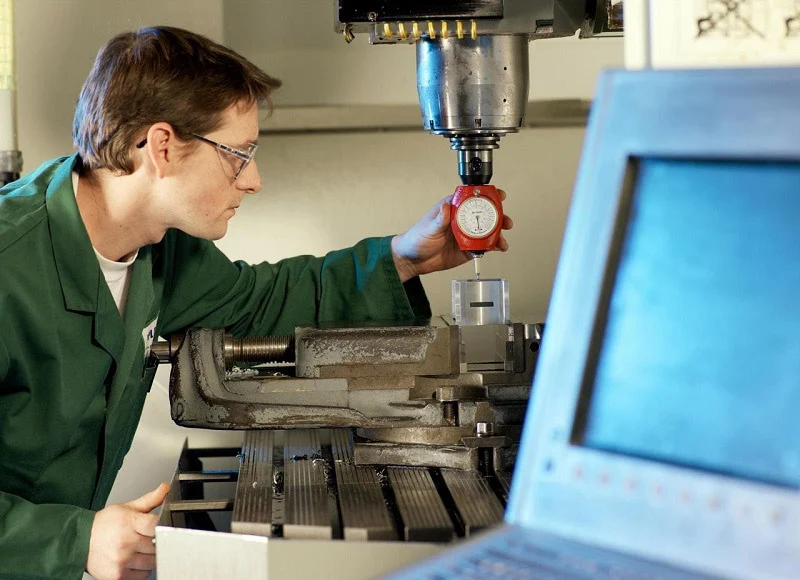
La précision d'usinage influe directement sur ces performances. Les puits doivent être à des profondeurs exactes et présenter une épaisseur de paroi identique. Toute variation engendre des différences de résistance thermique entre les puits, ce qui provoque un chauffage et un refroidissement inégaux.
Le processus d'usinage du bloc thermique PCR détermine la qualité du transfert de chaleur vers vos échantillons. Des tolérances plus strictes garantissent un meilleur contact thermique, ce qui améliore l'efficacité de la PCR sur toute la plaque.
Pour la PCR à haute vitesse, chaque détail compte. Le matériau du bloc, son état de surface et sa forme influencent tous le transfert de chaleur. Les blocs en argent présentent la meilleure conductivité thermique (429 W/m·K). Cependant, même le meilleur matériau est inefficace si l'usinage crée des points chauds ou des zones froides. Un contrôle précis est indispensable pour des cycles rapides.
La réaction PCR dépend d'une exposition à une température stable. Chaque cycle doit offrir les mêmes conditions à chaque échantillon. La précision d'usinage rend cela possible. Sans elle, l'amplification PCR présente une variabilité inter-puits qui compromet la reproductibilité. Un usinage de qualité contribue également à des cycles thermiques rapides en réduisant la masse thermique autant que possible. Une amplification d'ADN correcte repose sur cette précision. L'ensemble de la réaction bénéficie d'un chauffage uniforme.
Sélection des matériaux pour l'usinage des blocs thermiques PCR
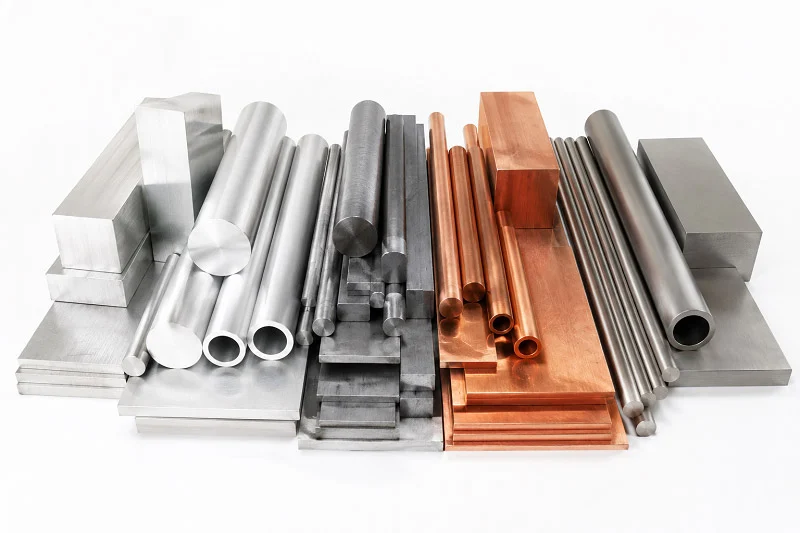
Le matériau choisi pour votre bloc thermique détermine ses performances maximales. Il influence la vitesse de propagation de la chaleur, son homogénéité et la durée de vie du bloc. Trois matériaux principaux dominent le marché : les alliages d’aluminium, l’argent et l’argent plaqué or. Chacun offre un compromis différent entre coût, flux thermique et durabilité.
Alliages d'aluminium : équilibre entre conductivité et coût
L'aluminium est le matériau de prédilection de l'industrie. Il offre une bonne conductivité thermique à un coût bien inférieur à celui des métaux précieux. La plupart des thermocycleurs standard utilisent l'aluminium car il permet de réduire les coûts tout en répondant aux besoins fondamentaux de la PCR.
L'aluminium présente toutefois de réels inconvénients. Il atteint souvent difficilement les températures cibles. Son chauffage est lent et la chaleur se répartit de manière inégale dans le bloc. Ces problèmes entraînent des variations d'un puits à l'autre. Certains échantillons se dénaturent correctement, tandis que d'autres présentent un retard. Ce manque d'homogénéité nuit à la reproductibilité et complique considérablement la résolution des problèmes.
Pour une PCR classique en point final, l'aluminium convient parfaitement. Sa masse thermique est acceptable et les économies réalisées sont importantes pour la production de nombreuses unités. Cependant, si une température uniforme ou des changements rapides sont nécessaires, l'aluminium ralentit le processus. Ce matériau ne conduit pas la chaleur assez rapidement pour des cycles rapides.
Argent et argent plaqué or pour des performances élevées
L'argent se situe en tête du tableau des flux thermiques. Avec 429 W/m·K, il surpasse largement l'aluminium. C'est pourquoi l'argent est le matériau de prédilection pour les thermocycleurs haut de gamme qui garantissent des variations de température rapides et homogènes.
Les blocs d'argent plaqués argent et or assurent une stabilité, une précision et une uniformité de température élevées sur l'ensemble du bloc chauffant. Ils garantissent une diffusion homogène et fiable de la chaleur dans chaque puits. Cette homogénéité contribue directement à l'efficacité des méthodes PCR rapides en maintenant des températures d'échantillon constantes tout au long des cycles.
Le plaquage or offre une protection supplémentaire contre la rouille. L'argent se ternit avec le temps, surtout lorsqu'il est mouillé ou nettoyé avec des produits chimiques. Une fine couche d'or protège l'argent sous-jacent tout en préservant sa conductivité thermique. Ainsi, le bloc dure plus longtemps et conserve des performances constantes pendant des années.
L'inconvénient ? Le coût. L'argent coûte cher, et le plaquage or encore plus. Mais pour les tests cliniques, la qPCR et les laboratoires à haut débit, cet investissement est justifié. Les meilleures propriétés thermiques améliorent directement l'efficacité et la reproductibilité de l'amplification PCR. Lorsque chaque valeur Ct compte, un chauffage irrégulier est inacceptable.
Revêtements anticorrosion et traitements de surface
Les blocs de métal brut sont soumis à des conditions extrêmes. Ils subissent des températures allant de 4 °C à 99 °C, sont exposés à des projections d'eau et sont nettoyés avec des produits chimiques puissants. Sans protection, la rouille endommage leur surface et compromet le contact thermique.
Le plaquage or est la solution idéale. Il protège contre la rouille, assure une bonne conduction thermique et offre une surface lisse pour le contact avec les tubes. C'est pourquoi de nombreux cyclistes haut de gamme utilisent des blocs d'argent plaqués or.
Les revêtements en téflon constituent une autre option. Ils offrent une excellente résistance chimique et un faible coefficient de frottement. Cependant, le téflon étant un isolant thermique, il réduit légèrement le transfert de chaleur. Ce compromis convient à certaines applications, mais nuit aux performances lors de cycles rapides.
Certains fabricants utilisent de l'aluminium anodisé. Ce procédé crée une couche superficielle dure et inoxydable, ce qui prolonge la durée de vie du bloc sans augmenter significativement son coût. Cependant, l'anodisation réduit légèrement le flux thermique ; il est donc nécessaire de concevoir le bloc avec soin pour compenser cet effet.
Le revêtement idéal dépend de vos besoins prioritaires. Pour une résistance thermique optimale, l'argent plaqué or est la meilleure option. Pour réduire les coûts de production, l'aluminium anodisé offre une bonne protection. L'essentiel est d'adapter le revêtement aux exigences de votre réaction PCR et à la fréquence d'utilisation du bloc.
Procédés d'usinage des blocs thermiques PCR
Fraisage CNC pour les géométries de puits complexes
Le fraisage CNC est l'étape principale de l'usinage des blocs thermiques PCR. On part d'une pièce massive d'aluminium ou d'argent. Un outil à commande numérique enlève progressivement de la matière pour découper le motif des puits. Les machines modernes à 5 axes peuvent accéder à la pièce sous de nombreux angles, ce qui facilite l'usinage des formes en contre-dépouille présentes dans certains types de tubes.
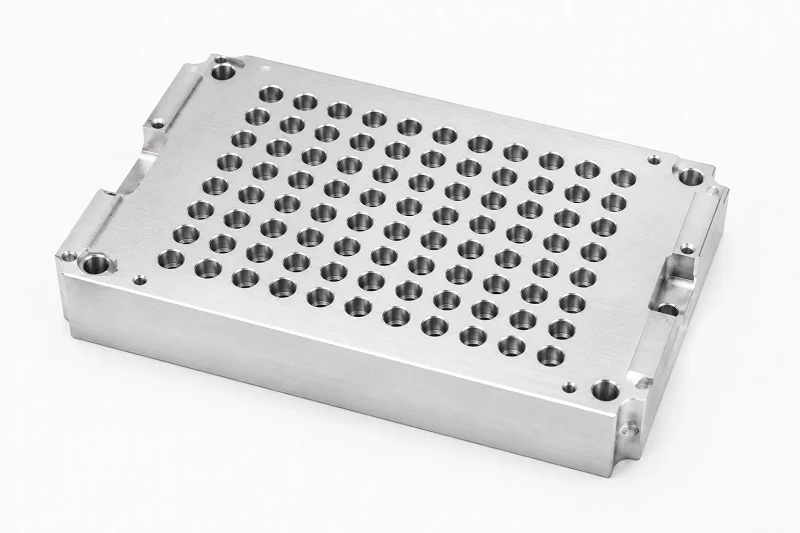
La forme des puits doit être soigneusement étudiée. Les tubes standard de 0.2 mL nécessitent une profondeur de puits adaptée à leur forme conique. Les parois doivent rester fines pour une dissipation thermique rapide, tout en étant suffisamment épaisses pour résister à des milliers de cycles de chauffage et de refroidissement. Un bloc classique peut comporter 96 puits disposés en une grille de 8 × 12, bien que les versions à 384 puits soient courantes dans les laboratoires traitant un grand nombre d'échantillons.
Les configurations multiblocs ajoutent de la complexité. Certains thermocycleurs utilisent trois blocs distincts côte à côte, chacun doté de ses propres éléments chauffants. Cela permet d'exécuter différents programmes simultanément. Chaque bloc doit être usiné individuellement, puis aligné avec précision lors de l'assemblage. Le processus d'usinage doit garantir des dimensions identiques pour les trois blocs afin qu'ils fonctionnent de manière identique.
Le choix de l'outil est crucial en fraisage. Les fraises diamantées usinent l'argent sans accrocher. Les outils en carbure standard conviennent à l'aluminium, mais s'usent plus rapidement sur les métaux précieux. La vitesse de broche et l'avance doivent trouver un équilibre entre vitesse de coupe et échauffement. Un excès de chaleur pendant l'usinage peut modifier la structure interne du métal, ce qui nuit à ses performances thermiques ultérieures.
Finition de surface pour un contact thermique optimal
L'état de surface de chaque puits détermine la façon dont la chaleur se propage du bloc vers les tubes. Une surface rugueuse emprisonne des poches d'air. L'air étant un mauvais conducteur de chaleur, ces poches créent des points chauds et des zones froides. L'objectif est d'obtenir une surface lisse et uniforme qui soit en contact maximal avec les tubes.
Le polissage mécanique est la méthode habituelle. Ce procédé utilise des abrasifs de plus en plus fins pour éliminer les marques d'outils. On commence par un grain grossier pour enlever les aspérités, puis les grains plus fins lissent la surface pour obtenir un fini brillant. Pour les lingots d'argent, cette étape est essentielle car le métal est tendre et se raye facilement.
Les parois des puits nécessitent une attention particulière. Leurs surfaces latérales, en contact avec les parois du tube, contribuent à la diffusion latérale de la chaleur. Un polissage minutieux des parois, avec une rugosité de surface de quelques micromètres seulement, améliore considérablement l'homogénéité de la chaleur. Le fond du puits est encore plus important, car c'est là que repose l'échantillon pendant la réaction PCR.
Certains fabricants ajoutent une étape de rodage après le polissage. Le rodage consiste à appliquer une pâte abrasive entre le bloc et une plaque plane. On obtient ainsi une surface parfaitement plane, avec un fini uniforme sur toute la face du bloc. Il en résulte un meilleur contact thermique et une répartition plus homogène de la chaleur dans tous les puits.
Rectification CNC de précision et l'électroérosion pour des tolérances serrées
Le fraisage CNC permet d'obtenir des résultats proches, mais la rectification de précision et l'usinage par électroérosion (EDM) garantissent une précision absolue. Ces méthodes permettent d'atteindre les tolérances serrées qui distinguent les thermocycleurs haut de gamme des modèles plus abordables.
Le meulage de précision utilise une meule abrasive pour enlever de minuscules quantités de matière. Cette méthode excelle dans la fabrication de surfaces planes et parallèles. La base du bloc thermique doit reposer parfaitement à plat contre l'élément chauffant situé en dessous. Le moindre interstice crée une barrière thermique qui ralentit le flux de chaleur et nuit à son homogénéité. Le meulage permet d'obtenir une planéité de quelques microns sur toute la surface du bloc.
L'usinage par électroérosion (EDM) adopte une approche différente. Il utilise des étincelles électriques pour enlever de la matière de la pièce. Cette méthode est particulièrement adaptée à la réalisation de formes internes complexes inaccessibles aux outils de fraisage. Certains blocs de conception avancée intègrent des canaux internes pour un refroidissement actif. L'électroérosion permet de réaliser ces canaux avec une précision inégalée par les méthodes mécaniques.
L'association du meulage et de l'électroérosion permet aux fabricants de respecter des tolérances qui améliorent directement l'amplification PCR. Lorsque chaque puits a la même taille, chaque échantillon reçoit le même profil thermique. Cette uniformité garantit des résultats reproductibles sur toute la plaque.
Le contrôle des tolérances nécessite des outils spécifiques. Les machines à mesurer tridimensionnelles (MMT) palpent le bloc fini pour en vérifier les dimensions. Des comparateurs optiques contrôlent l'état de surface et la forme du puits. Ces mesures sont réinjectées dans le processus de fabrication, permettant d'apporter les modifications nécessaires pour garantir la conformité de la production aux spécifications.
Le bloc fini doit résister aux cycles de chauffage et de refroidissement sans se déformer. Les étapes d'usinage génèrent des contraintes internes susceptibles d'entraîner une déformation au fil du temps. De nombreux fabricants ajoutent une étape de recuit de détente après l'usinage. Ce traitement thermique stabilise le matériau, permettant ainsi au bloc de conserver sa précision pendant des milliers de cycles PCR.
Pour les applications à cycles rapides, les étapes d'usinage doivent également réduire la masse thermique. Des parois plus fines chauffent et refroidissent plus vite, mais elles fragilisent aussi la structure. La conception doit trouver un équilibre entre vitesse et résistance. L'usinage de précision permet d'atteindre cet équilibre en conservant une épaisseur de paroi constante dans tout le bloc.
L'ensemble de la chaîne de production, de la matière première au bloc fini, détermine si un thermocycleur tient ses promesses de performance. Chaque étape s'appuie sur la précédente. Un bon fraisage crée la base, la finition de surface améliore le flux thermique et la rectification de précision ou l'électroérosion garantissent les tolérances finales. Ensemble, ces étapes produisent des blocs qui chauffent uniformément, fonctionnent rapidement et fournissent aux chercheurs les résultats fiables dont ils ont besoin.
Considérations de conception pour l'usinage des blocs thermiques PCR
La conception d'un thermocycleur ne se limite pas au choix des matériaux. La forme du bloc, l'emplacement des capteurs et la gestion thermique de l'ensemble sont autant d'éléments essentiels. Ces choix influent directement sur ses performances.
Optimisation de la configuration des puits et de la masse thermique
La disposition des puits détermine l'homogénéité de la répartition de la chaleur dans le bloc. Les puits extérieurs perdent souvent de la chaleur plus rapidement que les puits intérieurs. Une solution consiste à placer des puits factices en périphérie. Ces puits ne contiennent aucun échantillon, mais permettent de maintenir une répartition stable de la chaleur pour les véritables échantillons PCR.
L'inertie thermique est un autre facteur important. Le bloc doit être suffisamment épais pour maintenir une température stable. Cependant, une masse excessive ralentit le chauffage et le refroidissement. Pour les protocoles rapides, chaque gramme supplémentaire allonge le cycle de quelques secondes. Les concepteurs ont donc réduit la quantité de métal autant que possible, ne conservant que des parois fines entre les puits.
La profondeur du puits doit correspondre exactement à la forme du tube. Le puits doit épouser la conicité du tube afin que ce dernier soit en contact total avec la paroi. Tout interstice emprisonne de l'air et ralentit le transfert de chaleur, ce qui nuit à l'efficacité de l'amplification PCR. Pour les plaques 384 puits, les puits sont plus petits et plus rapprochés. Leurs parois plus fines nécessitent un usinage de précision.
Intégration de capteurs de température et d'éléments chauffants
Un thermocycleur n'est performant que si sa régulation de température est efficace. Capteurs et résistances chauffantes doivent fonctionner de concert pour maintenir chaque puits à la température adéquate. La plupart des systèmes utilisent des thermocouples ou des détecteurs de température à résistance. Les blocs à capteur unique supposent une température uniforme pour l'ensemble du bloc. Or, un bloc réel présente des zones chaudes et des zones froides. L'utilisation de plusieurs capteurs permet d'obtenir une mesure plus précise.
Les meilleures conceptions placent des capteurs à plusieurs endroits, comme au centre et sur les bords. Cela permet au système de contrôle de compenser les variations de température. Les éléments chauffants, généralement des modules Peltier, sont situés sous le bloc. Ils doivent couvrir toute la surface pour éviter les zones froides. Les machines multiblocs nécessitent des éléments chauffants distincts pour chaque section. Cela permet aux opérateurs d'exécuter différents programmes avec différents amorces.
La boucle de régulation doit réagir rapidement. Lorsque la réaction PCR requiert une nouvelle température, le système doit légèrement la dépasser avant de se stabiliser. Les algorithmes performants analysent le comportement du bloc et ajustent la puissance en conséquence. Ceci est crucial pour les cycles rapides.
Gestion de la dilatation thermique et de la compatibilité des matériaux
Tout métal se dilate sous l'effet de la chaleur. Un bloc thermique passant de 4 °C à 99 °C subit une modification dimensionnelle. Sa conception doit tenir compte de cette dilatation.
L'argent se dilate moins, mais il reste flexible. Le bloc doit être logé dans un logement qui permet cette dilatation. S'il est trop serré, il risque de se tordre ou de se fissurer. La solution consiste à utiliser des supports coulissants ou des fixations flexibles qui permettent au bloc de se dilater et de se contracter librement.
La compatibilité des matériaux est essentielle dans les systèmes multiblocs. Si un bloc est en aluminium et un autre en argent, leur dilatation est différente. Le châssis doit pouvoir compenser cette différence, sous peine de problèmes d'alignement des thermocycleurs. Les capteurs doivent également être compatibles avec le matériau des blocs. Un capteur collé sur un bloc d'argent nécessite une colle qui se dilate avec le métal, sinon le contact avec le capteur est perdu. Le système de contrôle surveille la température des réactifs et des nucléides.
L'ensemble du système (bloc, boîtier, capteurs et éléments chauffants) doit fonctionner de concert. Une bonne conception prend en compte toutes ces interactions dès le départ. C'est ainsi que l'on construit un thermocycleur aux résultats fiables.
Précision et Contrôle Qualité dans l'usinage de blocs thermiques PCR
Tolérances et techniques de mesure
La précision repose sur des valeurs numériques précises. La profondeur des puits, l'épaisseur des parois et l'état de surface d'un bloc thermique sont soumis à des tolérances spécifiques. Ces tolérances déterminent l'homogénéité de la chaleur transmise aux échantillons. Même une variation de quelques fractions de millimètre entre les puits entraîne une variation de la résistance thermique. Cette variation se traduit par une amplification non uniforme sur la plaque.
L'industrie impose des objectifs très stricts. Les thermocycleurs haut de gamme, comme le Prime Pro 48, maintiennent une uniformité de température de ±0.1 °C en moins d'une seconde. La stabilité de la température reste également de ±0.1 °C. D'autres modèles haut de gamme promettent une uniformité de ≤±0.2 °C à 90 °C, avec une précision équivalente. Ces performances constituent la référence en matière d'usinage de blocs thermiques pour PCR.
| Matériau | Paramètre | Valeur |
| Prime Pro 48 | Uniformité de la température | ±0.1°C en 1 seconde |
| Prime Pro 48 | Stabilité à la température | ± 0.1 ° C |
| Un autre thermocycleur | Uniformité de la température | ≤±0.2°C à 90°C |
| Un autre thermocycleur | Précision de température | ≤±0.2°C à 90°C |
| Encore un autre modèle | Uniformité à travers le bloc | ±0.1°C instantanément |
| Quatrième spécification | Précision/Uniformité | ± 0.2 ° C à 90 ° C |
La mesure de ces tolérances exige des outils adaptés. Les machines à mesurer tridimensionnelles palpent le bloc fini pour en confirmer les dimensions. Les comparateurs optiques contrôlent l'état de surface et la forme du puits. Mais les contrôles dimensionnels seuls ne suffisent pas. Une vérification thermique est également nécessaire.
L'approche standard utilise une sonde de référence indépendante, étalonnée NIST. Les techniciens placent cette sonde directement dans des puits représentatifs, généralement aux quatre coins et au centre. Ceci permet de mesurer la répartition de la température sur toute la surface du bloc. Certains laboratoires utilisent un dispositif de vérification multipuits étalonné. Cet outil mesure plusieurs puits simultanément, fournissant ainsi une image thermique complète en une seule mesure. Les sondes de température multipoints servent le même objectif pour la vérification thermique annuelle des blocs.
Essais et validation de l'uniformité thermique
Le test d'uniformité thermique répond à une question : chaque puits atteint-il la même température simultanément ? La réponse détermine si votre réaction PCR produit des résultats cohérents sur toute la plaque.
Les vérifications de routine suivent un calendrier précis. Les laboratoires de recherche contrôlent la précision de la température du bloc une fois par an. Les laboratoires cliniques le font tous les six mois. Les établissements respectant les normes cGMP effectuent un contrôle trimestriel. Chaque vérification mesure la température réelle du bloc par rapport à la température de consigne à l'aide de capteurs traçables NIST.
| Procédure | Description | Fréquence typique |
| Précision de la température du bloc | Mesurer la température réelle du bloc par rapport à la valeur de consigne à l'aide de capteurs traçables NIST | Annuel (recherche), semestriel (clinique), trimestriel (BPF) |
| Uniformité de température (ΔTmax entre puits) | Différence de température maximale entre les puits ; doit être ≤ ±0.5 °C | Idem que ci-dessus |
| vérification du taux de rampe | Mesurer la vitesse de chauffage/refroidissement en °C/s pour garantir la durée du cycle et sa spécificité. | Idem que ci-dessus |
| température du couvercle chauffant | Vérifiez la température du couvercle par rapport à la température de consigne pour éviter la condensation. | Idem que ci-dessus |
| Intervalle d'étalonnage | Fréquence en fonction des exigences réglementaires et de l'intensité d'utilisation | Selon le type de laboratoire (voir colonne fréquence) |
Le test d'uniformité mesure l'écart de température maximal entre les puits. La limite acceptable est de ≤ ±0.5 °C pour un fonctionnement standard. Les thermocycleurs haut de gamme offrent des performances nettement supérieures, atteignant ±0.1 °C ou ±0.2 °C. La vérification de la vitesse de montée en température contrôle la vitesse de chauffage et de refroidissement en °C/s. Ceci garantit la précision des temps de cycle et le maintien de la spécificité. La température du couvercle chauffant est également contrôlée afin d'éviter la condensation qui pourrait perturber les réactions.
Avant chaque cycle, les opérateurs doivent vérifier la propreté du bloc chauffant. La présence de débris dans le porte-tubes altère le transfert de chaleur. Les tubes doivent être répartis uniformément sur le bloc pour un contact optimal avec le couvercle. Après utilisation, l'arrêt de la machine préserve l'intégrité des composants. Ces gestes simples prolongent la durée de vie du bloc et garantissent des performances thermiques stables.
Contrôle statistique des processus (CSP) dans la fabrication
Le contrôle qualité ne s'arrête pas au produit fini. Les fabricants avisés intègrent la qualité dès la conception. Le contrôle statistique des processus permet de suivre les mesures en cours de production afin de détecter les problèmes au plus tôt.
Le contrôle statistique des procédés (SPC) consiste à prélever des échantillons de blocs à intervalles réguliers pendant l'usinage. Les techniciens mesurent des dimensions clés telles que la profondeur des puits et l'épaisseur des parois. Ils reportent ces mesures sur des cartes de contrôle. Ces cartes indiquent les écarts du processus par rapport à la variation normale. Cela permet aux opérateurs d'effectuer des ajustements avant de produire des pièces non conformes.
Pour l'usinage des blocs thermiques PCR, le contrôle statistique des procédés (SPC) suit plusieurs paramètres : diamètre, profondeur et espacement des puits. Les mesures de rugosité de surface confirment que la finition reste conforme aux spécifications. Les résultats des tests thermiques sont également intégrés au système. Si l'uniformité se dégrade, le processus est corrigé.
L'avantage principal réside dans la constance. Lorsque chaque bloc sort d'usine avec les mêmes dimensions, chaque thermocycleur fonctionne de manière identique. Les chercheurs peuvent ainsi se fier à leurs résultats, quel que soit l'instrument ou le laboratoire utilisé. Cette constance contribue directement à l'efficacité et à la fiabilité de l'amplification PCR.
Le contrôle statistique des procédés (SPC) permet également de réduire les déchets. La détection précoce des problèmes diminue le nombre de blocs rejetés, ce qui réduit les coûts de production sans compromettre la qualité. Pour les fabricants desservant les marchés cliniques et de la recherche, cet équilibre est essentiel. Les thermocycleurs les plus performants sont issus de processus à autosurveillance continue.
L'association de tolérances strictes, d'une validation thermique rigoureuse et d'un contrôle statistique des procédés (SPC) permet de créer des blocs performants et fiables pendant des années. Chaque élément renforce les autres. Des mesures précises détectent les erreurs d'usinage. Les tests thermiques confirment les performances réelles. Le SPC prévient les erreurs dès le départ. Ensemble, ils garantissent que chaque bloc assure le chauffage rapide et uniforme exigé par la PCR moderne. Cette précision protège vos cibles d'acides nucléiques et assure le bon fonctionnement de vos réactifs. Le résultat : un thermocycleur fiable pour des milliers de cycles.
Tendances futures de l'usinage des blocs thermiques PCR
Fabrication additive pour des conceptions de blocs personnalisées
La fabrication additive, aussi appelée impression 3D , révolutionne la production de blocs thermiques. Au lieu d'usiner le métal, on le construit couche par couche. Ceci permet de réaliser des structures internes complexes inaccessibles à l'usinage classique.
Il est possible de créer des canaux de refroidissement épousant parfaitement la forme du réseau de puits. L'ajout de structures en treillis permet de réduire la masse thermique sans compromettre la résistance. On obtient ainsi un bloc qui chauffe et refroidit plus rapidement tout en conservant une température uniforme sur toute la plaque. Les poudres métalliques comme l'aluminium et l'argent sont parfaitement adaptées à l'impression. La méthode de superposition de couches permet de combiner les matériaux d'une manière impossible par moulage.
Dans les environnements aux ressources limitées, la fabrication additive permet de produire des blocs personnalisés à moindre coût. Il est possible de concevoir un bloc pour un ensemble spécifique de réactifs ou d'amorces sans avoir à réoutiller toute une ligne de production. Cette flexibilité est essentielle pour s'adapter rapidement à de nouveaux protocoles. La possibilité de personnaliser la profondeur des puits devient alors une réalité. On peut adapter le bloc à des types de tubes spécifiques sans nouvel outillage.
Cette technologie permet également un prototypage rapide. Au lieu d'attendre des semaines pour un prototype usiné, il est possible d'imprimer un bloc de test en quelques jours. Cela accélère le développement de nouveaux modèles de thermocycleurs et permet aux ingénieurs d'itérer plus rapidement.
Matériaux avancés et blocs composites
La nouvelle génération de blocs thermiques utilise des matériaux autres que l'aluminium et l'argent purs. Les blocs composites associent des couches de différents métaux afin de tirer le meilleur parti des propriétés de chacun. Imaginez un noyau en cuivre pour une bonne dissipation de la chaleur, recouvert d'acier inoxydable pour une résistance optimale à la corrosion.
Le graphène et les matériaux à base de carbone font également leur apparition. Ces matériaux conduisent la chaleur mieux que l'argent dans certaines directions. Leur poids réduit contribue également à accélérer la montée en température. Les revêtements céramiques constituent une autre option. Ils offrent une meilleure résistance à la corrosion que le métal seul.
Ces nouveaux matériaux contribuent également à un diagnostic rapide. En clinique, lorsqu'il est nécessaire d'obtenir des résultats rapidement, des cycles thermiques plus courts permettent d'obtenir des réponses plus rapidement. Le matériau du bloc influe directement sur la vitesse d'exécution des cycles.
Fabrication intelligente et surveillance en cours de processus
Des capteurs intégrés aux machines-outils suivent chaque passe en temps réel. Si un outil commence à s'user, le système ajuste la vitesse de coupe ou alerte l'opérateur. Ainsi, les dimensions des blocs restent conformes aux spécifications, de la première à la dernière pièce.
La surveillance en temps réel contrôle l'état de surface et la profondeur des trous pendant le fonctionnement de la machine. Plus besoin d'attendre l'inspection finale pour détecter les problèmes : le système repère et corrige les anomalies dès leur apparition. L'intelligence artificielle analyse l'usure des outils et prédit le moment opportun pour les changer avant que les pièces ne deviennent non conformes. Les jumeaux numériques du processus d'usinage permettent aux ingénieurs de tester les modifications sans gaspillage de matière.
Pour les thermocycleurs industriels, cela signifie que chaque bloc sortant d'usine présente les mêmes performances. Les chercheurs peuvent ainsi se fier à leurs résultats, quel que soit l'instrument utilisé. Les données issues du processus de fabrication contribuent à l'amélioration de la conception, créant un cycle d'optimisation continue.
Cette approche est également compatible avec les applications qPCR en temps réel où la reproductibilité est essentielle. Chaque cycle nécessite une température uniforme pour une amplification fiable. Une fabrication intelligente garantit que les variations restent inférieures au seuil de détection. Pour les laboratoires traitant de nombreux échantillons, cette reproductibilité permet un gain de temps et réduit les répétitions.
Dans les environnements aux ressources limitées, la tendance à une production plus intelligente pourrait réduire les coûts. Moins de déchets signifie des blocs moins chers. Et des blocs moins chers rendent les thermocycleurs plus accessibles aux laboratoires qui en ont le plus besoin. Les nouveaux thermocycleurs arrivant sur le marché bénéficient de ces progrès.
NOBLE soutient votre projet d'usinage de blocs thermiques PCR

Nos capacités de fabrication
NOBLE est un fabricant chinois de premier plan de pièces de précision. Forts d'une longue expérience, nous mettons notre savoir-faire au service de chaque bloc thermique. Notre atelier est équipé de fraiseuses CNC de pointe, de rectifieuses de précision et de machines d'électroérosion. Cet équipement nous permet de réaliser des formes complexes et de respecter les tolérances strictes requises par la conception des thermocycleurs modernes.
Notre équipe travaille l'aluminium, l'argent et l'argent plaqué or. Nous maîtrisons le comportement de chaque métal sous l'outil de coupe. L'argent exige des outils à revêtement diamant et une précision accrue de la vitesse de coupe. L'aluminium se coupe plus rapidement, mais nécessite une attention particulière à la finition de surface. Nous adaptons notre procédé au matériau choisi afin que la pièce finale réponde parfaitement à vos attentes.
Nous proposons des services de prototypage et de production en série. Un petit lot de blocs de test vous permet de valider votre conception. Une fois celle-ci approuvée, nous augmentons la production en grande série sans modifier le processus. Nos paramètres d'usinage restent identiques pour chaque série. Cette constance garantit que chaque bloc qui sort de notre usine est conforme au premier échantillon validé.
Certifications
Les systèmes de qualité sont essentiels à la fabrication de pièces pour équipements médicaux et de recherche. NOBLE possède des certifications de gestion de la qualité. Cette certification couvre l'intégralité de notre processus de production, du contrôle des matières premières à l'emballage final. Nous documentons chaque étape et suivons chaque mesure.
Pour les dispositifs médicaux, nous possédons également les certifications de fabrication. Cette norme va au-delà de la qualité générale et se concentre sur la sécurité et la traçabilité des composants médicaux. Notre documentation répond aux exigences strictes des fabricants de thermocycleurs cliniques. Vous bénéficiez d'une traçabilité complète pour chaque bloc expédié, ce qui vous permet de réussir vos audits réglementaires en toute sérénité.
Ces certifications ne sont pas de simples plaques commémoratives. Elles façonnent nos méthodes de travail au quotidien. Nos opérateurs suivent des procédures écrites. Nos inspecteurs utilisent des outils calibrés dont la précision est documentée. Notre équipe qualité vérifie chaque lot en fonction de vos spécifications. Cette rigueur permet de limiter les imprévus et de garantir le respect de vos délais de production.
Services complets, de la conception à l'assemblage
Nous ne nous contentons pas de découper le métal. NOBLE propose une offre de services complète qui couvre l'intégralité de votre projet. Nos ingénieurs analysent vos fichiers de conception et vous proposent des améliorations. Nous recherchons des solutions pour réduire l'inertie thermique, optimiser la dissipation de chaleur et simplifier l'usinage. Ces suggestions permettent souvent de réduire les coûts et d'améliorer les performances simultanément.
La finition de surface est réalisée en interne. Nous polissons, rodons et revêtons les blocs pour répondre à vos exigences en matière de contact thermique. Nos partenaires de placage appliquent l'or et d'autres revêtements protecteurs d'épaisseur uniforme. Nous contrôlons la qualité du revêtement avant expédition.
Notre offre comprend également des services d'assemblage. Nous assemblons les résistances, les capteurs et le câblage en sous-ensembles complets. Vous gagnez ainsi du temps et réduisez la charge de gestion de vos fournisseurs. Vous recevez une unité testée, prête à être intégrée à vos thermocycleurs. Pour les conceptions à cycles rapides, notre équipe d'assemblage maîtrise l'importance d'un positionnement précis des capteurs et de matériaux d'interface thermique adaptés.
Nous vous accompagnons également dans vos démarches de validation. Nos rapports de test documentent l'uniformité thermique et les performances de montée en température. Ces rapports vous fournissent les données nécessaires à vos propres vérifications. Que vous ayez besoin d'un prototype ou d'une production en grande série, NOBLE vous garantit le même soin et la même précision. La qualité de votre bloc d'amplification PCR est essentielle à la réussite de votre amplification. Nous veillons à ce que cette qualité reste constante.
L'usinage des blocs thermiques PCR est déterminant pour la fiabilité des résultats de votre thermocycleur. Le choix des matériaux, la précision d'usinage et le contrôle qualité sont indissociables. Les blocs en argent offrent les meilleures performances thermiques, tandis que l'aluminium présente un bon compromis entre coût et fonctionnalité. Chaque étape, du fraisage CNC à la finition de surface, influe sur la répartition homogène de la chaleur sur vos échantillons.
Un usinage de précision garantit l'uniformité thermique et des vitesses de montée en température rapides. Ces facteurs assurent une amplification constante dans tous les puits. Vos amorces et réactifs dépendent de cette constance. Sans elle, les cycles rapides deviennent aléatoires.
Prêt à concevoir un thermocycleur plus performant ? Faites confiance à NOBLE. Nous proposons une gamme complète de services, de la conception à l’assemblage, avec une gestion de la qualité rigoureuse et des certifications pour dispositifs médicaux. Ensemble, créons des blocs aux performances irréprochables.
FAQ sur l'usinage des blocs thermiques PCR
Pourquoi le matériau de blocage est-il si important pour la PCR ?
Le matériau du bloc détermine la vitesse de propagation de la chaleur et son homogénéité. L'argent conduit la chaleur à 429 W/m·K, bien mieux que l'aluminium. Cette vitesse influe directement sur la vitesse de montée en température et son homogénéité. Pour une PCR standard, l'aluminium convient parfaitement. En revanche, pour la qPCR ou la fusion à haute résolution, l'argent améliore considérablement les résultats.
Quelle tolérance puis-je attendre d'un bloc thermique de qualité ?
Les thermocycleurs haut de gamme maintiennent une température homogène à ±0.1 °C en une seconde. La profondeur et l'épaisseur des parois restent conformes aux spécifications, à quelques microns près. Ces dimensions sont vérifiées par des machines à mesurer tridimensionnelles après usinage. Si votre fournisseur ne peut pas fournir ces données, exigez des rapports de validation thermique avant tout achat.
À quelle fréquence dois-je vérifier la température du bloc de mon thermocycleur ?
Les laboratoires de recherche effectuent un contrôle annuel. Les laboratoires cliniques effectuent un contrôle semestriel. Les laboratoires soumis aux BPF (Bonnes Pratiques de Fabrication) effectuent un contrôle trimestriel. Chaque contrôle utilise des capteurs traçables NIST dans des puits représentatifs. L'écart de température maximal entre les puits doit être inférieur ou égal à ±0.5 °C pour les opérations standard.
Puis-je usiner un bloc d'argent avec des outils CNC classiques ?
L'argent est mou et collant. Les outils en carbure classiques accrochent et arrachent le métal. Les fraises à revêtement diamant permettent une coupe nette de l'argent. La vitesse de broche et l'avance doivent être réglées avec précision pour éviter l'échauffement. Cette chaleur peut modifier la structure interne du métal et nuire à ses performances thermiques ultérieures.
Qu’est-ce qui provoque un chauffage inégal au niveau d’un bloc thermique ?
Les effets de bord créent des zones froides en périphérie. Dans les puits d'angle, la température peut être de 13 à 20 °C inférieure à la consigne lorsque l'affichage indique 95 °C. Un bloc central fixe avec chauffage actif au-delà de la limite extérieure du puits corrige ce problème. Plusieurs capteurs permettent également au système de contrôle de compenser les points chauds.
Quel est l'impact du plaquage or sur les performances thermiques ?
Le plaquage or offre une protection contre la rouille sans nuire au transfert de chaleur. La fine couche protège l'argent de la corrosion et des dommages chimiques. Les revêtements en téflon résistent également à la rouille, mais agissent comme isolants, réduisant ainsi le transfert de chaleur. Pour des cycles de charge/décharge rapides, l'argent plaqué or est la meilleure option. Pour les configurations économiques, l'aluminium anodisé offre une bonne protection à moindre coût.
Quel rôle joue l'état de surface dans le contact thermique ?
Une surface rugueuse emprisonne des bulles d'air entre le bloc et les tubes. L'air étant un mauvais conducteur de chaleur, il en résulte des points chauds et des zones froides. Le polissage et le rodage permettent d'obtenir une surface lisse qui épouse parfaitement les tubes. Une finition de surface soignée améliore l'homogénéité de la chaleur sur toute la plaque.
La fabrication additive peut-elle remplacer Usinage CNC pour les blocs thermiques ?
La fabrication additive permet de créer des canaux de refroidissement internes complexes et des structures en treillis qui réduisent la masse thermique. Ces conceptions chauffent et refroidissent plus rapidement. Cependant, le métal imprimé nécessite souvent un usinage ultérieur pour atteindre des tolérances serrées. Pour l'instant, les approches hybrides sont les plus performantes : imprimer la forme complexe, puis usiner les surfaces importantes pour obtenir les spécifications finales.







