
Sarrera
Oinarrizko piezetarako, galdaketa-metodo estandarrak guztiz bideragarriak dira: metala molde batean bota, hozten utzi eta gero pieza atera. Metodo honek baldintza asko betetzen ditu.
Hala ere, materialaren mugak gainditzen direnean, hutsean egindako metalezko galdaketa huts egiten du. Oxidazioa gertatzen da, gasak barruan harrapatuta geratzen dira eta porositatea garatzen da. Piezak kargarik jasan aurretik ere huts egiten dute. Arazoa ez dago metalean bertan, galdaketa-ingurunean baizik.
Hutsean egindako metalezko galdaketak ingurumen-eragin horiek ezabatzen ditu: ez airerik, ez hezetasunik eta ez oxidaziorik. Urtutako metala purua izaten jarraitzen du, eta ondoriozko piezak trinkoak dira. Barne-akatsak onartzen ez dituzten osagaientzat, hau da irtenbide hobetsia.
Gida honek hiru gauza jorratzen ditu. Prozesutik etekin handiena ateratzen duten aleazio espezifikoak. Abantailak eta desabantailak. Hutsean metalezko galdaketa ez den aukerakoa, baizik eta derrigorrezkoa den benetako aplikazioak.
Zein aleazio erabil daitezke hutsean metalezko galdaketarako?
Metal batzuek airearekin erreakzionatzen dute, oxidazioa eta gas xurgapena eraginez, eta horrek, azken finean, hauskorrak edo porotsuak diren galdaketak sortzen ditu. Hutsean egindako metal-galdaketak arazo hau konpontzen du atmosfera erreaktiboa kenduz. Jarraian, onura gehien ateratzen duten kategoriak daude.
Metal erreaktiboak
Titaniozko aleazioek —Ti-6Al-4V estandar gisa hartuta— oxigenoarekiko afinitate handia dute. Oxido geruza fin bat sortzen da haien gainazalean. Hori ez da berez arazo bat. Hala ere, oxigenoa ere materialaren barruan disolbatzen da, kristal-egitura hauskor bihurtzen du eta, ondorioz, nekearen bizitza laburtzen du. Zirkonioak antzera jokatzen du. Bi material hauek urtu eta hutsean edo atmosfera geldo batean bota behar dira, salbuespenik gabe.
Hutsean galdatutako aleazio hauek oso erabiliak dira pisu eta erresistentzia eskakizun handiak dituzten arloetan, hala nola aeroespazialki, inplante medikoetan eta errendimendu handiko automobilgintzako osagaietan. Osagai hauek ezin dutenez oxigenoaren infiltrazioa jasan, haien kostu handia guztiz justifikatuta dago.
Tenperatura altuko superaleazioak
Nikelean oinarritutako aleazioak, hala nola Inconel 625, 713C eta 718, muturreko beroarentzat diseinatuta daude. 700 °C-tan eta hortik gorako erresistentzia mantentzen dute. Baina urtzean gasa hartzearen aurrean sentikorrak dira. Oxigenoak eta nitrogenoak karburoak eta nitruroak eratzen dituzte aleen mugetan. Aleazioa hauskor bihurtzen da. Marruskadura-erresistentzia gutxitzen da.
Kobaltoan oinarritutako aleazioak (esate baterako, Stellite) higaduraren aurkako aplikazioetan erabiltzen dira, hala nola balbuletan, balbula-eserlekuetan eta ebaketa-ertzetan. Gogortasuna eta korrosioarekiko erresistentzia mantentzeko, aleazio hauek purutasun handiko urtze-prozesu bat behar dute.
Hutsean egindako metalezko galdaketa ezinbestekoa da turbina-paletarako, motorraren osagaietarako eta ihes-sistemetarako. Hutsean babesik gabe, aleazio hauek ezin dituzte beharrezko propietate mekanikoak bete.
Goi-mailako altzairuak
Altzairu herdoilgaitza eta aleazio baxuko altzairua ez dira titanioa bezain erreaktiboak. Hala ere, airean urtzen direnean, hidrogenoa xurgatzen dute. Hidrogeno hori urtutako metalean disolbatzen da eta solidotzean ihes egiten du, porositatea sortuz. Are okerrago, hidrogenoak metalaren egitura hauskortzen du, nekearen iraupena nabarmen murrizten duena.
Hutsean egindako metalezko galdaketak hidrogenoa kentzen du arazo bihurtu aurretik. Urtutako materiala hutsean desgasifikatzen da, altzairua puru mantenduz eta nekearen iraupena hobetuz. Hau funtsezkoa da engranajeentzat, ardatzentzat eta lurreratze-trenaren osagaientzat.
Aluminio-aleazioak
Aluminioa ez da hutsean urtzeko hautagairik nabarmenena. Azkar oxidatzen da, baina oxido-filma babesgarria da. Benetako arazoa gasaren porositatea da. Hidrogenoa erraz disolbatzen da aluminio urtuan. Zulotxoak sortzen ditu solidotzean. Propietate mekanikoak kaltetzen dira.
AlSi10Mg eta aluminio-litio motako aleazioek hutsean prozesatzeaz baliatzen dira. Urtutako materialak gasa erabat desgasifikatzen du. Moldea trinkoa bihurtzen da. Automobilgintzako injekziozko osagaien kasuan, porositateak presio-ihesak eta mekanizazio-arazoak sortzen ditu. Hutsean egindako metal-moldaketak arazo horiek ezabatzen ditu.
Zein da hutsean egindako galdaketan gehien erabiltzen den metala?
Nikelean oinarritutako superaleazioak, kobaltoan oinarritutako superaleazioak eta titaniozko aleazioak. Hutsean metalezko galdaketan gehien prozesatzen diren materialak dira. Ez merkeak direlako. Prozesua eskatzen dutelako.
Faktore kritikoa
Erreaktibotasuna da faktore erabakigarria. Metal hauek oxigenoarekiko afinitate oso handia dute. Titanioak oxigenoa xurgatzen du aktiboki. Nikel aleazioek tenperatura altuetan erreakzionatzen dute. Kobaltoan oinarritutako aleazioek oxidoak sortzen dituzte, eta horiek egitura-erresistentzia ahultzen dute.
Erreaktibotasuna da faktore erabakigarria. Metal hauek oxigenoarekiko afinitate oso handia dute. Titanioak oxigenoa xurgatzen du aktiboki. Nikel aleazioek tenperatura altuetan erreakzionatzen dute. Kobaltoan oinarritutako aleazioek oxidoak sortzen dituzte, eta horiek egitura-erresistentzia ahultzen dute.
Hutsean egindako metal-galdaketak ingurune atmosferikoaren efektuak ezabatzen ditu. Urtutako materiala purua mantentzen da, eta fase solidoko egitura osorik, horrela osotasun metalurgikoa bermatuz. Hori da aleazio hauek aplikazio kritikoetan funtziona dezaketen arrazoi bakarra, hala nola turbina-paletan, erreakzio-motorraren osagaietan, inplante medikoetan eta errendimendu handiko automobilgintzako piezetan.
Kostuen Justifikazioa
Metal hauek garestiak dira. Hutsean egindako prozesuak kostua handitzen du. Hala ere, beste metodo batzuk are gutxiago desiragarriak dira. Airean galdatuz gero, hondakin-tasa % 50etik % 80ra bitartekoa izango litzateke. Hori ez da fabrikazioa; material xahutzea da. Hutsean egindako prozesuak hondakin-tasa minimizatzen du, errendimendua hobetzen du eta pieza on bakoitzeko kostua maila onargarri batera jaisten du.
Horregatik dira nikela, kobaltoa eta titanioa hutsean galdatzeko aukerarik ohikoenak. Hutsean metalezko galdatzea ez da aukera bat; aleazio hauen errendimendu fidagarria bermatzeko modu bakarra da.
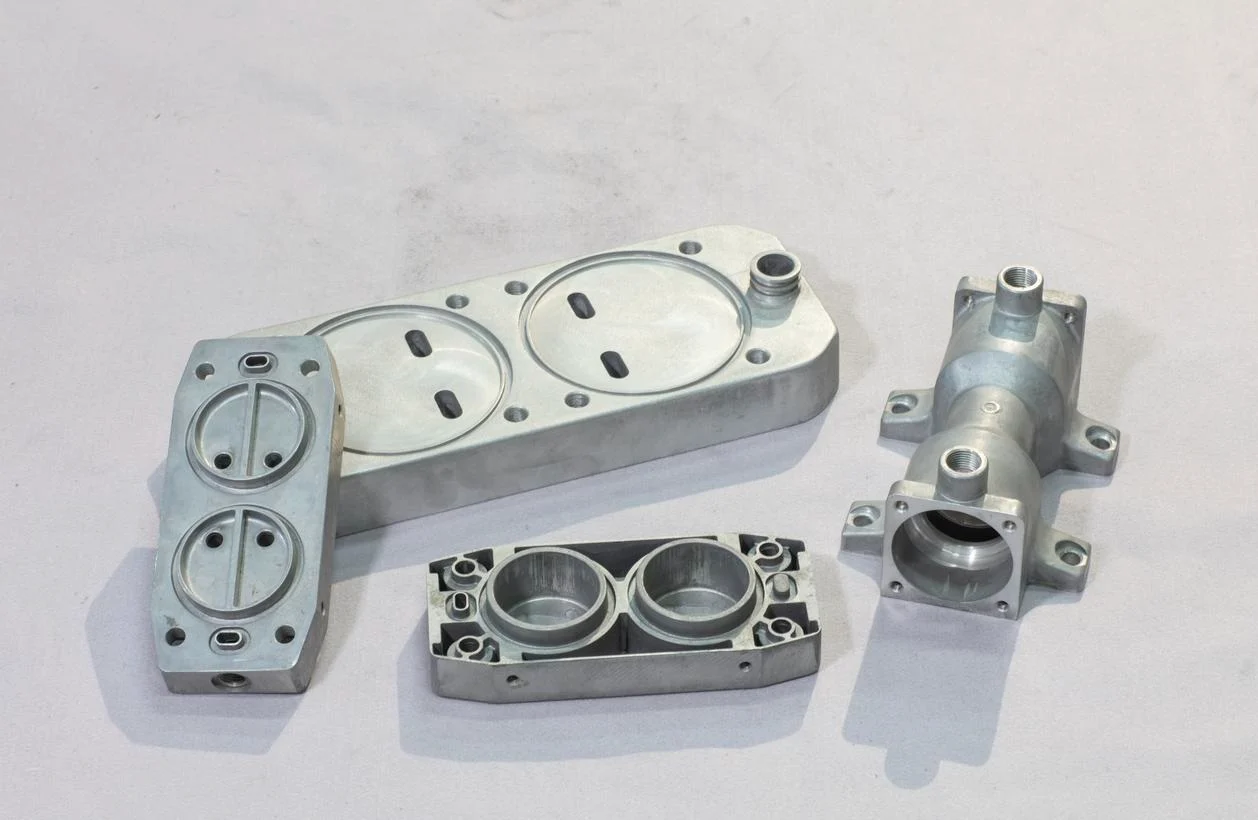
Alde onak eta txarrak beste prozesuekin alderatuta
Prozesu guztiek badituzte oreka batzuk. Hutsean egindako metalezko galdaketa ez da salbuespena. Bere abantailak ukigarriak dira, eta baita bere kostuak ere. Jarraian, bien arteko oreka azaltzen da.
Hutsean metalezko galdaketaren alde onak
-
Goi-mailako garbitasuna
Oxigenorik ez. Hezetasunik ez. Gas inklusiorik ez. Urtutako materiala purua izaten jarraitzen du. Fase solidoa trinkoa izaten jarraitzen du. Datuek hori baieztatzen dute. Aluminiozko aleazioetan, hutsean egindako galdaketak % 6 baino gehiago handitu dezake trakzio-erresistentzia eta % 25 harikortasuna.
-
Gainazaleko akabera eta zehaztasun bikaina
Moldea garbi betetzen da. Ez da oxido-geruzarik sortzen gainazalean. Ez da gas-burbuilarik sortzen gainazaleko akatsik. Pieza leunago ateratzen da. Tolerantzia estuagoak dira. Bigarren mailako prozesamendua murriztu egiten da eta batzuetan ezabatu egin daiteke.
-
Geometria konplexuak
Horma meheko sekzioak betetzen dira. Zeharkako sekzio konplexuak erreproduzitzen dira. Hutsuneak metala molde barrura eramaten du. Ez dago hondar-airerik fluxua oztopatzen. Grabitate-galdaketa erabiliz ekoiztea ezinezkoa zen piezak orain ohikoak dira.
-
Ingurumen-onurak
Hondarrezko galdaketan, V prozesuak hutsean funtzionatzen du hareazko partikulak elkarrekin lotzeko. Ez du aglutinatzaile kimikorik edo disolbatzaile organikorik behar, eta horrek hondakin gutxiago eta tailerreko ingurune garbiagoa sortzen du.
Hauek dira NOBLEko ingeniariek hutsean metalezko galdaketa aztertzerakoan pisatzen dituzten alde on eta txar nagusiak. Abantailak sinesgarriak dira. Baina desabantailak ere garrantzi bera dute. Prozesua pieza jakin baterako justifikatuta dagoen ala ez zehazten dute.
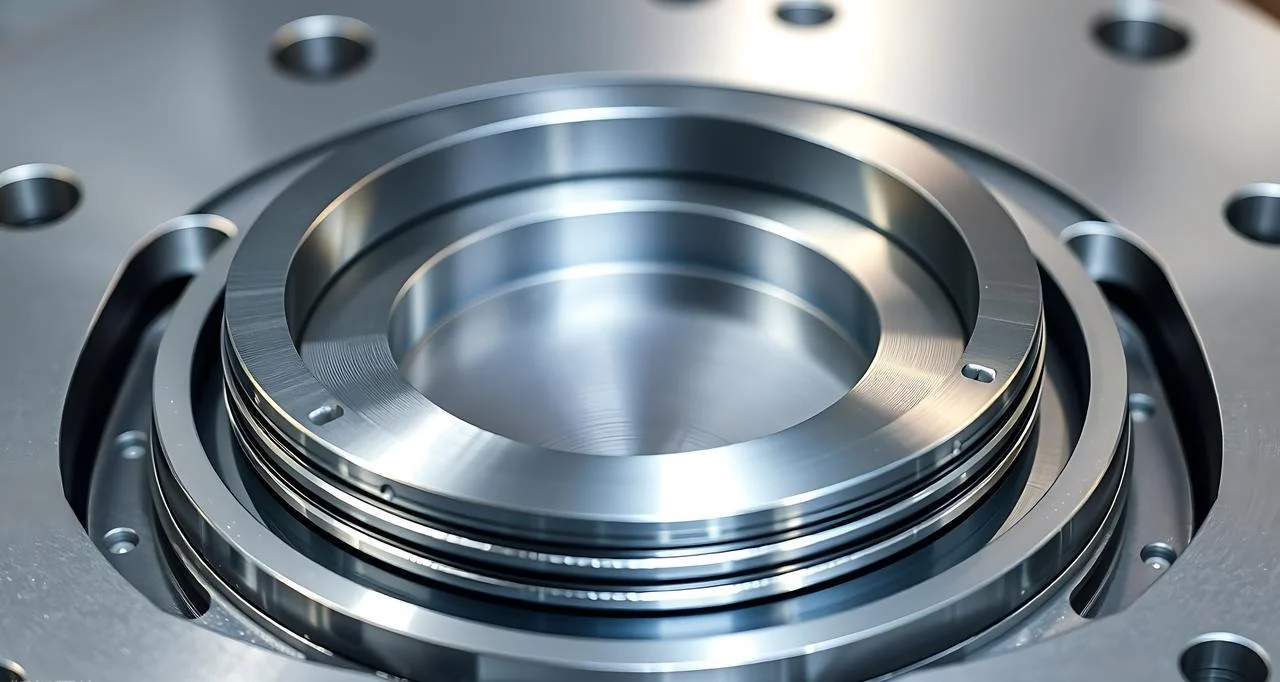
Hutsean metalezko galdaketaren alde txarrak
-
Kostu handia
Hutsean metalezko galdaketa ekipoak garestiak dira. Hutsean dagoen ganbera, ponpak eta zigilatzeko sistemak garestiak dira. Mantentze-kostuek ere funtzionamendu-aurrekontua handitzen dute. Ponpek eraberritze-lanak behar dituzte, eta zigiluak ordezkatu. Kapital-gastua nahiko handia da.
-
Ekoizpen motelagoa
Ziklo-denbora grabitatearen edo injekzio bidezko galdaketa baino luzeagoa da. Ganbera hustu egin behar da. Urtutako materiala hutsean mantendu behar da. Hozte-abiadura kontrolatuta dago. Hutsean dagoen metal-galdaketa ez dago bolumen handiko ekoizpenerako pentsatuta; aitzitik, bolumen txiki eta ertaineko ekoizpenerako egokiena da.
- Prozesuaren mugak
Aldaera batzuek murrizketa geometrikoak ezartzen dituzte. V prozesuak plaka itxurako forma handiekin arazoak ditu. Altzairuzko lingote handiek "koroa" akatsak garatzen dituzte: hutsean solidotze irregularrak eragindako erdiko atal altxatua. Hauek ez dira oztopoak. Baina diseinu-ingeniariek errespetatu behar dituzten mugak dira.
Erabakien matrizea:
Aplikazioaren eszenatokia argi dagoenean, aukera agerikoa bihurtzen da.
Aukeratu hutsean egindako metalezko galdaketa: egokia da aeroespazial edo medikuntza arloko osagai kritikoetarako, non huts egitea guztiz onartezina den. Turbina-palak. Inplanteak. Hegazkin-fusilaren egitura-osagaiak. Osagai hauek inoiz huts egin behar ez dutenez, kostua justifikatuta dago.
Aukeratu galdaketa tradizionala: Bolumen handiko eta kostu baxuko kontsumo-piezetarako egokia, non porositate-maila jakin bat onargarria den. Euskarriak. Karkasak. Pieza apaingarriak. Poro kopuru txiki batek ez badu funtzionalitatean eragiten, zentzuzkoa da kostuak aurreztea.
Goian azaltzen dira hutsean egindako galdaketaren abantaila eta desabantailak ekoizpenaren ikuspegitik. Hutsean egindako metal-galdaketa ez da hobea kasu guztietan, baina abantaila nabarmenak eskaintzen ditu aplikazio egokietan. Erabaki-matrize batek prozesua pieza espezifikora egokitzen lagun dezake.
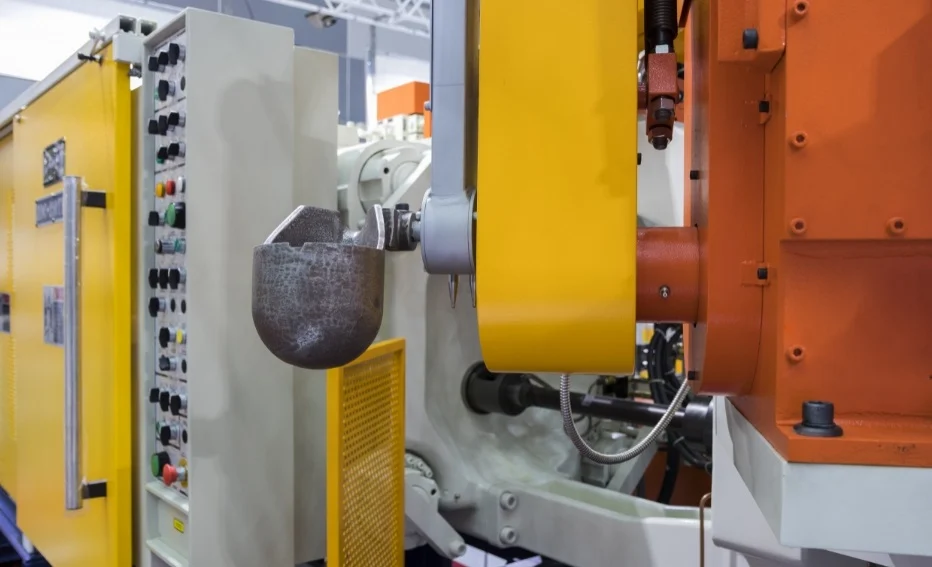
Hutsean metalezko injekziozko galdaketaren aplikazio praktikoak
Hutsean galdatzearen aplikazio guztiek printzipio komun bat dute: piezek ez dute inoiz huts egin behar. Estrespean, epe luzeko erabileran edo benetako funtzionamenduan izan, ez dute inoiz huts egin behar. Huts egitearen kostua altuegia da, besterik gabe. Hain zuzen ere, horregatik garatu zen hutsean metalezko galdatzea.
Aeroespaziala eta Defentsa
Turbohaizagailuen palek abiadura handian biratzen dute. Motorraren osagaiak muturreko tenperaturak jasaten dituzte. Egitura-osagaiek, berriz, hegazkin osoaren zama jasaten dute. Nikelean oinarritutako superaleazioak —Inconel eta Waspaloy bezalakoak— dira aukeratutako materialak. 700 °C-tan ere mantentzen dute erresistentzia. Hala ere, beren errendimendu potentziala guztiz lortzeko, hutsean tratatu behar dira. Porositateak huts egitea eragin dezake, eta oxidazioak haien bizitza erabilgarria laburtzen du. Hutsean dagoen metal-galdaketak osagai horientzat beharrezkoa den mikroegitura purua sortzen du.
Mediku
Inplanteak giza gorputzean sartzen dira, eta tresna kirurgikoak, berriz, ebakitzeko eta heltzeko erabiltzen dira. Biak biobateragarriak izan behar dute eta garbitasun absolutua behar dute. Titaniozko aleazioek menderatzen dute arlo hau. Oso ohikoa da serie txikiko pertsonalizazioa. Hutsean egindako galdaketaren erabilera hazten ari da gailu medikoen industrian, akatsik gabeko osagaiak eta propietate mekaniko aurreikusgarriak sortzen baititu. Porositaterik ezak esan nahi du ez dagoela korrosio gunerik; inklusiorik ezak esan nahi du ez dagoela nekearen hasiera punturik.
Automotive
Egitura-osagai arinek erregai-kontsumoa murriztu dezakete. Turbokonpresore baten inpellerrak minutuko 150,000 bira arteko abiaduran biratzen du. Bi faktore hauek erresistentzia eta dentsitate eskakizun handiak ezartzen dituzte. Aluminio-litio aleazioen eta titanioaren erabilera gero eta ohikoagoa da. Hutsean egindako metalezko galdaketak horma meheko diseinuak ahalbidetzen ditu, galdaketa-prozesu tradizionalek, berriz, ezin dituzte egitura horiek fidagarritasunez bete.
Industria orokorra
Makina astunaren osagaiek —ponparen karkasak, balbula-gorputzak, presio handiko osagarriak— karga ziklikoak eta fluido korrosiboak jasaten dituzte. Altzairu herdoilgaitzak eta nikel aleazioak estandarrak dira. Hutsean egindako metal-galdaketak bermatzen du pieza hauek porositaterik gabe daudela, eta horrek isuriak edo pitzadurak eragingo lituzke.
Zergatik aukeratu NOBLE hutsean metalezko galdaketarako?
Gure oinarrizko gaitasunak
Metalen prozesamenduak zehaztasun-mekanizazioa, galdaketa eta akabera hartzen ditu barne. Plastikoen prozesamenduak injekzio-moldeaketa, CNC mekanizazioa eta neurrira egindako fabrikazioa hartzen ditu barne. Ez dira sail bereiziak. Gaitasun integratuak dira. Pieza bat galdaketa eta mekanizazio bidez mekanizatu daiteke. Beste bat moldatu eta muntatu daiteke. Trantsizioa ezin hobea da.
Zerbitzu osoko eskaintza
Fabrikazioa ez da istorio osoa. Prozesu osoa askoz lehenago hasten da: diseinuaren berrikuspenak, fabrikaziorako diseinua (DFM) eta prototipoak sortzea. Mekanizatu ondoren, prozesuak muntaketa, akabera eta ontziratzearekin jarraitzen du. NOBLEk muturretik muturrerako irtenbide integralak eskaintzen ditu. Horrek fabrikazio-bazkide zerbitzu osoko bihurtzen gaitu, ez fabrikatzaile soil bat.
Konfiantza dezakezun kalitatea
ISO 9001:2015 arauak fabrikazio orokorrerako kalitate kudeaketa sistemak hartzen ditu barne. Prozesuak koherenteak dira. Kontrolak dokumentatuta daude. Ikuskapenak trazagarriak dira.
ISO 13485:2016 arauak gailu medikoetarako beharrezkoak diren eskakizun zorrotzak gehitzen ditu. Trazabilitate zorrotzagoa. Prozesuen balidazio zorrotzagoa. Dokumentazioa osoa eta zehatza da. Ziurtagiri honek NOBLE ISO 13485 ziurtagiria duen fabrikatzaile gisa ezartzen du, eta horrek gailu medikoen industria oso arautuari zerbitzua emateko gaitasuna ematen dio.
NOBLErekin lankidetzan aritu
5 ardatzeko akabera ultra-zehatza behar duen hutsean egindako turbina-osagai bat baduzu, gainazaleko akabera perfektua behar duen inplante mediko baten karkasa bat baduzu edo xafla metalikoa eta mekanizatutako piezak konbinatzen dituen muntaketa konplexu bat baduzu, NOBLE da zure irtenbide bakarra.
ohiko galderak
Aluminioa hutsean galdatu al daiteke?
Bai. AlSi10Mg bezalako aleazioak modu honetan prozesatzen dira normalean. Hutsean disolbatutako hidrogenoa kentzen da, porositatea ezabatuz eta propietate mekanikoak hobetuz.
Zergatik galdatzen da titanioa hutsean?
Titanioak oldarkor erreakzionatzen du oxigenoarekin eta nitrogenoarekin tenperatura altuetan. Hutsean gas horiek kentzen dira, hauskortasuna saihestuz eta harikortasuna mantenduz.
Garestia al da hutsean egindako galdaketa?
Ekipamendu eta mantentze-kostuak altuak dira. Baina balio handiko eta kritiko diren piezen kasuan, errendimenduaren hobekuntzak eta akatsen murrizketak inbertsioa justifikatzen dute.
Zein da hutsean egindako galdaketaren eta injekzio bidezko galdaketaren arteko aldea?
Moldeatze-prozesua bolumen handikoa eta azkarra da. Hutsean dagoen metal-moldaketak kalitatea lehenesten du abiaduraren gainetik, moldeatze-prozesua saihestu ezin dituen gas-akatsak ezabatuz.
Zein industriek etekin handiena ateratzen dute hutsean egindako metalezko galdaketatik?
Aire eta espazio industria, medikuntza, automobilgintza eta defentsa. Industria hauek porositatea onartezina den lekuetan osagai kritikoak erabiltzen dituzte.
NOBLEk diseinu zerbitzuak eskaintzen al ditu?
Bai. Diseinutik muntaketarainoko irtenbide osoak eskaintzen ditugu, ez ekoizpena bakarrik. DFM analisia, prototipoak egitea eta muntaketa zerbitzuaren parte dira.







