
Sarrera (Paragrafoa)
Zein prozesu da hobea dozenaka plastikozko pieza ekoizteko? 3D inprimaketa ? Ez, motelegia da makina nahikorik ez badago. Injekzio bidezko moldeoa ehunka piezen eskaeretarako egokiagoa da . Erantzuna hutsean galdaketa da . Hutsune hori betetzen du. Nahikoa azkarra da. Nahikoa merkea ere bada. Nahikoa ona da benetako munduan erabiltzeko.
Jende askok galdetzen du non funtzionatzen duen prozesu honek benetan. Hutsean egindako galdaketa aplikazioak kontzeptu-autoetatik hasi eta kirurgia-tresnetaraino doaz. Hemen funtzionatzen du hobekien prototipoak egiteko eta serie txikietako ekoizpenerako.
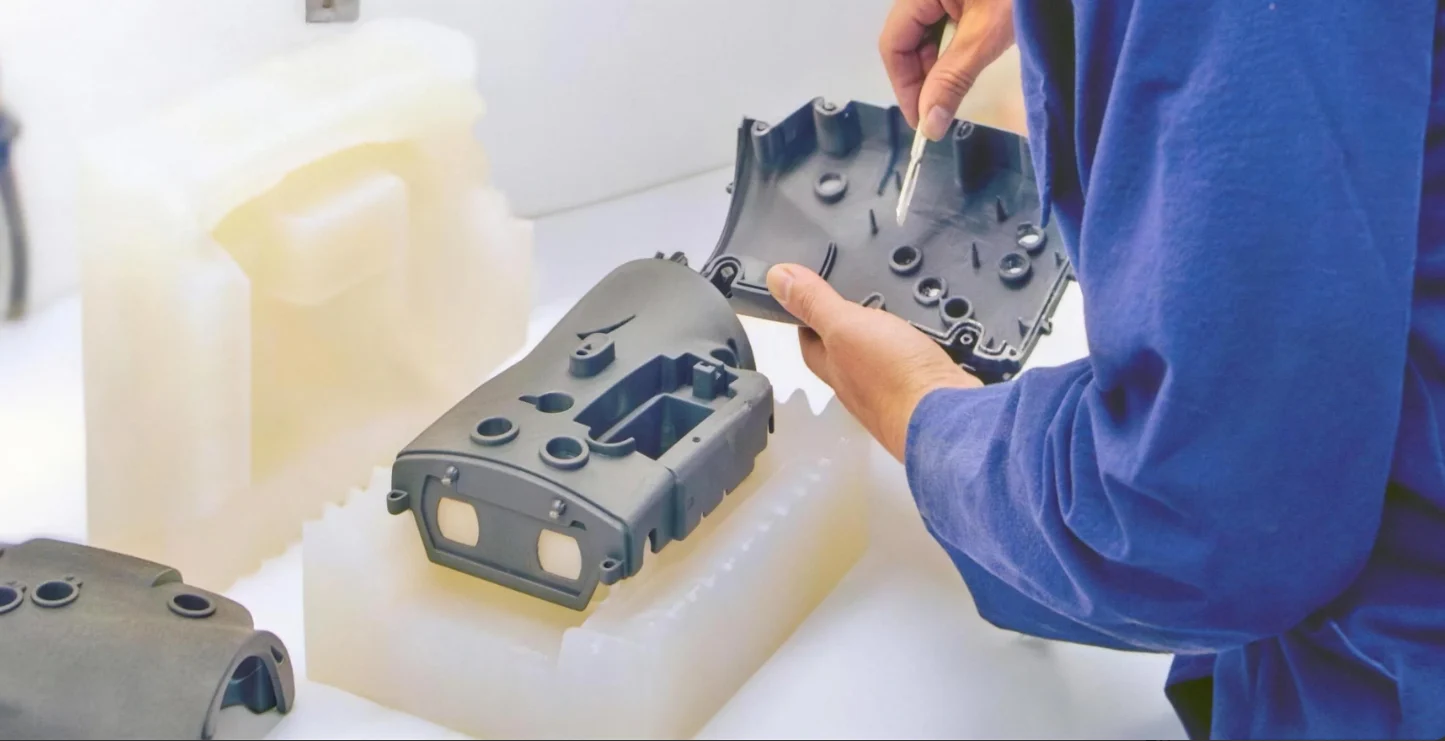
Automobilgintza
Automobilgintzako fabrikatzaileek hutsean egindako galdaketa erabili behar dute beren diseinuetan. Motorraren konpartimentua probatzeko osagai funtzional gisa ere erabiltzen da. Kontzeptu-auto edo lasterketa-autoetarako, ekoizpena baxuegia da, eta molde gogorrekin prozesatzeko kostua askoz handiagoa izango litzateke.
Barnealdeko eta Kanpoaldeko Prototipoak
Jendeak auto bat barnealdetik epaitzen du motorra martxan jarri aurretik ere. Horrek esan nahi du aginte-panelek ehundura eta ale egokiak izan behar dituztela. Aireztapen-irekidurak ere leunki mugitu behar dira. Kontrol-botoiek sentsazio atsegina izan behar dute. Hutsean egindako ABS antzeko erretxinek hori lor dezakete. Piezek itxura eta sentsazioa dute ekoizpenean injekzio bidezko moldeatutako plastikoaren antzera.
Faroen lenteek eta atzeko argien estalkiek gardentasun optikoa behar dute. UVarekiko egonkorrak diren erretxina gardenak aproposak dira horretarako. Diseinatzaileek orain bost edo hamar lente prototipo egin ditzakete fotometriako probak egiteko, molde baten zain egon beharrik gabe.
Funtziozko kaputxaren azpiko probak
Motorraren konpartimentua ingurune gogorra da. Bero-zikloak, bibrazioak eta produktu kimikoen eraginpean egoten dira. Prototipoek benetako baldintzak jasan behar dituzte. Hutsean galdaketa egiteko tenperatura altuko erretxinek baldintza horiek jasan ditzakete. Euskarriak, fluido-biltegiak eta aire-sarrerako osagaiak kapotaren azpiko tenperaturak jasan ditzaketen materialekin galdaketa egiten dira. Proba hauetako datuek azken ekoizpen-tresneria informatzen dute.
Ibilgailu pertsonalizatuak eta bolumen txikikoak
Kontzeptu-autoak adierazpen bakarrak dira. Aitzitik, lasterketa-taldeek hogei auto berdin eraikitzen dituzte denboraldi baterako. Auto klasikoen zaharberritzaileek jatorrizko fabrikatzaileek duela hamarkada batzuk ekoizteari utzi zioten piezak behar dituzte. Egoera horietako batek ere ez du altzairuzko injekzio-moldeen erabilera justifikatzen. Bolumena txikiegia da.
Hutsean egindako galdaketak arazo hau konpontzen du. Jendeak hamar eta berrogeita hamar unitate egin ditzake zuzenean silikonazko moldeetatik. Piezak egokitzen dira. Ondo funtzionatzen dute. Eta tresneriaren kostua ekoizpen-moldeek beharko luketenaren zati txiki bat da. Automobilgintzako prototipoak egiteko eta serie txikiko ekoizpenerako, askotan hau da aukera praktiko bakarra.
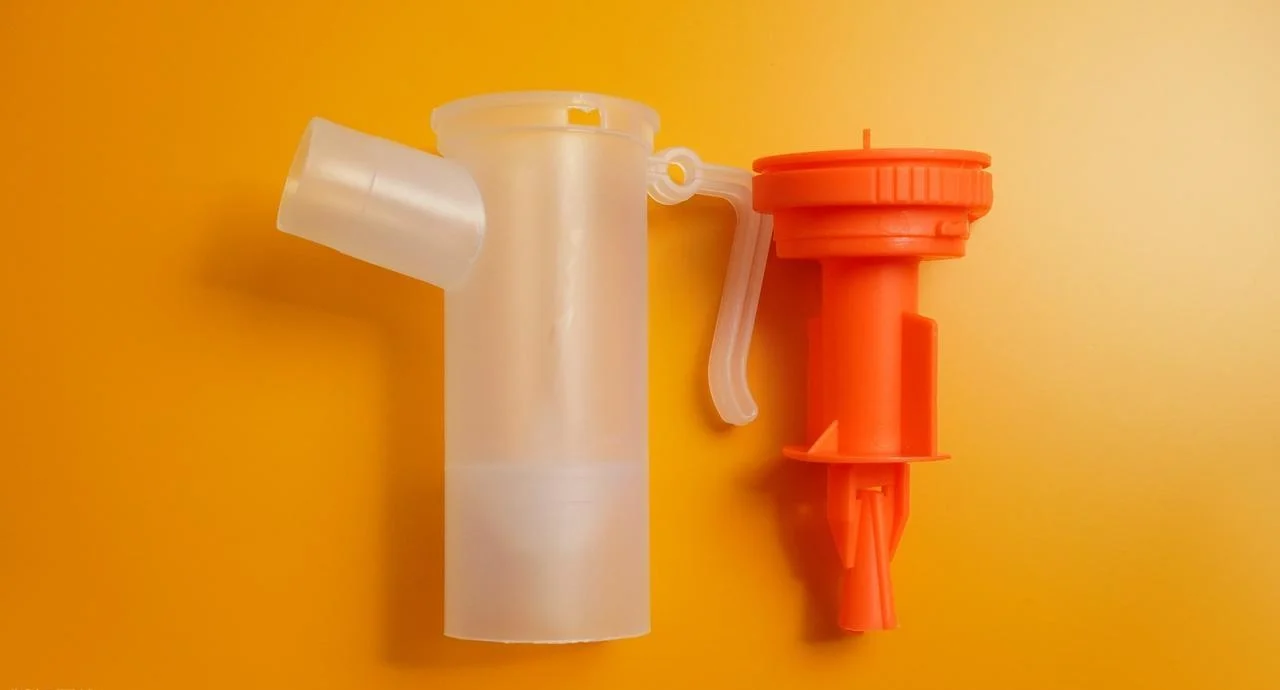
Medikuntza eta Osasuna
Gailu medikoen garapenaren arauak desberdinak dira. Pazientearen segurtasuna ez da negoziagarria; bide arautzaileek dokumentazioa eskatzen dute. Garapen-zikloek ere pieza funtzionalak probatzeko eskatzen dute ekoizpen-tresneria konprometitu aurretik. Hutsean egindako galdaketa oso egokia da industria honetarako inplantagarriak ez diren aplikazioetarako.
Pazienteentzako gailu pertsonalizatuak
Paziente bakoitza desberdina da. Ortesiak norbanakoaren oinaren formara egokitu behar dira. Protesi-entsailek forma zehatza behar dute gorputz-adarra ondo egokitzeko. Hortz-ereduek hortz-geometria zehatza behar dute lerrokatzaileen diseinurako.
Ekoizpen masiboko tresneria ez da egokia hemen. Pieza bakoitza bakarra da. Hutsean egindako galdaketak, pazienteentzako 3D inprimatutako masterrekin konbinatuta, arazo hau konpontzen du. Lehenik, klinika batek pazientearen anatomia eskaneatzen du. Ondoren, teknikari batek master eredua inprimatzen du. Silikonazko molde batek geometria hori jasotzen du. Emaitza ahalik eta eraginkorren ekoizten den gailu pertsonalizatua da. Pazienteentzako bat eta bost gailu arteko ekoizpen-saioetarako, askotan hau da ekonomikoki bideragarria den fabrikazio-metodo bakarra.
Osagai mediko bigunak
Ez dira pieza mediko guztiak zurrunak. Adibidez, fluidoen maneiurako zigiluak malguak izan behar dira. Tresnen karkasen junturak konpresioarekiko erresistenteak izan behar dira. Kirurgia-tresnen helduleku leunek gainazal eroso eta irristagaitza behar dute.
Shore A kautxuaren formulazioa aproposa da hutsean egindako galdaketa aplikazioetarako, hala nola hauek. Osagai bigunak zuzenean silikonazko moldeetan galdaketa daitezke. Durometroa material oso bigun eta gel itxurakoetatik hasi eta kautxu ehundura sendoagoetaraino doa. Ez dago bigarren mailako gainmoldaketa konfiguraziorik behar. Ez dago bi jaurtiketako tresneria konplexurik behar. Material propietate egokiekin galdaketa pieza bakarra lortzen duzu.
Berriz ere, abisua aplikatzen da. Modu honetan botatako osagai mediko bigunak ez dira automatikoki egokiak inplantaziorako edo gorputzarekin epe luzeko kontakturako. Ziurtagiri osoa, materialen probak eta arauzko baimena behar dira inplantagarri edo kritiko den edozein erabilerarako. Hala ere, prototipoak egiteko eta pieza mediko ez-kritikoak ekoizteko serie txikietan, hutsean botatzea metodo frogatua eta fidagarria da.
Consumer Electronics
Kontsumo-elektronikako industria azkar mugitzen da. Produktuaren bizi-zikloa hilabeteetan neurtzen da, ez urteetan. Diseinatzaileek pieza fisikoak behar dituzte erabiltzaileen probak egiteko, erorketa-probetarako eta marketin-laginak sortzeko. Altzairuzko tresneria egiteak denbora gehiegi behar du. Pieza bakoitza banan-banan inprimatzea 3D inprimaketa erabiliz garestiegia da. Hutsean egindako galdaketak oreka egokia lortzen du prototipoak egiteko eta serie txikiko ekoizpenerako industria honetan.
Jantzigarriak eta eskuzkoak
Jendeak espero du eramangarriak azalean eroso egokitzea. Erloju-zorro batek ertz leunak behar ditu. Entzungailuen karkasak entzumen-hodiaren formara egokitu behar du. Telefono-zorro batek botoi eta kameretarako mozketa zehatzak behar ditu.
Hutsean egindako galdaketak hamar eta berrogeita hamar unitate artean ekoizten ditu itxitura hauek. ABS antzeko erretxinek zurruntasun eta inpaktu-erresistentzia egokia ematen dute. Gainazaleko akabera injekzio bidezko ekoizpen-piezekin bat dator. Diseinatzaileek prototipo galdaketak erabiltzaile-azterketetan sartzen dituzte. Probatzaileek astebetez janzten dituzte. Iritziak itzultzen dira. Aldaketak hurrengo diseinu-iteraziora eramaten dira.
Beste aplikazio bat akabera leunak lortzeko gainmoldeatzea da. Jendeak kautxuzko helduleku integratuak dituzten karkasa zurrunak eragiketa bakarrean galdatzen ditu. Silikonazko moldeak txertatze zurruna eusten du material biguna inguruan galdatzen den bitartean. Ez da bi injekzioko moldeatzeko makinarik behar. Osagarri premium-en bolumen txikiko ekoizpenerako, ikuspegi honek ondo funtzionatzen du.
Droneak eta robotika
Jendeak bost edo hamar drone marko oso ekoizten ditu multzo bakarrean. Ondoren, elektronika muntatzen dute. Ondoren, prototipoa horma baten kontra jaurtitzen dute nahita, zer apurtzen den ikusteko. Proba suntsitzaile hauetako datuek azken ekoizpen diseinua osatzen dute.
Ohiko konparazio bisual batek drone baten marko galdatu bat injekzioz moldekatutako azken pieza baten ondoan erakusten du. Bi piezak ia berdin-berdinak dirudite. Hala ere, galdatutako piezak inpaktu-erresistentzia apur bat txikiagoa izan dezake. Hala ere, moldekatutako pieza kostu-eraginkorragoa da bolumen handiko ekoizpenerako. Droneen osagaien prototipoak egiteko eta serie txikietan ekoizteko, galdaketa-prozesuak proba funtzionalen datuak ematen ditu tresneria gogorra prest egon baino aste edo hilabete lehenago.
Periferikoak eta kargagailuak
Teklatuen aurkezpen edizioek karkasa pertsonalizatuak behar dituzte. Hutsean egindako galdaketa erabiltzen da karkasa hauek lote txikitan ekoizteko. Hogei unitate galdaketa egin ziren crowdfunding kanpaina baterako. Beste ehun egin ziren lehen berrikusleen laginetarako. Pieza hauek azken ekoizpen piezekin berdin funtzionatzen dute. Aldea tresneriaren kostuan datza: milaka dolar batzuk silikonazko moldeentzat eta hamarnaka mila altzairuzko injekzio moldeentzat.
Kontsumo-elektronikako enpresa berrientzat eta edizio mugatuak merkaturatzen dituzten marka finkatuentzat, prozesu honek CADetik produktu fisikorako bide praktikoa eskaintzen du. Ez dago hasierako inbertsio handirik behar. Probak egiteko eta hasierako ekoizpenerako prest dauden pieza funtzionalak besterik ez dituzu lortzen.
Aerospace
Aire eta espazioen industria beste mundu bat da. Araudia zorrotza da. Bolumenak txikiak dira. Industria honetako jendeak lote txikietarako funtzionatzen duten eta segurtasun-estandar zorrotzak betetzen dituzten fabrikazio-metodoak behar ditu.
Barruko Kabina Osagaiak
Eserlekuen beso-euskarriak asko erabiltzen dira. Giltza-estalkiak milaka aldiz ireki eta itxi egiten dira. Pieza hauek higadurari eta urradurari eutsi behar diote. Are garrantzitsuagoa dena, ez dute erre edo ke toxikorik askatu behar sute batean.
Badaude FAAren hutsean isurtzeko estandarrak betetzen dituzten suaren aurkako erretxinak. Materialak errekuntza bertikaleko probak gainditzen ditu. Beharrezko ke-dentsitatea betetzen du. Kabinako hardware ez-estruktural kantitate txikiak egiteko orduan, prozesu honek esan nahi du ez duzula ordaindu beharrik aeroespazialean erabiltzen den tresneria motagatik.
Kabinako maketak eta probak
Kabina berri baten diseinurako metala mozten hasi aurretik, diseinatzaileek ergonomia probatu behar dute. Pantailen markoak angelu desberdinetatik erraz irakurtzeko modukoak izan behar dira. Kontrol-panelak hatzekin eskuragarri egon behar dira, eskularruak jantzita ere.
Hutsean egindako galdaketa modu bikaina da maketa osagai hauek azkar egiteko. Etengailu panelak ABS erretxina beltzez eginda daude. Pantaila markoak akabera mate edo testuratuetan lor ditzakezu. Piezak egitura-markoetan sartzen dira. Pilotuek haiekin elkarreragiten dute. Ingeniariek begiratzen eta neurtzen dute.
UAV eta drone piezak
Militarrek eta inkestetarako erabiltzen dituzten droneek ez dute normalean milaka euro balio. Nahiko normala da berrogeita hamar edo ehun egitea. Hegazkin-fusil guztiek sentsoreentzako, baterien karkasetarako eta abionika-kaxetarako euskarriak behar dituzte.
Hutsean galdaketa egiteko erretxina arinak eta talkarekiko erresistenteak dira lan honetarako. Jendeak hegazkin-fusilaren osagai osoak hamar-hogei unitatetan galdaketa egiten du multzo bakoitzeko. Piezak nahikoa sendoak dira hegaldi-probetarako. Nahikoa arinak dira karga-mugen barruan mantentzeko. Tripulaziorik gabeko aireko ibilgailu kopuru txiki bat ekoizten ari zarenean, ikuspegi hau askotan azkarragoa eta merkeagoa da osagai bakoitza lingotetik mekanizatzea edo ekoizpen-tresneria hilabeteak itxarotea baino.
Legacy Hegazkinen Ordezko Piezak
Arazo mingarria da hau. Hegazkinek normalean hogeita hamar edo berrogei urtez hegan egiten dute. Jatorrizko fabrikatzaileak ordezko piezak ekoizteari utzi zion duela hamabost urte. Pestillo bat apurtzen da. Panel bat pitzatzen da. Operadoreak ordezko pieza bat behar du. Ez mila. Ezta berrogeita hamar ere. Bat bakarrik.
Hutsean egindako galdaketak arazo hau konpontzen du. Ez dago gutxieneko eskaera-kopururik. Ez dago ekoizpen-moldeetarako NRErik. Ekoizpenetik kanpo dauden osagaiak eskatutakoan ordezkatzeko, hau irtenbide praktikoa da. Operadoreei aukera ematen die beren hegazkinak zerbitzura itzultzeko, alderantzizko ingeniaritza garestirik edo mekanizazio pertsonalizaturik erabili gabe.
Ekipamendu industrialak eta Robotika
Produkzio-katea matxuratu egin da. Norbaitek ordezko pieza bat behar du biharko. Zelula robotiko berri bat diseinatu da. Taldeak astebeteko epean pintza funtzionalak behar ditu. Industria sektorekoek presio mota honekin ohituta daude. Hutsean egindako galdaketa aproposa da prototipoak egiteko eta egiturazkoak ez diren osagaien ekoizpen txikietarako.
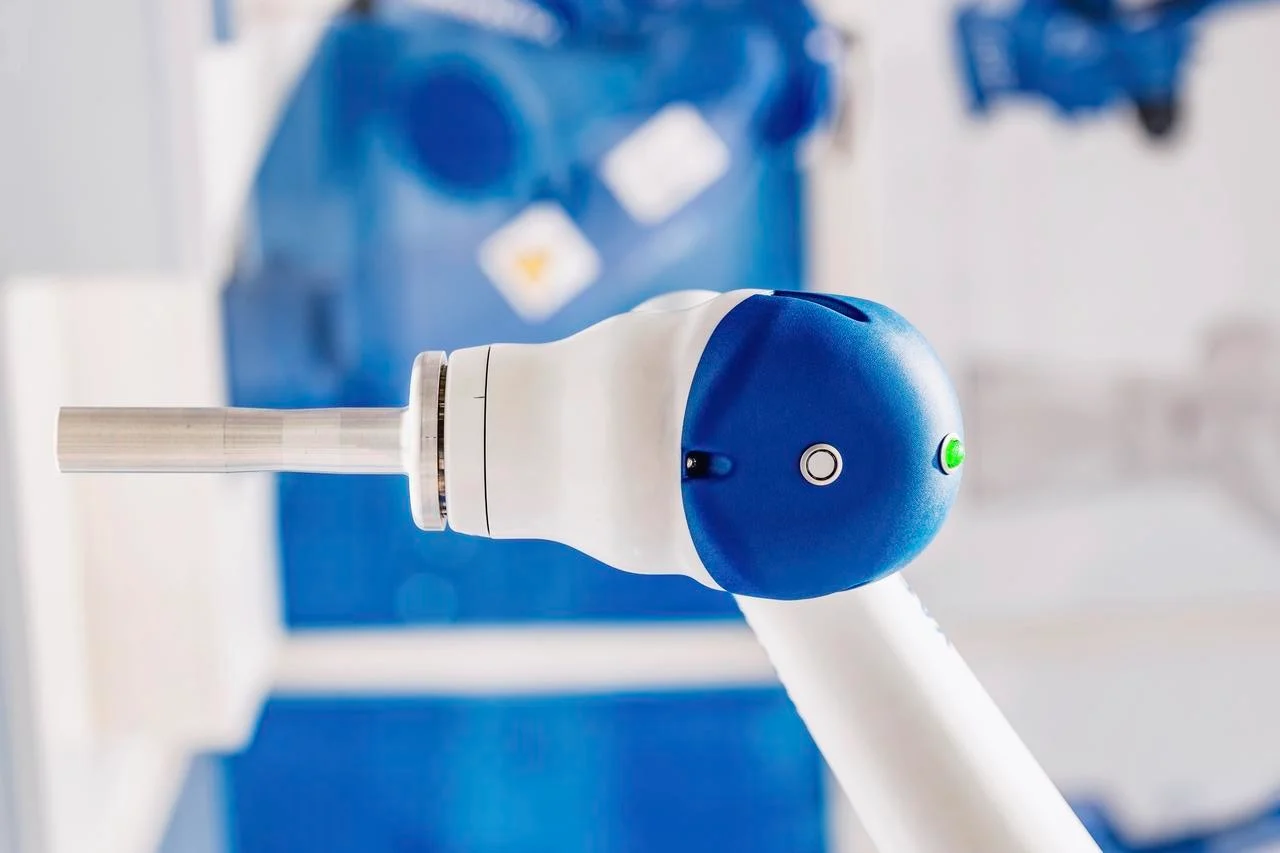
Amaierako efektore robotikoak
Lankidetza-robotak, edo cobot-ak, pertsonekin batera lan egiten dute. Haien heldulekuak pieza bat eusteko bezain sendoak izan behar dira, baina, aldi berean, bezain bigunak zapaldu edo esku bat zauritu ez dadin. Metalezko masailezur zurrunak ez dira egokiak helburu horretarako.
Hutsean galdatzeko kautxu-itxurako poliuretanoek arazo hau konpontzen dute. Jendeak pintza malguak galdatu ditzake durometro pertsonalizatuekin. Material honek urradura-erresistentzia handia eta urradura-erresistentzia ona ditu. Pintza hauek gero cobot bati lotzen zaizkio eta asteak daramatzate fabrika-probak egiten. Diseinu-aldaketak hurrengo molde-berrikuspenean islatzen dira. Ez dago injekzio-tresnen zain egon beharrik. Ez dago gainmoldeaketa-konfigurazio garestirik behar.
Sentsore eta kamera karkasak
Fabrika-automatizazioa hainbat sentsore eta kameratan oinarritzen da. Hauek hautsaren, hozgarri-zipriztinaren eta ustekabeko talken aurkako babesa behar dute. Sentsore bakoitzaren neurriak eta konektoreen kokapenak desberdinak dira. Beraz, stockean dauden kaxak gutxitan egokitzen dira.
Beraz, hutsean egindako galdaketa erabiltzen da bolumen txikiko automatizazio proiektuetarako babes-karkasa pertsonalizatuak ekoizteko. Karkasa hauek muntaketa-brida integratuekin, kableen tentsio-arintzeko ezaugarriekin eta sentsore optikoetarako leiho gardenak izan ditzakete. Bost eta hogei sentsore-karkasa arteko lotetarako, ikuspegi honek hardware funtzionala eskaintzen du, bakoitza stock solidotik CNC mekanizatu beharrik gabe.
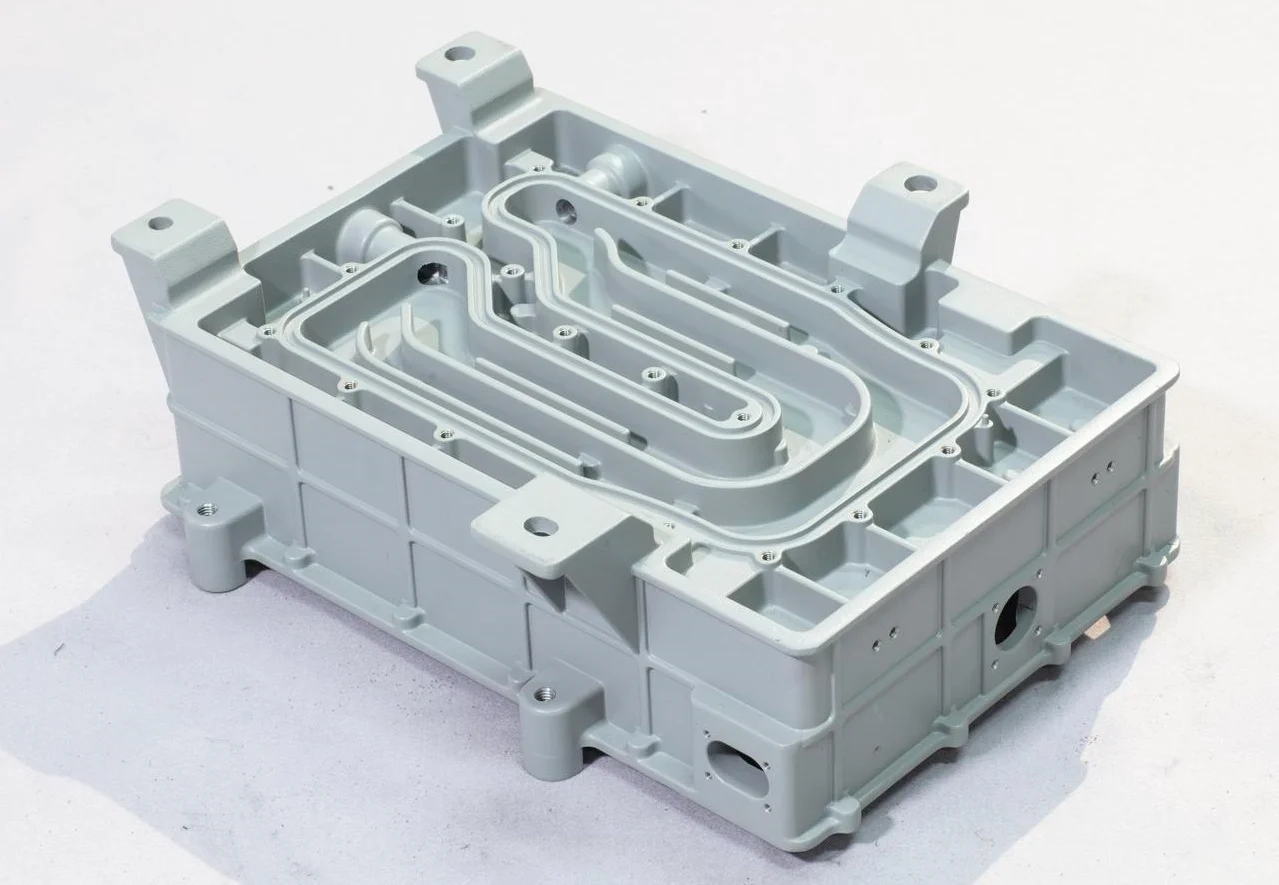
Kontsumo-ondasunak, etxetresna elektrikoak eta diseinua
Ingeniariek ezin dituzte erabakiak hartu pantailaren errendatzeetan soilik oinarrituta. Gainazalaren ehundura sentitu eta klipak nola egokitzen diren probatu behar dute. Hutsean egindako galdaketa aproposa da prototipoak egiteko eta serie txikiko ekoizpenerako.
Etxetresna elektriko txikien karkasak
Irabiagailuaren karkasa motorraren inguruan ondo egokitu behar da. Botoi-panela azpiko etengailuekin lerrokatuta egon behar da. Taparen heldulekua behar bezala sartu behar da klik eginez.
Diseinatzaileek CAD ereduak sortzen dituzte eta prototipoak egiteko bidaltzen dituzte. Hutsean egindako galdaketak etxetresna elektrikoen karkasa osoak sortzen ditu ABS edo polikarbonato antzeko erretxinetan. Ondoren, talde batek prototipo funtzional bat muntatzen du benetako motorra, zirkuitu-plaka eta kableatua barne hartuta. Ondoren, muntaketa-sekuentzia probatzen dute.
Kafe-makinen panelen kasuan, gainazalaren akabera garrantzitsua da. Aurrealdeko panel distiratsu batek hatz-marka guztiak erakusten ditu. Panel testuratu batek ezkutatzen ditu. Hutsean egindako galdaketak maisu-ereduaren bi akaberak zehatz-mehatz errepikatzen ditu. Itxura eta ehundura maketa guztiz muntatu batean ebaluatzen dira. Aldaketa guztiak CAD sistemara itzultzen dira. Beste galdaketa-multzo bat egun gutxiren buruan ekoizten da.
Kirol-ondasunak eta jostailuak
Kaskoko biserek gardentasun optikoa eta inpaktuarekiko erresistentzia behar dituzte. Betaurrekoen markoak malguak izan behar dira aurpegi forma desberdinetara egokitzeko, lenteak ondo finkatuta mantenduz. Ekintza-figurek aurpegien eta osagarrien xehetasun zehatzak behar dituzte.
Hutsean egindako galdaketak eskakizun anitz hauek bete ditzake. Biseretarako poliuretano gardenek argia distortsiorik gabe transmititzen dute. Formulazio malguek betaurrekoen markoetarako tentsio egokia ematen dute. Erretxina zurrun eta xehetasun handikoek bildumako ekintza-figuren ezaugarri finak jasotzen dituzte.
Arkitektura eta arte maketak
Arkitektoek eraikinen osagaiak eskala handian egokitu behar dituzte bezeroen aurkezpenetarako. Lanpara-pantaila pertsonalizatu baten diseinuak berrogeita hamar unitate baino ez ditu saltzen. Eskultore batek pieza baten edizio mugatu bat ekoiztu nahi izan dezake.
Hutsean egindako galdaketa aproposa da proiektu horietarako guztientzat. Master eredua CAD bidez inprimatzen da edo jatorrizko eskultura eskaneatzen da. Silikonazko molde batek gainazaleko xehetasun guztiak jasotzen ditu. Moldeatutako piezak masterraren berdinak dira. Ondoren, kopia anitz bidal daitezke bezeroei, galeriei edo txikizkariei.
Noiz EZ erabili behar da hutsean isurtzea
Hutsean egindako galdaketa teknika erabilgarria da. Hala ere, ez da egokia lan guztietarako. Bere mugak ulertzeak akats garestiak eta epeak galtzea saihestu ditzake. Hemen huts egiten du prozesuak.
Automobilgintza: 10,000 pieza baino gehiago
Autoen ateko heldulekuak milioika saltzen dira ibilgailuen plataforma guztietan. Aginte-paneleko panel batek ehunka mila saltzen ditu urtero. Hutsean egindako galdaketak ezin ditu bolumen horiek ekoitzi. Silikonazko molde batek hamar eta berrogeita hamar pieza artean ekoitzi ditzake degradatu aurretik. Pieza bakoitzeko prozesua motela da. Kilo bakoitzeko materialaren kostua ere termoplastiko arruntena baino handiagoa da.
Ikuspegi zuzena injekzio bidezko moldekatzea da. Hala ere, hasierako tresneriaren kostua altua da. Hala ere, eskala handiko pieza bakoitzeko prezioa zentimo gutxi batzuk besterik ez da. Bolumen handiko automobilgintzako piezen hutsean galdaketa egiten saiatzen direnek silikonazko molde ugari erabiltzen dituztela eta altzairuzko tresneria baino gehiago ordaintzen dutela pieza bakoitzeko ikusten dute. Kalkuluak ez datoz bat.
Medikuntza: Inplante iraunkorras
Aldakako protesi batek hamarkadetan irauten du. Bizkarrezur-fusioko kaiola batek bere egitura-osotasuna mantendu behar du karga errepikatuak jasaten dituenean. Pazientearen segurtasuna ez da inoiz arriskuan jarri behar poliuretanozko pieza bat erabiliz. Materialaren propietateak ondo dokumentatuta daude. Hala ere, epe luzerako irristatze- eta neke-portaera ez da inplante-mailako PEEK edo titanioaren berdina.
Hemen estandarra medikuntzako kalitateko metalen edo onartutako termoplastikoen CNC mekanizazioa da. Hutsean egindako galdaketa ez da egokia gailu iraunkor, karga-eramaile edo epe luzerako inplantagarrietarako. Galdaketako inplanteak eskatzen dituztenek materialen zientzia eta araudi-bidea gaizki ulertzen dituztela erakusten dute. Arau-erakundeek ez dituzte onartuko. Ingeniariek ez lukete proposatu behar.
Aire eta Espazioa: Lehen Mailako Egiturazko Esparrak
Hegazkin baten pisua hegal-hagaxkak eramaten du hegaldian zehar. Lurreratzeko trenaren osagaiek tentsio handia jasaten dute aireratze eta lurreratze bakoitzean. Poliuretanozko galdatuak ez dira egitura-materialak. Deformatu egiten dira karga etengabearen pean. Biguntzen dira tenperatura moderatuetan. Gainera, ez dute hegazkin-mailako aluminiozko, titaniozko eta karbonozko konpositeen nekearekiko erresistentzia bera.
Lurreratze-trenaren osagaien aukera zuzenak metalezko mekanizazioa, konpositezko geruza edo forjatutako osagaiak dira. Hutsean egindako galdaketak ez du lekurik hegazkin-fusilaren egitura nagusietan. Hori ulertzen dute aeroespazialaren industriakoek.
Kontsumo-elektronika: milioika unitate
Smartphone zorroak hamarnaka milioika saltzen dira. Kargagailu ezagun baten kaxa sei zifrako prezio altuetara iristen da. Kantitate horietarako hutsean galdaketa egitea ez da praktikoa.
Injekzio bidezko moldekatzea da eskala handiko aukera ekonomiko bakarra. Altzairuzko tresnak berrogeita hamar mila dolar balio dezake. Hala ere, milioi bat unitate baino gehiagoko amortizazio kostua pieza bakoitzeko bost zentimo besterik ez litzateke izango. Bolumen handiko hutsean egindako galdaketak dolar balio du pieza bakoitzeko. Aldea izugarria da.
Aukeratu NOBLE hutsean egindako galdaketa fabrikazio onena lortzeko
NOBLE metal eta plastiko prozesatzeko lantegi guztiz integratua da, bolumen ertain-txikiko ekoizpenean espezializatua. Prototipoen eta ekoizpen masiboaren arteko aldea gainditzen dugu CNC mekanizazio eta injekzio moldeo gaitasunak eskainiz, kalitate kudeaketa sistema zorrotzek babestuta.
Gure oinarrizko prozesatzeko gaitasunak
Ez ditugu prototipoak soilik galdaketa egiten; lana amaitzen dugu. Gure lantegiak fabrikazio-kate osoa kudeatzen du:
| Prozesua | Materialak | tipikoa aplikazioak |
| Injekzio moldeatzea | ABS, PC, Nylona, PEEK, Azetala | Bolumen handiko ekoizpen-lanak |
| CNC mekanizazioa | Aluminioa, letoia, altzairu herdoilgaitza, titanioa | Zehaztasun-euskarriak, karkasak eta metalezko pieza funtzionalak |
| Hutsaren galdaketa | Poliuretanoak, silikonak, ABS antzeko erretxinak | 10-100 unitateko prototipoak, zubi tresneria |
| Azalera amaitzea | Pintura, plakaketa, anodizazioa, testuratzea | Kosmetiko mailako kontsumo eta automobilgintzako piezak |
| Batzar | Bero-finkatzea, ultrasoinuen bidezko soldadura eta eskuzko muntaketa | Bidaltzeko prest dauden osagaiak |
Gure Ziurtagiriak
Nazioartean aitortutako kalitate-estandarren arabera jarduten dugu gailu medikoak, automobilgintza eta aeroespaziala bezalako industria zorrotzak zerbitzatzeko.
- ISO 9001:2015 (Kalitatearen Kudeaketa)Industria guztietan metalezko eta plastikozko osagaien diseinu, ekoizpen eta entrega koherenterako ziurtatua.
- ISO 13485:2016 (Gailu Medikoak)Kirurgia-tresnetan, diagnostiko-ekipoetan eta I/II klaseko gailu medikoetan erabiltzen diren osagaiak fabrikatzeko ziurtatua (inplantagarriak izan ezik, zehaztu ezean).
ohiko galderak
Hutsean egindako galdaketak injekzio-moldeaketa ordezka dezake?
Ez, hutsean egindako galdaketak beste helburu bat du. Hamar eta berrogeita hamar pieza artean ekoizten ditu silikonazko molde batetik. Aldiz, injekzio-moldekatzeak milaka edo milioika pieza ekoizten ditu altzairuzko tresna batetik. Injekzio-moldekatzearen hasierako kostua eta epea askoz handiagoak dira. Hala ere, eskala handiko pieza bakoitzeko kostua askoz txikiagoa da. Hutsean egindako galdaketak bolumen txikiko hutsunea betetzen du. Ez dago bolumen handiko ekoizpenerako pentsatuta.
Zenbat pieza egin daitezke silikonazko molde batekin?
Hogei eta hogeita hamar pieza inguru. Piezen geometriaren eta erabilitako erretxinaren araberakoa da hori. Ebakidurarik gabeko forma sinpleek berrogei pieza arte eman ditzakete. Izkin zorrotzak edo horma meheak dituzten forma konplexuek moldea pitzatu dezakete hamabost jaurtiketa egin ondoren. Moldea pixkanaka degradatzen da. Gainazaleko akabera hondatzen da lehenengo. Dimentsioen zehaztasuna dator ondoren.
Hutsean egindako galdaketa egokia al da pieza gardenetarako?
Bai, baina muga batzuekin. Amaitutako produktuaren gardentasuna master ereduaren gainazalaren akaberaren araberakoa da. Master eredu leundu batek pieza gardena sortzen du. Hala ere, master eredu zakar batek pieza lainotua sortzen du. Gainera, erretxinaren burbuilak argi ikusten dira pieza gardenetan. Beraz, desgasifikazio egokia funtsezkoa da. Emaitzak bikainak dira erakusleihoetako erakusleihoko modeloak bezalako pieza kosmetiko gardenetarako. Hala ere, errefrakzio-indize zehatza behar duten lente optikoetarako, injekzio bidezko plastiko optikoak edo mekanizatutako beira hobesten dira.







