
Sarrera
CNC aurpegi-fresaketak gainazal lauak sortzen ditu. Ebakitzailearen muturreko aurpegiak egiten du ebaketa, ez alboek. Zulatzeak zuloak egiten ditu. Fresatzeak materiala kentzen du, oro har. Aurpegi-fresaketak plano amaituak sortzen ditu. Gida honek nola funtzionatzen duen, zer tresna erabili eta non den garrantzitsua benetako piezetan azaltzen du.
Zer da CNC aurpegi-fresaketa?
Prozesua definitzea
Jendeak makina martxan ikusten du. Ez dute beti geometria ulertzen. CNC aurpegi-fresaketak konfigurazio sinplea du. Ardatzaren ardatza piezarekiko perpendikularra da. Gora eta behera zuzen. Ebakitzailea piezari zuzenean begira dago.
Helburua lautasuna da. Gainazal leunak. Bloke bat karratu. Plataforma bat akabatu. Planoa zuzen egiteko adina material kentzea. Ez zulo sakonak. Ez kontura konplexuak. Laua, besterik ez.
Begirada azkar bat ebakitzaileari
Bi zati dira garrantzitsuak hemen. Ebakitzailearen gorputza metalezko diskoa da. Dena elkarrekin eusten du. Txertatze-plaka indexagarriak dira benetako ebaketa-hortzak. Material gogorra. Ordezkagarriak. Txertatze-plaka bat higatzen denean, jendeak aldatzen du. Gorputza geratzen da.
Imajinatu disko lodi bat. Hortzak aurpegian. Hortzak periferian ere bai. Aurpegiko hortzek egiten dute lautze-lan nagusia. Periferiako hortzek hormen ertzak garbitzen dituzte. Tresna bat, bi ebaketa-gainazal. Hori da CNC aurpegi-fresatzeko diseinu estandarra.
Mekanika: Nola funtzionatzen duen CNC aurpegi-fresaketak
Ebaketa ekintza.
Hona hemen CNC aurpegi-fresaketan gertatzen dena. Ebakitzailea piezaren ertzetik zintzilik geratzen da. Ez dago zentratuta. Irten egiten da. Ez da akats bat. Beharrezkoa da. Irtengunerik gabe, tresnak ezin du gainazal osoa zeharkatu pase bakarrean.
Bi zenbakik kontrolatzen dute ebakidura. Stepover zabalera da. Ebakitzailearen aurpegiaren zenbateraino ukitzen du pieza alboetara? Ebakiduraren sakonera ardatzeko konpromisoa da. Hortzek zenbateraino hozka egiten duten bertikalki. Jendeak etengabe nahasten ditu hauek. Stepover alboko mugimendua da. Sakonera bertikalki sartzea da. Bereizita eduki itzazu.
Eskalada vs. Fresaketa konbentzionala
Fresaketa gorakorra – ebakitzaileak aurrerapen norabidearekin biratzen du. Hortzak lodiera osoa hartzen du sarreran eta zeroraino ebakitzen du. Hau da CNC aurpegi-fresaketarako estandarra makina zurrunetan. Akabera hobea. Bero gutxiago. Erremintek iraupen luzeagoa dute. Traba bakarra. Makinak ez du atzerakadarik izan behar. Torloju solteek bibrazioa edo haustura eragiten dute.
Fresaketa konbentzionala – ebakitzaileak aurrerapenaren aurka biratzen du. Hortzak zero lodierarekin hasten da. Lehenik igurzten du. Gero ebakitzen du. Marruskadura gehiago. Bero gehiago. Gainazalaren akaberak kalte egiten dio. Torloju higatuak dituzten eskuzko makina zaharrek metodo hau behar dute. Era berean, erabilgarria da moldeetako kroketa gogorra hausteko. CNC aurpegi-fresaketa lan gehienetan, jendeak fresaketa konbentzionala saihesten du, behartuta ez badaude behintzat.
| Feature | Igo Fresatzea | Ohiko Fresaketa |
| Errotazioa vs. elikadura | Norabide bera | Kontrako norabidean |
| Txirbilaren lodiera | Max → zero | Zero → maximoa |
| Azalera akabera | Better | okerrago |
| Bero | Behean | Goi-mailako |
| Makinaren beharra | Zurruna, atzerakada txikia | Torloju solteak onargarriak dira |
| Erabilera kasua | CNC, akabera | Makina zaharrak, eskala gogorra |
Berun-angelua ulertzea
Berunaren angelua aldatzen da ebaketa-indarra doan lekura.
- 90 graduko ebakitzaileak– indarra alboetara doa. Norabide erradiala. Ona sorbalda karratuetarako. Txarra horma meheetarako. Pieza desbideratu egiten da.
- 45 graduko ebakitzaileak– tailerreko estandarra. Indarrak erradialen eta axialen artean banatzen dira. Batzuk alboetara, beste batzuk beherantz ardatzera. Orekatua. Segurua gehienentzat. CNC aurpegi-fresaketa.
- 75 graduko ebakitzaileak– konpromiso bat. Indar axial handiagoa erradiala baino. Hobea pieza meheetarako edo finkagailu ahuletarako. Beheranzko osagaiak pieza behera eusten laguntzen du.
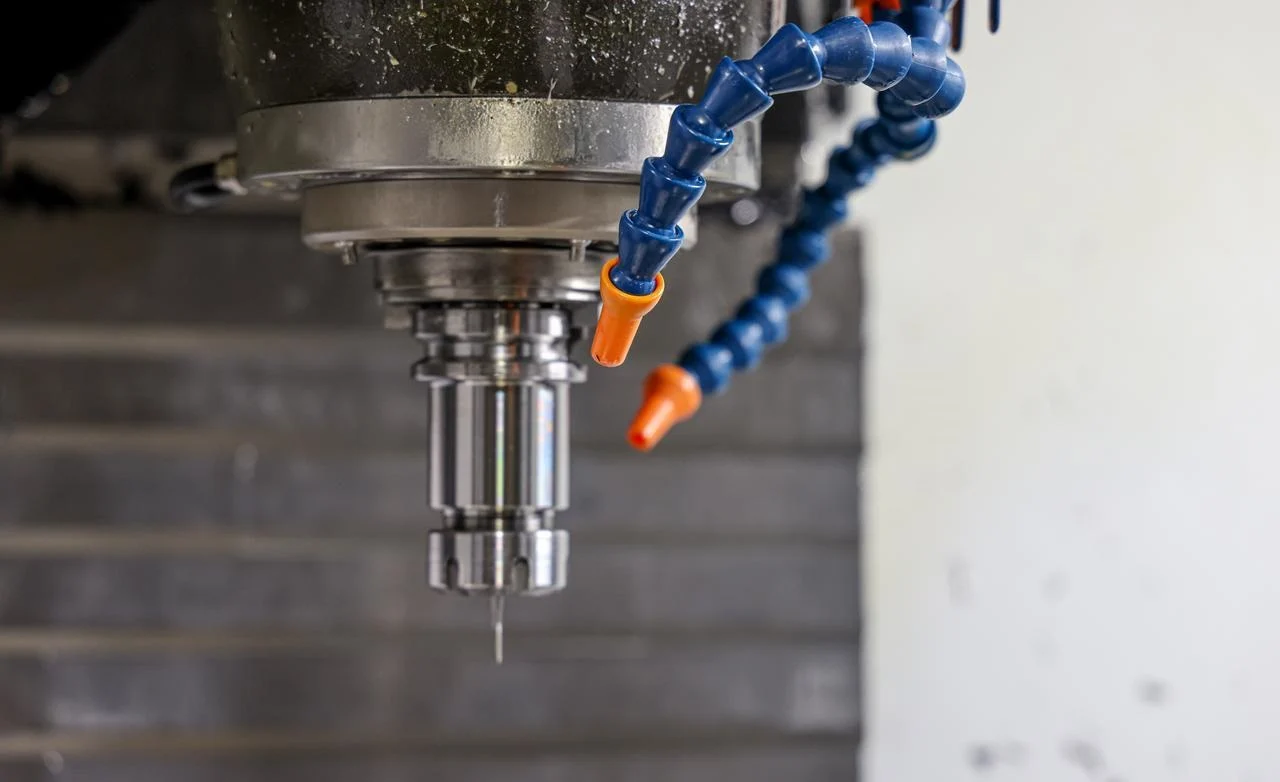
Aukeratu angelu zuzena piezaren zurruntasunaren arabera. Pieza zurruna, makina zurruna? 90 gradu ondo funtzionatzen du. Pareta mehea edo konfigurazio soltea? 45 edo 75 graduk gauzak egonkor mantentzen ditu. Hori da araua.
CNC aurpegi-fresadoreen motak eta Tresneria
Maskor-fresak vs. Aurpegi-fresak
Jendeak termino hauek modu zabalean erabiltzen ditu. Askotan elkarren ordez. Hori ez da guztiz zuzena.
Aurpegi-fresagailuak zurtoin integratua du. Pieza bakarra. Fresa-gorputza eta muntaketa-ardatza metalezko pieza bera dira. Zuzenean ardatzean edo euskarrian lotzen da.
Maskor-fresatzailea desberdina da. Fresatzailearen gorputzak zulo hutsa du. Ardatz bereizi batean muntatzen da. Ondoren, ardatzean sartzen da. Maskor-fresadoreak handiagoak dira. CNC aurpegi-fresatzeko lan handiagoak egiten dituzte.
Indexagarria vs. Karburo Solidoa
- Aurpegi indexagarria errotak erabili Txertaketa ordezkagarriak. Ebakitzailearen gorputza altzairuzkoa edo aluminiozkoa da. Txertaketak karburozkoak dira. Ertz bat higatzen denean, jendeak indexatzen du. Ertz berri batera biratu. Ertz guztiak desagertu direnean, txertaketa berri bat aldatu. Gorputza urteetan irauten du.
Gainazal handietarako egokiena. Ertz bakoitzeko merkea. Ardatz-lantzeko eragiketak. Material astunaren kentzea. Alde txarra? Erreminta solidoek baino zehaztasun gutxiago. Desbideratzea metatzen da.
- Karburo solidoaren aurpegia errotak dira Pieza bakarra. Fresa-gorputza eta hortzak karburo huts berdinak dira. Elkarrekin leunduak. Konzentrikotasun perfektua. Ez dago askatzeko txertaketarik.
Pieza txikietarako onena. Zehaztasun handikoa. Akabera-pasaketak. Alde txarra? Garestia. Tresna higatzen denean, dena botatzen da. Ez dago ordezkorik.
CNC aurpegi-fresatzeko ohiko tresnak arbastatzeko erabiltzen dira indexagarriak eta akaberarako metalezko metalezko piezak. Bi tresna. Bi lan desberdin.
| Feature | Indizagarria | Karburo Solidoa |
| Eraikuntza | Gorputza + txertaketak | Pieza bat |
| Ertz bakoitzeko kostua | Behe- | Altua (tresna botatzekoa da) |
| Zehaztasun | Ona (apur bat agortuta) | Excellent |
| Best for | Gainazal handiak, zakarraldia | Pieza txikiak, akabera |
| Erremintaren bizitza | Txertaketak ordezkatu dira | Tresna baztertua |
Ebakitzailearen Gorputzaren Materialak
Gorputzak txertaketak eusten ditu. Materialaren aukeraketa garrantzitsua da.
Altzairuzko gorputzak merkeak dira. Astunak. Pisuak bibrazioa moteldu dezake konfigurazio batzuetan. Baina astunak ardatzaren azelerazio motelagoa ere esan nahi du. Ez dira aproposak abiadura handiko CNC aurpegi-fresaketarako.
Aluminiozko gorputzak arinak dira. Inertzia gutxiago. Makinak abiadura azkarrago igo dezake. Bibrazio gutxiago aplikazio askotan. Altzairua baino garestiagoa. Merezi du abiadura handiko mekanizaziorako.
Goi-mailako ebakitzaile batzuek konpositezko edo titaniozko gorputzak erabiltzen dituzte. Tailer gehienek ez dituzte behar. Altzairuak edo aluminioak lanaren % 95 estaltzen dute. Aukeratu altzairua makina zurrunetan aurrekontuko lanetarako. Aukeratu aluminioa abiadura handiko lanetarako edo pisua garrantzitsua denean.
CNC aurpegi-fresaketa vs. CNC muturreko fresaketa
Bi tresna. Makina bera. Batek gainazal handiak berdintzen ditu. Besteak zirrikituak eta poltsikoak egiten ditu. Geometria desberdina da. Emaitzak desberdinak dira. Tresnaren bizitza desberdina da. Azter dezagun.
| Feature | CNC aurpegi-fresaketa | Amaiera fresatzea |
| geometria | Fresagailuaren aurpegia eta ertz periferikoa erabiltzen ditu. Disko laua. Txertatze asko. | Alboetan eta puntan espiral-ildaskak erabiltzen ditu. Zilindro luzea. Bi eta lau ebaki-ertz artean. |
| Gainazalen sorrera | Eremu zabal eta lauak. Blokeak karratu. Motor-buruak estaltzen. | Zirrikituak, poltsikoak, konturoak, giltza-zuloak. Horma bertikalak. 3D forma konplexuak. |
| Erremintaren bizitza | Oro har, gehiago irauten du. Hainbat txertaketek higadura partekatzen dute. Ertz indexagarriak trukatu egiten dira. | Bizitza laburragoa. Txirula gutxiago. Puntak jasaten du tratu txar gehien. |
CNC aurpegi-fresaketak gainazal zabal eta lauak kudeatzen ditu. Mutur-fresaketak xehetasunak eta barrunbeak kudeatzen ditu. Makina bakarra. Bi estrategia desberdin. Erabili egokia.
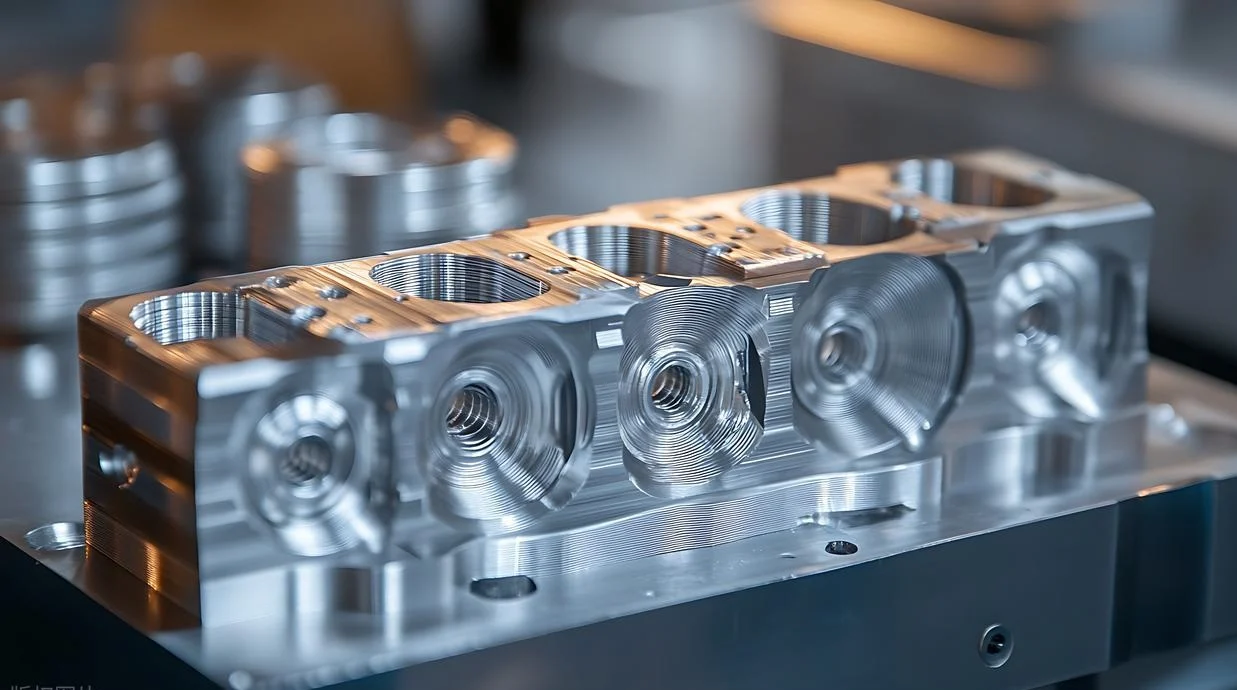
Zer egin dezakezu? CNC aurpegi-fresatzeko 5 lan erreal
1. Motor blokeak eta automobilgintza
Plataformaren gainazalak garrantzia du. Motorraren blokearen goialdea da, zilindro-burua torlojutzen den tokia. Laua izan behar du. Erabat laua. Bestela, zilindro-buruaren junta isurtzen da. Hozgarria isurtzen da. Konpresioa erortzen da. CNC aurpegi-fresaketak sortzen du zigilatze-gainazal hori.
2. Balbula hidraulikoen gorputzak
Presio handiko olioa balbula hidraulikotik igarotzen da. Balbula zuloaren barruan irristatzen da. Osagaiak elkarrekin torlojututa daude. Edozein deformaziok edo distortsiok isuria eragingo du. Horrek sistema hidraulikoak presioa galtzea eragingo du. Makina itzali egingo da orduan. CNC aurpegi-fresaketak ispilu-antzeko akabera sor dezake gainazal elkartuetan. Lautasunaren zehaztasuna milimetro baten hamar milaren batzuetara irits daiteke.
3. Hodi-bridak
Bridek hodiak lotzen dituzte. Junta bat dago haien artean. Torlojuek aurpegiak elkartzen dituzte. Juntak konprimitu eta zigilatzen du. Bridaren aurpegia laua ez bada, juntak isuri egiten du. CNC aurpegi-fresaketak aurpegi altxatua edo aurpegi laua osoa mozten du. Edozein estilok gainazal leun eta uniformea behar du.
4. Makinen oinarriak eta muntaketa-plakak
Motorrak bibratzen dute. Ponpak bibratzen dute. Ponpa eta motorra gainazal irregular batean muntatzen badira, bibrazio are handiagoa eragingo du: torlojuak askatu egingo dira eta errodamenduak huts egingo dute.
5. Salda gordina karratuz
Hau da mekanizazio-tailer askotan ematen den lehen urratsa. Zatikatutako pieza hutsa tailerrera eramaten da. Herdoilduta eta okertuta dago, ertz zuzenik gabe. Mekanistak finkatzen du. Gainazaleko geruza CNC aurpegi-fresaketa erabiliz kentzen da. Ondoren, pieza iraultzen da beste aldea mekanizatzeko. Berriro iraultzen da. Hainbat pasada egin ondoren, pieza hutsak 90 graduko erreferentzia-angelua osatzen du. Orain karratua eta laua da, hurrengo prozesurako prest. Hasierako aurpegi-fresaketa urrats hori gabe, ondorengo osagaietako bat ere ez litzateke elkarrekin egokituko.
Aplikazio guztiek CNC aurpegi-fresaketa eskatzen dute arrazoi beragatik: lautasunagatik. Horixe da prozesuak ematen duena.
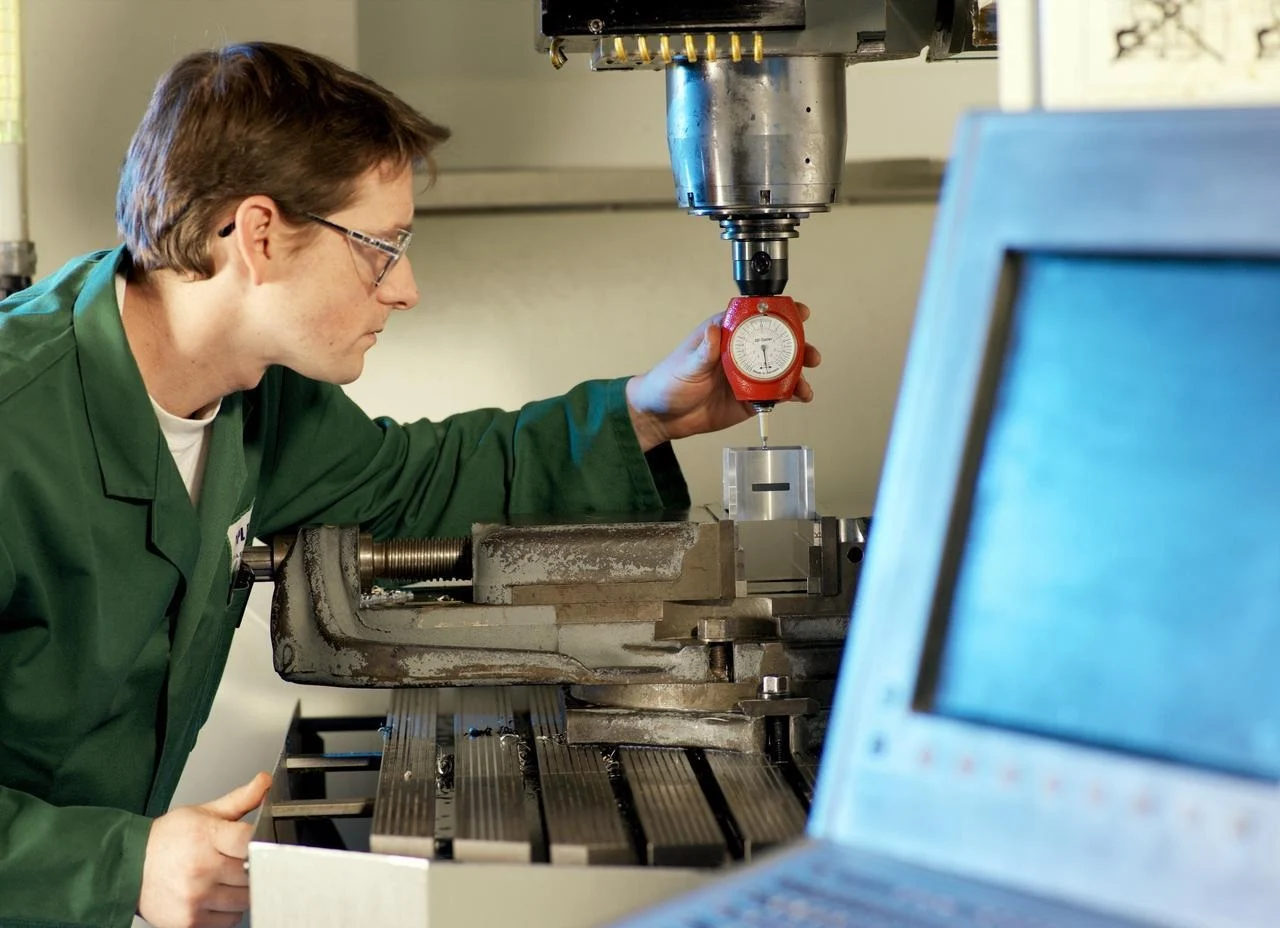
CNC aurpegi-fresaketaren alde onak eta txarrak
CNC aurpegi-fresaketak indargune argiak ditu. Benetako ahulguneak ere bai. Bi aldeek erabaki behar dute.
Good
- Materiala kentzeko tasa handia. Gainazal lauetarako, CNC aurpegi-fresaketa Metala azkar kentzen du. Txertatze anitz. Ebakitzaile zabala. Pasada bakar batek azalera handia estaltzen du. Denbora aurrezpen handia muturreko fresa batekin alderatuta.
- Azaleko akabera bikaina. Ra balioak azkar jaisten dira. Akabera leunak ebakitzailetik bertatik. Askotan, ez da bigarren mailako artezketarik behar. Jendeak neurtzen du. Fidatu.
- Funtzionamendu ekonomikoa. Txertatze indexagarriek kostua murrizten dute. Fresa-gorputz bakarra urte askotarako irauten du. Txertatzeak kamuts egiten direnean ordezkatu egiten dira. Ertz bakoitzeko merkeagoa da metalezko erremintekin alderatuta.
Bad
- Makina zurrunak behar ditu.CNC aurpegi-fresaketa Zaldi-potentzia behar du. Ebakitzaileak material-zerrenda zabal bat lantzen du. Ardatzaren potentzia egon behar da. Makinaren zurruntasuna egon behar da. Fresa arinek dardarka egiten dute. Gainazalak sufritzen dute.
- Eskasa 3D konturetarako edo zirrikitu sakonetarako. Hau ez da eskulturak egiteko tresna. Ez da barrunbe estuetarako tresna. CNC aurpegi-fresaketa Plano lauak maneiatzen ditu. Hori da dena. Aurpegi-fresagailu batekin zirrikitu sakon bat ebakitzen saiatzen ari zara? Tresna zabalegia da. Geometriak aurka egiten dio.
- Hasierako tresneriaren kostu handia. Aurpegi-fresagailu on batek benetako kostua du. Txertatze-plaka indexagarriek faktura handitzen dute. Karburo solidoko aurpegi-fresak are okerragoak dira. Hasierako gastuak beldurtzen ditu tailer batzuk. Amaierako fresak erabiltzen dituzte denetarako. Lan txikietarako balio du horrek. Gainazal lau handietarako, inbertsioa azkar amortizatzen da.
Arazo ohikoenak eta nola konpondu
CNC aurpegi-fresaketa onak ere arazoak izaten ditu. Makinak bibratzen du. Akabera garbitzeko ohol baten itxura du. Tresnak azkarregi higatzen dira. Baina arazo bakoitzak bere kausa du. Kausa bakoitzak bere konponbidea du.
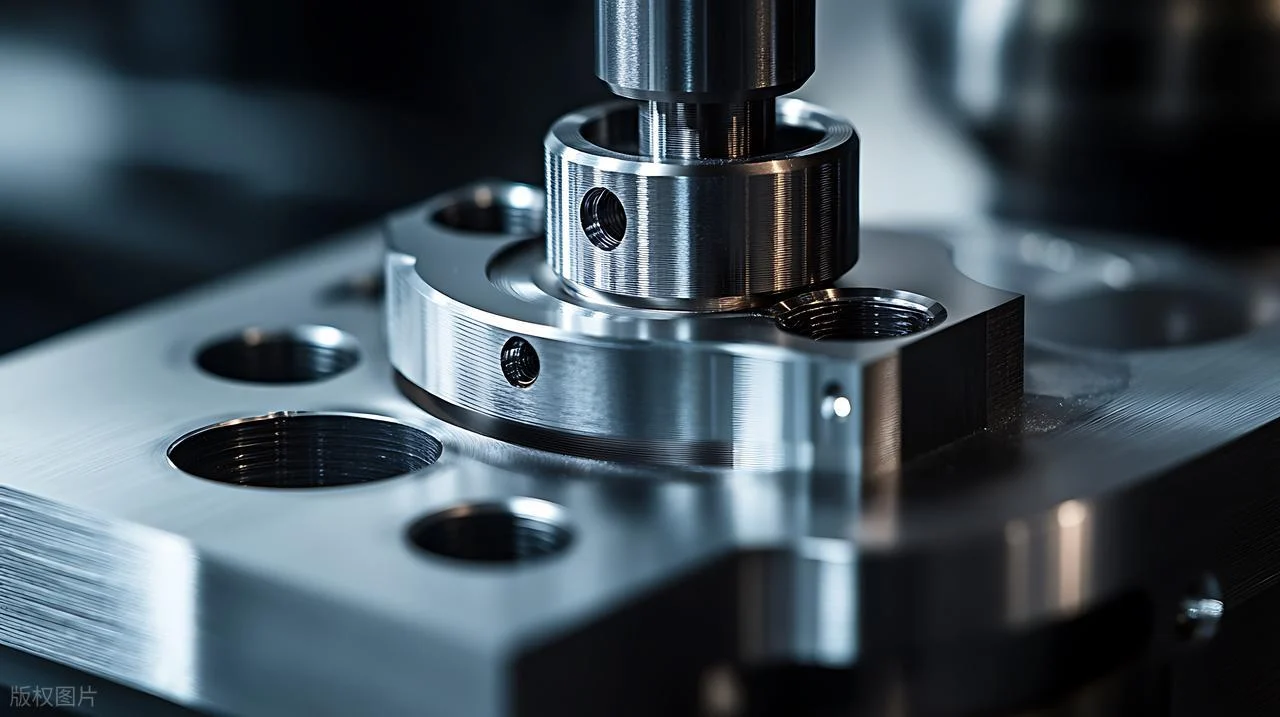
Txistu-hotsa (bibrazioa)
Kausa: Zurruntasun falta nonbait. Makina. Euskarria. Pieza bera. Edo aitzinamendu-abiadura okerra da. Arinegia edo astunegia.
Konponketa: Lehenik eta behin, murriztu urratsaren distantzia. Egin ebaki estuagoa. Edo aldatu ebakitzailearen angelua. 45 graduko erreminta batek 90 graduko batek baino gutxiago bibratzen du CNC aurpegi-fresaketan. Jendeak makinaren ardatzaren konoa eta erreminta-euskarria ere egiaztatzen ditu. Konexio solteek bibrazioa eragiten dute.
Gainazalaren akabera eskasa (garbiketa-ohola)
Kausa: Txertatze-plaka higatuak dira lehenengo susmagarria. Pala kamutsa bada, trabatuta geratuko da eta zarata egingo du moztu beharrean. Egiaztatu beharreko beste gauza bat ardatzaren abiadura da, ondo dagoela ziurtatzeko. Azkarregi joateak beroa sortzen du, eta motelegi joateak, berriz, materiala urra dezake.
Konponketa: Txertatutako txertaketak ertz fresko batera indexatu. Horrek akabera arazo asko berehala konpontzen ditu. Bestela, hortz bakoitzeko aitzinamendua handitu. Aurrerapen arinek marruskadura eta bibrazioa eragin ditzakete. Jendeak hozgarria ere egiaztatzen du. Aluminioan hozgarririk ez egoteak txertaketaren ertza metatzea dakar. Horrek akabera hondatzen du.
NOBLEri buruz – Fidatu zaitezkeen CNC mekanizazio zehatza
Gure CNC Mekanizazio Gaitasun Nagusiak
- Hiru ardatzekoa, lau ardatzekoa, bost ardatzeko CNC fresaketa. Kontur konplexuak. Ebakidurak. Piezak konfigurazio bakarrean akabatu dira, pieza mugitu gabe. CNC torneatzeak, erreminta motorizatuekin, ardatzak, buxinek eta fresatzeko-tornukatzeko osagai hibridoak egiten ditu.
- Aurpegi-fresaketan espezializazioa – gida honen gaia. Ohikoena da fresatzeko motor-plataformak aurpegiratzea. Hodi-bridak. Finkatzeko plakak. Lautasun-tolerantziak? Estuak. Jendeak pieza gogorrak bidaltzen dizkigu, zenbakiak ditugulako.
- Azalera akabera CNC artezketaAurpegi-fresatzeko makinatik zuzenean ispilu-antzeko akaberak. Edo gainazalen artezketa zehatza, lanak eskatzen duenean.
- Prototipoak ekoizpenera arte. Bolumen txikiko prototipoak probak egiteko. Bolumen handikoak, ehun eta ehun mila piezatik gora. Eskalatzen dugu.
Gure Ziurtagiriak – Kalitatea Konpromisorik Gabe
| Ziurtagiria | Scope |
| ISO 9001: 2015 | Gure kalitate kudeaketa sistemak ekoizpen koherentea eta trazagarria bermatzen du industria guztietan. |
| ISO 13485: 2016 | Gailu medikoen fabrikaziorako espezifikoa: arriskuen kudeaketa zorrotza, garbitasuna eta dokumentazioa osagai kirurgiko eta inplantagarrietarako. |
Zergatik egin bazkidetza NOBLErekin?
Barneko ingeniaritza laguntza. DFM feedbacka ebaketa hasi aurretik. Tresna-ibilbidearen optimizazioa eraginkortasunerako.
Ikuskapen laborategi osoa. CMMak. Konparadore optikoak. Gainazalaren akabera probatzaileak. Piezak neurtzen dira. Erregistroak gordetzen dira.
Epe laburrak. Bi edo hiru aste estandar gisa. Aukera azkarrak arazo larrietan dauden pertsonentzat.
ohiko galderak
CNC aurpegi-fresatzea eta gainazal-leuntzea berdina al dira?
Bai, denda gehienetan terminoak elkarren ordezkoak dira. Gainazalean egiteak plano laua egitea esan nahi du. CNC aurpegi-fresaketa da horretarako erabiltzen den metodoa.
Jendeak fresagailu bati aurre egin diezaioke muturreko fresagailu batekin?
Bai, baina motelagoa da. Fresa-mutur batek gainazal bat berdindu dezake urratsez urratseko igarobideen bidez. CNC aurpegi-fresaketa aurpegi-fresa egoki batekin askoz azkarragoa da azalera handietarako.
Zein da CNC aurpegi-fresatzeko altzairurako aurrerapen-abiadura onena?
Ez dago zenbaki bakar bat kasu guztietarako balio duenik. Abiapuntu tipikoa 0.1 eta 0.2 mm artekoa da hortz bakoitzeko arbastatzeko. Doitu makinaren zurruntasunaren eta txertaketaren mailaren arabera.
Jendeak hozgarria behar al du CNC aurpegi-fresatzeko?
Materialaren araberakoa da. Altzairuak eta altzairu herdoilgaitzak hozgarria behar dute beroa eta txirbilak ebakuatzeko. Aluminioa lehortu daiteke txertaketa leunduekin eta aire-jaurtiketa batekin.







