
Zer da 5ardatzeko mekanizazioa?
Bost ardatzeko mekanizazioa CNC mekanizazio teknologia aurreratu bat da, bi ardatz birakari gehitzen dizkiona (normalean A, B edo C ardatzak) ohiko hiru ardatz linealei (X, Y eta Z) bost askatasun gradutan piezaren mugimendu sinkronizatuaren kontrola lortzeko. Ardatz anitzeko interpolazio gaitasun honek makina-erremintak pieza konplexuak edozein angelutatik mekanizatzea ahalbidetzen du, berriro lotu beharrik gabe. Bost ardatzeko mekanizazioa bereziki egokia da gainazal kurbatu konplexuak, zulo angeludunak edo egitura irregularrak dituzten piezak ekoizteko, gainazal anitzeko mekanizazioa eragiketa bakarrean ahalbidetuz, zehaztasuna eta eraginkortasuna nabarmen hobetuz. Hiru ardatzeko mekanizazio tradizionalarekin alderatuta, bost ardatzeko teknologiak tresna laburragoak erabiltzea ahalbidetzen du, bibrazioa murrizten du, ebaketa parametroak hobetzen ditu eta gainazalaren kalitate hobea lortzen du. Teknologia hau oso zabalduta dago zehaztasun-eskakizun handiko industrietan, hala nola aeroespazialean, gailu medikoetan eta automobilgintzako tresnetan, eta zehaztasun-fabrikazio modernoaren oinarrizko teknologietako bat da.
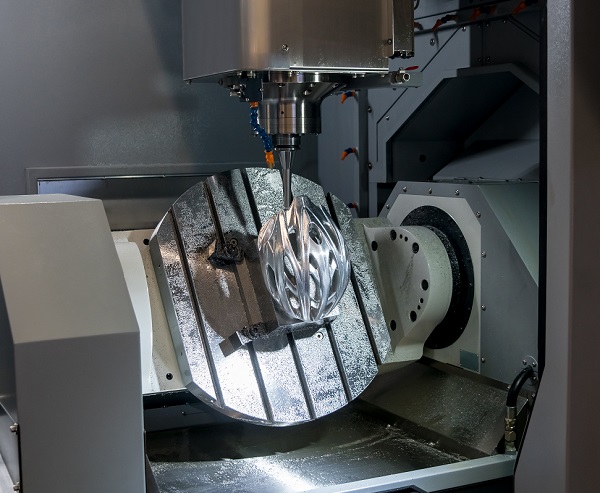
5 ardatzeko CNC mekanizazio zerbitzuen abantailak
1. Pieza konplexuen behin-behineko konformazioa
Gaur egungo doitasun-fabrikazioaren arloan, 5 ardatzeko CNC mekanizazio-zerbitzuek pieza konplexuen prozesamendurako industria-estandarrak birmoldatzen ari dira, beren abantaila tekniko bereziekin. Abantaila iraultzaileena "pieza konplexuak aldi berean eratzeko" gaitasuna da, prozesatzeko eredu tradizionalak erabat aldatu dituen teknologia berritzailea.
Hiru ardatzeko mekanizazio-metodo tradizionalek askotan hainbat lotzeko prozesu korapilatsu behar izaten dituzte forma geometriko konplexuak dituzten piezekin lan egitean. Hartu hegazkin-motorraren palen mekanizazioa adibide gisa: hiru ardatzeko makina-erreminta bat erabiltzeak 4-6 birposizionamendu eta lotzeko eragiketa behar izan ditzake mekanizazio-gainazal guztiak osatzeko. Berriro lotzeko bakoitzak ez du denbora asko kontsumitzen bakarrik (estatistikoki, batez beste, 15-30 minutu lotzeko), baizik eta, are garrantzitsuagoa dena, kokapen-errore berriak sartzen ditu (normalean 0.02-0.05 mm). Errore metatu honek zuzenean kaltetzen du mekanizatutako gainazal desberdinen arteko kokapen-zehaztasun erlatiboa, muntaiaren kalitatean eta errendimenduan eragin handia izanik.
5 ardatzeko mekanizazio-teknologiak piezaren kokapen zehatza lortzen du espazioan bost askatasun-gradutan, bere A/B/C biraketa-ardatz berezien eta X/Y/Z ardatz linealen mugimendu koordinatuaren bidez. Horrek esan nahi du gainazal kurbatu konplexuak, zulo inklinatuak edo egitura irregularrak dituzten piezak ere guztiz mekanizatu daitezkeela konfigurazio bakarrean. Turbina-etxebizitzen mekanizazioa adibide gisa hartuta, bost ardatzeko teknologiak hasiera batean bost konfigurazio konfigurazio bakarrean behar zituen prozesua sinplifikatu dezake, prozesatzeko denbora % 40 baino gehiago murriztuz, eta posizio kritikoaren tolerantziak ± 0.05 mm-tik ± 0.01 mm-ra hobetuz.
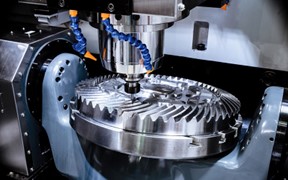
Mekanizazio-teknologia honek urrats bakarrean ekarritako kalitate-hobekuntzak hainbat dimentsiotan nabariak dira: lehenik eta behin, hainbat konfiguraziok eragindako erreferentzia-bihurketa-erroreak ezabatzen ditu, mekanizazio-ezaugarri guztiak jatorrizko erreferentzia berean oinarrituta daudela ziurtatuz; bigarrenik, konfigurazio errepikatuek eragindako gainazaleko marraduraren arriskua murrizten du; garrantzitsuena, erreminta-bideak optimizatuz, ebaketa-parametro arrazoizkoagoak lor daitezke, eta horrek gainazalaren osotasun hobea lortzen du. Medikuntza-industrian artifizialki lotzen diren artifizialak prozesatzea adibide tipikoa da. Bost ardatzeko mekanizazioak ez du ekoizpen-zikloa % 60 murrizten bakarrik, baita Ra0.2μm-ko gainazaleko zimurtasuna ere lortzen du, inplanteen biobateragarritasun-eskakizunak guztiz betetzen dituen ispilu-antzeko akabera.
Fabrikazio adimendunaren garapenarekin, bost ardatzeko mekanizazio-zentro modernoek neurketa-konpentsazio sistemak integratu dituzte online, mekanizazioan zehar dimentsio kritikoen denbora errealeko monitorizazioa eta erreminta-ibilbideen zuzenketa automatikoa ahalbidetuz, behin-behineko konformazio-zehaztasuna maila berrietara eramanez. Teknologia hau bereziki egokia da dimentsio- eta tolerantzia geometriko-eskakizun zorrotzak dituzten piezetarako, hala nola energia berriko baterien karkasak eta osagai optikoen euskarriak.

2. Mekanizazio-eraginkortasuna hobetzea
Lehenik eta behin, erremintaren erabileraren optimizazioari dagokionez, bost ardatzeko mekanizazioak bere kokapen espazialaren gaitasun bereziak aprobetxatzen ditu piezaren angelua modu adimentsuan doitzeko, erreminta uneoro ebaketa-posizio optimoan mantentzen dela ziurtatuz. Ezaugarri teknologiko honek aldaketa iraultzailea dakar: erreminta laburragoak eta zurrunagoak erabil daitezke mekanizazioan. Hiru ardatzeko mekanizazio tradizionalarekin alderatuta, bost ardatzeko mekanizazioan erremintaren luzera batez beste % 30-50 murriztu daiteke. Erreminta-sistema labur honek abantaila tekniko nabarmenak eskaintzen ditu. – Bibrazioaren anplitudea % 60 baino gehiago murrizten da, eta erremintaren deformazioa % 45 murrizten da, ebaketa-parametroak % 20-30 handitzea ahalbidetuz, eta horrek metala kentzeko tasa nabarmen hobetzea dakar zuzenean. Adibidez, aluminiozko aleazio aeroespazialeko piezen mekanizazioan, bost ardatzeko mekanizazioaren metala kentzeko tasa 300-500 cm³/min-ra irits daiteke, hau da, hiru ardatzeko mekanizazioarena baino 1.5-2 aldiz handiagoa.
Bigarrenik, prozesu-denbora aurrezteari dagokionez, bost ardatzeko mekanizazioak eraginkortasun-hobekuntza ugari lortzen ditu. Piezak berriro lotzeko eragiketen kopurua murriztuz, pieza bakarreko prozesatzeko denbora % 40-60 murriztu daiteke. Automobilgintzako moldeen mekanizazio tipikoa adibide gisa hartuta, hiru ardatzeko mekanizazio tradizionalak 5-7 lotzeko eragiketa behar ditu, gutxi gorabehera 8 ordu irauten dutenak; bost ardatzeko mekanizazioak, berriz, 1-2 lotzeko eragiketa baino ez ditu behar, denbora 3-4 ordura murriztuz. Gainera, tresna-ibilbide optimizatuek % 50 baino gehiago murrizten dute geldirik dagoen denbora, ebaketa-denbora eraginkorraren proportzioa ohiko % 60tik % 85era igoz.
Garrantzitsuagoa dena, bost ardatzeko mekanizazioak ekoizpen-prozesuen optimizazio integratua lortzen du. Mekanizazio multiprozesu tradizionala etengabeko prozesu automatizatu batean finkatzen da, prozesuen arteko itxaron-denbora eta logistika-aldaketa murriztuz. Bost ardatzeko mekanizazio-zentro modernoak 60 tresna baino gehiago gordetzen dituzten erreminta-biltegi handiekin eta erreminta-aldaketa azkarreko gailuekin hornituta daude (erreminta-aldaketa denbora 1-2 segundokoa), presio handiko hozte-sistemekin (70-100 bar arteko presioa) eta txirbil-kentzeko sistema adimendunekin konbinatuta, 72 ordu baino gehiagoko mekanizazio jarraitua ahalbidetuz. Ekoizpen-eredu oso eraginkor hau bereziki egokia da bolumen handietan zehaztasun handiko piezen mekanizaziorako, hala nola inplante medikoak eta zehaztasun-engranajeak.
Benetako ekoizpen-kasu batean, industria aeroespazialeko egitura-osagai jakin batek pieza bakarreko prozesatzeko denbora 18 ordutik 7 ordura murriztu zuen bost ardatzeko mekanizazioa hartu ondoren, tresneriaren kostuak % 40 jaitsiz, eta produktuaren ekoizpen-tasa % 92tik % 99.5era igo zen bitartean. Zifra hauek 5 ardatzeko mekanizazioaren errendimendu bikaina erakusten dute ekoizpen-eraginkortasuna hobetzeko. Kontrol-teknologia adimendunaren aurrerapenarekin, hurrengo bost ardatzeko mekanizazio-zentroek ebaketa-optimizazio moldagarriaren funtzionalitatea ere badute, ebaketa-baldintza errealetan oinarritutako parametroen doikuntza dinamikoak ahalbidetuz, ekoizpen-eraginkortasun potentziala gehiago desblokeatzeko.
3. Gainazalaren kalitate bikaina
5 ardatzeko mekanizazio-teknologiak piezaren gainazalaren kalitatearen industria-estandar berriak ezarri ditu bere mugimendu-kontrol gaitasun paregabeei esker. Abantaila teknologiko honen muina erreminta-bideak modu adimentsuan optimizatzeko duen gaitasunean datza, ebaketa-prozesua beti egoera optimoan dagoela ziurtatuz.
Ebaketa-prozesuaren kontrolari dagokionez, bost ardatzeko mekanizazio-sistemak mugimendu-algoritmo zehatzak erabiltzen ditu erremintaren eta piezaren arteko kontaktu-angelu optimo konstante bat mantentzeko. Doikuntza dinamiko honek mekanizazio-emaitza iraultzaileak eskaintzen ditu: ebaketa-indarraren gorabeherak % 50 baino gehiago murrizten dira, eta txirbilaren lodieraren aldaketak ± 5eko tartean kontrolatzen dira. Titaniozko aleaziozko aeroespazio-osagaien mekanizazioa adibide gisa hartuta, bost ardatzeko mekanizazioaren ebaketa-indarraren egonkortasuna hiru ardatzeko mekanizazioarena baino hiru aldiz handiagoa da, eta horrek bi abantaila nagusi ditu zuzenean: erremintaren bizitza % 40-60 luzatzen da, eta gainazalaren zimurtasuna % 30-50 hobetzen da.
Gainazaleko akaberari dagokionez, bost ardatzeko mekanizazioak abantaila paregabeak erakusten ditu. Ebaketa-baldintza konstanteak eta erreminta-ibilbide optimizatuak mantenduz, Ra0.4μm edo gutxiagoko gainazaleko zimurtasuna duen ispilu-itxurako akabera lor daiteke. Gainazalaren kalitate hori bereziki kritikoa da goi-mailako arloetan, hala nola gailu medikoetan eta osagai optikoetan. Benetako proben datuek erakusten dute bost ardatzeko mekanizazioaren bidez sortutako artikulazio artifizialen buru esferikoen gainazaleko zimurtasuna Ra 0.1-0.2 μm-ra irits daitekeela, inplanteen eskakizunak guztiz betez, eta ondorengo leuntze-denbora 4 ordutik 30 minutura murriztuz.
Aplikazioak 5-Ardatz CNC Mekanizazioa
1. Industria Aeroespaziala
Aire eta espazioko fabrikazio sektorean, 5 ardatzeko CNC mekanizazioa ezinbesteko oinarrizko teknologia bihurtu da. Teknologia honek ezin hobeto betetzen ditu aire eta espazio industriaren eskakizunak egitura konplexuak, zehaztasun ultra-handikoak eta material bereziak prozesatzeko. Hegazkin modernoen egitura monolitiko handiko osagaiek, hala nola hegal-haginek eta fuselaje-markoek, bost ardatzeko mekanizazio-zentroak erabiliz fresaketa zehatza behar dute. Hegazkin-motorren osagai kritikoek bost ardatzeko mekanizazio-aplikazioen adibide nagusiak dira: turbina-palak mekanizatu behar dira gainazal aerodinamiko zehatzak sortzeko, konpresore-diskoek oreka dinamikoaren ezaugarri zorrotzak bermatu behar dituzte, eta errekuntza-ganberako multzoek hozte-kanalen egitura konplexuak behar dituzte. Osagai hauek normalean mekanizatzeko zailak diren materialekin egiten dira, hala nola titaniozko aleazioekin eta nikel-oinarritutako tenperatura altuko aleazioekin. Bost ardatzeko makina-erremintak, zurruntasun handiagoarekin eta ebaketa-kontrol adimendunarekin, material horien mekanizazio egonkorra eta eraginkorra lor dezakete. Aipagarria da espazio-ontzietako zehaztasun-osagaiek, hala nola satelite-euskarriak eta suziri-motorren toberak, mikra-mailako mekanizazio-zehaztasuna behar dutela, bost ardatzeko mekanizazioa benetan nabarmentzen den eremu batean.
2. Gailu medikoen fabrikazioa
Medikuntza-industriak 5 ardatzeko CNC mekanizazioan du mendekotasun berezia , batez ere gailu medikoek behar dituzten biobateragarritasun eta gainazal-kalitate estandar zorrotzengatik. Artikulazio artifizialek (aldakako kopak eta belauneko protesiak, adibidez) giza hezurrekin bat etorri behar duten gainazal anatomiko konplexuak behar dituzte, eta bost ardatzeko mekanizazioak diseinu pertsonalizatu horiek zehatz-mehatz errepika ditzake. Mikroharidun hortz-inplanteek eta barne-konexio-egiturek mikroi azpiko gainazal-zehaztasuna eskatzen dute, eta horixe da, hain zuzen ere, bost ardatzeko makinek nabarmentzen dutena. Kirurgia-tresna modernoek, batez ere gutxieneko inbaditzaile diren kirurgia-tresnek, bost ardatzeko teknologia behar dute beren egitura kurbatu korapilatsuak eta ertz zorrotzak lortzeko. Aipatzekoa da medikuntza-industriaren eskakizun berezien artean honako hauek ere badaudela: mekanizazio-prozesuak kutsadura gurutzatua saihestu behar du, eta gainazalak ez du mekanizazio-markarik edo mikro-pitzadurarik izan behar, eta horrek bost ardatzeko mekanizazio-zentroak garbiketa-sistema espezializatuekin eta prozesuen kontrol-programarekin hornitzea eskatzen du. Medikuntza pertsonalizatuaren garapenarekin, bost ardatzeko mekanizazioak abantaila handiagoak erakusten ditu lote txikiko produktu mediko pertsonalizatuen ekoizpenean.
3. Automobilgintza
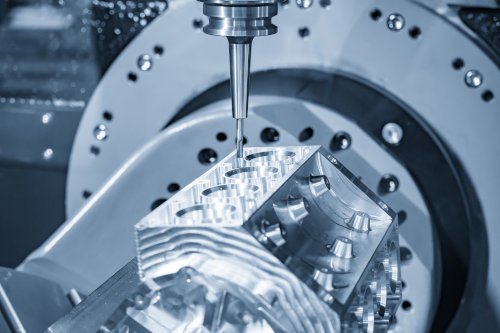
Automobilgintzaren industriak iraultza teknologiko bat jasaten ari da, eta 5 ardatzeko CNC mekanizazioak gero eta garrantzi handiagoa hartzen ari da. Barne-errekuntzako motor tradizionalen sektorean, bost ardatzeko teknologia erabiltzen da errendimendu handiko motorren osagai konplexuak mekanizatzeko: zilindro-blokeko birabarkiaren zuloek eta kam-ardatzaren zuloek koaxialitate oso handia behar dute, eta turbokonpresoreen turbina-gurpilek, berriz, fluidoen dinamikako gainazal zehatzak behar dituzte. Lasterketa-autoen eta kontzeptu-autoen fabrikazioan, bost ardatzeko mekanizazioak karbono-zuntzezko osagaietarako molde zehatzak ekoiztea eta egitura metaliko arinen mekanizazio integratua ahalbidetzen du. Ibilgailu elektrikoen garapen azkarrarekin, aplikazio-eremu berriak etengabe sortzen ari dira: bateria-karkasetarako horma meheko egitura handien mekanizazioak bost ardatzeko makinen egonkortasuna eskatzen du, motorraren karkasetako hozte-kanalek bost ardatzeko teknologiaren malgutasuna eskatzen dute, eta sistema elektrikoetako engranaje zehatzek bost ardatzeko sistemen mekanizazio ultra-zehaztasuneko gaitasunak behar dituzte. Gidatze-sistema adimendunetarako sentsore-euskarriak eta laser-radarraren karkasak bezalako osagai berriek ere eskaera handiagoak ezartzen dizkiote bost ardatzeko mekanizazioari. Automobilgintzaren ekoizpen masiboaren ezaugarriek etengabeko berrikuntza bultzatzen dute 5 ardatzeko mekanizaziorako automatizazioan eta adimenean.
Aukeratzerakoan kontuan hartu beharreko faktoreak a 5-Ardatz CNC Mekanizazio Zentroa
1. Mekanizazio-eskakizunen azterketa
Bost ardatzeko mekanizazio-zentro bat erostean, lehenengo zeregina mekanizazio-eskakizunen analisi zehatza egitea da. Horrek hainbat dimentsio kontuan hartzea eskatzen du: lehenik, mekanizatu beharreko piezen material-ezaugarriak zehaztu, besteak beste, metal mota (aluminiozko aleazioa, titaniozko aleazioa edo tenperatura altuko aleazioa), gogortasun-tartea eta mekanizazio-eskakizun bereziak (horma meheko piezen mekanizazioa, adibidez). Bigarrenik, piezen dimentsio fisikoak ebaluatu, besteak beste, kanpoko gehienezko neurriak, pisua eta mekanizatu behar diren ezaugarri-dimentsio txikienak. Garrantzitsuagoa dena, mekanizazio-zehaztasun-eskakizunak argi eta garbi definitu, besteak beste, dimentsio-tolerantziak, tolerantzia geometrikoak eta gainazalaren zimurtasuna bezalako neurri kritikoak. Adibidez, egitura aeroespazialeko osagaiek normalean 0.01 mm-ko kokapen-zehaztasuna behar dute, moldeen industriak gainazalaren kalitateari garrantzi handiagoa eman diezaiokeen bitartean. Gainera, piezaren egitura-konplexutasuna kontuan hartu beharreko faktore kritikoa da, hala nola, barrunbe sakonak, zirrikitu estuak edo gainazal kurbatu konplexuak egotea. Makina-erreminta egokien hautaketa eskakizun hauekin bat etorri behar da zehaztasunez, gehiegizko gaitasuneko ekipamenduek eragindako baliabideen xahuketa eta errendimendu eskaseko ekipamenduek eragindako prozesatzeko kalitatearen arriskua saihestuz.

2. Makina-erremintaren zehaztasun-maila
Bost ardatzeko makina-erreminta baten zehaztasun-maila funtsezko kontua da makina bat hautatzerakoan. Makina-erremintaren zehaztasuna batez ere parametro nagusi hauek neurtzen dute: kokapen-zehaztasuna (normalean 0.005–0.015 mm), kokapen-zehaztasun errepikakorra (normalean 0.003–0.008 mm) eta kurba-mekanizazioaren zehaztasuna. Industria ezberdinek zehaztasun-eskakizun oso desberdinak dituzte: aeroespazial eta medikuntza-zehaztasuneko industriek askotan zehaztasun ultra-handiko modeloak behar dituzte (kokapen-zehaztasuna ≤ 0.005 mm), eta fabrikazio mekaniko orokorrak, berriz, 0.01–0.02 mm-ko zehaztasuna baino ez du behar. Kontuan izan behar da makina-erremintaren zehaztasuna ez dela parametro nominalen araberakoa bakarrik, baita epe luzeko egonkortasunaren araberakoa ere, besteak beste, tenperatura-konpentsazio gaitasuna, bibrazio-erresistentzia eta zehaztasun-atxikipen zikloa. Balio erantsi handiko piezen prozesamendurako, gomendagarria da egungo eskakizunak baino maila bat handiagoa den zehaztasun-maila duen makina-erreminta bat hautatzea, etorkizuneko garapenerako lekua uzteko. Aldi berean, makina-erremintaren zehaztasun dinamikoaren errendimendua kontuan hartu behar da, hau da, abiadura handiko prozesamenduan zeharreko ibilbidearen zehaztasuna, eta hori bereziki garrantzitsua da gainazal konplexuen mekanizaziorako.
3. Mahai birakariaren zehaztapenak
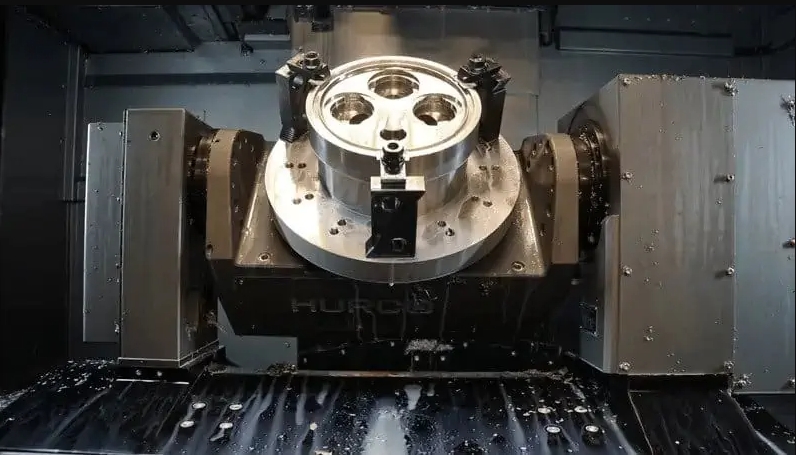
Bost ardatzeko makina-erreminta baten osagai nagusi gisa, mahai birakariaren errendimendu-parametroek zuzenean eragiten diete mekanizazio-gaitasunei. Mahaia ebaluatzerakoan, lehenengo kontuan hartu beharrekoak tamaina-zehaztapenak eta karga-ahalmena dira: modelo estandarrek normalean 400 eta 800 mm arteko mahai-diametroa eta 500 eta 3,000 kg arteko karga-ahalmena izaten dituzte. Mahai pertsonalizatuak behar izan daitezke pieza handien mekanizaziorako. Errotazio-abiaduraren ezaugarriak ere kritikoak dira: ohiko mekanizazioa 200-500 bira/min-rekin ase daiteke, eta abiadura handiko fresaketak 1000 bira/min edo gehiagoko gai den mahaia behar izan dezake. Mahaiaren zehaztasun-metriken artean, errotazio-zehaztasuna (normalean 0.005-0.01 mm) eta inklinazio-zehaztasuna daude, eta horiek zuzenean eragiten diete mekanizazio-kalitateari bost ardatzeko interpolazioan. Ebaketa-aplikazio astunetarako, mahaiaren zurruntasun-errendimendua eta momentu-irteera gaitasuna ere ebaluatu behar dira. Goi-mailako lan-mahai modernoek normalean zuzeneko transmisio-teknologia eta finkatze-sistema hidraulikoak dituzte, abiadura handiko eta zurruntasun handiko eskakizunak aldi berean betetzeko aukera emanez. Lan-mahaia aukeratzerakoan, gomendagarria da % 20-30eko errendimendu-marjina gordetzea ohiko piezen prozesamendu-eskakizunetan oinarrituta, epe luzerako fidagarritasuna bermatzeko.
Prototipo pertsonalizatuak edo ekoizpen masiboa behar dituzun ala ez, NOBLEren 5 ardatzeko CNC mekanizazio zentroek bete dezakete. Txinako CNC mekanizazio piezen fabrikatzaile profesional batekin lankidetzan arituz , espezializazio teknikoa eta kostu-eraginkortasuna lortuko dituzu.
Maiz egiten diren galderen 5 ardatzeko mekanizazioa
Nola aukeratu dezaket 5 ardatzeko mekanizazio piezen fabrikatzaile fidagarri bat?
Bilatu ekipamendu aurreratua, ingeniari esperientziadunak, kalitate kontrol zorrotza eta material desberdinekin lan egiteko gaitasuna duten fabrikatzaileak.
Zein industriek ateratzen dute etekinik handiena 5 ardatzeko CNC mekanizaziotik?
Aireontzien, automobilgintzaren, gailu medikoen fabrikazioaren eta moldeen fabrikazioaren industriak bezalako industriek 5 ardatzeko CNC mekanizazioaren zehaztasun eta aldakortasunaz baliatzen dira.







