
Einführung von Blechbiegen
Man verbringt Stunden damit, ein perfektes Metallstück auszurichten. Dann bremst man. Der Winkel stimmt nicht. Das Rohr sieht zerdrückt aus. Das ganze Profil ist völlig verdreht und unbrauchbar. Es ist frustrierend.
Folgendes ist der Punkt: Diese Verengung und das Zusammenfallen des Materials an der Biegung haben einen Namen: Querschnittsverformung . Sie tritt jedes Mal auf, wenn Metall falsch gebogen wird. Nur wer versteht, warum sie entsteht, kann Materialverschwendung vermeiden.
Dieser Leitfaden führt Sie von den Grundlagen des Metallbiegens bis hin zu fortgeschrittenen Techniken. Wir behandeln die Blechbearbeitung von Flachmaterial und die Präzisionsumformung von Rohren. Der Fokus liegt auf der Praxis. Lernen Sie, wie Sie den Biegeradius kontrollieren, die Rückfederung vorhersagen und Querschnittsverformungen vermeiden. Sie werden genau wissen, wie Sie jedes Mal saubere und präzise Biegungen erzielen.
Grundlagenwissen: 3 Kernverfahren zum Biegen von Blechen
Man verbringt Stunden damit, ein perfektes Stück Metall auszurichten. Man biegt es. Dann betrachtet man es. Der Winkel stimmt nicht. Das Rohr sieht aus, als wäre jemand draufgetreten. Das ganze Profil ist verzogen und unbrauchbar. Ja, das ist frustrierend.
Diese eingedrückte, abgeflachte Stelle, wo das Rohr gebogen ist? Dafür gibt es einen Namen: Querschnittsverzug. Das passiert jedem. Zu verstehen, warum das passiert, entscheidet darüber, ob man am Ende Ausschussware verbrauchen muss oder ob die Teile tatsächlich passen.
Fangen wir mit den Grundlagen an. Drei Methoden zum Biegen von Metall. Wählen Sie die richtige für Ihr Bauteil.
V-Biegen
So läuft das in den meisten Fertigungsbetrieben. Man nimmt ein flaches Blech, legt es über eine V-förmige Matrize und ein Stempel drückt es nach unten. Fertig.
Es gibt jedoch einen kleinen Unterschied. Beim Luftbiegen stoppt der Stempel, bevor das Metall den Boden erreicht. Man erhält weniger Kraft und mehr Rückfederung, kann aber mit demselben Werkzeug verschiedene Winkel erzielen. Beim Grundbiegen wird das Metall vollständig in die Matrize gepresst. Die Ecken werden präziser, man benötigt jedoch eine größere Presse. Der Biegeradius variiert je nach gewählter Methode.
Drehzugbiegen
Dies ist für Rohre und Leitungen gedacht. Das Material wird an eine rotierende Matrize angebracht, die das Rohr mitzieht.
Hier ist der Trick: Haben Sie schon mal versucht, ein Hohlrohr mit einem engen Radius zu biegen? Es neigt dazu, sich abzuflachen oder zu verformen. Genau hier kommt der Biegedorn ins Spiel. Ein Stahlstab mit flexiblen Kugeln gleitet im Rohr genau an der Stelle, wo die Biegung erfolgt. Er stützt die Wandung von innen. Ohne Biegedorn entstehen immer Verformungen. Ein guter Biegedorn ermöglicht saubere, runde Biegungen.
Rollenbiegen
Sie brauchen eine große Kurve? Einen Kreis? Dann ist diese Methode zum Blechbiegen genau das Richtige für Sie. Drei Walzen sind in einem Dreieck angeordnet. Das Blech läuft hindurch, wird leicht gebogen, läuft erneut hindurch und wird dann noch etwas weiter gebogen.
Führe es einfach so lange durch, bis du den gewünschten Radius erreicht hast. Es dauert länger und erfordert etwas Übung. Aber für große Bögen und Zylinder funktioniert nichts anderes. Achte beim Entlasten auf den Rückstoß. Das Metall versucht immer, sich etwas zu entspannen.
Fortgeschrittene Techniken: Wie man verschiedene Metallformen biegt
Kommen wir nun zu den wesentlichen Unterschieden beim Metallbiegen. Das Biegen eines Vollstabs ist nicht dasselbe wie das Biegen von Blech. Und das Biegen eines Hohlrohrs ist eine ganz andere Sache. Die Form des Materials verändert alles.
Biegen von Vollstäben vs. Blechen
Ein massiver Stab verhält sich anders als ein dünnes Blech. Ein Stab hat Masse. Er speichert Wärme und Spannung. Die Rückfederung ist stärker. Man muss ihn überbiegen, manchmal sogar sehr stark, um den gewünschten Endwinkel zu erreichen.
Bleche sind zwar etwas nachgiebiger, haben aber ihre Eigenheiten. Die Faserrichtung ist entscheidend. Biegt man quer zur Faserrichtung, ist das Metall stabiler und bricht weniger leicht. Biegt man hingegen längs zur Faserrichtung, besteht die Gefahr von Brüchen an der Außenseite der Biegung. Außerdem hat jedes Material einen minimalen Biegeradius. Wird dieser unterschritten, reißt das Metall. Ausnahmslos.
Die einzigartigen Herausforderungen Rohrbiegen
Bei Hohlkörpern wird die Sache kompliziert.
Denken Sie an den Unterschied. Ein massiver Stab ist überall mit Material gefüllt. Ein Rohr ist innen hohl. Beim Biegen dehnt sich die Außenwand aus, und die Innenwand knickt ein. Daher kommt es zu Querschnittsverformungen. Das Rohr flacht sich zu einem Oval ab oder bricht vollständig zusammen.
Die Lösung ist die interne Abstützung. Das bedeutet Dornbiegen. Ohne Dorn ist man auf gut Glück. Mit Dorn lässt sich die Verformung kontrollieren. Auch die Wandstärke muss beachtet werden. Dünne Wände neigen zu Faltenbildung. Dicke Wände benötigen mehr Kraft. Es ist jedes Mal ein Balanceakt.
Blechbiegen unregelmäßiger Formen (Profile)
Nun kommen wir zu den Profilen. Winkelstahl, U-Profile, T-Profile. Diese Formen sind nicht symmetrisch. Das macht sie knifflig.
Nehmen wir ein Winkelprofil. Biegt man es in eine Richtung, neigen die Schenkel dazu, sich zu verdrehen. Das gesamte Profil kann sich seitlich verbiegen, bevor es sich richtig biegt. Es entstehen lokale Spannungsspitzen am Biegebeginn. Manchmal gibt das Metall einfach nach und wirft Falten.
Der Trick besteht darin, zu verstehen, wie die Form die Kräfte verteilt. Ein stark gebogenes U-Profil ist stabil. Wird es zu leicht gebogen, neigt es zum Einknicken. Sie müssen Ihre Konstruktion an die Form anpassen, nicht gegen sie. Andernfalls verschwenden Sie viel teures Material.
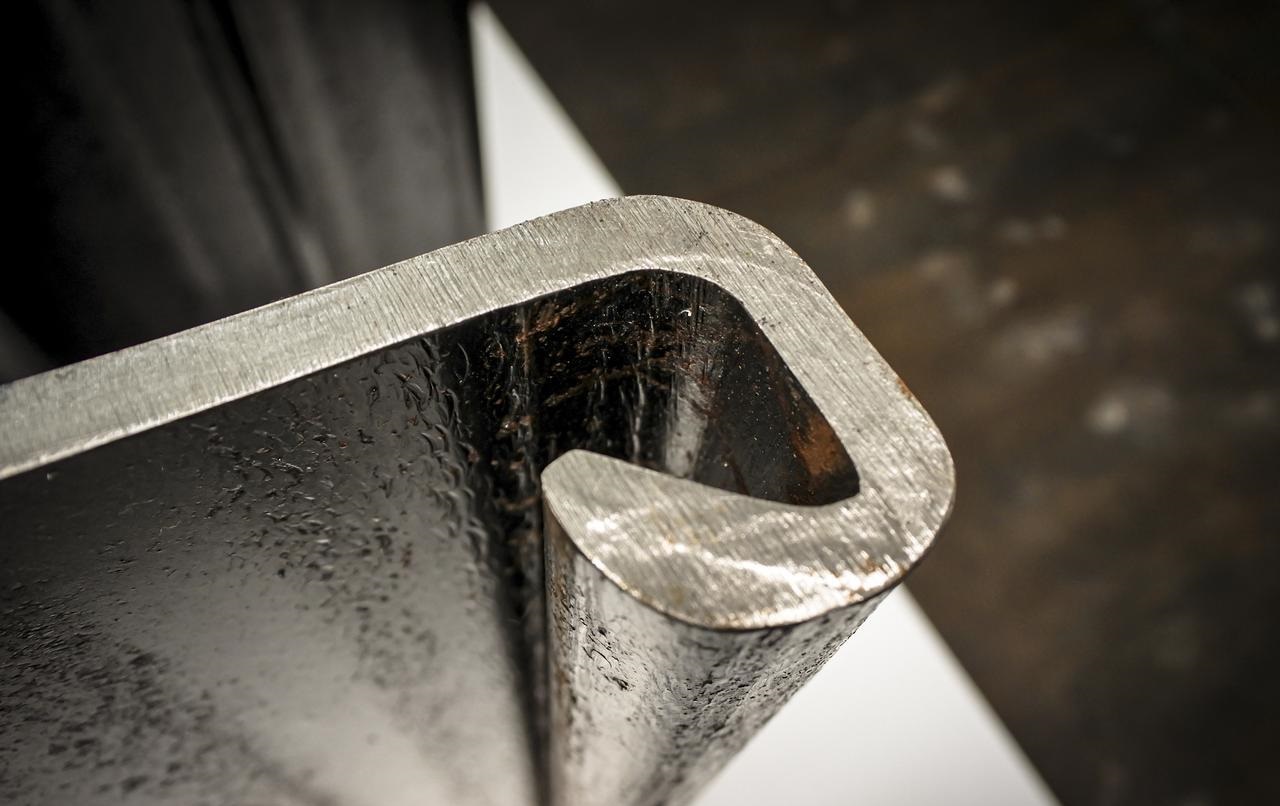
Wie man eine Verengung in der Kurve verhindert
Hier liegt der Knackpunkt beim Blechbiegen. Man biegt das Blech, zieht daran, und das Rohr wirkt abgeflacht. Aus dem runden Querschnitt ist ein Oval geworden. Das Profil ist zerstört. Das nennt man Querschnittsverformung. Sie entsteht, wenn die Druckkräfte an der Innenseite der Biegung die Wandstärke zusammendrücken und die Zugkräfte an der Außenseite sie dünner ziehen. Das Material gibt nach und verformt sich.
So können Sie es stoppen.
Lösung 1: Interne Unterstützung (Die effektivste Methode)
Verwendung eines Dorns
Die professionelle Lösung ist ein Dorn. Es handelt sich um eine Stahlstange mit flexiblen Kugeln, die genau an der Biegung im Rohr sitzt. Der Dorn verhindert, dass die Wand nach innen einknickt. Studien belegen, dass sich die Ovalisierung von 20 auf drei bis fünf Prozent reduzieren lässt. Das ist der Unterschied zwischen Ausschuss und einem brauchbaren Teil.
Füllmethoden
Kein Dorn? Es gibt trotzdem Möglichkeiten. Füllen Sie das Rohr mit einem festen Material. Trockener Sand eignet sich gut. Drücken Sie ihn fest an, verschließen Sie die Enden und biegen Sie das Rohr. Der Sand lässt sich zwar komprimieren, verhindert aber ein vollständiges Zusammenfallen. Kolophonium funktioniert bei kleinen Kupferrohren. Für präzise Biegungen sind niedrigschmelzende Legierungen die Lösung. Füllen Sie das Rohr mit einem Metall, das bei niedriger Temperatur schmilzt, biegen Sie es und schmelzen Sie es anschließend mit heißem Wasser aus. Das Ergebnis ist perfekt.
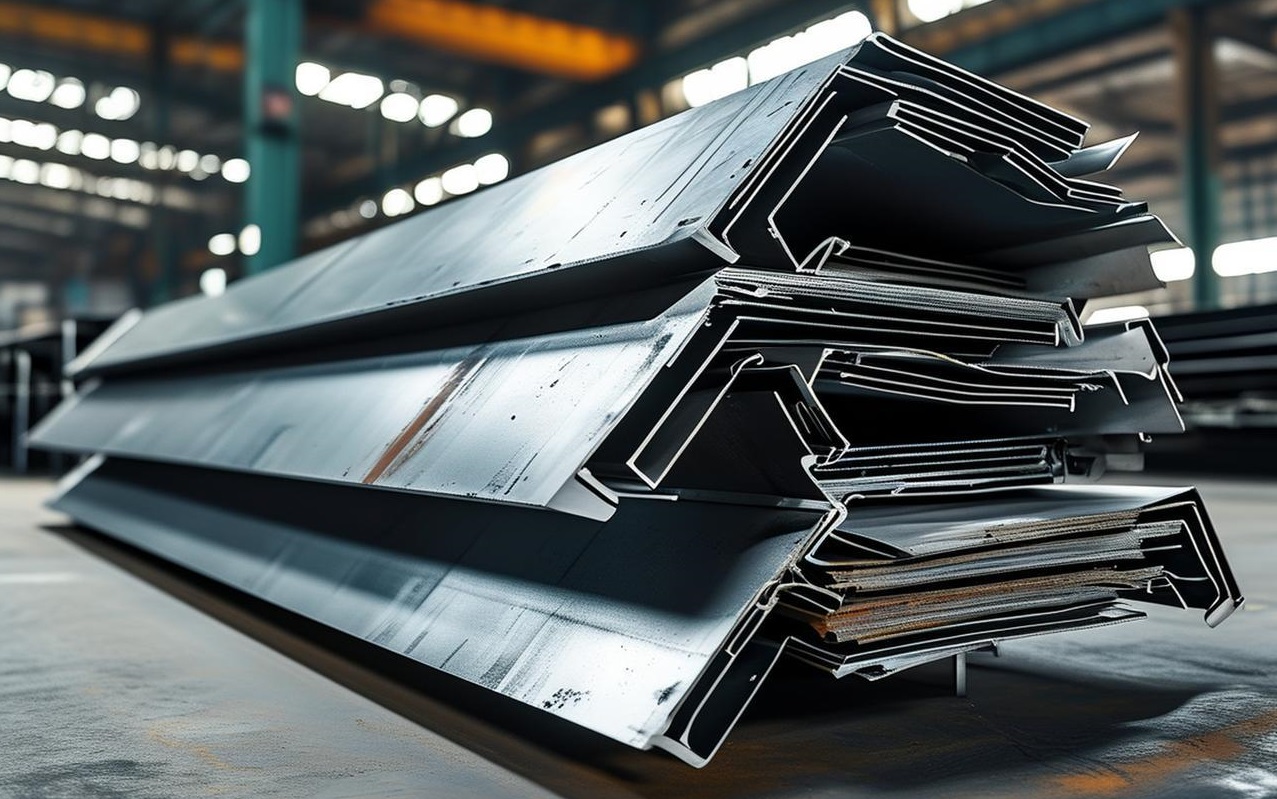
Lösung 2: Prozessoptimierung & Werkzeugbau
Vergrößern Sie nach Möglichkeit den Biegeradius. Ein engerer Radius erzeugt mehr Spannung. Ein größerer Radius entlastet das Material.
Prüfen Sie Ihre Werkzeuge. Ein Standardwerkzeug reicht möglicherweise nicht aus. Ein Abstreifwerkzeug sitzt hinter der Biegung und verhindert Faltenbildung am Innenradius. Vollständig konturierte Werkzeuge umschließen das gesamte Rohr und stützen es von allen Seiten. Dies ist besonders wichtig bei dünnwandigen Rohren.
Prüfen Sie das Spiel. Ist der Abstand zwischen Rohr und Matrize zu groß, kann sich das Material verformen. Verringern Sie den Abstand. In Extremfällen kann am Ende ein Anschlagsschritt hinzugefügt werden. Durch das abschließende Zusammendrücken lässt sich ein ovaler Abschnitt wieder in eine runde Form bringen.
Lösung 3: Prävention in der Entwurfsphase
Manchmal liegt das Problem schon am Reißbrett.
Dickere Wände widerstehen Verformungen. Wenn Sie ständig dünnwandige Rohre aussortieren müssen, sollten Sie eine dickere Wandstärke wählen.
Achten Sie genau auf die Biegestelle. Vermeiden Sie Biegungen direkt an Schweißnähten oder Stellen mit abrupten Querschnittsänderungen. Das sind Schwachstellen. Die Biegung muss durchgehend aus gleichmäßigem Material bestehen. Gewährleisten Sie dies, und Sie vermeiden die Hälfte der Probleme bereits im Vorfeld.
Verhindern Sie Verformungen im Querschnitt, bevor sie entstehen. Stützen Sie die Innenseite ab, optimieren Sie Ihre Werkzeuge und konstruieren Sie intelligenter. Ihr Ausschuss wird es Ihnen danken.
Spickzettel für Designer: Bewährte Verfahren für biegsame Teile
Hier die praktischen Tipps. Die Regeln, die Sie dem Konstruktionsteam mitgeben, bevor es auch nur ein einziges Teil modelliert. Befolgen Sie diese, und Sie ersparen sich endlose Probleme in der Fertigung.
Sicherheitsabstände für Löcher und Schlitze
Setzt man das Loch zu nah an die Biegung, verformt sich das Material zu einem Oval. Das Metall verformt sich, und die Toleranz ist dahin.
Die Regel ist einfach: Löcher sollten mindestens das Eineinhalbfache der Materialstärke plus Biegeradius von der Biegelinie entfernt sein. Bei Schlitzen ist noch größerer Abstand ratsam. Hier empfiehlt sich das Doppelte der Materialstärke plus Radius.
Wenn ein Loch unbedingt geschlossen werden muss, stanzen Sie es nach dem Biegen. Das ist zwar ein zusätzlicher Arbeitsschritt, aber besser als Teile zu verschrotten.
Entwerfen von Entlastungskerben
Haben Sie schon mal gesehen, wie ein Riss an der Kante einer Biegung beginnt und sich quer durch das Bauteil zieht? Genau das passiert, wenn man eng an einer Innenecke biegt.
Die Lösung ist eine Entlastungskerbe. Ein kleiner Einschnitt an der Stelle, wo die Biegung auf den Flansch trifft. Dadurch wird die Spannung abgebaut und ein Riss verhindert, bevor er überhaupt entstehen kann.
Die Kerbe sollte mindestens so breit wie die Materialstärke und tiefer als der Biegeradius sein. Ein einfaches Rechteck oder ein Radius genügt. Hauptsache, die Spannung kann abgeleitet werden.
Vermeidung von Biegeinterferenzen
Sie konstruieren ein schönes Bauteil mit drei Biegungen. Dann teilt Ihnen der Abkantpressenbediener mit, dass der Stempel beim Versuch, die zweite Biegung herzustellen, auf die erste Biegung trifft.
Hierbei handelt es sich um eine Biegeinterferenz. Das Werkzeug kollidiert mit dem Werkstück.
Überprüfen Sie dies in Ihrem Modell. Simulieren Sie die Biegesequenz. Achten Sie auf den Abstand zwischen den Biegungen. Ist der Flansch zu kurz, passt das Teil nicht über die Matrize. Liegt die Biegung zu nah an einem vorhandenen Flansch, stößt der Stempel dagegen.
Die Korrektur ist geplant. Machen Sie sich mit Ihren Werkzeugen vertraut. Ermitteln Sie die Mindestflanschlänge, die Ihre Bremse benötigt. Achten Sie darauf, dass das Werkstück während des gesamten Bearbeitungsvorgangs genügend Platz hat, um das Werkzeug zu passieren. Andernfalls müssen Sie die Konstruktion anpassen oder Spezialwerkzeuge verwenden.
Jetzt clever designen. Später flexibel anpassen.
Makellose Ästhetik erzielen: Die „Bottom Bending“-/„Coining“-Technik
Manchmal reicht eine einfache Biegung nicht aus. Man braucht eine so scharfe Ecke, dass sie wie maschinell gefertigt aussieht. Für dekorative Edelstahlleisten oder architektonische Details, die für jeden Kunden sichtbar sind, ist herkömmliches Luftbiegen nicht ausreichend. Dann greift man zum Bodenbiegen oder Prägen.
Was ist das?
Hier liegt der Unterschied. Beim Luftbiegen stoppt der Stempel abrupt. Das Metall federt zurück. Es entsteht ein Radius.
Beim Bodenbiegen wird der Stempel bis zum Anschlag nach unten gedrückt, bis das Metall den Boden der Matrize berührt. Das Material wird quasi in Form geprägt. Beim Prägen wird noch mehr Kraft angewendet – so viel, dass das Metall in die Matrizenkavität fließt. Der Stempel dringt dabei leicht in das Material ein.
Das Ergebnis ist ein Biegeradius, der exakt zur Stempelspitze passt. Kein Rätselraten mehr. Keine offenen Winkel. Nur scharfe, präzise Ecken, die aussehen, als kämen sie direkt aus der Fräsmaschine.
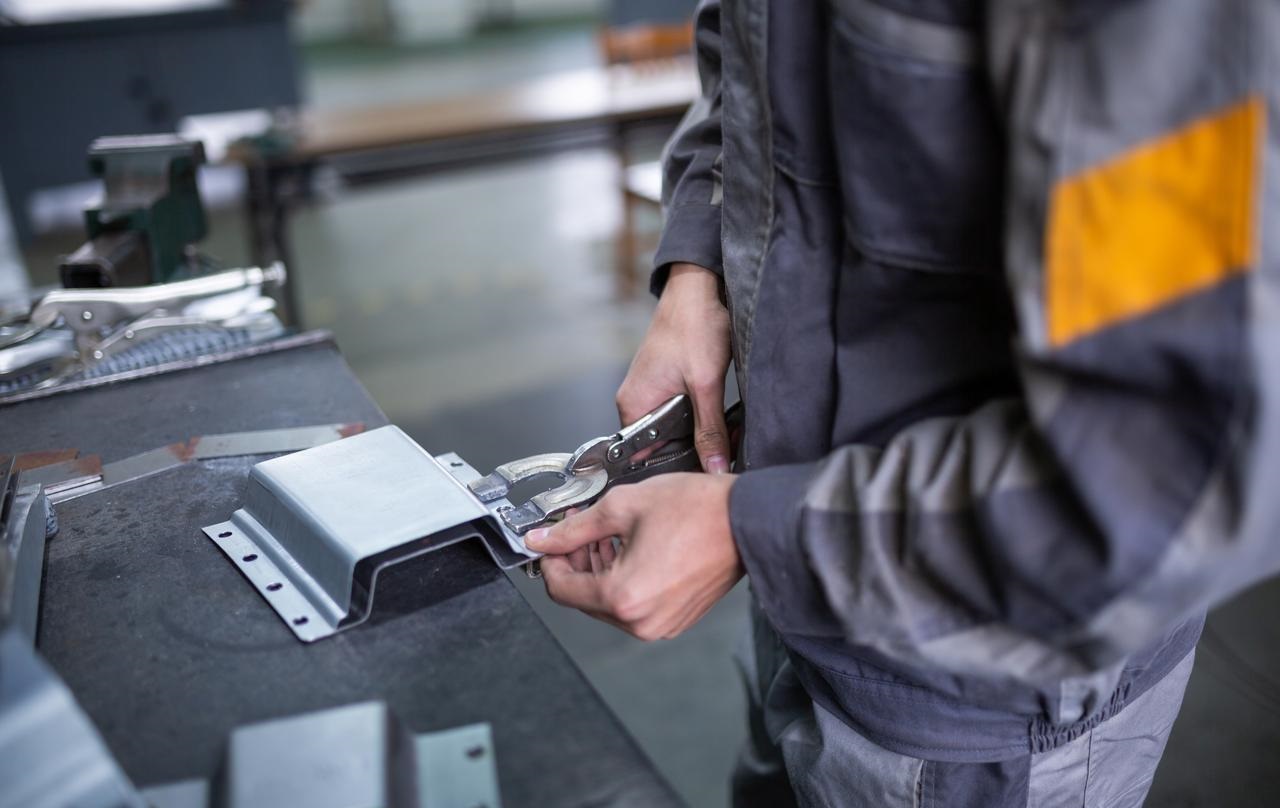
Anwendungsszenarien
Dies ist für Jobs gedacht, bei denen das Aussehen mehr zählt als alles andere.
Denken Sie an Edelstahlleisten an hochwertigen Aufzugstüren. Oder an Architekturpaneele in einer Hotellobby. Vielleicht an sichtbare Halterungen an maßgefertigten Möbeln. Stellen, an denen die Biegelinie perfekt sein und die Innenecke scharfkantig wirken muss.
Es eignet sich auch für Teile, die absolute Winkelkonstanz erfordern. Da der Pressvorgang vollständig abgeschlossen ist, verlässt jedes Teil die Presse mit demselben Winkel. Keine Abweichungen.
Die Kompromisse
Nichts ist umsonst. Für das Biegen von unten ist eine hohe Kraft erforderlich. Möglicherweise benötigen Sie eine größere Abkantpresse als gedacht. Die Kräfte sind höher, und die Werkzeuge werden stärker beansprucht.
Hinzu kommt das Problem der Markierungen. Da das Metall gestanzt wird, können Spuren des Stempels auf der Oberfläche zurückbleiben. Bei poliertem Edelstahl ist das problematisch. Man benötigt saubere Werkzeuge und gegebenenfalls eine Schutzfolie.
Aber für diesen präzisen, maschinell gefertigten Look? Da kommt man an nichts anderes heran.
Fazit & Expertenempfehlungen
Kurz gesagt: Es gibt keine allgemeingültige Methode, Metall zu biegen. Die richtige Methode hängt von drei Faktoren ab: dem Material, seiner Ausgangsform und dem gewünschten Perfektionsgrad am Ende.
Ein dicker Stab erfordert eine andere Handhabung als ein dünnes Blech. Ein Hohlrohr benötigt eine innere Abstützung, die ein massiver Stab nicht benötigt. Ein sichtbares Architekturelement erfordert Prägung, während eine verdeckte Halterung mit Luftbiegungen bearbeitet wird. Wähle die Technik passend zur Aufgabe, und du gewinnst. Rate, und du verbrauchst Ausschuss.
Wenn Sie ein komplexes Projekt planen, sollten Sie Folgendes beachten: Sprechen Sie mit einem erfahrenen Metallbauer, bevor Sie die Konstruktion endgültig festlegen – nicht erst danach. Er kann Ihnen sagen, ob Ihr Biegeradius zu eng ist, ob die Bohrung zu nah am Rand liegt oder ob Ihr Rohr einen Dorn benötigt. Dieses Gespräch kostet nichts und spart Ihnen viel Geld.
Warum Sie sich für NOBLE beim Blechbiegen entscheiden sollten
Wer wir sind
NOBLE ist eine Präzisionsmetallwerkstatt. Wir verarbeiten Rohmaterialien – Bleche, Rohre, Stangen, Profile – zu passgenauen Fertigbauteilen. Garantiert. Ohne Kompromisse.
Was wir wissen
Wir fertigen seit über zwanzig Jahren CNC-Teile. Das bedeutet, wir kennen jedes Problem. Dünnwandige Rohre, die zum Einknicken neigen. Rückfederung, die sich widersetzt. Komplexe, mehrfach gebogene Teile, die fünf Aufspannungen erfordern. Wir haben die Lösungen gefunden. Hunderte von Kunden haben uns ihre anspruchsvollsten Konstruktionen anvertraut. Wir haben sie realisiert.
Was wir bieten
Sonderanfertigungen sind unser Kerngeschäft. Wir sind aber auch auf knifflige Aufgaben spezialisiert. Dornbiegen für saubere, runde Rohre. Präzisions-CNC-Bearbeitung für Bleche mit engen Toleranzen. Technische Beratung, bevor Sie überhaupt mit dem Schneiden beginnen. Benötigen Sie eine Biegung, die einen kritischen Radius ohne Verformung beibehält? Dann sind Sie bei uns genau richtig.
Frag uns
Haben Sie Probleme mit einem Biegeprojekt, das immer wieder scheitert? Sind Sie sich nicht sicher, ob Ihr Entwurf überhaupt umsetzbar ist? Kontaktieren Sie unser Ingenieurteam. Wir bieten aus gutem Grund kostenlose Beratungen an. Wir optimieren Ihren Entwurf lieber auf dem Papier, als Ihre Teile in der Werkstatt zu verschrotten. Schicken Sie uns Ihre Zeichnungen. Wir helfen Ihnen gern.
FAQ
Was ist der minimale Biegeradius für Bleche?
Hier ist eine einfache Faustregel: Der innere Biegeradius sollte mindestens der Materialstärke entsprechen. Bei einer 6,35 mm (1/4 Zoll) dicken Platte beträgt der Radius mindestens 6,35 mm (1/4 Zoll). Ein kleinerer Radius birgt die Gefahr von Rissen. Bei härteren Materialien wie Kohlenstoffstahl oder Federstahl muss der Radius noch größer sein. Das Material selbst gibt vor, welche Biegefestigkeit es besitzt.
Warum verformt sich mein Metallrohr immer wieder, wenn ich es biege?
Diese Abflachung hat einen Namen: Ovalisierung. Sie entsteht, weil das Rohr hohl ist. Die Außenwand dehnt sich, die Innenwand kollabiert. Ohne innere Stütze gibt das Rohr nach. Abhilfe schafft eine innere Stütze. Verwenden Sie einen Dorn mit flexiblen Kugeln, der direkt in der Biegezone sitzt. Alternativ können Sie das Rohr fest mit Sand füllen. Beide Methoden verhindern das Kollabieren.
Kann man Edelstahl biegen, ohne dass er bricht?
Ja, aber man muss das Material mit Respekt behandeln. Edelstahl verfestigt sich schnell durch Kaltverformung. Je mehr man ihn bearbeitet, desto härter und spröder wird er. Er benötigt mehr Kraft als Baustahl und federt stärker zurück. Wenn Sie etwas Schwieriges biegen müssen, sollten Sie es vorher glühen. Die Wärmebehandlung macht das Metall weicher und verringert die Rissgefahr.
Worin besteht der Unterschied zwischen Luftbiegen und dem Durchschlagen des Bodens?
Beim Biegen ohne Stempel entsteht ein Spalt. Der Stempel drückt das Metall in die V-Matrize, stoppt aber, bevor das Metall den Boden erreicht. Dadurch wird Flexibilität erreicht. Ein Werkzeug kann viele Winkel erzeugen. Allerdings muss die Rückfederung berücksichtigt werden.
Wie berechnet man die flache Länge eines gebogenen Teils?
Sie benötigen die Biegezugabe. Das ist die Materialmenge, die sich beim Biegen tatsächlich dehnt. Die Formel hängt von der Materialstärke, dem Biegewinkel und dem Radius ab. Bei 90°-Biegungen in Stahl rechnet man üblicherweise mit der halben Materialstärke pro Biegung. Für präzise Arbeiten sollten Sie jedoch eine Biegezugabetabelle oder eine entsprechende Software verwenden. Ungenaues Schätzen führt zu unpassenden Teilen.






