
Die Form und das Material sind identisch. Warum benötigen manche Fabriken 5 Dollar für die Herstellung des einen und 2 Dollar für die des anderen? Das passiert täglich in Fabriken und Beschaffungsbüros.
Jede Fabrik arbeitet innerhalb eines Dreiecks: billig , schnell oder qualitativ hochwertig . Man wählt zwei davon. Das dritte leidet darunter. Das ist kein Geheimnis. So funktioniert die Fertigung nun einmal. Wer versucht, alle drei gleichzeitig zu erreichen, scheitert in der Regel.
Dieser Leitfaden konzentriert sich auf die Kostenfaktoren bei der Fertigung kundenspezifischer Teile. Am Ende dieses Leitfadens wissen Sie genau, wie Sie das nächste Angebot um 30 bis 50 Prozent senken können, ohne Abstriche bei der Qualität zu machen. Die Einsparungen sind keine Zauberei, sondern basieren auf fundierten Entscheidungen. Wer die Kostentreiber versteht, erhält niedrigere Preise. Wer nicht nachfragt, zahlt für Dinge, die er nicht benötigt.
Die versteckten Einrichtungskosten – Warum kleine Chargen teuer sind
Wie die Einrichtungszeit Ihr Budget für Sonderanfertigungen auffrisst
Eine Maschine beginnt nicht sofort mit der Bearbeitung, sobald ein Werkstück eintrifft. Zuerst erfolgt die Einrichtung. Jemand montiert den Schraubstock, ermittelt die Werkzeugkorrekturen, lädt das Programm und tastet den Werkstücknullpunkt ab. Das braucht Zeit, oft zwei Stunden, manchmal länger.
Dann beginnt die Bearbeitung. Fünf Minuten pro Teil. Vielleicht zehn.
Rechnen Sie es sich aus. Zwei Stunden sind 120 Minuten. Teilen Sie das durch fünf Minuten Bearbeitungszeit. Allein die Rüstzeit entspricht einem Arbeitsaufwand von 24 Teilen. Bei einer Charge von zehn Teilen entfällt der größte Teil der Rechnung auf die Wartezeit, nicht auf die eigentliche Bearbeitung. Kunden sehen eine einfache Preisspanne und erwarten einen einfachen Preis. Die Realität sieht anders aus. Bei einer Charge von zehn Teilen können die Rüstzeiten 92 Prozent der Gesamtkosten ausmachen. Nur acht Prozent entfallen auf die eigentliche Bearbeitung.
Wie man die Einrichtungskosten senkt
- Erhöhen Sie die Bestellmenge. Eine Charge von einhundert Teilen kostet pro Stück deutlich weniger als eine Charge von zehn Teilen.
- Mehrere Bearbeitungsschritte eines Bauteils lassen sich in einer Maschinenaufspannung kombinieren. Ein Bauteil, das drei separate Bearbeitungsschritte erfordert – Bohren auf Maschine 1, Fräsen auf Maschine 2 und Gewindeschneiden auf Maschine 3 –, verursacht drei Rüstkosten. Ein Bauteil, das alle Bearbeitungsschritte in einer Aufspannung durchführt, benötigt hingegen nur eine Rüstzeit. Dies erfordert jedoch vorausschauendes Denken. Ein Konstrukteur, der die Abläufe in der Fertigung versteht, kann Kosten senken, ohne das Endprodukt zu verändern.
Materialwahl – Die Grundlage für den Preis von Sonderteilen
Das Material ist entscheidend. Selbst das ausgefeilteste Design kann aus einem teuren Block kein billiges Teil herstellen. Wählt man die falsche Legierung oder den falschen Kunststoff, ist der Preis schon hoch, bevor überhaupt eine Maschine in Bewegung gesetzt wird.
Rohstoffkostenbereiche
Unterschiedliche Materialien haben sehr unterschiedliche Preise. Nicht nur der Preis pro Pfund spielt eine Rolle. Auch die Funktionsweise der Maschine, die Schnittgeschwindigkeit und der Werkzeugverschleiß beeinflussen den Preis.
| Material | Relative Kosten | Warum |
| Aluminium 6061 | Niedrig | Schneidet schnell. Hält lange. Jede Fabrik hat es auf Lager. |
| Edelstahl 304 | Medium | Höhere Belastung für die Werkzeuge. Geringere Schnittgeschwindigkeiten. Mehr Verschleiß. |
| PEEK (Kunststoff) | Hoch | Teurer Rohblock. Erfordert sorgfältige Bearbeitung. Benötigt Spezialwerkzeuge. |
Nicht standardmäßige Abmessungen vermeiden
Nicht standardmäßige Abmessungen stellen ein Problem dar. Ein Blechteil, das für 3.2 Millimeter statt 3.0 Millimeter ausgelegt ist, ist nicht vorrätig. Der Hersteller bestellt es speziell, zahlt einen Aufpreis, wartet auf die Lieferung und gibt diese Kosten an die Kunden weiter.
Gleiches gilt für Stangenmaterial. Eine Dicke von 12.7 Millimetern ist unüblich. 12.0 oder 12.5 Millimeter sind üblich. Halten Sie sich an die vom Händler angebotenen Größen. Konsultieren Sie Standard-Dickentabellen, bevor Sie eine Zeichnung fertigstellen. Wer dies ignoriert, zahlt 20 bis 50 Prozent mehr für Material mit der gleichen Funktion.
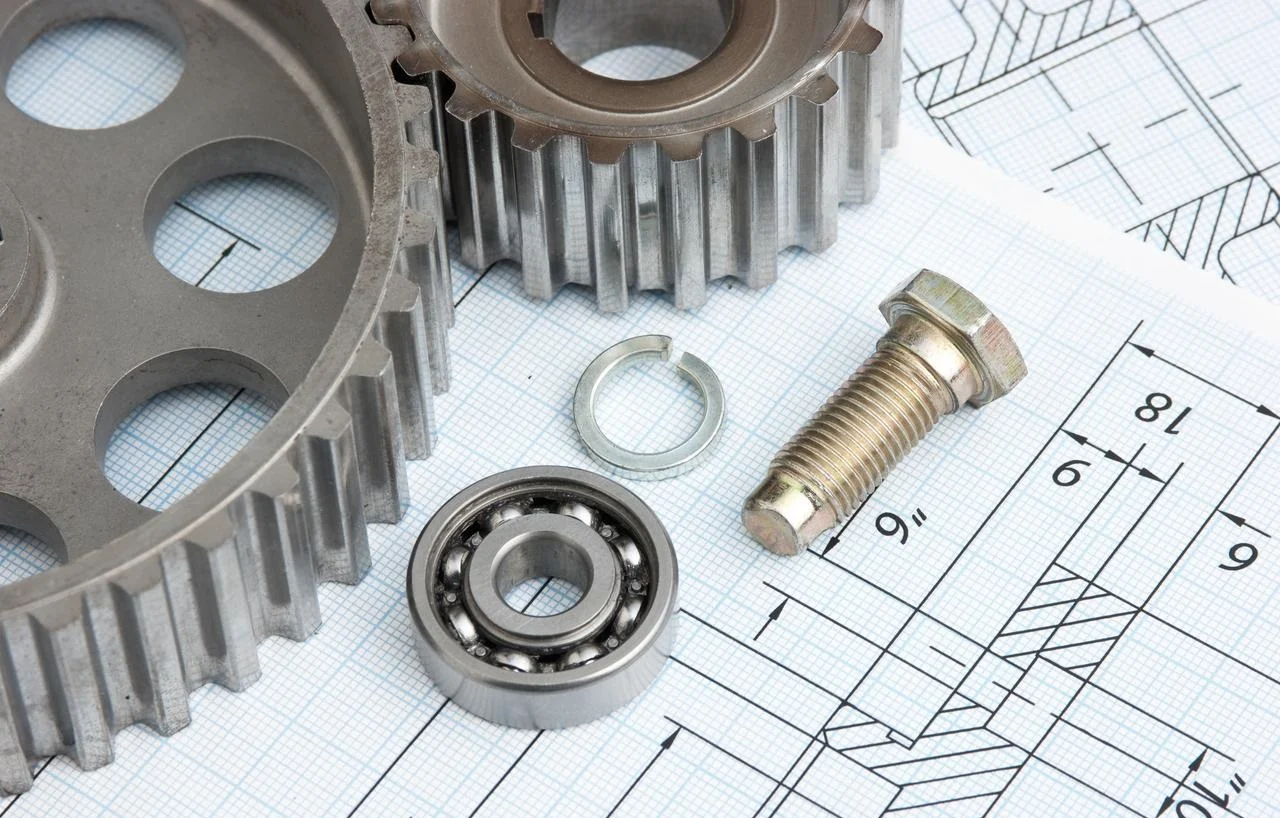
Toleranzen für Sonderteile – Die exponentielle Kostenkurve
Manche glauben, je strenger, desto besser. Diese Annahme kostet Geld. Viel Geld. Jeder noch so kleine Schritt hat seinen Preis.
Präzision kostet exponentiell, nicht linear.
Die Standardtoleranz beträgt plus/minus 0.1 Millimeter. Die meisten Fabriken erreichen diesen Wert problemlos. Standardmaschinen. Standardwerkzeuge. Standardprüfung. Das sind die Basiskosten.
Um eine Präzisionstoleranz von ± 0.025 Millimetern zu erreichen, benötigt das Werk nun bessere Maschinen, neuere Werkzeuge, häufigere Kontrollen und geringere Schnittgeschwindigkeiten. Der Preis steigt dadurch auf das Zwei- bis Dreifache der ursprünglichen Kosten. Ein Teil, das mit Standardtoleranz zehn Dollar kostete, kostet nun zwanzig bis dreißig Dollar.
Gehen wir noch einen Schritt weiter hin zu höchster Präzision im Bereich von plus/minus 0.005 Millimetern. Das ist eine ganz andere Welt. Temperaturkontrollierte Räume. Spezialmaschinen. Mehrere Prüfschritte. Die Ausschussquote steigt. Der Preis schnellt auf das Zehn- bis Zwanzigfache der ursprünglichen Kosten hoch. Dasselbe Teil, das früher zehn Dollar kostete, kostet jetzt einhundert bis zweihundert Dollar.
Der Unterschied zwischen 0.1 und 0.005 Millimetern ist mit bloßem Auge nicht sichtbar. Der Unterschied auf der Rechnung ist jedoch enorm.
Die Goldene Regel der Toleranz
Ziehen Sie die Maße nur dort fest, wo sich Teile berühren oder fluchten. Eine Lagerfläche erfordert Präzision. Eine Presspassung erfordert Präzision. Ein Gegengewinde erfordert Präzision. Alles andere nicht.
Die meisten Maße eines Bauteils beziehen sich lediglich auf den Freiraum um das Bauteil herum. Es besteht kein funktionaler Kontakt. Diese Maße können etwas Spielraum haben. Eine Toleranz von plus/minus 0.5 Millimetern ist völlig ausreichend.
Wer diese Regel kennt, betrachtet eine Zeichnung und lockert die Toleranzen um neunzig Prozent. Das Bauteil funktioniert trotzdem. Der Preis sinkt deutlich. Die Fabrik freut sich, weil die Arbeit einfacher wird.
Wer jedes Detail optimiert, zahlt für eine Präzision, die er nie nutzt. Das Bauteil funktioniert dadurch nicht besser, sondern kostet nur mehr. Das ist keine Ingenieurskunst, sondern reine Verschwendung.
Geometrische Komplexität – Design für das Werkzeug, nicht für das Auge
Ein Bauteil kann auf dem Bildschirm wunderschön aussehen. Sanfte Kurven. Scharfe Kanten. Elegante Konturen. Doch dann betrachtet ein Maschinenschlosser die Zeichnung und seufzt. Die Form stößt beim Bearbeiten an ihre Grenzen. Der Preis steigt.
Die Konstruktion eines Schneidwerkzeugs unter Berücksichtigung der tatsächlichen Bewegungsabläufe unterscheidet sich von der Konstruktion unter ästhetischen Gesichtspunkten.
Warum scharfe Innenkanten bei Sonderteilen teuer sind
Ein Fräser ist rund. Er dreht sich. Beim Umrunden einer Ecke beschreibt er einen Radius. Das ist einfach Geometrie. Daran führt kein Weg vorbei.
Ein Konstrukteur, der eine scharfe Innenkante fordert, verlangt etwas, das mit einem Standardfräswerkzeug unmöglich ist. Die Fabrik hat zwei Möglichkeiten: Erstens, einen sehr kleinen Fräser zu verwenden und viele langsame Durchgänge durchzuführen, um eine annähernd scharfe Kante zu erzielen. Zweitens, auf Funkenerosion (EDM) umzusteigen, bei der die Kante mit einer Elektrode eingebrannt wird. Beide Optionen erhöhen die Kosten für dieses Merkmal um 50 bis 100 Prozent.
Die Lösung ist einfach: Rundungen hinzufügen. Verwenden Sie Radien, die den Standardwerkzeuggrößen entsprechen: drei Millimeter, sechs Millimeter, zehn Millimeter. Ein Maschinenbediener sieht einen Radius von drei Millimetern und wählt einen Fräser mit sechs Millimetern Durchmesser. Das Werkzeug passt. Die Ecke wird in einem Arbeitsgang bearbeitet. Alle können weitermachen.
Tiefe Löcher und dünne Wände
Löcher verursachen mehr Probleme, als man denkt. Ein flaches Loch ist einfach zu handhaben. Ein tiefes Loch nicht.
Hier eine hilfreiche Regel: Übersteigt die Bohrtiefe das Vierfache des Durchmessers, benötigt das Werk Spezialwerkzeuge. Langhubbohrer. Bohrzyklen mit Einzelhubtechnik. Zusätzliche Zeit für die Späneabfuhr. All dies verursacht zusätzliche Kosten.
Sehr tiefe Bohrungen, mit dem Zehnfachen des Durchmessers oder mehr, erfordern Spezialausrüstung. Nicht jede Fabrik verfügt darüber. Diejenigen, die sie haben, berechnen sie kostenpflichtig.
Dünne Wände stellen eine weitere Falle dar. Metallwände mit einer Dicke von weniger als einem Millimeter verformen sich während der Bearbeitung. Der Fräser drückt gegen das Material. Das Material drückt zurück. Dann schnellt es zurück. Die Folge sind Rattern, Vibrationsspuren auf der Oberfläche, schlechte Oberflächengüte und potenzieller Ausschuss.
Um Vibrationen zu vermeiden, läuft die Maschine in der Fabrik langsamer. Leichte Schnitte. Mehrere Durchgänge. Ein Bearbeitungsschritt, der normalerweise dreißig Sekunden dauern sollte, dauert drei Minuten.
Die bessere Vorgehensweise ist einfach: Wo möglich, die Wandstärke erhöhen. Angemessene Wandstärkenverhältnisse einhalten. Tiefe, enge Hohlräume vermeiden.
Oberflächenfinish Anforderungen – Vom Rohzustand bis zum Hochglanzpolieren
Das Werkstück kommt mit einer gewissen Oberflächenstruktur aus der Maschine. Es weist Bearbeitungsspuren auf und hat möglicherweise eine leichte Textur. Dies ist der Zustand nach der Bearbeitung. Es ist funktionsfähig und preiswert. Viele lehnen es ab, weil es unfertig aussieht.
Dann zahlen sie extra, um das Aussehen der Oberfläche zu verändern. Manchmal ist dieses Geld gut angelegt. Oft aber nicht.
Kostenvergleichstabelle (im Vergleich zum Ausgangszustand)
| Farbe | Methodik | Kostenmultiplikator | Am besten geeignet für |
| Wie bearbeitet | Keine Präsentation | 1x | Versteckte Oberflächen |
| Perlenexplosion | Schleifmittel | 1.2x | Verbraucherwohnungen |
| Anodisieren | Elektrochemisch | 1.5x | Aluminium-Korrosionsschutz |
| Spiegelpolitur | Manuelles Polieren | 3-5x | Medizinisch/ästhetisch |
Frage dich selbst: Brauche ich dieses Finish wirklich?
Rohes Aluminium eignet sich hervorragend für Innenhalterungen. Es korrodiert unter normalen Bedingungen in Innenräumen nicht. Werkzeugspuren beeinträchtigen die Oberfläche nicht. Die Halterung hält in beiden Fällen.
Für Außenteile kann eine Oberflächenbehandlung erforderlich sein. Korrosionsschutz ist bei Schiffsbauteilen wichtig. Ästhetische Anforderungen spielen bei Konsumgütern eine Rolle. Medizinprodukte benötigen spezielle Oberflächenbeschaffenheiten für die Reinigung oder Biokompatibilität.
Die Frage ist einfach: Hat diese Funktion einen Nutzerkontakt, ist sie den Witterungsbedingungen ausgesetzt oder hat sie Auswirkungen auf Patienten? Wenn nicht, lassen Sie sie unverändert. Nutzen Sie die Einsparungen. Investieren Sie sie sinnvoll.
Menge der Sonderteile – Der Lautstärkehebel
Einrichtung und Programmierung verteilen sich auf mehr Einheiten. Werkzeugkosten amortisieren sich. Der Maschinenbediener wird nach den ersten gefertigten Teilen schneller. Jeder Arbeitsschritt wird effizienter.
Wie die Stückkosten mit zunehmender Größe sinken
Ein Teil schmerzt. Viele Teile helfen. Die Rechnung ist einfach.
Ein Bauteil kostet fünfhundert Dollar. Der größte Teil davon entfällt auf Einrichtung und Programmierung.
Zehn Teile kosten jeweils sechzig Dollar. Der Aufbau ist recht aufwendig.
Hundert Teile kosten jeweils zwölf Dollar. Die Fabrik arbeitet effizienter.
Tausend Teile kosten jeweils vier Dollar. Gleiches Teil. Niedrigerer Preis.
Bestellen Sie gleich mehrere Artikel. Kombinieren Sie Ihren Bedarf mit dem anderer Kunden. Jede zusätzliche Einheit senkt den Durchschnittspreis. Der erste Artikel ist immer der teuerste.
Sekundäre Betriebsabläufe – Wo sich die Kosten vervielfachen
Ein Teil wird von der Maschine abgenommen. Es ist noch nicht fertig. Viele Teile müssen nachbearbeitet werden. Jeder zusätzliche Arbeitsschritt kostet Zeit und Geld.
Gängige Sekundäroperationen und deren Kostenauswirkungen
Das Entgraten ist üblicherweise im Preis inbegriffen. Fabriken erwarten, dass scharfe Kanten entfernt werden. In den meisten Fällen fallen keine zusätzlichen Kosten an.
Das Gewindeschneiden ist maschinell günstig. Das gleiche Programm, das das Werkstück fräst, schneidet auch das Gewinde. Manuelles Gewindeschneiden ist teuer. Jemand steht an einer Werkbank und schneidet in jedes Loch einen Gewindebohrer. Diese Arbeitskosten summieren sich schnell.
Die Wärmebehandlung erhöht die Teilekosten um 20 bis 40 Prozent und verlängert die Lieferzeit um ein bis drei Tage. Das Teil wird in einem anderen Werk wärmebehandelt und kommt zurück. Kunden bezahlen für diesen Service und die Wartezeit.
Lackieren oder Siebdruck verdoppeln oft die Teilekosten. Das ist keine maschinelle Bearbeitung, sondern ein separater Prozess. Andere Ausrüstung und andere Fachkenntnisse sind erforderlich.
Die wichtigste Frage, die Sie Ihrem Werk stellen sollten
Hier ist die Frage, die Geld spart: „Welche Komponente meiner Firma ist in der Herstellung am teuersten?“
Der Maschinenschlosser wird auf eines hinweisen: Ein tiefes Loch. Eine enge Toleranz. Eine schwierige Oberflächenbeschaffenheit. Ein zweiter Arbeitsgang, der Handarbeit erfordert.
Dann überarbeiten Sie diese Funktion. Vereinfachen Sie sie. Entfernen Sie sie. Ersetzen Sie sie durch eine Standardfunktion. Der Rest des Bauteils kann unverändert bleiben. Der Preis sinkt, weil der teure Teil der Arbeit wegfällt.
Fabriken geben die Antwort selten von selbst, ohne danach gefragt zu werden. Wer fragt, erhält bessere Angebote. Wer nicht fragt, zahlt für Funktionen, die er nicht benötigt.
Inspektion und Qualitätsniveau – Bezahlen für Sicherheit
Die Prüfung ist nicht kostenlos. Jemand vermisst das Bauteil, notiert die Werte und trifft eine Entscheidung: bestanden oder nicht bestanden. Das kostet Zeit, und Zeit ist Geld.
Verschiedene Arbeitsvorgänge erfordern unterschiedliche Prüfstandards. Die Durchführung von Prüfungen nach Luft- und Raumfahrtstandards für eine Prototypenhalterung ist Verschwendung. Auf die Prüfung eines medizinischen Bauteils zu verzichten, ist fahrlässig.
Vier Inspektionsstufen
- rein visuell is Am günstigsten. Prüft auf offensichtliche Kratzer oder Grate. Keine Messungen. Schnell. Billig. Riskant. Geeignet für Dinge, die nicht so wichtig sind.
- Spot aus der Ferne überprüfen at Zehn Prozent sind bei den meisten Produktionsläufen Standard. Die Fabrik entnimmt jedes zehnte Teil, prüft dessen kritische Merkmale und geht davon aus, dass die restlichen Teile in Ordnung sind. So lassen sich größere Probleme erkennen, ohne die Produktionslinie zu verlangsamen.
- 100% InspektionErhöht die Teilekosten um 30 bis 50 %. Jedes einzelne Teil wird vermessen. Jede Abmessung wird geprüft. Langsamer. Teurer. Geringeres Risiko. Wird eingesetzt, wenn ein fehlerhaftes Teil größere Probleme verursacht.
- CMM mit vollständiger Dokumentation fügt Die Kosten belaufen sich auf ein bis zweihundert Prozent. Eine Koordinatenmessmaschine erfasst jedes Merkmal, erstellt einen Bericht und speichert die Daten. Diese Daten werden dauerhaft archiviert und dienen Aufsichtsbehörden und Prüfern.
Passen Sie die Qualität an die Anwendung an.
Für die Luft- und Raumfahrt sowie für medizinische Bauteile sind vollständige CMM-Berichte erforderlich. Aufsichtsbehörden erwarten diese. Bei Fehlern drohen Klagen. Sicherheit ist ein wichtiger Faktor.
Prototypen von Spielzeugen benötigen lediglich eine Sichtprüfung. Eine kleine Unebenheit an einem Prototyp ist unbedenklich. Sparen Sie sich das Geld.
Bei Bauteilen für Industrieanlagen liegt die Grenze. Stichproben sind in der Regel ausreichend. Man sollte sich fragen, was passiert, wenn ein defektes Teil durchrutscht. Eine zerkratzte Verkleidung ist kein Problem, eine gebrochene Welle hingegen schon. Der Prüfaufwand sollte den möglichen Folgen eines Fehlers entsprechen.
Ihr 5-Schritte-Aktionsplan zur Senkung der Kosten für Sonderteile noch heute
Bevor Sie die nächste Zeichnung zur Angebotserstellung einreichen, sollten Sie diese fünf Punkte beachten. Der Preis wird sinken. Das Bauteil wird weiterhin funktionieren.
-
Lockern Sie alle unnötigen Toleranzen.
Die meisten Maße müssen nicht exakt sein. Man macht sie nur aus Gewohnheit zu genau. Schau dir die Zeichnung an. Finde alle Zahlen mit einer Abweichung von plus oder minus 0.01. Überlege, ob das realistisch ist. Ändere es auf plus oder minus 0.1. Die Maschine findet das problemlos.
-
Verrunden Sie alle Innenecken (entsprechend den Standardwerkzeuggrößen).
Ein Fräser ist rund. Konstruieren Sie entsprechend. Runden Sie jede Ecke mit einem Radius ab, der einer Standardwerkzeuggröße entspricht. Drei Millimeter. Sechs Millimeter. Zehn Millimeter. Keine scharfen Innenkanten mehr. Keine Kosten für die Funkenerosion mehr.
-
Mehrere Teile zu einer einzigen Sammelbestellung zusammenfassen.
Ein Teil deckt die gesamten Kosten. Zehn Teile verteilen die Kosten. Hundert Teile machen es günstig. Kombinieren Sie Teile für ein einzelnes Projekt. Fügen Sie Ersatzteile zur Bestellung hinzu. Finden Sie jemanden, der ähnliche Arbeiten benötigt. Jedes zusätzliche Teil senkt die durchschnittlichen Kosten.
-
Auf Standardmaterialstärken umstellen.
Standardgrößen haben ihren Sinn. Drei Millimeter Blech. Zwölf Millimeter Stange. Verwenden Sie, was die Händler vorrätig haben. Vermeiden Sie Sonderanfertigungen. Fast niemand hat 3.2 Millimeter auf Lager. Jeder hat 3.0 Millimeter auf Lager.
-
Fragen Sie Ihre Fabrik: „Welches Element in meiner Zeichnung ist am teuersten?“
Der Maschinenschlosser wird auf etwas hinweisen. Ein tiefes Loch. Eine scharfe Kante. Eine geringe Toleranz. Eine ungewöhnliche Oberflächenbeschaffenheit. Dann wird dieses Merkmal geändert. Vereinfacht. Entfernt. Der Rest des Teils bleibt unverändert. Der Preis sinkt.
Entdecken Sie NOBLE – Ihr Partner in Präzisions-CNC-Bearbeitung
Unsere Kernverarbeitungskapazitäten
CNC Dienstleister (3-Achsen, 4-Achsen, 5-Achsen)
Drei-Achs-Fräsen eignet sich für ebene Teile, einfache Prototypen und grundlegende Geometrien. Das Werkzeug bewegt sich in X-, Y- und Z-Richtung. Das ist für die meisten Anwendungen ausreichend.
Die Vier-Achs-Indexierung ergänzt die Bearbeitung um eine Drehachse. Ein Werkstück kann Bohrungen oder Bearbeitungselemente an mehreren Seiten erhalten. Eine manuelle Neupositionierung des Werkstücks entfällt. Ausrichtungsfehler werden vermieden.
Die simultane Fünf-Achs-Bearbeitung bewältigt komplexe Konturen, Hinterschneidungen und organische Formen. Eine Aufspannung. Ein Koordinatensystem. Höchste Präzision für anspruchsvolle Bauteile.
CNC-Drehen (Schweizer und angetriebene Werkzeuge)
Präzisionsgefertigte zylindrische Teile. Wellen, Bolzen, Buchsen, Ringe. Langdrehautomaten für lange, dünne Teile. Angetriebene Werkzeuge zum Fräsen von Konturen an runden Bauteilen direkt an der Drehmaschine.
Prototypenentwicklung bis Serienfertigung
Kleinserien von einem bis hundert Teilen. Schnelle Bearbeitung. Minimaler Werkzeugaufwand. Ideal für Tests oder Kleinserien.
Mittelserien von einhundert bis fünftausend Teilen. Optimierte Vorrichtungen. Wettbewerbsfähige Stückpreise. Die Rüstkosten verteilen sich gleichmäßig.
Die Serienproduktion umfasst über fünftausend Teile. Eigene Fertigungszellen. Just-in-time-Lieferung. Der Stückpreis sinkt deutlich.
Warum Kunden sich für NOBLE entscheiden
Keine versteckten Kosten. Der Kostenvoranschlag beinhaltet Einrichtung, Material und alle Folgearbeiten. Keine unerwarteten Gebühren bei Rechnungsstellung.
DFM-Feedback ist kostenlos. Wir prüfen jede Zeichnung vor der Angebotserstellung. Dabei weisen wir auf kostenintensive Details wie scharfe Innenecken oder unrealistische Toleranzen hin. Kunden sparen oft allein durch diese Prüfung 30 bis 50 Prozent.
Transparente Lieferzeiten. Expresslieferung in drei bis fünf Tagen. Standardlieferung in zehn bis fünfzehn Werktagen. Wir informieren Sie im Voraus über Verzögerungen. Ohne Ausreden.
Technischer Support aus den USA. Unsere Anwendungstechniker sprechen Englisch. Sie sind während der üblichen Geschäftszeiten erreichbar. Fragen werden schnell beantwortet.
Eine Geheimhaltungsvereinbarung ist Standard. Wir unterzeichnen die Geheimhaltungsvereinbarung des Kunden, bevor wir Dateien erhalten. Sein geistiges Eigentum wird wie unser eigenes behandelt. Keine Weitergabe. Keine Lecks. Keine Ausnahmen.
FAQ
Warum ist die CNC-Bearbeitung bei kleinen Stückzahlen so teuer?
Rüstzeiten fressen das Budget. Eine Maschine steht still, während jemand Werkzeuge einlegt, Korrekturen vornimmt und das Programm testet. Diese Zeit wird in Rechnung gestellt. Produziert man fünfzig oder mehr Teile, verlängert sich der Rüstaufwand.
Kann ich vor der Konstruktion des gesamten Bauteils ein kostenloses Angebot erhalten?
Ja. Senden Sie eine Skizze. Senden Sie eine STEP-Datei. NOBLE erstellt Ihnen gerne ein kostenloses Angebot. Dieses Angebot ist unverbindlich und dient lediglich als erste Orientierungshilfe, bevor Sie viel Zeit in detaillierte Zeichnungen investieren.
Ist die Fertigung im Ausland immer günstiger?
Nein. Bei geringen Stückzahlen unter 500 Teilen sind lokale Fabriken oft im Vorteil. Hinzu kommen Versandkosten, Zölle und Lieferzeiten. Der Vorteil der Offshore-Produktion schwindet. Bei hohen Stückzahlen im Tausenderbereich sieht die Rechnung anders aus.
Was ist eine Erstbemusterungsprüfung (FAI) und benötige ich eine?
Eine Erstmusterprüfung (FAI) ist ein vollständiger Messbericht des ersten Maschinenteils. Sie belegt, dass alle Maße den Zeichnungen entsprechen. Bezahlen Sie die FAI bei der ersten Produktionsserie. So werden Probleme erkannt, bevor tausend fehlerhafte Teile gefertigt werden. Bei Prototypen ist sie nicht erforderlich. Prototypen sind bereits Teststücke und müssen nicht zertifiziert werden.







