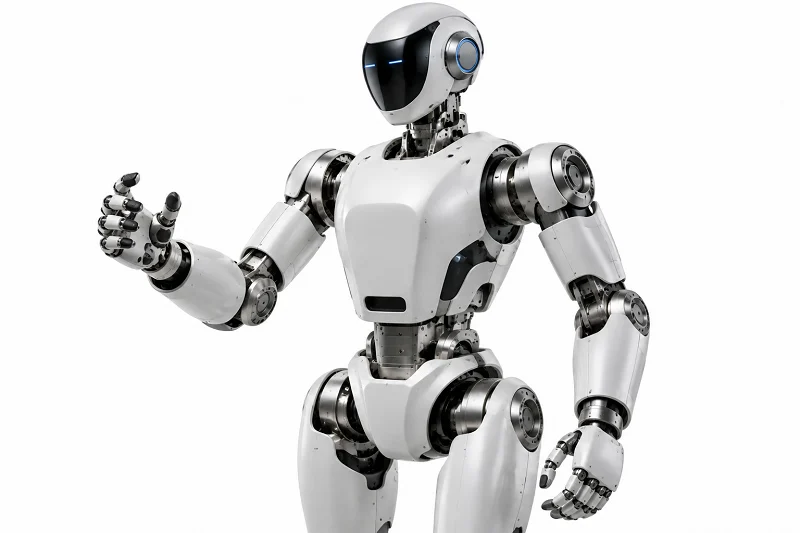
Der Markt für Exoskelette erreichte 2025 ein Volumen von 850 Millionen US-Dollar. Er wächst jährlich um 21.4 %. Dies treibt die Nachfrage nach Exoskelett-Strukturbauteilen an, die ein optimales Verhältnis von Festigkeit und Gewicht aufweisen.
Exoskelette in der Natur liefern uns Ideen. Die Exoskelette von Krebstieren besitzen eine mehrschichtige Cuticula. Diese Cuticula enthält Chitin und Kalziumkarbonat. Die Epicuticula versiegelt die Oberfläche der Cuticula. Die Exocuticula besteht aus dichtem Chitin, was sie hart macht. Die Endocuticula hingegen enthält flexibles Chitin, das sie widerstandsfähig macht. Chitin verleiht der Cuticula ihre Festigkeit. Das Chitin in der Exocuticula wirkt verschleißfest. Das Chitin in der Endocuticula dämpft Stöße. Kalziumkarbonat härtet die Exocuticula. Die Epicuticula enthält nur wenig Chitin. Exocuticula und Endocuticula bilden den Hauptteil der Cuticula. Dieses Cuticulasystem sorgt für ein ausgewogenes Verhältnis von Gewicht und Festigkeit. Ingenieure studieren die Cuticula, um Anregungen zu erhalten. Die Exocuticula zeigt, wie Verschleiß widersteht. Die Endocuticula zeigt, wie Stöße gedämpft werden. Die Epicuticula zeigt, wie die Cuticula versiegelt wird. Diese natürlichen Materialien inspirieren menschliche Konstruktionen.
Menschliche Exoskelette nutzen diese Erkenntnisse. Medizinische Exoskelette unterstützen die Rehabilitation. Industrielle Exoskelette reduzieren die Belastung.
Dieser Leitfaden beantwortet Ihre Fragen. Welche Teile sind wichtig? Welche Materialien eignen sich am besten? Wie stellen wir sie her? Lesen Sie weiter.
Kernkomponenten von Exoskelett-Strukturteilen
Jedes Exoskelett basiert auf drei Hauptbausteinen: Tragrahmen, die das Gewicht aufnehmen; Gelenke und Aktuatoren, die die Bewegungen ermöglichen; und Mensch-Maschine-Schnittstellen, die das Gerät mit dem Körper verbinden. Diese Strukturteile des Exoskeletts arbeiten als ein System zusammen. Jedes Teil beeinflusst die Funktion der anderen.
Tragende Rahmen und Fahrgestell
Das Gerüst bildet das Grundgerüst jedes Exoskeletts. Es trägt die Nutzlast, leitet Kräfte ab und fixiert alle anderen Bauteile . Ingenieure wählen die Materialien nach Festigkeit, Gewicht und Kosten aus. Die mechanischen Eigenschaften des Gerüsts bestimmen, wie viel Last der Benutzer tragen kann, ohne zu ermüden.
Rahmendesigns aus Aluminium und Titan
Aluminiumlegierungen wie 7075 bieten ein hohes Festigkeits-Gewichts-Verhältnis. Sie sind kostengünstiger als Titan und lassen sich gut bearbeiten. Titan bietet Korrosionsbeständigkeit und Langlebigkeit. Es eignet sich besonders für medizinische und militärische Exoskelette, die Schweiß, Feuchtigkeit oder extremen Umgebungsbedingungen ausgesetzt sind. Beide Metalle halten wiederholter Belastung gut stand. Ein gefräster Aluminiumrahmen wiegt einige Kilogramm. Eine Titanversion ist zwar schwerer, hält aber im Einsatz deutlich länger.
Kohlenstofffaser-Verbundstrukturen
Kohlenstofffaserverbundwerkstoffe reduzieren das Gewicht erheblich. Sie bieten hohe Steifigkeit bei geringer Masse. Das ist besonders wichtig für Exoskelette, die den ganzen Tag getragen werden. Kohlenstoffstützen und -verbindungen kommen in Geräten für die oberen und unteren Extremitäten zum Einsatz. Durch die spezielle Faserverbundtechnik können Ingenieure die Steifigkeit in verschiedene Richtungen anpassen. Ein Kohlenstoffrahmen kann sich in einer Achse biegen und in einer anderen steif bleiben. Eine solche Kontrolle ist mit Metall allein kaum zu erreichen.
Gelenke, Aktuatoren und Antrieb
Gelenke ermöglichen die Bewegung des Rahmens. Aktuatoren liefern die Kraft. Zusammen verwandeln sie eine starre Struktur in eine funktionierende Maschine. Die konstruktive Herausforderung besteht darin, Motoren, Getriebe, Sensoren und die Verkabelung auf engstem Raum nahe am Gehäuse unterzubringen.
Künstliche Muskeln und motorbetriebene Systeme
Motorbetriebene Exoskelette nutzen Elektromotoren, Hydraulikzylinder oder pneumatische Systeme. Diese Komponenten leisten aktive Unterstützung. Sensoren und Steuerungsalgorithmen erkennen die Bewegungsabsichten des Nutzers und koordinieren die motorische Unterstützung für die Gliedmaßenbewegung. Dadurch wird das Antriebssystem mit Mensch-Maschine-Schnittstellen verbunden. Das Ergebnis sind mehr Kraft und Ausdauer für industrielle, militärische oder Rehabilitationsanwendungen. Das Wyss Institute der Harvard University verfolgt einen anderen Ansatz. Es entwickelt weiche Exoskelette mit flexiblen, textilen Aktuatoren und integrierter Sensorik. Die Systeme sind leicht und mit bestehenden Mobilitätshilfen kompatibel.
Gelenkmechanismen für den Bewegungsbereich
Der Aktor bewegt Gelenke wie Hüfte, Knie, Sprunggelenk, Schulter und Ellbogen. Er wandelt die Motorrotation in Gelenkgeschwindigkeit und Drehmoment um. Eine kompakte Antriebseinheit wie die BCSA integriert einen rahmenlosen Motor und ein Zykloidgetriebe in ein schlankes Gehäuse. Das Zykloidgetriebe erhöht das Drehmoment durch Untersetzung und verteilt die Last auf mehrere Kontaktflächen. Dadurch kann das Gelenk wiederholte Belastungen und äußere Einwirkungen beim Gehen besser bewältigen. Auch die Größe spielt eine Rolle. Steht die Antriebseinheit zu weit hervor, kann sie benachbarte Strukturen behindern und die natürliche Bewegung einschränken. Schlankere, körpernah platzierte Aktoren erhalten die natürliche Gelenkbewegung. Mehrere Gelenkaktoren erhöhen das Gewicht. Eine Verkleinerung allein reicht nicht aus, wenn das Drehmoment zu gering wird. Erforderliches Gelenkdrehmoment, Bewegungsbereich, Betriebsgeschwindigkeit, Aktorabmessungen und Gewicht müssen gemeinsam berücksichtigt werden.
| Faktor | Auswirkungen auf die Gelenke des Exoskeletts |
| Akteurrolle | Entscheidet, ob das Gelenk die erforderliche Bewegung und das notwendige Drehmoment bereitstellen kann. |
| Beispiel für einen Aktuatortyp | BCSA integriert einen rahmenlosen Motor und ein Zykloidgetriebe in eine schlanke, kompakte Struktur |
| Drehmomentabgabe | Das Zykloidgetriebe trägt zu einem hohen Drehmoment bei und ist geeignet, wiederholte Belastungen oder äußere Einwirkungen zu bewältigen. |
| Bewegungsfreiheit | Schlankere, körpernah platzierte Aktuatoren tragen dazu bei, die natürliche Gelenkbewegung zu erhalten. |
| Größe und Gewicht | Die Konstruktion muss ein Gleichgewicht zwischen Kompaktheit und ausreichendem Drehmoment für Bewegungsabläufe und Gelenkbelastungen herstellen. |
| Designbetrachtung | Die Wahl des Aktuators beeinflusst sowohl die Bewegungsfähigkeit als auch die Drehmomentleistung direkt. |
Teile der Mensch-Maschine-Schnittstelle
Die Schnittstelle ist die Verbindung zwischen Maschine und Körper. Sie muss sich angenehm anfühlen, sicheren Halt bieten und Kräfte schmerzfrei übertragen. Ein gutes Schnittstellendesign gewährleistet die Sicherheit des Nutzers und die Effektivität des Geräts.
Bruststützen und Gliedmaßenmanschetten
Bruststützen verteilen die Last gleichmäßig über den Oberkörper und stabilisieren das Exoskelett beim Heben oder bei Arbeiten über Kopf. Manschetten umschließen Arme oder Beine und übertragen unterstützendes Drehmoment auf den Benutzer. Angetriebene Armteile verfügen oft über Manschetten an Unter- und Oberarm, die sich an unterschiedliche Körpergrößen anpassen müssen. Modulare und adaptive Befestigungssysteme lösen dieses Problem. Sie nutzen verstellbare Komponenten, Schnellverschlüsse und anpassbare Schnittstellen. Verstellbare Gurte, modulare Gelenkeinheiten und rekonfigurierbare Rahmenelemente ermöglichen es, ein Gerät für viele Benutzer zu verwenden.
Gepolsterte Kontaktpunkte und Gurte
Polsterungen reduzieren den Druck auf die Haut. Gurte fixieren das Gerät während der Bewegung. Össur entwickelt Prothesen und Orthesen mit integrierter Sensortechnik und Mikroprozessorsteuerung. Die Exoskelette nutzen adaptive Echtzeit-Algorithmen, die die Unterstützung an die Bewegungsmuster des Nutzers und die Umgebungsbedingungen anpassen. Intelligente Sensoren erkennen die Absicht des Nutzers und bieten nahtlose Unterstützung beim Gehen, Stehen und bei Übergangsbewegungen. Dies veranschaulicht das Zusammenspiel von Exoskelett-Struktur, Aktorik und Mensch-Maschine-Schnittstelle.
Aus praktischer Sicht erfordert die Herstellung dieser Exoskelett-Strukturteile enge Toleranzen und gleichbleibende Qualität. NOBLE, ein führendes chinesisches Fertigungsunternehmen, bietet in diesem Bereich herausragende Serviceleistungen und professionelles Bearbeitungs-Know-how. Das Team unterstützt Kunden beim effizienten Übergang vom Prototyp zur Serienproduktion. Ob Sie gefräste Aluminiumrahmen oder maßgefertigte Kohlefaserstützen benötigen – ein Partner mit der richtigen Ausrüstung macht den Unterschied.
Materialien für Exoskelett-Strukturteile
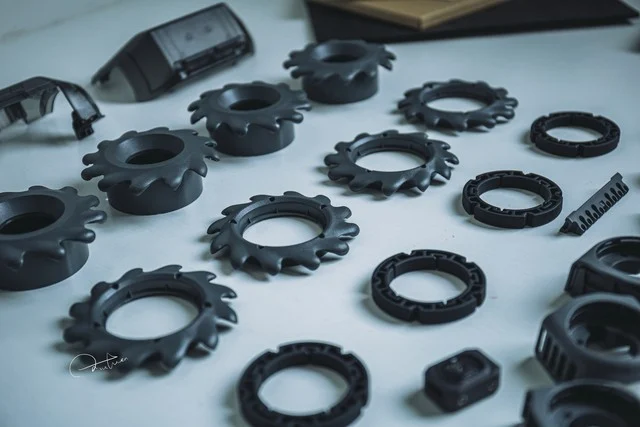
Die Wahl des richtigen Materials für Exoskelett-Strukturteile erfordert ein ausgewogenes Verhältnis. Gefragt sind geringes Gewicht, hohe Festigkeit und lange Lebensdauer. Kein einzelnes Material kann all diese Anforderungen erfüllen. Deshalb kombinieren Ingenieure Metalle, Verbundwerkstoffe und Polymere. Betrachten wir die wichtigsten Optionen.
Aluminium 7075 und Titan
Aluminium 7075-T6 ist ein bevorzugtes Material für Exoskelett-Rahmen. Seine Zugfestigkeit erreicht 572 MPa, die Streckgrenze 503 MPa. Zum Vergleich: 6061-T6 weist eine Zugfestigkeit von 310 MPa und eine Streckgrenze von 276 MPa auf. Das entspricht einer um etwa 83 % höheren Streckgrenze. Die Dichte beträgt 2.81 g/cm³ gegenüber 2.70 g/cm³ bei 6061. Zwar ist 7075 etwas schwerer, aber sein Verhältnis von Festigkeit zu Gewicht ist deutlich besser. Es erreicht etwa 204 MPa/(g/cm³). Titan Grad 5 liegt bei etwa 187 MPa/(g/cm³). Somit ist 7075 für gewichtskritische Bauteile rund 9 % effizienter. 7075-T6 in Luft- und Raumfahrtqualität mit Magnesiumverstärkungen kann das Gewicht um bis zu 40 % reduzieren, während die Streckgrenze über 500 MPa bleibt. Das ist wichtig für Rahmenelemente, die eine hohe Festigkeit und eine geringe Masse erfordern.
Hohes Festigkeits-Gewichts-Verhältnis von 7075 Aluminium
Die Bearbeitbarkeit von 7075 liegt bei 5/10, die von 6061 bei 8/10. 7075 ist also schwieriger zu bearbeiten. Der Vorteil liegt jedoch in der höheren Beständigkeit gegenüber bleibenden Verformungen. Dies ist besonders vorteilhaft bei stoßempfindlichen Strukturen wie Kniegelenken und Hüftprothesen. Anodisierung und Plasmaelektrolytische Oxidation können die Verschleißfestigkeit und Biokompatibilität weiter verbessern. Präzisionsbearbeitung und additive Fertigung ermöglichen zudem eine hohe Maßgenauigkeit.
Titan für Korrosionsbeständigkeit und Langlebigkeit
Titanlegierungen spielen ihre Stärken dort aus, wo Korrosion und Hautkontakt wichtig sind. Sie sind beständig gegen Schweiß, Feuchtigkeit und raue Umgebungsbedingungen. Ihre Biokompatibilität eignet sich ideal für Exoskelett-Strukturteile, die die Haut des Trägers berühren. Dadurch wird das Risiko von allergischen Reaktionen oder Unbehagen verringert. Exoskelette sind täglich Verschleiß, Korrosion und Stößen ausgesetzt. Titan hält all diesen Belastungen stand. Der Nachteil? Die Materialkosten können die Systemkosten verdreifachen. Daher setzen Ingenieure es gezielt ein – an Gelenken, Bolzen und stark beanspruchten Stellen.
Kohlenstofffaser und Hybride
Kohlenstofffaserverbundwerkstoffe sind die Leichtbau-Champions. Sie sind 30–40 % leichter als Aluminiumalternativen und weisen dennoch die gleiche Festigkeit auf. Das ist ein enormer Vorteil für tragbare Geräte.
Hohe Steifigkeit und Gewichtsreduzierung
Die spezifische Steifigkeit ist entscheidend. Kohlenstofffasergewebe erreicht 84–94 MN·m/kg. Hochmodulige unidirektionale Materialien erzielen 133–150 MN·m/kg. Aluminium 7075-T6 liegt bei 25.5 MN·m/kg. Titan Ti-6Al-4V erreicht 25.7 MN·m/kg. Kohlenstofffaser bietet damit einen 3.3- bis 5.9-fachen Vorteil. Bei verstellbaren Armstützen reduziert dies die Endpunktdurchbiegung bei gleichem Gewicht um 60–80 %. Leichter und steifer – genau das, was Exoskelett-Strukturteile benötigen.
Harz-Faser-Kombinationen für mehrschichtige Festigkeit
Die Harz-Faser-Konstruktion ermöglicht es Ingenieuren, die Steifigkeit richtungsweise präzise einzustellen. Ein Carbonrahmen kann sich in einer Achse biegen und in einer anderen steif bleiben. Mit reinem Metall ist eine solche Kontrolle kaum möglich. Der Nachteil sind die Kosten. Die Herstellungskosten sind deutlich höher, was die breite Anwendung einschränkt. Deshalb gibt es Hybridkonstruktionen. Das EksoNR von Ekso Bionics verwendet Carbonfaser und Aluminiumlegierungsgelenke. Es wiegt insgesamt etwa 23 kg. Für manche Anwendungen ist es immer noch zu schwer, aber dennoch robust.
| Material / Vorgehensweise | Gewichtsreduktionsvorteil | Haltbarkeit / Stärke | Kompromisse |
| Kohlefaserverbundwerkstoffe | 30–40 % leichter als Aluminium | Behält die gleiche Stärke bei | Höhere Herstellungskosten |
| - | - | - | - |
| Aluminiumlegierungen | Leichtes Strukturmaterial | Bewahrt die strukturelle Integrität | Wird in Verbindung mit Kohlefaser für Verbindungen verwendet |
| Technische Polymere | Tragen zur allgemeinen Gewichtsreduktion bei | Behalten Sie die strukturelle Integrität bei | Wird in nicht kritischen oder modularen Komponenten verwendet |
| Hochleistungs-Titanlegierungen | Überlegenes Verhältnis von Festigkeit zu Gewicht | Hohe Haltbarkeit | Die Materialkosten können die Systemkosten verdreifachen |
| Designoptimierung (Topologie, FEA) | Minimiert den Materialeinsatz in nicht kritischen Bereichen | Gewährleistet die Festigkeit der tragenden Teile | Erfordert Fachkenntnisse in der computergestützten Modellierung. |
Lehren aus den Exoskeletten und der Kutikula von Krebstieren
Die Natur hat dieses Problem längst gelöst. Die Krustentierkutikula ist ein strukturelles biologisches Verbundmaterial. Sie dient als Vorbild für leichte Panzerungen menschlicher Exoskelette. Die Krustentierkutikula besteht aus drei Hauptzonen: Endokutikula, Exokutikula und Epikutikula. Jede dieser Zonen erfüllt eine bestimmte Funktion. Endokutikula, Exokutikula und Epikutikula sind schichtweise übereinander angeordnet. Die Epikutikula versiegelt die Oberfläche. Die Exokutikula enthält dichtes Chitin, das für Härte sorgt. Die Endokutikula nutzt flexibles Chitin für Zähigkeit. Chitin verleiht der Kutikula ihre Festigkeit. Das Chitin in der Exokutikula ist verschleißfest. Das Chitin in der Endokutikula dämpft Stöße. Kalziumkarbonat härtet die Exokutikula und versteift auch die Kutikula. Die Epikutikula enthält nur wenig Chitin. Exokutikula und Endokutikula bilden den Hauptteil der Kutikula. Dieses Kutikulasystem sorgt für ein ausgewogenes Verhältnis von Gewicht und Zähigkeit.
Biologische Inspiration für leichte Rüstungen
Die Kutikula von Krebstieren weist eine verdrillte Sperrholzstruktur auf. Dieses Bouligand-Muster verhindert Delaminationen. Es lenkt Aufprallrisse um und erhöht die Energieabsorption. Beispiele hierfür sind die Kutikeln von Fangschreckenkrebsen und Krabben. Laminierte Platten mit größeren Winkeländerungen nahe der belasteten Oberfläche widerstehen Stößen besser. Die spiralförmigen Fasern des Hummerskeletts ermöglichten den Bau eines 8 m breiten und 320 kg schweren Pavillons mit 4 mm dicken Wänden. Das ist die Leistungsfähigkeit der verdrillten Sperrholzstruktur.
Natürliche Materialien vs. synthetische Polymere
Die Cuticula von Krebstieren ist ein biologischer Verbundwerkstoff aus Protein und Chitin. Protein und Chitin bilden Chitin-Protein-Fasern, die wiederum Chitin-Protein-Fibrillen bilden. Die chemische Zusammensetzung von Exoskeletten variiert zwischen den Arten und verändert sich auch im Zuge der Sklerotisierung oder Verkalkung. Harte Arthropoden-Exoskelette nutzen diese chemische Zusammensetzung. Ein hartes, starres Exoskelett schützt das Tier. Die äußere Schicht des Arthropoden-Exoskeletts ist verschleißfest und schließt Feuchtigkeit ein. Die verschiedenen Schichten der Arthropoden-Cuticula dienen als Vorbild für die Entwicklung von Polymeren. PLA für den 3D-Druck ist ein Beispiel dafür. Es ist zwar nicht so widerstandsfähig wie Chitin, aber kostengünstig und gut druckbar. Die verschiedenen Schichten der Arthropoden-Cuticula dienen auch als Grundlage für Hybrid-Laminierungen. Gelenkige Extremitäten in Krebstier-Exoskeletten zeigen, wie flexible Gelenke konstruiert werden können. Gelenkige Extremitäten zeigen auch, wie man wiederholte Bewegungen bewältigt. Krustentier-Exoskelette lehren uns, Materialien zu schichten. Sie lehren uns auch, die Steifigkeit zu variieren. Krustentier-Exoskelette beweisen, dass leichte Panzerung funktioniert.
Es wurde gezeigt, dass die Bouligand-Struktur die Schlagfestigkeit von synthetischen Materialien erhöht, indem sie das Ablösen von Faserschichten verhindert und die Energiedissipation durch Umlenkung von Rissen, die sich beim Aufprall bilden, erhöht.
Aus praktischer Sicht bietet NOBLE, ein führendes chinesisches Fertigungsunternehmen, herausragende Serviceleistungen und professionelles Bearbeitungs-Know-how in diesem Bereich. Das Team unterstützt Kunden effizient beim Übergang vom Prototyp zur Serienproduktion. Ob bearbeitete Aluminiumrahmen oder maßgefertigte Carbonfaser-Verstärkungen – ein Partner mit der richtigen Ausrüstung macht den Unterschied.
Präzisionsfertigung für Strukturelle Teile des Exoskeletts
Gutes Design ist ohne gute Fertigung wertlos. Selbst das beste Exoskelett-Bauteil versagt, wenn das gefertigte Teil nicht den Vorgaben entspricht. Deshalb ist höchste Präzision so wichtig.
CNC Dienstleister für Metall-Exoskelett-Strukturteile
CNC-Bearbeitung ermöglicht die für Exoskelette notwendige Präzision. Sie schneidet Metall mit engsten Toleranzen und erzielt für viele Teile immer wieder dasselbe Ergebnis. Verschiedene Herstellungsverfahren für Exoskelett-Strukturteile haben jeweils ihre spezifischen Vorteile. Für Metallrahmen und -gelenke ist CNC die gängigste Wahl.
Enge Toleranzen für Rahmenschnittstellen
Rahmenverbindungen erfordern exakte Passungen. Lagerbohrungsdurchmesser werden mit einer Toleranz von H7 gefertigt. Bei einer Bohrung von 50 mm entspricht dies ±0.012 mm. Wellenzapfen benötigen eine Toleranz von H6. Bei einer Welle von 50 mm entspricht dies ±0.009 mm. Diese Werte entscheiden darüber, ob sich ein Gelenk leichtgängig bewegt oder klemmt.
Die Lochmuster der Schrauben an den Strukturverbindungen benötigen eine Positionstoleranz von ±0.1 mm. Kabelhalterungen können mit ±0.2 mm ausgeführt werden. Die Rahmenprofillängen für die Gliedmaßenpositionierung benötigen eine Toleranz von ±0.15 mm. Nicht kritische Abstandshalter können mit ±0.5 mm ausgeführt werden. Die Parallelität der Gelenkachsen muss innerhalb von 0.05 mm pro 100 mm Länge liegen. Dadurch wird ein Verklemmen in mehrachsigen Baugruppen verhindert.
Die Oberflächenbeschaffenheit ist bei beanspruchten Werkstoffen entscheidend. Lagerkontaktflächen benötigen eine Rauheit (Ra) von mindestens 0.8 μm, um Reibkorrosion zu verhindern. Gleitflächen erfordern eine Rauheit von mindestens 1.6 μm mit einer richtungsabhängigen Oberflächenrauheit senkrecht zur Bewegungsrichtung. Strukturbauteile können eine Rauheit von bis zu 3.2 μm aufweisen. Optische Oberflächen erreichen eine Rauheit von mindestens 0.4 μm durch Kugelstrahlen oder Anodisieren.
GD&T regelt Position, Rechtwinkligkeit, Konzentrizität und Profil. Jede Kennzeichnung behebt ein spezifisches Problem. NOBLE, ein führendes chinesisches Fertigungsunternehmen mit exzellentem Service und herausragender Bearbeitungskompetenz, bringt diese Präzision in jedes Projekt ein. Ihre 5-Achs-CNC-Bearbeitungszentren fertigen komplexe Formen. Ihr Team realisiert mühelos Prototypen und Serienfertigung.
Oberflächengüte und Wiederholgenauigkeit
CNC-Bearbeitung gewährleistet gleichbleibende Qualität. Selbst hundert identische Teile weisen die gleichen Maße auf. Diese Konsistenz ist für Exoskelette entscheidend. Jede Einheit funktioniert auf dieselbe Weise.
Additive Fertigung mit 3D Druck
CNC-Maschinen bearbeiten Metalle hervorragend. Moderne Fertigungsverfahren eröffnen neue Möglichkeiten. Additive Fertigung baut Exoskelett-Strukturteile Schicht für Schicht auf. Sie ermöglicht die Herstellung von Formen, die mit Fräsen nicht realisierbar sind.
PLA und andere Thermoplaste für Prototypen
PLA-Thermoplaste eignen sich hervorragend für Prototypen. Ultrafuse PLA PRO1 lässt sich schnell und einfach drucken. Es ist ideal für Schnappverbinder geeignet. Seine mechanischen Eigenschaften sind denen von ABS-gedruckten Objekten überlegen. Daher ist es perfekt für Passform- und Funktionstests.
PLA hat jedoch seine Grenzen. FDM-gedruckte ABS-Teile ohne Nachbehandlung erreichten nicht die maximale Belastbarkeit. Durch Erhitzen nach dem Druck wurden die Grenzzustandsparameter verbessert. Auch die Druckausrichtung spielt eine Rolle. Horizontales Drucken führt zu einer um 23 % höheren Zugfestigkeit als vertikales. Die Dauerfestigkeit unterscheidet sich je nach Ausrichtung um 30 %. Nach 10,000 Zyklen steigt der Unterschied auf über 50 %.
PLA eignet sich für Prototypen. Für die Serienproduktion benötigt man robustere Materialien und eine Nachbearbeitung. Für schnelle Änderungen ist es jedoch kaum zu übertreffen.
Komplexe Geometrien, die durch Fräsen nicht erreichbar sind
Additive Fertigung beseitigt die Grenzen herkömmlicher Werkzeuge. Interne Kanäle für Kühlung und Schmierung lassen sich realisieren – Bereiche, die beim Fräsen nicht zugänglich sind. Topologieoptimierte Strukturen platzieren das Material exakt dort, wo die Belastungen wirken. Organische, lastgetriebene Formen entsprechen der natürlichen Körpermechanik des Nutzers.
Integrierte Sensoren und Kabelführungen führen direkt in die Bauteile. Leichte Gitterstrukturen ermöglichen Festigkeits-Gewichts-Verhältnisse, die mit Fräsverfahren nicht zu erreichen sind. Der Fokus verschiebt sich von „Was können wir herstellen?“ zu „Was benötigt das System?“
Hochwertige Exoskelett-Strukturbauteile werden mittels selektivem Lasersintern (SLS) verstärkt. Zu den wichtigsten Gründen zählen kürzere Lieferzeiten und die Möglichkeit der Massenindividualisierung. Die Fähigkeit, komplexe Formen herzustellen, die mit herkömmlichen Verfahren nicht realisierbar sind, treibt die Verbreitung dieses Verfahrens voran.
Inspektion und Qualitätskontrolle
Die Herstellung der Teile ist nur die halbe Miete. Der Nachweis, dass sie die Spezifikationen erfüllen, ist die andere Hälfte. Exoskelette tragen das Gewicht eines Menschen. Ein Versagen ist inakzeptabel. Diese Exoskelette müssen absolut zuverlässig sein.
Koordinatenmessgeräte für Präzision
Koordinatenmessgeräte prüfen die Maßgenauigkeit im Mikrometerbereich. Sie erfassen jedes kritische Merkmal und vergleichen die Messwerte mit dem CAD-Modell. Die KMG-Prüfung stellt sicher, dass die Strukturbauteile des Exoskeletts den Qualitätsstandards entsprechen.
Optische Scanner und digitale Mikrometer ermöglichen zusätzliche Kontrollen. Die Teile entsprechen exakt den Spezifikationen und funktionieren einwandfrei. Die GD&T-Beschreibung basiert auf Koordinatenmesstechnik. Koordinatenmessgeräte (KMG) sind hierfür das Standardwerkzeug.
Sicherstellung der Teilegenauigkeit unter Last
Statische Belastungstests prüfen die Tragfähigkeit von Bauteilen unter maximal zu erwartenden Lasten. Dynamische Belastungstests prüfen die Leistungsfähigkeit unter realen Einsatzbedingungen. Überlasttests ermitteln Sicherheitsmargen und Versagenspunkte.
Die Haltbarkeitstests simulieren reale Belastungszyklen: Heben, Biegen, Drehen – tausendfach wiederholt. So werden Verschleißerscheinungen erkannt, bevor es zu Verletzungen kommt.
Beschleunigte Lebensdauertests und Umwelttests überprüfen die Leistungsfähigkeit unter Temperaturschwankungen, Luftfeuchtigkeit und wiederholten Belastungen. Diese Tests gewährleisten langfristige Zuverlässigkeit.
FEM-Berechnungen an FDM-gedruckten Exoskelett-Strukturbauteilen zeigten Bereiche mit Spannungskonzentrationen. Die Druckausrichtung beeinflusst sowohl die Zugfestigkeit als auch die Dauerfestigkeit. Die Testergebnisse fließen in die Konstruktion und Fertigung ein. Jede Optimierungsrunde führt zu Verbesserungen.
Konstruktionsüberlegungen für Exoskelett-Strukturteile
Die Bauteile und die Materialien sind vorhanden. Jetzt kommt der schwierige Teil: Wie fertigt man Exoskelett-Strukturteile, die leicht, stabil und kostengünstig sind? Diese drei Anforderungen stehen im Widerspruch zueinander. Wird eine Anforderung nicht erfüllt, leiden die anderen. Das ist die Designherausforderung. Schauen wir sie uns genauer an.
Gewichtsoptimierung und Topologie
Gewicht ist der größte Feind jedes tragbaren Geräts. Jedes Gramm zählt, wenn jemand den ganzen Tag ein Exoskelett trägt. Schwere Systeme entladen die Batterien schneller, ermüden den Träger rascher und verursachen höhere Transportkosten. Daher arbeiten Ingenieure mit allen Mitteln daran, das Gewicht zu reduzieren.
Generatives Design für Materialabtrag
Generatives Design nutzt Computer, um die optimale Form zu finden. Die Software beginnt mit einem Materialblock. Alles, was keine Last trägt, wird entfernt. Was übrig bleibt, ist eine organische Form. Sie sieht ungewöhnlich aus. Sie funktioniert hervorragend.
Topologieoptimierung entfernt Material mit geringer Beanspruchung. Gitterstrukturen ersetzen die massive Füllung durch ein Netz aus winzigen Streben. Die Gitterdichte passt sich den lokalen Lastpfaden an. Steifes Material mit hoher Zugfestigkeit ermöglicht dünnere Gitterwände. Dieser Ansatz spiegelt die Natur wider. Die Kutikula von Krebstieren ist geschichtet. Jede Schicht trägt die Last unterschiedlich. Die Exokutikula ist für Härte zuständig, die Endokutikula für Zähigkeit. Die Kutikula nutzt Material optimal. Ingenieure ahmen diesen Trick nach. Sie platzieren Material nur dort, wo es die Belastung erfordert.
Das modulare Design ermöglicht zusätzliche Einsparungen. Je nach Aufgabe können Benutzer die Strukturbauteile des Exoskeletts anbringen oder abnehmen. Akkus, Aktuatoren und Stützstrukturen lassen sich bei Nichtgebrauch entfernen. Das reduziert unnötiges Gewicht und bietet dem Benutzer zudem Flexibilität bei der Konfiguration.
Gleichgewicht zwischen Steifigkeit und Masse
Steifigkeit verhindert, dass sich die Strukturbauteile des Exoskeletts unter Last verbiegen. Masse sorgt für Stabilität. Beides ist notwendig. Doch sie stehen im Widerspruch zueinander.
Kohlenstofffaserverbundwerkstoffe bieten hohe Steifigkeit bei geringem Gewicht. Aluminiumlegierungen bieten ein gutes Festigkeits-Gewichts-Verhältnis zu niedrigeren Kosten. Moderne Polymere füllen die verbleibenden Lücken. Auch die Rahmengeometrie spielt eine Rolle. Hohlstrukturen verteilen Lasten effizient. Eine strategische Materialplatzierung reduziert Spannungsspitzen.
Die Gewichtsverteilung beeinflusst das gefühlte Gewicht eines Geräts. Verlagern Sie Gewicht nach Möglichkeit auf den Boden und verteilen Sie es auf mehrere Körperkontaktpunkte. Platzieren Sie die Strukturbauteile des Exoskeletts näher am natürlichen Körperschwerpunkt. Dadurch werden Hebelarme reduziert. Das Gerät fühlt sich leichter an, selbst bei gleichem Gewicht.
Energieeffizienz spielt dabei eine entscheidende Rolle. Schwerere Exoskelette benötigen mehr Energie für ihre Betätigung. Das erfordert größere Akkus. Größere Akkus bedeuten mehr Gewicht. Es entsteht ein Teufelskreis. Hocheffiziente Motoren und Getriebesysteme können den Energiebedarf um 15–30 % senken. Dadurch können kleinere Akkupacks verwendet werden. Lithium-Ionen-Akkus mit 150–250 Wh/kg tragen ebenfalls dazu bei. Multikriterielle Optimierungsverfahren berücksichtigen heute neben dem Verhältnis von Festigkeit zu Gewicht auch Energiekennzahlen.
Aus praktischer Sicht bietet NOBLE, ein führendes chinesisches Fertigungsunternehmen, herausragende Serviceleistungen und professionelles Bearbeitungs-Know-how in diesem Bereich. Das Team unterstützt Kunden beim effizienten Übergang vom Prototyp zur Serienproduktion. Ob topologieoptimierte Rahmen oder maßgefertigte Kohlefaserstützen – ein Partner mit der richtigen Ausrüstung macht den Unterschied.
Ermüdungsfestigkeit unter zyklischer Belastung
Exoskelette bewegen sich. Sie sind flexibel. Sie absolvieren täglich Tausende von Schritten. Diese wiederholte Bewegung führt zu Materialermüdung. Materialermüdung führt zu Rissen. Risse führen zum Versagen. Das will niemand.
Verhinderung der Rissausbreitung in Fugen
Gelenke sind die Schwachstellen. Sie konzentrieren die Belastung. Sie sind den meisten Belastungszyklen ausgesetzt. Sie versagen als erste.
Die Materialauswahl ist hier entscheidend. Wählen Sie Materialien anhand ihrer Dauerfestigkeit und Rissbeständigkeit. Verlassen Sie sich nicht allein auf die statische Festigkeit. Ein Material, das einmal hält, hält möglicherweise nicht eine Million Belastungen stand.
Oberflächenbehandlungen sind hilfreich. Anodisieren erzeugt eine Oxidschicht. Diese Schicht verbessert die Verschleißfestigkeit und Biokompatibilität. Kugelstrahlen erzeugt Druckspannungen an der Oberfläche. Diese Spannungen verzögern die Rissbildung. Die Kutikula von Krebstieren liefert ein weiteres Beispiel. Ihre Bouligand-Struktur verhindert Delamination. Das verdrehte Sperrholzmuster lenkt Risse um und erhöht die Energiedissipation. Synthetische Materialien ahmen diesen Ansatz nach. Laminierte Platten mit größeren Winkeländerungen nahe der belasteten Oberfläche widerstehen Stößen besser.
Die mechanischen Eigenschaften von Gelenkmaterialien bestimmen deren Lebensdauer. Titanlegierungen sind korrosions- und verschleißbeständig und eignen sich daher für stark beanspruchte Bereiche. Aluminium 7075 ist formstabil und bewährt sich in stoßbelasteten Strukturen wie Kniegelenken und Hüftgelenken.
Materialauswahl für lange Lebensdauer
Lange Lebensdauer beginnt mit dem richtigen Material. Welches Material das richtige ist, hängt jedoch von der Anwendung ab. Medizinische Exoskelette müssen biokompatibel sein. Die Norm ISO 10993 regelt die Hautverträglichkeit. Industrielle Exoskelette benötigen Langlebigkeit. Militärische Exoskelette benötigen beides.
Die Nagelhaut lehrt uns, Materialien zu schichten. Jede Schicht der Nagelhaut erfüllt einen Zweck. Die Epikutikula versiegelt. Die Exokutikula härtet aus. Die Endokutikula absorbiert. Menschliche Konstruktionen können dasselbe erreichen. Hybrid-Laminierungen kombinieren steife und flexible Schichten. Die steife Schicht trägt die Last. Die flexible Schicht dämpft Stöße. Zusammen halten sie länger als jede Schicht allein.
Tests bestätigen die Konstruktion. Statische Belastungstests prüfen die maximale Festigkeit. Dynamische Belastungstests prüfen die Leistungsfähigkeit im realen Einsatz. Überlasttests ermitteln Sicherheitsmargen. Dauerlaufprüfungen simulieren Tausende von Zyklen. Beschleunigte Lebensdauertests prüfen die Auswirkungen von Temperaturänderungen und Luftfeuchtigkeit. Diese Tests fließen direkt in die Konstruktion ein. Jede Testrunde verbessert die Konstruktion.
Skalierbarkeit für Produktionsvolumina
Ein hervorragender Prototyp ist wertlos, wenn er nicht in Serie gefertigt werden kann. Die Produktionsmenge verändert alles. Ein Prozess, der bei zehn Einheiten funktioniert, scheitert bei zehntausend. Kluge Unternehmen planen von Anfang an auf Skalierbarkeit.
Werkzeugstrategien für hohe Stückzahlen
Die Werkzeugstrategie hängt von der Losgröße ab. Bei 10–100 Stück eignen sich 3D-Druck und CNC-Bearbeitung gut. Die Werkzeugkosten bleiben niedrig, und die Iterationen verlaufen schnell. Bei Tausenden von Stück ist Spritzguss die wirtschaftlichste Lösung. Die anfänglichen Werkzeugkosten sind hoch, die Stückpreise sinken jedoch drastisch. Für mittlere Stückzahlen bietet sich der Verbundspritzguss an.
Die hybride Fertigung vereint alle drei Verfahren. 3D-Druck ermöglicht die individuelle Anpassung. CNC-Bearbeitung sorgt für Präzision. Spritzguss hält die Stückkosten auch bei großen Stückzahlen niedrig. Entscheidend ist die Abstimmung des Verfahrens auf die Losgröße.
Die Kutikula liefert eine letzte Lektion. In der Natur werden die Exoskelette von Krebstieren Schicht für Schicht aufgebaut. Jede Schicht der Kutikula erfüllt eine Funktion und erhöht die Festigkeit. Dieser Prozess lässt sich von winzigen Krabben bis hin zu riesigen Hummern skalieren. Auch technische Materialien können diesem Prinzip folgen: Man beginnt mit einer Grundstruktur, fügt nach Bedarf weitere Schichten hinzu und skaliert die Produktion mit steigender Nachfrage.
Abwägungen zwischen CNC- und Formverfahren
CNC-Bearbeitung ermöglicht Präzision und die Bearbeitung komplexer Geometrien. Sie eignet sich für Metalle und Kunststoffe. Bei großen Stückzahlen ist sie jedoch zu langsam. Jedes Teil benötigt Zeit, und die Lohnkosten summieren sich.
Spritzgießen ist schnell. Es ermöglicht die Herstellung von Tausenden identischer Teile. Allerdings benötigt es teure Werkzeuge. Konstruktionsänderungen sind kostspielig. Es ist nur bei hohen Stückzahlen wirtschaftlich.
Die Wahl hängt von Ihrer Situation ab. Prototypen benötigen CNC-Bearbeitung. Serienfertigung erfordert Spritzguss. Viele Projekte benötigen beides. Beginnen Sie mit CNC-Bearbeitung zur Validierung. Wechseln Sie dann zum Spritzguss für die Serienproduktion. Der Übergang erfordert Planung. Aber es lohnt sich.
Qualitätsmanagementsysteme unterstützen diesen Übergang. ISO 13485:2016 regelt die Qualität von Medizinprodukten. ISO 14971 regelt das Risikomanagement. IEC 80601-2-78 regelt medizinische Roboter. Diese Normen gewährleisten Konsistenz über alle Produktionsvolumina hinweg. Sie gelten unabhängig davon, ob Sie zehn oder zehntausend Exoskelett-Strukturteile herstellen.
Aus praktischer Sicht bietet NOBLE, ein führendes chinesisches Fertigungsunternehmen, herausragende Serviceleistungen und professionelles Bearbeitungs-Know-how in diesem Bereich. Das Team unterstützt Kunden effizient beim Übergang vom Prototyp zur Serienproduktion. Ob bearbeitete Aluminiumrahmen oder maßgefertigte Carbonfaser-Verstärkungen – ein Partner mit der richtigen Ausrüstung macht den Unterschied.
| Designbetrachtung | Gewichtsoptimierung | Optimierung der Ermüdungslebensdauer | Optimierung der Produktionskosten |
| Primäre Strategien | Topologieoptimierung, Gitterstrukturen, Leichtbaumaterialien | Materialauswahl basierend auf Dauerfestigkeit, Oberflächenbehandlungen | Hybridfertigung, Prozessanpassung an die Losgröße |
| Schlüsselmechanismen | Gitterdichte anpassbar an lokale Lastpfade, komplexe Formen durch 3D-Druck | Beim Anodisieren entsteht eine Oxidschicht; beim Kugelstrahlen wird Druckspannung erzeugt | 3D-Druck für individuelle Anpassung, Bearbeitung für Präzision, Formgebung für Serienfertigung |
| Leitfaden zur Chargengröße | N / A | N / A | 10–100 Stück: 3D-Druck und CNC-Bearbeitung; Tausende: Spritzguss; mittlere Stückzahlen: Verbundformung |
| Bezug genommene Normen | N / A | ISO 10993 für Biokompatibilität | ISO 13485:2016, ISO 14971, IEC 80601-2-78 |
Unsere Kompetenzen bei NOBLE für Exoskelett-Strukturbauteile

Ein großartiges Design braucht einen Partner, der es auch umsetzen kann. Wir bei NOBLE fertigen die Metall- und Kunststoff-Strukturbauteile für Exoskelette, die diese zusammenhalten. Unser Team kann sowohl einen Prototyp als auch eine komplette Serienproduktion realisieren.
Präzisionsbearbeitung für Metalle und Kunststoffe
Wir bearbeiten Metalle und technische Kunststoffe mit höchster Präzision. Unsere Werkstatt verarbeitet Aluminiumlegierungen wie 6061 und 7075, Titan Grad 5, Edelstahl und PEEK. Für jedes Material wird der optimale Werkzeugweg und die passende Schnittgeschwindigkeit gewählt.
5-Achsen-CNC-Bearbeitung und CNC-Drehen Zentren
Unsere echten 5-Achs-Fräsmaschinen bearbeiten komplexe Oberflächen in einer Aufspannung. Das bedeutet weniger Fehler durch Werkstückbewegungen und eine höhere Oberflächenqualität. Wir halten lineare Toleranzen von ± 0.02 mm bei Standardbearbeitungen ein. Bei hochpräzisen Aufträgen sind noch engere Toleranzen möglich. Die Koaxialität kann bis zu 0.002 mm betragen. Die Oberflächenrauheit liegt zwischen Ra 0.4 und 1.6 μm. Drehzentren bearbeiten Wellen, Bolzen und Strukturbauteile für Gelenk-Exoskelette mit der gleichen Wiederholgenauigkeit.
Fähigkeit für komplexe Geometrien
Schräge Bohrungen, tiefe Taschen und organische Vorsprünge stellen kein Problem dar. Eine Aufspannung bearbeitet fünf Seiten eines Werkstücks gleichzeitig. Dadurch entfällt der Bedarf an komplexen Vorrichtungen. Kürzere Schneidwerkzeuge reduzieren Vibrationen und Rattermarken. Das Ergebnis ist eine sauberere Oberfläche und weniger Ausschuss. Dies ist besonders wichtig für Exoskelett-Strukturbauteile, die unter Last perfekt zusammenpassen müssen.
Zertifizierte Qualitätsmanagementsysteme
Qualität ist bei uns kein nachträglicher Gedanke. Sie ist in jeden Arbeitsschritt integriert. Wir befolgen schriftliche Verfahrensanweisungen und überprüfen die Teile in jeder Phase anhand des CAD-Modells.
ISO 9001:2015 für allgemeine Qualität
Unsere ISO 9001:2015-Zertifizierung deckt unsere gesamte Fertigung ab. Sie gewährleistet gleichbleibende Prozesse, Rückverfolgbarkeit und kontinuierliche Verbesserung bei jedem Auftrag.
ISO 13485:2016 für medizinische Exoskelette
Für medizinische Exoskelette verfügen wir über die Zertifizierung nach ISO 13485:2016. Diese Norm fordert strengere Kontrollen hinsichtlich Designtransfer, Biokompatibilität und Risikomanagement. Sie gibt Herstellern von Medizinprodukten die Gewissheit, dass ihre Komponenten den regulatorischen Anforderungen entsprechen.
Komplettservice: Von der Konstruktion bis zur Montage
Wir schneiden nicht nur Metall. Wir helfen Ihnen, schneller von der Idee zum fertigen Produkt zu gelangen.
Technische Überprüfung und DFM
Unsere Ingenieure prüfen Ihre Zeichnungen auf Herstellbarkeit. Sie kennzeichnen Merkmale, die die Kosten in die Höhe treiben oder Toleranzprobleme verursachen. Dieses frühzeitige Feedback spart wochenlange Nacharbeit. Parker Hannifin erzielte ähnliche Vorteile, als das Unternehmen durch automatisierte Angebotserstellung und Rapid Molding die Produktionszeit seines Indego-Exoskeletts um ein bis zwei Monate verkürzen konnte.
Konfektionierungs- und Endmontagedienstleistungen
Wir können alle gefrästen Exoskelett-Strukturteile zu einer Baugruppe zusammenstellen und gemeinsam versenden. Alternativ bieten wir die Endmontage kompletter Gelenkmodule oder Rahmensegmente an. Dadurch reduzieren Sie die Anzahl Ihrer Lieferanten und vereinfachen die Wareneingangskontrolle.
Aus praktischer Sicht bietet NOBLE in diesem Bereich herausragende Serviceleistungen und professionelles Bearbeitungs-Know-how. Unser Team unterstützt Kunden beim effizienten Übergang vom Prototyp zur Serienproduktion. Ob Sie gefräste Aluminiumrahmen oder maßgefertigte Carbonfaser-Verstärkungen benötigen – wir verfügen über die Ausrüstung und die Erfahrung, um Ihre Wünsche zu erfüllen.
Die Cuticula von Krebstieren bildet robuste Strukturen. Ihre Schichten arbeiten perfekt zusammen. Diese Cuticula liefert Ideen für die Struktur von Exoskeletten. Sie enthält Chitin. Das Chitin in der Exocuticula schützt vor Abnutzung, während das Chitin in der Endocuticula Stöße abfängt. Chitin-Protein-Fasern ermöglichen diese Eigenschaften. Die Cuticula von Krebstieren zeigt, wie intelligent die Natur ist. Sie balanciert Härte und Chitin optimal aus. Chitin verleiht der Cuticula ihre Widerstandsfähigkeit. Das in der Cuticula enthaltene Chitin ist von entscheidender Bedeutung. Die Cuticula ebnet den Weg für Hybridmaterialien. Exoskelette von Krebstieren beweisen die Wirksamkeit geschichteter Konstruktionen. Menschliche Exoskelette übernehmen dieses Prinzip. Moderne Exoskelette kombinieren Metalle aus der Luft- und Raumfahrt mit Verbundwerkstoffen. Die Cuticula lehrt uns, ein ausgewogenes Design zu entwickeln. Sie birgt viele wertvolle Erkenntnisse. Chitin in technischen Materialien verfolgt dieselben Ziele. Chitin inspiriert neue Designideen. Es ist ein Schlüsselelement und erfüllt seine Funktion hervorragend. Gute Exoskelette benötigen ein intelligentes Design. Diese Exoskelette brauchen Partner wie NOBLE. Wir bieten umfassende Unterstützung von Anfang bis Ende.
Häufig gestellte Fragen zu Exoskelett-Strukturteilen
Welche Materialien eignen sich am besten für strukturelle Teile von Exoskeletten?
Aluminium 7075 bietet ein hohes Festigkeits-Gewichts-Verhältnis. Titan ist rost- und verschleißbeständig. Kohlefaser reduziert das Gewicht um 30–40 Prozent. Die Kutikula inspiriert Hybrid-Laminierungen. Die natürliche Kutikula sorgt für ein ausgewogenes Verhältnis von Gewicht und Zähigkeit. Jedes Material erfüllt unterschiedliche Anforderungen an Exoskelette.
Wie inspiriert die Kutikula von Krustentieren das Design?
Die Kutikula besitzt einen mehrschichtigen Aufbau. Die Exokutikula ist verschleißfest, die Endokutikula dämpft Stöße. Die Kutikula vereint Härte und Zähigkeit. Ingenieure erforschen diese Kutikula für die Entwicklung leichter Panzerungen in Exoskeletten.
Welche Fertigungsprozesse stellen die Strukturbauteile von Exoskeletten her?
Die CNC-Bearbeitung ermöglicht enge Toleranzen bei Metallrahmen. 3D-Druck eignet sich für komplexe Formen. Die Koordinatenmessmaschine (KMM) prüft jedes kritische Merkmal. Das richtige Verfahren hängt von der Losgröße und der gewünschten Präzision ab.
Wie kann man Gelenkermüdung vorbeugen?
Wählen Sie Materialien mit hoher Dauerfestigkeit. Oberflächenbehandlungen verzögern die Rissbildung. Die Bouligand-Struktur der Kutikula lenkt Risse um. Dieses Wissen über die Kutikula trägt zur längeren Lebensdauer von Exoskelettgelenken bei.
Welche Qualitätsstandards gelten für medizinische Exoskelette?
ISO 13485:2016 regelt die Qualität von Medizinprodukten. ISO 10993 befasst sich mit der Sicherheit bei Hautkontakt. IEC 80601-2-78 gilt für medizinische Roboter. Diese Normen gewährleisten Sicherheit und Zuverlässigkeit.
Kann der 3D-Druck die CNC-Bearbeitung ersetzen?
Nicht ganz. 3D-Druck ermöglicht die schnelle Herstellung komplexer Prototypen. CNC-Bearbeitung bietet engere Toleranzen für die Fertigung von Metallbauteilen für Exoskelette. Jedes Verfahren hat seinen Platz in der Exoskelett-Herstellung.
Was lehrt uns die Kutikula über das Schichten von Materialien?
Die Kutikula besteht aus drei Schichten. Die Epikutikula versiegelt die Kutikula. Die Exokutikula härtet aus. Die Endokutikula resorbiert Nährstoffe. Jede Kutikulaschicht erfüllt eine bestimmte Funktion. Dieses Verständnis der Kutikula ist auch heute noch richtungsweisend für Hybridkomposite.