

Die Wahl des richtigen Verfahrens zur Herstellung des Gehäuses Ihres Lieferroboters kann über Erfolg oder Misserfolg Ihres Projekts entscheiden. Hier erfahren Sie, wie Sie CNC-Bearbeitung, Spritzguss, Blechbearbeitung und Standardbauteile vergleichen. Jedes Verfahren eignet sich für unterschiedliche Anforderungen an Präzision, Stückzahl und Kosten. Spritzguss ist ab einer Stückzahl von 100–500 Einheiten im Vergleich zu CNC-Bearbeitung und ab 500–1,000 Einheiten im Vergleich zu 3D-Druck kostengünstiger.
Kleine Fehler summieren sich schnell. Deshalb beginnen die meisten AMR-Roboterteile als CAD-Modell und durchlaufen anschließend Bearbeitung, Endbearbeitung und Prüfung. Dieser Leitfaden zeigt Ihnen Werkstoffe wie 17-4 PH-Edelstahl und Ti-6Al-4V-Titan, wie Sie fertigungsgerechte Konstruktionen entwickeln und den richtigen Ansatz für Ihren AMR wählen.
Gängige Fertigungsprozesse für Gehäuse für Lieferroboter
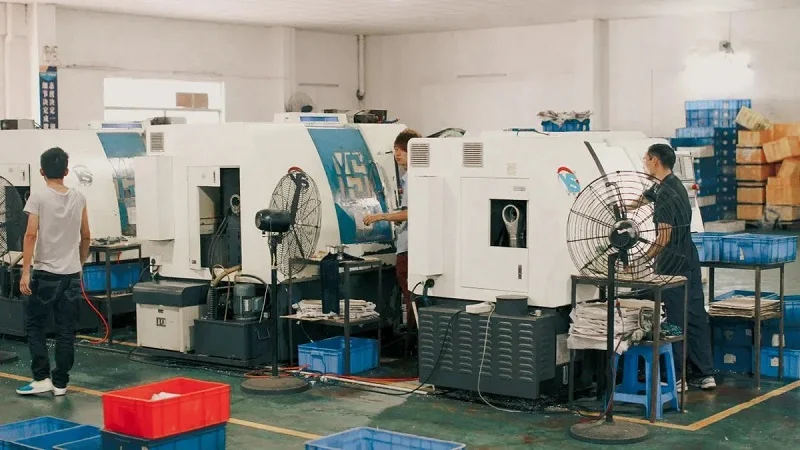
Die vier wichtigsten Fertigungsprozesse
Für AMR-Projekte gibt es vier Hauptwege. CNC-Bearbeitung formt präzise Teile aus massiven Blöcken. Sie eignet sich gut für Verbindungen, Halterungen und Sensorbefestigungen. Dabei wird das Material Schicht für Schicht abgetragen. Jeder Durchgang entfernt eine dünne Schicht. Spritzgießen presst heißen Kunststoff in Stahlformen. Gehäuse, Abdeckungen und Ummantelungen werden mit diesem Verfahren hergestellt. Die Form ist in der Anschaffung teurer. Sobald das Werkzeug fertig ist, lassen sich die Teile jedoch schnell produzieren. Blechbearbeitung schneidet, biegt und schweißt flache Bleche. Primäre Tragwerksrahmen werden mit diesem Verfahren gefertigt. Standardteile stammen aus Katalogen. Sie sparen Lieferzeit und Kosten.
Das Folgeverbundstanzen ist eine Variante der Blechbearbeitung. Ein Metallstreifen durchläuft dabei eine Reihe von Werkzeugen. An jeder Station ändert sich die Form. Batteriekästen und Seitenwände werden mit diesem Verfahren hergestellt. Es hält die Kosten auch bei hohen Stückzahlen niedrig.
Die meisten AMR-Roboterteile werden zunächst als CAD-Modell erstellt. Dieses Modell dient als Grundlage für die Bearbeitung, die Endbearbeitung und die Qualitätskontrolle. Dadurch werden Toleranzprobleme frühzeitig erkannt, bevor sie sich verschlimmern.
NOBLE zählt zu den führenden Fertigungsunternehmen in China. Alle vier Prozesse werden im eigenen Haus abgewickelt. Kunden können so schneller Prototypen erstellen und ihre Produktion reibungslos skalieren.
Kompromisse zwischen Präzision und Volumen
Jedes Verfahren legt ein anderes Verhältnis zwischen Präzision und Durchsatz an. Die richtige Wahl spart Zeit und Geld.
CNC-Bearbeitung ermöglicht engste Toleranzen. Abweichungen von wenigen Tausendstel Zoll sind möglich. Die Teile entsprechen exakt dem CAD-Modell. Allerdings benötigt jedes Teil Bearbeitungszeit. Große Serien sind teurer. Die CNC-Bearbeitung eignet sich am besten für kleine bis mittlere Stückzahlen.
Sobald die Form fertig ist, ist der Spritzguss gleichmäßig. Teil eins und Teil zehntausend sehen identisch aus. Die Wiederholgenauigkeit ist hervorragend. Die Formkosten sind allerdings hoch. Die Stückzahl muss sich daher rechtfertigen. Sie benötigen Hunderte oder Tausende von Teilen.
Blech bietet eine hohe Präzision für Tragkonstruktionen. Laser schneiden saubere Kanten. Biegen erhöht die Steifigkeit. Folgeverbundstanzen eignet sich gut für große Stückzahlen.
Kleine Fehler summieren sich in einer Baugruppe. Das ist die sogenannte Toleranzakkumulation. Ein kleiner Versatz kann das nächste Bauteil verkanten. Die Überprüfung des CAD-Modells hilft, dies zu vermeiden.
Abstimmungsprozess auf die Wohnungsanforderungen
Bei der Fertigung von AMR-Roboterteilen ist die Stückzahl entscheidend. Geringe Stückzahlen eignen sich für CNC-Bearbeitung oder Blechbearbeitung. Mittlere Stückzahlen zwischen 100 und 500 Stück sind für Spritzguss geeignet. Hohe Stückzahlen bieten sich für Spritzguss oder Folgeverbundstanzen an.
Als Nächstes sollten Sie die Komplexität berücksichtigen. Interne Kanäle erfordern CNC-Bearbeitung oder Spritzguss. Einfache Gehäuse eignen sich für Blechbearbeitung. Teile mit engen Ecken lassen sich besser per CNC-Bearbeitung fertigen.
Präzision sollte zuletzt berücksichtigt werden. Passflächen erfordern engere Toleranzen. Halterungen benötigen robustere Materialien. Abdeckungen können kostengünstiger gefertigt werden.
Planen Sie im Voraus. Der Aufbau einer einzelnen Roboterzelle kann Monate dauern. Sprechen Sie frühzeitig mit einem Partner. Er kann Sie bei Ihren Designentscheidungen beraten. Das spart Zeit und vermeidet Nacharbeiten.
Präzisions-CNC-Bearbeitung für Gehäuse von Lieferrobotern
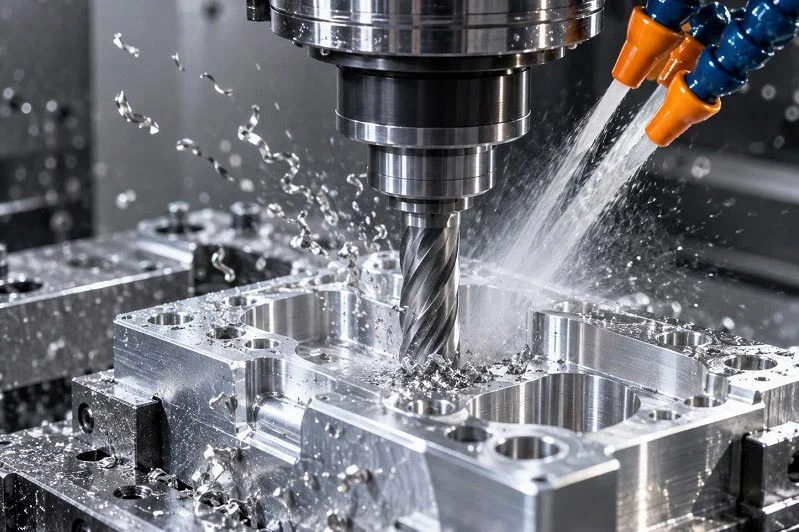
Anwendungsbereiche: Gelenke, Halterungen und Sensoren
Die CNC-Präzisionsbearbeitung von Präzisionsbauteilen ist besonders geeignet, wenn Gehäuse für Lieferroboter enge Passungen und komplexe Formen erfordern. Schultergehäuse, Hüftgelenke, Kniegehäuse und Unterschenkel sind allesamt auf dieses Verfahren angewiesen. Diese Teile müssen sich über Tausende von Zyklen hinweg reibungslos bewegen und präzise ausgerichtet bleiben.
Gelenke stehen ganz oben auf der Liste. Sie verbinden Bauteile und tragen Lasten. Ein wackeliges Gelenk kann den gesamten Roboter lahmlegen. Endeffektoren und Greifer benötigen zudem spezielle Schnittstellen für Aufnahme-, Schweiß- und Inspektionsaufgaben. AGV-Chassis und -Halterungen bestehen aus robusten Rahmen und Radhalterungen. Viele dieser Teile weisen gekrümmte Oberflächen und Merkmale an mehreren Seiten auf. Ein 5-Achs-CNC-Bearbeitungszentrum bearbeitet sie in einer einzigen Aufspannung. Das reduziert Stapelfehler und verbessert die Oberflächengüte.
Die Sensorhalterungen und -anschlüsse bilden das Wahrnehmungssystem. Sie erfordern höchste Präzision, um die Sensoren korrekt auszurichten. Schon eine geringe Abweichung verändert das Sichtfeld und beeinträchtigt Navigation und Sicherheit. Die Anforderungen an Flugzeugstruktur und Gehäuse sind weniger streng. Dennoch müssen Abmessungen und Festigkeit den Normen entsprechen, um äußeren Kräften standzuhalten.
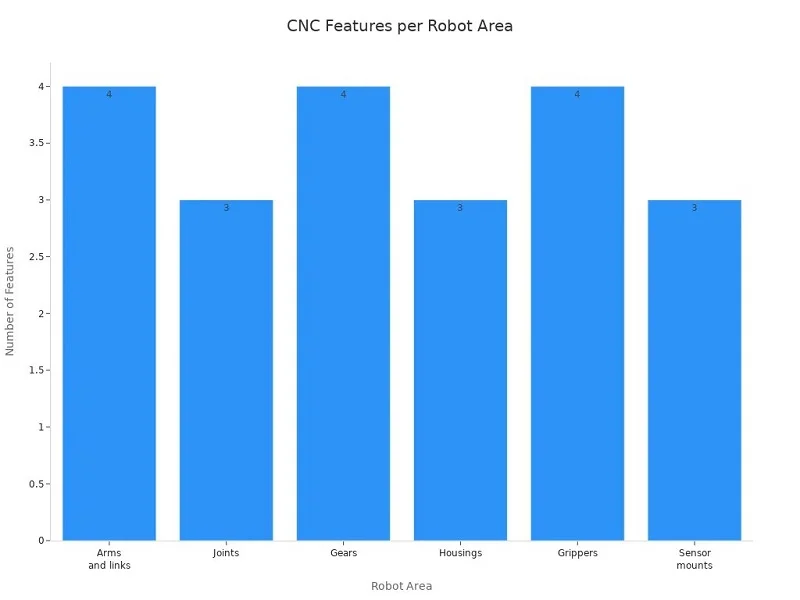
Die CNC-Bearbeitung für die Robotik fertigt zentrale Roboterbauteile wie Arme, Glieder, Gelenke, Zahnräder, Gehäuse, Greiferfinger und Sensorhalterungen. Diese Schlüsselelemente bestimmen die Passgenauigkeit, Bewegungsstabilität, strukturelle Ausrichtung und Lastübertragung in Roboterbaugruppen. Jede bewegliche und montierbare Schnittstelle erfordert eine präzise Fertigung, um gleichbleibende Wiederholgenauigkeit und optimale Montageleistung zu gewährleisten.
Materialien: Edelstahl 17-4 PH und Titan
Die Materialwahl ist entscheidend für den Erfolg jedes AMR-Roboterbauteils. Zwei Metalle zeichnen sich besonders für hochfeste und hochpräzise Bauteile aus: Edelstahl 17-4 PH und Titan Ti-6Al-4V.
17-4 PH bietet eine Zugfestigkeit von 1275 MPa und eine Streckgrenze von 1060 MPa nach ASTM A693 H900. Sein Elastizitätsmodul beträgt 200 GPa. Die Härte erreicht 38 HRC. Die Legierung ist sehr korrosionsbeständig und formstabil über einen weiten Temperaturbereich. Der Wärmeausdehnungskoeffizient liegt bei 10.8 µm/m·K. Die maximale Einsatztemperatur beträgt 315 °C. Diese Eigenschaften gewährleisten Dimensionsstabilität bei der Bearbeitung und im praktischen Einsatz.
Titan Ti-6Al-4V bietet ein besseres Verhältnis von Festigkeit zu Gewicht. Es eignet sich für Hochleistungsgelenke sowie medizinische und chirurgische Instrumente. Das Material ist ermüdungs- und korrosionsbeständig. Allerdings ist es teurer und verlangsamt die Bearbeitung. Für Bauteile von AMR-Robotern, die hohen Belastungen ausgesetzt sind, lohnt sich Titan. Für weniger kritische Halterungen sind Aluminium 6061-T6 oder 7075-T6 ausreichend. Edelstahl 304 und 316 eignen sich für korrosive Umgebungen. Kohlenstoff- und legierte Stähle wie 4140 und 4340 werden für hochbelastbare Sockel verwendet.
Toleranzen und Prüfung
Die Einhaltung von Toleranzen unterscheidet gute CNC-Bearbeitung für Präzisionsteile von durchschnittlicher Fertigung. Für Lagersitze und andere Präzisionsschnittstellen in Gehäusen von Transportrobotern liegen typische Toleranzen im Bereich von ±0.01–0.05 mm. Kritische Bewegungssteuerungselemente können Toleranzen von bis zu ±0.003 mm erreichen. Ein aus Aluminium 7075-T6 gefertigtes Robotergelenkgehäuse erforderte einst Toleranzen von ±0.005 mm. Das verdeutlicht die Anforderungen an die Fertigung von Präzisionsteilen.
Ein Anziehen unterhalb von ±0.02–0.05 mm erhöht oft die Kosten, ohne die Systemleistung zu verbessern. Daher ist die funktionale Tolerierung entscheidend. Die Toleranz wird an die jeweilige Anwendung angepasst. Eine Sensorhalterung benötigt eine enge Bezugsfläche, eine Abdeckplatte hingegen nicht.
Die Inspektion prüft alle kritischen Abmessungen. Koordinatenmessgeräte (KMG) sind hierbei führend. Bohrungs- und Höhenmessgeräte prüfen Bohrungen und Stufen. GD&T-Prüfverfahren bestätigen Form, Ausrichtung und Position. Diese Schritte decken Fehler vor der Montage auf und verhindern zudem eine Toleranzakkumulation am Roboter.
Für AMR-Projekte ist die CNC-Bearbeitung nach wie vor die erste Wahl für Verbindungen, Halterungen und Sensorbefestigungen. Sie ermöglicht engste Toleranzen und die Bearbeitung komplexer Geometrien. Der Kompromiss liegt in der Geschwindigkeit und den Kosten bei hohen Stückzahlen. Für kleine bis mittlere Stückzahlen ist sie jedoch unübertroffen. Die Einrichtung einer einzelnen Roboterzelle kann Monate dauern. Beginnen Sie Ihre Fertigungsplanung daher frühzeitig. So stellen Sie sicher, dass Ihr Gehäuse für den Lieferroboter von Anfang an den Spezifikationen entspricht.
Spritzguss für Gehäuse für Lieferroboter
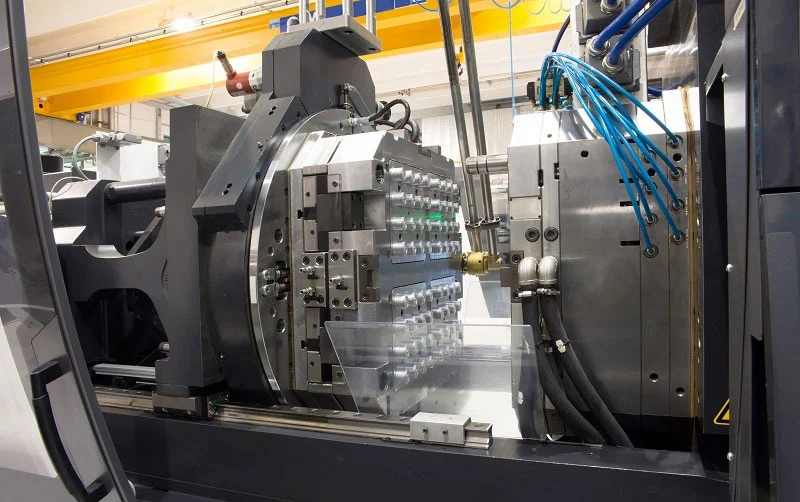
Anwendungsbereiche: Gehäuse, Abdeckungen und Ummantelungen
Spritzguss für Kunststoffgehäuse ist ideal, wenn schnell viele identische Gehäuse benötigt werden. Dabei wird geschmolzener Kunststoff in eine Stahlform gepresst. Der Kunststoff kühlt ab. Anschließend öffnet sich die Form und ein fertiges Gehäuse kommt zum Vorschein. Für ein Gehäuse eines Lieferroboters werden so die Außenhaut, die Batteriefachabdeckungen, die Sensorfenster und die Deckel der Steuereinheit hergestellt.
Überlegen Sie, was diese Teile gemeinsam haben. Sie haben dünne Wände. Versteifungen sorgen für Stabilität. Sie werden mit Laschen und Clips zusammengesteckt. Eine CNC-Maschine hätte hier Schwierigkeiten. Das Ausschneiden jedes Gehäuses aus einem Block verschwendet Material und Zeit. Das Spritzgießen hingegen ermöglicht die tausendfache Fertigung derselben Form mit minimalen Abweichungen. Diese Wiederholgenauigkeit ist für Roboterflotten entscheidend. Jeder Roboter muss optisch und passgenau sein.
Abdeckungen und Gehäuse verbergen die empfindlichen Innenteile. Sie schützen Platinen, Kabel und Motoren vor Staub und Spritzwasser. Ein gut gestaltetes Gehäuse lenkt den Luftstrom und schirmt Sensoren vor Streulicht ab. Spritzguss für Gehäuse bietet Ihnen diese Flexibilität. Sie können Befestigungselemente, Abstandshalter und Kabelkanäle direkt in das Gerät integrieren. Zusätzliche Halterungen sind nicht erforderlich.
Technische Kunststoffe: ABS, PC/ABS, Nylon
Die Materialwahl beeinflusst die Leistungsfähigkeit Ihres Gehäuses maßgeblich. Drei Kunststoffe sind in diesem Bereich führend. Jeder von ihnen bietet unterschiedliche Vorteile.
| Eigenschaft | ABS | PC | Nylon (PA) |
| Kosten | $$ | $ $ $ | $$ |
| Zugfestigkeit | Medium | Hoch | Hoch |
| Schlagfestigkeit | Hoch | Sehr hoch | Medium |
| Hitzebeständigkeit | Medium | Hoch | Hoch |
| Chemische Resistenz | Moderat | Moderat | Moderat |
| UV-Beständigkeit | schlecht | Fair | schlecht |
| Steifheit | Medium | Hoch | Medium |
| Einfache Formbarkeit | Einfach | Moderat | Moderat |
| Anwendungen | Gehäuse, Spielzeug | Linsen, Helme, elektrische Gehäuse | Zahnräder, Lager, Automobilkomponenten |
ABS ist ein vielseitiges Material. Es handelt sich um einen amorphen thermoplastischen Kunststoff. Er bietet Zähigkeit, Schlagfestigkeit und eine gute Oberflächengüte. Der Name setzt sich aus drei Komponenten zusammen: Acrylnitril sorgt für Härte, Hitzebeständigkeit und Chemikalienbeständigkeit. Butadien verleiht Zähigkeit und Schlagfestigkeit. Styrol bietet Glanz, Festigkeit und einfache Verarbeitung. ABS lässt sich leicht formen und ist relativ kostengünstig. Seine Schwäche liegt in der UV- und Chemikalienbeständigkeit. Additive können das UV-Problem jedoch beheben.
Polycarbonat bietet eine sehr hohe Schlagfestigkeit und Hitzebeständigkeit. Es bleibt zudem transparent, was es ideal für Linsen und Sensorfenster macht. Allerdings ist es teurer und reagiert empfindlich auf einige Chemikalien. Nylon (PA6, PA66) ist teilkristallin. Es ist verschleiß- und abriebfest und wird häufig für Zahnräder und Lager verwendet. Nylon absorbiert jedoch Feuchtigkeit und muss daher vor dem Formen getrocknet werden.
PC/ABS-Mischungen vereinen die Vorteile beider Materialien und sind weit verbreitet. Für ein AMR-Roboterteil, das sowohl robust als auch optisch ansprechend sein muss, ist eine PC/ABS-Mischung eine sinnvolle Wahl.
Werkzeugbau und Großserienfertigung
Die Werkzeugherstellung ist der entscheidende Punkt beim Spritzgießen von Gehäusen. Eine Stahlform ist zwar in der Anschaffung teuer, doch dieser Preis ermöglicht spätere Zeitersparnis. Sobald das Werkzeug fertig ist, lassen sich die Teile in Sekundenschnelle entnehmen. Die Zykluszeit bleibt kurz. Der Arbeitsaufwand pro Teil sinkt auf ein Minimum.
Diese Berechnung spricht für die Massenproduktion von Gehäusen. Unterhalb einiger hundert Stück bleiben die Werkzeugkosten pro Teil zu hoch. Oberhalb dieser Schwelle ist Spritzguss kostengünstiger als CNC-Bearbeitung. Der genaue Break-Even-Punkt hängt von der Größe und Komplexität des Teils ab. Ein einfacher Deckel erreicht ihn schneller als ein komplexes Gehäuse mit Schiebern.
Die Werkzeugkonstruktion bestimmt die Teilequalität. Die Wandstärke muss überall gleich sein. Dickere Bereiche kühlen langsamer ab und verziehen sich. Rippen erhöhen die Steifigkeit, ohne das Volumen zu vergrößern. Entformungsschrägen ermöglichen ein sauberes Entformen. Die Angusslage beeinflusst den Kunststofffluss und die Bildung von Schweißnähten. Fehler in diesen Bereichen führen zu Einfallstellen, Fehlstellen oder Verzug.
Aus praktischer Sicht sollten Sie Ihren Fertigungszeitplan frühzeitig planen. Das Schneiden eines Stahlwerkzeugs dauert Wochen. Die Einrichtung einer einzelnen Roboterzelle kann Monate in Anspruch nehmen. Beginnen Sie daher mit der Werkzeugkonstruktion, solange Ihr CAD-Modell noch aktuell ist. So gelangt Ihr Gehäuse für den Lieferroboter ohne lange Unterbrechung vom Prototypen zur Serienproduktion.
Blechbearbeitung für das Gehäuse eines Lieferroboters
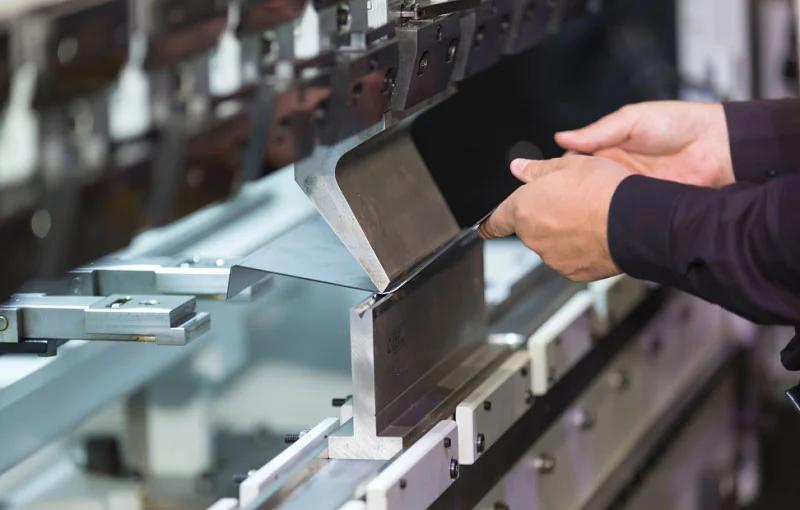
Die Blechbearbeitung für autonome mobile Roboter wandelt flaches Metall in stabile und leichte Rahmen um. Ausgangspunkt ist ein CAD-Modell. Anschließend werden die Teile zugeschnitten, gebogen und verbunden. Dieses Verfahren eignet sich gut für Hauptrahmen und Chassis-Komponenten und hält die Kosten bei der Fertigung vieler Teile niedrig.
Strukturrahmen und Fahrgestell
Das Hauptchassis und die Rahmenplatten bilden das robuste Kernstück des Roboters. Sie fassen Räder, Akkus, Motoren und Nutzlastträger in einem leichten Bauteil zusammen. Gestanztes Aluminium oder hochfester Stahl eignen sich hierfür optimal. Geformte Rippen, Flansche und Befestigungszapfen sorgen für zusätzliche Steifigkeit ohne zusätzliches Gewicht. Schutzgehäuse und -abdeckungen schützen die Elektronik vor Regen, Staub, Stößen und Vandalismus. Mehrstufige Folgeverbundwerkzeuge integrieren Belüftungsöffnungen, Kabelausgänge, Verriegelungslaschen und Schnappverbindungen. Nutzlast- und Türmechanismen sind täglich starker Beanspruchung ausgesetzt. Gestanzter Stahl oder Aluminium mit gerollten Kanten und gebördelten Flanschen halten dieser Belastung stand. Sensor- und Kamerahalterungen fixieren LiDAR, Kameras, Ultraschallsensoren und Antennen in exakter Ausrichtung. Rad- und Aufhängungshalterungen bestehen aus hochfestem Stanzmaterial mit geformten Verstärkungsblechen, um Stöße gegen Bordsteinkanten und unebene Gehwege zu überstehen.
| Anwendung | Beschreibung | Material/Eigenschaften |
| Hauptchassis & Rahmenplatten | Stabiler Kern; trägt Räder, Batterien, Motoren, Nutzlastträger | Gestanztes Aluminium oder hochfester Stahl; geformte Rippen, Flansche, Ansätze |
| Schutzgehäuse und -abdeckungen | Schützen Sie Ihre Elektronik vor Regen, Staub, Stößen und Vandalismus. | Mehrstufige Folgeverbundwerkzeuge; Entlüftungsöffnungen, Kabelausgänge, Verriegelungslaschen |
| Nutzlast- und Türmechanismen | Türen, Riegel, Scharniere, Tabletts – all das wird täglich benutzt. | Geprägter Stahl oder Aluminium; geprägte Kanten, gebördelte Flansche |
| Sensor- und Kamerahalterungen | Halterungen für LiDAR-Systeme, Kameras, Ultraschallsensoren, Antennen | Folgeverbundwerkzeuge; Befestigungslöcher und Kabelklemmen in einem Schritt |
| Rad- und Aufhängungshalterungen | Antriebsräder, Lenkrollen, Aufhängungsarme halten | Hochfestes Stanzmaterial mit geformten Knotenblechen |
Folgeverbundstanzen für Großserienteile
Das Folgeverbundstanzen eignet sich hervorragend für Batteriefächer, Deckel und Seitenwände. Ein Metallstreifen durchläuft eine Reihe von Werkzeugen. Jede Station verändert die Form. Mit jedem Presshub fallen die Teile heraus. Dieses Verfahren bietet klare Vorteile:
- Hohe Geschwindigkeit: Der automatische Prozess läuft schnell ab.
- Geringer Arbeitsaufwand: Eine Person überwacht die Maschine.
- Minimaler Verschnitt: Beim Metallstreifen entsteht nur sehr wenig Materialabfall.
- Wiederholgenauigkeit: Viele Teile halten enge Toleranzen ein, ohne an Qualität einzubüßen.
- Niedrige Kosten pro Teil: Geschwindigkeit, Wiederholgenauigkeit und geringerer Arbeitsaufwand machen jedes Teil günstig.
Auch dieses Verfahren hat seine Grenzen. Manche Arbeitsschritte erfordern zusätzliche Schritte. Aussparungen, Rippen oder Gewinde können die Kosten erhöhen. Die Teile müssen kontinuierlich zugeführt werden. Ohne Nachbearbeitung können sie sich nicht frei bewegen. Die Rüstvorgänge sind für jedes Projekt fix. Der Wechsel zu einem neuen Auftrag ist zeitaufwendig. Folgeverbundwerkzeuge sind zudem teurer als Transferwerkzeuge. Aus praktischer Sicht rechnet sich dieses Verfahren erst bei hohen Stückzahlen. Die Werkzeugkosten sind hoch, aber der Stückpreis sinkt nach Produktionsbeginn rapide.
Laserschneiden, Biegen und Schweißen
Laserschneiden, Biegen und Schweißen bilden die Grundlage für die Blechbearbeitung in kleinen bis mittleren Serien. Ein Faserlaser schneidet komplexe 2D-Konturen, Bohrungen und Schlitze in einem Arbeitsgang. Werkzeuge sind nicht erforderlich. Flache Teile weisen eine hohe Präzision auf. CNC-Abkantpressen ermöglichen das Biegen mit Rückfederungskompensation. Sie formen V-, U- und U-Profile. Winkeltoleranzen und Flanschabmessungen werden kontrolliert. Der Biegeradius ist von der Materialstärke abhängig. Schweißen verbindet die Teile. WIG eignet sich für Aluminium und Edelstahl. MIG ist für Baustahl geeignet. Eine gute Schweißfolge minimiert Verzug. Geschweißte Baugruppen weisen – abhängig von der Vorrichtung – eine gleichbleibende Genauigkeit auf.
Konstruktionsregeln sind beim Laserschneiden, Biegen und Schweißen wichtig. Mindestflanschlängen und Loch-Rand-Abstände verhindern Risse und Schwachstellen. Sie sorgen außerdem für ein rechtwinkliges und stabiles AMR-Chassis.
Die Materialwahl ist der Schlüssel zu all dem. Aluminium reduziert das Gewicht, Stahl sorgt für Festigkeit. Die richtige Wahl hängt von Belastung, Kosten und Korrosionsbeständigkeit ab. Für ein Bauteil eines autonomen mobilen Roboters, das steif und leicht sein muss, ist Blech oft die beste Lösung. Es vereint die strukturelle Konstruktion für autonome mobile Roboterrahmen mit der realen Fertigungsgeschwindigkeit. Der Aufbau einer einzelnen Roboterzelle kann Monate dauern. Binden Sie Ihren Blechverarbeitungspartner daher frühzeitig in die Konstruktionsphase ein. So gelangt Ihr Robotergehäuse ohne kostspielige Überraschungen von der Zeichnung zur Produktion.
Standardkomponenten für das Gehäuse von Lieferrobotern
Reduzierung von Lieferzeiten und Kosten
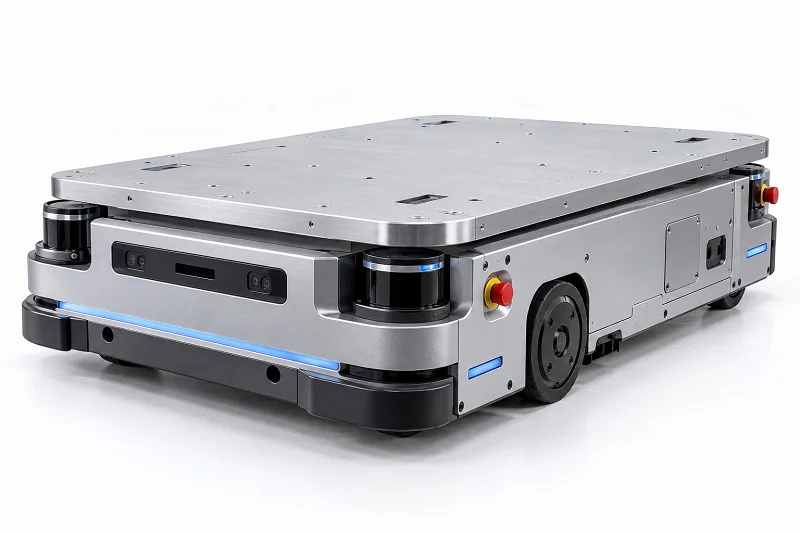
Nicht jedes Teil eines Gehäuses für einen Lieferroboter muss individuell angefertigt werden. Katalogteile sparen wochenlange Wartezeiten und senken die Kosten sofort. Ein Standard-Lagerblock oder eine vorgefertigte Radhalterung ist innerhalb weniger Tage lieferbar. Eine Sonderanfertigung kann hingegen einen Monat oder länger dauern. Bei einem AMR-Projekt mit engem Zeitplan ist diese Zeitspanne entscheidend.
Standardteile reduzieren das Risiko. Sie sind bereits vom Lieferanten geprüft. Belastbarkeit und Passgenauigkeit sind bekannt. Toleranzen müssen nicht mehr geschätzt werden. Unerwartete Ausfälle während einer Vorführung sind ausgeschlossen. Für unkritische Bereiche wie Kabelklemmen oder Wartungsklappen ist dies eine sinnvolle Lösung. Sparen Sie Ihr Budget für Sonderanfertigungen für die wirklich wichtigen Verbindungen und Sensorhalterungen.
Integration mit kundenspezifischen Teilen
Die Kombination von Katalogteilen mit Sonderanfertigungen erfordert Planung. Ein Standardbefestigungselement benötigt ein passendes Loch. Eine zugekaufte Motorhalterung benötigt das richtige Schraubenmuster. Stimmen diese Maße nicht überein, summieren sich die Toleranzen. Kleine Abweichungen summieren sich. Die Baugruppe verdreht sich oder klemmt.
Beginnen Sie mit einem CAD-Modell, das alle zugekauften Teile enthält. Überprüfen Sie die Schnittstellen, bevor Sie mit dem Metallschneiden beginnen. Hier kann es schnell zu Fehlern bei AMR-Roboterteilen kommen. Eine Halterung, die auf dem Bildschirm gut aussieht, passt möglicherweise nicht zum fertigen Produkt. Bitten Sie Ihren Lieferanten um eine STEP-Datei oder eine detaillierte Zeichnung. Überprüfen Sie anschließend selbst die kritischen Maße. Praktisch gesehen spart dieser Schritt später stundenlange Nacharbeit.
Qualitätsüberlegungen
Nicht alle Katalogteile sind gleichwertig. Ein billiges Lager kann Spiel haben. Eine minderwertige Halterung kann unter Last brechen. Bei AMR-Roboterteilen, die Gewicht tragen oder sich häufig bewegen, ist Qualität entscheidend. Prüfen Sie die Zertifizierungen des Lieferanten. Achten Sie auf Materialspezifikationen und Tragfähigkeitsangaben. Fragen Sie nach dem Herstellungsverfahren, falls das Datenblatt dünn ist.
Die Wareneingangskontrolle deckt Probleme frühzeitig auf. Messen Sie eine Stichprobe jeder Charge. Prüfen Sie Bohrungsgrößen und Ebenheit. Ein paar Minuten mit dem Messschieber sind besser als ein fehlgeschlagener Feldtest. Führen Sie eine Liste zugelassener Lieferanten. Dokumentieren Sie alle Rücksendungen und Mängel. Mit der Zeit zeigt Ihnen diese Liste, wer zuverlässig ist. Bei einem Gehäuse für einen Lieferroboter, das den ganzen Tag läuft, kann eine fehlerhafte Charge von Standardteilen den gesamten Betrieb lahmlegen. Behandeln Sie Katalogartikel daher mit der gleichen Sorgfalt wie Sonderanfertigungen.
Entwurf für ein Gehäuse für einen Lieferroboter
Geometrieoptimierung für jeden Prozess
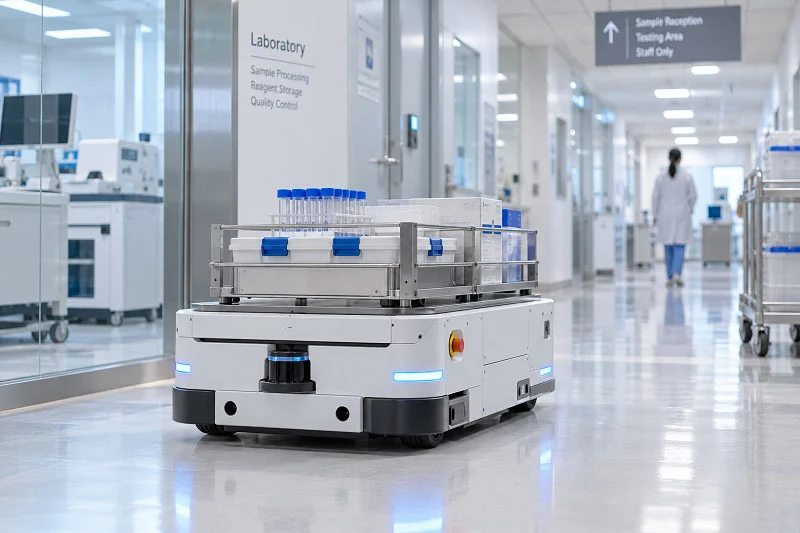
Gute Formen erleichtern die Fertigung. Schlechte Formen erhöhen Kosten und Abfall. Jeder Prozess folgt seinen eigenen Regeln. Bei der CNC-Bearbeitung sollten scharfe Innenecken vermieden werden. Scharfe Ecken zwingen kleine Werkzeuge zum Verbiegen und Brechen. Verwenden Sie stattdessen weite Kurven. Achten Sie auf ausreichende Wandstärke und vermeiden Sie tiefe Aussparungen.
Beim Spritzgießen muss die Wandstärke gleichmäßig sein. Dicke Bereiche kühlen langsamer ab und verziehen sich. Rippen erhöhen die Steifigkeit ohne zusätzliches Volumen. Entformungsschrägen sorgen für saubere Teile. Die Angusslage steuert den Kunststofffluss und die Schweißnähte. Bei Formgebungsverfahren wie Blechbearbeitung sollten einheitliche Radien verwendet werden. Die Anzahl unterschiedlicher Radien sollte begrenzt werden. Sehr kleine Radien sind zu vermeiden, es sei denn, die Konstruktion erfordert sie unbedingt. Diese Konstruktionsentscheidungen für AMR-Roboterteile sparen Zeit und Kosten. Wählen Sie die größtmöglichen Toleranzen, die noch funktionieren. Enge Toleranzen, die die Funktion nicht beeinträchtigen, verursachen nur unnötige Kosten.
Steifigkeit, Gewicht und Wärmemanagement
Steifigkeit und Gewicht stehen im Widerspruch zueinander. Gewünscht ist ein stabiler Rahmen, der gleichzeitig leicht bleibt. Die Materialwahl ist hierbei entscheidend. Aluminiumlegierungen wie 6061-T6 und 7075-T6 bieten eine hohe Wärmeleitfähigkeit. Die Wärme wird von den Motorwicklungen an die Gehäuseoberfläche abgeleitet. Magnesiumlegierungen sind ebenfalls geeignet, jedoch teurer. PEEK-Polymer reduziert das Gewicht im Vergleich zu Aluminium deutlich und bietet eine gute Steifigkeit bei üblichen Wandstärken und über einen weiten Temperaturbereich.
Hohlwellen ermöglichen eine erhebliche Gewichtsersparnis bei gleichbleibender Steifigkeit, erfordern jedoch größere Durchmesser. Wellen aus Titan- und Kohlefaserverbundwerkstoffen bieten noch größere Gewichtseinsparungen. Phasenwechselkammern verbessern die Wärmeübertragung bei minimalem Mehrgewicht. Das direkte Eintauchen der Spule in eine dielektrische Flüssigkeit bietet eine bessere Hitzebeständigkeit als ein Flüssigkeitsmantel. Aluminiumgehäuse mit Kühlrippen verbessern die Wärmeübertragung im Vergleich zu glatten Oberflächen. Diese Material- und Fertigungsentscheidungen beeinflussen die Leistungsfähigkeit des Gehäuses Ihres Lieferroboters maßgeblich.
Montage und Modularität
Modulares Design beschleunigt die Montage und reduziert Fehler. Ein Modul kombiniert ein Zentrifugalrad mit einem verstärkten, abgedichteten und vorgetesteten Motorgehäuse. Es lässt sich mithilfe der Schwerkraft von oben einschieben. Eine präzise Wellenausrichtung ist nicht erforderlich. Es werden keine speziellen Vorrichtungen benötigt. Ein anderes Modul verwendet eine einteilige Teleskopdüse, die frontal werkzeuglos per Schnappverschluss verbunden wird. Schrauben gehören der Vergangenheit an. Ein vorverdrahtetes Modul nutzt eine standardisierte elektrische Steckverbindung. Manuelle Verkabelung durch enge Kanäle entfällt. Das strukturelle Basismodul verwendet Schnappverschlüsse anstelle von Drehmomentbefestigungen. Hochkomplexe Schnittstellen werden überflüssig. Für Ihr AMR-Chassis sollten Sie Lösungen bevorzugen, die Umorientierungen und Werkzeugeinsatz minimieren. Unterstützen Sie die Vormontage und die Integration von Submodulen. Bevorzugen Sie geometrisch einfache, klebstofffreie Designs, die mit automatisierter Handhabung kompatibel sind. Diese Entscheidungen erleichtern die Konstruktion, Wartung und Aufrüstung Ihres Lieferrobotergehäuses.
Materialien für das Gehäuse eines Lieferroboters
Primärmaterialien für AMR-Roboterteile
Die Materialauswahl für AMR-Roboterteile beginnt mit einer zentralen Frage: Welche Funktion muss dieses Teil erfüllen? Ein Gelenk, das schwere Lasten trägt, benötigt andere Eigenschaften als eine Abdeckplatte. Daher ist die Materialauswahl für ein Gehäuse eines Lieferroboters nie standardisiert. Vier Faktoren müssen gegeneinander abgewogen werden: Gewicht, Festigkeit, Stoßfestigkeit und Kosten.
Leichte Kunststoffe wie Polypropylen und Polyethylenschaum reduzieren die Massenträgheit und verlängern die Akkulaufzeit. Sie verringern außerdem den Verschleiß von Motoren und Aktoren. Das bedeutet längere Wartungsintervalle und eine höhere Systemeffizienz. Der gezielte Einsatz von Verbundkunststoffen mit Glas- oder Kohlenstofffaserverstärkung ermöglicht Festigkeit ohne zusätzliche Masse. Bei AMR-Plattformen zählt jedes Gramm.
Metalle: Aluminium, Edelstahl, Titan
Metalle dominieren die Struktur des Gehäuses eines Lieferroboters. 6061-Aluminium für die Rahmenkonstruktion bietet ein optimales Verhältnis von Festigkeit zu Gewicht. Es lässt sich leicht bearbeiten und schweißen, ist korrosionsbeständig und kostengünstiger als Titan. Für die meisten Chassis und Halterungen von Lieferrobotern ist 6061-T6 bestens geeignet.
Edelstahl 17-4 PH ist die optimale Wahl, wenn höchste Festigkeit gefordert ist. Er erreicht eine Zugfestigkeit von 1275 MPa und eine Streckgrenze von 1060 MPa gemäß ASTM A693 H900. Zudem ist er korrosionsbeständig und formstabil über einen weiten Temperaturbereich. Titan Ti-6Al-4V bietet von den dreien das beste Verhältnis von Festigkeit zu Gewicht. Es eignet sich für Hochleistungsverbindungen, ist jedoch teurer und lässt sich langsamer bearbeiten. Daher sollte es nur für kritische Bereiche verwendet werden.
Kunststoffe und Verbundwerkstoffe
Kunststoffgriffe werden für Gehäuse, Abdeckungen und nichttragende Bauteile verwendet. Die folgende Tabelle vergleicht die wichtigsten Optionen für ein Gehäuse für einen Lieferroboter.
| Kunststoff-Typ | Wichtigste Vorteile | Grenzen und Überlegungen | Gängige Roboteranwendungen |
| ABS | Robustheit, Schlagfestigkeit, gute Oberflächengüte, leicht formbar, relativ niedrige Kosten | Schlechte UV- und Chemikalienbeständigkeit, mittlere Hitzebeständigkeit | Gehäuse, Elektronikgehäuse, Prototypen |
| Polycarbonat (PC) | Hohe Schlagfestigkeit, Transparenz, ausgezeichnete Hitzebeständigkeit | Anfällig für Spannungsrisse, empfindlich gegenüber Chemikalien, teuer | Linsen, Schutzbrillen, elektrische Gehäuse |
| Nylon (PA) | Hohe Festigkeit, Abriebfestigkeit, gute Verschleißeigenschaften, selbstschmierend | Nimmt Feuchtigkeit auf, muss vor dem Formen getrocknet werden. | Zahnräder, Lager, Automobilkomponenten |
Praxisnahe AMR-Anwendungen demonstrieren die Leistungsfähigkeit dieser Kunststoffe. Autonome Traktoren und Erntemaschinen nutzen UV-stabilisierte Kunststoffe, um dauerhafter Sonneneinstrahlung standzuhalten. Sensorgehäuse und Kameragehäuse bestehen aus transparenten, kratzfesten Polymeren. Weiche Greifer aus flexiblen Kunststoffen ermöglichen die schonende Handhabung von empfindlichem Obst und Gemüse. Feuchtigkeitsbeständige Materialien gewährleisten einen zuverlässigen Betrieb auch bei hoher Luftfeuchtigkeit und Nässe. Robuste ABS- und Polycarbonat-Mischungen widerstehen häufiger Beanspruchung.
Um der Alterung entgegenzuwirken, wählen Ingenieure Kunststoffe mit integrierten UV-Stabilisatoren, Hydrolysebeständigkeit und chemischer Inertheit. Beispielsweise bieten bestimmte Polycarbonat- und UV-stabilisierte ABS-Typen eine hervorragende Witterungsbeständigkeit und eignen sich daher für Drohnen, Agrarroboter und autonome Fahrzeuge.
Sowohl CNC-Bearbeitung als auch Spritzguss eignen sich für diese Metall- und Kunststoffmaterialien. Die richtige Wahl hängt von Ihrem Produktionsvolumen, Ihren Präzisionsanforderungen und Ihrem Budget ab. Ein einzelnes AMR-Roboterteil kann aus drei verschiedenen Materialien bestehen. Das ist üblich. Achten Sie nur darauf, dass jede Materialwahl ihren Zweck erfüllt.
Auswahl eines Fertigungsprozesses für das Gehäuse eines Lieferroboters
Kriterien: Umfang, Komplexität, Präzision
Drei Faktoren bestimmen die Wahl des Gehäuses für jeden Lieferroboter. An erster Stelle steht die Produktionsmenge. Bei geringen Stückzahlen kommen CNC-Bearbeitung oder Blechbearbeitung zum Einsatz. Bei hohen Stückzahlen sind Spritzguss oder Stanzen die bessere Wahl. Langsame CNC-Bearbeitung ist für große Serien nicht optimal. Werkzeugbasierte Verfahren kommen zum Einsatz, sobald diese Grenze überschritten ist.
Als nächstes kommt es auf die Komplexität an. Enge Kurven erfordern CNC-Bearbeitung. Werkzeugbasierte Verfahren bearbeiten komplexe Formen, sobald das Design festgelegt ist. Auch die Qualität spielt eine Rolle. Präzisionsbearbeitungen benötigen automatisierte Werkzeuge, um stets das gleiche Ergebnis zu erzielen.
Präzision rundet die Liste ab. CNC-Bearbeitung aus dem Vollen eignet sich für Bauteile mit hohen Toleranzen. Lagersitze erfordern diese Genauigkeit. Passen Sie die Toleranz an die jeweilige Aufgabe an. Wählen Sie sie nicht enger als für die Montage erforderlich.
Auch die Teileanzahl spielt eine Rolle. Durch das Verbinden von Teilen verkürzt sich die Zykluszeit. Konstruieren Sie das Gehäuse Ihres Lieferroboters so, dass es mit weniger Teilen auskommt.
Auswahl des richtigen Verfahrens für AMR-Roboterteile
Jedes Bauteil eines AMR-Roboters hat seinen idealen Platz. Strukturrahmen lassen sich am besten aus Blech fertigen. Sensorgehäuse werden im Spritzgussverfahren hergestellt. Bei geringen Stückzahlen kommen CNC-Bearbeitung oder Blechbearbeitung zum Einsatz. Werkzeuginvestitionen sind nicht nötig. Die Serienfertigung erfolgt im Spritzgussverfahren. Die Stückkosten sinken unter die Gewinnschwelle. Diese liegt im Vergleich zur CNC-Bearbeitung bei 100–500 Einheiten und im Vergleich zum 3D-Druck bei 500–1,000 Einheiten. Diese Produktionsschwelle – kleine oder große Stückzahl – entscheidet über das Verfahren.
Für kritische AMR-Roboterteile wählen Sie das am besten geeignete Verfahren. Komplexe Hohlformen mit Innenrippen erfordern Spritzguss oder CNC-Bearbeitung. Einfache Halterungen lassen sich mit Blech herstellen. Standardteile reduzieren die Kosten. Verwenden Sie zunächst Motoren aus Katalogen. Heben Sie sich Sonderanfertigungen für Teile auf, die diese wirklich benötigen. Die Wahl des richtigen Verfahrens für AMR-Roboterteile beginnt mit einer einfachen Regel: Das Verfahren muss zum Bauteil passen. Bei einem AMR ist Festigkeit von größter Bedeutung. Der AMR bewältigt täglich schwere Lasten. Ein gut konstruierter AMR ist jahrelang im Einsatz.
Lassen Sie Ihre Konstruktionspläne von einem Fertigungspartner im Rahmen einer DFM-Prüfung überprüfen. Dessen Ingenieure erkennen Kostentreiber frühzeitig und schlagen Korrekturen vor, bevor die Werkzeugfertigung beginnt. Mit dem richtigen Technologiepartner verkürzen Sie Ihre Markteinführungszeit.
Kosten-Nutzen-Analyse
Letztendlich entscheidet der Preis. Die Materialkosten variieren je nach Verfahren. Bei gefrästen Gehäusen ist der Rohmaterialpreis wichtiger als das Nettogewicht. Bei Formteilen kommt es auf die Harzqualität an. Die Umwandlungskosten entsprechen den Rüstkosten geteilt durch die Losgröße zuzüglich der Maschinenzeit.
Die Werkzeugkosten sind anfangs sehr hoch. Eine Form, die für viele Teile verwendet wird, erhöht die Stückkosten nur geringfügig, während die Verwendung einer Form für wenige Teile die Kosten deutlich steigert. Ausbeute und Ausschuss beeinflussen die Kosten ebenfalls. Die Kosten pro brauchbarem Teil entsprechen den Kosten pro bearbeitetem Teil geteilt durch den Anteil brauchbarer Teile. Kalibrierung und Prüfung können bei Präzisionsgehäusen einen Großteil der Kosten ausmachen.
Die Break-Even-Formel ist einfach: Differenz der Fixkosten geteilt durch die Einsparung variabler Kosten. Rechnen Sie vorher genau nach. Auch die Kapazität spielt eine Rolle. Geringe Auslastung erhöht die Kosten. Der Aufbau einer einzelnen Roboterzelle kann Monate dauern. Planen Sie vorausschauend. Beziehen Sie Ihren Fertigungspartner frühzeitig ein. So ist Ihr Gehäuse für den Lieferroboter termingerecht produktionsbereit.
Partnerschaft mit NOBLE für die Herstellung von Gehäusen für Lieferroboter

Kernkompetenzen: Metall- und Kunststoffverarbeitung
NOBLE führt alle vier Prozesse unter einem Dach durch. Sie erhalten CNC-Bearbeitung, Spritzguss und Blechbearbeitung aus einer Hand. Das reduziert den Koordinierungsaufwand und gewährleistet gleichbleibende Qualität. Gerade bei Gehäusen für Lieferroboter ist das entscheidend. Die CNC-Bearbeitung ermöglicht die präzise Fertigung enger Toleranzen für Verbindungen und Halterungen. Spritzguss produziert Gehäuse und Abdeckungen im Handumdrehen. Die Blechbearbeitung fertigt Rahmen und Chassis. NOBLE bietet außerdem Folgeverbundstanzen für Großserienteile wie Batterieträger an. Die Spritzgussfertigung verarbeitet ABS, PC/ABS, Nylon und weitere Materialien. Zykluszeiten und Angussstellen werden für jedes Teil individuell angepasst. Dank dieser Expertise erhalten AMR-Anwendungen zuverlässige Gehäuse. NOBLE unterstützt auch Kleinserien mit Spritzgusswerkzeugen, die sich schnell amortisieren. Von Prototypen bis zur Serienproduktion – die Spritzgusskapazitäten sind flexibel skalierbar. Für Hybridbauteile wird sogar Spritzguss mit CNC-Bearbeitung kombiniert. Diese Flexibilität spart Zeit bei der Fertigung von AMR-Roboterteilen.
Qualitätszertifikate
Qualität ist bei jedem Gehäuse für Lieferroboter entscheidend. NOBLE verfügt über Qualitätsmanagement-Zertifizierungen, die Prozesskontrollen gewährleisten. Das bedeutet Folgendes:
- Das Qualitätsmanagementsystem umfasst jeden Schritt vom Rohmaterial bis zum fertigen Bauteil.
- Zusätzliche Zertifizierungen gewährleisten Designkontrollen, Risikomanagement und Rückverfolgbarkeit. Dies ist wichtig für medizinische Robotik und hochpräzise AMR-Komponenten.
- Regelmäßige Überwachungsaudits gewährleisten die fortlaufende Einhaltung der Vorschriften.
Dank dieser hohen Standards bleiben die Ausschussquoten niedrig. Ob Sie Gehäuse im Spritzgussverfahren oder Halterungen per CNC-Bearbeitung fertigen – der Prozess ist immer wieder exakt reproduzierbar. NOBLE hält sich zudem an alle Materialnormen. Jede Charge Spritzgussharz entspricht den Spezifikationen. Für die Fertigung von AMR-Roboterteilen bieten diese Zertifizierungen Sicherheit. Sie gewährleisten die einwandfreie Funktion der Teile in kritischen Systemen, von Sensorhalterungen bis hin zu Strukturrahmen.
Komplettservice von der Planung bis zur Montage
NOBLE fertigt nicht nur Teile, sondern unterstützt Sie von Anfang an. Die Ingenieure von NOBLE prüfen Ihr CAD-Modell und schlagen Verbesserungen vor. Beispielsweise passen sie die Wandstärke für den Spritzguss an oder fügen Entformungsschrägen hinzu. Auch die Endbearbeitung und Montage übernimmt NOBLE. Sie senden uns Ihr Design und erhalten ein komplettes Gehäuse für Ihren Lieferroboter. NOBLE kümmert sich auch um die Beschaffung von Standardkomponenten. Alles wird zu einer fertigen Einheit integriert. Dieser Komplettservice verkürzt die Lieferzeiten. Sie konzentrieren sich auf Software und Tests, NOBLE kümmert sich um die Hardware. Die Spritzgusswerkzeuge werden schnell gefertigt. Parallel dazu läuft die CNC-Bearbeitung. Die Blechbearbeitung sorgt für die nötige Stabilität. Alles wird für die Qualitätskontrolle und den Versand zusammengeführt. Diese Komplettlösung macht die Fertigung von AMR-Roboterteilen reibungsloser. Sie gewinnen einen Partner, der Probleme frühzeitig erkennt und löst.
Es gibt kein Patentrezept für die Herstellung aller Gehäuseteile von Lieferrobotern. Die richtige Wahl hängt von der benötigten Stückzahl, der geforderten Präzision und Ihrem Budget ab. Standardkomponenten beschleunigen die Entwicklung und sparen Kosten. Ermitteln Sie daher zunächst den Bedarf Ihrer AMR-Roboterteile. Sprechen Sie dann frühzeitig mit einem Fertigungspartner. Dieser Schritt spart Zeit und vermeidet teure Nacharbeiten.
Bereit für den Start? Kontaktieren Sie NOBLE für eine Designprüfung oder ein Angebot. Sie bieten Komplettfertigung mit entsprechenden Zertifizierungen. Ihr Team begleitet AMR-Projekte vom Prototyp bis zur Serienproduktion. Lassen Sie sich von ihren Ingenieuren zum Erfolg verhelfen.
Häufig gestellte Fragen zu Gehäusen für Lieferroboter
Welches Verfahren eignet sich am besten für Kleinserien?
CNC-Bearbeitung oder Blechbearbeitung eignen sich gut. Für beide Verfahren müssen keine Werkzeuge im Voraus bezahlt werden. Das hält die Kosten bei kleinen Stückzahlen niedrig.
Ab wann wird Spritzguss günstiger?
Ab 100–500 Einheiten im Vergleich zu CNC-Fertigung. Ab 500–1,000 Einheiten im Vergleich zu 3D-Druck. Die Werkzeugkosten lohnen sich bei höheren Stückzahlen.
Wie sieht die Toleranzkette in einem Gehäuse für einen Lieferroboter aus?
Kleine Größenfehler summieren sich in einer Baugruppe. Schon eine minimale Abweichung verschiebt das nächste Bauteil. Eine frühzeitige Überprüfung des CAD-Modells beugt solchen Problemen vor.
Welcher Kunststoff eignet sich am besten für Gehäuse von Lieferrobotern im Außenbereich?
UV-stabilisierte Kunststoffe wie bestimmte Polycarbonat-Sorten oder ABS mit UV-Zusätzen eignen sich am besten. Beide sind beständiger gegen Sonnenschäden als normales ABS. Diese Mischungen sorgen dafür, dass das Gehäuse Ihres Roboters jahrelang gut aussieht.
Wie eng können Toleranzen bei der CNC-Bearbeitung eingehalten werden?
Die übliche Präzision liegt im Bereich von ±0.01–0.05 mm. Wichtige Bauteile für die Bewegungssteuerung können eine Präzision von ±0.003 mm erreichen. Engere Toleranzen führen nicht immer zu einer besseren Funktion des Bauteils.
Auf welche Zertifizierungen sollte ich bei einem Partner achten?
Achten Sie auf Qualitätsmanagement-Zertifizierungen, die Prozesskontrolle und niedrige Ausschussquoten gewährleisten.
Kann ich Standardbauteile mit einem kundenspezifischen Gehäuse für einen Lieferroboter kombinieren?
Ja. Überprüfen Sie zunächst die Schnittstellengrößen in Ihrem CAD-Modell. Standardlager und -halterungen sparen Wartezeit. Stellen Sie die Passgenauigkeit sicher, bevor Sie das Metall für Ihr Robotergehäuse zuschneiden.






