
KI-gestützte Diagnoseverfahren verändern die Patientenversorgung in einem beispiellosen Tempo. Man bedenke: Der globale Markt für KI in der medizinischen Diagnostik erreichte 2021 ein Volumen von 748 Millionen US-Dollar, und Experten prognostizieren bis 2026 eine durchschnittliche jährliche Wachstumsrate von 39.8 %.
- Weltweiter Marktwert im Jahr 2021: 748 Millionen US-Dollar
- Jährliche Wachstumsrate (CAGR) von 2021 bis 2026: 39.8 %
Dieses explosive Wachstum wirft eine entscheidende Frage auf: Wie entwickelt man ein Gehäuse für medizinische KI-Geräte, das empfindliche Computerkomponenten schützt und gleichzeitig strenge regulatorische Standards erfüllt? Dieser Leitfaden führt Ingenieure und Entscheidungsträger durch genau diese Herausforderung. Sie erfahren, was Gehäuse für medizinische KI-Geräte auszeichnet, welche Materialien wiederholter Reinigung und Sterilisation standhalten und wie sich Ihre Fertigungsentscheidungen auf Zeitplan und Budget auswirken. Keine unnötigen Details – nur praxisnahe Erkenntnisse für Ihr nächstes Projekt.
Kernanforderungen für Gehäuse für medizinische KI-Geräte
KI-Prozessoren in Diagnosegeräten erzeugen deutlich mehr Wärme als ältere medizinische Elektronik. Diese Chips verarbeiten riesige Datenmengen in kürzester Zeit, wodurch Wärme entsteht, die abgeführt werden muss. Ihr Gehäuse muss die Wärme effizient von empfindlichen Bauteilen ableiten. Andernfalls kann es zu Leistungseinbußen, kürzerer Lebensdauer oder Ausfällen bei kritischen Eingriffen kommen.
Thermischer Schutz und EMV-Schutz für KI-Komponenten
Wärmeableitung für Prozessoren
Die richtige Materialwahl ist entscheidend für ein effektives Wärmemanagement. Wärmeleitende Kunststoffe und Aluminium verteilen die Wärme gut über die Gehäuseoberfläche. Zusätzlich können Kühlkörper, Heatpipes oder Lüfter in die Konstruktion integriert werden. Jede Option hat ihre Vor- und Nachteile. Lüfter erzeugen Geräusche und können aufgrund ihrer beweglichen Teile kaputtgehen. Passive Lösungen sind einfacher, erfordern aber eine sorgfältige Planung der Luftführung. Auch die Gehäuseform spielt eine wichtige Rolle. Lüftungsschlitze, Lamellenmuster und interne Leitbleche beeinflussen die Wärmeabfuhr.
Abschirmung gegen elektromagnetische Störungen
KI-Komponenten geben elektromagnetische Strahlung ab und können durch äußere Störungen beeinträchtigt werden. Auch andere Geräte in einem Patientenzimmer können die empfindliche KI-Verarbeitung stören. Es gibt zwei Hauptoptionen zur Abschirmung: Leitfähige Beschichtungen auf Kunststoffgehäusen bieten eine leichte Lösung. Metallgehäuse blockieren Störungen von Natur aus, ohne dass zusätzliche Maßnahmen erforderlich sind. Die beste Wahl hängt von Ihren Gewichtsvorgaben, Kostenbeschränkungen und Designanforderungen ab. Beachten Sie, dass durch Nähte, Öffnungen und Anschlüsse Störungen eindringen können. Ihr Design muss diese Schwachstellen berücksichtigen.
Überlegungen zur Antennenleistung
Viele medizinische KI-Geräte nutzen drahtlose Kommunikation. Dies führt zu einem Konflikt zwischen Abschirmung und Antennenfunktion. Die internen Bauteile müssen ausreichend abgeschirmt sein, gleichzeitig müssen die Funksignale aber ungehindert durchdringen können. Durch die geschickte Platzierung von Antennenfenstern oder die Verwendung spezieller Materialien in bestimmten Gehäusebereichen lässt sich dieses Problem lösen. Planen Sie dies frühzeitig in Ihre Entwicklung ein. Nachträgliche Antennenkorrekturen nach Produktionsbeginn kosten Zeit und Geld.
Biokompatibilitäts- und Sicherheitsstandards
ISO 10993-Konformität
Alle Materialien, die mit Patientengewebe in Berührung kommen, müssen biologischen Tests unterzogen werden. Die ISO 10993 legt die Testregeln für diese Prüfung fest. Geprüft wird auf Zellschäden, allergische Reaktionen, Reizungen und andere biologische Risiken. Für die von Ihnen gewählten Materialien müssen Dokumente vorliegen, die belegen, dass sie diese Regeln erfüllen. Diese Dokumente sind Bestandteil Ihrer Zulassungsunterlagen.
Hautkontakt vs. implantierbare Geräte
Für Oberflächenkontaktgehäuse gelten andere Regeln als für implantierbare Geräte. Ein tragbares Diagnosegerät, das auf der Haut sitzt, benötigt weniger Tests als ein Gerät, das in den Körper eingeführt wird. Es ist wichtig, den Gerätetyp frühzeitig zu kennen. Dieses Wissen beeinflusst die Materialauswahl und das Testbudget.
Materialtoxizitätsprüfung
Auch indirekter Kontakt ist relevant. Patienten berühren das Gehäuse möglicherweise während der Anwendung. Reinigungskräfte handhaben es täglich. Ihre Materialien dürfen bei normalem Gebrauch keine Schadstoffe freisetzen. Medizinische Kunststoffe und Metalle werden üblicherweise mit Sicherheitsdatenblättern der Lieferanten geliefert. Prüfen Sie, ob diese Dokumente Ihren spezifischen Anwendungsfall abdecken.
Sterilisation und Umweltbeständigkeit
Autoklav- und chemische Sterilisation
Krankenhäuser reinigen ihre Geräte mit intensiven Methoden. Die Autoklavensterilisation erfolgt mit Hochdruckdampf bei hohen Temperaturen. Chemische Reinigungsverfahren verwenden aggressive Reinigungsmittel, die Kunststoffe mit der Zeit angreifen können. Ihre Materialien müssen wiederholte Reinigungszyklen überstehen, ohne zu reißen, sich zu verfärben oder an Festigkeit zu verlieren. Diese Anforderungen an die Haltbarkeit beeinflussen Ihre Materialwahl maßgeblich.
Feuchtigkeits- und Wasserschutz
Flüssigkeiten gelangen in Geräte. Es kann zu Verschmutzungen kommen. Reinigungsmittel dringen in Fugen ein. Ihr Gehäuse benötigt daher einen ausreichenden Schutz gegen Wasser und Staub. Dichtungen, abgedichtete Fugen und eine sorgfältige Anschlusskonstruktion verhindern, dass Flüssigkeiten in die interne Elektronik gelangen. Testen Sie Ihr Gehäuse für medizinische KI-Geräte umfassend unter realistischen Bedingungen.
Chemische Beständigkeit gegenüber Reinigungsmitteln
Verschiedene Einrichtungen verwenden unterschiedliche Desinfektionsmittel. Bleichmittellösungen, Wasserstoffperoxid und Alkoholtücher reagieren unterschiedlich mit den Gehäusematerialien. Stellen Sie sicher, dass die von Ihnen gewählten Materialien den spezifischen Chemikalien, die Ihre Kunden verwenden werden, beständig sind. Ein Gehäuse, das nach monatelanger routinemäßiger Reinigung beschädigt wird, birgt Sicherheitsrisiken und kann rechtliche Probleme verursachen. Ein gut durchdachtes Gehäusekonzept für medizinische KI-Geräte berücksichtigt diese Umweltbelastungen bereits bei der Entwicklung. Gehäuse für medizinische Instrumente sind in Krankenhäusern und Kliniken weltweit denselben anspruchsvollen Bedingungen ausgesetzt.
Materialauswahlkriterien für Gehäuse von medizinischen KI-Geräten
Die Wahl des richtigen Materials für das Gehäuse Ihres medizinischen KI-Geräts beeinflusst alle nachfolgenden Entscheidungen. Das gewählte Material wirkt sich auf die Sterilisationsfähigkeit, die Wirksamkeit der elektromagnetischen Abschirmung und die Dauer der Zulassungsverfahren aus. Medizinische Polymere, Edelstahl, Titanlegierungen und Keramik bieten jeweils unterschiedliche Vor- und Nachteile. Ein frühzeitiges Verständnis dieser Vor- und Nachteile vermeidet kostspielige Nachbesserungen.
Thermoplaste in medizinischer Qualität
Thermoplaste sind bei Gehäusen für medizinische KI-Geräte führend, da sie sich leicht formen lassen und kostengünstiger als Metalle sind. Zudem sind sie leichter, was insbesondere bei tragbaren Diagnosegeräten, die Ärzte zwischen verschiedenen Räumen transportieren, von Bedeutung ist.
PC-ABS für Schlagfestigkeit
PC-ABS vereint die Robustheit von Polycarbonat mit der guten Formbarkeit von ABS. Diese Kombination sorgt für eine ausgezeichnete Stoßfestigkeit und macht es zu einer idealen Wahl für Handgeräte, die beispielsweise auf harte Krankenhausböden fallen könnten. Allerdings benötigt PC-ABS spezielle Qualitäten und Schutzbeschichtungen, um beständig gegen Alkohol und Peroxid zu sein. Längerer Kontakt mit Bleichmitteln birgt das Risiko von Spannungsrissen am Gehäuserand. Stellen Sie daher sicher, dass Ihr Reinigungsprotokoll den Materialgrenzen entspricht.
Polycarbonat für Klarheit
Polycarbonat bietet Transparenz, wenn Ihr Design ein in das Gehäuse integriertes Fenster oder eine Linse erfordert. Es ist zudem stoßfest. Wie PC-ABS können auch Standard-Polycarbonatsorten gegenüber aggressiven chemischen Desinfektionsmitteln problematisch sein. Schutzbeschichtungen oder spezielle medizinische Polycarbonate lösen dieses Problem. Wenn Ihr Gerät Patientendaten durch ein transparentes Panel anzeigt, bietet Polycarbonat optische Klarheit ohne Einbußen bei der Stabilität.
Hochtemperaturpolymere (PEEK, PPSU)
Für Geräte, die autoklaviert werden, werden Materialien benötigt, die wiederholten Dampfzyklen standhalten. Polysulfon (PSU) und Polyetherimid (PEI) erfüllen diese Anforderungen gut. PSU hat eine Glasübergangstemperatur von 190 °C und ist schlagfest. PEI ermöglicht den Dauereinsatz bis 170 °C mit einer Glasübergangstemperatur von 217 °C. PEEK und PPSU eignen sich ähnlich gut für anspruchsvolle, wiederverwendbare chirurgische Instrumente in sterilen Bereichen. Diese Hochtemperaturpolymere sind zwar teurer, machen aber eine spezielle Handhabung nach jedem Reinigungszyklus überflüssig.
Metalle für Gehäuse von Medizinprodukten
Metalle bieten eine natürliche EMI-Abschirmung und strukturelle Stabilität für Gehäuse von medizinischen KI-Geräten. Außerdem sind sie beständiger gegen aggressive Desinfektionsmittel als die meisten Kunststoffe.
Aluminium für leichte Abschirmung
Aluminiumlegierungen wie 6061 und 5052 werden häufig in tragbaren Ultraschallgeräten, Patientenmonitoren und Gehäusen eingesetzt. Aluminium leitet Strom von Natur aus und blockiert so elektromagnetische Störungen ohne zusätzliche Beschichtungen. Durch Anodisieren wird die Korrosionsbeständigkeit verbessert und eine robuste Oberfläche geschaffen. Aluminium leitet zudem Wärme gut und trägt so zur Kühlung von KI-Prozessoren im Inneren bei. Dank seines günstigen Verhältnisses von Festigkeit zu Gewicht eignet es sich ideal für Geräte, die in Krankenhäusern mobil eingesetzt werden.
Edelstahl für Langlebigkeit
Edelstahl, insbesondere die Güteklasse 316L, eignet sich hervorragend für große Diagnosegeräte wie MRT- und CT-Scanner. Diese Geräte benötigen Stabilität und eine effektive elektromagnetische Abschirmung. Edelstahl ist beständig gegen Körperflüssigkeiten und aggressive Desinfektionsmittel und bietet daher eine hervorragende Reinigungsfähigkeit. Zudem gewährleistet er eine hohe Zugfestigkeit für Bauteile. Der Nachteil liegt im Gewicht: Edelstahl ist schwerer als Aluminium und eignet sich daher besser für stationäre als für mobile Geräte.
Titanlegierungen für Premium-Anwendungen
Titanlegierungen wie Ti-6Al-4V werden selten in Gehäusen für medizinische KI-Geräte verwendet. Ihr Hauptvorteil liegt in der Biokompatibilität für Langzeitimplantationen, nicht in den Anforderungen an Abschirmung oder strukturelle Gehäusekonstruktion. Obwohl Titan fester und leichter als Stahl ist, rechtfertigen die Kosten seinen Einsatz in Gehäusen selten. Titan sollte orthopädischen Implantaten, zahnärztlichen Bauteilen und Stents vorbehalten bleiben, wo Biokompatibilität wichtiger ist als die Leistungsfähigkeit von Gehäusen für medizinische KI-Geräte.
Keramik und Spezialwerkstoffe
Keramik und spezielle Zusatzstoffe füllen spezifische Nischen in Gehäusen für medizinische Instrumente.
Keramische Substrate für die Elektronik
Keramische Substrate befinden sich im Inneren von Gehäusen und tragen elektronische Bauteile, die Wärme erzeugen. Sie leiten Wärme effizient ab und sind hochtemperaturbeständig. Obwohl Keramik selten das äußere Gehäuse bildet, spielt sie eine entscheidende Rolle bei der Kühlung von KI-Prozessoren.
Antimikrobielle Polymeradditive
Durch die Zugabe antimikrobieller Wirkstoffe zu Polymerharzen wird das Bakterienwachstum auf Oberflächen reduziert. Dies ist besonders vorteilhaft für Geräte, die Patienten häufig berühren. Die Additive wirken über die gesamte Lebensdauer des Materials, im Gegensatz zu Oberflächenbeschichtungen, die sich abnutzen. Für Geräte, die in infektionsgefährdeten Umgebungen eingesetzt werden, bieten antimikrobielle Polymere eine zusätzliche Schutzschicht.
Oberflächenbeschichtungen für Verschleißfestigkeit
Oberflächenbehandlungen verlängern die Lebensdauer von Kunststoff- und Metallgehäusen. Harte Beschichtungen schützen vor Kratzern und Abrieb. Leitfähige Lacke mit Silber, Nickel oder Kupfer bieten eine Dämpfung von 40–80 dB im Frequenzbereich von 10 MHz bis 1 GHz für Kunststoffgehäuse von medizinischen KI-Geräten. Dank dieser Beschichtungen können leichte Kunststoffe verwendet werden, ohne die EMV-Anforderungen zu beeinträchtigen.
Materialvergleich auf einen Blick
| Kriterium | Polymere in medizinischer Qualität | Metallindustrie | Keramik |
| Kosten | Niedrig bis mäßig | Moderat bis hoch | Hoch |
| Gewicht | Leicht | Schwer (Aluminium-Feuerzeug) | Moderat |
| Biokompatibilität | Gut bei entsprechenden Noten | Ausgezeichnet (Edelstahl, Titan) | Ausgezeichnet |
| Wärmeleitfähigkeit | schlecht | Gut (Aluminium ausgezeichnet) | Gut |
| EMI-Abschirmung | Mangelhaft (benötigt Beschichtungen) | Ausgezeichnet (Muttersprache) | schlecht |
| Sterilisationsbeständigkeit | Variiert je nach Polymer | Ausgezeichnet (rostfrei) | Ausgezeichnet |
Das richtige Material berücksichtigt alle relevanten Faktoren im Hinblick auf die spezifischen Anforderungen Ihres Geräts. Ein tragbares KI-Diagnosegerät könnte beispielsweise Aluminium für Abschirmung und Wärmeableitung bevorzugen. Für ein Einweggerät könnte ein kostengünstigeres Polymer geeignet sein. Ein wiederverwendbares chirurgisches Instrument, das in sterilen Bereichen eingesetzt wird, erfordert Hochtemperaturpolymere oder Edelstahl. Die Materialwahl beeinflusst auch den Herstellungsprozess, die Qualitätskontrollschritte und die Gesamtkosten. Wägen Sie daher jeden Faktor sorgfältig ab, bevor Sie sich für eine Materialgruppe entscheiden.
Fertigungsverfahren für Gehäuse für medizinische KI-Geräte
Die Wahl des richtigen Herstellungsverfahrens für Ihr Gehäuse für medizinische KI-Geräte hängt von verschiedenen Faktoren ab. Sie müssen die Stückzahl, die Komplexität der Form, die benötigten Materialien und die behördlichen Auflagen berücksichtigen. Jedes Verfahren hat seine Stärken und Schwächen, die sich auf Zeitplan, Budget und Produktqualität auswirken.
Spritzguss für die Massenproduktion
Spritzguss ist die beste Wahl, wenn Sie planen, jährlich mehr als 10,000 Einheiten herzustellen. Mit diesem Verfahren erhalten Sie gleichbleibende Teile zu geringen Stückkosten, sobald die Anschaffungskosten für die Form entrichtet sind.
Werkzeuginvestitionen und Formenkonstruktion
Die Form ist Ihr größter Kostenfaktor. Eine typische Produktionsform für Gehäuse von medizinischen KI-Geräten kann zwischen 10,000 und 100,000 US-Dollar kosten. Der Preis hängt von der Anzahl der Kavitäten und der Komplexität ab. Diese Investition lohnt sich, da die Stückkosten bei größeren Stückzahlen deutlich sinken. Die Formkonstruktion muss zum gewählten Material passen, einschließlich Schrumpfung und Fließverhalten. Die Zusammenarbeit mit einem erfahrenen Formenbauer in der frühen Designphase beugt teuren Nachbesserungen vor.
Toleranz- und Oberflächengütekontrolle
Beim Spritzgießen lassen sich enge Toleranzen realisieren, wenn die Form präzise gefertigt ist. Standardmäßige Fertigungstoleranzen liegen bei gut konstruierten Teilen üblicherweise bei etwa ±0.005 mm. Die Oberflächenbeschaffenheit hängt von der Qualität der Politur der Form ab. Gehäuse für medizinische Geräte benötigen oft strukturierte oder matte Oberflächen, um Fingerabdrücke zu kaschieren und Kratzern vorzubeugen. Die Oberflächenbehandlung der Form ist auf jedem produzierten Teil sichtbar.
Materialfluss und Verformungsvermeidung
Der Kunststoff fließt durch die Form auf eine Weise, die die Qualität des Endprodukts beeinflusst. Ungleichmäßige Abkühlung führt zu Verzug, da dünnere Bereiche schneller abkühlen als dickere. Ihre Konstruktion sollte eine gleichmäßige Wandstärke im gesamten Gehäuse gewährleisten. Zusätzliche Rippen zur Versteifung ohne Erhöhung der Wandstärke helfen, Einfallstellen zu vermeiden. Die Angusspositionierung steuert die Materialfüllung des Formhohlraums und beeinflusst somit die Schweißnähte und die strukturelle Festigkeit. Besonderes Augenmerk sollte auf den Randbereich gelegt werden, wo die beiden Gehäusehälften aufeinandertreffen. Beim Randformen ist eine sorgfältige Angusspositionierung erforderlich, um eine vollständige Füllung ohne Lufteinschlüsse zu gewährleisten. Formfüllanalyse-Software kann diese Probleme vorhersagen, bevor Sie den Stahl schneiden.
CNC Dienstleister für Prototypen und Kleinserien
CNC-Bearbeitung eignet sich hervorragend für Prototypen und Kleinserien. Bei diesem Verfahren wird Material mithilfe computergesteuerter Schneidwerkzeuge von massiven Blöcken abgetragen. Es bietet höchste Präzision und ist mit nahezu jedem Material kompatibel.
Präzision und Materialvielfalt
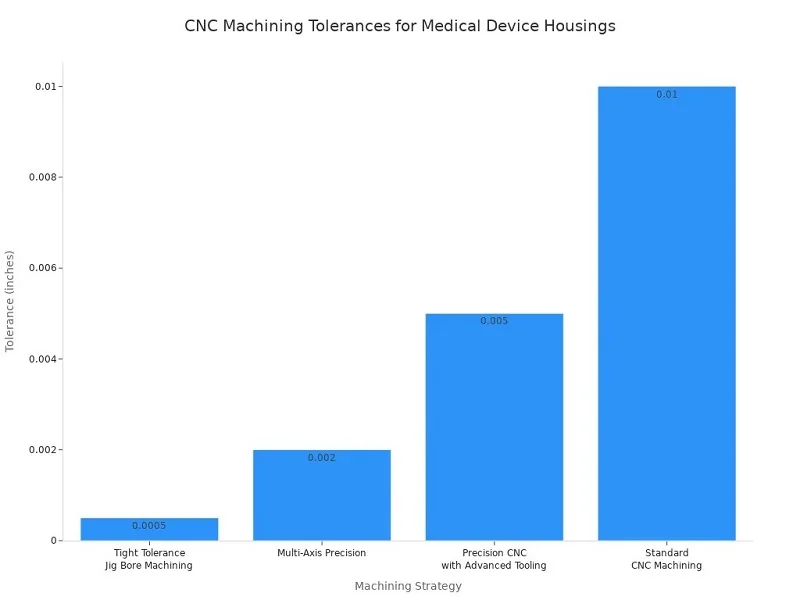
Die CNC-Bearbeitung ermöglicht Toleranzen, die beim Spritzgießen kaum zu erreichen sind. Standardmäßige CNC-Bearbeitung erreicht ±0.010 mm für allgemeine Bauteile. Präzisions-CNC mit modernsten Werkzeugen erzielt ±0.005 mm für chirurgische Instrumente. Die Bearbeitung von Bohrungen mit engen Toleranzen erreicht ±0.0005 mm für kritische Schnittstellen. Mehrachsige Präzisionsmaschinen liefern ±0.002 mm für implantierbare Medizinprodukte.
Die Oberflächenbeschaffenheit ist ebenso wichtig wie die Maßgenauigkeit. Gehäuse implantierbarer Geräte benötigen Ra-Werte zwischen 0.1 und 0.4 μm, um Bakterienwachstum zu verhindern. Chirurgische Instrumente erfordern Griffflächen mit Ra-Werten von 0.4 bis 0.8 μm und Funktionsflächen mit Ra-Werten von 0.2 bis 0.4 μm für präzise Bedienung und Sterilisierbarkeit. Komponenten von Flüssigkeitswegen benötigen Ra-Werte von 0.2 bis 0.4 μm, um die Aktivierung von Blutplättchen zu verhindern.
Vorlaufzeitvorteile
Die CNC-Bearbeitung umgeht die Formenherstellung komplett. Sie erhalten die bearbeiteten Teile innerhalb weniger Tage nach Fertigstellung Ihrer Konstruktionsdateien. Diese Geschwindigkeit ist besonders wertvoll bei der iterativen Prototypenentwicklung, bei der Sie verschiedene Designvarianten testen, bevor Sie sich für die Produktionswerkzeuge entscheiden. Unternehmen wie NOBLE, ein führender Fertigungspartner in China, bieten schnelle CNC-Prototypenerstellung an, die Kunden dabei hilft, Designs zügig zu validieren, bevor sie in die Serienproduktion gehen.
Kostenstruktur für Kleinserien
Die CNC-Bearbeitung ist bei hohen Stückzahlen pro Teil teurer als Spritzguss. Bei Kleinserien unter 1,000 Stück ist die CNC-Bearbeitung jedoch oft wirtschaftlicher, da die Werkzeugkosten entfallen. Jedes Teil benötigt zwar Maschinenzeit und Material, aber keine Vorabkosten für die Form. Aufgrund dieser Kostenstruktur eignet sich die CNC-Bearbeitung ideal für klinische Studien, Pilotprojekte und die Fertigung spezialisierter Kleinserien.
Additive Fertigung für komplexe Geometrien
Der 3D-Druck eröffnet Möglichkeiten, die traditionelle Fertigungsverfahren nicht bieten können. Komplexe interne Kanäle, organische Formen und geschlossene Baugruppen werden durch additive Verfahren realisierbar.
SLA- und SLS-Thermoplast-Druck
Stereolithographie (SLA) ermöglicht die Herstellung von Bauteilen mit glatten Oberflächen und feinen Details mithilfe von Fotopolymerharzen. Selektives Lasersintern (SLS) verschmilzt Nylonpulver zu robusten Bauteilen ohne Stützstrukturen. Beide Verfahren eignen sich gut für die Prototypenfertigung von Gehäusen für medizinische KI-Geräte. SLS-Bauteile bieten bessere mechanische Eigenschaften für Funktionstests, während SLA sich durch seine Eignung für visuelle Modelle und Passungsprüfungen auszeichnet.
Metall-3D-Druck mit Titan
Die additive Fertigung von Metallen mit Titanlegierungen ermöglicht die Herstellung von Bauteilen mit einem hervorragenden Verhältnis von Festigkeit zu Gewicht. Dieses Verfahren eignet sich für komplexe Geometrien, die andernfalls die Montage mehrerer gefräster Komponenten erfordern würden. Allerdings ist der 3D-Metalldruck für einfache Formen deutlich teurer als die CNC-Bearbeitung. Diese Technologie sollte daher nur für Konstruktionen eingesetzt werden, die ihre besonderen Fähigkeiten tatsächlich benötigen.
Zulassung von 3D-gedruckten Teilen durch die Regulierungsbehörden
Zulassungsbehörden akzeptieren 3D-gedruckte Bauteile, wenn der Prozess umfassend validiert wird. Ihr Qualitätssicherungssystem muss jeden Fertigungsparameter, jede Materialcharge und jeden Nachbearbeitungsschritt dokumentieren. Jeder Fertigungsprozess hat spezifische Dokumentationsanforderungen. Für Schweißarbeiten sind Verfahrens- und Schweißerqualifikationsnachweise erforderlich. Wärmebehandlungen erfordern Temperaturhomogenitätsprüfungen. Reinigungsverfahren benötigen validierte Verfahren mit dokumentierten Rückstandsanalysen. Ihre Konstruktionsdokumentation, Ihre Gerätestammdaten und Ihre Chargendokumentation müssen alle Prozessdetails für die behördliche Prüfung enthalten.
Das gewählte Herstellungsverfahren beeinflusst Ihre regulatorische Strategie, die Produktionskosten und die Produktqualität. Bewerten Sie jede Option anhand Ihrer spezifischen Anforderungen an Volumen, Geometrie und Zeitplan, bevor Sie sich festlegen.
Design für die Fertigung im Gehäuse von medizinischen KI-Geräten
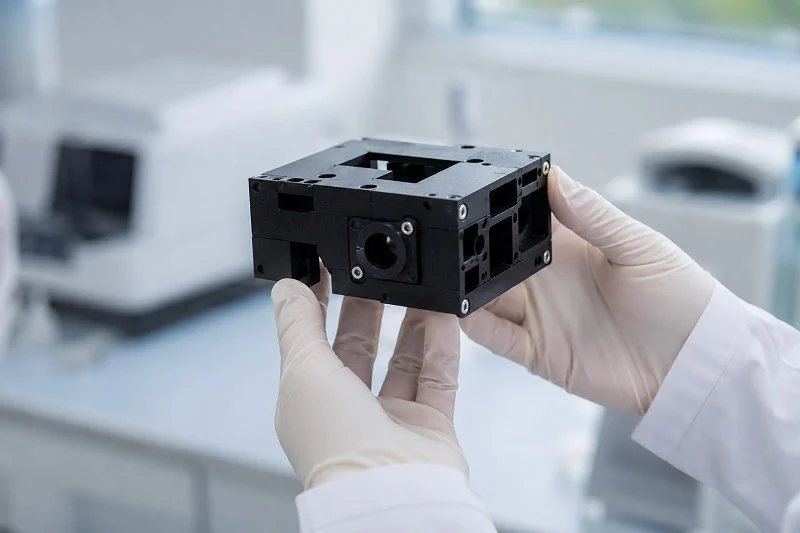
Frühe DFM-Prüfungen verhindern teure Werkzeugwechsel und beschleunigen die Freigabe. Bedienbare Teile wie Bildschirme, Tasten und Anschlüsse beeinflussen Gehäusedesign, Materialwahl und Fertigungsprozess. Werden diese Details frühzeitig berücksichtigt, erspart dies kostspielige Werkzeugwechsel im Nachhinein.
DFM-Richtlinien für Kunststoffgehäuse
Häufige Probleme entstehen durch vermeidbare Fehler. Konzentrieren Sie sich auf diese Grundlagen.
Gleichmäßige Wandstärke
Spritzgegossene Teile benötigen eine gleichmäßige Wandstärke zwischen 1 und 5 mm. Abweichungen in der Wandstärke führen zu Verzug und Lufteinschlüssen. Ein Y-Verbinder für Infusionssets war undicht, bis die Ingenieure ungleichmäßige Wandabschnitte korrigierten. Der Randbereich muss sorgfältig nahe am Gehäuserand platziert werden, um ihn vollständig zu füllen. Verwenden Sie zur Verstärkung Auskeilen und Rippen anstelle dicker Wände, die die Kühlung verlangsamen.
Entformungswinkel und Eckradien
Gehäuse für medizinische Geräte benötigen an allen vertikalen Flächen eine leichte Verjüngung. Ein Winkel von weniger als 1 Grad ist ein häufiger Fehler. Rechnen Sie mit 1 Grad pro Zoll Hohlraumtiefe. Absperrungen benötigen mindestens 3 Grad. Leichte Oberflächen erfordern 3 Grad, starke Oberflächen 5 oder mehr. Durch die Überarbeitung des Kathetergriffs wurde die Entformungsschräge von 0.5 auf 2 Grad erhöht und der Wartungsaufwand um 60 Prozent reduziert. Die Eckradien sollten mindestens der halben Wandstärke entsprechen.
Boss-, Rippen- und Schnappverschluss-Design
Die Rippenstärke sollte 60 bis 70 Prozent der Wandstärke betragen, um Einfallstellen zu vermeiden. Verwenden Sie mehrere kleine Rippen anstelle einer dicken. Die Oberflächenqualität des Pumpengehäuses verbesserte sich, nachdem die Stärke des Sockels reduziert wurde. Fügen Sie an den Rippenverbindungen Abrundungen hinzu, um Spannungsspitzen zu vermeiden. Glasfaserverstärkte Kunststoffe schrumpfen unterschiedlich und erfordern daher beim Formen besondere Sorgfalt.
Integration der Mensch-Maschine-Schnittstelle
Orte, an denen Nutzer interagieren, stellen die größten Herausforderungen für die Gestaltung dar. Jede Öffnung kann Flüssigkeiten eindringen lassen.
Montage von Display und Touchscreen
Dichtungen hinter den Displayfenstern schützen vor Feuchtigkeit. Verwenden Sie Silikon oder EPDM mit 360°-Abdichtung und 25 bis 40 % Kompression. Optisch klare Klebstoffe verbinden die Displays und verhindern das Eindringen von Flüssigkeiten. Diagnosemonitore verwenden abgedichtete Abdeckungen und verklebte Blenden.
Abdichtung von Knöpfen und Steckverbindern
Versenkte Bedienelemente leiten Flüssigkeiten von den Fugen weg. Silikon-Tastaturen mit integrierten Schutzblenden schützen die Schalter. Anschlussbuchsen benötigen O-Ringe an den Gehäusedurchführungen. Jede Dichtung muss Reinigungszyklen unbeschadet überstehen.
Akustische und Lüftungsöffnungen
Belüftete Membranen lassen Schall durch, halten aber Feuchtigkeit ab. Sie sorgen für einen ausgeglichenen Druck im Gehäuse. Tragbare EKG-Geräte verwenden randversiegelte Gehäuse mit beschichteten Leiterplatten.
Montage und Strategien zur Verbesserung der Wartungsfreundlichkeit
Überlegen Sie, wie das Gerät zusammengebaut wird und wie die Arbeiter später an die inneren Teile gelangen können.
Modulare Bauweise für Modernisierungen
KI-Hardware entwickelt sich rasant. Dank des modularen Designs lassen sich Prozessormodule austauschen, ohne das gesamte Gehäuse neu gestalten zu müssen. Separate Bereiche für wichtige Komponenten erleichtern zukünftige Upgrades.
Dichtungs- und Abdichtungsmethoden
Dichtungen am Gehäuserand bilden die Hauptbarriere gegen Flüssigkeiten. Silikon ist gut sterilisierbar. Schutzlacke auf Leiterplatten bieten zusätzlichen Schutz vor Feuchtigkeit. Die Dichtungen müssen eine 360°-Abdeckung mit 25 bis 40 % Kompression aufweisen. Scharfe Ecken in den Dichtungskanälen sind zu vermeiden, da sie Leckagen verursachen können.
Vergleich von Befestigungssystemen
Schrauben ermöglichen stabile, lösbare Verbindungen, verlängern aber die Montagezeit. Schnappverschlüsse beschleunigen die Montage, erschweren jedoch die Demontage für Wartungsarbeiten. Ultraschallschweißen erzeugt dauerhafte Verbindungen. Die Wahl der Verbindungsart hängt davon ab, wie oft das Gehäuse geöffnet wird. Ein Gehäuse für ein medizinisches KI-Gerät mit regelmäßigen Firmware-Updates profitiert von Schrauben im Prozessorbereich und Schnappverschlüssen für die Abdeckungen.
Kosten- und Lieferzeitfaktoren für Gehäuse für medizinische KI-Geräte
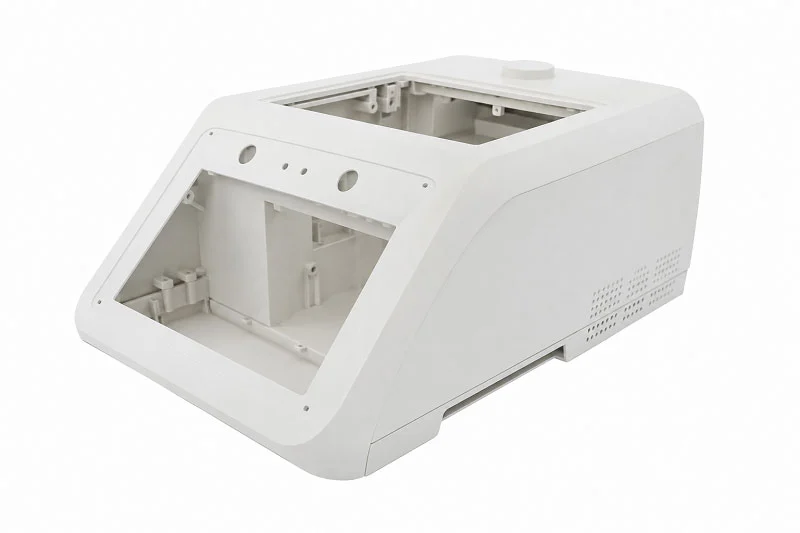
Der Endpreis eines Gehäuses für ein medizinisches KI-Gerät hängt von verschiedenen Faktoren ab. Die gewählte Fertigungsmethode beeinflusst, ob die Kosten im Voraus oder über einen längeren Zeitraum anfallen. Auch die Produktionsmenge hat einen erheblichen Einfluss auf die Kosten.
Kostentreiber in den Produktionsprozessen
Kompromisse zwischen Materialkosten und Leistung
Die Kosten für Kunststoffharze bilden den Ausgangspunkt für die Herstellung von Kunststoffgehäusen. Ein Standardpolymer in medizinischer Qualität kostet allein für das Rohmaterial nur wenige Dollar pro Einheit. Arbeitskosten und Betriebskosten kommen hinzu. Hochleistungspolymere wie PEEK oder Speziallegierungen sind deutlich teurer. Sie bieten eine bessere Hitzebeständigkeit oder EMI-Abschirmung. Bei Ihrer Entscheidung müssen Sie Leistung und Budget gegeneinander abwägen.
Werkzeugamortisationsstrategien
Werkzeuge für den Spritzguss kosten Geld. Eine typische Form für ein Gehäuse kostet rund 42,000 US-Dollar. Die Spritzgießmaschine selbst verursacht über ihre achtjährige Nutzungsdauer zusätzliche Kosten von 215,000 US-Dollar. Diese Kosten verteilen sich auf alle gefertigten Teile. Bei einer Produktionsmenge von 8,500 Einheiten pro Jahr kostet die Eigenfertigung 31.87 US-Dollar pro Einheit. Die Auslagerung der Produktion derselben Menge an externe Dienstleister kostet 18.75 US-Dollar pro Einheit. Die Differenz ergibt sich aus der Werkzeugabschreibung.
Der Break-Even-Punkt ist entscheidend. Bei etwa 14,200 Einheiten pro Jahr spart die Eigenproduktion jährlich rund 43,600 US-Dollar. Darunter ist Outsourcing sinnvoller. Verteilt man die Kosten für die Form (42,000 US-Dollar) auf 5 Jahre und 50,000 Einheiten pro Jahr, ergeben sich Mehrkosten von unter einem Dollar pro Einheit. Berücksichtigt man die Opportunitätskosten des Kapitals, die typischerweise 8 bis 12 Prozent jährlich auf den Restbuchwert betragen, kommen weitere 0.12 US-Dollar pro Einheit hinzu. Die Kosten für die Instandsetzung, die üblicherweise 15 bis 30 Prozent der ursprünglichen Investition bei etwa der Hälfte der Werkzeuglebensdauer ausmachen, erhöhen die Kosten zusätzlich.
Der Gehäuserand bestimmt oft die Komplexität der Form. Ein schlecht gestalteter Rand verursacht zusätzliche Kosten und verlängert die Zykluszeit.
Volumenbasierte Preismodelle
Geringe Stückzahlen treiben die Kosten pro Einheit in die Höhe. CNC-Bearbeitung und 3D-Druck sparen die Werkzeugkosten, sind aber pro Teil teurer. Diese Verfahren eignen sich für klinische Studien und kleine Pilotserien. Bei höheren Stückzahlen ist Spritzguss die wirtschaftlichste Lösung.
Ansätze zur Optimierung der Durchlaufzeit
Die schnellere Markteinführung eines medizinischen KI-Geräts ist entscheidend. Die richtige Prototyping-Methode verkürzt die Entwicklungszeit um Wochen.
| Prototyping-Methode | Lieferzeitvorteil |
| 3D Druck | Teile in Stunden oder Tagen, schnelle Geometrieiteration |
| CNC-Bearbeitung | Schnelle Fertigung von Funktionsgehäusen mit engen Toleranzen |
| Schnelles Spritzgießen | Tage statt Wochen für Pilotläufe |
| Urethanguss | Schnelle Kleinserienfertigung ohne aufwendige Werkzeuge |
| Blech-Prototyping | Beschleunigte Fertigung von Metallgehäusen |
Rapid-Prototyping-Methoden
3D-Druck ermöglicht die Herstellung eines Gehäuses innerhalb weniger Stunden. CNC-Bearbeitung liefert funktionsfähige Teile in Tagen. Rapid Tooling verkürzt die Lieferzeiten beim Spritzguss von Monaten auf Tage. Mit diesen Methoden lassen sich Passform, Funktion und Aussehen testen, bevor die Werkzeuge für die Serienproduktion in Auftrag gegeben werden.
Risikominderung in der Lieferkette
Die Abhängigkeit von nur einem Lieferanten birgt erhebliche Risiken für die Produktion von Medizingeräten mit KI-Unterstützung. Ein alternativer Lieferant für kritische Kunststoffe oder kundenspezifische Formen sichert Ihren Zeitplan. Lange Lieferzeiten für Spezialmaterialien erfordern eine frühzeitige Planung. Qualitätsprobleme durch ungetestete Lieferanten können die Produktion zum Erliegen bringen. Die Prüfung mehrerer Lieferanten während der Entwicklungsphase beugt späteren Verzögerungen vor.
Parallele Entwicklungs-Workflows
Durch die Durchführung von Designiterationen parallel zur Angebotserstellung für die Werkzeuge werden Wochen gespart. Die Entwicklungsteams überprüfen die Gehäusegeometrie anhand von 3D-gedruckten Prototypen. Die Formenkonstrukteure arbeiten gleichzeitig an den Produktionswerkzeugen. Diese Überschneidung reduziert die gesamte Entwicklungszeit erheblich.
Analyse der Gesamtbetriebskosten
Der Kaufpreis einer Immobilie ist nur der Anfang. Instandhaltung, Entsorgung und zukünftige Modernisierungen erhöhen die tatsächlichen Kosten.
Auswirkungen auf Wartung und Reparatur
Ein billiges Gehäuse, das nach wiederholten Sterilisationszyklen Risse bekommt, verursacht auf Dauer höhere Kosten. Ersatzteile, Serviceeinsätze und Geräteausfallzeiten summieren sich schnell. Langlebige Materialien reduzieren diese versteckten Kosten. Der Gehäuserand ist bei Montage und Reinigung wiederholten Belastungen ausgesetzt.
Überlegungen zur Entsorgung am Ende des Lebenszyklus
Die Entsorgungsvorschriften für Medizinprodukte variieren je nach Region. Gehäuse, die sich leicht zum Recycling trennen lassen, senken die Kosten am Ende ihrer Nutzungsdauer. Auch die Wahl von Materialien, die gefährliche Abfälle reduzieren, trägt dazu bei. Planen Sie die Entsorgung bereits bei der Materialauswahl ein.
Skalierbarkeit für zukünftige Iterationen
Die Hardware für künstliche Intelligenz entwickelt sich rasant. Dank eines modularen Gehäusedesigns lassen sich Prozessormodule austauschen, ohne das gesamte Gehäuse des medizinischen KI-Geräts neu konstruieren zu müssen. Diese Zukunftssicherheit spart bei der nächsten Geräterevision erhebliche Kosten. Upgradefähige Gehäuse für medizinische KI-Geräte verlängern die Produktlebensdauer und senken die langfristigen Kosten.
NOBLE: Fertigungspartner für Gehäuse für medizinische KI-Geräte

Der richtige Partner kann den Erfolg Ihres Projekts entscheidend beeinflussen. Er spart Ihnen Zeit und minimiert Risiken. NOBLE vereint Ingenieursleistungen, Fertigungskompetenz und regulatorisches Know-how aus einer Hand. Weniger Abstimmungen bedeuten weniger Fehler. Das Team von NOBLE begleitet Sie von der ersten Designprüfung bis zur finalen Verpackung.
Komplette Serviceleistungen von der Entwicklung bis zur Montage
Interne Entwicklungs- und DFM-Unterstützung
Unser internes Team bietet Ihnen umfassende DFM-Beratung, Unterstützung bei der Materialauswahl und kompetente Werkzeugentwicklung. Diese Methode gewährleistet die einwandfreie Funktion Ihrer Teile und senkt die Produktionskosten.
DFM deckt Probleme frühzeitig in der Konstruktionsphase auf. Es reduziert Fehler, indem es Ingenieuren hilft, Gehäuse zu entwickeln, die sich leicht montieren lassen. DFM entfernt überflüssige Teile, was die Werkzeugherstellung vereinfacht und Abfall reduziert. Frühe Prüfungen decken Schwachstellen am Gehäuserand auf. Dieser muss in dieser Phase sorgfältig untersucht werden. Durch die einfachere Werkzeugherstellung verbessert sich die Kostenkontrolle. Stetige Prozesse gewährleisten eine höhere Regelkonformität. Diese Prüfungen optimieren zudem Validierungspläne und verhindern unerwünschte Änderungen.
Prototyping bis zur Produktion
NOBLE verfolgt einen klaren Ansatz. Konzeptprüfung und Anforderungsanalyse stehen an erster Stelle. Schnelles Prototyping und Validierungstests optimieren die Form. Die Werkzeugentwicklung gewährleistet die gleichbleibende Teilequalität. Die Reinraumproduktion erfolgt in einem ISO-zertifizierten Bereich. Die Montageoptionen umfassen manuelle, halbautomatische und vollautomatische Linien. Die Qualitätskontrollen erfolgen gemäß ISO 13485.
Montage-, Test- und Verpackungsdienstleistungen
Die Montageoptionen richten sich nach Ihren benötigten Stückzahlen. Manuelle Montage eignet sich für komplexe, sorgfältig zu montierende Bauteile. Halbautomatische Montage kombiniert manuelle Kontrolle mit maschineller Präzision. Vollautomatische Montage bewältigt große Stückzahlen mit Kameraprüfung. Die Reinraummontage in ISO-Klasse 7 und 8 ermöglicht die Fertigung empfindlicher Teile. Verpackungsentwicklung und -prüfung runden den Prozess ab.
Qualitätszertifizierungen und Compliance
ISO 9001:2015-zertifizierte Betriebe
Das Qualitätsmanagementsystem von NOBLE ist nach ISO 9001:2015 zertifiziert. Es gewährleistet einheitliche Prozesse vom Lieferantenmanagement bis zur Endkontrolle. So erhalten Sie in jeder Charge zuverlässige Teile.
ISO 13485:2016 Qualitätsmanagement für Medizinprodukte
Dieser Standard dient als Leitfaden für die Entwicklung sicherer medizinischer KI-Geräte. Er bietet eine klare Struktur, die Design und Produktion mit regulatorischen Anforderungen verknüpft. ISO 13485 verbessert das Risikomanagement durch optimierte Nachverfolgbarkeit und einheitliche Standards. Die weltweite Anerkennung trägt dazu bei, mehr Aufträge zu gewinnen. Viele Partner setzen diese Zertifizierung voraus, bevor sie mit der Arbeit beginnen.
Unterstützung bei der Erstellung regulatorischer Dokumentation
Für die Einreichung von Zulassungsanträgen sind korrekte Unterlagen erforderlich. NOBLE unterstützt Sie bei der Erstellung von DHF-Dateien und Gerätestammdatensätzen. Das Team von NOBLE weiß, worauf die Zulassungsbehörden Wert legen. Diese Unterstützung beschleunigt Ihre Einreichung.
Fachkompetenz in der Metall- und Kunststoffverarbeitung
CNC-Bearbeitung und Spritzguss
NOBLE verarbeitet sowohl Metalle als auch Kunststoffe. CNC-Bearbeitung ermöglicht enge Toleranzen bei Prototypen. Spritzguss sorgt für die Herstellung stabiler Teile in großen Stückzahlen. Dank dieser Kombination an Kompetenzen können wir Sie ehrlich beraten, welches Verfahren am besten geeignet ist.
Blechbearbeitung und Konfektionierung
Die Blechbearbeitung verleiht Gehäusen für medizinische KI-Geräte Stabilität und EMI-Abschirmung. Schweißen erzeugt feste Verbindungen. Oberflächenbehandlungen wie Anodisieren erhöhen die Widerstandsfähigkeit.
Integrierte Supply-Chain-Lösungen
NOBLE optimiert Lieferketten, um Verzögerungen zu vermeiden. Sie beschaffen Materialien und koordinieren Subunternehmer. So bleibt Ihr Zeitplan eingehalten.
Die Entwicklung eines erfolgreichen Gehäuses für medizinische KI-Geräte erfordert einen klar strukturierten Ansatz. Beginnen Sie mit der Definition Ihrer Anforderungen. Wählen Sie die passenden Materialien und den richtigen Fertigungsprozess. Optimieren Sie Ihr Produktionsdesign. Stellen Sie die Einhaltung regulatorischer Vorgaben sicher. Achten Sie auf Ihre Kosten. Jeder Schritt baut auf dem vorherigen auf. Der Gehäuserand erfordert besondere Aufmerksamkeit bei der Designprüfung. Um die richtigen Entscheidungen zu treffen, müssen Sie die technische Leistungsfähigkeit mit medizinischen Standards und Budgetvorgaben in Einklang bringen. Dieses Gleichgewicht lässt sich leichter erreichen, wenn Sie frühzeitig einen erfahrenen Fertigungspartner einbeziehen. Diese Partnerschaft beugt kostspieligen Nachbesserungen vor und beschleunigt den Markteintritt. Prüfen Sie anhand der Hinweise in diesem Leitfaden, welche spezifischen Anforderungen Ihr medizinisches KI-Gerät stellt. Kontaktieren Sie anschließend das Engineering-Team von NOBLE für eine individuelle Beratung zur Gehäusefertigung.
Häufig gestellte Fragen zu Gehäusen für medizinische KI-Geräte
Wie entscheide ich mich zwischen Kunststoff und Metall für das Gehäuse meines medizinischen KI-Geräts?
Überlegen Sie, wie das Gerät im Alltag verwendet wird. Kunststoffe sind leichter und bei größeren Stückzahlen günstiger. Metalle blockieren elektromagnetische Störungen und sind beständiger gegen aggressive Reinigungsmittel. Aluminium ist ein guter Kompromiss, da es Hitze gut leitet. Wählen Sie das Material danach, wie Sie es sterilisieren und ob es tragbar sein soll.
Was genau beinhaltet die Prüfung nach ISO 10993?
Dieser Standard prüft die Reaktion von Materialien mit lebendem Gewebe. Labore testen auf Zellschäden, allergische Reaktionen und Reizungen. Medizinprodukte, die nur mit der Haut in Berührung kommen, benötigen weniger Tests als solche, die im Körper implantiert werden. Ihr Materiallieferant sollte Ihnen Sicherheitsdaten zur Verfügung stellen. Bewahren Sie diese Unterlagen für Ihre spätere Zulassungsbeantragung auf.
Kann ich für ein Gehäuse eines medizinischen KI-Geräts Standardkunststoffe verwenden?
Standardkunststoffe werden durch Krankenhausreiniger oft beschädigt. Bleichmittel und Wasserstoffperoxid können sie mit der Zeit rissig machen oder verfärben. Medizinische Polymere enthalten spezielle Zusätze, die sie vor diesen Chemikalien schützen. Wenn Ihr Gerät autoklaviert werden soll, benötigen Sie stattdessen hochtemperaturbeständige Kunststoffe wie PSU oder PEI.
Wie viel kostet das Werkzeug für Spritzguss?
Eine Produktionsform kostet üblicherweise zwischen 10,000 und 100,000 US-Dollar. Der Preis hängt von der Anzahl der Kavitäten und der Komplexität der Form ab. Diese Kosten verteilen sich auf jedes hergestellte Teil. Bei hohen Produktionsmengen sinken die Stückkosten deutlich. Für Kleinserien unter 1,000 Stück ist die CNC-Bearbeitung oft wirtschaftlich sinnvoller.
Wie erhält man am schnellsten Prototypgehäuse?
Mit 3D-Druck lassen sich Teile innerhalb von Stunden oder Tagen herstellen. CNC-Bearbeitung ermöglicht die Fertigung präziser Gehäuse in etwa einer Woche. Beide Verfahren umgehen den Formenbau vollständig. Nutzen Sie diese Ansätze, um Ihr Design zu testen, bevor Sie in Produktionswerkzeuge investieren.
Wie kann ich elektromagnetische Störungen verhindern, ohne zusätzliches Gewicht hinzuzufügen?
Leitfähige Beschichtungen auf Kunststoffgehäusen bieten eine leichte Option. Silber-, Nickel- oder Kupferlacke blockieren Signale im Frequenzbereich von 10 MHz bis 1 GHz effektiv. Achten Sie auf Fugen und Anschlussöffnungen – durch sie können Störungen austreten. Eine gute Dichtung dichtet diese Spalten wirksam ab.
Was verursacht Verzug bei spritzgegossenen Gehäusen?
Ungleichmäßige Kühlung führt zu Verzug. Dünne Wandstärken kühlen schneller ab als dicke, wodurch innere Spannungen entstehen. Halten Sie die Wandstärke im gesamten Design konstant, üblicherweise zwischen 1 und 5 mm. Verwenden Sie Rippen zur Versteifung, anstatt die Wandstärke zu erhöhen. Der Gehäuserand muss sorgfältig positioniert werden, damit er sich vollständig und ohne Lufteinschlüsse füllt.
Wann sollte ich einen Fertigungspartner in mein Projekt einbeziehen?
Binden Sie sie bereits in der Designphase ein, nicht erst danach. Frühe DFM-Prüfungen decken Probleme auf, bevor Formen hergestellt werden. Ein Partner mit Erfahrung in Metall und Kunststoff berät Sie kompetent zu den verwendeten Materialien. Dieser Ansatz verhindert kostspielige Nachbesserungen und beschleunigt die Einreichung Ihrer Zulassungsunterlagen.







