
Was ist Nylon-Rapid-Prototyping?
Nylon-Rapid-Prototyping bedeutet, dass aus Nylon – Polyamid – Prototypenteile hergestellt werden, die tatsächlich funktionieren. Das Material ist technisch hochwertig und widerstandsfähig gegenüber realen Bedingungen. Aus Nylon gedruckte oder gefräste Teile werden in Baugruppen, Mechanismen und Prüfständen eingesetzt. Sie dienen nicht nur der Optik.
PLA eignet sich für Konzeptmodelle. ABS ist für Teile mit mittlerer Beanspruchung geeignet. Nylon hingegen für Teile, die funktionsfähig sein müssen. Das ist der entscheidende Unterschied. Wenn der Prototyp montiert, belastet, zyklisch beansprucht oder Hitze ausgesetzt wird, ist das Rapid-Prototyping-Verfahren mit Nylon die richtige Wahl. Ist der Prototyp rein visuell, können auch andere Materialien ausreichen.
Warum wird Nylon für Rapid Prototyping verwendet?
Hohe Festigkeit und Zähigkeit
Nylon ist äußerst strapazierfähig und bruchfest. Es ist flexibel, stoßdämpfend und kehrt anschließend in seine ursprüngliche Form zurück. Daher wird Nylon häufig für Funktionsprototypen eingesetzt. Selbst unter mechanischer Belastung behalten Nylonbauteile ihre Formstabilität.
Durch die Prüfung mit Nylon-Rapid-Prototyping kann der Prototyp ähnliche Eigenschaften wie das spätere Serienteil aufweisen. Konstruktionsfehler lassen sich leichter erkennen, und Schwachstellen können rechtzeitig gefunden und behoben werden.
Gute Verschleiß- und Abriebfestigkeit
Bewegliche Teile reiben aneinander. Buchsen, Zahnräder und Gleitschienen sind ständiger Reibung ausgesetzt. Nylon besitzt eine ausgezeichnete Verschleißfestigkeit und seine Oberfläche kann dieser Reibung wirksam widerstehen.
Prototypenteile aus Nylon können in Bewegung getestet werden. Sie durchlaufen wiederholte Zyklen, halten unterschiedlichen Belastungen stand und sind für den Dauerbetrieb über lange Zeiträume geeignet. Ihre hervorragende Verschleißfestigkeit trägt zu präzisen Testergebnissen bei. Die Prototypenteile fallen seltener aus, bevor die Tests abgeschlossen sind.
Leichtbau
Nylon ist zwar nicht das leichteste Material, aber leichter als Metall. Gewicht spielt eine wichtige Rolle bei der Konstruktion von Automobilen, Luft- und Raumfahrtgeräten sowie mobilen Endgeräten. Nylon bietet ein hervorragendes Verhältnis von Festigkeit zu Gewicht, vergleichbar mit dem von handelsüblichen technischen Kunststoffen.
Das Bauteil kann unter dem Gesichtspunkt der Gewichtsreduzierung konstruiert werden. Prototypentests können dann bestätigen, ob die Leichtbauweise über ausreichende Festigkeit verfügt.
Gute chemische Beständigkeit
Nylon ist beständig gegen viele Lösungsmittel, Öle und Kraftstoffe. Es neigt weniger zum Aufquellen oder zur Zersetzung bei Kontakt mit gängigen Industrieflüssigkeiten. Dies ist besonders wichtig für Prototypen, die mit Schmierstoffen, Reinigungsmitteln oder Feuchtigkeit in Berührung kommen.
Chemische Stabilität bedeutet, dass die Testergebnisse weniger wahrscheinlich durch Materialabbau beeinflusst werden. Der Prototyp kann wie erwartet funktionieren.
Geeignet für komplexe Geometrien
SLS (Selektives Lasersintern) und MJF (Multi Jet Fusion) ermöglichen die Herstellung von Nylonbauteilen ohne Stützstrukturen. Innenkanäle, Vertiefungen und komplexe organische Formen lassen sich direkt drucken. Formen oder Vorrichtungen sind nicht erforderlich.
Die schnelle Prototypenerstellung mit Nylon ermöglicht Designs, die nicht maschinell gefertigt werden können. Komplexe Designs stellen keine Einschränkung dar, sondern können zu einer Chance werden.
Gängige Materialien für Nylon Rapid Prototyping
PA12
PA12 ist das Arbeitspferd der Nylon-Rapid-Prototyping-Technik. Es bietet hervorragende Festigkeit und gute Dimensionsstabilität. Zudem gewährleistet es einen stabilen Pulverfluss bei SLS- und MJF-Prozessen. Bauteile aus PA12 zeichnen sich durch hohe Präzision und glatte Oberflächen aus.
Typische Anwendungsbereiche sind Funktionsprototypen, Gehäuse und diverse Bauteile, die eine moderate Steifigkeit und gute Oberflächengenauigkeit erfordern. PA12 ist für die meisten Nylon-Prototypenprojekte die erste Wahl, und seine mechanischen Eigenschaften lassen sich leicht vorhersagen.
PA11
PA11 ist fester als PA12. Es bietet eine höhere Schlagfestigkeit und größere Flexibilität. Teile aus PA11 halten stärkeren Biegungen stand, bevor sie brechen. Daher eignet sich PA11 ideal für Teile, die wiederholt gebogen werden müssen, wie z. B. Schnappverbindungen und Clips.
Typische Anwendungsbereiche sind Fahrzeuginnenausstattungen, Schutzgehäuse und Komponenten für medizinische Geräte. Bei diesen Anwendungen sind Zähigkeit und Langlebigkeit wichtiger als absolute Steifigkeit.
Glasgefülltes Nylon
Durch die Zugabe von Glasfasern werden Steifigkeit und Festigkeit des Materials erhöht. Das Material wird steifer. Auch die Kriechfestigkeit und die thermische Stabilität verbessern sich. Bauteile behalten ihre Form auch unter Belastung.
Anwendungsgebiete sind Bauteile, Halterungen und Gehäuse, die Gewicht tragen oder Biegekräften widerstehen müssen. Der Glasfaseranteil liegt üblicherweise zwischen 10 % und 40 %. Ein höherer Glasfaseranteil führt zu größerer Steifigkeit, verringert aber die Duktilität.
Kohlenstofffaserverstärktes Nylon
Kohlenstofffasern erhöhen die Steifigkeit und reduzieren gleichzeitig das Gewicht. Sie bieten ein sehr hohes Steifigkeits-Gewichts-Verhältnis. Kohlenstofffaserverstärkte Bauteile sind sowohl fest als auch leicht. Sie weisen zudem eine typische matte Oberfläche auf, ein charakteristisches Merkmal von Kohlenstofffaserwerkstoffen.
Dieses Material eignet sich überall dort, wo Gewichtsreduzierung wichtig ist, beispielsweise bei leichten Strukturbauteilen, Drohnenrahmen und Automobilkomponenten. Obwohl es teurer ist als glasfaserverstärktes Nylon, bietet es eine höhere spezifische Steifigkeit.
Nylon 6 und Nylon 66
Nylon 6 und Nylon 66 sind beides gängige technische Thermoplaste. Sie zeichnen sich durch hohe Festigkeit, Hitzebeständigkeit und Chemikalienbeständigkeit aus. Im Vergleich zu Nylon 6 besitzt Nylon 66 einen höheren Schmelzpunkt und eine bessere Kriechfestigkeit.
Diese Materialien werden im SLS-Druckverfahren nicht häufig verwendet, eignen sich aber als Filamente für den FDM-Druck und als Rohmaterialien für die CNC-Bearbeitung. Sie kommen zum Einsatz, wenn höhere Betriebstemperaturen oder eine bestimmte chemische Beständigkeit erforderlich sind. Die Materialwahl hängt von den Temperatur- und mechanischen Anforderungen der jeweiligen Anwendungsumgebung ab.
Nylon-Schnellprototypenverfahren
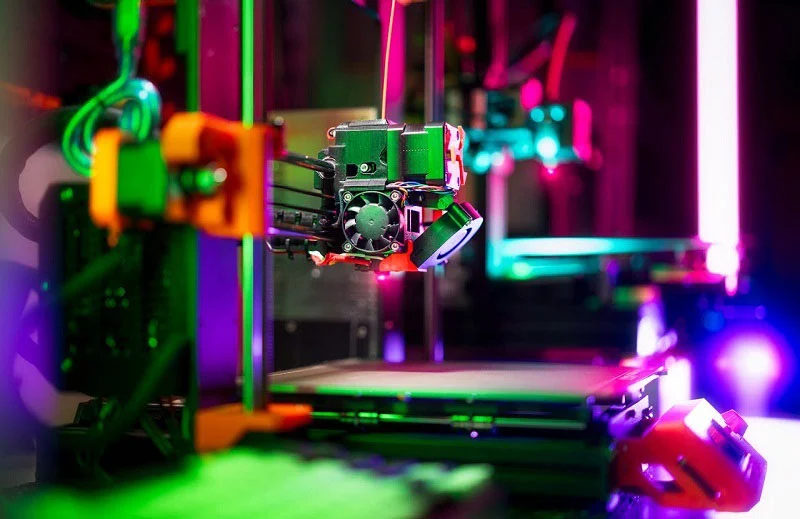
SLS-Nylon 3D Druck
Selektives Lasersintern (SLS) ist ein Verfahren, bei dem Bauteile Schicht für Schicht aufgebaut werden. Ein Laser tastet eine Schicht Nylonpulver ab. Trifft der Laser auf das Pulver, verschmelzen die Partikel in diesem Bereich. Anschließend senkt sich das Pulverbett ab, und eine neue Pulverschicht wird aufgetragen. Dieser Vorgang wird so lange wiederholt, bis das Bauteil fertiggestellt ist.
Der Hauptvorteil liegt in der hohen Gestaltungsfreiheit. Da keine Stützstrukturen benötigt werden, lassen sich komplexe Geometrien, interne Kanäle und Nuten direkt drucken. Bauteile, die mittels SLS-Nylon-Prototyping hergestellt werden, können unter realen Bedingungen getestet werden.
Typische Anwendungsbereiche sind Gehäuse, Halterungen, Rohre und bewegliche Teile. Das Material ist industrietaugliches Nylon, sodass die fertigen Teile mehr als nur optische Modelle sind.
MJF Nylon-Prototypen
Multi Jet Fusion (MJF) funktioniert anders. Schmelz- und Strukturierungsmittel werden schichtweise mittels eines Tintenstrahlverfahrens auf das Pulverbett aufgetragen. Anschließend wird die Oberfläche des Pulverbetts mit Infrarotenergie bestrahlt. Die behandelten Bereiche schmelzen und verschmelzen. Dieser Vorgang wird schichtweise wiederholt, bis der Nylon-Rapid-Prototyping-Prozess abgeschlossen ist.
MJF produziert Teile schneller als SLS. Es bietet außerdem gleichmäßigere mechanische Eigenschaften, glattere Oberflächen und eine höhere Detailauflösung.
Im Vergleich zu SLS ist MJF schneller und liefert konstantere Ergebnisse. SLS bietet eine größere Materialvielfalt und ist bekannter. Beide Verfahren eignen sich für die schnelle Prototypenfertigung von Nylon.
CNC-Bearbeitung von Nylon
Nylon lässt sich auch durch maschinelle Bearbeitung formen. Feste Rohmaterialien wie Stäbe und Platten werden mit CNC-Maschinen oder Drehmaschinen bearbeitet. Rotierende Schneidwerkzeuge tragen kontinuierlich Material ab, um die endgültige Form zu erzeugen.
CNC-gefräste Nylon-Prototypen bieten eine höhere Maßgenauigkeit als spritzgegossene Teile. Sie zeichnen sich zudem durch eine exzellente Oberflächenqualität aus. Die Materialeigenschaften bleiben erhalten, da die Polymerstruktur während der Bearbeitung nicht verändert wird.
Die Ingenieure von NOBLE empfehlen die CNC-Bearbeitung, wenn sehr enge Toleranzen erforderlich sind, wenn das Teil eine einfache Form hat, die effizient bearbeitet werden kann, oder wenn der Prototyp die gleichen Materialeigenschaften wie das Serienmaterial aufweisen muss.
Vakuumgießen mit nylonartigen Materialien
Beim Vakuumgießen werden Silikonformen und Gießharze verwendet. Zunächst wird ein Urmodell erstellt, üblicherweise durch 3D-Druck oder maschinelle Bearbeitung. Anschließend wird um das Urmodell herum eine Silikonform gefertigt. Das Harz wird unter Vakuum in die Form gegossen. Nach dem Aushärten wird das Bauteil aus der Form entnommen.
Das Gießmaterial ist kein Nylon, sondern ein Polyurethan, das einige Eigenschaften von Nylon nachahmt. Es sorgt für eine sehr glatte Oberfläche. Mit einer einzigen Form lassen sich mehrere identische Teile herstellen. Dieses Material eignet sich für Funktionstests, wenn Nylon selbst nicht als Gießharz verwendet werden kann.
Der Unterschied zwischen den beiden Materialien ist deutlich. Nylon ist ein thermoplastischer Kunststoff, während gegossenes Polyurethan ein Duroplast ist. Obwohl sie einige ähnliche mechanische Eigenschaften aufweisen, sind sie nicht identisch. Für die abschließende Validierung werden üblicherweise gefräste oder gedruckte Nylonprototypen bevorzugt.
Nylon vs. andere Materialien für Rapid Prototyping
Nylon vs. ABS
Nylon ist fester und haltbarer als ABS. Es ist verschleißfester und bricht bei Stößen weniger leicht. ABS bietet eine glattere Oberfläche und lässt sich mit kostengünstigeren FDM-Druckern leichter verarbeiten. Nylon ist jedoch teurer.
Verwenden Sie Nylon für Funktionsprototypen, die mechanischen Belastungen, Verschleiß oder Stößen ausgesetzt sind. Verwenden Sie ABS für visuelle Modelle, Gehäuse und Bauteile mit moderaten mechanischen Anforderungen.
Nylon vs. PLA
PLA ist spröde und kann bei Stößen oder äußeren Einwirkungen brechen. Es wird zudem bei niedrigen Temperaturen weicher. Nylon ist robust, flexibel und hitzebeständig. PLA ist einfach zu verarbeiten und kostengünstig. Nylon ist schwieriger zu verarbeiten, bietet aber bessere technische Eigenschaften.
Für Funktionstests ist Nylon die eindeutige Wahl. PLA eignet sich lediglich für Konzeptmodelle und Form- und Passungsprüfungen.
Nylon vs. TPU
TPU ist hochflexibel und lässt sich biegen und dehnen. Nylon hingegen ist relativ starr. TPU wird häufig für Dichtungen, Dichtungsringe und Soft-Touch-Oberflächen verwendet. Nylon findet häufiger Anwendung bei Strukturbauteilen, Zahnrädern, Gehäusen und anderen starren Komponenten.
Beide Materialien sind verschleißfest und langlebig. Der Unterschied liegt in ihrer Steifigkeit. Wählen Sie Nylon, wenn Steifigkeit erforderlich ist. Wählen Sie TPU, wenn Flexibilität gefragt ist.
Nylon vs. Polycarbonat
Polycarbonat (PC) ist fester und schlagfester als Nylon. Es ist auch temperaturbeständiger. Unter Dauerbelastung kann PC jedoch anfälliger werden.
Polycarbonat (PC) wird für transparente Teile, schlagfeste Gehäuse und Strukturbauteile mit hoher Belastbarkeit verwendet. Nylon eignet sich für Teile, die Zähigkeit, Verschleißfestigkeit und Chemikalienbeständigkeit erfordern. Die Materialwahl hängt von der Belastung und den Umgebungsbedingungen ab.
Kunststoffbälle Rapid Prototyping Dienstleistungen bei NOBLE
NOBLE fertigt Kunststoffprototypen für Funktionstests und Produktentwicklung. Die schnelle Prototypenfertigung mit Nylon gehört zu den Kernkompetenzen. Das Material ist technisch hochwertig.
Die Dienstleistungen im Bereich des Rapid Prototyping mit Nylon decken alle Projektanforderungen ab. Von der frühen Konzeptvalidierung über Funktionstests in der mittleren Phase bis hin zur Vorserienprüfung werden alle unterstützt. Das gleiche Material, das für Prototypen verwendet wird, kann auch für Serienteile eingesetzt werden.
Qualitätskontrolle und Zertifizierungen
Wir setzen eine Reihe von Qualitätskontrollprozessen um.
Maßprüfungen dienen der Überprüfung kritischer Produkteigenschaften. Die Qualitätskontrollverfahren sind dokumentiert und werden konsequent eingehalten. ISO 9001:2015 regelt die allgemeinen Anforderungen an das Qualitätsmanagement, während ISO 13485:2016 für das Qualitätsmanagement von Komponenten medizinischer Geräte gilt.
Diese Zertifizierungen tragen zur Sicherstellung von Prozesskonsistenz, Rückverfolgbarkeit und Qualitätskontrolle bei. NOBLEs Rapid-Prototyping-Verfahren für Nylon folgt denselben strengen Standards wie die Serienproduktion.
Häufig gestellte Fragen zum Nylon-Rapid-Prototyping
Was ist Nylon-Rapid-Prototyping?
Beim Nylon-Rapid-Prototyping werden Nylonmaterialien – typischerweise PA12, PA11 oder verstärkte Sorten – verwendet, um mithilfe von 3D-Druck, CNC-Bearbeitung oder Vakuumgießen funktionale Prototypenteile herzustellen.
Ist SLS-Nylon stärker als FDM-Nylon?
Sie haben Recht. SLS-Bauteile sind isotrop – die Festigkeit ist in alle Richtungen gleichmäßig. FDM-Bauteile sind anisotrop – zwischen den Schichten treten Schwachstellen auf. SLS-Nylon ist unter Belastung und Stoßfestigkeit höher. FDM-Nylon ist für Anwendungen mit geringer Belastung geeignet, erreicht aber nicht die Leistung von SLS-Bauteilen.
Worin besteht der Unterschied zwischen SLS- und MJF-Nylon?
SLS nutzt einen Laser zum selektiven Verschmelzen von Pulver. MJF verwendet Tintenstrahl-Arrays und Infrarotenergie zum Verschmelzen von Pulver. MJF ist schneller und erzeugt glattere Oberflächen sowie gleichmäßigere mechanische Eigenschaften. SLS bietet eine größere Materialvielfalt und ist etablierter. Beide Verfahren ermöglichen die Herstellung hochwertiger Nylon-Prototypen.
Lässt sich Nylon mittels CNC-Bearbeitung für die schnelle Prototypenfertigung bearbeiten?
Ja. Nylon wird aus Vollmaterial – Stangen, Platten oder Blöcken – gefräst. Die CNC-Bearbeitung ermöglicht die Herstellung präziser, dichter Teile mit exzellenter Oberflächengüte. Die spanende Bearbeitung ist die bevorzugte Methode, wenn enge Toleranzen erforderlich sind, wenn das Teil einfach ist und sich additive Fertigungsverfahren nicht eignen oder wenn die Materialeigenschaften der Endproduktqualität entsprechen müssen.
Wie lange dauert die Herstellung von Nylon-Rapid-Prototyping-Prototypen?
SLS- und MJF-Druckverfahren benötigen für Standardteile in der Regel 1 bis 3 Werktage. Die CNC-Bearbeitung kann je nach Komplexität 3 bis 5 Werktage in Anspruch nehmen. Oberflächenbearbeitung und Montage verlängern die Bearbeitungszeit. Die Gesamtlieferzeit variiert je nach Projektumfang zwischen wenigen Tagen und zwei Wochen.
Was kostet die schnelle Prototypenerstellung mit Nylon?
Die Kosten hängen von der Bauteilgröße, Komplexität, dem Volumen und dem Fertigungsverfahren ab. SLS und MJF sind kostengünstig für komplexe Geometrien und die Fertigung mehrerer Teile. CNC-Bearbeitung ist zwar teurer für komplexe Formen, bietet aber eine höhere Genauigkeit. Materialkosten, Bearbeitungszeit und Nachbearbeitung tragen ebenfalls zu den Kosten bei. Nylon ist teurer als PLA oder ABS, aber für Funktionstests im Vergleich zu Werkzeugfehlern in der Produktion kostengünstig.
Welche Einschränkungen weisen Nylon-Prototypen auf?
Nylon absorbiert Feuchtigkeit, was die Dimensionsstabilität und die mechanischen Eigenschaften beeinträchtigt. Teile müssen daher vor dem Einsatz möglicherweise getrocknet werden. UV-Strahlung führt mit der Zeit zu einer Zersetzung des Nylons. Die Oberflächenbeschaffenheit ist rauer als bei spritzgegossenen Teilen ohne Nachbearbeitung. Dünne Strukturen können sich beim Drucken verziehen oder verformen. Die Farbauswahl ist bei SLS und MJF begrenzt. Diese Einschränkungen lassen sich jedoch durch eine geeignete Konstruktion und Prozesswahl beheben.







