
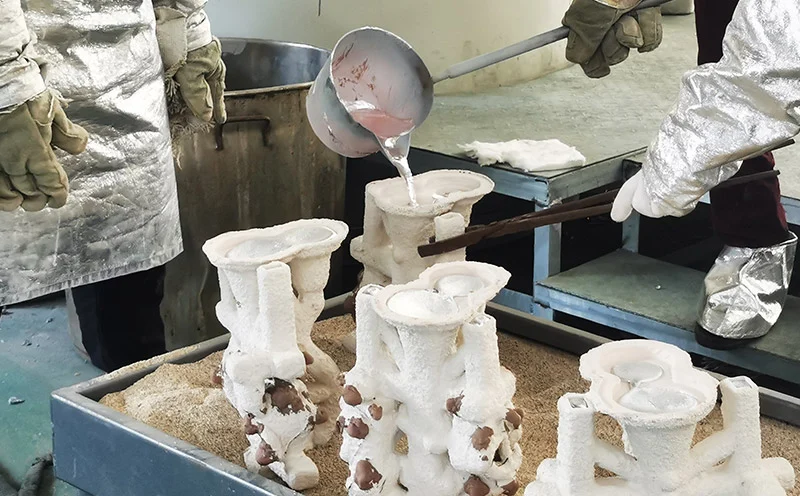
Das Vakuum-Wachsausschmelzverfahren ist nicht neu. Das Wachsausschmelzverfahren selbst ist Jahrtausende alt. Die Vakuumtechnologie hingegen ist eine moderne Erfindung. Es kommt zu Oxidation, Porenbildung und letztendlich versagen die Bauteile im Gebrauch.
Durch die Vakuumtechnologie wird die Luft entfernt, wodurch das geschmolzene Material rein bleibt. Auch die Keramikform gibt keine Gase ab. Die so entstehenden Teile sind dicht und fehlerfrei. Aus diesem Grund setzen die Luft- und Raumfahrt-, die Medizin- und die Energieerzeugungsindustrie das Vakuum-Wachsausschmelzverfahren zur Herstellung kritischer Komponenten ein.
Was ist Vakuum-Wachsausschmelzverfahren?
Definition
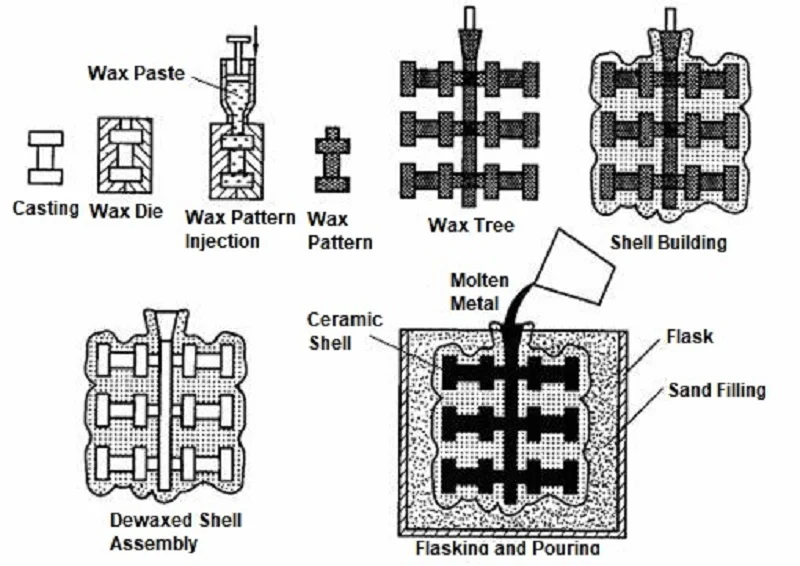
Für die einzelnen Teile wird ein Wachsmodell erstellt. Dieses wird mit Keramik überzogen. Das Wachs wird ausgeschmolzen. Man erhält eine Gussform. In diese Form wird Metall gegossen. Das ist Feinguss.
Das Vakuum-Wachsausschmelzverfahren folgt demselben Ablauf. Der Guss erfolgt jedoch in einer Vakuumkammer. Die Form wird evakuiert. Das Metall wird unter Vakuum geschmolzen. Der Gussvorgang findet ohne Luftkontakt statt. Dieser kleine Unterschied verändert alles.
Warum wird ein Staubsauger verwendet?
Vier Gründe sprechen für den Einsatz von Vakuum.
Oxidation reduzieren. Reaktive Metalle bilden bei Kontakt mit Luft sofort Oxide. Titan, Zirkonium und Superlegierungen neigen besonders zur Oxidation. Eine Vakuumumgebung eliminiert die Sauerstoffquelle und hält das Metall sauber.
Gasaufnahme verhindern. Wasserstoff und Stickstoff können sich in geschmolzenem Metall lösen und beim Erstarren entweichen, wodurch Poren entstehen. Das Vakuumverfahren entfernt diese Gase, bevor sie Probleme verursachen können.
Verbesserung der Metallreinheit. Beim Schmelzen an der Luft bilden sich Oxide und Einschlüsse; diese Substanzen werden im Gussstück eingeschlossen und dienen als Ausgangspunkte für Risse. Vakuumschmelzen eliminiert diese Verunreinigungsquellen.
Es werden dichte Gussteile hergestellt. Da sie keine Poren aufweisen, sind sie vollständig dicht. Dadurch werden die mechanischen Eigenschaften verbessert, die Lebensdauer verlängert und die Bauteile halten den Belastungen kritischer Anwendungen stand.
Verbesserte mechanische Eigenschaften. Höhere Dichte bedeutet größere Festigkeit. Reineres Metall bedeutet bessere Duktilität. Die Kombination dieser beiden Faktoren ermöglicht eine Leistung, die mit luftgegossenen Teilen nicht erreicht werden kann.
Das Vakuum-Wachsausschmelzverfahren bietet alle fünf dieser Vorteile. Daher hat es sich zum Standardverfahren für Turbinenschaufeln, medizinische Implantate und Strukturbauteile der Luft- und Raumfahrt entwickelt. Vakuum ist keine optionale Funktion – es ist Kernbestandteil des Verfahrens.
Schrittweise Anleitung zum Vakuum-Wachsausschmelzverfahren
Schritt 1 – Erstellung des Wachsmodells
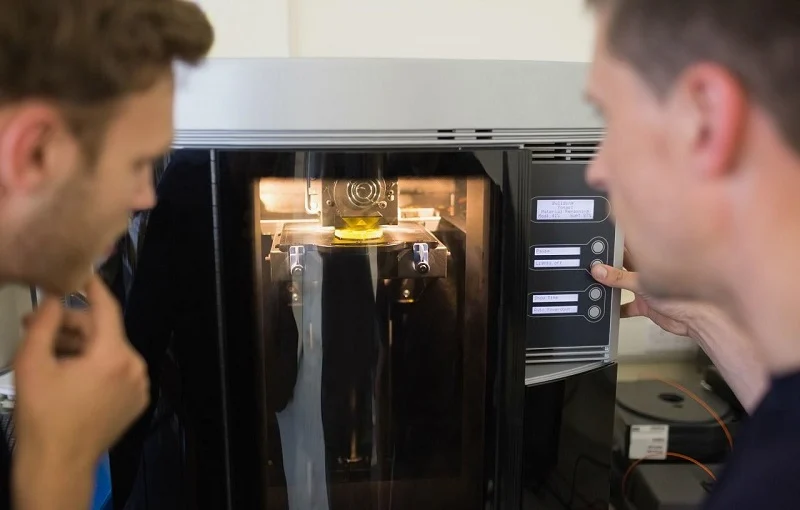
Geschmolzenes Wachs wird in eine präzisionsgefertigte Metallform gegossen. Das Wachs füllt jede Kontur aus und sorgt so dafür, dass das Wachsmodell perfekt in die Form passt. Die in diesem Schritt erreichte Präzision bestimmt die Genauigkeit des fertigen Gussteils.
Mehrere Modelle werden an einem zentralen Angusskanal montiert. Diese baumartige Struktur trägt alle Teile. Die Ausrichtung und der Abstand der Teile sind entscheidend. Die Konstruktion des Angusskanals bestimmt den Metallfluss in die einzelnen Kavitäten. Eine ungeeignete Konstruktion kann zu Turbulenzen führen. Diese Turbulenzen schließen Gase ein, was zu Ausschuss führt.
Schritt 2 – Herstellung der Keramikhülle
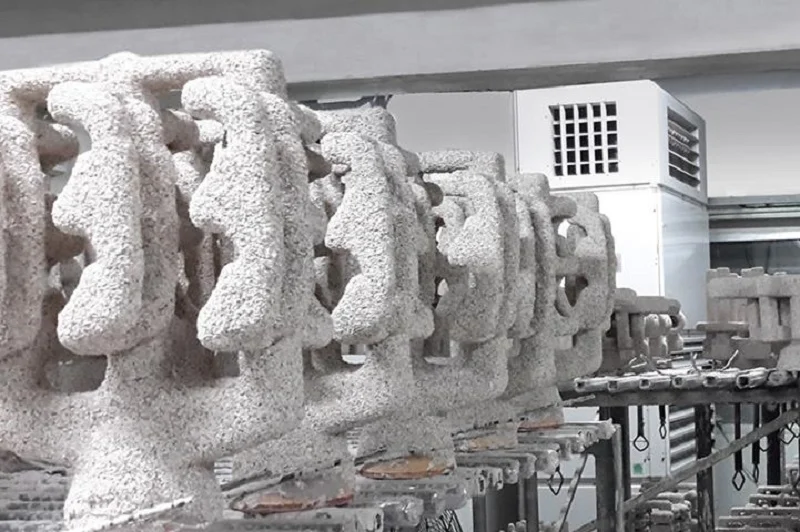
Das Wachsmodell wird in die Keramikmasse getaucht. Anschließend wird Gips auf die feuchte Oberfläche aufgetragen. Dieser Vorgang aus Eintauchen und Gipsen wird wiederholt. Die nächste Schicht wird erst aufgetragen, nachdem die vorherige getrocknet ist. Üblicherweise werden sechs bis acht Schichten aufgetragen. Dickere Formen sind widerstandsfähiger gegen anspruchsvollere Gießbedingungen.
Keramische Werkstoffe werden anhand der Legierung ausgewählt.
Siliziumdioxid ist der Hauptbestandteil. Es ist kostengünstig und für eine breite Palette von Legierungen geeignet.
Zirkon hält höheren Temperaturen stand und ist beständig gegen Temperaturschocks.
Aluminiumoxid ist chemisch stabil und reagiert nicht mit den meisten Metallen.
Mullit bietet ein ausgewogenes Verhältnis zwischen Festigkeit und thermischer Stabilität.
Yttriumoxid ist für Titan geeignet. Es reagiert nicht mit geschmolzenem Titan. Dies ist entscheidend, da Titan die meisten anderen keramischen Werkstoffe auflöst.
Schritt 3 – Entwachsen und Granatenabschuss
Das Wachs muss vor dem Gießen aus der Form entfernt werden. Ein Autoklav übernimmt den ersten Schritt. Hochdruckdampf schmilzt das Wachs. Es fließt durch den Angusskanal ab. Die Form bleibt intakt.
Anschließend wird die Schale in einen Ofen gegeben. Der Ausbrennvorgang findet bei 800 °C bis 1000 °C statt. Restwachs verbrennt vollständig. Die Keramik sintert und gewinnt an Festigkeit. Die Schale wird so stabil, dass sie dem Guss standhält.
Der letzte Schritt ist das Vorheizen der Form. Die Formschale wird auf Gießtemperatur erhitzt, bevor sie in die Vakuumkammer gelangt. Heißes Metall, das auf eine kalte Formschale trifft, verursacht einen Temperaturschock. Die Formschale reißt. Metall tritt aus. Das Vorheizen verhindert dies.
Diese drei Schritte bereiten die Form für das Vakuum-Wachsausschmelzverfahren vor. Die nächste Phase – das Schmelzen und Gießen – findet in der Vakuumkammer statt. Hier unterscheidet sich das Verfahren grundlegend vom herkömmlichen Feinguss.
Schritt 4 – Vakuumschmelzen und Gießen
Die vorgeheizte Hülle wird in die Vakuumkammer eingesetzt. Die Kammer wird verschlossen und die Luft abgesaugt. Der Druck wird auf 10⁻² bis 10⁻⁴ Millibar reduziert – ein nahezu vollständiges Vakuum.
Das Vakuuminduktionsschmelzen findet in derselben Vakuumkammer statt. Eine Induktionsspule umgibt den Tiegel und schmilzt das Metall. Da das geschmolzene Metall weder Sauerstoff noch Stickstoff ausgesetzt ist, bleibt es rein.
Beim Vakuumgießen werden die Vakuumkammer und der Tiegel so gekippt, dass das flüssige Metall in die Form fließt. Der gesamte Prozess findet unter Vakuumbedingungen statt, wodurch Oxidation und Gasaufnahme verhindert und sichergestellt wird, dass das Metall die Form vollständig ausfüllt.
Dieser Schritt ist für das Vakuum-Wachsausschmelzverfahren von zentraler Bedeutung. Das Vakuum erfüllt zwei entscheidende Funktionen: Es entfernt gelöste Gase aus der Metallschmelze und verhindert das Eindringen neuer Gase. Das Ergebnis ist ein dichtes, fehlerfreies Gussteil.
Schritt 5 – Abkühlen und Erstarren
Die Abkühlung beginnt nach dem Gießen. Die Geschwindigkeit ist entscheidend.
Schnelle Abkühlung führt zu feinem Gefüge – feines Gefüge bedeutet höhere Festigkeit. Allerdings kann thermische Spannung in dünnwandigen Bereichen zu Rissen führen.
Langsame Abkühlung führt zu gröberem Gefüge – gröberes Gefüge bedeutet bessere Kriechfestigkeit bei hohen Temperaturen. Turbinenschaufeln benötigen diese Eigenschaft.
Die gerichtete Erstarrung steuert die Kornausrichtung. Beim Herausziehen der Form aus dem Ofen wird an einem Ende Wärme abgeführt. Die Körner wachsen parallel zur Entnahmerichtung. Dadurch wird die Kriechfestigkeit erhöht.
Einkristallgussteile stellen in dieser Hinsicht die höchste Stufe dar. Da sie nur aus einem einzigen Korn bestehen und keine Korngrenzen aufweisen, tritt auch bei hohen Temperaturen kein Korngrenzengleiten auf. Dieses Verfahren wird zur Herstellung von Turbinenschaufeln mit höchsten Anforderungen eingesetzt. Das Vakuum-Wachsausschmelzverfahren ist die einzige Methode zur Fertigung solcher Schaufeln.
Schritt 6 – Entfernen der Schale und Endbearbeitung
Die Keramikhülle wird entfernt. Der Hauptkörper wird durch mechanische Einwirkung zerbrochen. Ein Wasserstrahl entfernt die verbleibenden Schichten. Nun liegt das Bauteil frei.
Das Teil wird vom Anguss abgetrennt; hierfür verwenden die Bediener üblicherweise eine Schleifscheibe oder eine Bandsäge. In diesem Stadium ist die Oberfläche des Angussbereichs rau, daher entfernt der Bediener überschüssiges Material durch maschinelle Bearbeitung.
Anschließend erfolgt die Wärmebehandlung. Durch Erhitzen und Abkühlen werden dem Bauteil die gewünschten mechanischen Eigenschaften – Festigkeit, Duktilität und Härte – verliehen. Die spezifischen Parameter hängen von der Legierungsart ab.
Durch die spanende Bearbeitung werden kritische Oberflächen auf ihre endgültigen Maße gebracht. Toleranzen, die beim Guss nicht eingehalten werden können, werden durch Schneiden erreicht. Bereiche, die glatte Oberflächen erfordern, werden geschliffen.
Die Endkontrolle ist der letzte Schritt. Sie umfasst Maßprüfungen, Röntgenprüfung auf innere Defekte, Eindringprüfung auf Oberflächenrisse und Ultraschallprüfung auf Untergrundporosität. Nur Teile, die alle Prüfungen bestehen, werden versendet.
Diese sechs Schritte beschreiben den gesamten Vakuum-Wachsausschmelzprozess von Anfang bis Ende. Jeder Schritt ist unerlässlich und beeinflusst die nachfolgenden Prozesse. Die Vakuumtechnologie ist keineswegs ein nebensächliches Detail; sie ist die Grundlage für die erfolgreiche Anwendung dieses Verfahrens auf kritische Legierungen.
Gängige Metalllegierungen für das Vakuum-Wachsausschmelzverfahren
Edelstahl
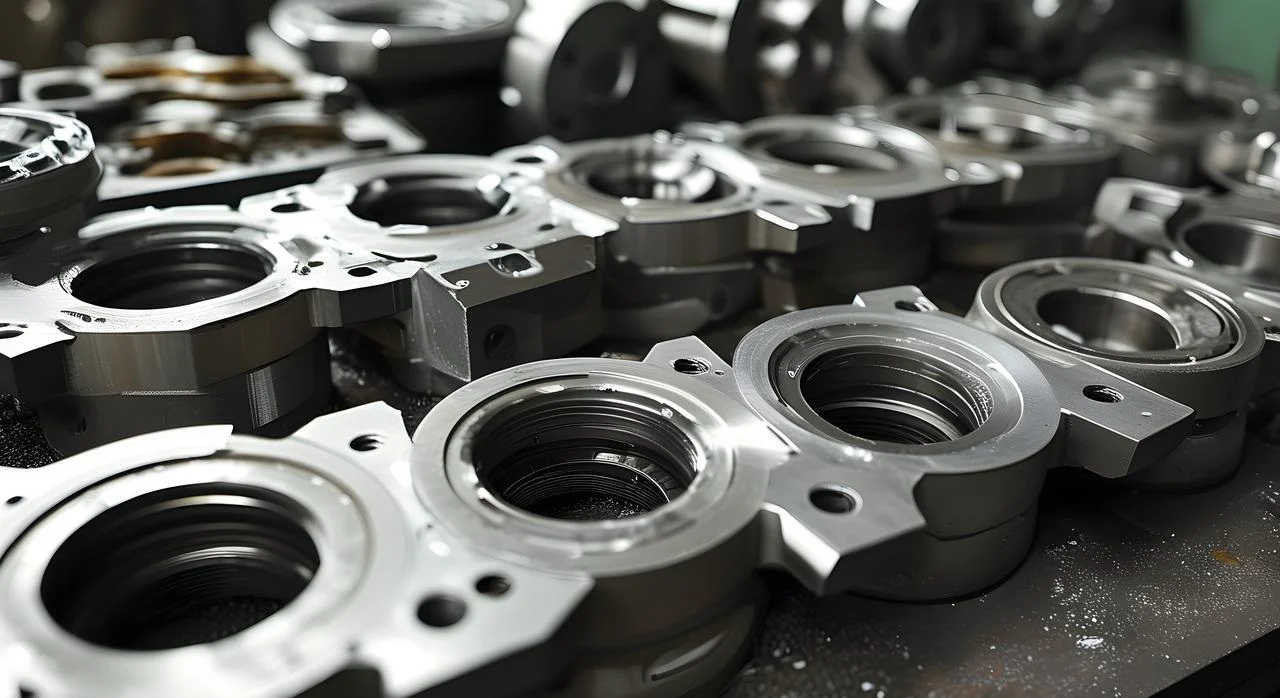
Edelstahl ist das primäre Material. Für Bauteile, die Korrosionsbeständigkeit und mittlere Festigkeit erfordern, wird üblicherweise das Vakuumgussverfahren eingesetzt. Pumpengehäuse, Ventilkörper und Schiffsbeschläge sind typische Beispiele.
Der Vorteil liegt in der gleichbleibenden Qualität. Durch das Vakuum wird Wasserstoff entfernt. Bei Edelstahl, der unter Atmosphärendruck gegossen wird, kann Wasserstoff zu Poren und Nadellöchern führen. Vakuumgegossene Teile zeichnen sich durch zuverlässige Qualität aus.
Die Nachteile? Edelstahl stellt im Vergleich zu Titan nicht so strenge Anforderungen an Vakuumverfahren. Bei Bauteilen mit einfacher Geometrie kann das Vakuumgießen unwirtschaftlich sein.
Werkzeugstahl
Werkzeugstähle werden für Schneidwerkzeuge, Matrizen und Verschleißteile verwendet. Ihr hoher Kohlenstoff- und Legierungsgehalt verleiht ihnen Härte. Durch Wärmebehandlung werden die endgültigen Eigenschaften erzielt. Das Vakuumgießverfahren erzeugt ein reines, oxid- und einschlussfreies Mikrogefüge mit gleichmäßigem Wärmebehandlungsverhalten.
Verschleißfestigkeit ist seine Haupteigenschaft. Das reine Mikrogefüge gewährleistet eine gleichmäßige Karbidverteilung und verlängert dadurch die Lebensdauer der Bauteile. Die Notwendigkeit des Vakuumgießens ergibt sich aus der Sauerstoffempfindlichkeit dieser Legierung.
Superlegierungen auf Nickelbasis
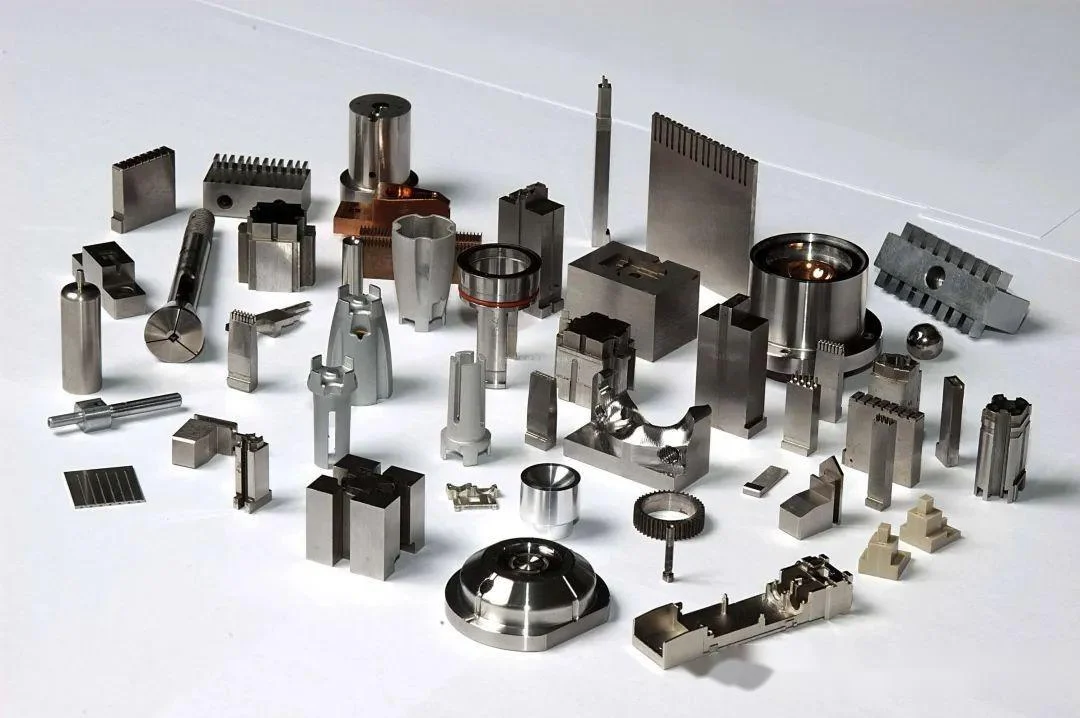
Inconel 718, Waspaloy und René-Legierungen sind Hochtemperaturwerkstoffe, die ihre Festigkeit im Temperaturbereich von 700 °C bis 1000 °C beibehalten. Sie werden in Turbinenschaufeln, Brennkammern und Abgasdüsen eingesetzt.
Ihre Leistungsfähigkeit ist außergewöhnlich: Kriechfestigkeit, Oxidationsbeständigkeit und Dauerfestigkeit. Wo liegen die Einschränkungen? Sie sind teuer, schwierig zu bearbeiten und erfordern Vakuumguss.
Das Vakuum-Wachsausschmelzverfahren ist das Standardgussverfahren für diese Legierungen. Konventionelle Gussverfahren würden diese Legierungen beschädigen, daher sind Vakuumverfahren unerlässlich.
Legierungen auf Kobaltbasis
Kobaltlegierungen bieten Verschleißfestigkeit und Festigkeit bei hohen Temperaturen. Stellite ist die gebräuchlichste Legierung. Sie werden unter anderem für Ventilsitze, Buchsen und chirurgische Instrumente verwendet.
Die Eigenschaften beruhen auf der Karbidbildung. Chromkarbide verleihen Härte. Die Legierungen sind beständig gegen Fressen und Korrosion. Industrielle Anwendungen umfassen Pumpenlaufräder, Extrusionsdüsen und Turbinenschaufeln.
Titanlegierungen
Titan ist die Hochleistungsoption. Ti-6Al-4V ist der Standard. Das Verhältnis von Festigkeit zu Gewicht ist hervorragend. Dank seiner Biokompatibilität ist es ideal für Implantate geeignet.
Das Vakuum-Wachsausschmelzverfahren ist unerlässlich. Titan absorbiert Sauerstoff und Stickstoff aus der Luft. Die daraus resultierende Versprödung beeinträchtigt die Duktilität. Das Vakuum schützt die Schmelze. Das Bauteil behält seine Eigenschaften.
Aluminiumlegierungen
Aluminium wird im Vakuumgussverfahren seltener verwendet. Die Oxidschicht bietet Schutz. Wasserstoffporosität stellt jedoch ein Problem dar. A356 und AlSi10Mg profitieren von der Vakuumentgasung.
Die Anwendungsbereiche sind gewichtskritisch. Beispiele hierfür sind Halterungen für die Luft- und Raumfahrt sowie Fahrwerkskomponenten für Kraftfahrzeuge. Das Vakuum verbessert die Eigenschaften. Die Kosten sind jedoch oft schwer zu rechtfertigen. Für Aluminium ist Luftgießen in der Regel ausreichend.
Warum NOBLE für Vakuum-Wachsausschmelzverfahren und Präzisionsfertigung wählen?

NOBLE ist spezialisiert auf die Präzisionsfertigung von Metall- und Kunststoffteilen. Die Produkte werden an Kunden aus verschiedenen Branchen geliefert – Medizin, Luft- und Raumfahrt, Automobilindustrie und Industrie. Hochwertige, kundenspezifische Bauteile gehören zum Standard.
End-to-End-Fertigungsservices
Der Prozess beginnt bereits vor der Produktion. Die Produktentwicklung unterstützt die frühzeitige Erkennung von Problemen. Design-for-Manufacturing-Reviews (DFM) optimieren das Bauteil für den jeweiligen Prozess. Die Beratung zur Materialauswahl gewährleistet die Verwendung der richtigen Legierung für die Anwendung.
Rapid Prototyping validiert das Design vor der Werkzeugherstellung. Anschließend beginnt die Produktion. Vakuum-Wachsausschmelzverfahren ermöglichen die Fertigung komplexer, fehlerfreier Metallteile. CNC-Bearbeitung bringt kritische Oberflächen auf die endgültigen Toleranzen. Kunststoffspritzguss eignet sich für die Herstellung von Polymerbauteilen in großen Stückzahlen. Die Oberflächenveredelung verbessert Korrosionsbeständigkeit und Ästhetik.
Die Qualitätskontrolle erfolgt während des gesamten Prozesses. Die Montage umfasst die Herstellung von Teilsystemen. Verpackung und Logistik versenden das fertige Produkt.
Ein einziger Lieferant kümmert sich um alles. Vom Konzept bis zum fertigen Bauteil. Keine Übergaben. Keine Lücken. Ein einziger Ansprechpartner.
Qualität, der Sie vertrauen können
Das Qualitätssicherungssystem ist zertifiziert und dokumentiert.
ISO 9001:2015 umfasst das allgemeine Qualitätsmanagement. Einheitliche Prozesse. Dokumentierte Prüfungen. Nachvollziehbare Aufzeichnungen.
ISO 13485:2016 erhöht die für die Herstellung von Medizinprodukten erforderlichen Anforderungen. Strengere Rückverfolgbarkeit. Strengere Prozessvalidierung. Keine Abweichungen.
Werden Sie Partner von NOBLE
Unser Ingenieurteam steht Ihnen gerne zur Verfügung. Materialauswahl. Optimierung der Fertigung. Prototypenbau. Serienproduktion. Kontaktieren Sie NOBLE mit Ihren konkreten Anforderungen. Wir finden die passende Lösung für Ihre Anwendung.
FAQ
Was ist Vakuum-Wachsausschmelzverfahren?
Bei diesem Verfahren wird geschmolzenes Metall unter Vakuum in eine Keramikform gegossen. Das Wachsmodell schmilzt zuerst aus. Das Vakuum verhindert Oxidation und Gaseinschlüsse.
Warum wird beim Feinguss ein Vakuum verwendet?
Um Oxidation und Gasaufnahme in reaktiven Metallen und Superlegierungen zu verhindern, wird ein Vakuum eingesetzt. Dieses entfernt außerdem gelöste Gase aus der Schmelze vor der Erstarrung.
Welche Materialien können mit dem Vakuum-Wachsausschmelzverfahren gegossen werden?
Edelstähle, Werkzeugstähle, Nickelbasis-Superlegierungen, Kobaltbasislegierungen, Titanlegierungen und einige Aluminiumsorten. Das Verfahren ist entscheidend für Werkstoffe, die mit Luft reagieren.
Welches ist das beste Material für Keramikschalen?
Das hängt von der Legierung ab. Siliziumdioxid und Zirkon eignen sich für die meisten Stähle. Yttriumoxid wird für Titan verwendet, da es nicht mit dem geschmolzenen Metall reagiert.
Lässt sich Titan im Vakuumfeingussverfahren herstellen?
Ja. Titan muss unter Vakuum oder Schutzgas gegossen werden. Jegliche Sauerstoffaufnahme versprödet das Material und zerstört seine Duktilität.
Was ist der Unterschied zwischen Feinguss und Vakuumguss? Feinguss?
Feingießen ist das allgemeine Verfahren. Vakuum-Wachsausschmelzverfahren ist eine spezielle Variante, bei der das Schmelzen und Gießen unter Vakuum für reaktive und Hochleistungslegierungen erfolgt.
Ist das Vakuum-Wachsausschmelzverfahren teuer?
Ja. Die Ausrüstung, die Werkzeuge und die Prozesssteuerung sind kostspielig. Bei hochwertigen, kritischen Bauteilen rechtfertigen die fehlerfreien Ergebnisse jedoch die Kosten.
Welche Branchen nutzen Vakuum-Feinguss?
Luft- und Raumfahrt, Medizintechnik, Energieerzeugung, Automobilindustrie und Verteidigung. Jede Branche, in der Bauteilausfälle inakzeptabel sind.







